SPC过程能力分析培训ppt
- 2026-10-29 19:54:56
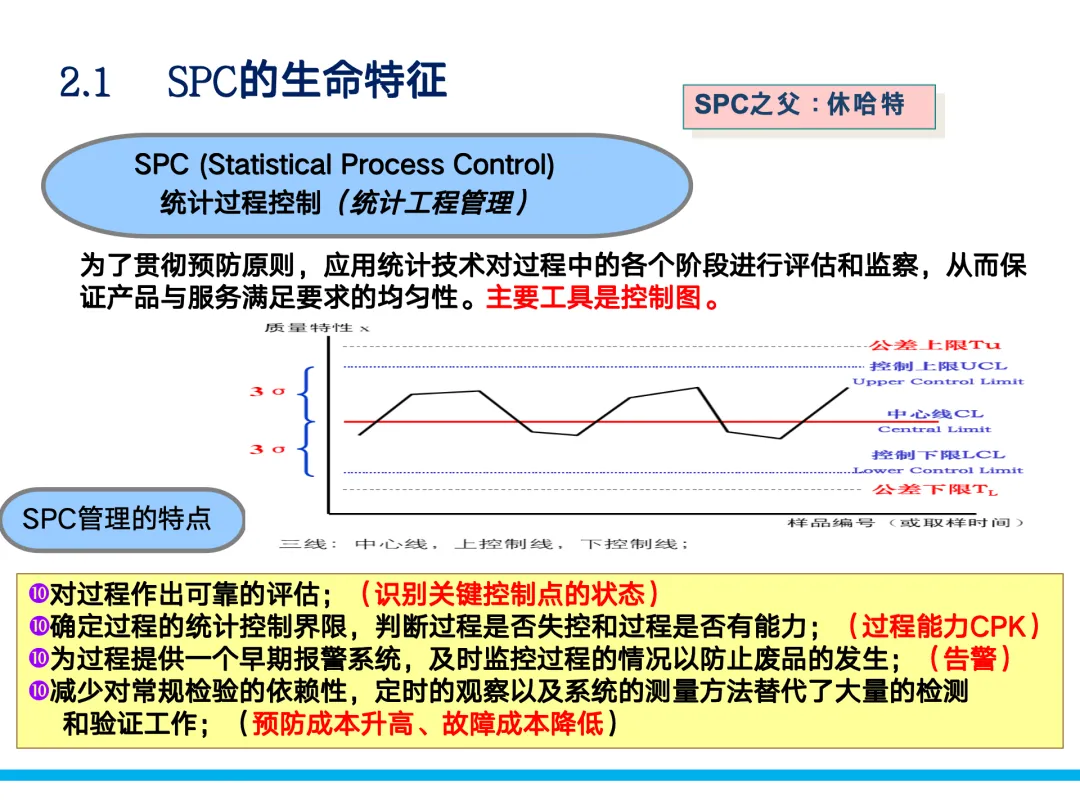
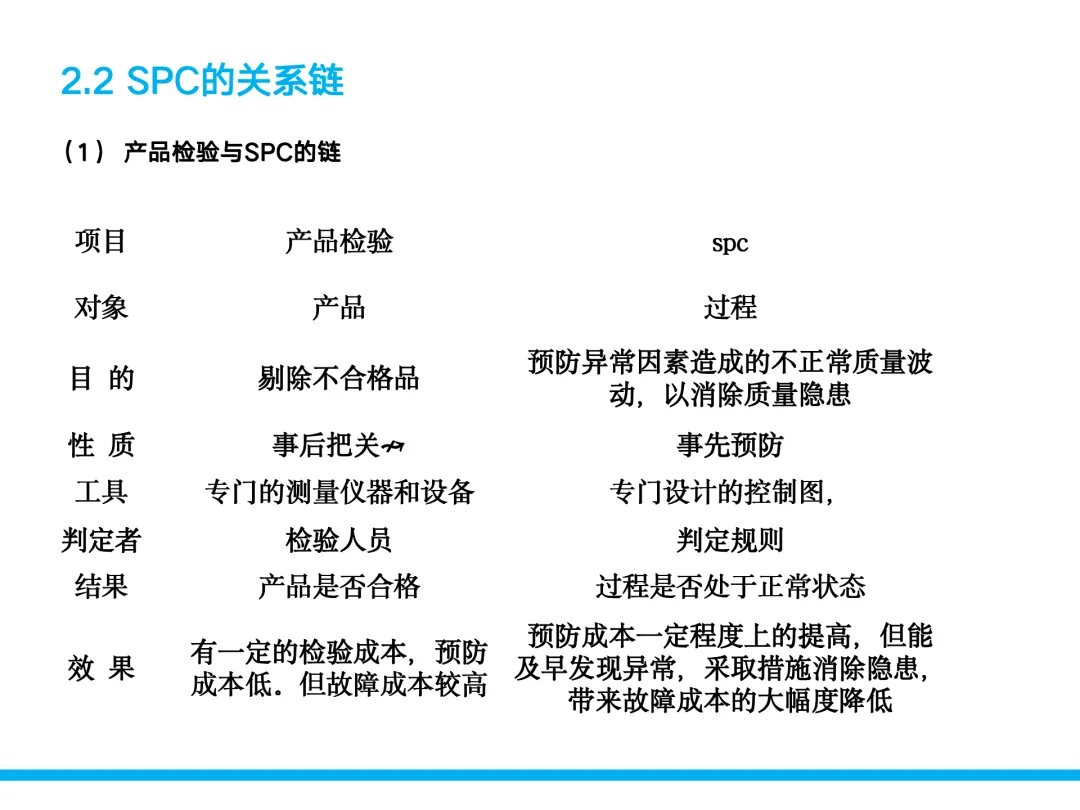
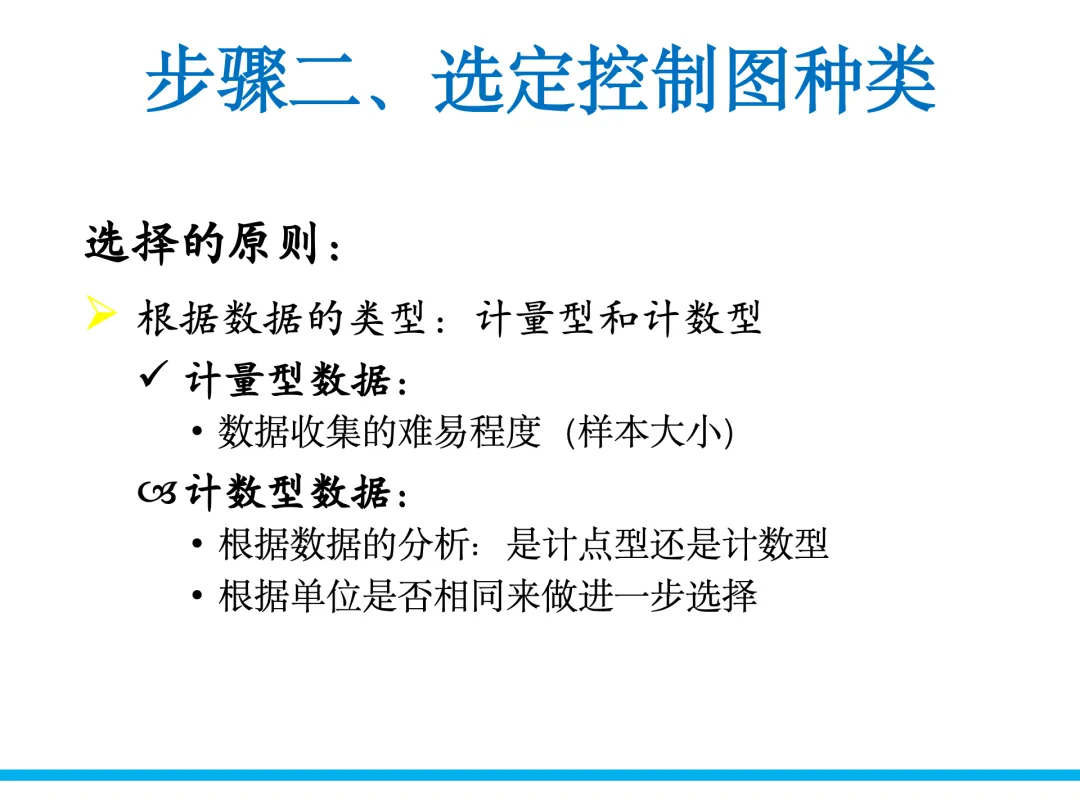
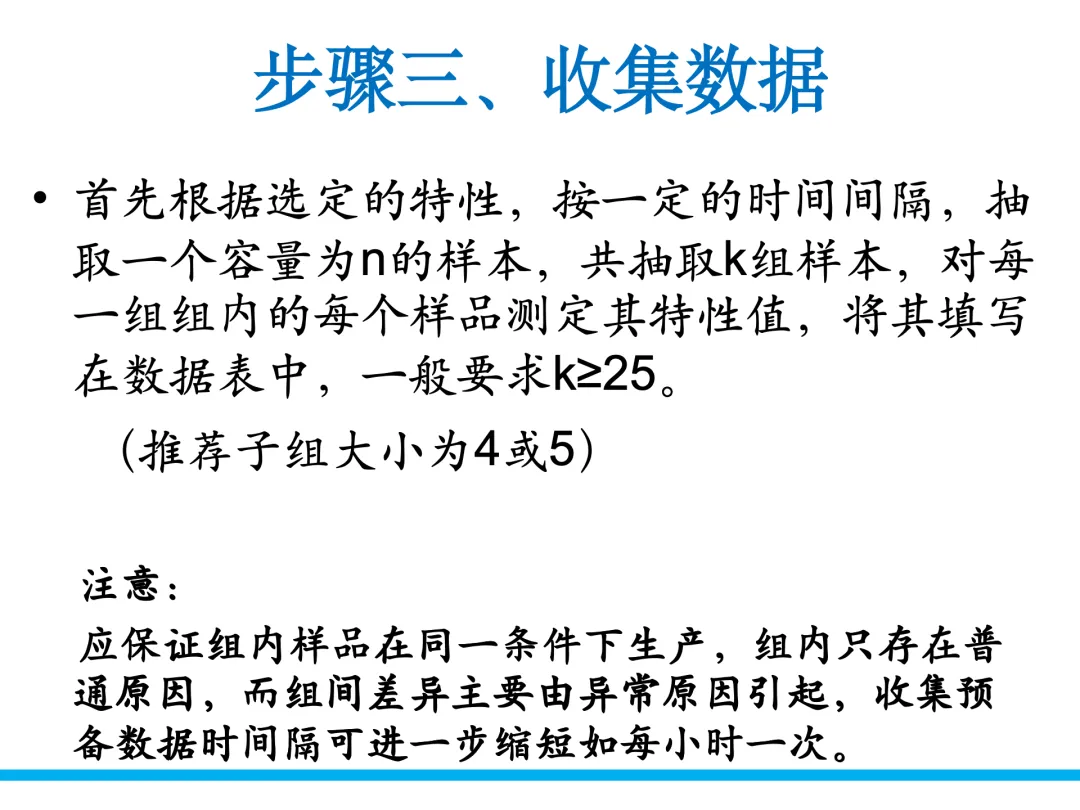
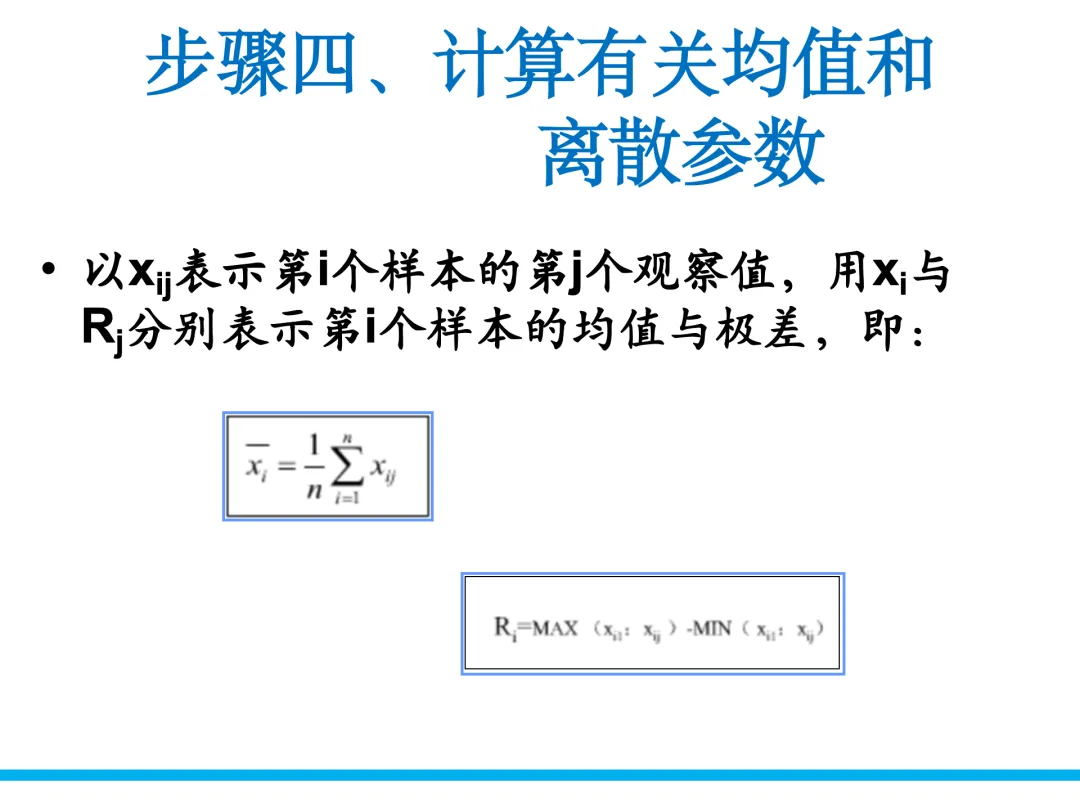
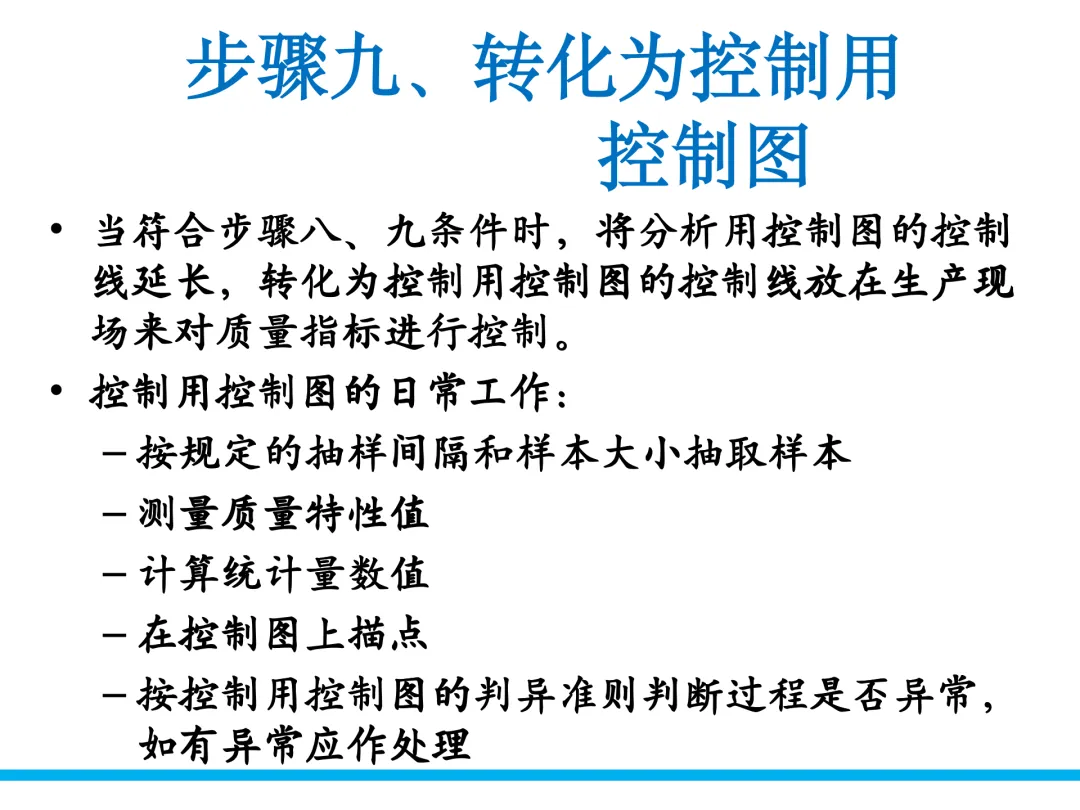
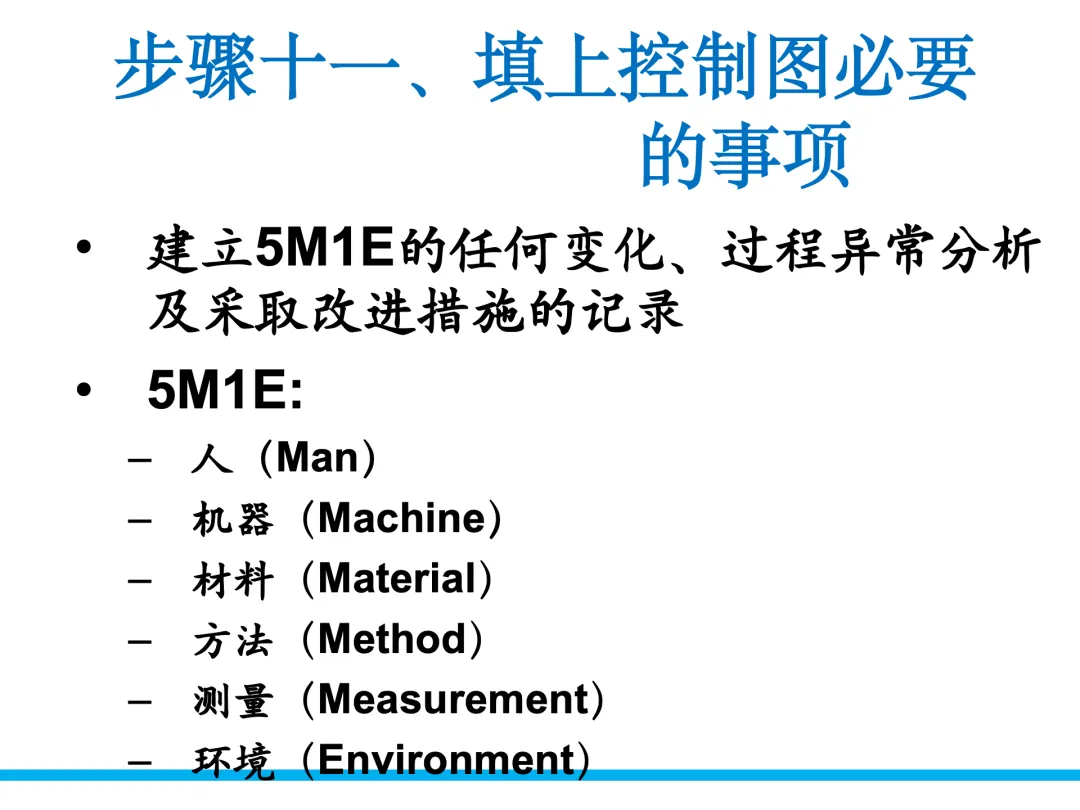
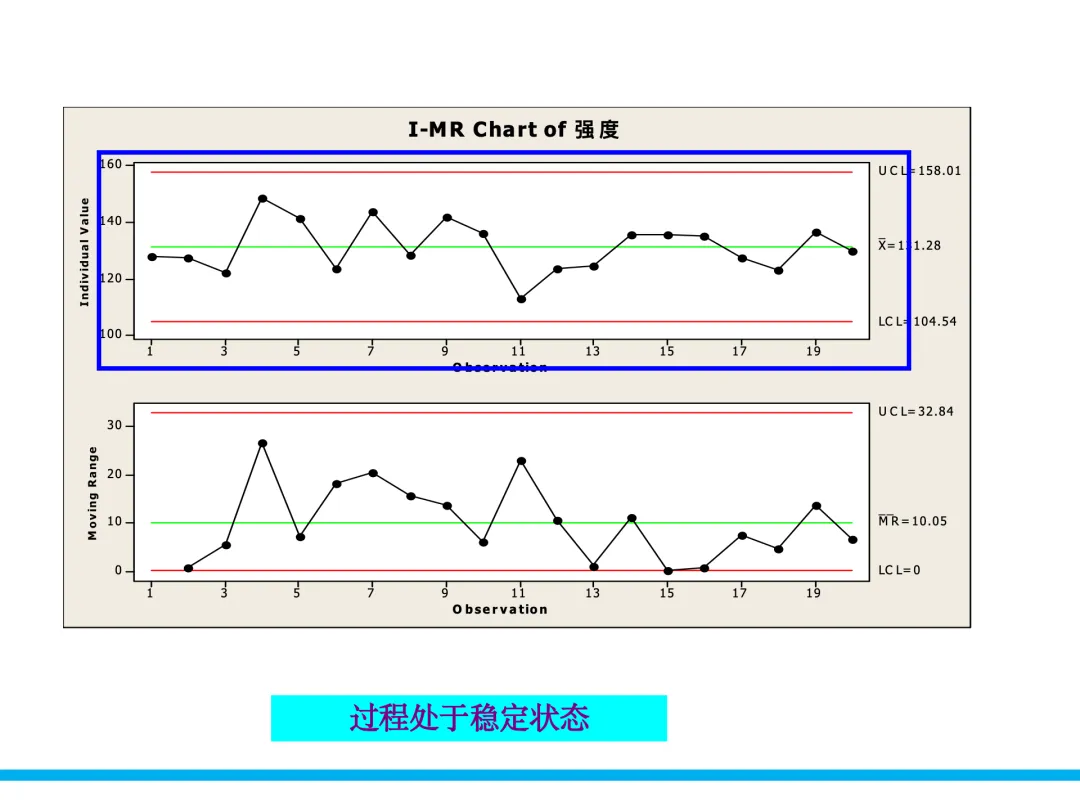
SPC过程能力分析培训pptSPC的基础知识 一、SPC的生命特征 SPC(Statistical Process Control),统计过程控制,也称统计工程管理。 它的定义是:为了贯彻预防原则,应用统计技术对过程中的各个阶段进行评估和监察,从而保证产品与服务满足要求的均匀性。主要工具是控制图。 SPC之父:休哈特(Walter A. Shewhart)。 他在1924年提出了控制图的概念,开创了统计质量管理的先河。 SPC管理的特点,可以概括为四个功能: 第一,对过程作出可靠的评估。 识别关键控制点的状态,知道过程现在处于什么位置。 第二,确定过程的统计控制界限,判断过程是否失控和过程是否有能力。 这就是过程能力CPK分析。 第三,为过程提供一个早期报警系统。 及时监控过程的情况,以防止废品的发生。这是"告警"功能。 第四,减少对常规检验的依赖性。 定时的观察以及系统的测量方法,替代了大量的检测和验证工作。让预防成本适度升高,故障成本大幅降低。 这里我想问大家三个问题: 100%检查能否保证在顾客方不发生不良? 100%检查,重新100%检查,再一次100%检查,能否保证在顾客方不发生不良? 检查为主的品质管理,能否减少顾客不满和不良率而达到目标? 答案都是否定的。因为检查是事后把关,是挑出问题,而不是预防问题。SPC的核心理念是预防,是在问题发生之前就发现异常趋势,及时采取措施。 二、SPC的关系链 (1)产品检验与SPC的对比
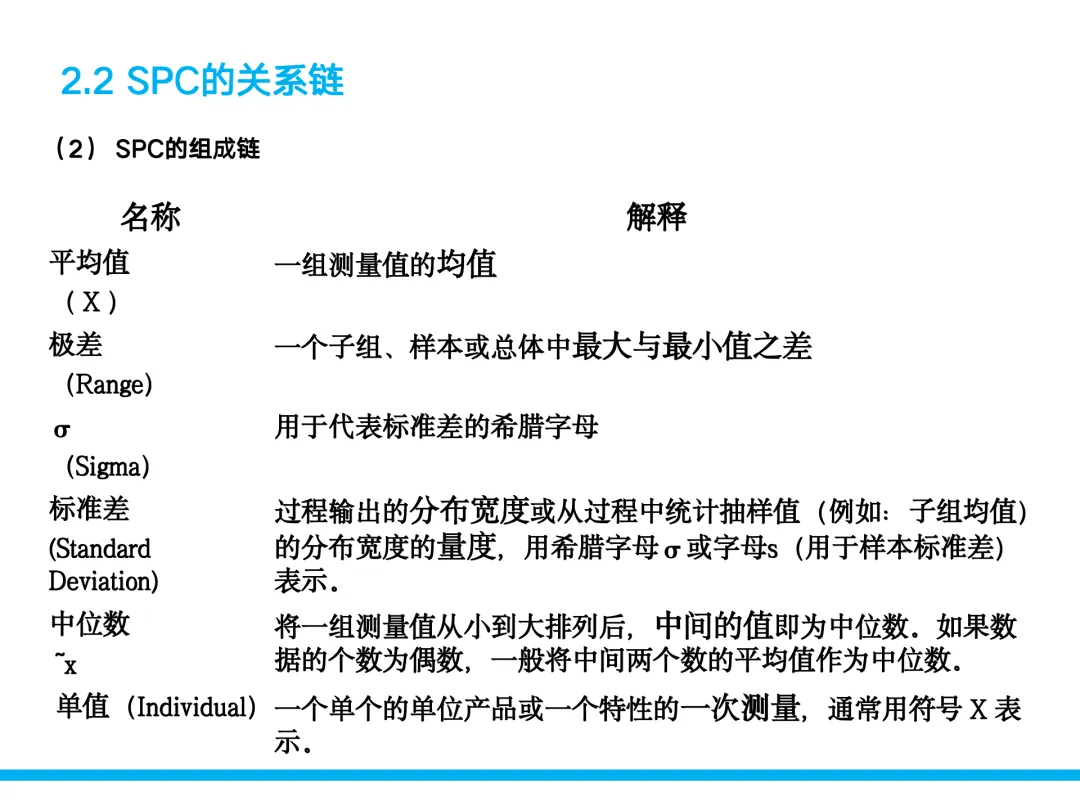
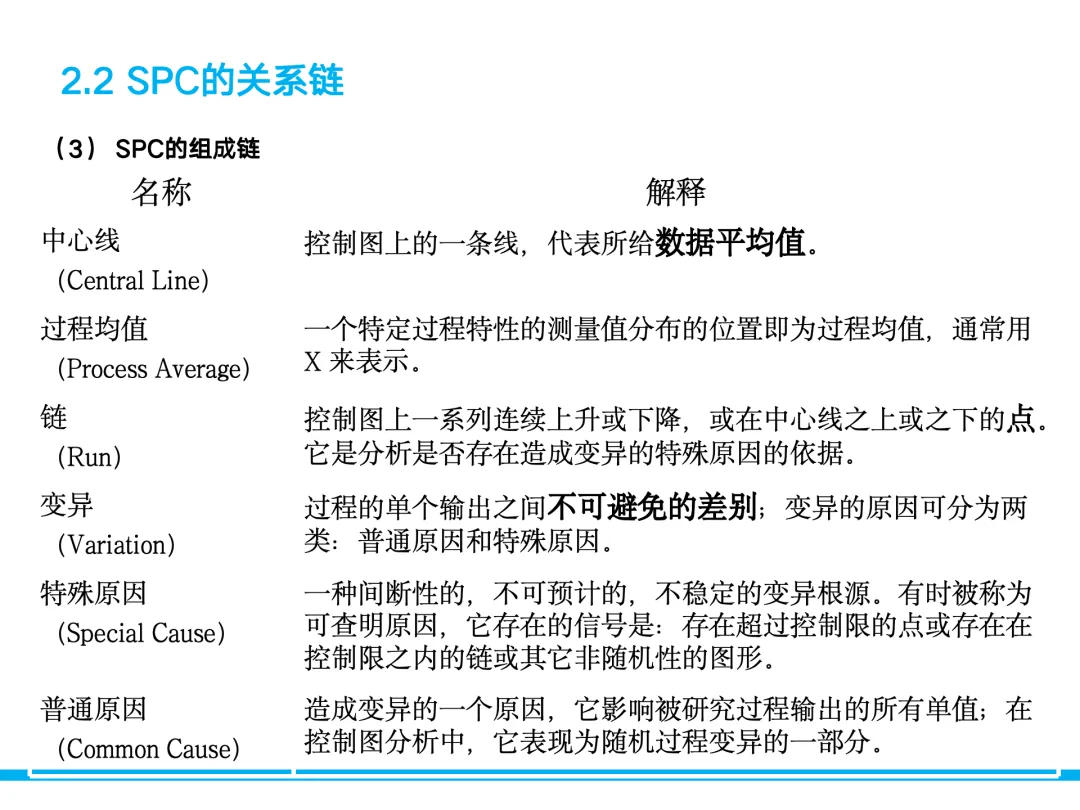
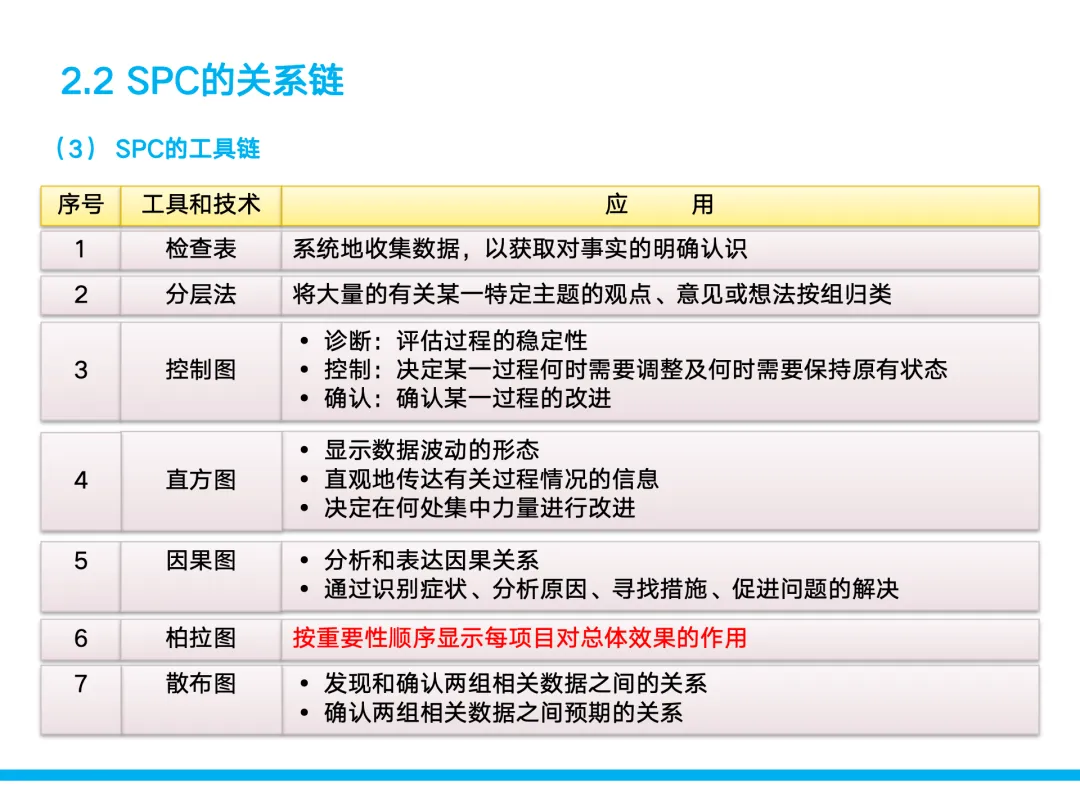
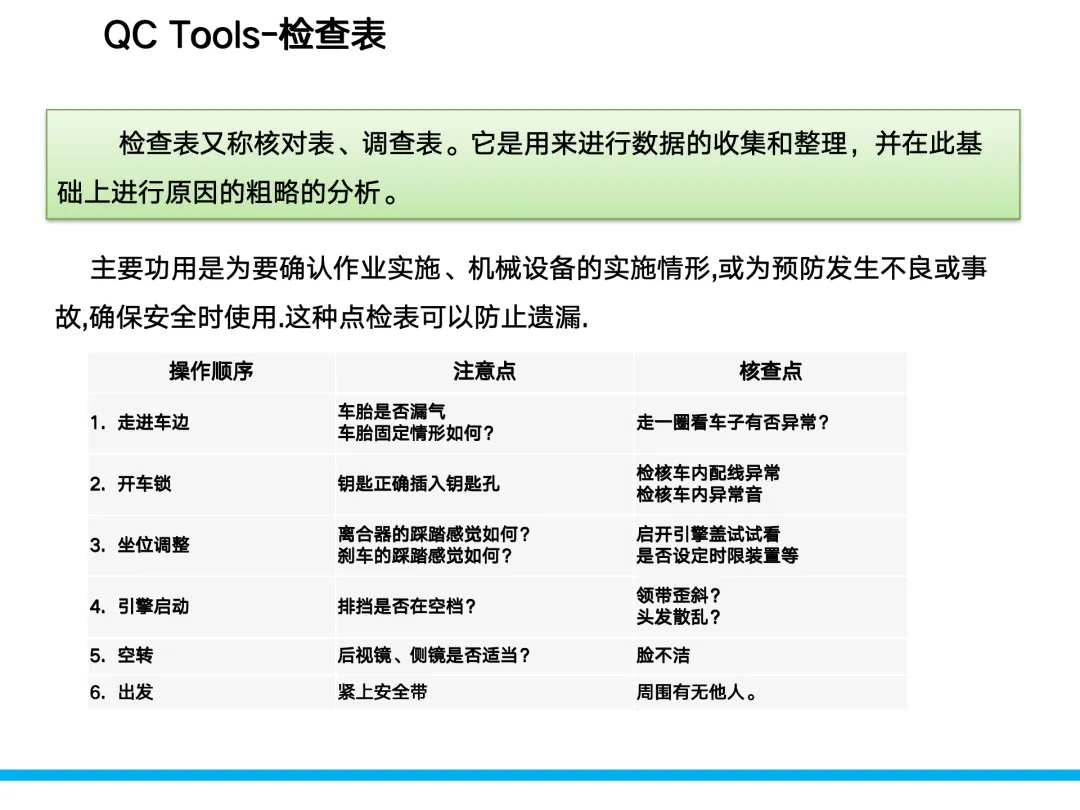
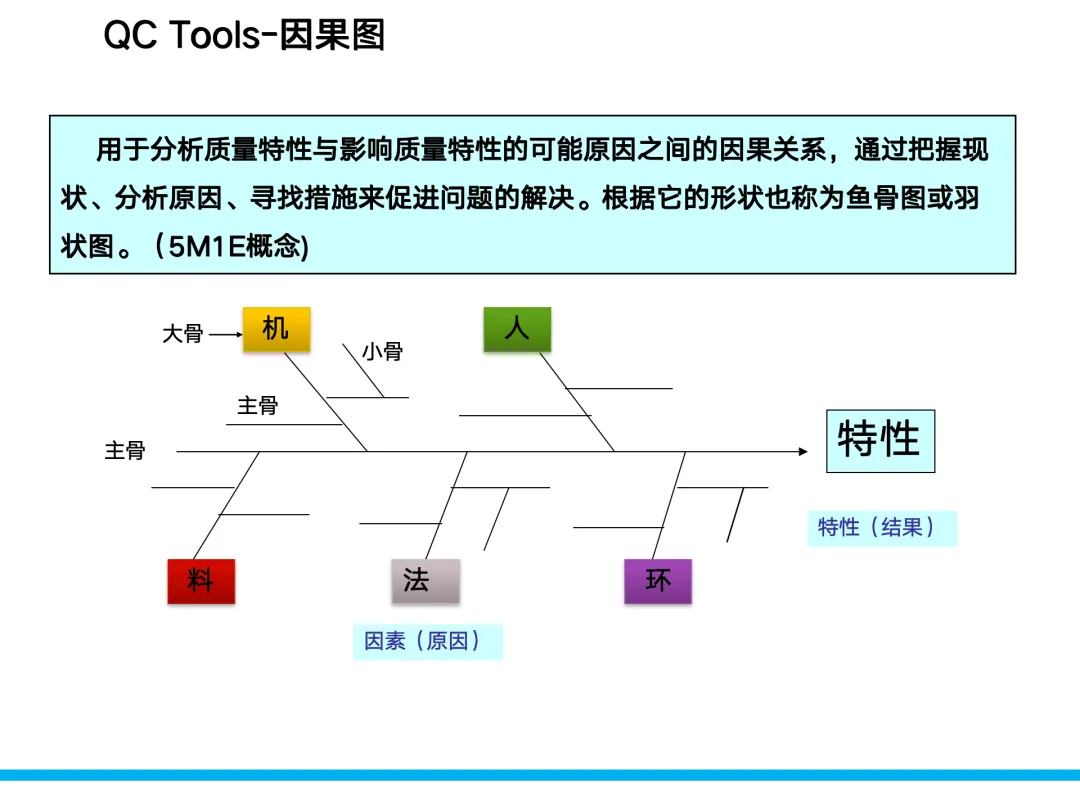
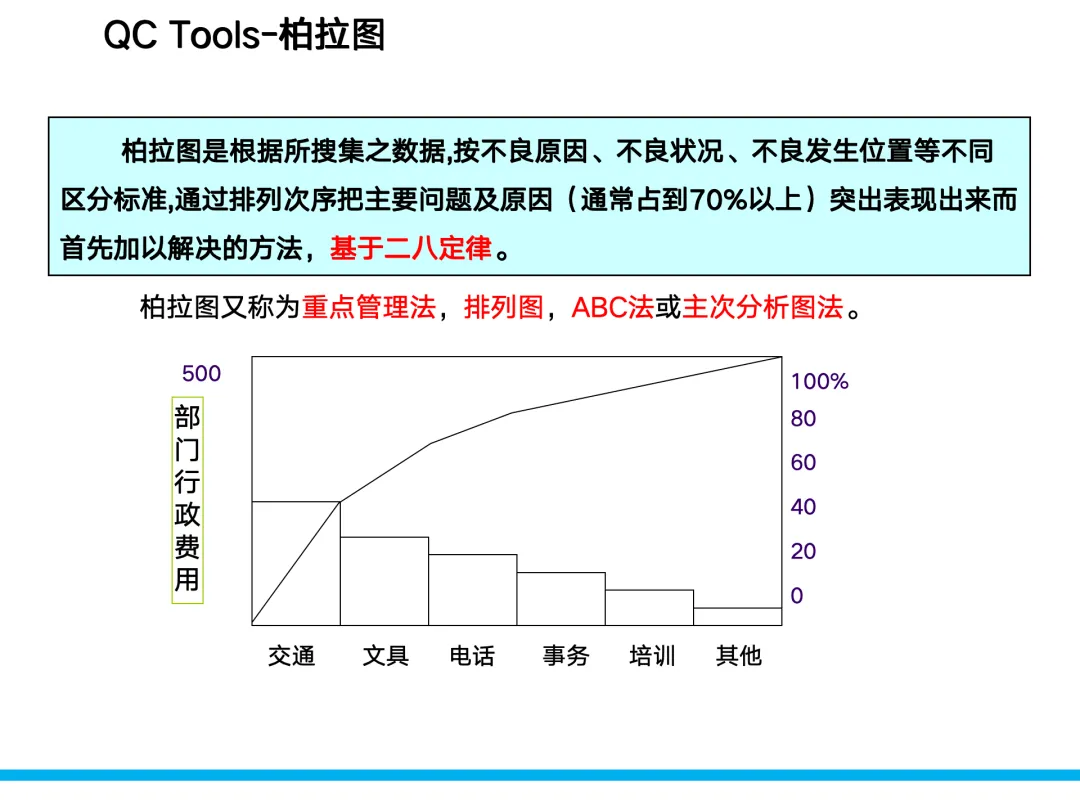
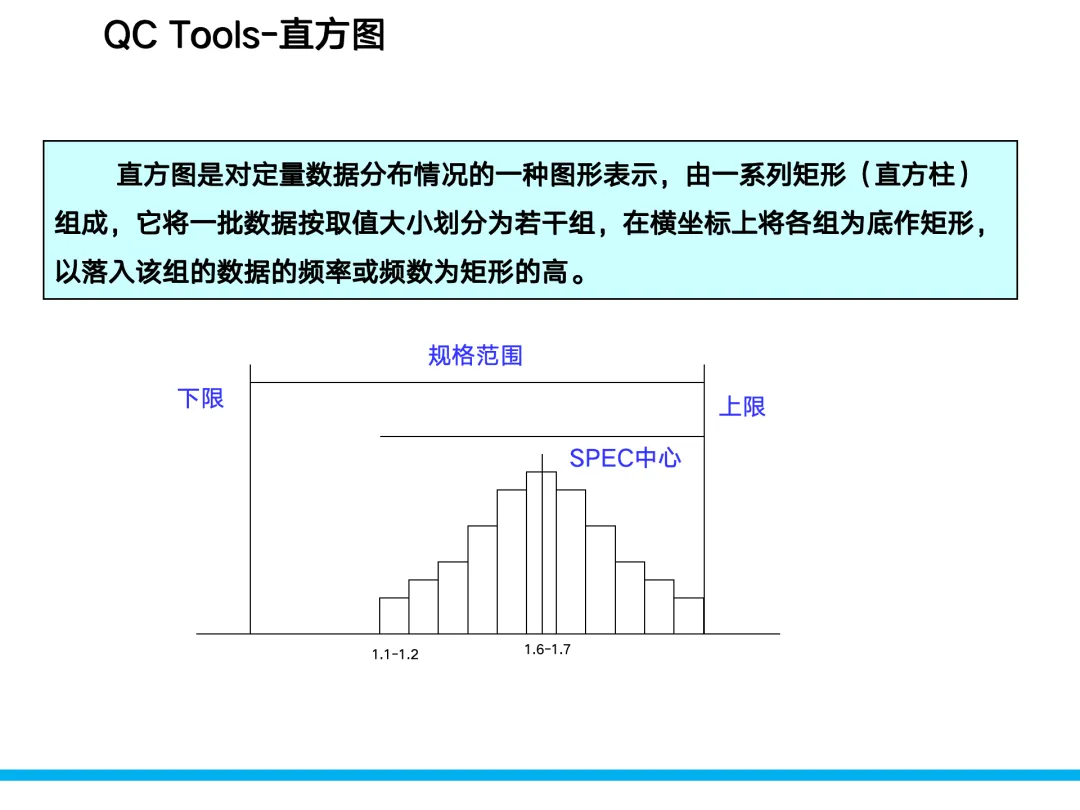
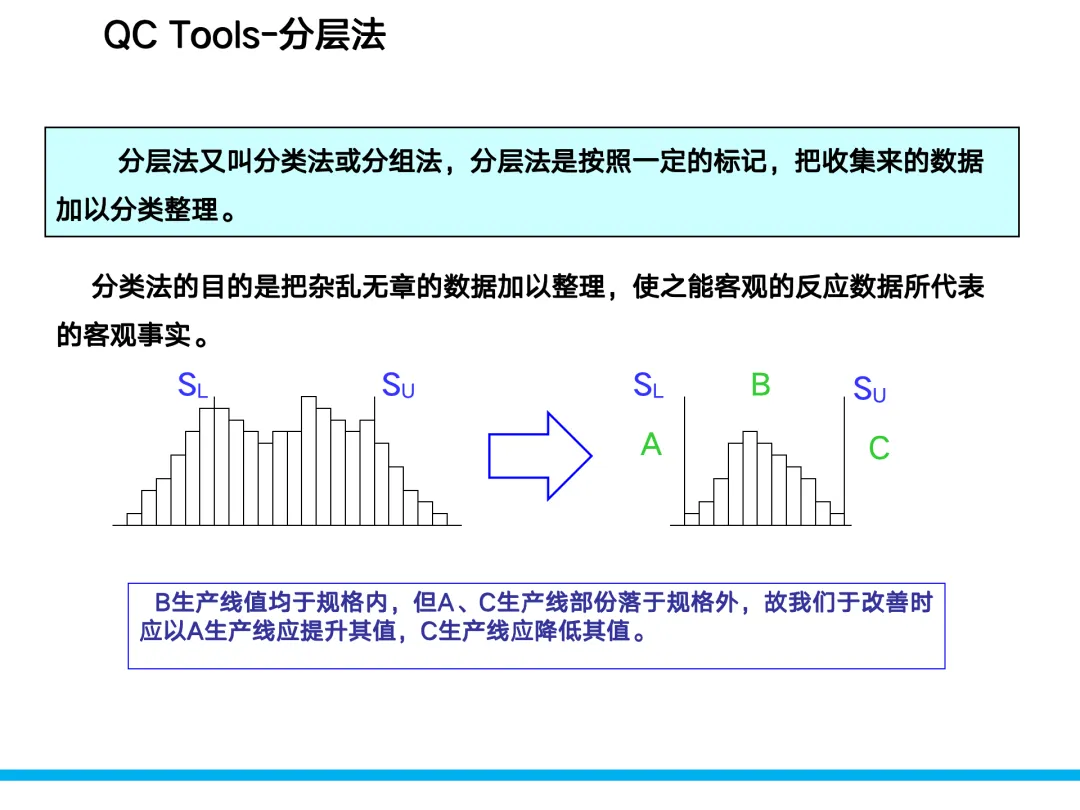
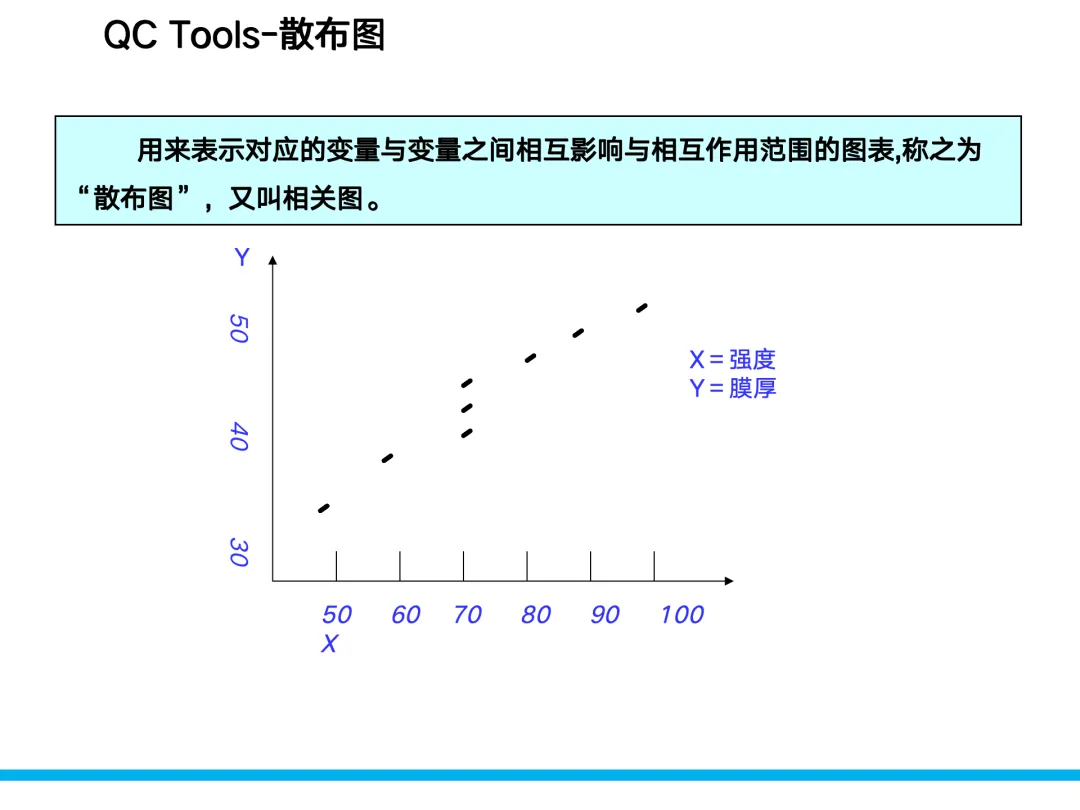
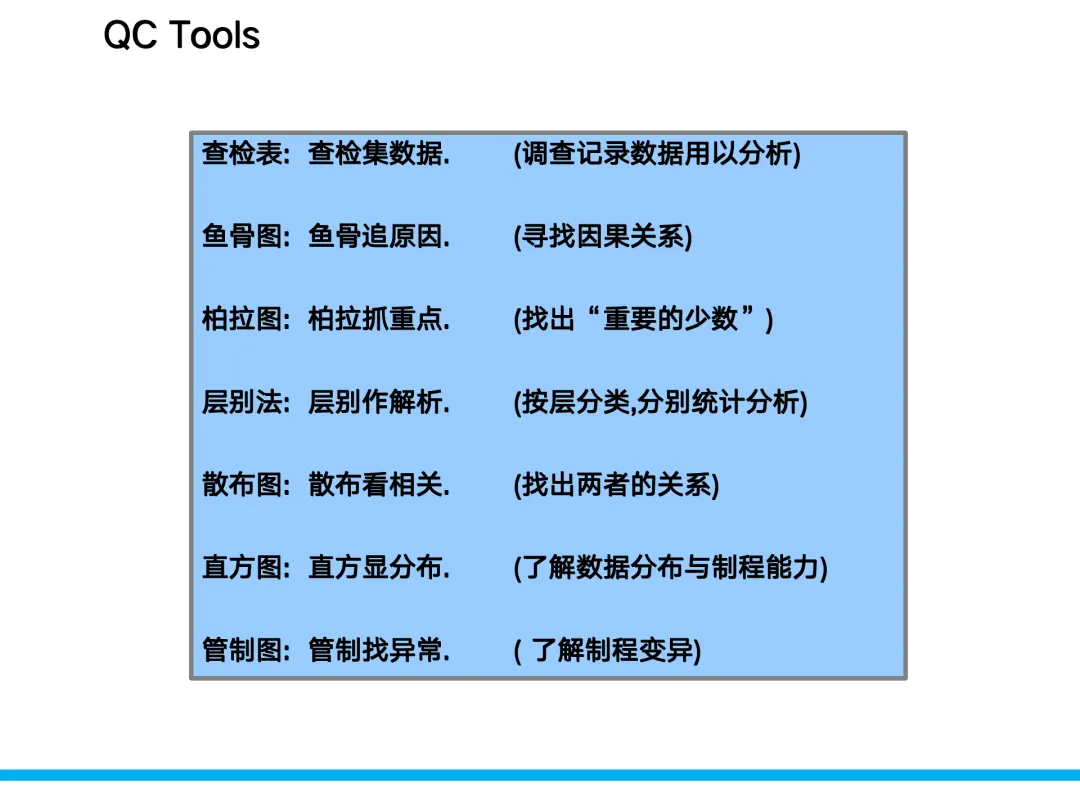
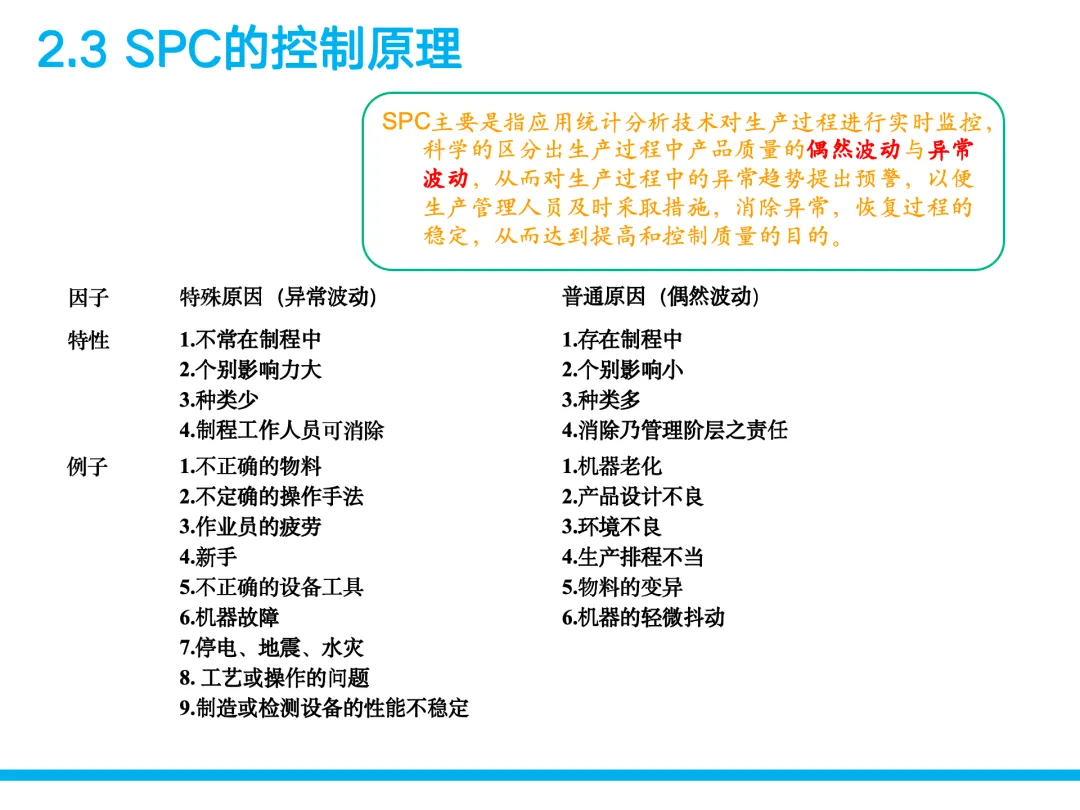
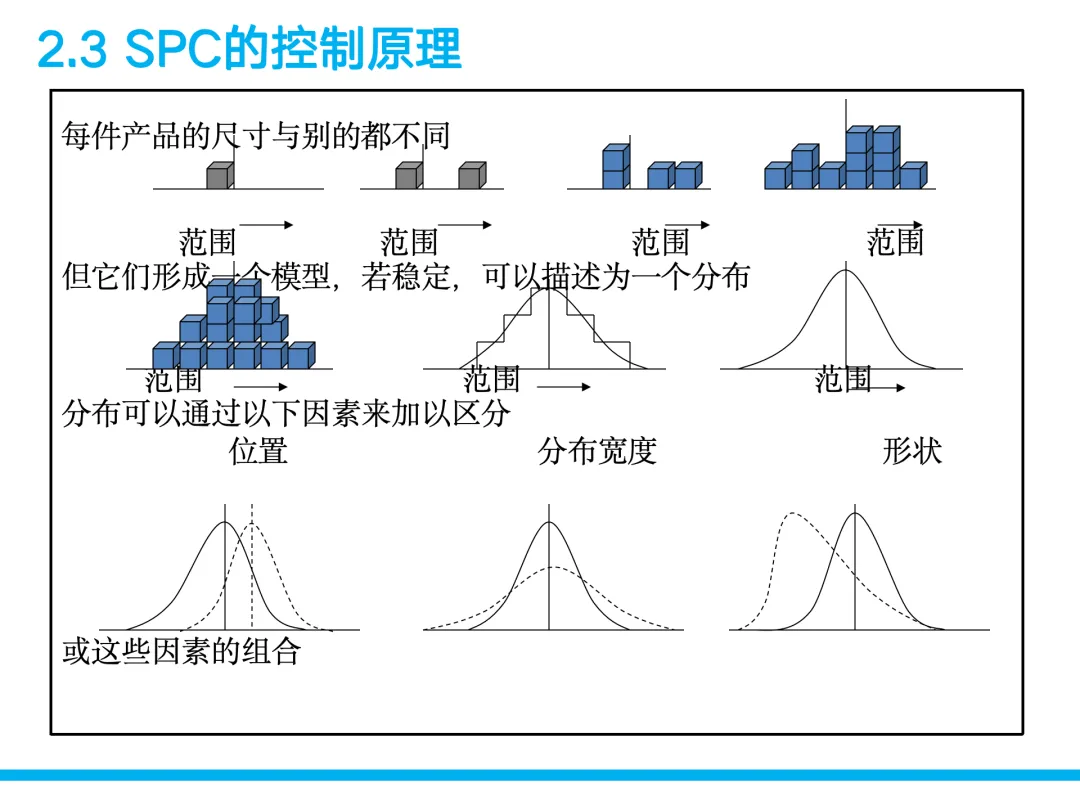
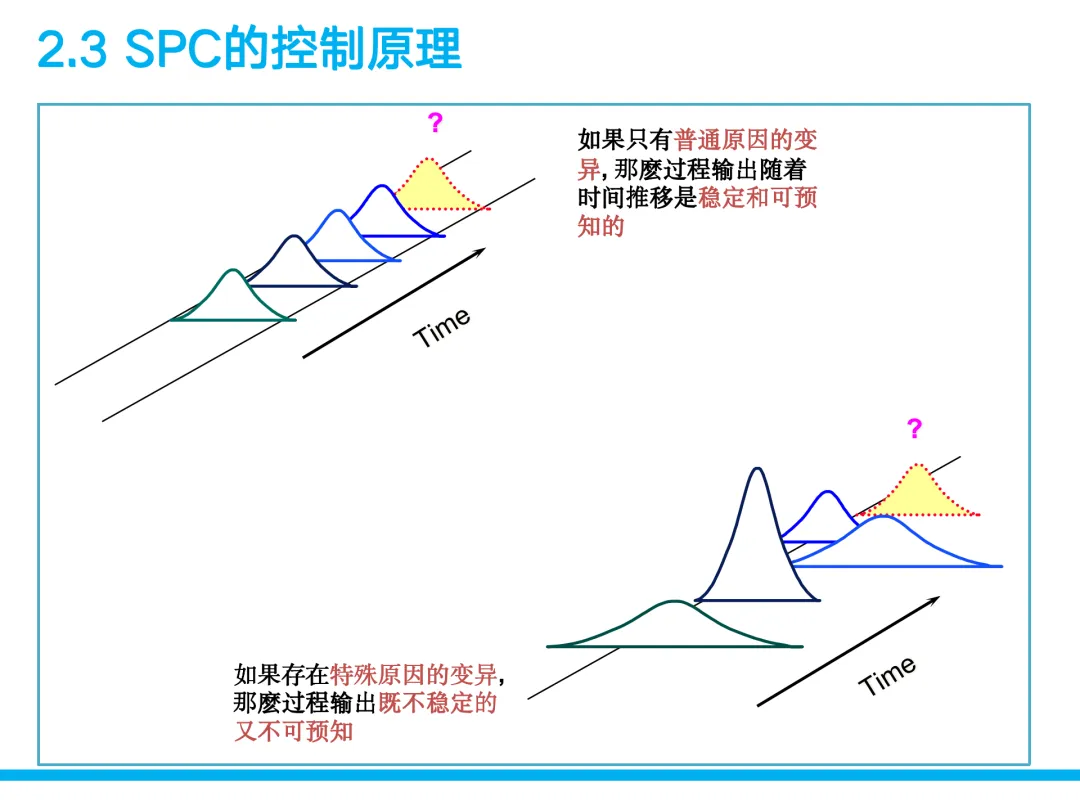
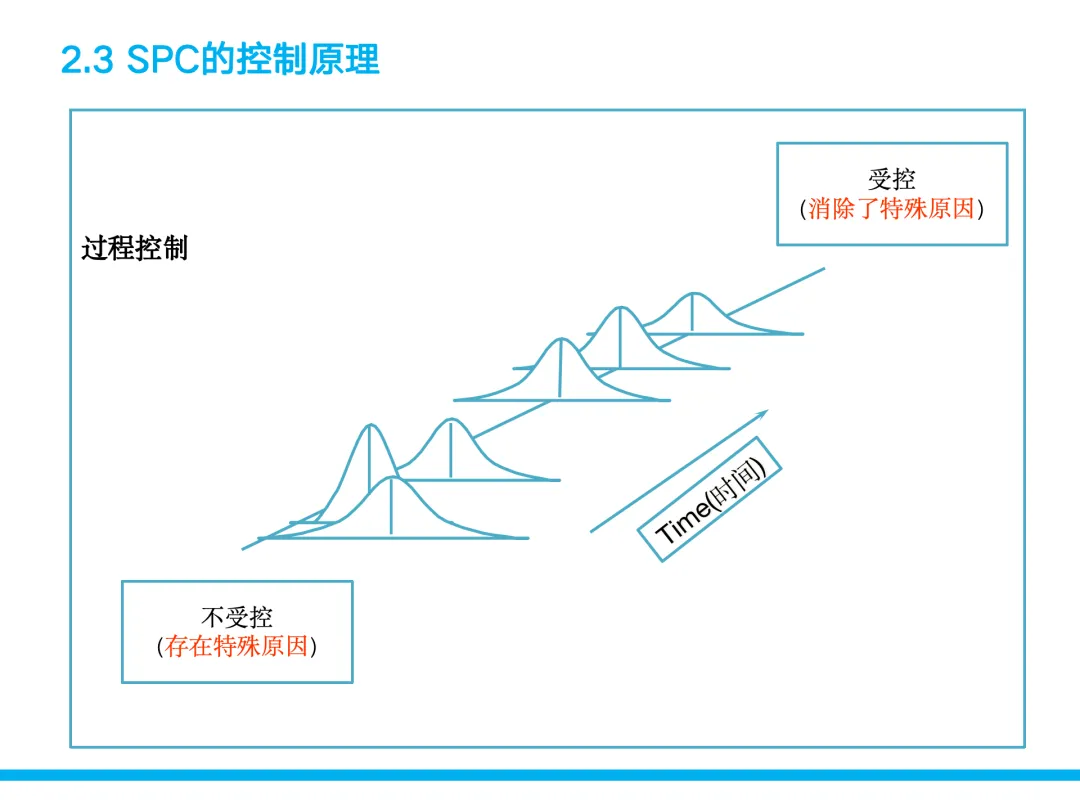
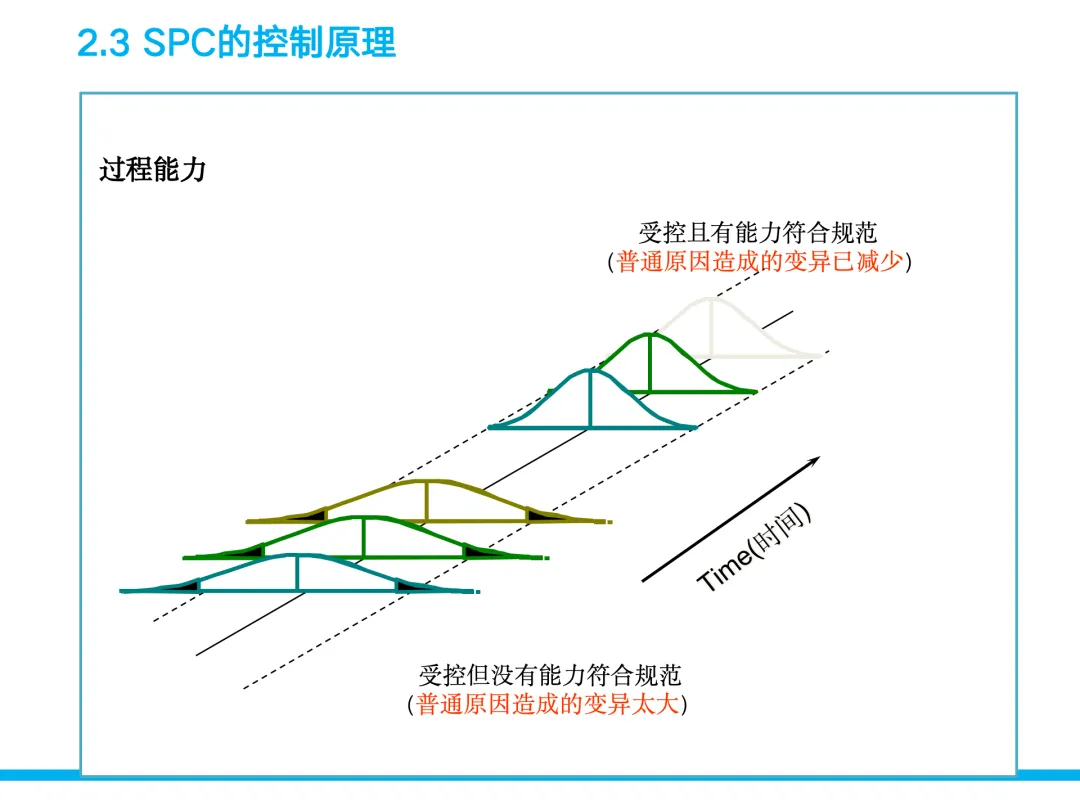
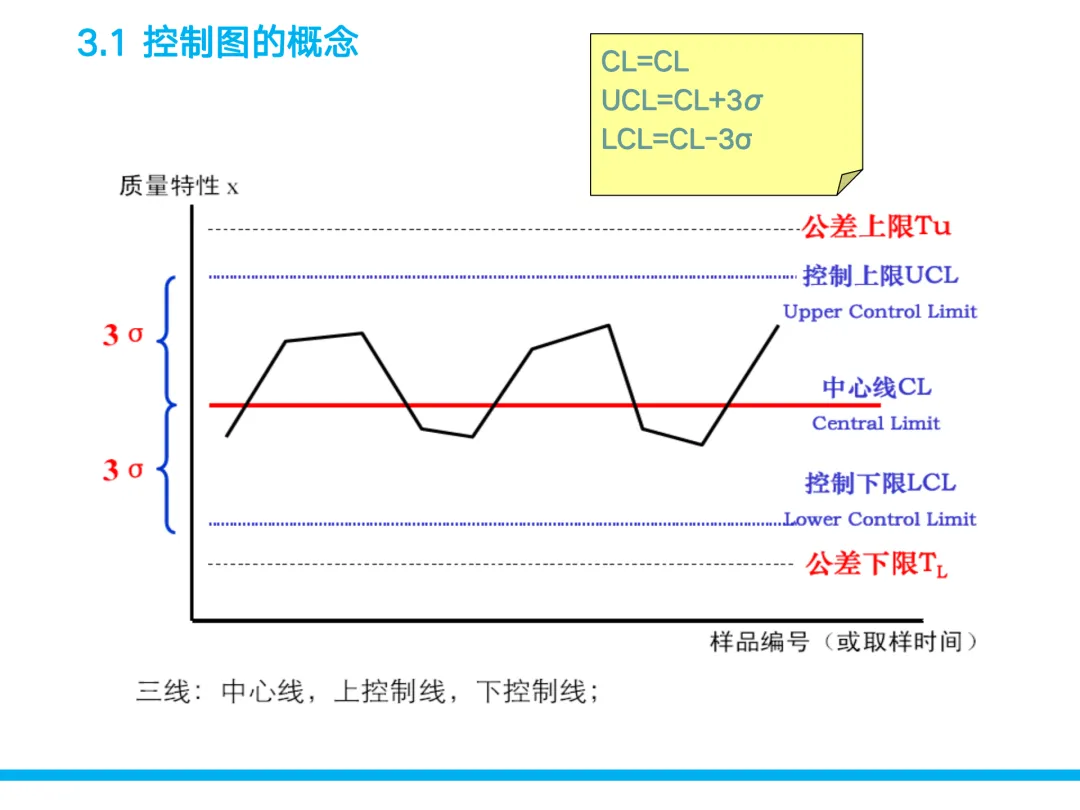
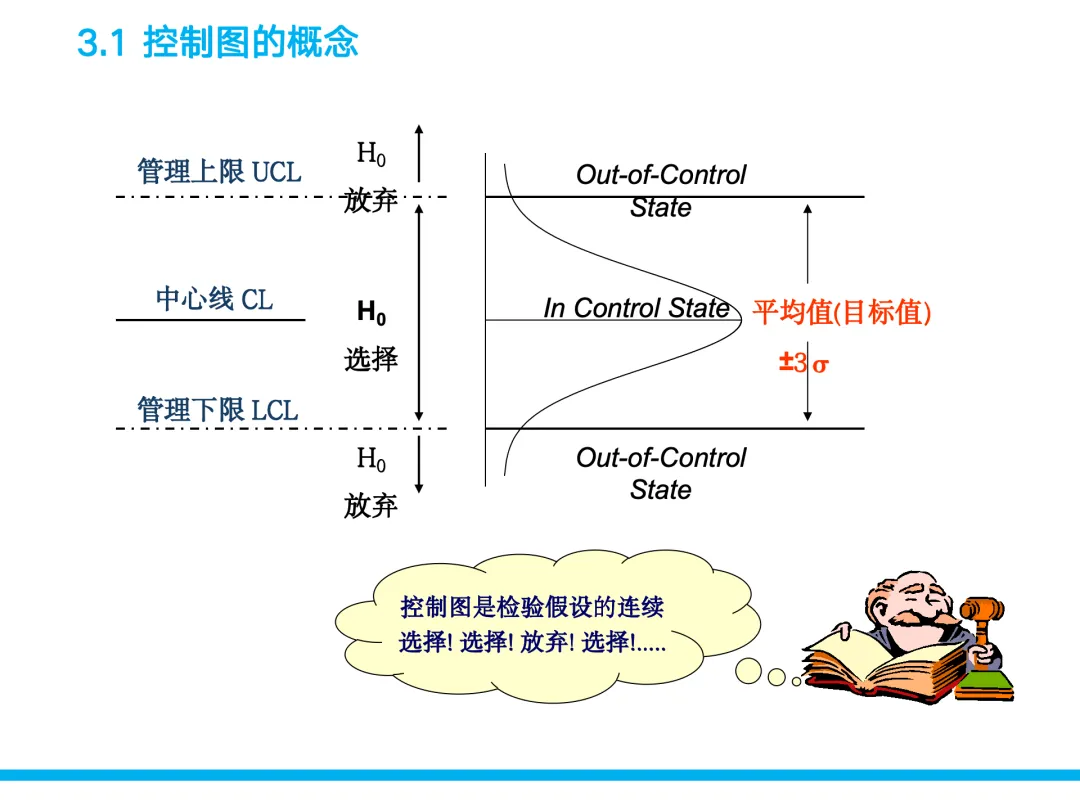
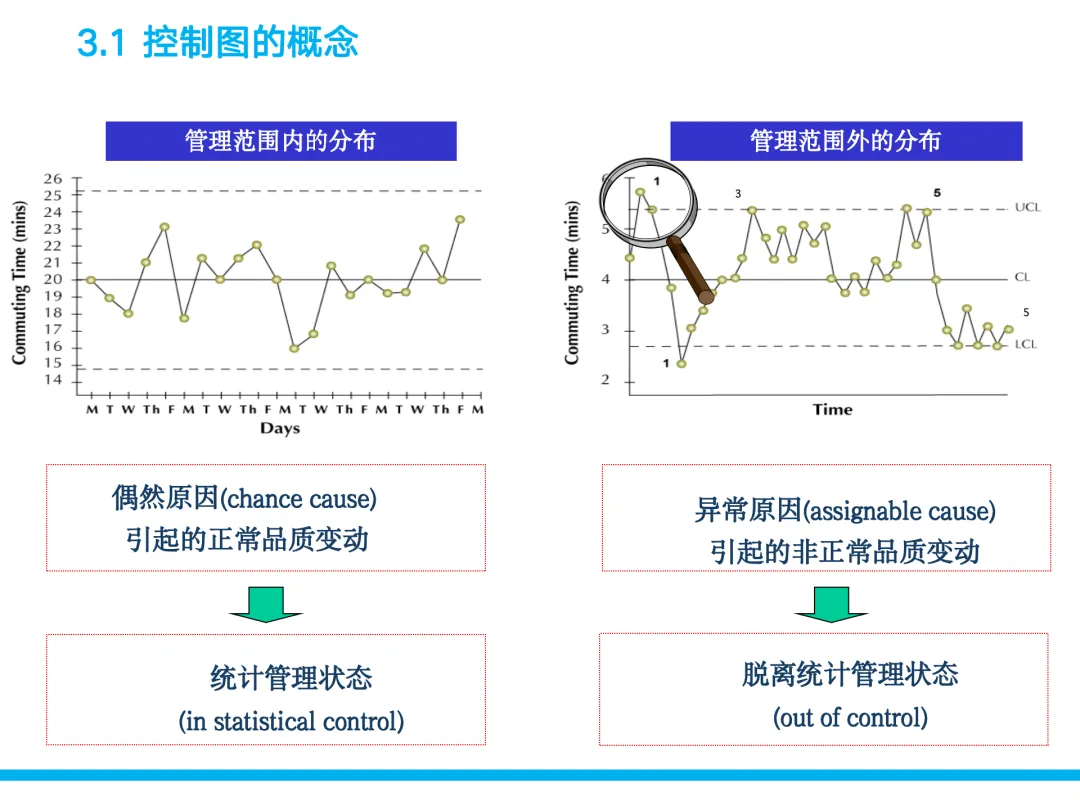
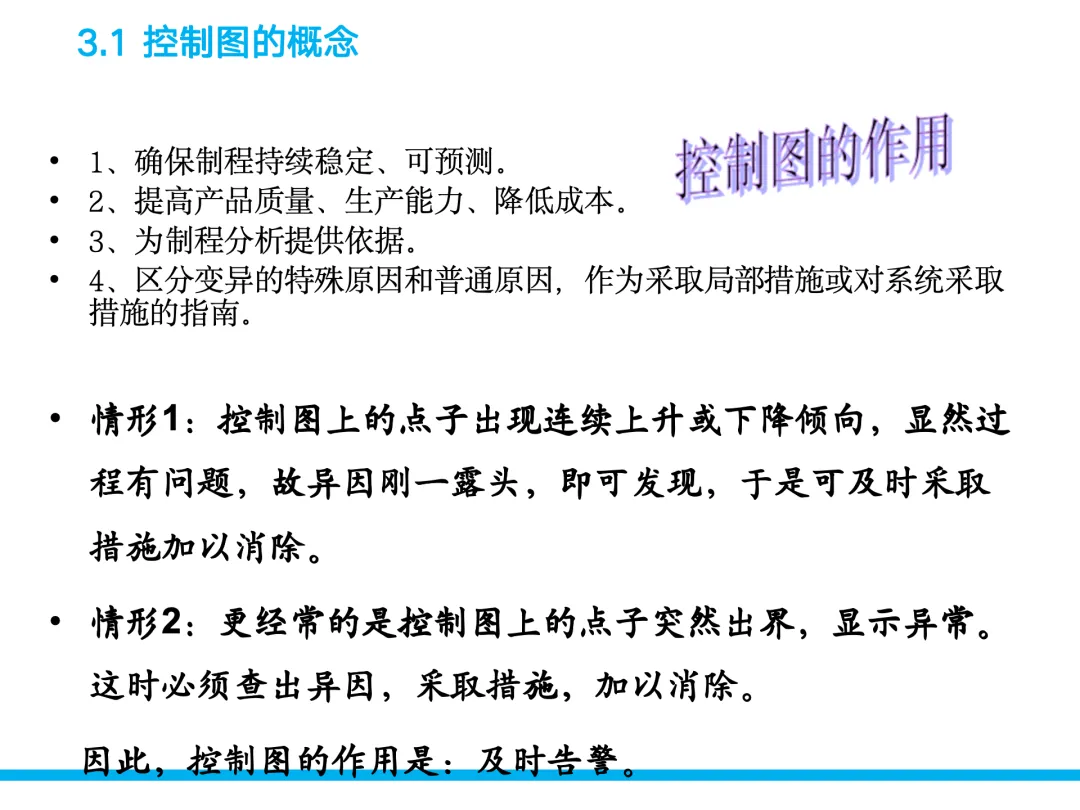
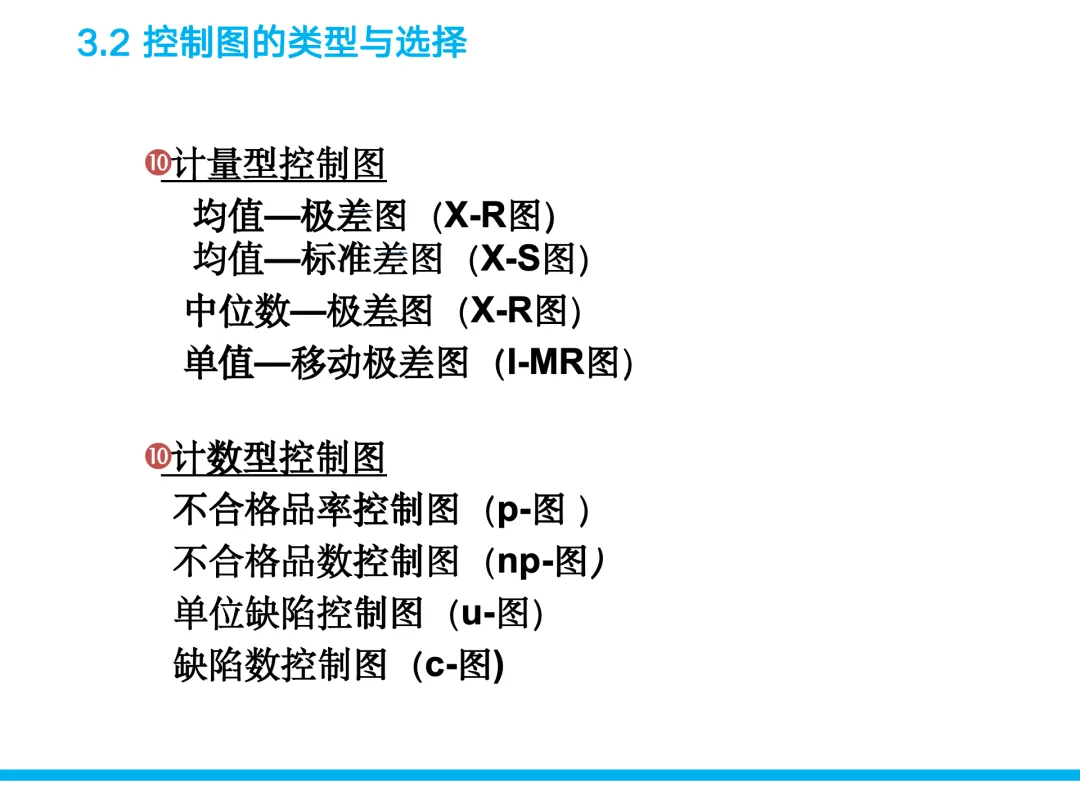
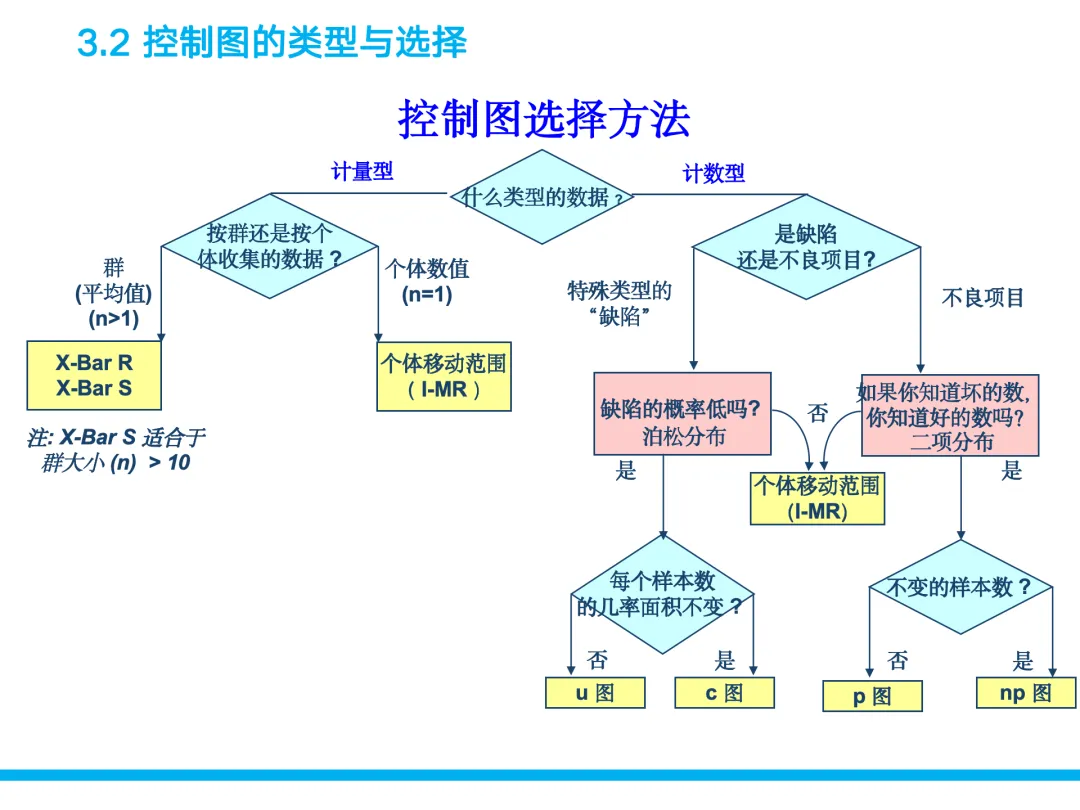
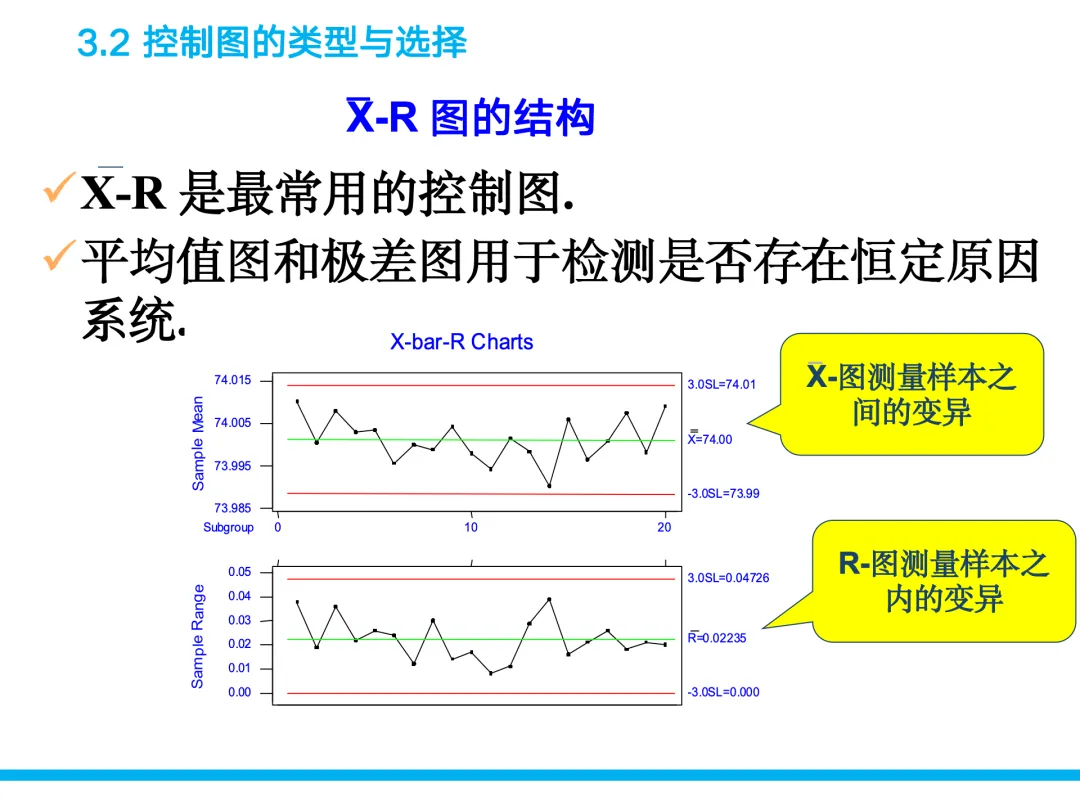
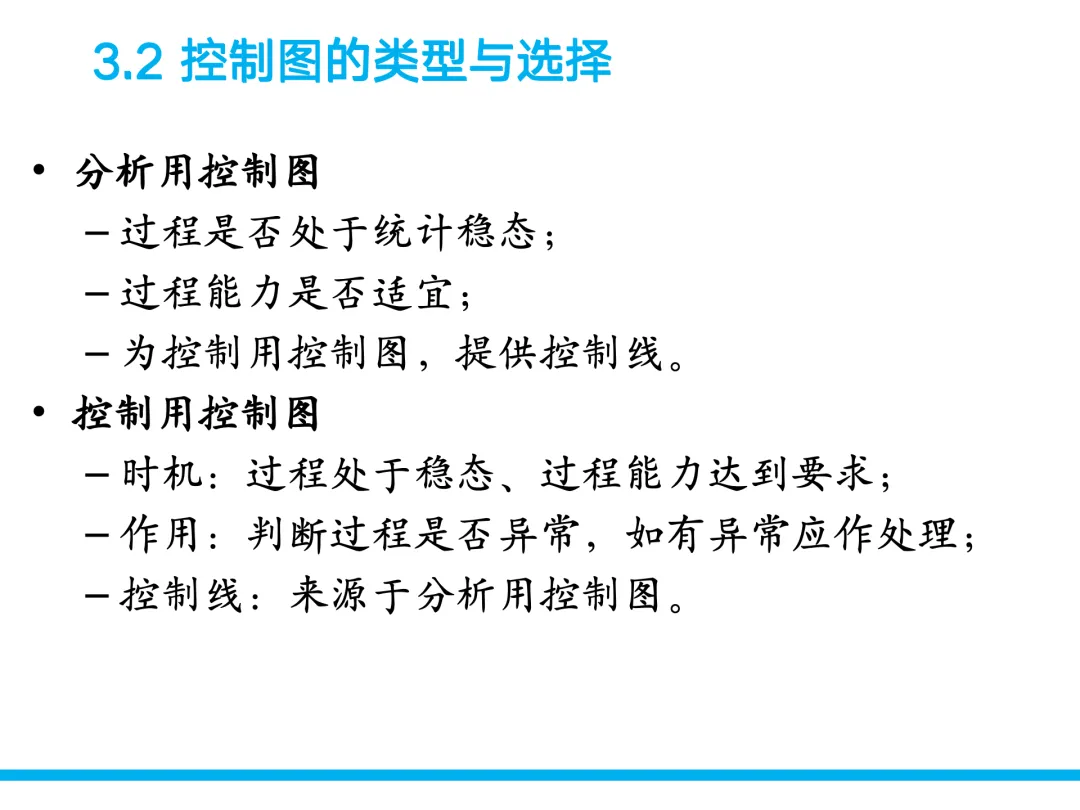
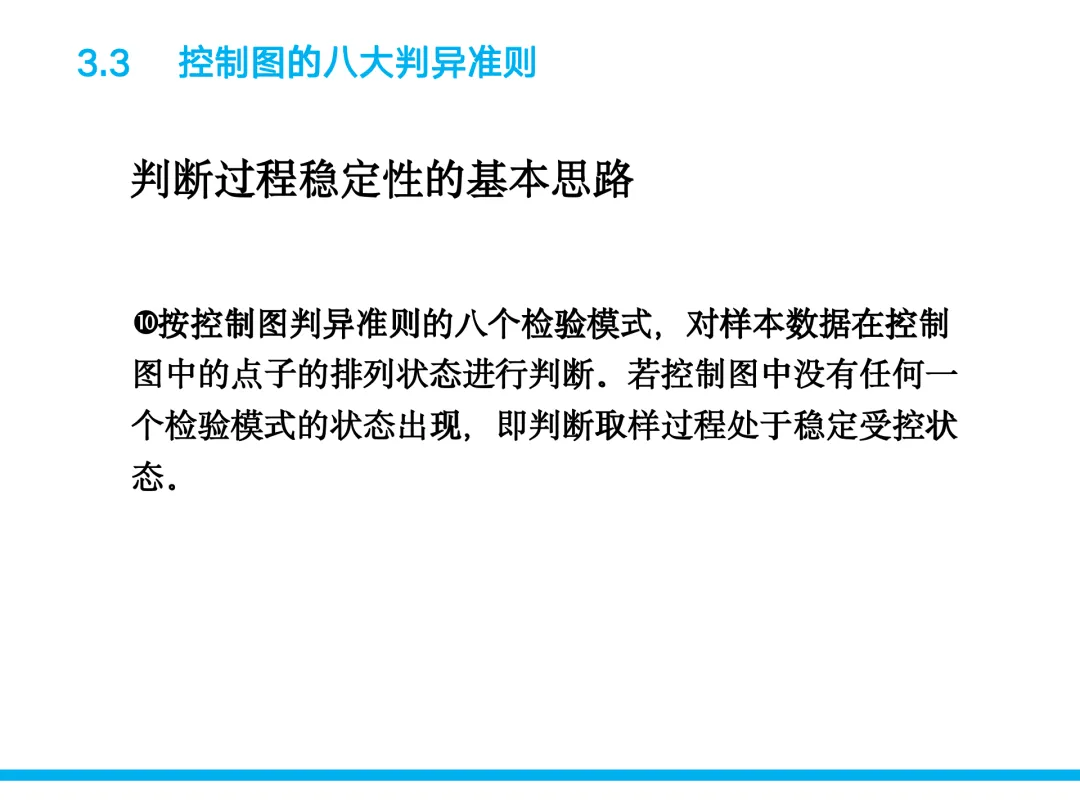
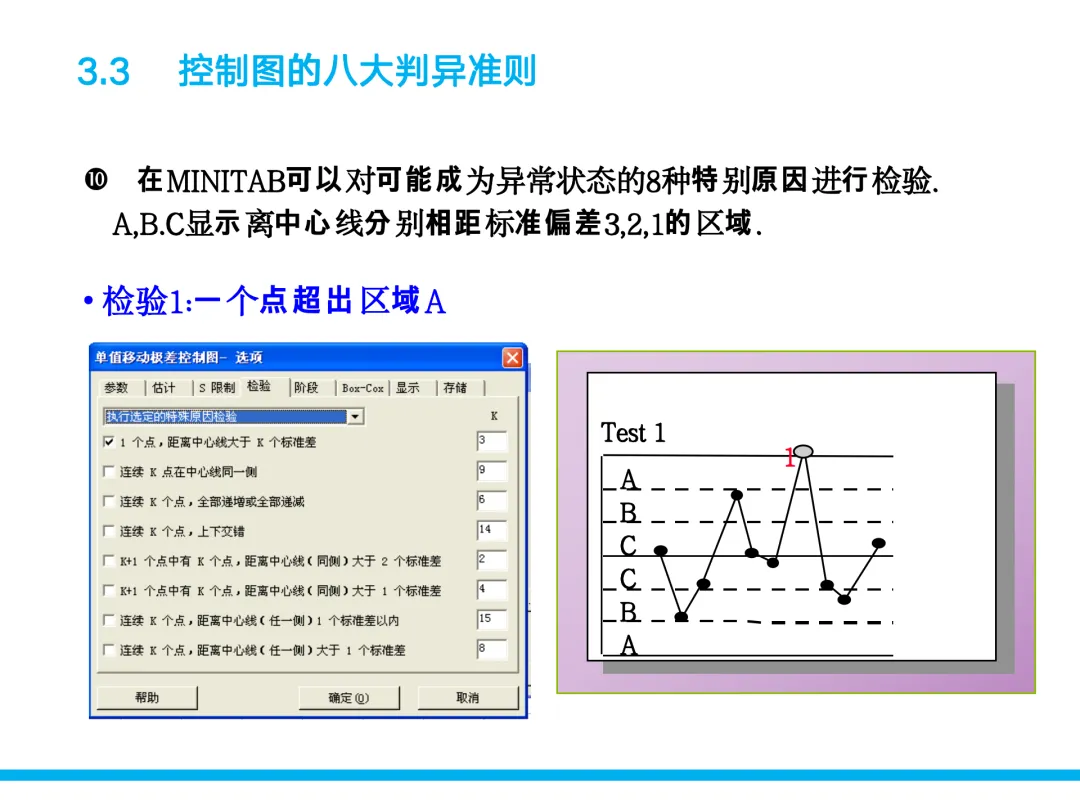
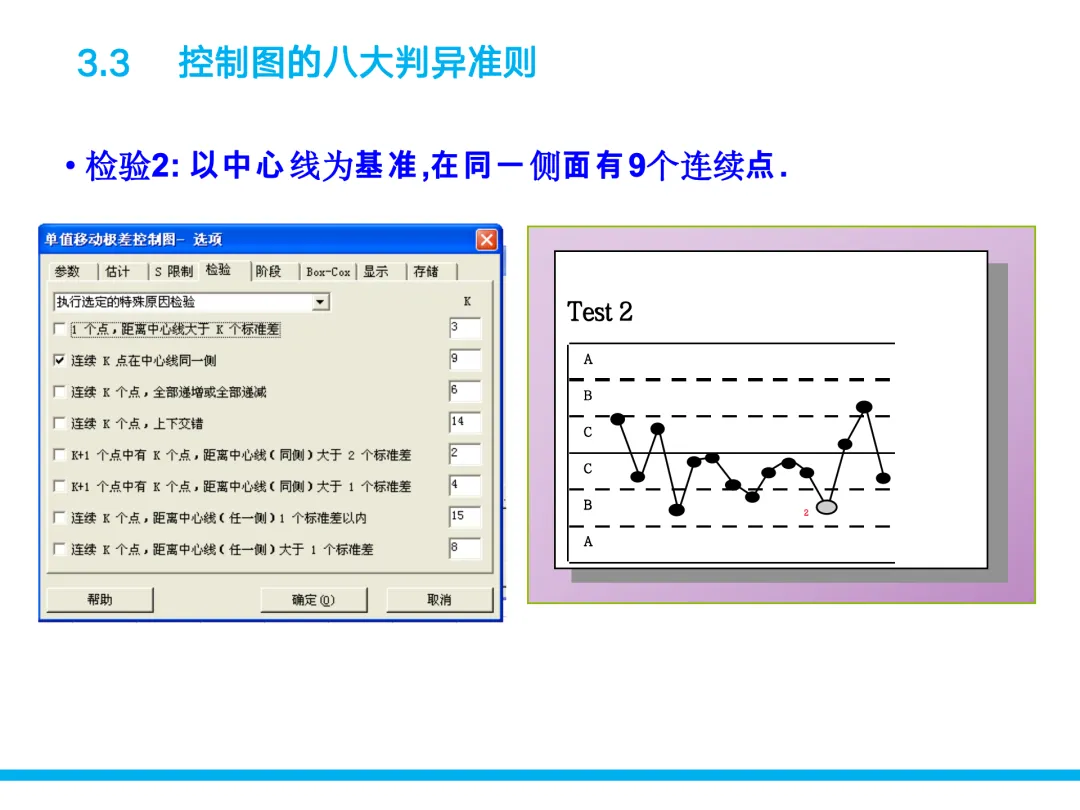
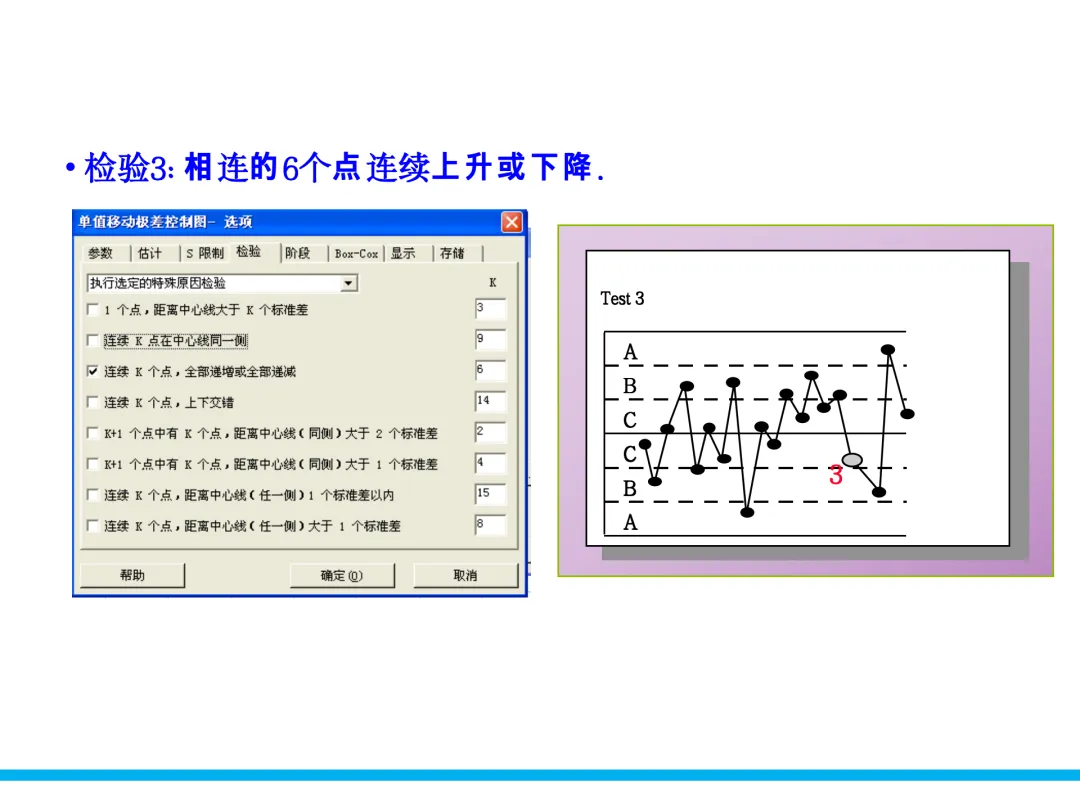
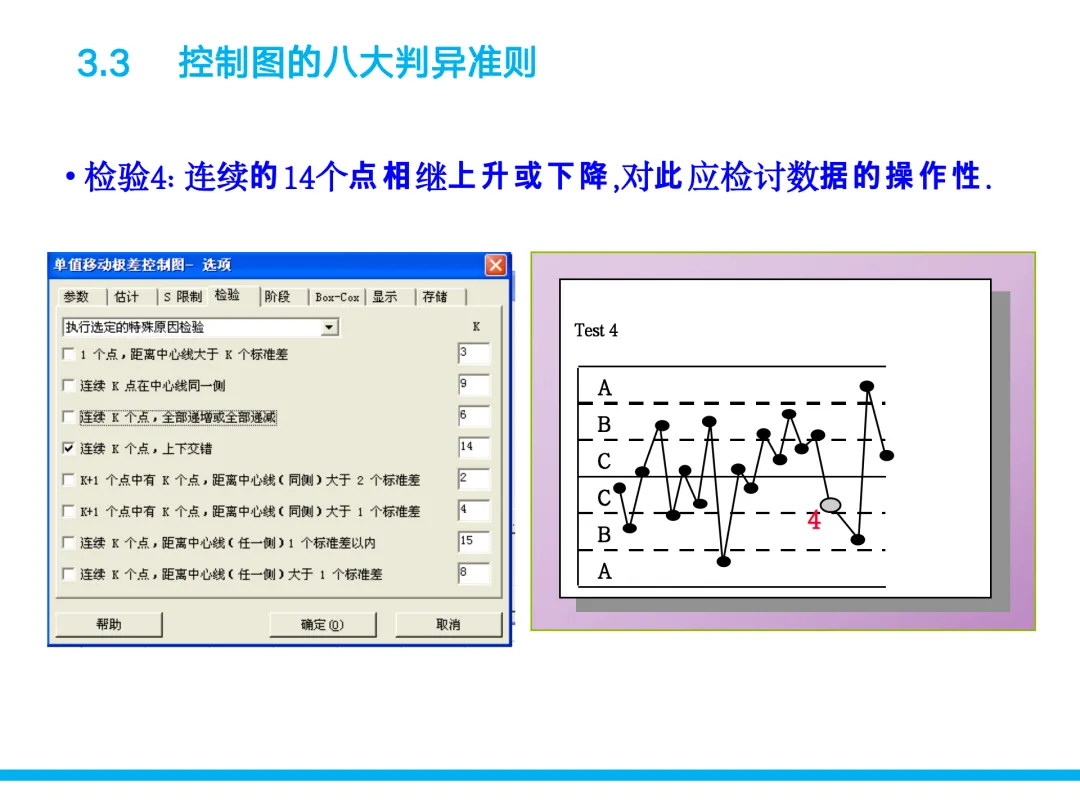
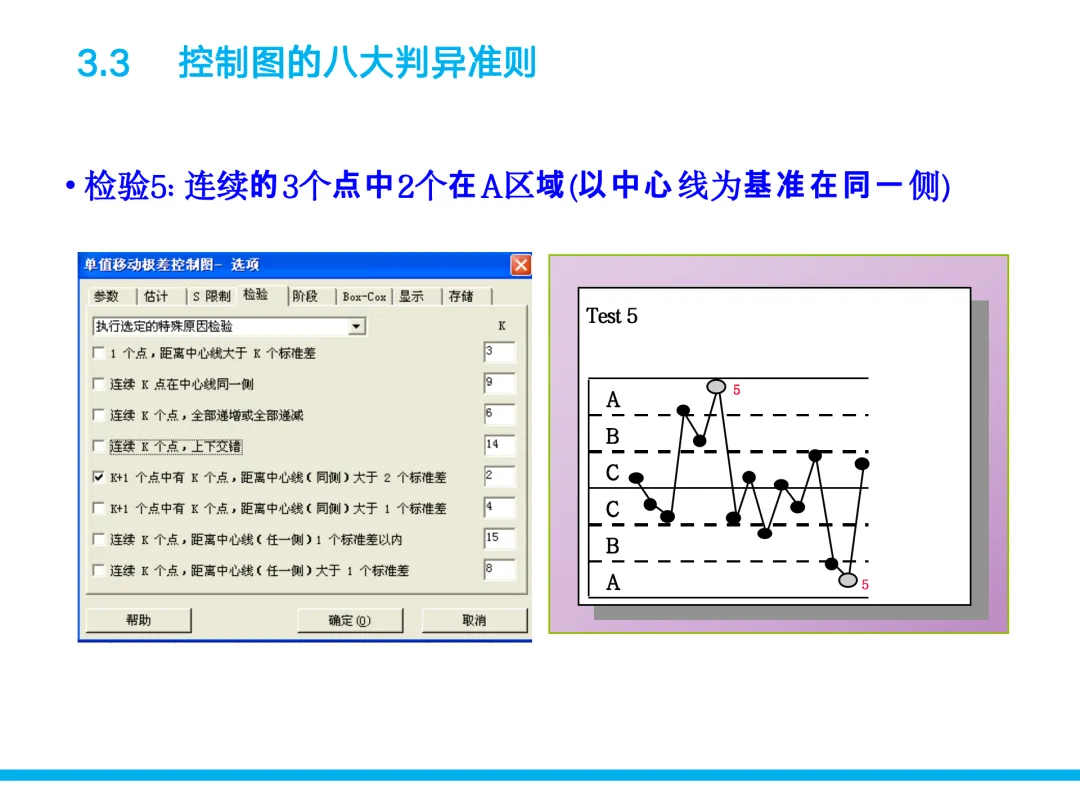
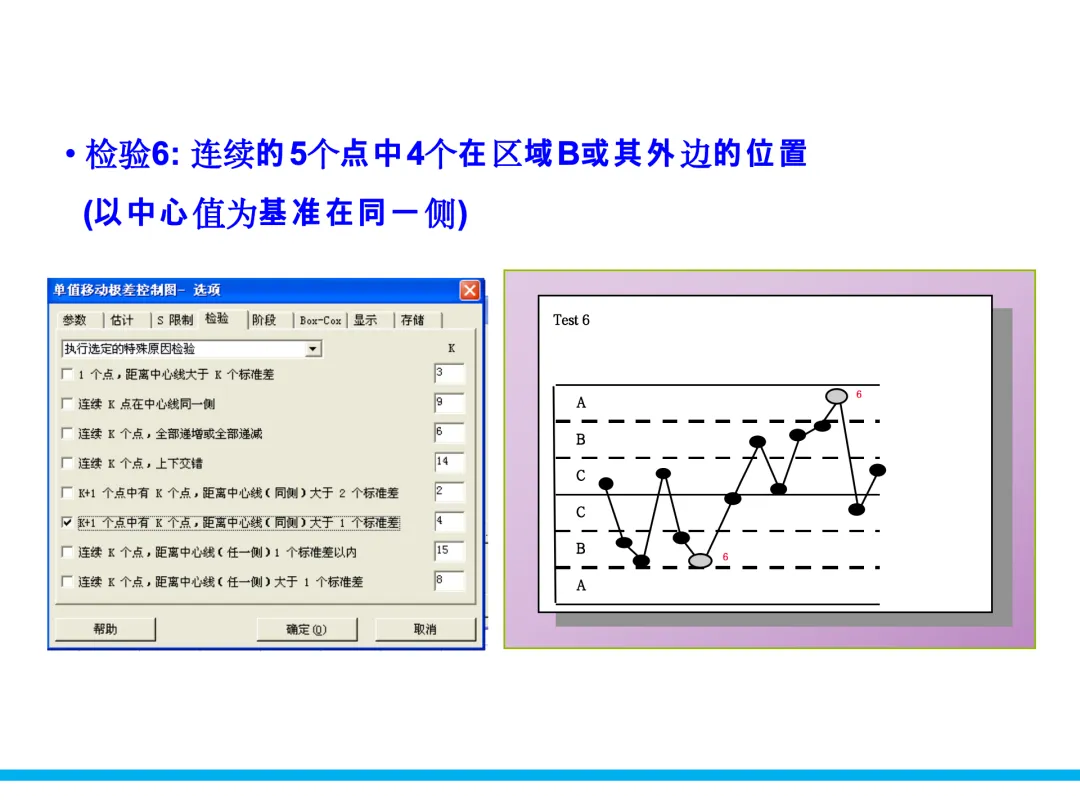
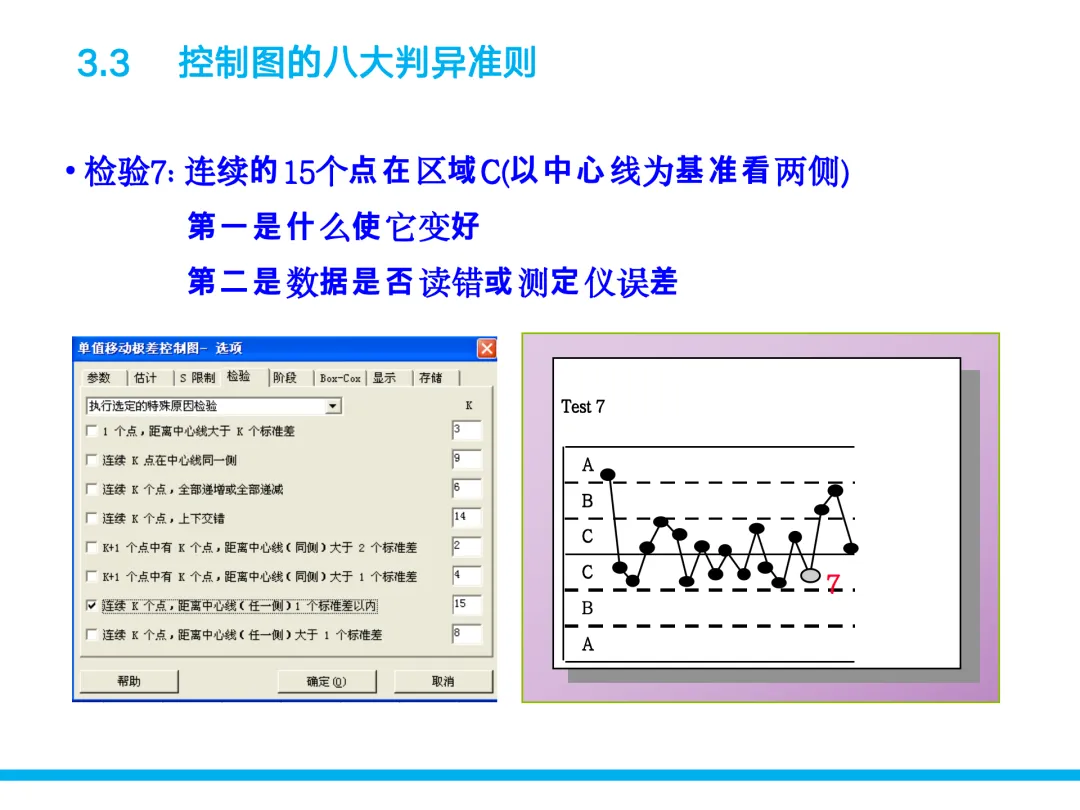
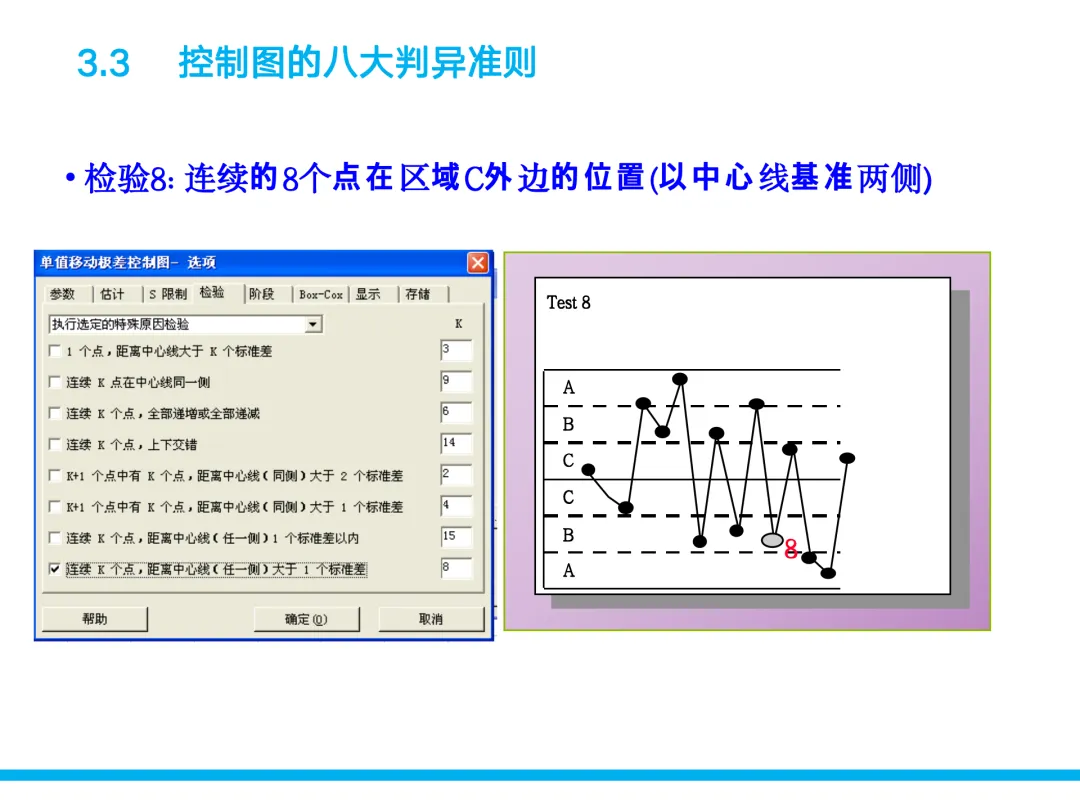
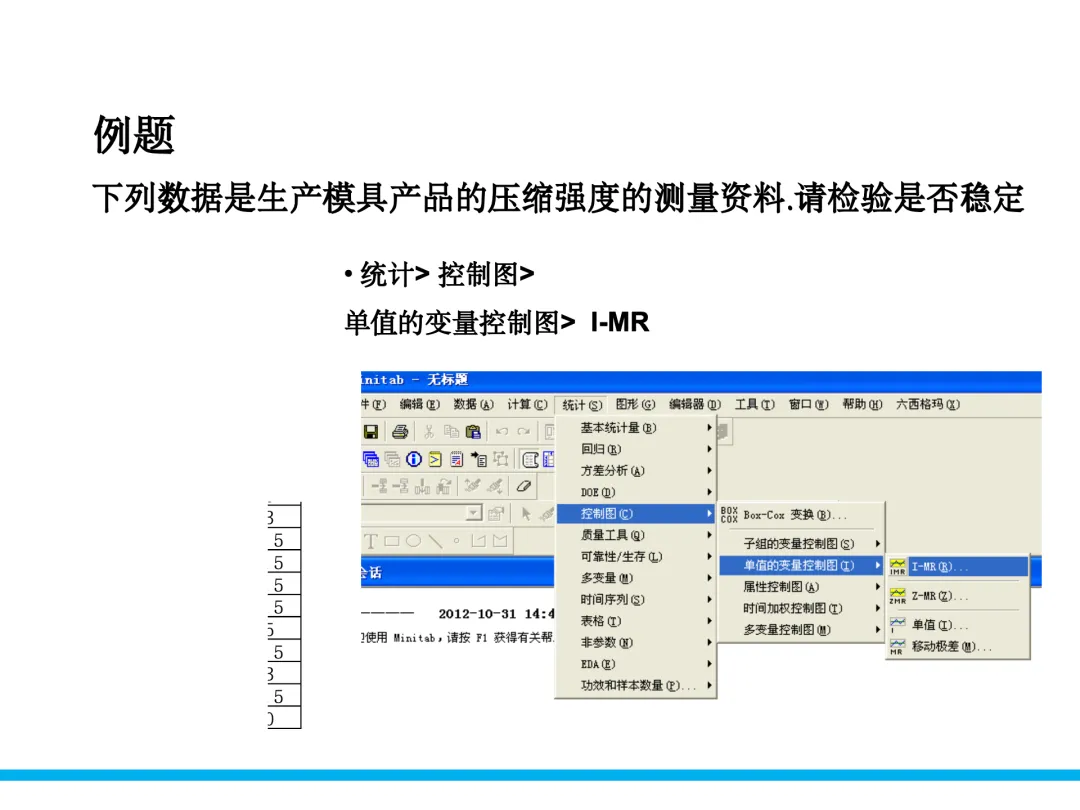
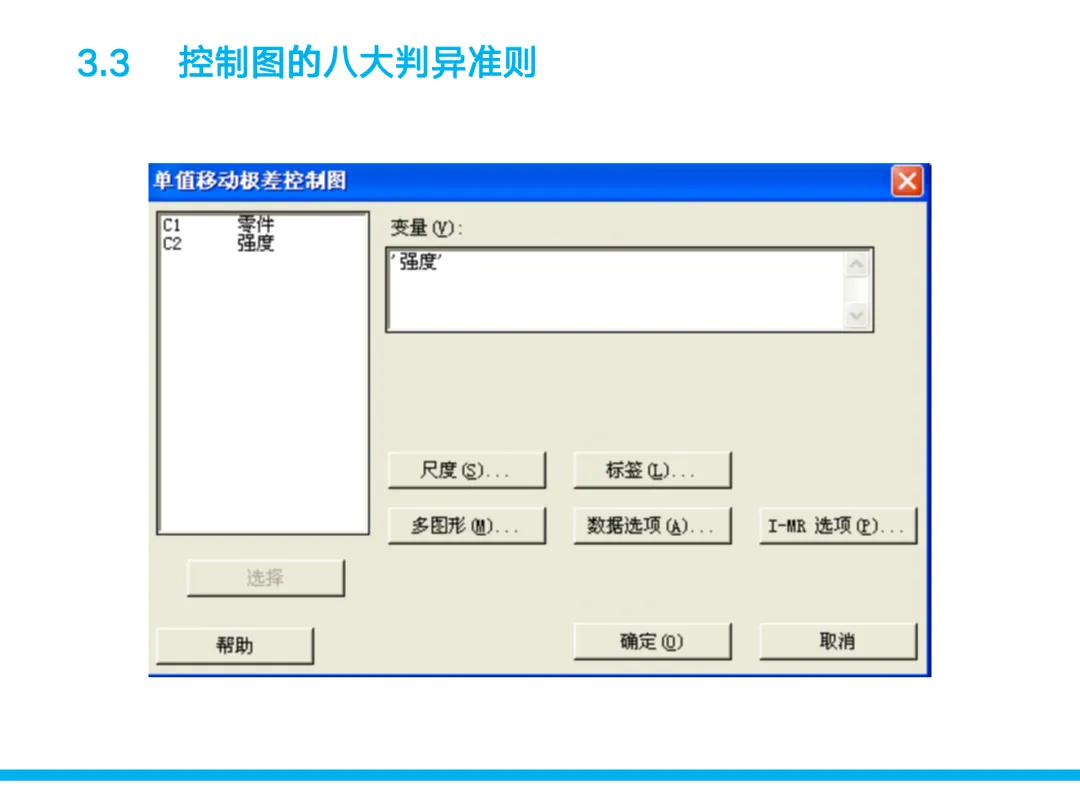
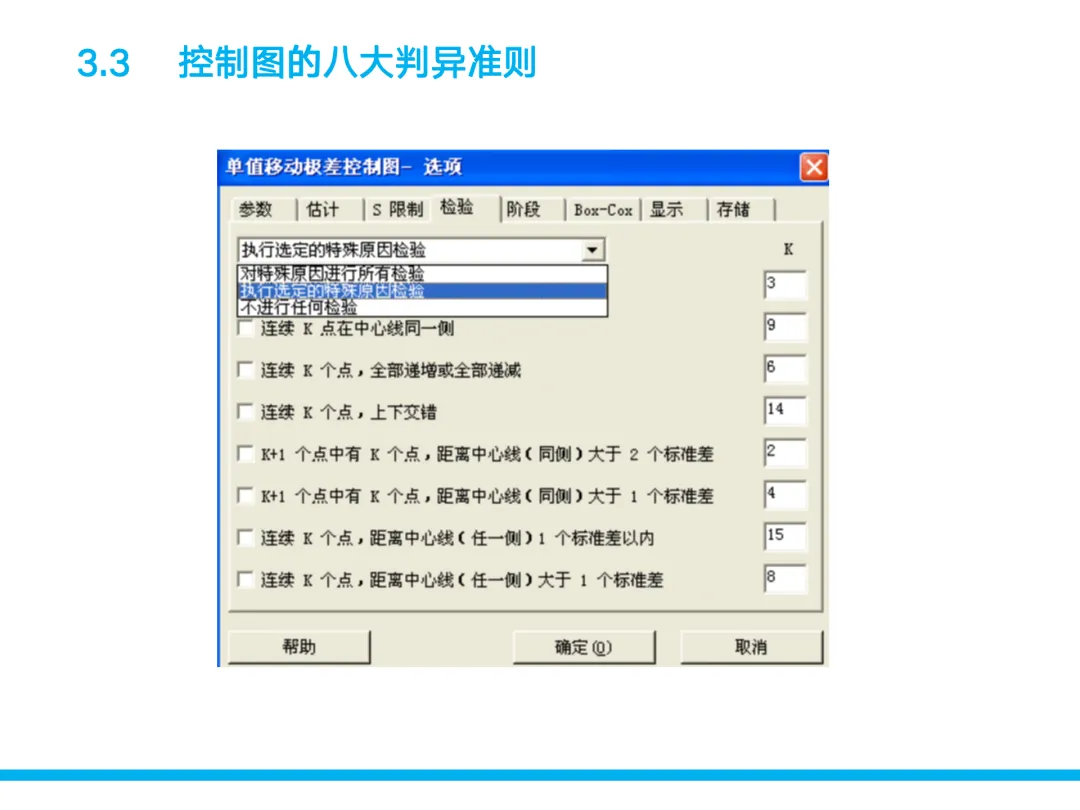
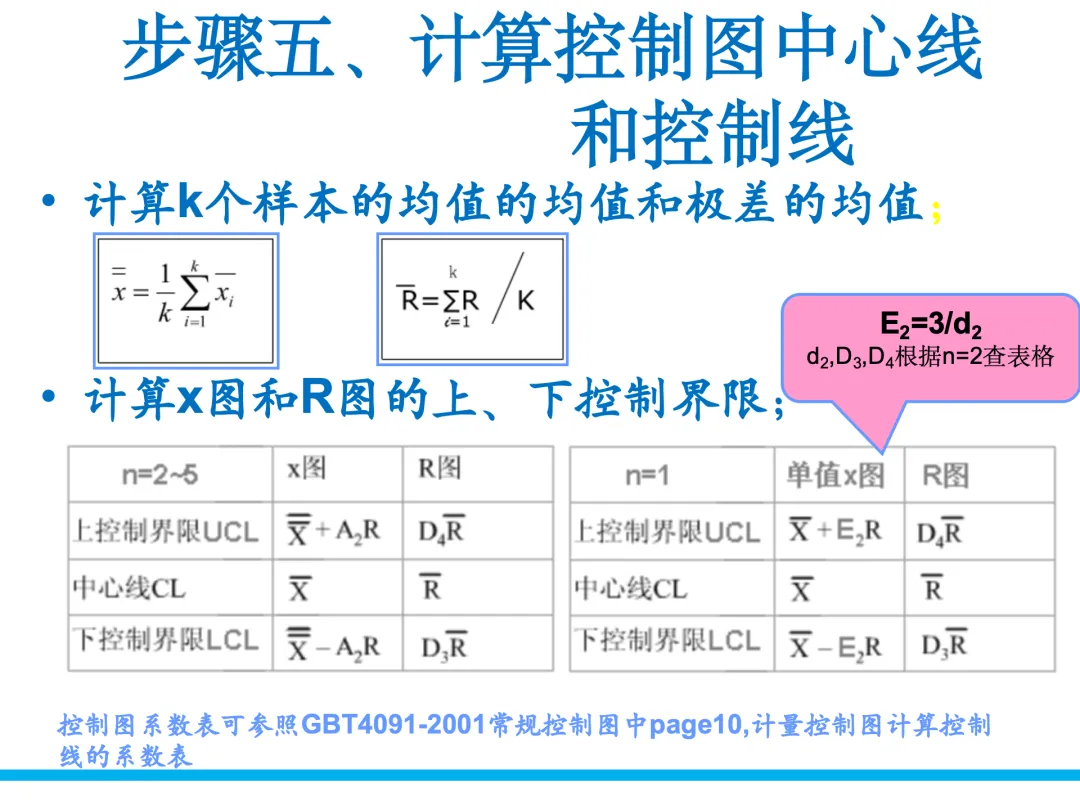
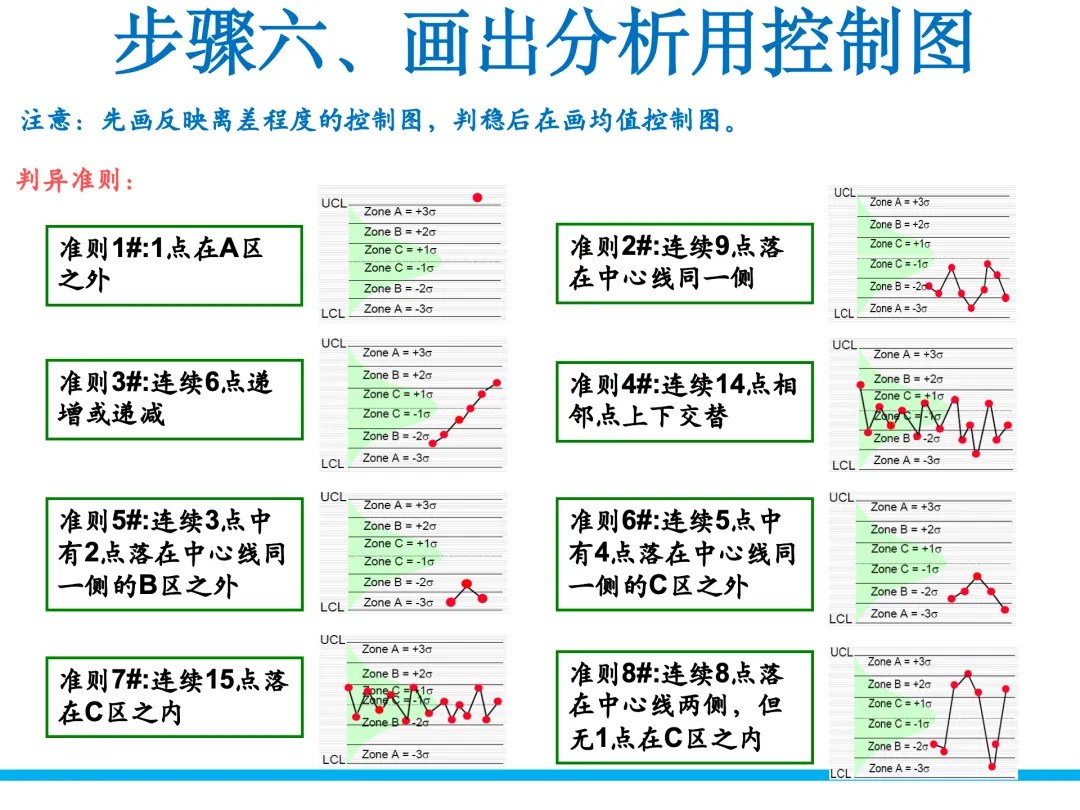
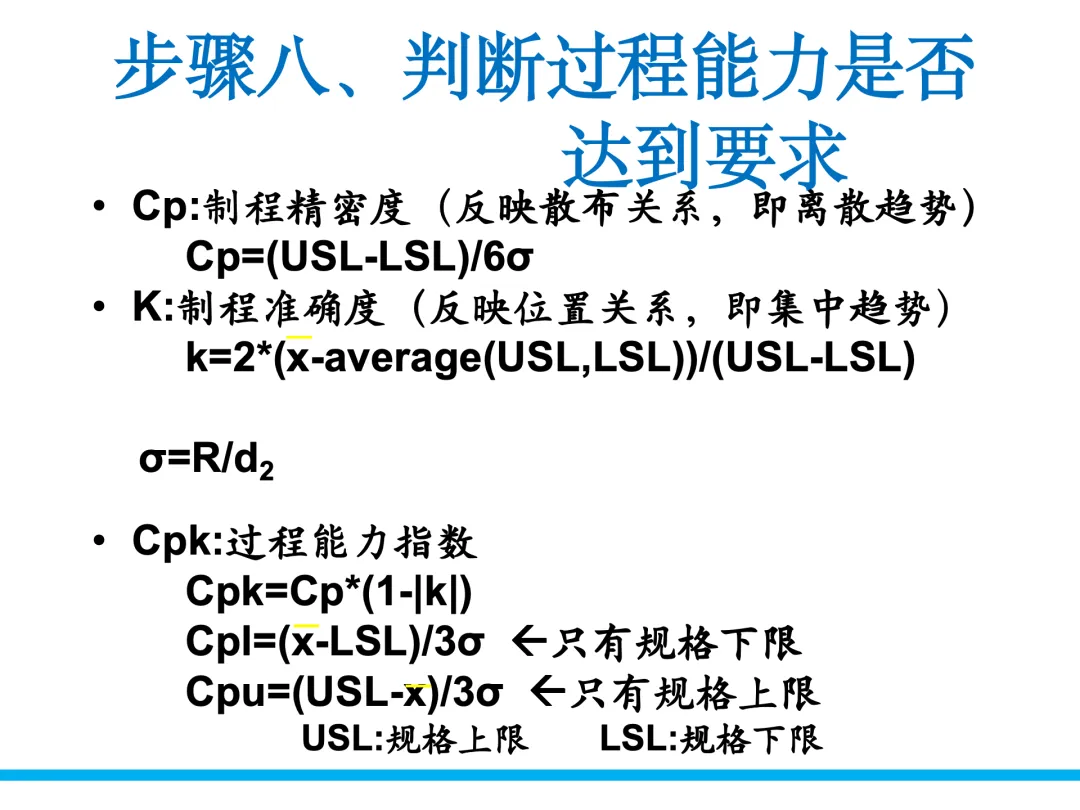
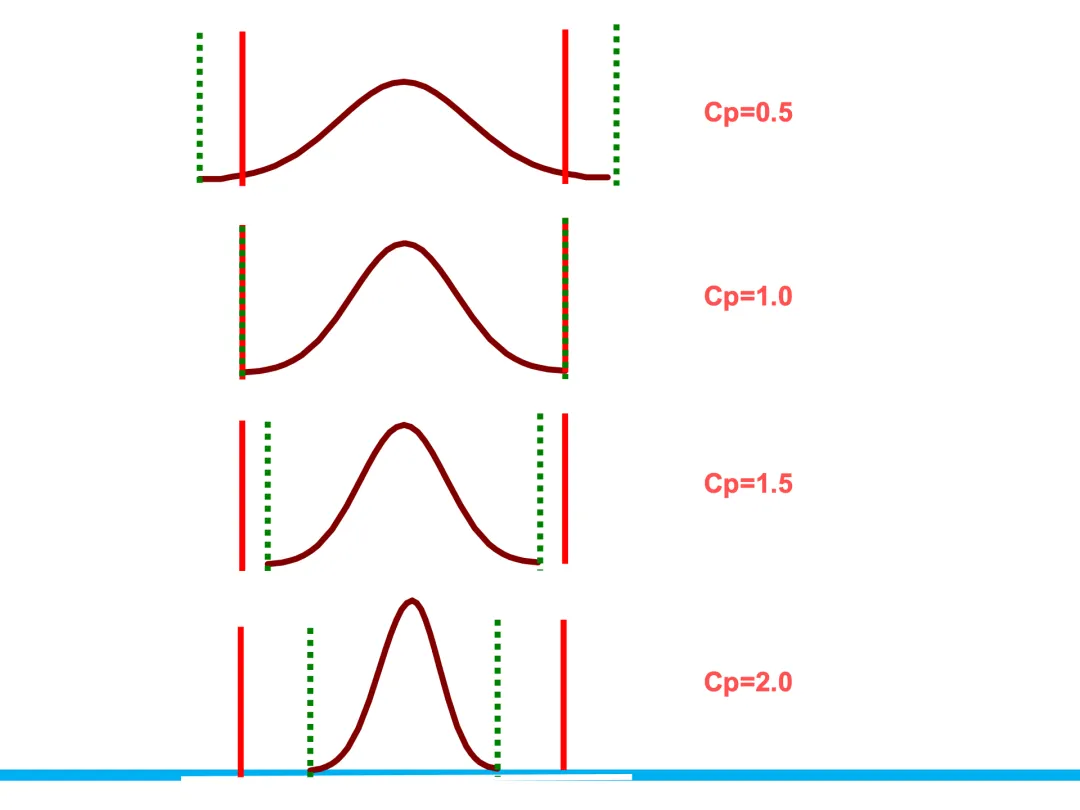
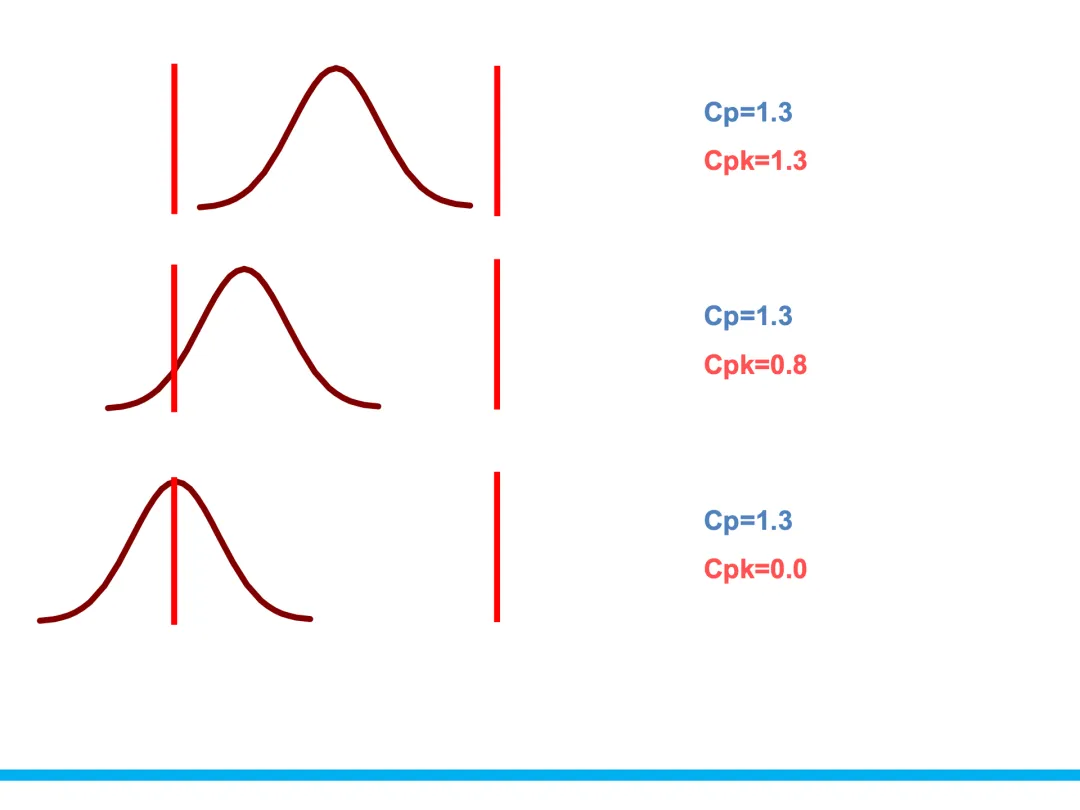
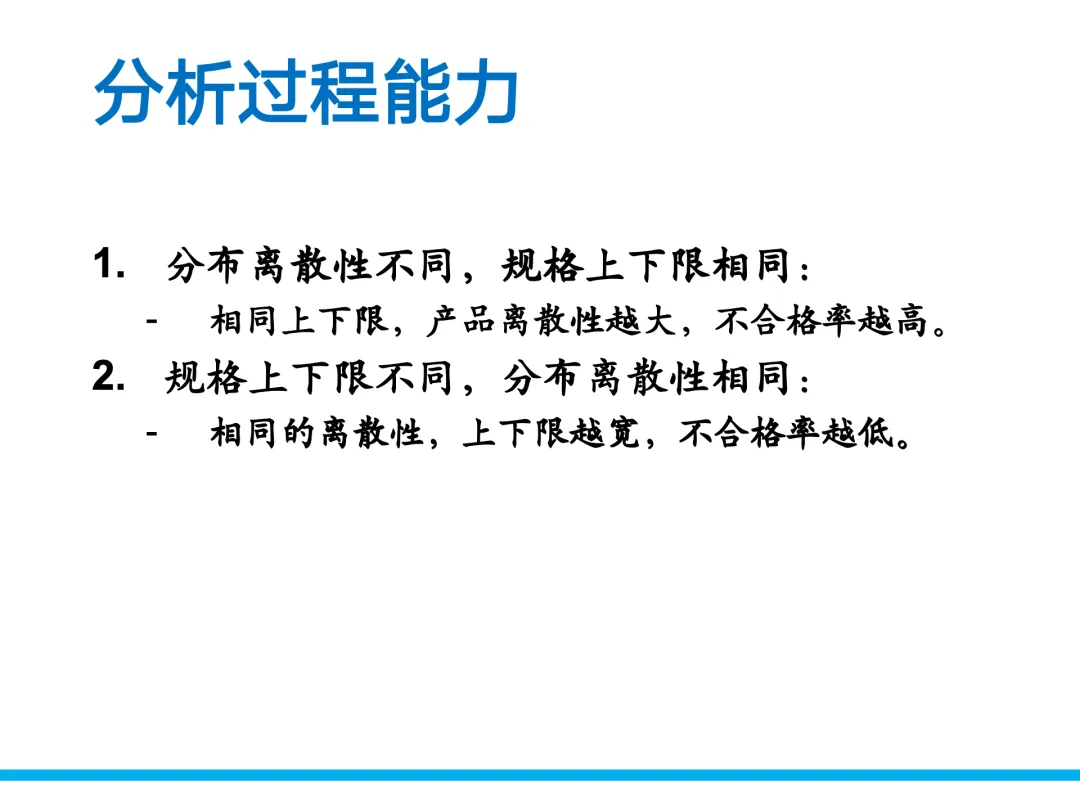
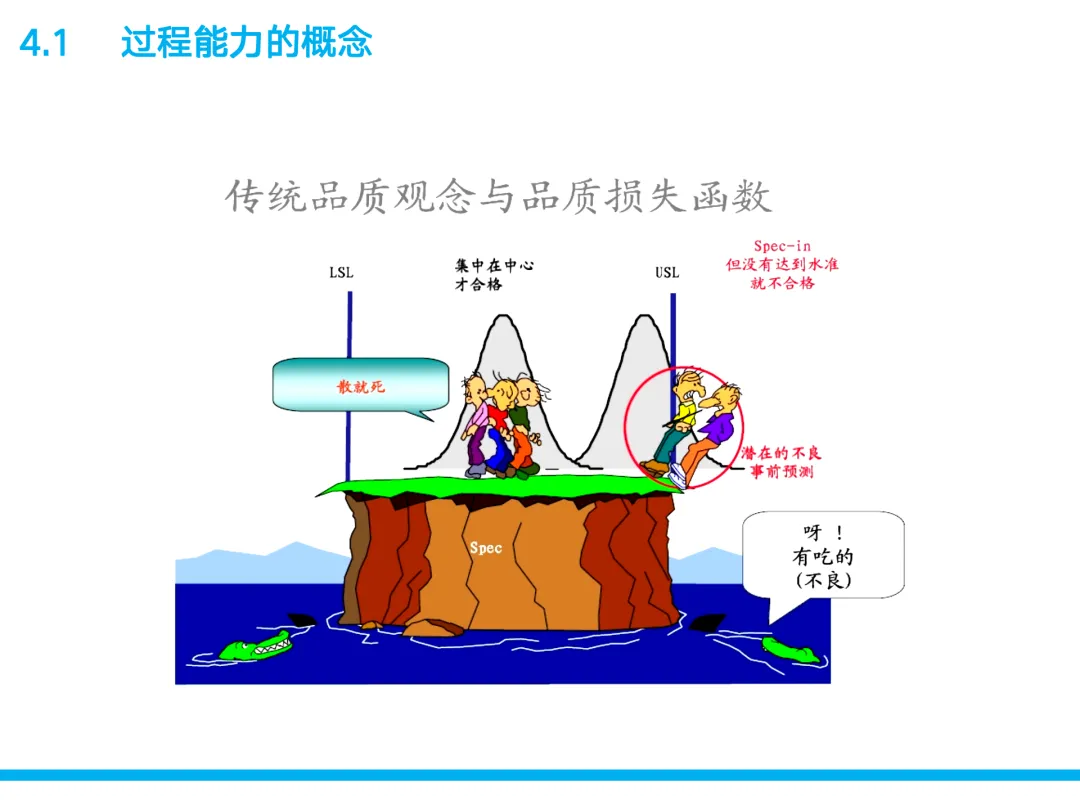
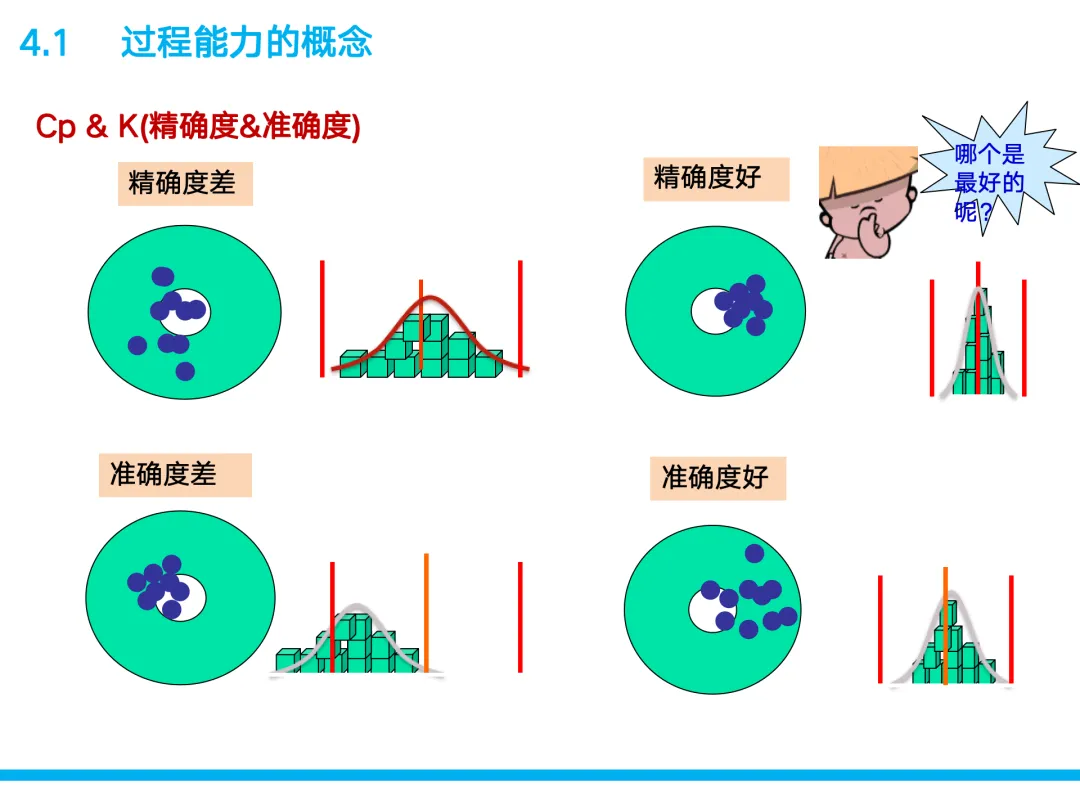
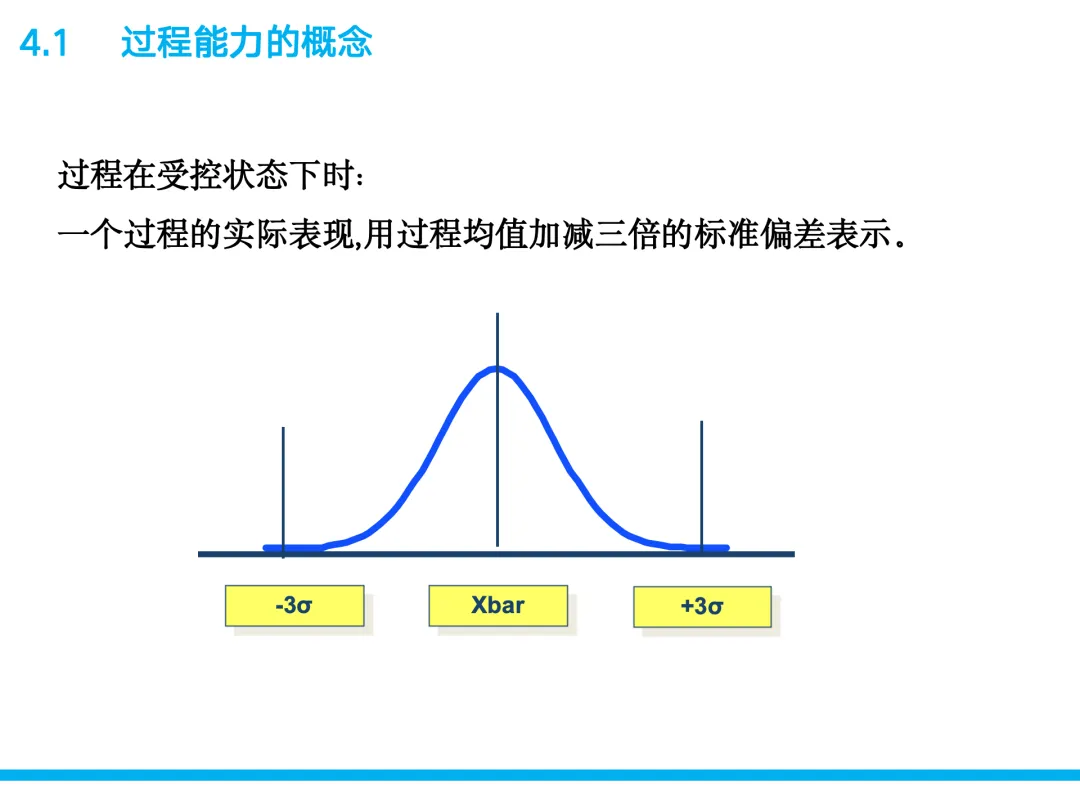
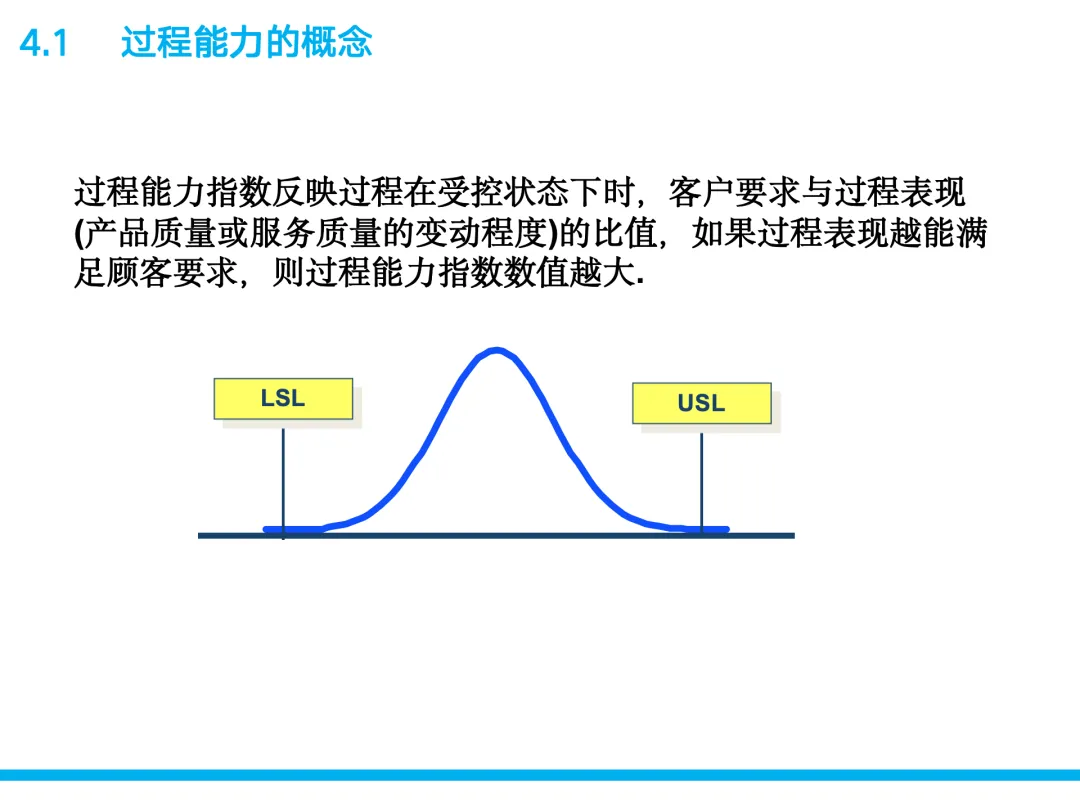
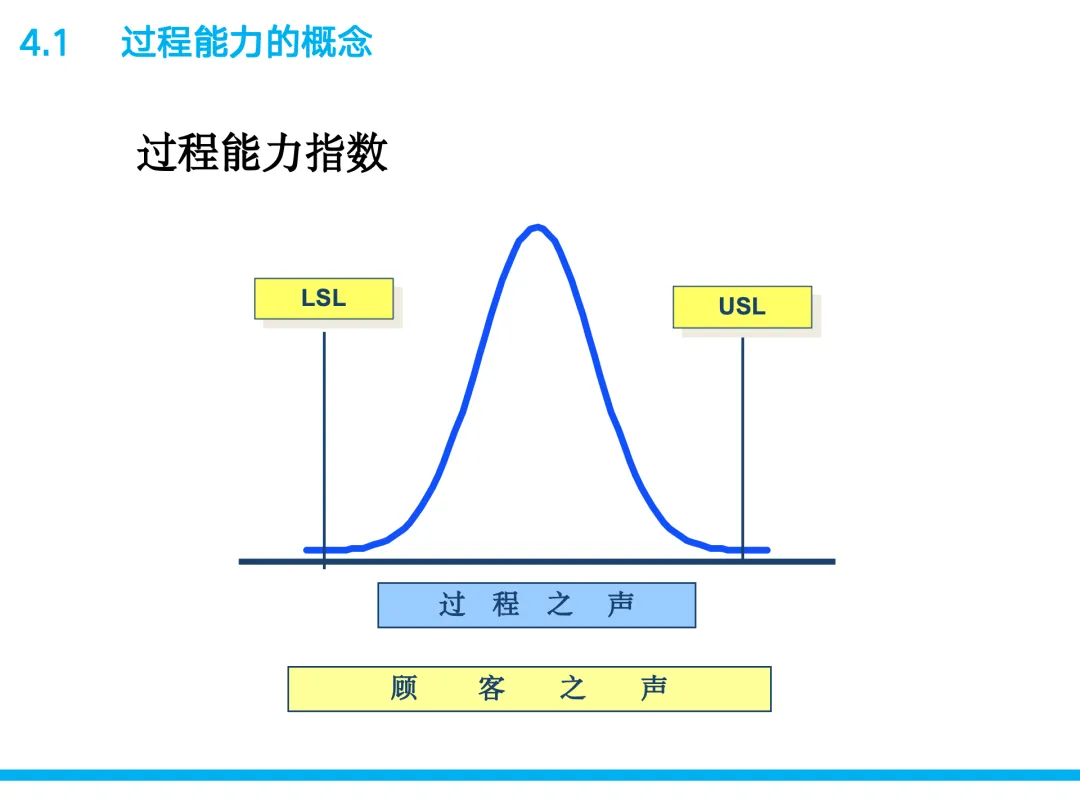
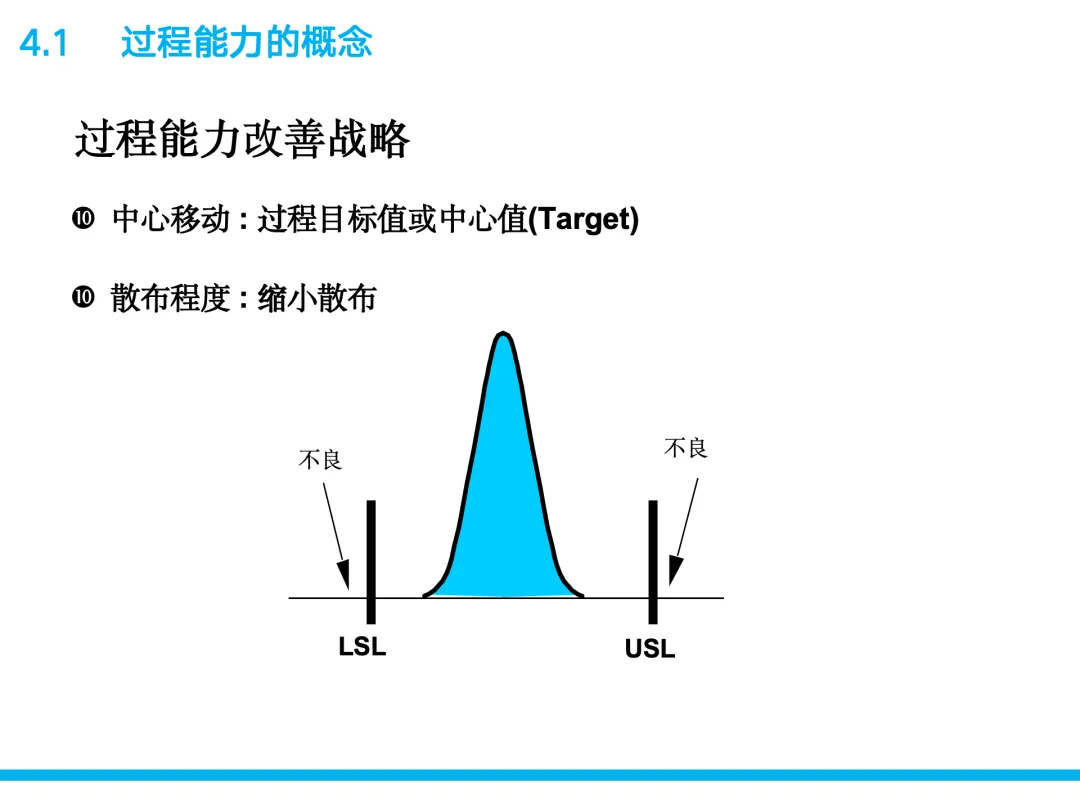
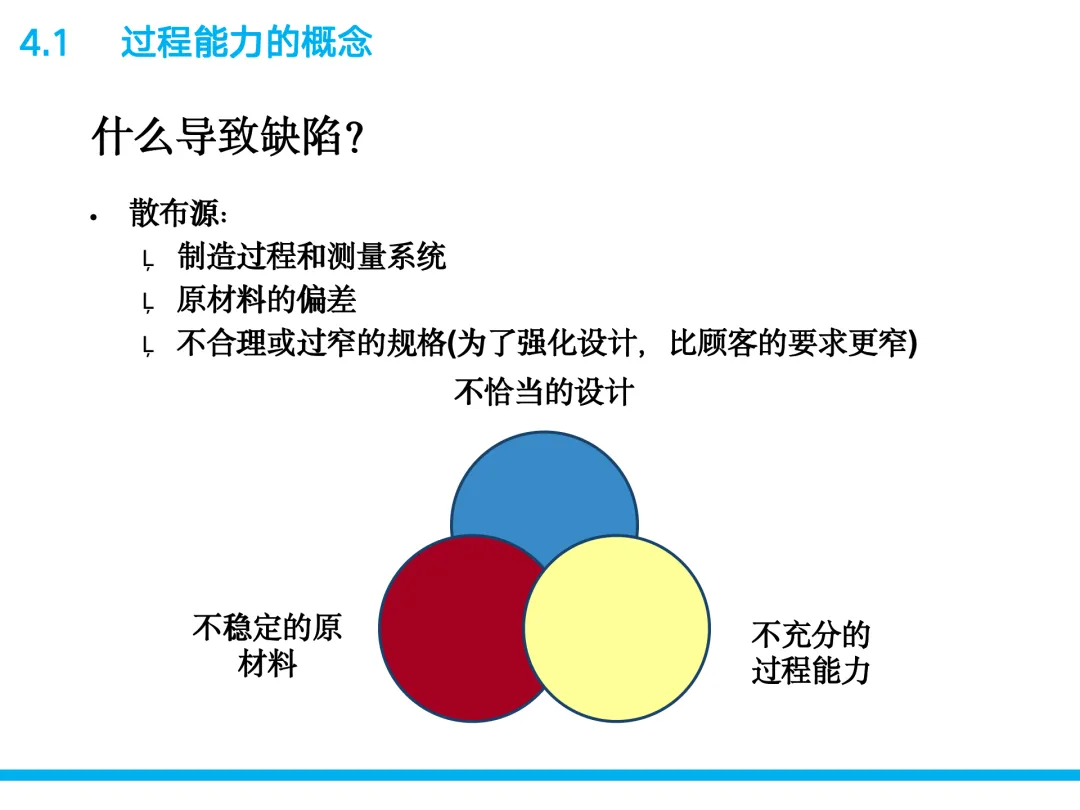
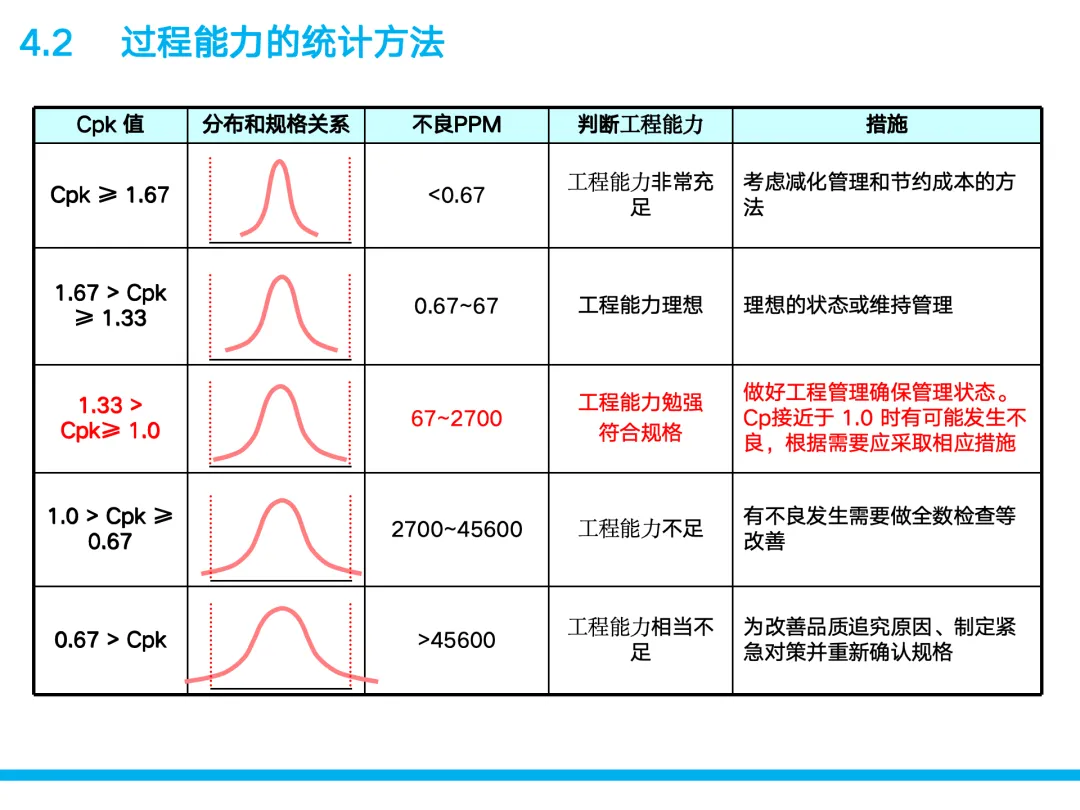
核心差异: 产品检验看的是"结果",SPC看的是"过程"。检验告诉你"这个零件不合格",SPC告诉你"过程正在失控,赶紧调整"。 (2)SPC的组成链——核心统计术语 平均值(X̄): 一组测量值的均值。 极差(Range): 一个子组、样本或总体中最大与最小值之差。 σ(Sigma): 用于代表标准差的希腊字母。 标准差(Standard Deviation): 过程输出的分布宽度,或从过程中统计抽样值的分布宽度的量度。 中位数(X̃): 将一组测量值从小到大排列后,中间的值。如果数据个数为偶数,一般将中间两个数的平均值作为中位数。 单值(Individual): 一个单个的单位产品或一个特性的一次测量,通常用符号X表示。 中心线(Central Line): 控制图上的一条线,代表所给数据的平均值。 过程均值(Process Average): 一个特定过程特性的测量值分布的位置。 链(Run): 控制图上一系列连续上升或下降,或在中心线之上或之下的点。它是分析是否存在造成变异的特殊原因的依据。 变异(Variation): 过程的单个输出之间不可避免的差别。变异的原因可分为两类:普通原因和特殊原因。 特殊原因(Special Cause): 一种间断性的、不可预计的、不稳定的变异根源。有时被称为可查明原因。它存在的信号是:存在超过控制限的点,或存在在控制限之内的链或其它非随机性的图形。 普通原因(Common Cause): 造成变异的一个原因,它影响被研究过程输出的所有单值。在控制图分析中,它表现为随机过程变异的一部分。 (3)SPC的工具链——QC七大手法 检查表: 查检集数据。用于调查记录数据,用以分析。 因果图(鱼骨图): 鱼骨追原因。用于寻找因果关系,基于5M1E概念——人、机、料、法、环、测量。 柏拉图: 柏拉抓重点。根据二八定律,找出"重要的少数"。 分层法: 层别作解析。按层分类,分别统计分析。 散布图: 散布看相关。找出两者的关系。 直方图: 直方显分布。了解数据分布与制程能力。 管制图: 管制找异常。了解制程变异,这是SPC的核心工具。 三、SPC的控制原理 SPC的核心逻辑: 应用统计分析技术对生产过程进行实时监控,科学地区分出生产过程中产品质量的偶然波动与异常波动,从而对生产过程中的异常趋势提出预警,以便生产管理人员及时采取措施,消除异常,恢复过程的稳定,从而达到提高和控制质量的目的。 变异的两大来源: 特殊原因(异常波动): 特性:不常在制程中,个别影响力大,种类少,制程工作人员可消除。 例子:不正确的物料、不确定的操作手法、作业员的疲劳、新手、不正确的设备工具、机器故障、停电地震水灾、工艺或操作的问题、制造或检测设备的性能不稳定。 普通原因(偶然波动): 特性:存在制程中,个别影响小,种类多,消除乃管理阶层之责任。 例子:机器老化、产品设计不良、环境不良、生产排程不当、物料的变异、机器的轻微抖动。 应对措施: 局部措施: 通常用来消除变异的特殊原因。通常由与过程直接相关的人员实施。通常可纠正大约15%的过程问题。 对系统采取措施: 通常用来消除变异的普通原因。几乎总是要求管理措施,以便纠正。大约可纠正85%的过程问题。 过程变异的分布特征: 每件产品的尺寸与别的都不同,但它们形成一个模型。若稳定,可以描述为一个分布。 分布可以通过以下因素来加以区分: 位置(Location): 分布的中心在哪里。 分布宽度(Width): 分布的离散程度。 形状(Shape): 分布是正态、偏态还是其他形状。 或这些因素的组合。 过程能力的四种状态: 受控且有能力符合规范: 普通原因造成的变异已减少,过程稳定且满足规格要求。 受控但没有能力符合规范: 普通原因造成的变异太大,过程稳定但不满足规格要求。 不受控但有能力符合规范: 存在特殊原因,但偶然满足规格。 不受控且没有能力符合规范: 最糟糕的状态,既失控又超差。 所有控制图只有一个共同的目标: 检测出引起过程重要变异的可归属变异原因,从而在过程产生大量不合格品之前,采取调查和纠正行动以消除引起过程变异的可归属原因。换句话说,保持过程处于统计控制状态。 控制图 一、控制图的概念 控制图的结构非常简单,三条线: 中心线(CL): 数据的平均值。 上控制限(UCL): 中心线加3倍标准差,即CL + 3σ。 下控制限(LCL): 中心线减3倍标准差,即CL - 3σ。 控制图是检验假设的连续选择:数据点落在控制限内,认为过程正常;数据点超出控制限,认为过程异常。 控制图区分两种变异: 偶然原因(Chance Cause)引起的正常品质变动: 这是过程的固有变异,是不可避免的。 异常原因(Assignable Cause)引起的非正常品质变动: 这是需要查明和消除的变异。 控制图的四大作用: 第一,确保制程持续稳定、可预测。 让过程处于统计管理状态。 第二,提高产品质量、生产能力、降低成本。 通过预防减少浪费。 第三,为制程分析提供依据。 数据驱动的过程改进。 第四,区分变异的特殊原因和普通原因。 作为采取局部措施或对系统采取措施的指南。 控制图及时告警的两种情形: 情形1:控制图上的点子出现连续上升或下降倾向,显然过程有问题。异因刚一露头,即可发现,于是可及时采取措施加以消除。 情形2:更经常的是控制图上的点子突然出界,显示异常。这时必须查出异因,采取措施,加以消除。 因此,控制图的作用是:及时告警。 二、控制图的类型与选择 计量型控制图(用于连续数据): 均值—极差图(X̄-R图) 均值—标准差图(X̄-S图) 中位数—极差图(X̃-R图) 单值—移动极差图(I-MR图) 计数型控制图(用于离散数据): 不合格品率控制图(p-图) 不合格品数控制图(np-图) 单位缺陷控制图(u-图) 缺陷数控制图(c-图) 控制图选择方法——决策树: 第一步:什么类型的数据?计量型还是计数型? 如果是计量型: 按群还是按个体收集的数据? 群(n>1):X̄-R图或X̄-S图(n>10用S图) 个体数值(n=1):I-MR图 如果是计数型: 是缺陷还是不良项目? 不良项目(二项分布):p-图或np-图 缺陷(泊松分布):u-图或c-图 X̄-R图是最常用的控制图。 平均值图和极差图用于检测是否存在恒定原因系统。X̄图测量样本之间的变异,R图测量样本之内的变异。 分析用控制图与控制用控制图的区别: 分析用控制图: 目的:判断过程是否处于统计稳态;过程能力是否适宜;为控制用控制图提供控制线。 控制用控制图: 时机:过程处于稳态、过程能力达到要求。 作用:判断过程是否异常,如有异常应作处理。 控制线:来源于分析用控制图。 判断过程稳定性的基本思路: 按控制图判异准则的八个检验模式,对样本数据在控制图中的点子的排列状态进行判断。若控制图中没有任何一个检验模式的状态出现,即判断取样过程处于稳定受控状态。 三、控制图的八大判异准则 在MINITAB中,可以对可能成为异常状态的8种特别原因进行检验。A、B、C显示离中心线分别相距标准偏差3、2、1的区域。 检验1:一个点超出区域A。 这是最明显的异常信号。任何一个点超出上控制限或下控制限,都表明过程可能存在特殊原因。 检验2:以中心线为基准,在同一侧面有9个连续点。 连续9个点落在中心线的同一侧,说明过程可能发生偏移。 检验3:相连的6个点连续上升或下降。 连续6个点呈现单调上升或下降趋势,说明过程存在系统性漂移。 检验4:连续的14个点相继上升或下降。 对此应检讨数据的操作性,可能存在数据录入错误或测量方法改变。 检验5:连续的3个点中2个在A区域(以中心线为基准在同一侧)。 2/3的点落在远离中心线的区域,说明过程波动增大。 检验6:连续的5个点中4个在区域B或其外边的位置(以中心值为基准在同一侧)。 4/5的点落在较远区域,说明过程可能偏移。 检验7:连续的15个点在区域C(以中心线为基准看两侧)。 所有点都集中在中心线附近,这看似好,实则可能说明数据被篡改、分层不当,或过程变异被人为压缩。 检验8:连续的8个点在区域C外边的位置(以中心线基准两侧)。 8个点交替出现在两侧但都不在中心区域,说明数据可能存在分层问题或两个过程混合。 例题实践: 下列数据是生产模具产品的压缩强度的测量资料。请检验是否稳定。 使用Minitab操作:统计 > 控制图 > 单值的变量控制图 > I-MR。 通过实际数据练习,掌握控制图的判读方法。 四、控制图的制作步骤 制作控制图的注意事项: 要在其它因素稳定的情况下,选择一个关键点观测。如温度过高、机器异常等情况下,不能将此时的控制图作为观测依据。 几个控制图作比较时,也应在其它因素相同的条件下,选择一个关键点观测。如相同的机器、相同物料、不同人员的情况下,观测关键点是否因人员而不同。 控制图制作十一步骤: 步骤一:选定质量特性。 注意:选择关键特性——顾客要求、影响质量的关键、有潜在问题、质量故障成本高。 思考:企业的终极目的是什么?是满足顾客要求,创造顾客价值。 步骤二:选定控制图种类。 选择原则: 根据数据的类型:计量型和计数型。 计量型数据:考虑数据收集的难易程度(样本大小)。 计数型数据:根据数据的分析是计点型还是计数型,根据单位是否相同做进一步选择。 步骤三:收集数据。 首先根据选定的特性,按一定的时间间隔,抽取一个容量为n的样本,共抽取k组样本。对每一组组内的每个样品测定其特性值,将其填写在数据表中。一般要求k≥25。 推荐子组大小为4或5。 注意:应保证组内样品在同一条件下生产,组内只存在普通原因,而组间差异主要由异常原因引起。收集预备数据时间隔可进一步缩短,如每小时一次。 步骤四:计算有关均值和离散参数。 以xij表示第i个样本的第j个观察值,用xī与Ri分别表示第i个样本的均值与极差。 步骤五:计算控制图中心线和控制线。 计算k个样本的均值的均值和极差的均值。 计算X̄图和R图的上、下控制界限。 步骤六:画出分析用控制图。 注意:先画反映离差程度的控制图(R图),判稳后再画均值控制图(X̄图)。 步骤七:判断欲控制的过程是否处于稳态。 判异准则:通常我们可以观察控制图上点的分布情况来判断生产过程是否处于统计控制状态。仅在步骤六条件满足,才认为过程处于统计控制状态。 过程不处于统计控制状态时,应采取下列措施: 首先应该寻找产生异常的原因。在找原因时应从自己着手,先从内部着手:记录、计算、作图等是否有错,测量是否正确,操作有无不当之处,工具是否缺损,机器是否疲劳,材料有无变化,电压是否有波动等。 当异常数据不多时,在确认原因后,应消除降低质量的异常原因。同时,去掉异常数据点对应的一组数据,重新计算中心线和控制界限。 重新计算时,不应去掉对提高质量有利的数据,也不能去掉虽使质量降低但不能消除异常原因的数据。 去掉已消除异常原因的数据点后,k不小于20时,重新计算中心线及控制界限;如去掉后k小于20,应改进过程,再次收集数据,计算中心线及控制界限。 步骤八:判断过程能力是否达到要求。 Cp:制程精密度(反映散布关系,即离散趋势)。Cp = (USL - LSL) / 6σ。 K:制程准确度(反映位置关系,即集中趋势)。K = 2 × |X̄ - average(USL, LSL)| / (USL - LSL)。 Cpk:过程能力指数。Cpk = Cp × (1 - |K|)。 或:Cpl = (X̄ - LSL) / 3σ(只有规格下限);Cpu = (USL - X̄) / 3σ(只有规格上限)。 其中USL为规格上限,LSL为规格下限。 分析过程能力: 分布离散性不同,规格上下限相同:相同上下限,产品离散性越大,不合格率越高。 规格上下限不同,分布离散性相同:相同的离散性,上下限越宽,不合格率越低。 步骤九:转化为控制用控制图。 当符合步骤八、九条件时,将分析用控制图的控制线延长,转化为控制用控制图的控制线,放在生产现场来对质量指标进行控制。 控制用控制图的日常工作: 按规定的抽样间隔和样本大小抽取样本。 测量质量特性值。 计算统计量数值。 在控制图上描点。 按控制用控制图的判异准则判断过程是否异常,如有异常应作处理。 步骤十:适时修改控制图。 影响普通质量的因素的变化,适时修改控制图。如设备更换、材料变更、工艺调整等。 步骤十一:填上控制图必要的事项。 建立5M1E的任何变化、过程异常分析及采取改进措施的记录。 5M1E:人(Man)、机器(Machine)、材料(Material)、方法(Method)、测量(Measurement)、环境(Environment)。 过程能力分析 一、过程能力的概念 什么是工程能力? 工程能力指加工过程质量方面的能力高低,是反映过程变异性的数值。用Cp表示。 什么是工程能力指数? 工程能力指数是指工程能力满足规格质量要求的程度。用Cpk表示。 精确度与准确度: 精确度好、准确度好:最理想状态,过程既稳定又居中。 精确度好、准确度差:过程稳定但偏离中心。 精确度差、准确度好:过程居中但波动大。 精确度差、准确度差:最糟糕状态,既偏离中心又波动大。 哪个是最好的? 当然是精确度好且准确度好。 过程在受控状态下的表现: 一个过程的实际表现,用过程均值加减三倍的标准偏差表示。即:X̄ ± 3σ。 过程能力指数的核心含义: 过程能力指数反映过程在受控状态下时,客户要求与过程表现——产品质量或服务质量的变动程度的比值。如果过程表现越能满足顾客要求,则过程能力指数数值越大。 过程能力指数 = 顾客之声 / 过程之声。 过程能力改善战略: 中心移动:调整过程目标值或中心值(Target),使过程居中。 散布程度:缩小散布,减少过程变异。 什么导致缺陷? 散布源:制造过程和测量系统、原材料的偏差。 不合理或过窄的规格:为了强化设计,比顾客的要求更窄。 不恰当的设计、不稳定的原材料、不充分的过程能力。 二、过程能力的统计方法 过程能力指数(Process Capability Index)定义: 过程能力指数表现过程制造的产品有多均匀的能力,即把过程能力定量化评价的尺度。 过程能力指数是在假设质量特性分布是正态分布的条件下,规格容差和过程的自然散布(标准偏差的6倍)的相对大小比较计算的指标。 过程能力指数指标: 短期过程能力指数用Cp、Cpk表示。 长期过程能力指数用Pp、Ppk表示。 Pp、Cp是过程平均和规格中心一致时的过程能力指数。 Ppk、Cpk是与规格中心不一致时的过程能力指数。 Cp计算公式: Cp = (USL - LSL) / 6σ Cp反映的是过程的潜在能力,假设过程完全居中时的能力。 Cpk计算公式: K = |M - μ| / (T/2) = 2|M - μ| / T(其中T = USL - LSL) Cpk = (1 - K) × Cp = (1 - 2|M - μ|/T) × T/6σ = T/6σ - |M - μ|/3σ Cpk反映的是过程的实际能力,考虑了过程偏移的影响。 计算实例: 例1:某车床加工轴的规格为50±0.01mm,在某段时间内测得σ = 0.0025,求车床加工的过程能力指数。 Cp = (USL - LSL) / 6σ = 0.02 / (6 × 0.0025) = 1.33 例2:某车床加工轴的规格为50±0.01mm,在某段时间内测得平均值μ = 49.995,σ = 0.0025,求车床加工的过程能力指数。 Cpk = T/6σ - |M - μ|/3σ = 0.02/(6×0.0025) - |50-49.995|/(3×0.0025) = 1.33 - 0.667 = 0.676 过程能力指数判断标准:
过程能力分析注意事项: 过程能力分析条件: 数据来自稳定的过程。否则得先使过程处于受控状态。不要绝望,与此同时还可以对过程作一些其他的假设。 数据来自正态分布。否则,进行变换。如果不满足正态性和稳定性,结果将有误导。 数据可靠(通过MSA分析)。测量系统必须可靠,否则数据不可信。 Minitab过程能力分析: 在这个领域,Minitab具有很多工具能帮助你。例如:Capability Sixpack(能力六合一图)、Capability Analysis(能力分析)。 Minitab输出解读: 群内过程能力(短期/潜在):反映过程在理想状态下的能力。 全体过程能力(长期/实际):反映过程在实际运行中的能力。 观测的不良率:实际观察到的不合格比例。 群内(短期,潜在)预想不良率:基于短期能力预测的不良率。 全体(长期,实际)预想不良率:基于长期能力预测的不良率。 
01
02
03
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

