电池企业做好安全.职业健康防范学习笔记
- 2026-11-11 18:54:54
大家好,我是机电维修小郭,在电池厂工作了十几年了。今天不念规程,就学习一下锂电安全知识。安环部经常宣讲这样一句话:10000减1不等于9999,安全是1,位子、车子、房子、票子等都是0。有了安全,就是10000,没有了安全,其他的0再多也没有意义。锂电池历经配料、搅拌、涂布、注液、化成等数十道工序,既是火灾爆炸风险高度集中的行业,也是粉尘、毒物、噪声、辐射等职业病危害因素叠加的行业。
一、认清风险:锂电企业的"双重风险图谱"
锂离子电池生产分为极片制造、电芯装配、激活检测、模组及PACK 组装四大环节,涉及配料投料、搅拌制浆、涂布烘干、辊压模切、卷绕与叠片、烘烤、注液、陈化、化成及老化、模组PACK 组装等工序。同一道工序往往既是火灾高风险点,也是职业病危害集中点,因此风险辨识必须"一岗双查"。
(一)火灾爆炸风险
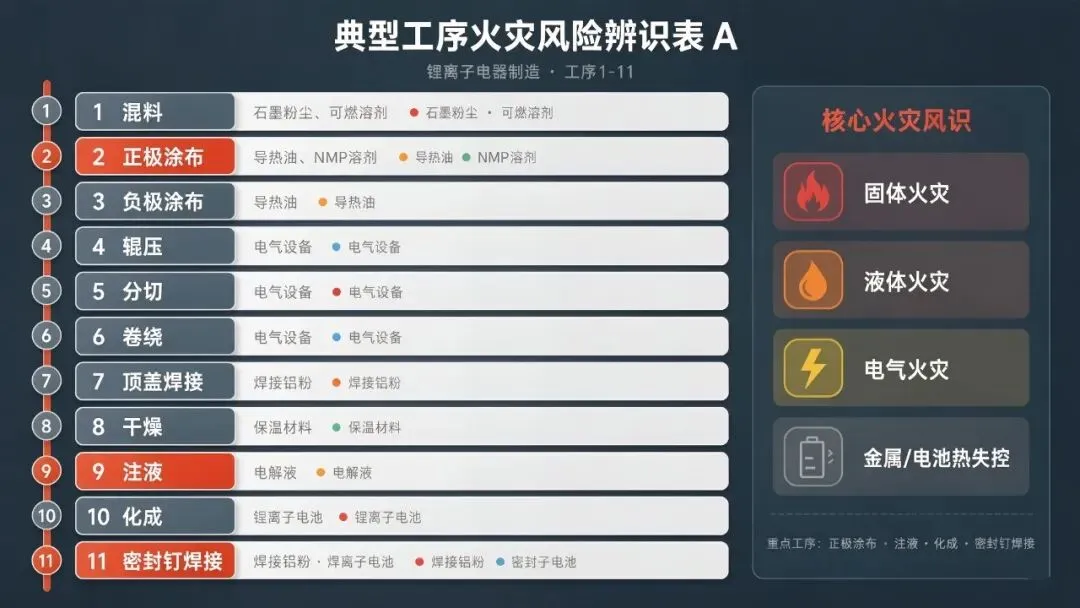
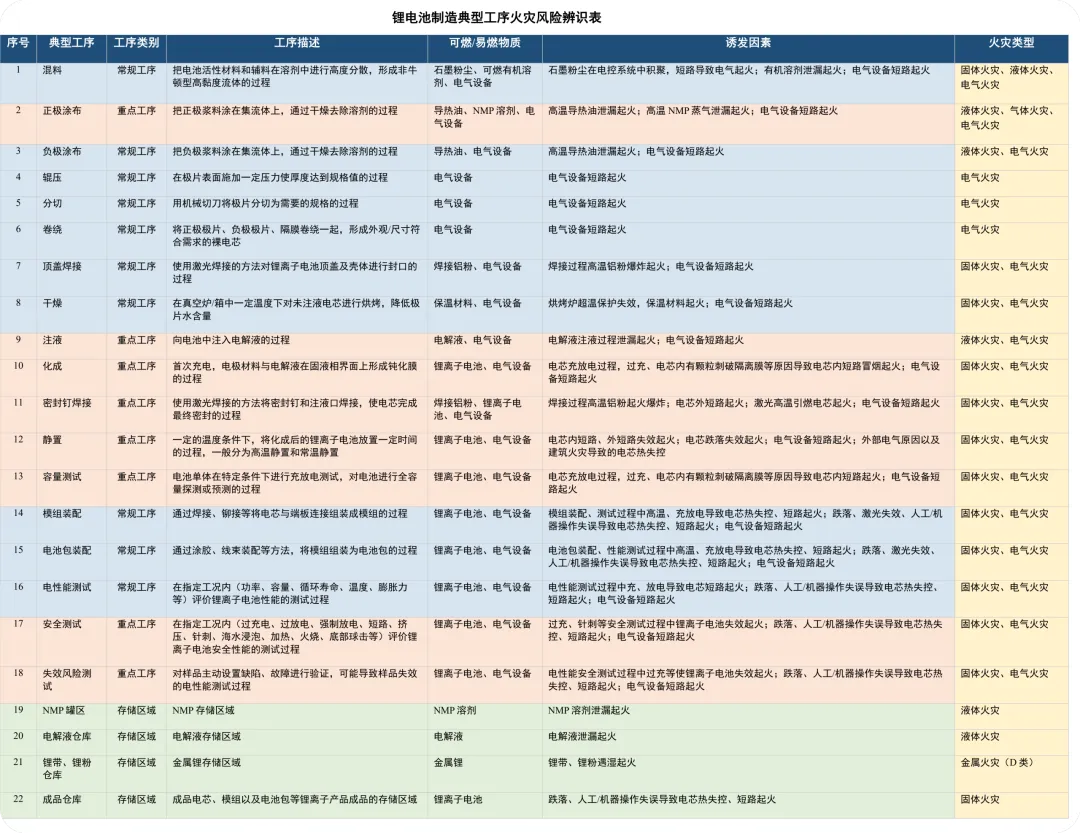
按《消防标准》附录A 的辨识,重点工序包括:
正极涂布:导热油、NMP 溶剂并存,存在高温导热油泄漏起火、高温 NMP 蒸气泄漏起火风险(液体、气体火灾);
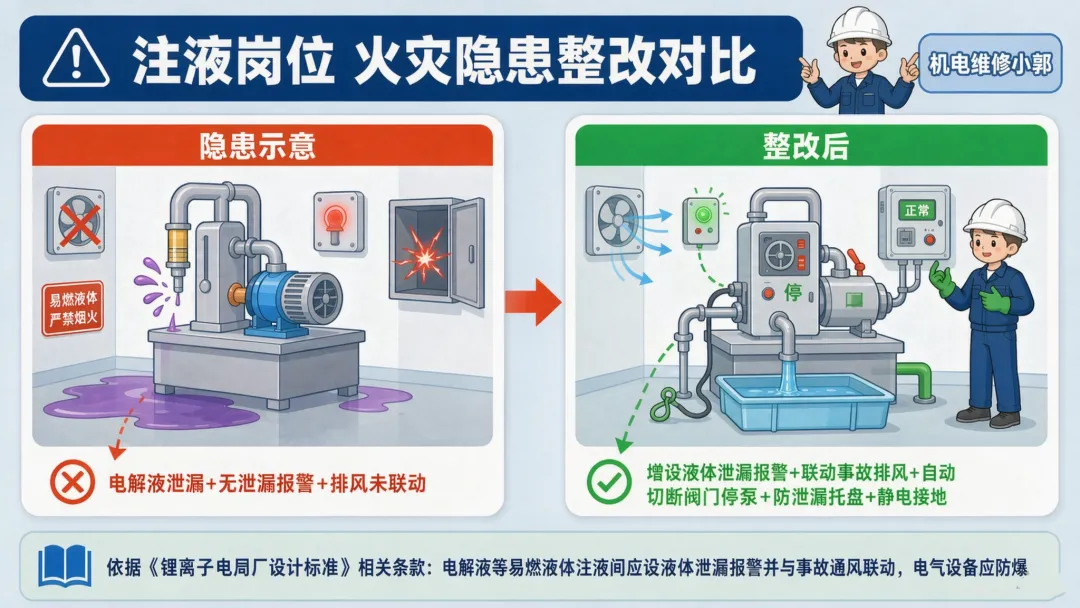
注液:电解液(碳酸酯类加六氟磷酸锂)泄漏起火;
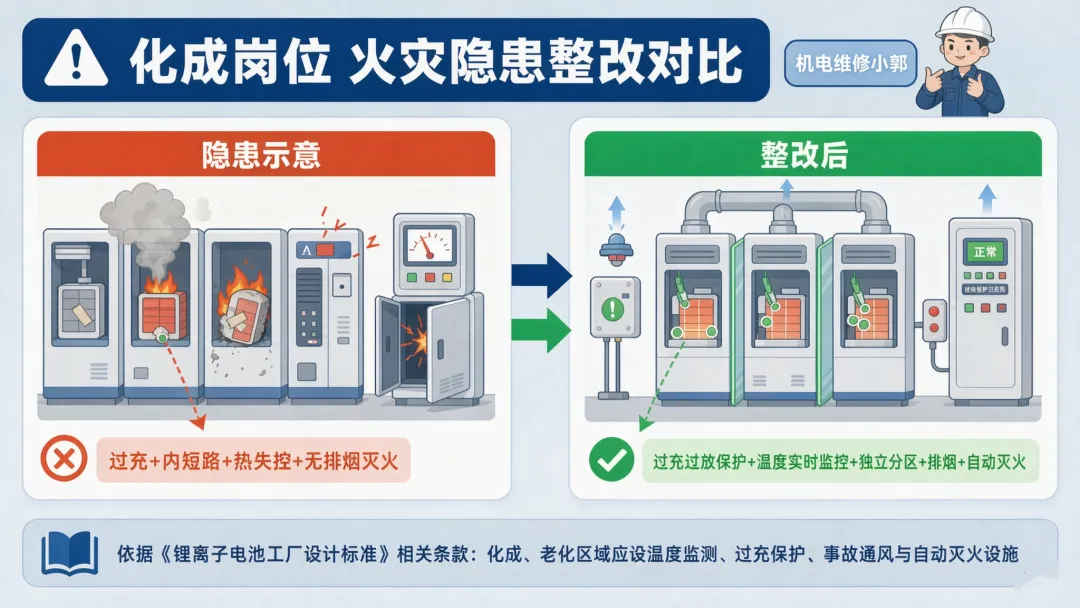
化成、容量测试、静置:电芯充放电过程中过充、内短路、隔膜破损可致热失控起火;
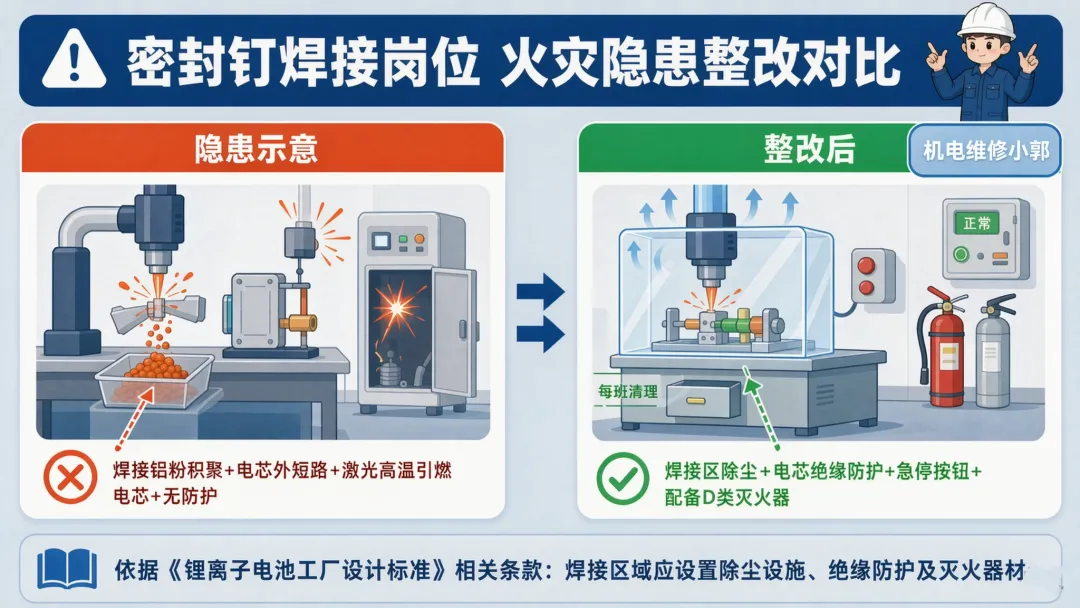
顶盖焊接、密封钉焊接:焊接铝粉高温引爆粉尘,存在粉尘爆炸风险;
锂带、锂粉仓储:遇水起火,属金属火灾(D 类);
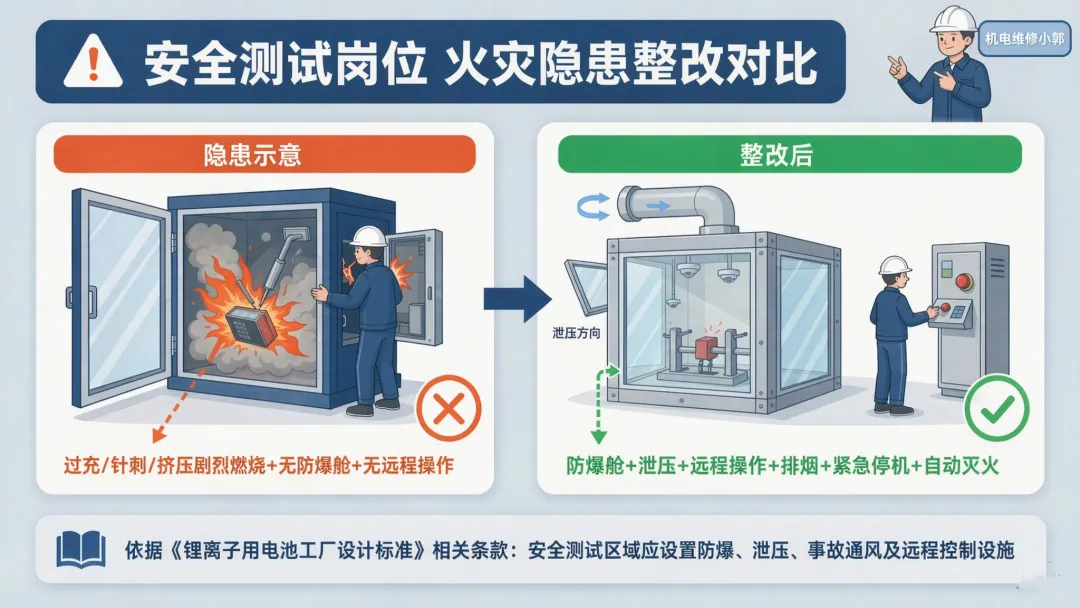
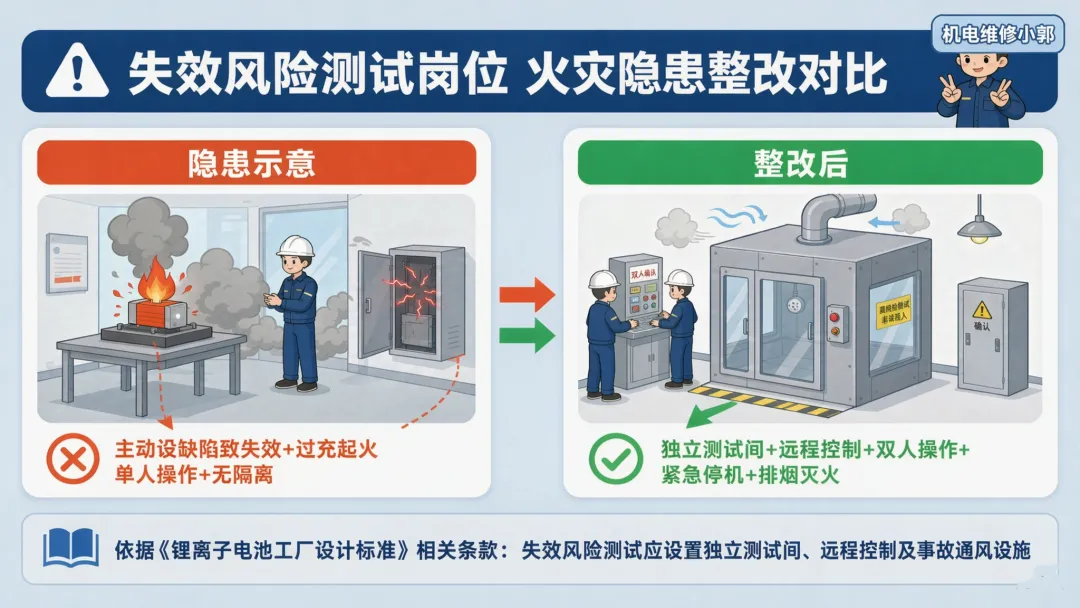
安全测试与失效风险测试:过充、针刺、挤压等破坏性试验极易触发电池失效。
(二)职业病危害因素
按《职业健康指南》辨识,主要包括四类:
粉尘:石墨、炭黑粉尘(负极),氧化铝粉尘、铜烟(焊接),金属粉尘(金相切割);
化学毒物:正极的镍、钴、锰及其化合物,溶剂NMP,电解液的碳酸酯类及六氟磷酸锂遇水水解生成的氟化氢,点胶工序的 MDI/TDI,水处理的酸碱、氨、硫化氢等;
物理因素:噪声(搅拌、辊压、真空泵、风机)、高温(烘道、烘箱、老化房、锅炉)、激光辐射(焊接、模切、打码)、电离辐射(测厚仪、工业CT);
劳动过程与工效学因素:封闭厂房新风量不足、长时间站姿或坐姿、腕部重复作业、视疲劳、夜班轮班等。
二、消防安全管理:把责任、设施、制度、应急串成闭环
消防安全管理的落地路径可概括为"责任到人、设施到位、制度到岗、应急到点"四个环节,四者缺一不可:责任决定谁来管,设施决定拿什么管,制度决定怎么管,应急决定出事之后怎么办。
(一)构建六级消防安全责任体系
《消防标准》要求企业全面落实消防安全责任制,形成消防安全责任人(法定代表人、实际控制人、总经理或厂长)—消防安全管理人—部门—车间—班组—岗位六级架构,逐级明确职责。消防安全责任人和管理人应经过消防安全教育培训并签署责任书;企业应明确消防工作归口管理部门,确定专(兼)职消防安全管理人员。
(二)分区域、分工序设置硬件消防措施
《消防标准》按"存储—生产—测试"三类场景,分别明确了消防设施配置与工艺防护要求,企业应逐项对照落实,不宜以"通用消防配置"替代工序级措施。
1. 原材料存储
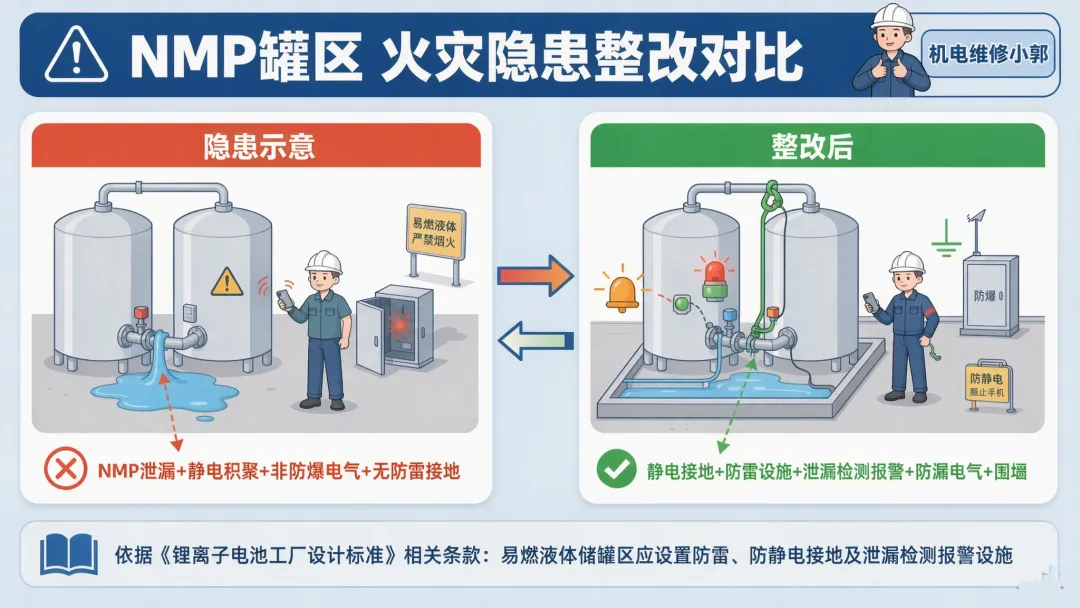
NMP 罐区:泵房采取敞开式通风;封闭式泵房设NMP 浓度探测装置并联锁事故通风;罐区最大存储容量不小于 500m³ 时应设泡沫灭火系统;四周设耐火极限不低于 3.00h 的不燃性防火堤,罐组内悬挂安全警示牌,标明责任人、物质性质及灭火方法。
电解液仓库:按甲类仓库进行建筑防火防爆设计,电气设备防爆,叉车使用带电瓶接地功能的防爆型叉车;设置电解液气体浓度探测并联锁事故通风;设置泡沫灭火系统;运输箱宜置于通风良好、避免阳光直射的区域。
锂带、锂粉仓库:按甲类仓库设计,单层建筑;设置氩气浓度探测联锁事故通风;库房地面高出其他部位0.25m 或设防水设施,墙面防水防潮;锂带直接暴露时控制环境相对湿度在 2% 以下,除湿系统采用双电源;配备扑救 D 类火灾的灭火器或消防沙箱、灭火毯。
2. 生产过程
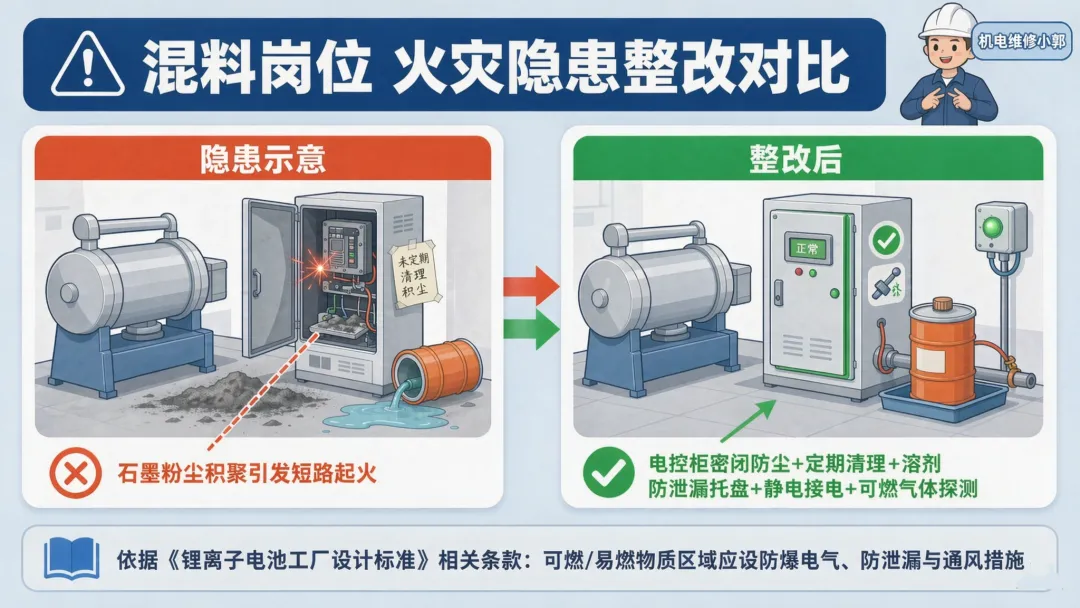
混料:配电柜、控制柜防护等级不低于IP55,车间不设叉车充电点,定期检查清理粉尘积聚点。
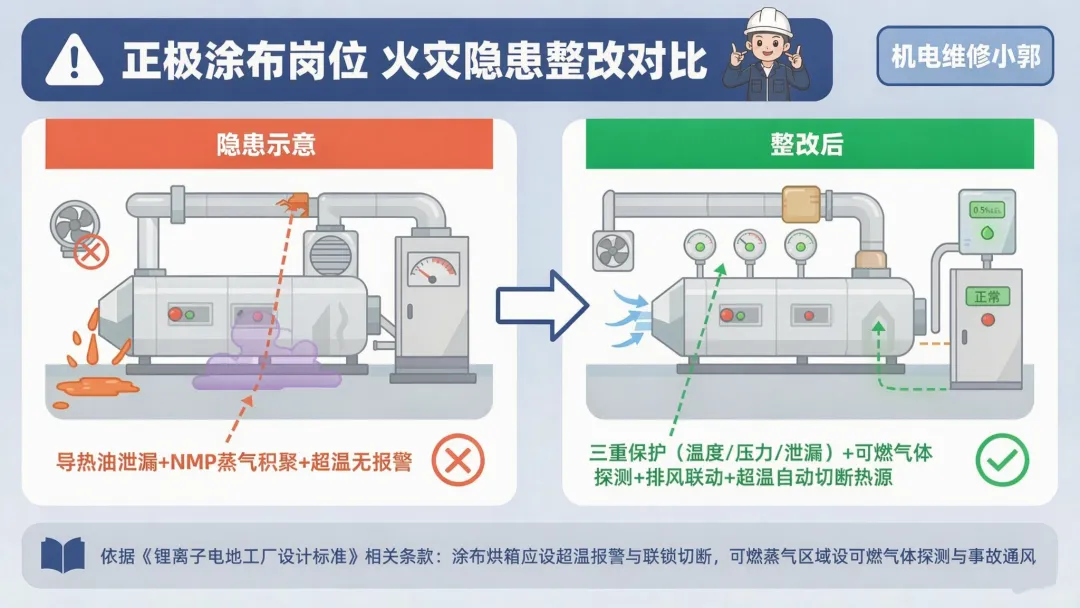
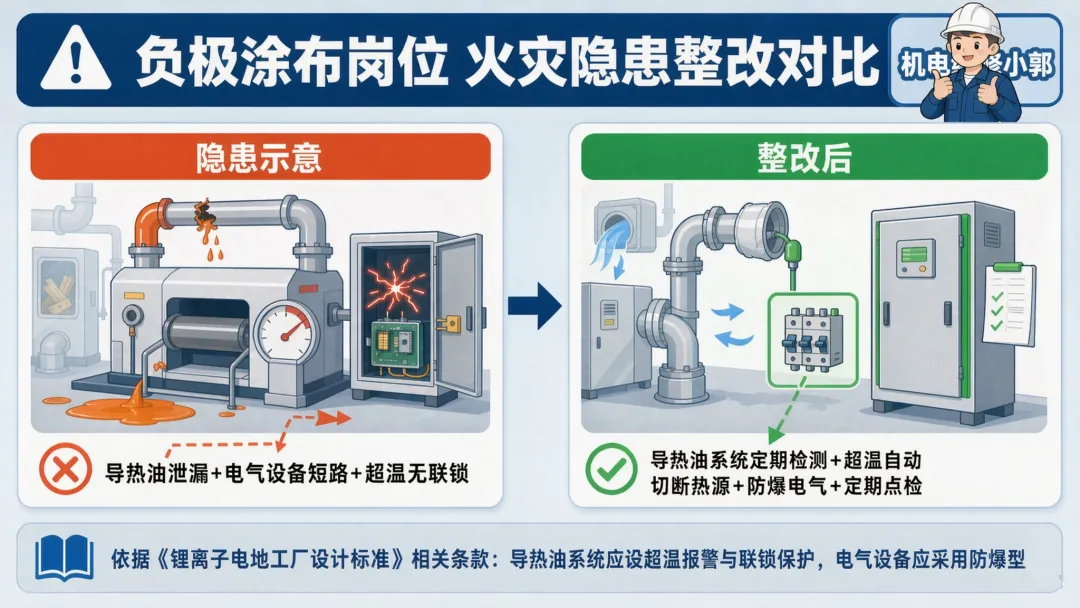
正极涂布:烘箱通道出入口门上设耐火极限不低于1.00h 的观察窗;采用 NMP 溶剂的烘箱内配置 NMP 浓度探测器并联锁报警;设置泄压口;导热油系统设置紧急切断阀、防外溢措施、泡沫灭火系统或灭火器,定期巡检保养;电加热系统具备控温、超温和联锁停机功能。
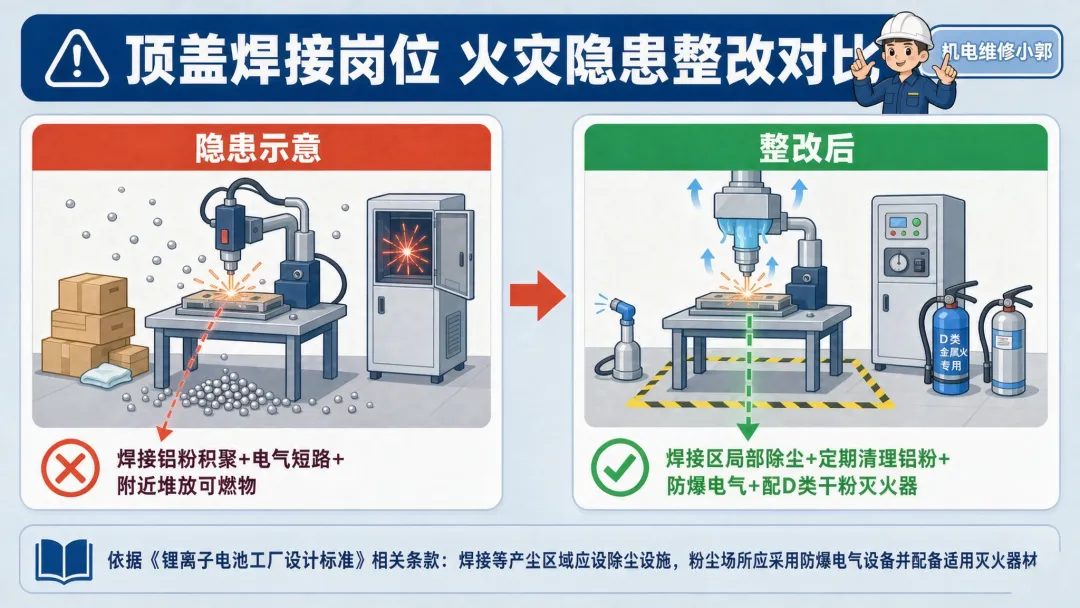
顶盖焊接、密封钉焊接:铝粉等爆炸性粉尘按AQ 4273 设计除尘装置;除尘管道采用不锈钢圆管、阻燃防静电材质;除尘系统独立布置、不与其他系统合并,定期清理易积聚粉尘部位。
注液:注液车间采用耐火极限不低于1.00h 的防火隔断分隔;电解液管道采用耐腐蚀材质、不锈钢或搪瓷管,连接处做好防护;供液主管道设紧急切断阀,泄漏监测信号传至每日 24h 值班岗位;注液机及注液泵内设可燃气体或氟源探测装置并联锁停机。
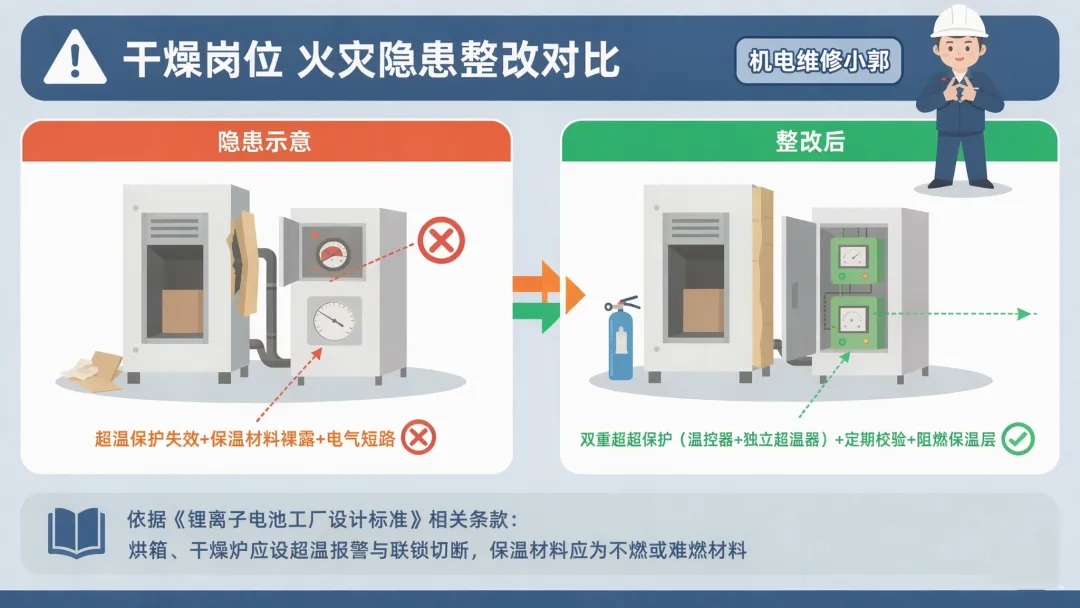
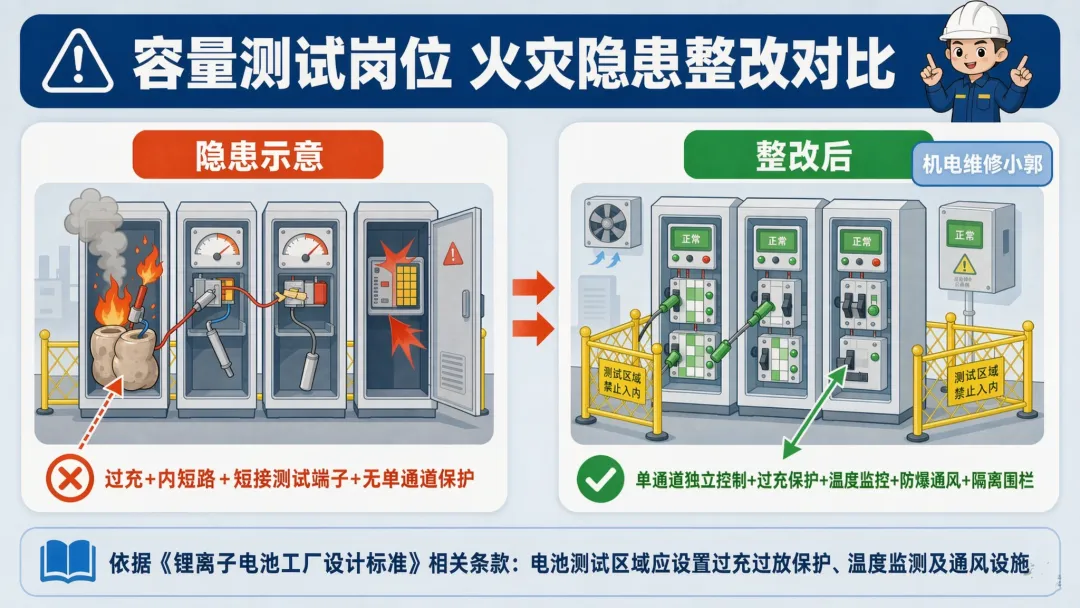
化成、容量:车间采用耐火极限不低于3.00h 的防火隔墙分隔,从楼地面基层隔断至屋面板底面基层,门为甲级防火门;设置一个或多个独立防火单元(单元间 2.00h 防火隔墙、独立排烟和补风系统);压床柜与汇流柜之间以 1.00h 防火隔墙分隔;设置自动喷水灭火系统和火灾自动报警系统,报警定位精确到具体库位,并具备发送异常信号至 24h 值班岗位、联动停充、启动自动灭火的功能。
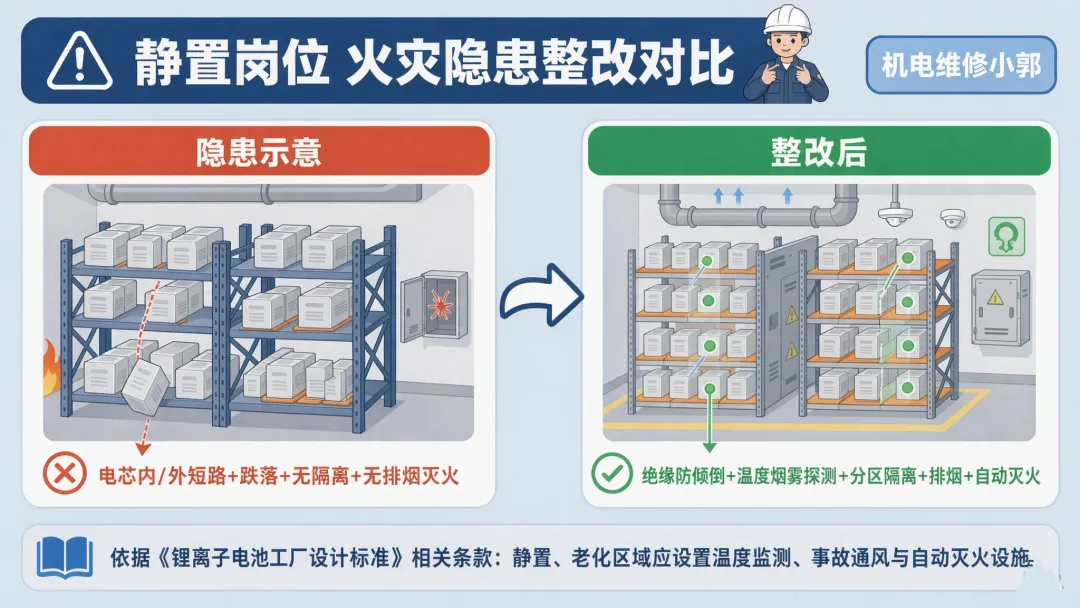
静置(高层货架):车间以3.00h 防火隔墙分隔;高层货架静置车位之间以 0.50h 防火隔板分隔;设自动喷水灭火系统(宜湿式)、火灾自动报警系统(宜点型感烟或感温探测器),货架长边每 4m 设净宽不小于 1.0m 的应急救援通道;单货架内横向风管燃烧性能不低于 B₁ 级。
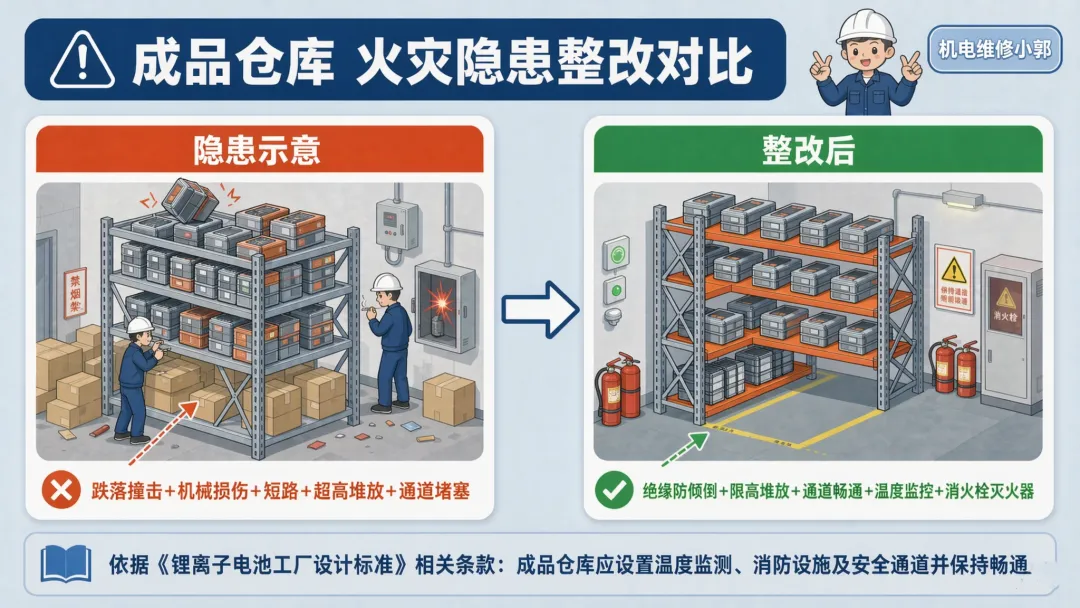
成品存储:仓库耐火等级不低于二级,不设于地下半地下;独立建造且高度不大于24m;单层仓库允许占地面积不大于 6000m²、防火分区不大于 1500m²;大于 1500m² 的仓库设环形消防车道;不贴邻或内置办公、休息室;电池荷电状态(SOC)不宜高于 30%;除电池本身包装物外不存放其他可燃物;采取措施避免阳光直射电池堆垛;存放故障电池的成品仓库在外墙部位设处置失效电池的专用房间(3.00h 防火隔墙加自动喷水灭火加机械排烟)。故障电池单层摆放,货架高度不超过 3m,垛面积不大于 6m²、垛间距不小于 2m,配红外热成像监控。
3. 电池测试
测试场所按试验、控制区分区并防火隔断;设置火灾自动报警、自动喷水灭火、排烟设施;性能测试温箱内置烟雾探测联锁,电池包或储能柜温箱内置喷水灭火;安全测试场所应远离人员密集场所和甲乙类厂房,采用2.00h 防火隔墙,测试后电池单体存放于防爆柜、铁皮柜或独立房间;失效风险测试场所宜独立建造,设置抗爆泄爆结构,配置防爆防护用品。
(三)健全消防安全管理制度
硬件到位之后,能否长期有效,取决于制度的刚性执行。以下六项制度构成日常运行的主干。
防火巡查检查:重点工序、电解液仓库、NMP 罐区、锂电仓库制定防火巡查查表,开展每日防火巡查;办公场所带入锂电半成品、成品须建立申请及签批机制,存放于防爆柜、铁皮柜或独立房间并及时清理;投产前开展专项检查,每半年至少开展一次消防安全自查。
消防控制室管理:独立设置在非生产区域,宜设为应急指挥中心;实行每日24h 专人值班、每班不少于 2 人,每 2h 记录一次;值班人员持中级及以上消防设施操作员证,确认火情后立即拨打 119 并确认联动控制开关处于自动状态。
动火作业管理:按GB 30871 实行分级管理——电解液库、输送管道、注液设备,NMP 罐区、输送管道、涂布设备、NMP 回收系统,锂带仓库,化学品存储间等区域动火按一级管理;动力运行状态下动火一律按一级动火管理;执行"一次动火作业、一张动火作业票、一套安全技术措施",动火作业票有效期不超过 8h、一级不超过 72h;动火人持证上岗,监火人全程现场监护;作业区域与生产区域防火分隔。
标识化管理:按GB 13495、GB 15630 设置警示、禁止、引导性标识;化成、容量间、锅炉房、激光焊接区纳入重点消防监控并设置警示标识;配料、涂布、电解液存储等甲乙类区域设置"禁止烟火""禁止带火种""禁止使用手机"标识。
宣传培训:每年至少一次全员消防安全培训;新员工上岗前培训;培训内容须涵盖锂离子电池火灾特性及初起火灾扑灭策略、电解液和NMP 火灾特性、化成与容量及静置工序火灾特点、安全疏散路线、消防设施器材使用、报警与自救逃生知识等。
消防档案:建立健全档案管理制度,涵盖建筑基本情况、消防设计审查验收资料、消防组织、设施器材配置台账、巡查检查与隐患整改记录、培训记录、预案演练记录等,宜优先采用数字化方式。
(四)火灾应急处置
成立由消防安全责任人或管理人负责的火灾事故应急指挥机构;年产能量大于40GWh 且周边无其他消防救援力量的工厂,宜建设专职消防队;未建的应组建志愿消防队或车间级应急响应小组,掌握本企业火灾特点,定期开展演练。同时明确指挥员及工艺处置、灭火、排烟、疏散、紧急联络等小组分工,做到断电停料、扑救初起火灾、开启排烟、引导疏散同步展开。
重点工序设置固定消防应急物资存放点,配足正压式消防空气呼吸器、灭火防护服、灭火器、灭火毯、消防沙、红外热成像仪等;参照《消防标准》附录D 配置不少于消防员灭火防护服 4 套、正压式空气呼吸器 2 套、手提式二氧化碳灭火器 4 具、消防水带水枪直流与开花各 2 套,以及消防热成像仪、移动式排烟机、逃生自救安全绳等物资。每半年至少开展一次灭火和应急疏散综合演练;重点工序、电解液仓库、有机溶剂(NMP)罐区、锂电仓库等制定针对性消防应急处置方案并每半年演练一次。
火灾发生后立即拨打119 报警,启动预案,组织人员疏散;根据锂电池火灾特性组织对事故现场进行冷却、抑制,按照"先控制、后消灭"的原则处置;保护火灾现场,配合调查,总结事故教训并及时改进。
三、危险化学品中间仓库:厂内危化品"最后一百米"的安全管控
锂电厂房内几乎都设有存放电解液、NMP、清洗剂、酸碱、油品的中间仓库。这类场所位于厂房内部、紧贴生产线,储量不大但周转频繁,一旦泄漏起火,直接威胁生产区与在岗人员。《消防标准》对 NMP 罐区、电解液仓库、锂带仓库提出的是工艺侧要求,而深圳市地方标准 DB4403/T 80—2020《危险化学品中间仓库安全管理规范》(2020 年 10 月 1 日实施)则补齐了厂内危化品存放场所在外观标识、建筑结构、安全措施、储存、操作与管理上的通用要求,两者可叠加执行、互为补充。
(一)先厘清概念:中间仓库不是"仓库"
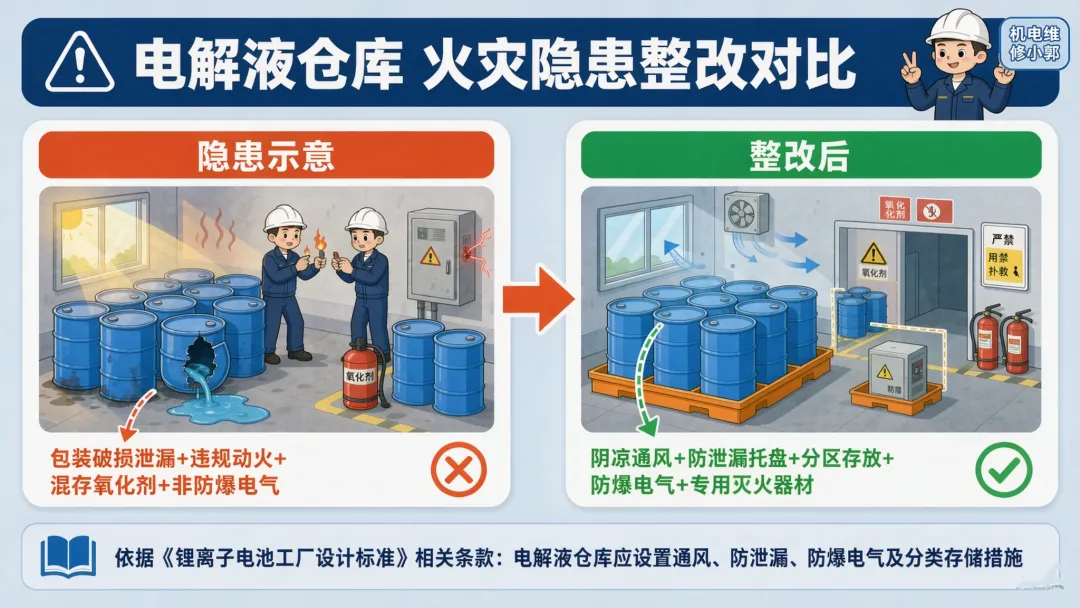
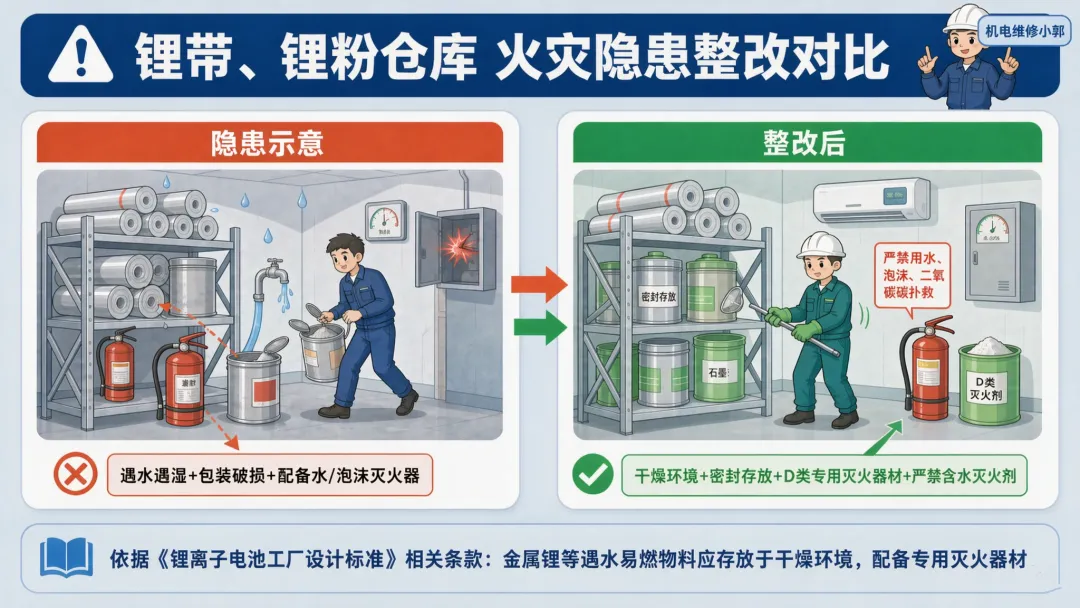
标准3.2 条将其定义为"为满足日常连续生产需要,生产经营单位在厂房内存放危险化学品(作为原材料、半成品和辅助材料)的场所"。三个限定语决定了管理边界:位于厂房内、服务于连续生产、只存生产用原辅料。因此它既不是独立的危险化学品仓库,也不等于普通物料暂存区,不能按"车间角落划一块地"的方式管理。
企业最需要警惕的是储量红线:储存火灾危险性为甲、乙类的中间仓库设置在厂房内时,应靠外墙布置,其储量不宜超过1 昼夜的需要量(5.2 条)。这一条把"中间仓库"与"危险化学品仓库"在储量上明确切开,也正是现场最容易越界之处——以"生产需要"为名把厂内暂存量一再放大,实质上是把重大危险源搬进了生产区。
(二)建筑结构与布局:不可让步的底线
选址:甲、乙类中间仓库不应设置在地下或半地下,不应与办公室、休息室贴邻;且不得与员工宿舍同处一座建筑。
分隔:甲、乙、丙类应采用防火墙和耐火极限不低于1.50h 的不燃性楼板与其他部位分隔,并不应设置在疏散楼梯间;丁、戊类应采用耐火极限不低于 2.00h 的防火隔墙和 1.00h 的楼板分隔。
腐蚀性介质:存放腐蚀性化学品的仓库应经防腐蚀、防渗处理,其结构应符合GB/T 50046 的要求。
管道穿越:严禁可燃气体和甲、乙、丙类液体管道穿过中间仓库防火墙;其他管道不宜穿过,必须穿过时应采用防火封堵材料将墙与管道之间的空隙紧密填实。
(三)安全措施:防爆、防静电、防蔓延落到设施上
防爆电气:可能出现爆炸危险环境的,其爆炸危险区域划分及电力装置设计按GB 50058 执行,爆炸危险环境内使用的作业工具应符合防爆要求。
通风:按GB 50019 安装通风设备;采用通排风系统的应设导除静电的接地装置,通风管采用非燃烧材料制作,不宜穿过防火墙,必须穿过时应用非燃烧材料分隔。
防火门:门应向外开启;甲、乙、丙类采用甲级防火门,丁、戊类采用乙级防火门。
防静电:甲、乙类仓库入口处应设置消除人体静电装置;金属门窗采取静电接地及防止产生火花的构造措施,且不应使用硬聚氯乙烯门窗。
探测报警:可能散发可燃气体、有毒气体的,按GB/T 50493 配备气体检测报警装置;报警信号应传至 24h 有人值守的地方,并设声光报警器。
防流散与防浸渍:甲、乙、丙类液体及腐蚀性液体应设置防液体流散措施;储存遇湿燃烧爆炸类化学品应采取防水浸渍措施;有毒性危害或化学灼伤危险的,应设淋洗器、洗眼器,服务半径不大于15m。
温湿度与消防器材:根据化学品特性确定储存温湿度条件,设置温湿度计并采取控制措施;按GB 50016、GB 50140 设置消防设施和消防器材并确保完好有效。
(四)储存要求:分区分类与"五距"
标准要求按危险化学品性能分区、分类、分库贮存,各类危险化学品不得与禁忌物料混合贮存(禁忌物配置按附录D 执行);堆垛须货垛整齐、堆码牢固,禁止超高、禁止倒置、禁止开口存放。堆放间距是现场检查中最容易量化、也最容易失守的一项,标准给出了明确的"五距":
表1 危险化学品中间仓库物品堆放最小间距
部位 | 最小间距 |
堆垛上部与楼板、平屋顶之间 | 0.30m(人字屋架从横梁算起) |
物品与照明灯之间 | 0.50m |
物品与墙之间 | 0.50m |
物品堆垛与柱之间 | 0.30m |
堆垛与堆垛之间 | 1.00m |
货架:需设货架堆放时,货架应采用非燃烧材料制作,不得遮挡消火栓、自动喷淋系统喷头及排风口;存放货物较高时应采取防止货物掉落和货架防倾倒措施。
剧毒品与易制爆:剧毒化学品必须在专用仓库内单独存放,储存管理应符合GA 1002 的要求,实行"五双"管理(双人验收、双人保管、双人发货、双把锁、双本账);易制爆危险化学品的储存管理应符合 GA 1511 的要求。
气瓶:储存气瓶的中间仓库,其作业和安全管理按GB/T 34525、TSG R0006 执行。
(五)安全操作与出入库:把动作规范起来
禁止库内作业:中间仓库内不应进行分装、改装、开箱、开桶、验收等活动,以上活动应在库外进行。这一条对锂电企业的电解液、溶剂领用环节尤为关键——"库内拆桶分装"这个最常见的违规动作必须彻底禁掉。
轻装轻卸:装卸搬运应轻装轻卸,严禁摔、碰、撞、击、拖拉、倾倒和滚动;装卸易燃易爆物料应使用不产生火花的铜制、合金制或其他工具。
个体防护:按GB/T 11651、GB/T 29510 选择并正确佩戴劳动防护用品——爆炸危险环境配防静电鞋、防静电工作服;腐蚀性作业配工作帽、防腐蚀液护目镜、耐酸碱手套与鞋、防酸(碱)服;吸入性气相毒物作业配空气呼吸器、防毒面具、防化学品手套与防护服。
出入库验收:出入库前均应检查验收、登记台账,核对品种、数量、包装、危险标志后方可入库出库;要求供货方提供与化学品相符的安全技术说明书(符合GB/T 16483、GB/T 17519),包装上粘贴或拴挂符合 GB 15258 的安全标签,安全技术说明书应上墙或悬挂。
(六)可视化与应急:让风险"看得见"
公示牌:入口处设置公示牌,载明危险化学品名称、最大储存量、危险象形图、应急措施、是否可用水或泡沫灭火、仓库负责人及联系电话;采用坚固耐用材料制作,尺寸0.8m×0.6m,张贴于仓库外侧显眼位置。
门牌与警示色带:门牌采用不锈钢蚀刻红字,门正面或上方用横牌、门两侧用竖牌,尺寸0.6m×0.12m;门口通道至少 1m 范围内设置警示色带,剧毒品用红色、其他危险化学品用黄色或橙色,色带宽度 0.1m;并按 GB 2894 设置明显的安全警示标志。
消防器材定位:按GB 17914、GB 17915、GB 17916 规定的灭火方法,在明显且便于取用的位置定位设置灭火器、灭火毯、砂箱、消防铲等器材。
现场处置方案:按GB/T 29639 编制中间仓库现场处置方案及应急处置卡;每半年至少组织一次应急演练并做好演练记录。
人员能力:仓库管理人员应具备危险化学品安全使用知识和事故应急处置能力;采用理论与实操方式培训,考核合格后方可上岗,对有资格要求的岗位应依法配备取得相应资格的人员。
对锂电企业而言,这一章可浓缩为现场"三查":一查储量,厂内暂存是否超过1 昼夜需要量、是否靠外墙布置;二查隔离,防火墙、防火门、防流散、防浸渍是否真正到位;三查动作,库内是否仍在拆桶分装、出入库台账与安全技术说明书是否齐全、"五距"是否被临时堆货侵占。这三项恰是监管检查中最常被查出问题的环节。
四、职业健康防范:源头工程控制为主,个体防护与应急管理兜底
职业健康防控的基本逻辑是"消除—替代—工程控制—管理控制—个体防护"的层级递进:能用工程手段密闭、抽风、自动化的,不依赖口罩;必须依靠个体防护的岗位,则要把配备、佩戴与更换都管起来。
(一)科学布置与危害识别先行
遵循"预防为主、防治结合、综合治理"原则,总平面布置明确功能分区,人流物流入口分开;化学品库单独设置并位于厂区边缘;工艺设备按工序集中布置,正、负极分开设置;配料投料、注液、陈化、化成、老化、涂胶等高危害工序单独分区,独立设置吸料间、溶剂房、涂布烘房、金相房、电池拆解房、电解液房;罐区露天布置。企业应对照《职业健康指南》附录B,逐工序识别粉尘、化学毒物、物理因素、放射性因素及工效学危害,形成风险清单。
(二)工程控制:从源头切断危害
工程控制是职业健康防护的核心,重点在于密闭化、局部排风与负压控制三件事。
配料投料:优先采用自动、密闭、负压投料装置;投料仓维持微负压,环形排风罩控制风速不小于1.0m/s;小袋粉料真空负压抽吸并设侧吸罩;溶剂罐设带净化装置的呼吸阀,溶剂房全面通风。
搅拌制浆:罐体及管道密闭,设带净化装置的呼吸阀。
涂布烘干:正、负极涂布机设独立抽风及净化系统;烘道整体密闭,出入口断面控制风速不小于0.4m/s;正极烘道设NMP 回收系统;烘道外表面温度不超过40℃。
辊压模切:刀辊处设接受式排风罩(控制风速不小于5.0m/s),毛刷清洁处设条缝侧吸罩(不小于 1.0m/s)。
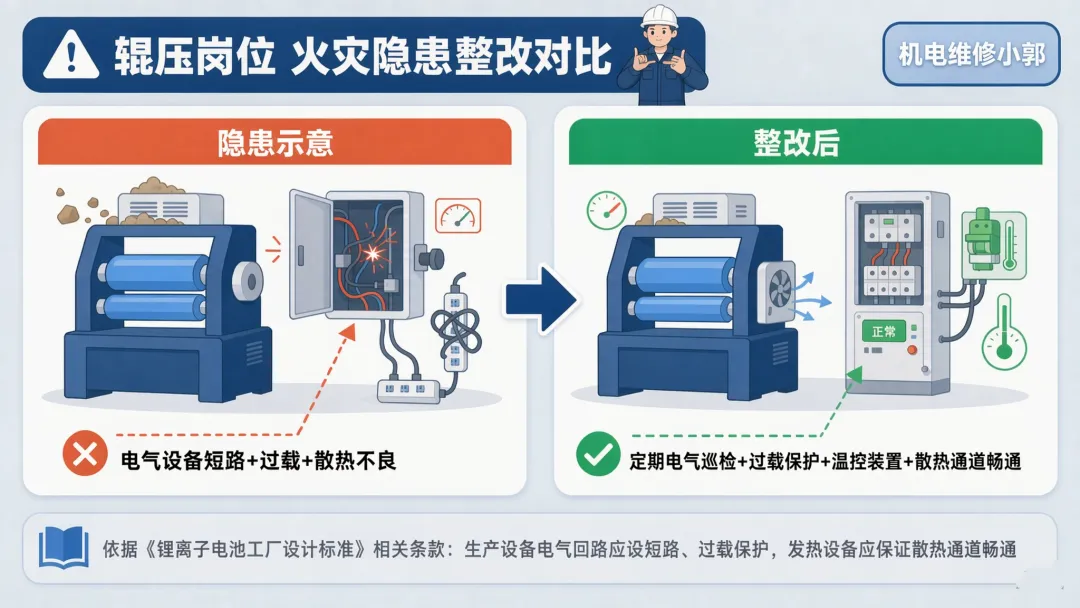
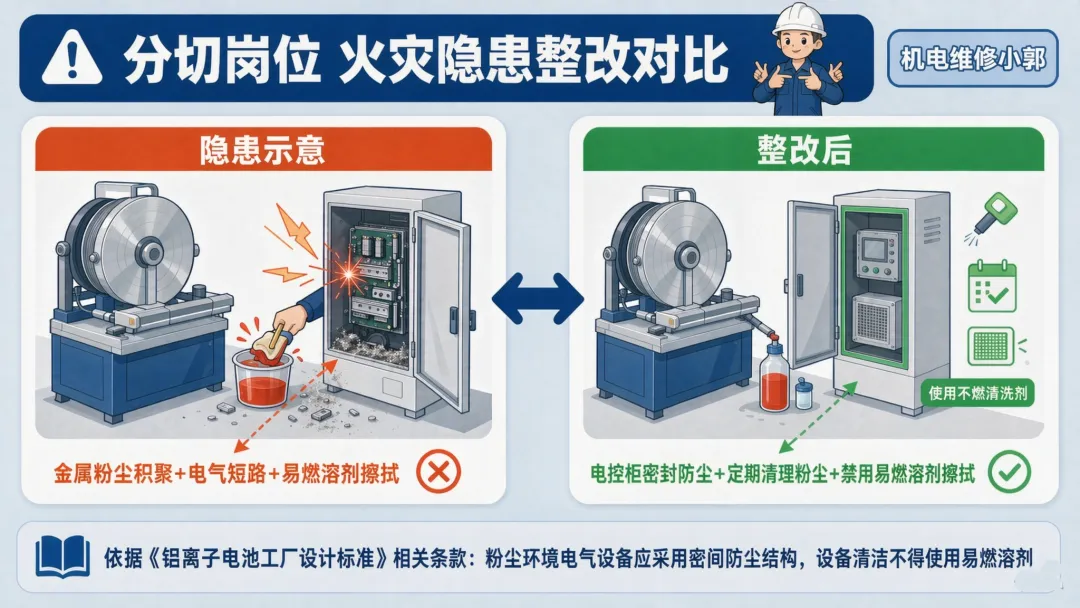
电芯装配:激光焊机整体密闭并设同步移动的上吸罩(不小于1.2m/s);注液区整体密闭、上送下排全面通风并维持微负压;手套箱人工注液须在全密闭干燥手套箱内进行并设惰性气体循环净化;化成柜整体密闭、每台独立排风;高温老化房密闭保温并微负压通风。
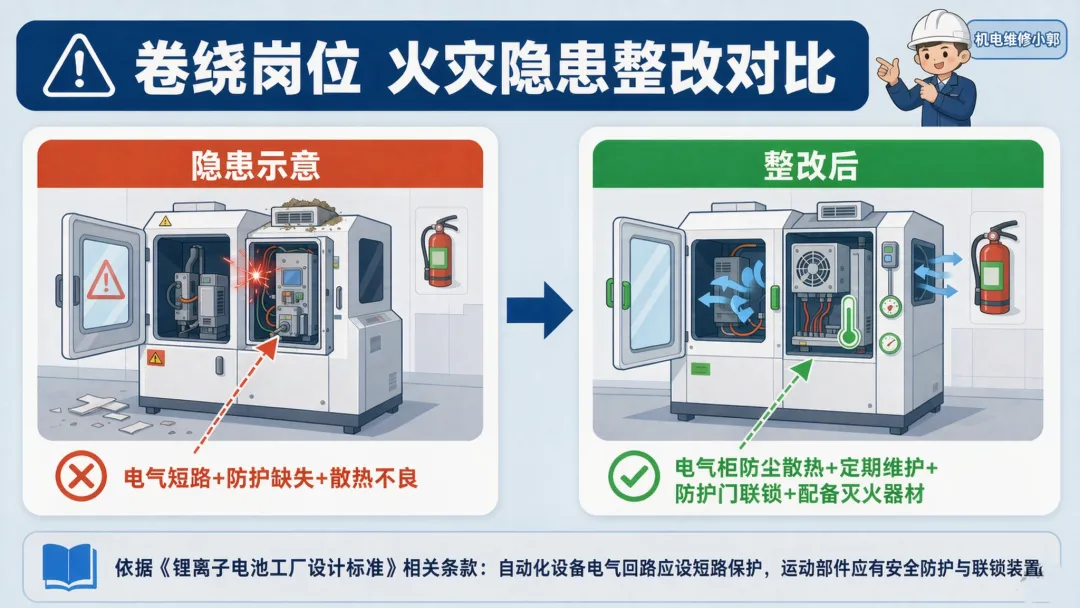
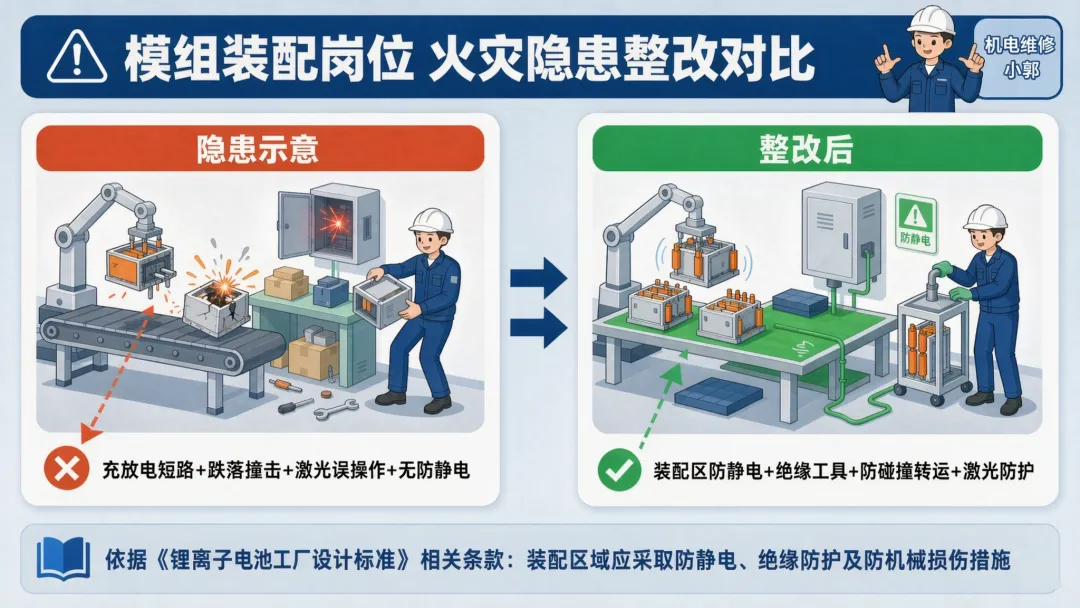
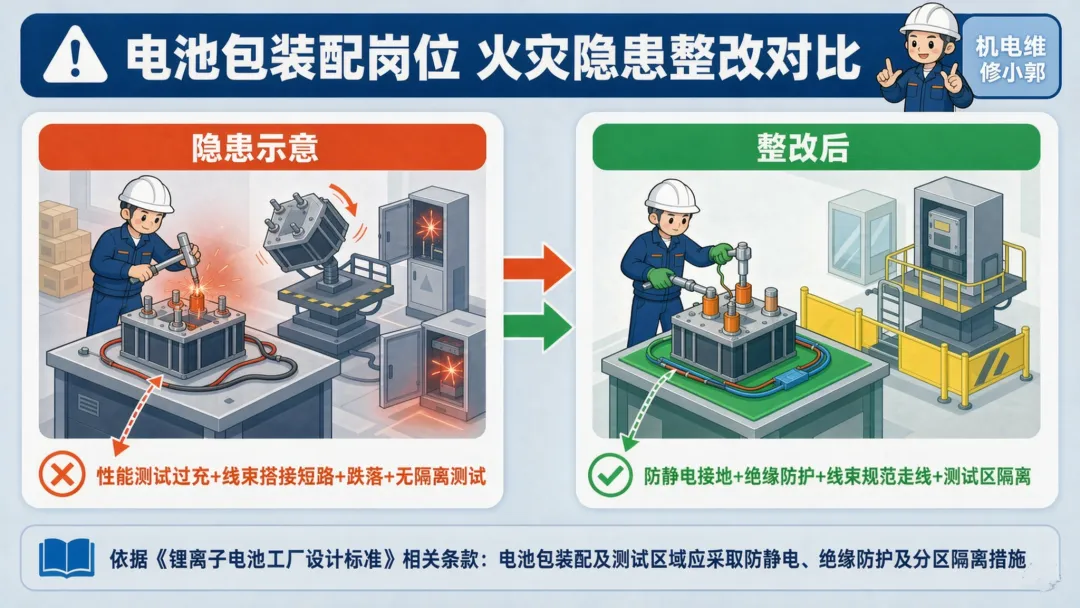
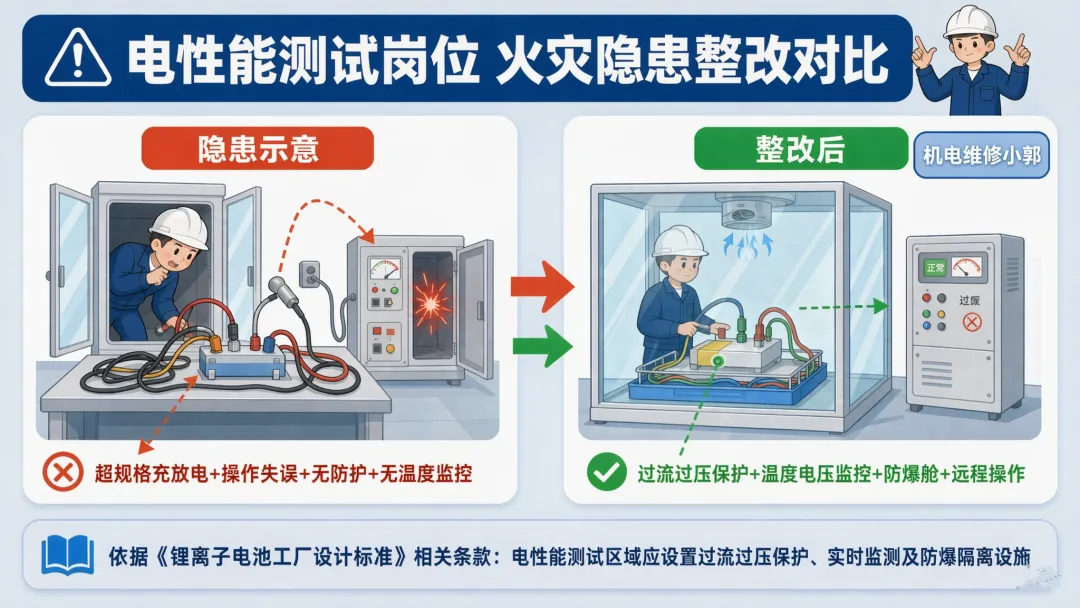
噪声与辐射:搅拌釜、辊压机、风机等设减振基座与隔声措施;测厚仪、工业CT 等设屏蔽与联锁装置,符合 GB 18871 等要求;激光设备自带一体化光路防护外壳和开盖联锁停机。
(三)个体防护:按岗位精准配备
按标准,结合岗位接触危害情况配备防尘、防毒面具(KN95/KP95 及以上)、防静电工作服、防化学品手套、耳塞耳罩、激光防护眼镜、防化学品鞋等;放射岗位配个人剂量计;注液、拆解、电解液转运等高危岗位另配化学防护服。建立防护用品台账,明确更换周期(如耳塞 3 个月、防化手套 3 个月、防静电服 24 个月等),指导督促员工正确佩戴。
(四)应急救援:针对急性危害重点设防
锂电企业的急性职业伤害主要来自电解液灼伤、氟化氢中毒、溶剂中毒与缺氧窒息,现场应急设施必须"看得见、够得着、用得上"。
喷淋洗眼装置:正极配料、溶剂房、注液、电解液库、NMP 罐区、污水处理、电池拆解房等场所覆盖半径不大于 15m,人员 10s 内可达;氟化氢存在场所配套葡萄糖酸钙凝胶用于HF 灼伤急救。
事故通风:涂布烘道、注液间、化成间、电解液存放间、锅炉房、制氮机房等设事故通风,电解液暂存间、注液间换气次数不小于12 次/h,控制开关分设室内外,排风口避开人员常驻区域。
气体检测报警:NMP 场所有毒气体探测器预报值 50mg/m³、警报值 100mg/m³;HF 探测器预报值 1mg/m³、警报值 2mg/m³;可燃气体一级报警不大于 25%LEL。
应急物资:专项急救药箱(六氟磷酸盐洗眼液、葡萄糖酸钙凝胶、生理盐水等)、正压式空气呼吸器、长管送风呼吸器、耐氟耐溶剂防化服、便携式气体检测仪;辐射场所配个人剂量报警仪、铅防护用品。
对刺激性气体、窒息性气体、腐蚀性物质、高温、电离辐射等制定应急预案并定期演练;发生事故时立即组织救治和医学观察,结果存入职业健康监护档案。
(五)职业卫生管理体系
设置职业卫生管理机构、配备专职管理人员;劳动合同如实告知危害;醒目位置设公告栏和警示标识;实施专人负责的危害因素日常监测,委托有资质机构定期检测评价,放射场所开展放射防护检测和个人剂量监测;按GBZ 188 组织岗前、在岗、离岗职业健康检查,妥善处置职业禁忌证和疑似职业病;每年组织多部门参加的职业病防治工作综合评估并形成报告,对发现问题闭环整改。
五、安全与职业健康融合管理
消防与职业健康看似两条线,实则共用同一套工序信息、同一批重点岗位和同一支管理队伍。融合推进,既能减少重复投入,也能避免"防火不管毒、防毒不管火"的管理盲区。
1.一体化风险辨识:将XF/T 3023 附录 A 的"工序—火灾风险"清单与《职业健康指南》附录 B 的"工序—职业病危害"清单合并为一张风险地图,实现一图管到底、双重防控同步落地。
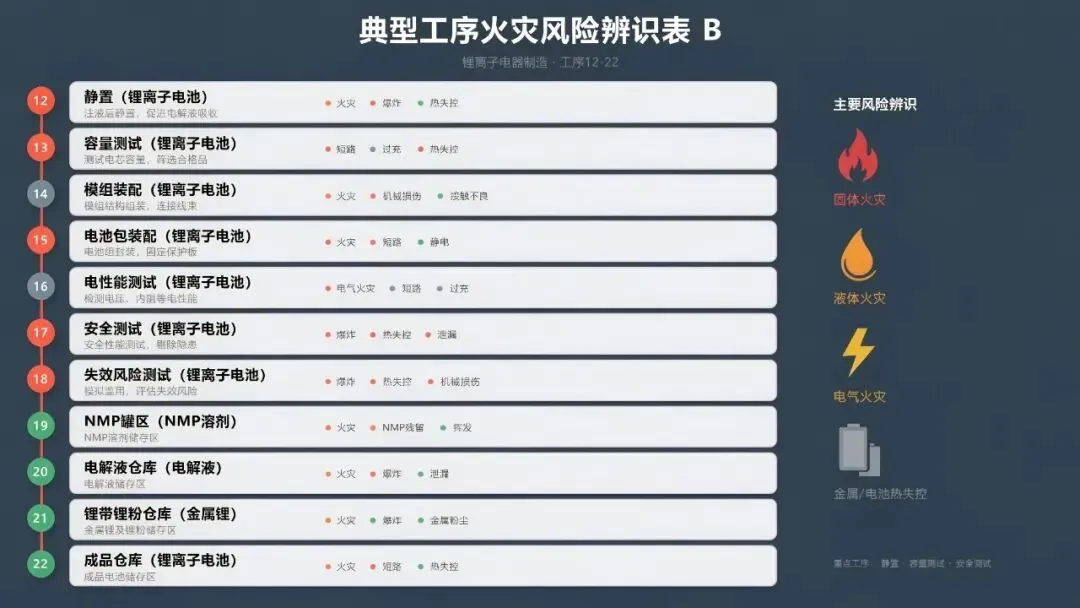
2.一把手负总责的双重预防机制:消防安全责任体系与职业卫生管理组织合一,风险分级管控与隐患排查治理双轮驱动;重点工序(正极涂布、注液、化成、焊接、测试)既是防火重点,也是职业危害管控重点,检查、培训、演练可统筹开展。
3.以工程优先、管理兜底、应急托底的层级防护:优先通过密闭化、自动化、负压通风、自动消防设施从源头消除风险;用制度(巡查、动火管理、检测评价、健康监护)保持防线有效;用应急预案(火灾、电解液泄漏、HF 中毒、辐射事故)守住最后底线。
4.数字化赋能:消防档案数字化、消防控制室智能化平台、气体探测联锁、红外热成像监控、个人剂量在线监测等手段并用,实现风险可视、隐患可溯、处置可联动。
5.以中间仓库作为三类风险的交叉枢纽:电解液、NMP、酸碱等危化品"进厂—中间仓库存放—车间领用—余料退库"构成一条完整链条,既涉及火灾爆炸防控,又涉及职业接触控制,还受储存条件约束。建议以中间仓库为节点建立"一物一档",把最大储存量、禁忌物配伍、安全技术说明书、应急处置卡、领退料台账合并管理,让三套规范的要求在同一处落地。
总结:电池安全管理核心是把“预防为主”落到工艺、设备和人员三个层面,重点盯住热失控、燃爆和化学品泄漏风险。 从体系搭建、现场管控、数字化工具、应急演练四条线推进。
免责声明:本文系网络改编,版权归原作者所有。如涉及版权,请联系删除。

