硫磺回收装置岗位应知应会|史上最全知识清单
- 2026-11-11 02:19:58
硫磺回收装置岗位应知应会|史上最全知识清单摘要 硫磺回收装置是炼厂环保与硫资源回收核心装置,采用克劳斯工艺,把加氢裂化、催化、常减压等装置产生的酸性气中硫化氢转化为固体硫磺,配套尾气加氢处理,降低二氧化硫烟气排放,同时回收硫资源。 装置的工艺流程图 自上游装置来的酸性气,先进入酸性气分液罐脱除液态烃、游离水;酸性气与燃烧空气进入主燃烧炉,一部分硫化氢高温燃烧。燃烧炉高温过程气进入废热锅炉,回收热量产生中压蒸汽,过程气温度降至 320‑360℃。 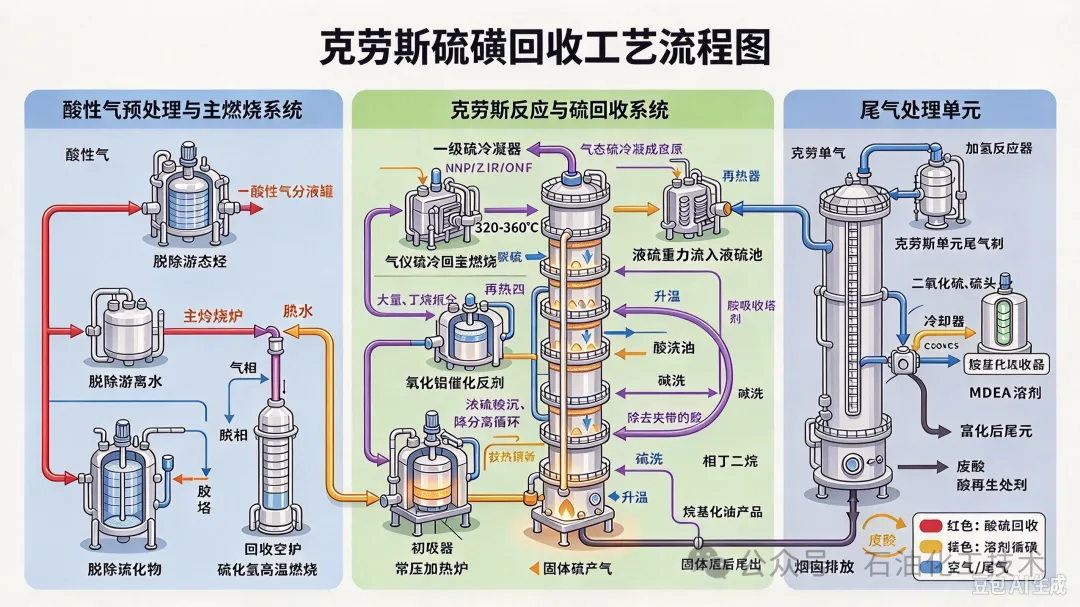
过程气进入一级硫冷凝器,冷却,气态硫冷凝成液硫,液硫依靠重力流入液硫池;未反应气体经再热器升温,进入一级克劳斯反应器,在氧化铝催化剂作用下发生转化反应。反应后气体再进入二级硫冷凝器,再次回收液硫;依次经过二级反应器、冷凝器进一步回收硫磺。 各级冷凝器产出的液硫全部汇集到液硫池,液硫池鼓泡脱气,脱除溶解的硫化氢,液硫经液硫泵送出,成型为固体硫磺产品。 克劳斯单元尾气送入尾气处理单元,加氢反应器内,二氧化硫、硫蒸气在钴‑钼催化剂加氢还原,冷却后进入胺吸收塔,MDEA 溶剂选择性吸收硫化氢,富胺液再生释放硫化氢返回主燃烧炉;净化后尾气送入尾气焚烧炉,焚烧后经烟囱排放。 装置涉及的反应基本原理 燃烧炉内一部分硫化氢和空气中的氧发生反应,生成二氧化硫。后续反应器当中,剩余硫化氢和生成的二氧化硫在催化剂作用下互相反应,得到单质硫磺。生产操作要调节配风,控制两种气体配比,以此拿到最高硫磺回收率。 尾气处理单元,把烟气里的含硫物质加氢还原变回硫化氢,再用胺液吸收回收。 装置存在副反应,如果酸性气携带烃类,会燃烧不完全生成炭黑,污染硫磺产品,堵塞催化剂床层;还会生成有机硫,降低硫回收效率;工艺温度过低,气态硫磺会冷凝,造成管线设备堵塞。 装置主要生产产品、副产品,核心工艺路线,物料主要进出料来源去向 进料来源:加氢装置、催化裂化、延迟焦化来的酸性气;燃料气;氢气(尾气加氢);MDEA 胺溶剂。 主产品:工业固体硫磺。 副产品:中压蒸汽;尾气焚烧烟气。 循环物料:MDEA 胺液闭路循环;尾气解析出硫化氢返回燃烧炉。 物料外送:硫磺产品送仓库外售;蒸汽并入管网;焚烧烟气经烟囱达标排放;含硫污水送出处理。 国内典型装置及工艺路线 国内主流为两级 / 三级克劳斯 + SCOT 尾气加氢工艺,国内有华东理工、石科院成套技术,也引进国外工艺包。 ①中科广东炼化三套 13 万吨 / 年硫磺回收装置,引进 Tecnimont,大型炼化一体化标杆装置。 ②镇海炼化 15 万吨 / 年硫磺回收装置,国产成套克劳斯 + SCOT 工艺,炼厂示范装置。 ③金陵石化 15 万吨 / 年硫磺回收装置,国产工艺,长周期运行水平高。 关键工艺指标 主燃烧炉炉膛温度:1000‑1250℃;高高报警 1300℃;温度过低反应不足,超温损伤耐火衬里。 一级反应器入口温度:220‑240℃;二级反应器入口 210‑230℃,必须高于硫露点,防止硫冷凝堵催化剂。 过程气当中硫化氢和二氧化硫配比需要精细调节。 废热锅炉汽包液位:30‑70%;低低报警防止干锅爆炸;高高防止汽水共腾带水进燃烧炉。 尾气加氢反应器床层温度:280‑320℃。 液硫池温度:130‑150℃,维持液硫流动,防止凝固。 酸性气分液罐、各硫冷凝器液位:30‑70%。 物料理化性质及禁忌配伍 硫化氢:剧毒,臭鸡蛋气味;比空气重,低洼积聚,少量即可致人中毒死亡。 二氧化硫:有毒强刺激性,腐蚀设备。 液硫:液态单质硫,温度 130‑150℃,高温可燃烧,蒸气有毒。 MDEA 胺液:碱性有机溶剂,可燃。 燃料气:易燃易爆。 禁忌重点:严防酸性气系统进氧,防止形成爆炸性混合气体;液硫系统防止降温凝固堵塞;设备检修注意硫化亚铁,接触空气自燃;含硫介质严格控制温度高于露点,避免冷凝酸腐蚀设备管线。 现场报警、联锁逻辑基本认知 ①主燃烧炉火焰熄灭联锁:切断酸性气进料,酸性气切火炬,切断燃料气,防止爆炸。 ②酸性气进料低低联锁:酸性气切火炬,保护燃烧炉,防止回火爆炸。 ③废热锅炉汽包液位低低联锁:主燃烧炉熄火,切断酸性气,防止干锅爆炸。 ④尾气加氢反应器温度高高联锁:切断氢气进料,加大冷却,防止催化剂飞温。 ⑤鼓风机停机联锁:酸性气切火炬,主燃烧炉熄火。 应知要点:联锁触发优先查找根源,严禁盲目复位联锁;联锁动作后必须严格按照操作规程处置。 本岗位风险点及主要危险有害因素 中毒伤害:硫化氢泄漏中毒是装置首要风险,少量泄漏就会造成人员窒息死亡,采样、巡检、堵漏风险极高。 火灾爆炸:酸性气窜入空气、系统进氧形成爆炸性混合气;硫化亚铁暴露空气自燃;液硫池硫蒸气遇火源燃烧爆炸。 高温烫伤:燃烧炉、废热锅炉、反应器、液硫管线温度高,液硫喷溅造成严重烫伤。 设备风险:硫冷凝造成管线设备硫堵;酸性气带烃生成炭黑覆盖催化剂,压降上涨;设备低温部位酸性水冷凝,造成严重腐蚀;废热锅炉干锅。 窒息伤害:设备氮气置换后内部缺氧,受限空间作业窒息风险。 上下游装置界面及异常影响 上游主要为加氢裂化、催化裂化、延迟焦化装置;下游为硫磺仓库、蒸汽管网、火炬系统。 上游来料异常影响: ①酸性气流量、硫化氢浓度大幅波动,配比失衡,硫磺回收率下降,尾气二氧化硫超标;酸性气带液态烃、带水,造成炉膛温度波动,催化剂结炭。 ②上游装置故障中断酸性气进料,酸性气切火炬,装置降负荷运行。 下游接收异常影响: ①硫磺产品输送、成型系统故障,液硫池液位持续上涨,装置被迫降量。 ②火炬系统压力异常,酸性气无法安全放空,带来重大安全风险。 岗位应知界区切断阀门位置,上下游异常第一时间做好物料隔断、降负荷操作。 写在最后 通俗来讲,硫磺回收装置就是炼厂的“硫处理回收车间”。各个加氢、催化装置脱出的硫化氢酸性气是剧毒废气,不能直接排放。装置依靠克劳斯反应,在燃烧炉和催化剂反应器里,把硫化氢转化成可以外销的固体硫磺。整套装置操作核心就是盯好两种含硫气体配比,控制各点温度,既要避免硫冷凝堵设备,又要尽量提高硫回收效率。装置最大安全风险来自硫化氢剧毒泄漏;同时要严防系统进氧、硫化亚铁自燃;尾气单元要保障加氢还原效果,控制烟气二氧化硫达标排放。 注意:本文内容基于网络公开资料整理,仅作信息参考,不构成专业建议。文中观点与数据力求准确,但难免存在疏漏,不承担相关责任。如有错漏,欢迎各位读者批评指正。
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

