加氢裂化装置岗位应知应会|史上最全知识清单
- 2026-11-06 08:05:29
加氢裂化装置岗位应知应会|史上最全知识清单开篇引言 加氢裂化是炼油厂重油深度转化核心高压临氢装置,以减压蜡油、焦化蜡油等重质馏分为原料,在高温、高压、氢气、双功能催化剂条件下,把大分子重质油转化为石脑油、航煤、柴油等优质清洁油品,同时脱除硫、氮杂质,是炼化一体化多产轻质油的关键单元。岗位操作人员要吃透工艺原理、物料特性、操作边界与联锁逻辑,同时掌握上下游物料波动带来的连锁影响。 装置的工艺流程图 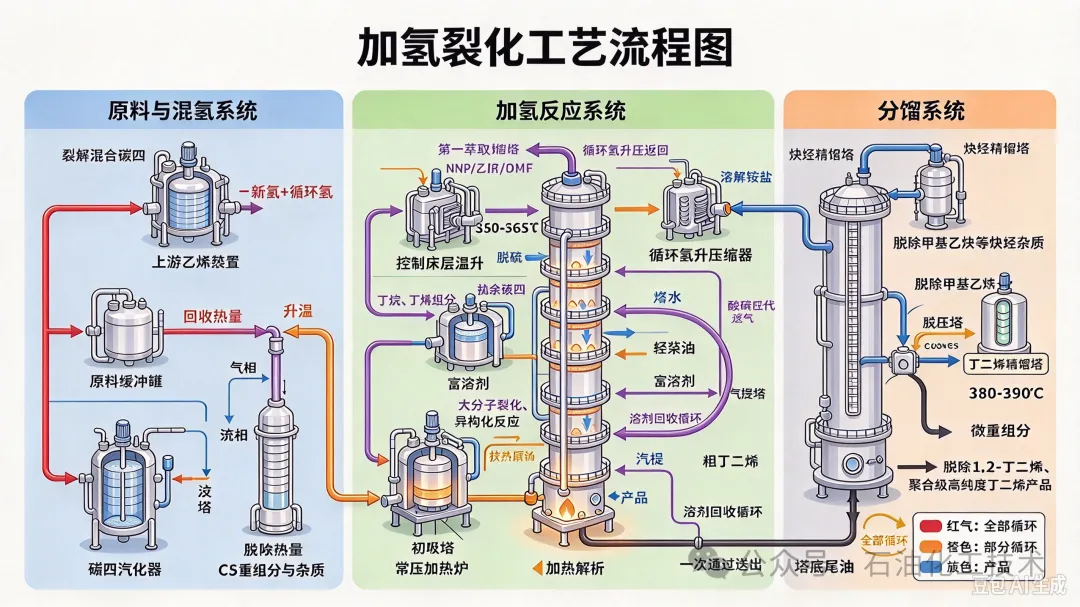
来自上游的蜡油原料进入原料缓冲罐,经进料泵升压,与新氢、循环氢混合成为混氢油;混氢油与反应器高温反应产物换热回收热量,送入反应加热炉升温。 高温油气先进入加氢精制反应器,完成脱硫、脱氮、芳烃饱和;再进入加氢裂化反应器,发生大分子裂化、异构化反应。反应器设置多个催化剂床层,床层之间注入冷氢,带走反应放出的热量,控制床层温升。 反应流出物经过多级高压换热器冷却,定点注水溶解铵盐,进入热高压分离器、冷高压分离器;高压分离器顶部分离出循环氢,经循环氢压缩机升压返回反应系统;高压分离器液相生成油送入低压分离器,分离酸性气。 生成油进入分馏系统,脱除干气、液化气,依次切割出轻石脑油、重石脑油、航空煤油、柴油;塔底尾油可选择全部循环回反应系统、部分循环或者一次通过送出装置。酸性气送至硫磺回收装置处理。 装置涉及的反应基本原理 加氢裂化使用双功能催化剂,金属组分提供加氢活性,分子筛酸性载体提供裂化、异构化活性,整体为强放热反应。 主要是把大分子的重质烃类打碎,同时进行异构改质,把直链组分转化为支链组分,改善油品低温流动性能。原料里的芳烃经过加氢饱和开环,变成环烷烃与烷烃。原料中含有的硫、氮杂质,和氢气发生反应,转化为硫化氢、氨气从油品中脱除出去。 生产过程存在副反应,过度反应会生成大量干气、液化气,降低液体产品收率;催化剂表面会慢慢生成焦质物质,造成催化剂活性下降;高温高压工况,设备还存在氢脆损伤风险。实际操作通过控制反应温度、氢油比、系统压力,抑制过度裂解,减缓催化剂结焦失活。 装置主要生产产品、副产品,核心工艺路线,物料主要进出料来源去向 进料来源:常减压减压蜡油、延迟焦化焦化蜡油、部分脱沥青油。 主产品:轻石脑油、重石脑油(送连续重整);航空煤油;低凝柴油。 副产品:干气、液化气;酸性气(送硫磺回收)。 循环物料:循环氢气;分馏塔底尾油(可循环回炼)。 物料外送:重石脑油送连续重整;航煤、柴油送罐区;干气做装置燃料;液化气去气体分离;酸性气送硫磺回收;尾油外送或者循环回炼。 目前国内比较典型的装置 国内加氢裂化主流分为单段、两段、串联工艺流程,有中石化石科院、抚顺石油化工研究院国产催化剂技术,也有引进 UOP、Shell 工艺包。 关键工艺指标 反应器总压力:14‑16MPa;高高报警 16.5MPa;高压有利于抑制结焦,提高转化深度。 精制、裂化反应器床层平均温度:360‑410℃;床层温升严格控制,防止飞温;高高报警 420℃。 氢油体积比:800‑1200;氢油比过低催化剂快速结焦,过高增大压缩机能耗。 循环氢纯度:≥88%;纯度不足反应转化率下降,加速生焦。 反应加热炉出口温度:345‑375℃。 高压分离器液位:30‑70%;液位过低高压窜低压,液位过高造成循环氢带油。 原料缓冲罐、各回流罐液位:30‑70%。 物料理化性质 减压蜡油、加氢生成油:高温重质油品,闪点高,高温泄漏接触空气可以自燃。 石脑油:易燃液体,闪点<‑20℃,挥发性强。 氢气:无色气体,爆炸区间很宽;高压泄漏易自燃,高温高压会造成钢材氢脆损伤。 硫化氢:剧毒,可燃;存在于循环氢、酸性气当中,采样、堵漏极易中毒。 氨气:刺激性有毒介质,系统低温部位易生成铵盐结晶堵塞换热器。 禁忌重点:严格防止高压氢气窜入低压系统;临氢设备严禁超温超压;铵盐结晶部位要定点注水;所有烃类远离强氧化剂。 现场报警、联锁逻辑基本认知 应知要点:联锁触发优先查找根源,严禁盲目复位联锁;联锁动作后必须严格按照操作规程处置。 本岗位风险点,主要危险有害因素 火灾爆炸:高压氢气泄漏自燃;高温油品泄漏起火;高压窜低压引发爆炸;铵盐堵塞憋压;催化剂卸剂时硫化亚铁遇空气自燃。 中毒伤害:硫化氢中毒风险突出;氨气、轻质油气采样、堵漏作业吸入中毒。 高温烫伤:反应器、加热炉、高压换热器、高温管线设备外壁温度高,容易烫伤。 设备损伤风险:高温临氢条件下氢脆、氢腐蚀;换热器、空冷铵盐结晶堵塞;催化剂床层结焦、压降上升。 窒息伤害:设备氮气置换后内部缺氧,受限空间作业窒息风险。 上下游装置界面,来料、送料异常带来的影响 上游主要为常减压蒸馏、延迟焦化装置;下游为连续重整、罐区、硫磺回收、火炬系统。 上游来料异常影响: 下游接收异常影响: 岗位应知界区切断阀门位置,上下游异常第一时间做好物料隔断、降负荷操作。 写在最后 通俗来讲,加氢裂化就像是一套 “重油加氢深加工车间”。常减压、焦化出来的蜡油属于大分子重油,直接做成品油品质差。这套装置在高压、大量氢气环境下,依靠催化剂,一边把大分子打碎成航煤、柴油、石脑油,一边把硫、氮杂质脱干净。 它和延迟焦化脱碳路线完全不一样,加氢裂化是加氢路线,往油品里面补氢,产品饱和度高、品质干净。整套装置最大风险就是飞温,反应放出大量热,一旦循环氢中断,温度瞬间暴涨,会直接损坏反应器和催化剂。同时整套系统全流程高压临氢,要时刻盯紧氢气系统,严防泄漏、高压窜低压,兼顾转化深度、产品分布和设备长周期安全运行。 注意:本文内容基于网络公开资料整理,仅作信息参考,不构成专业建议。文中观点与数据力求准确,但难免存在疏漏,不承担相关责任。如有错漏,欢迎各位读者批评指正。
镇海炼化 200 万吨 / 年加氢裂化装置,采用串联工艺流程,国产催化剂,大型炼化标杆装置。 恒力石化 220 万吨 / 年加氢裂化装置,Shell 工艺包,民营炼化一体化,多产化工原料型。 锦西石化 150 万吨 / 年蜡油加氢裂化装置,国产成套技术,加工高氮蜡油,长周期运行水平突出。
循环氢压缩机停机联锁:触发装置紧急泄压,切断进料,加热炉熄火,新氢机停机;防止没有循环氢带走热量,反应器快速飞温烧毁催化剂。 反应器床层温度高高(飞温)联锁:启动紧急泄压,切断进料,熄灭加热炉;避免反应失控超温超压。 高压分离器液位高高联锁:紧急泄压,切断进料,防止高压油窜至低压系统发生爆炸。 反应进料泵低流量联锁:切断加热炉燃料,保护反应器,防止断料飞温。
蜡油原料硫、氮、残炭升高,催化剂生焦速率加快,反应温度被迫提高。 原料中断,触发进料联锁,装置紧急停工。
下游重整装置停工,重石脑油无法送出,分馏系统液位快速上涨,装置必须降负荷。 硫磺回收装置故障,酸性气无法处理,装置需要降量,酸性气改火炬。 火炬系统压力异常,装置泄压无法正常处理,带来重大安全风险。
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

