TPM基础知识培训ppt
- 2026-09-22 09:18:49
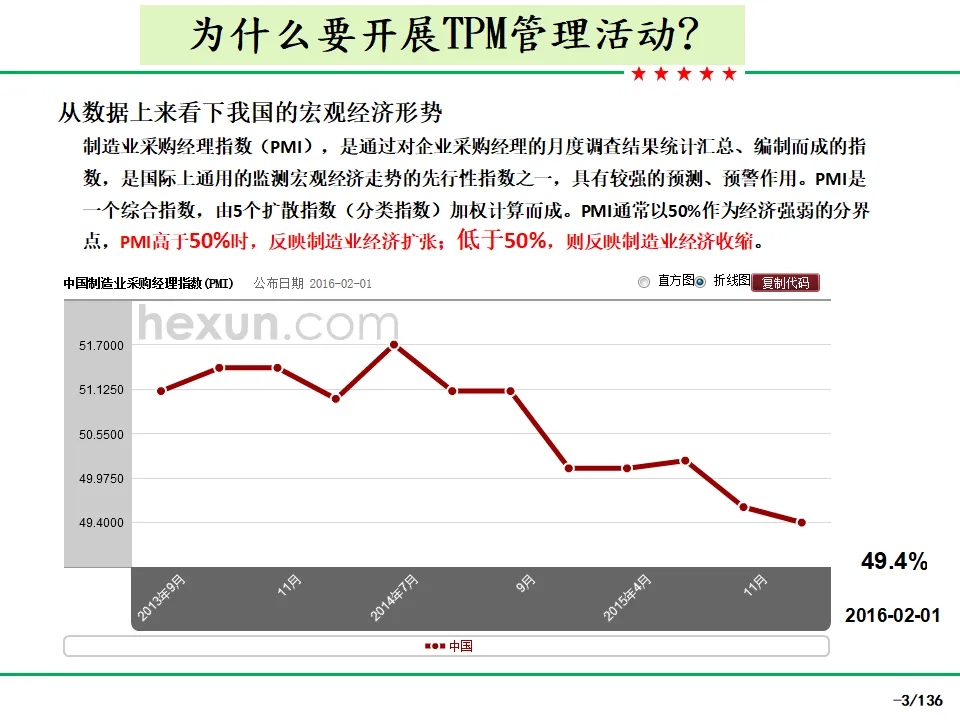
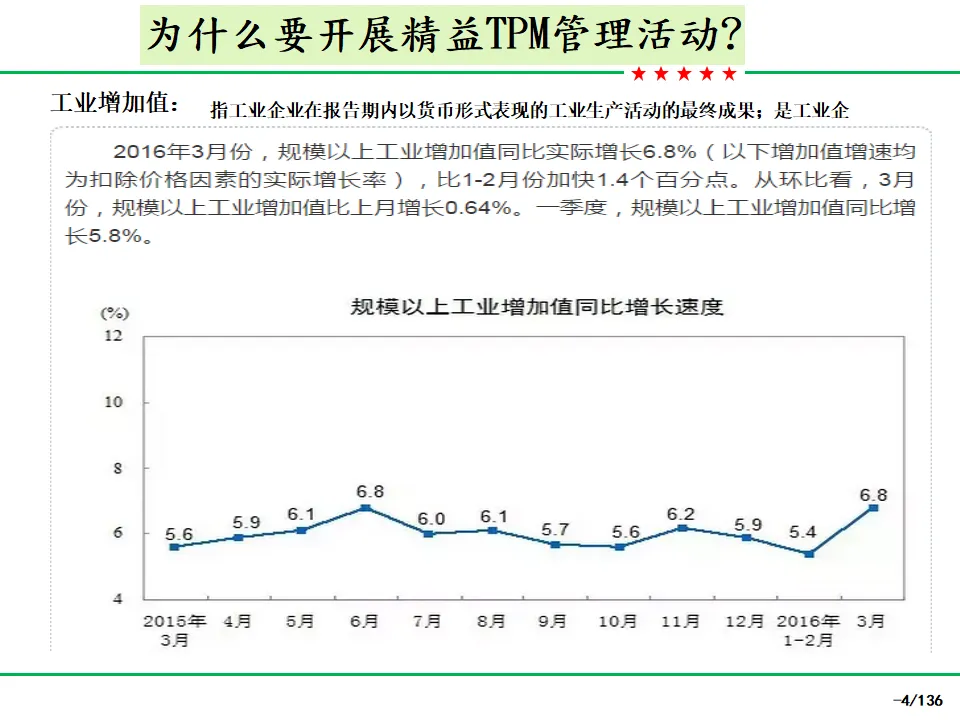
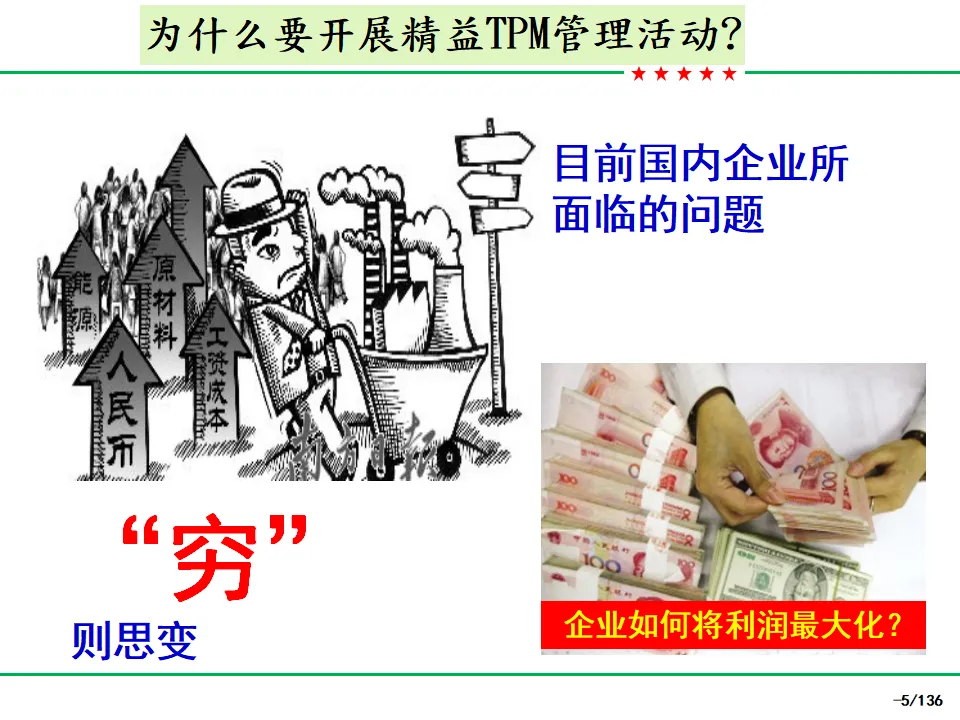
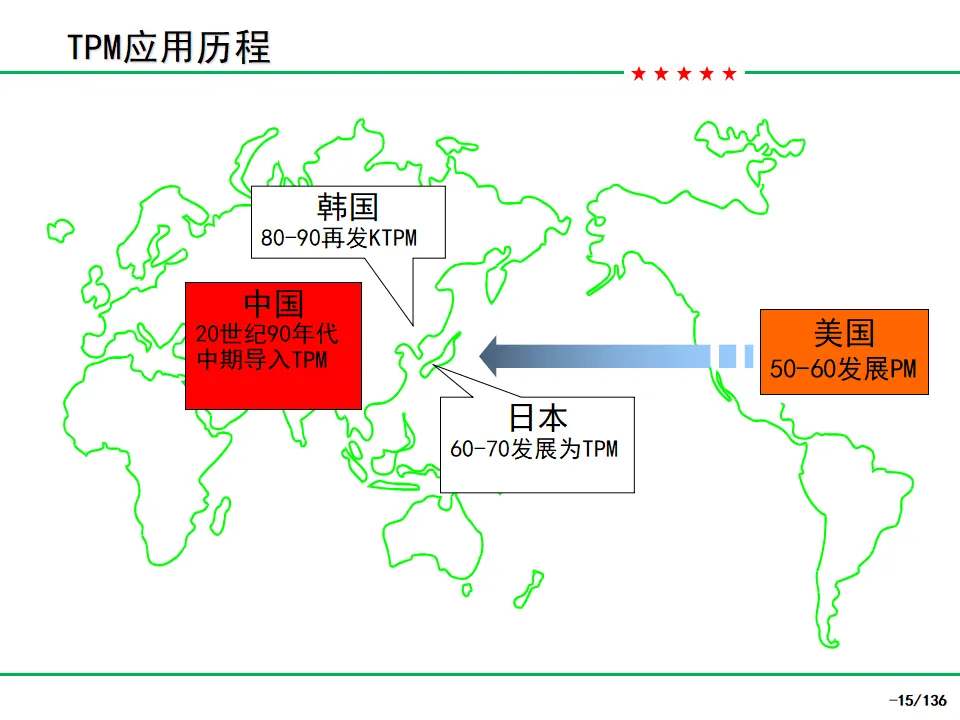
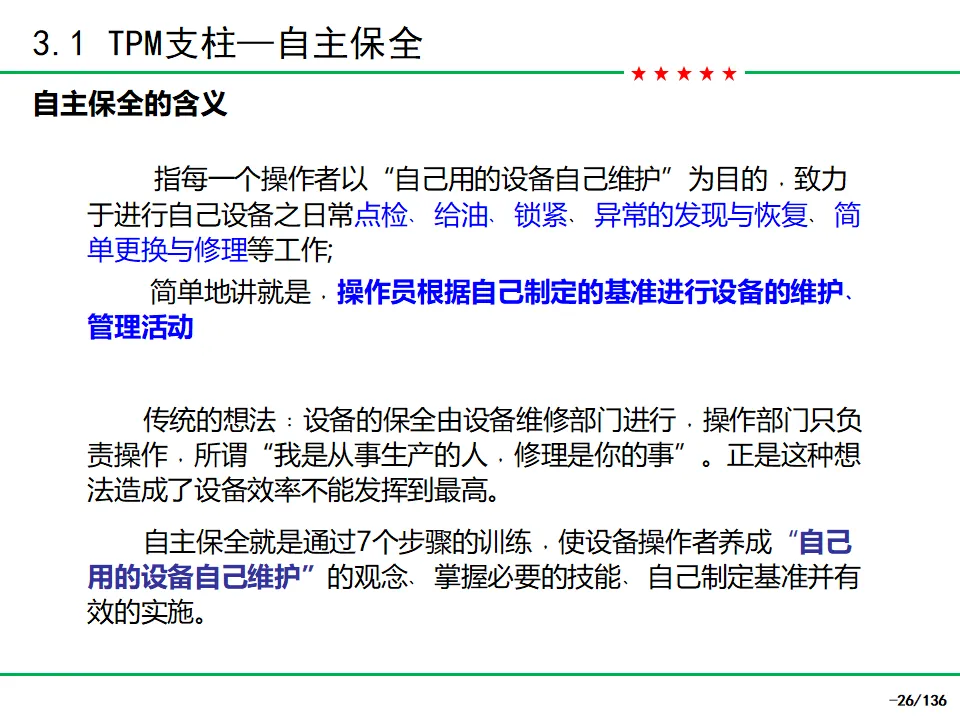
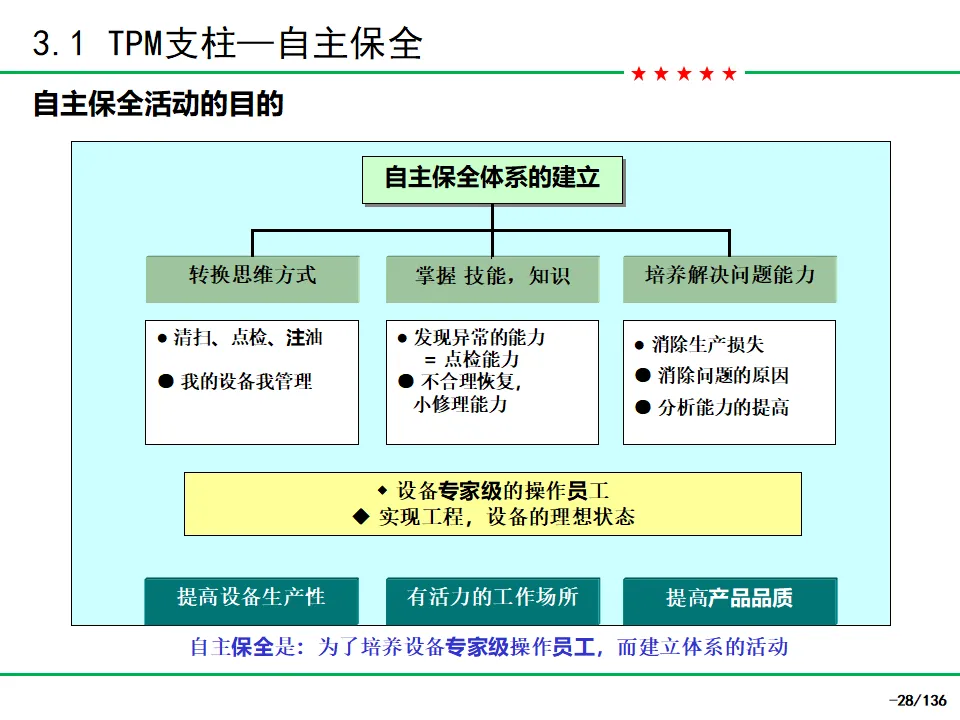
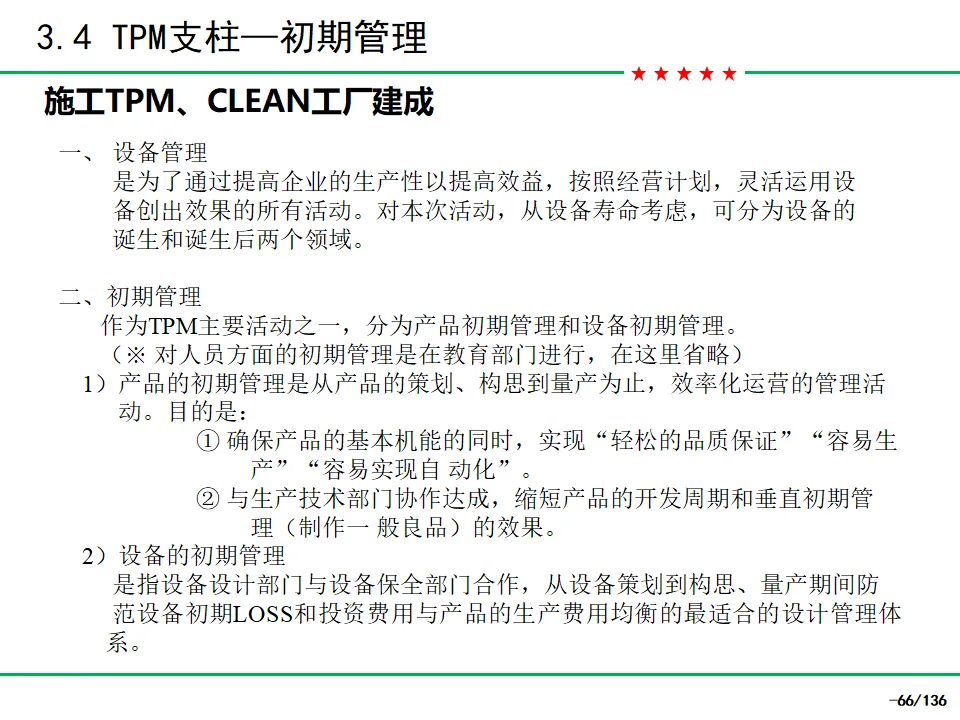
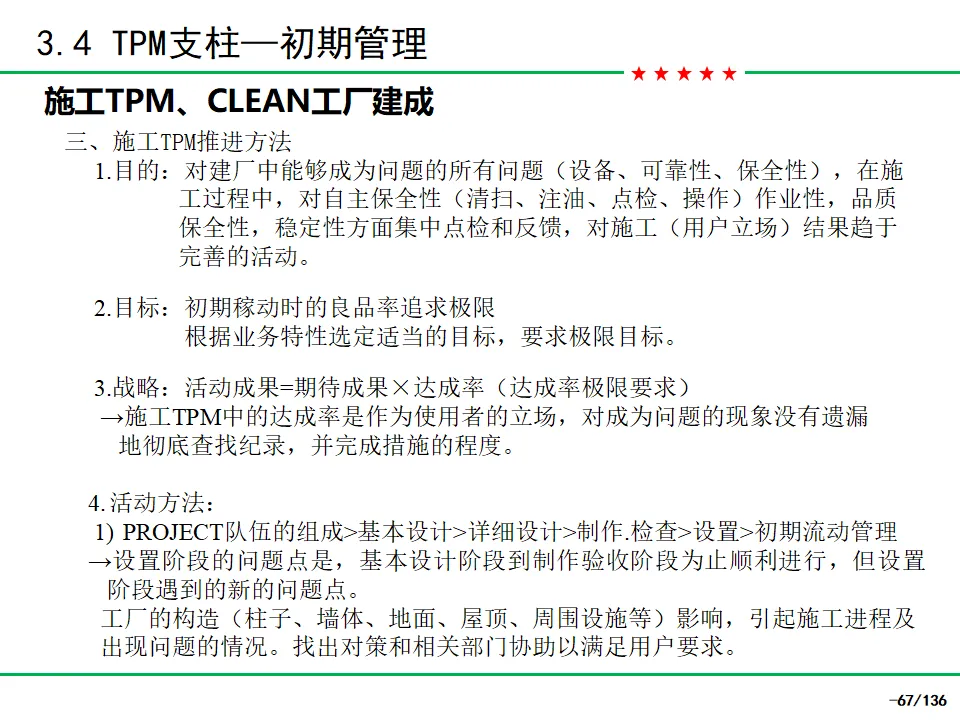
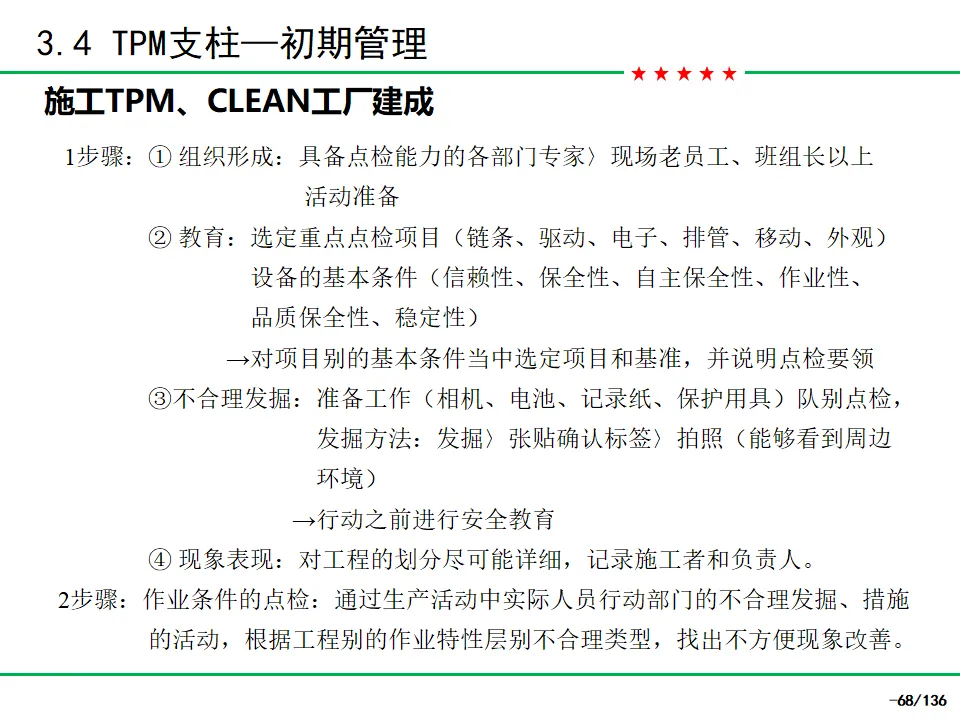
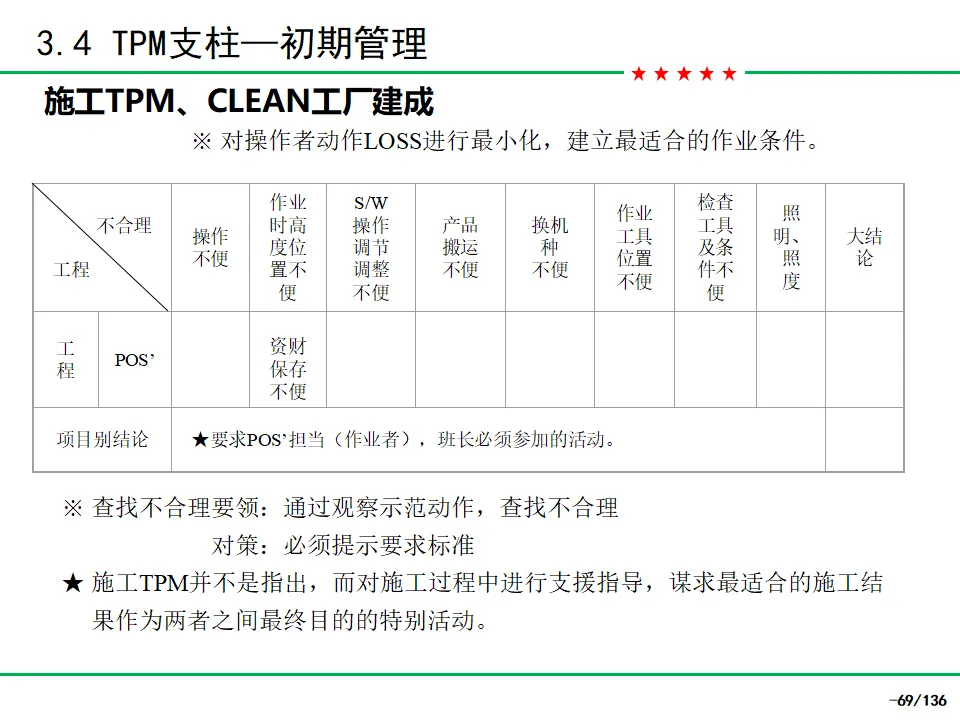
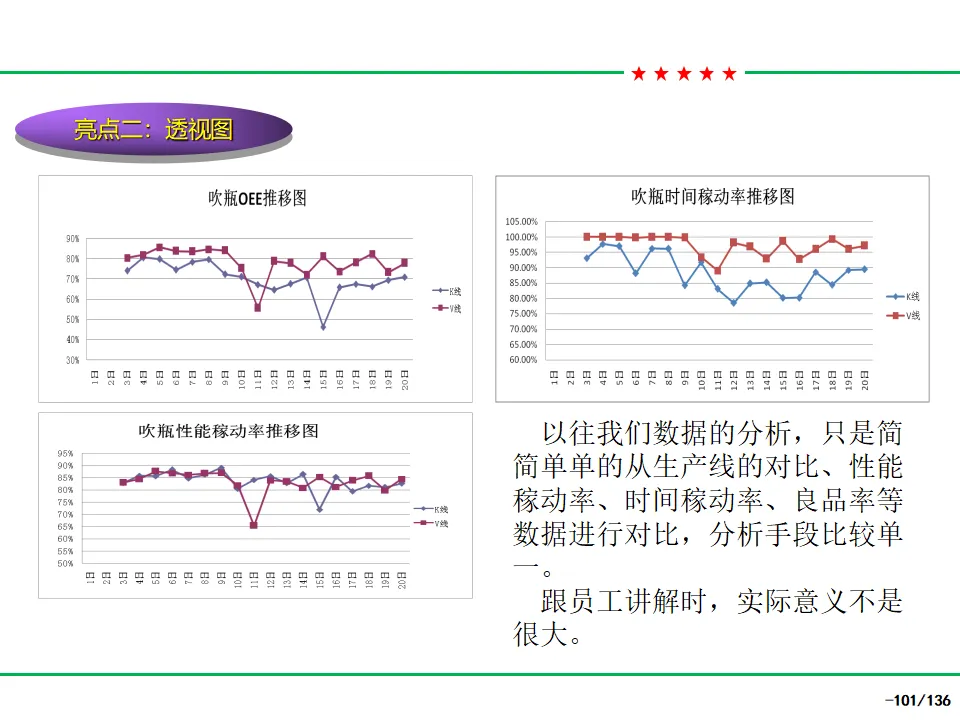
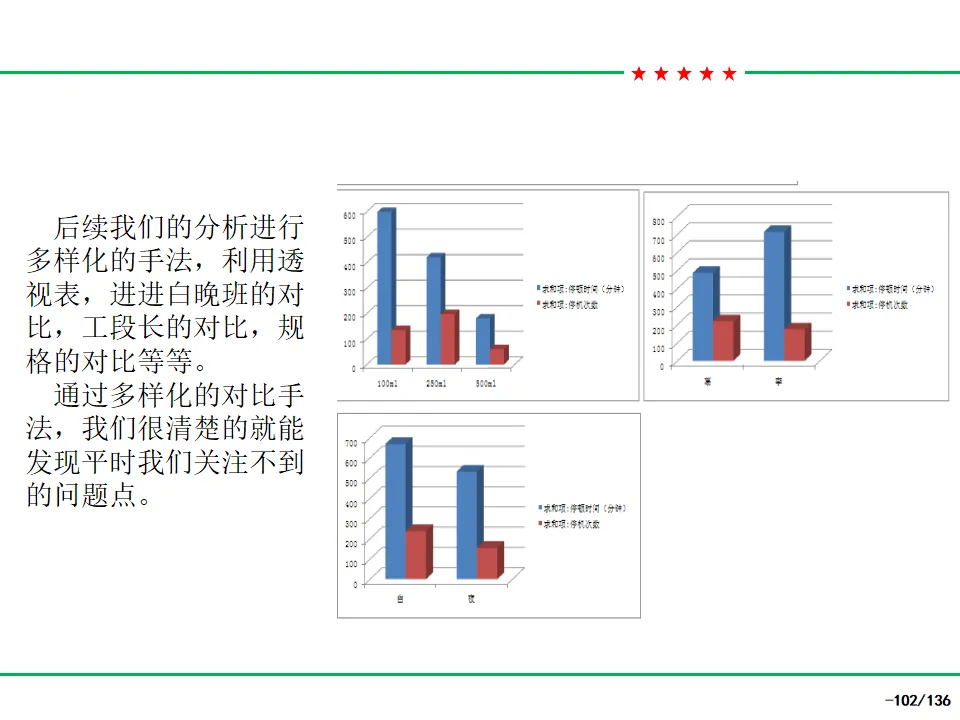
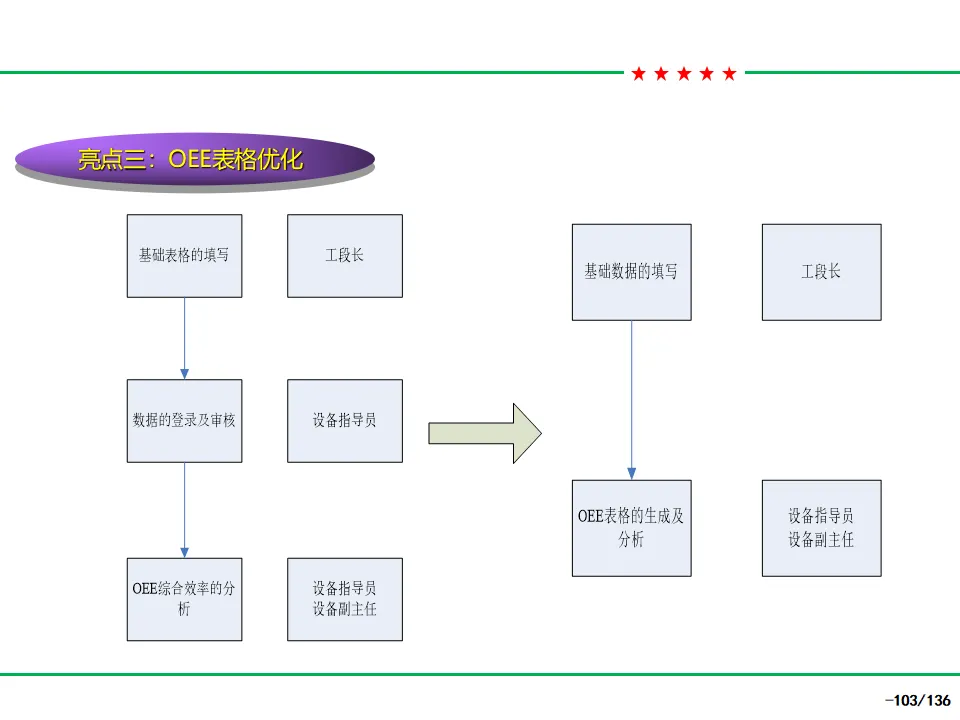
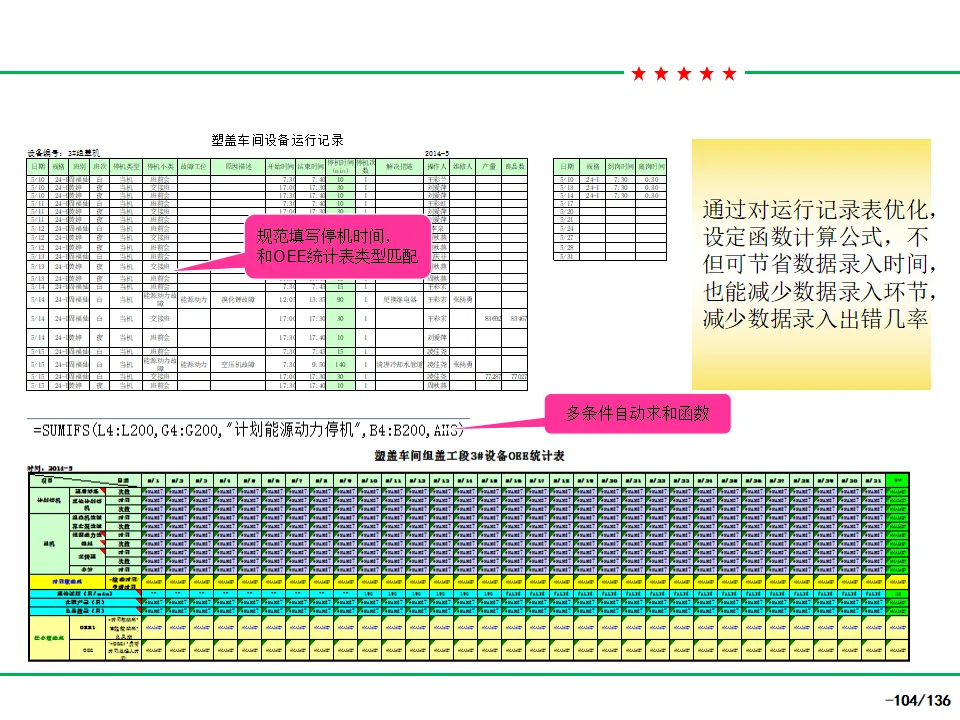
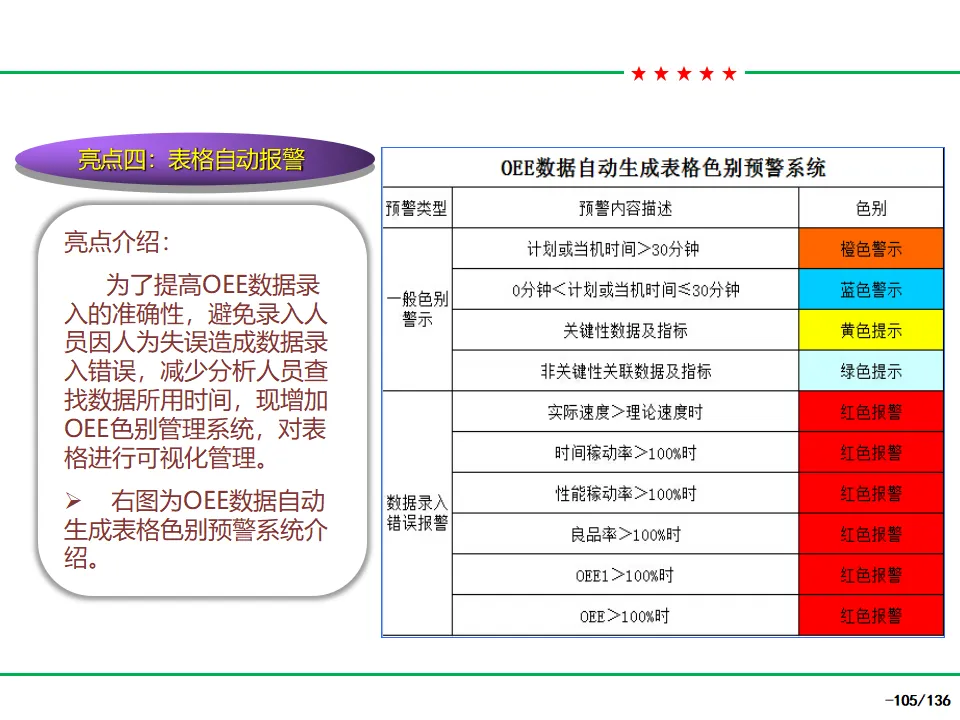
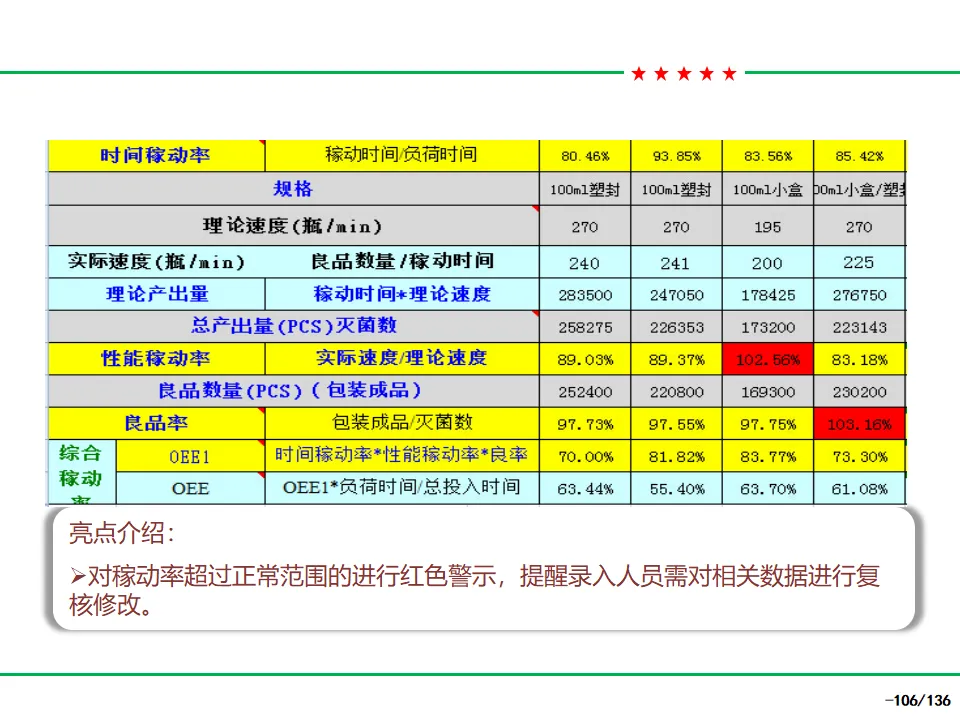
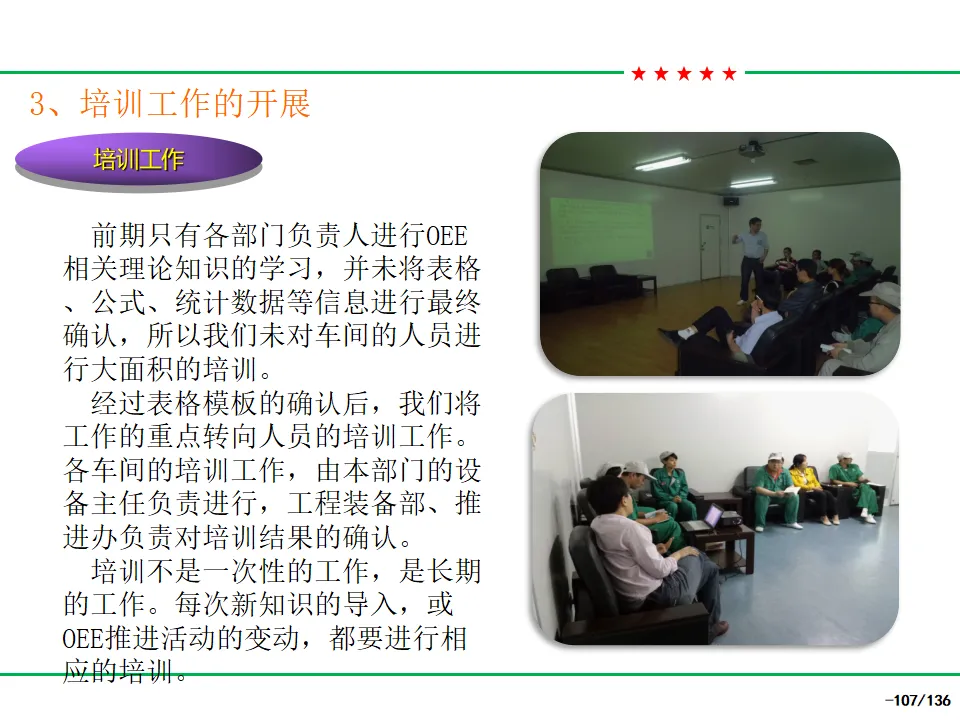
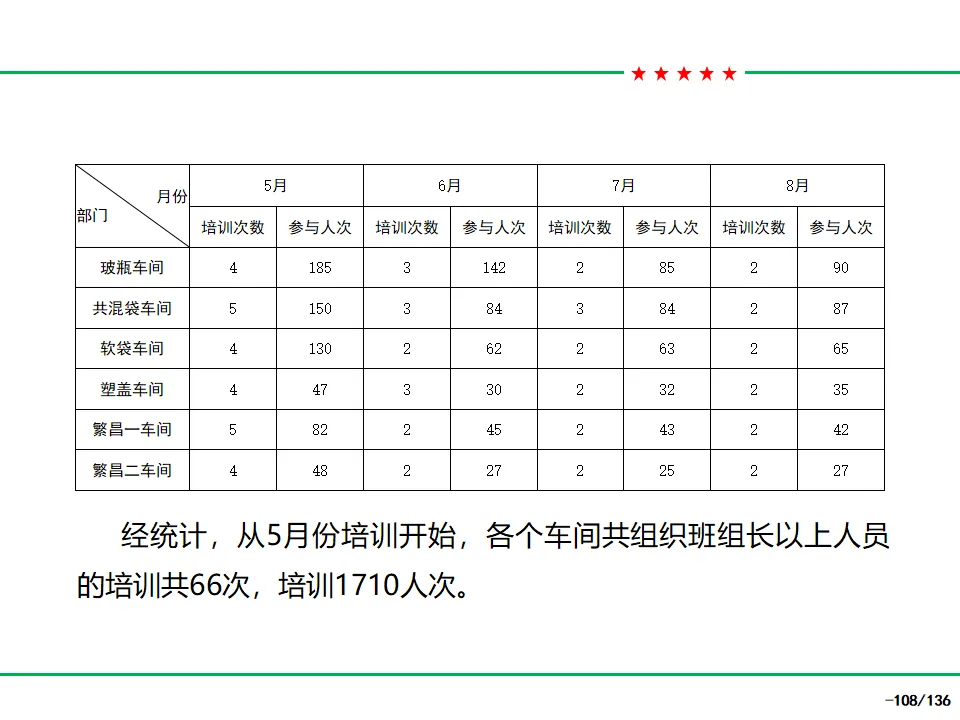
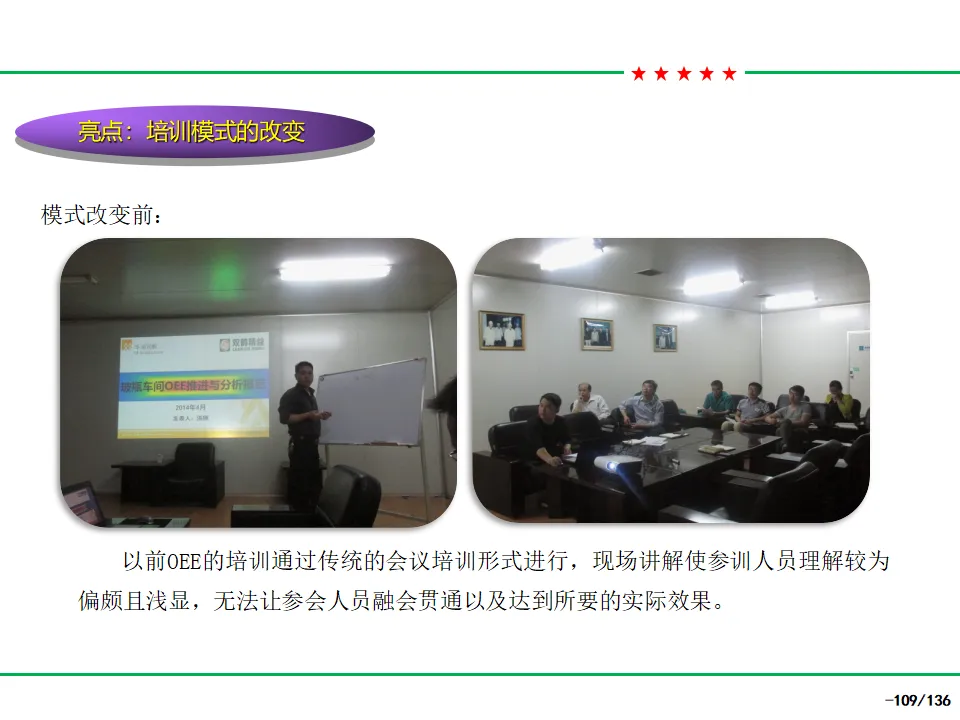
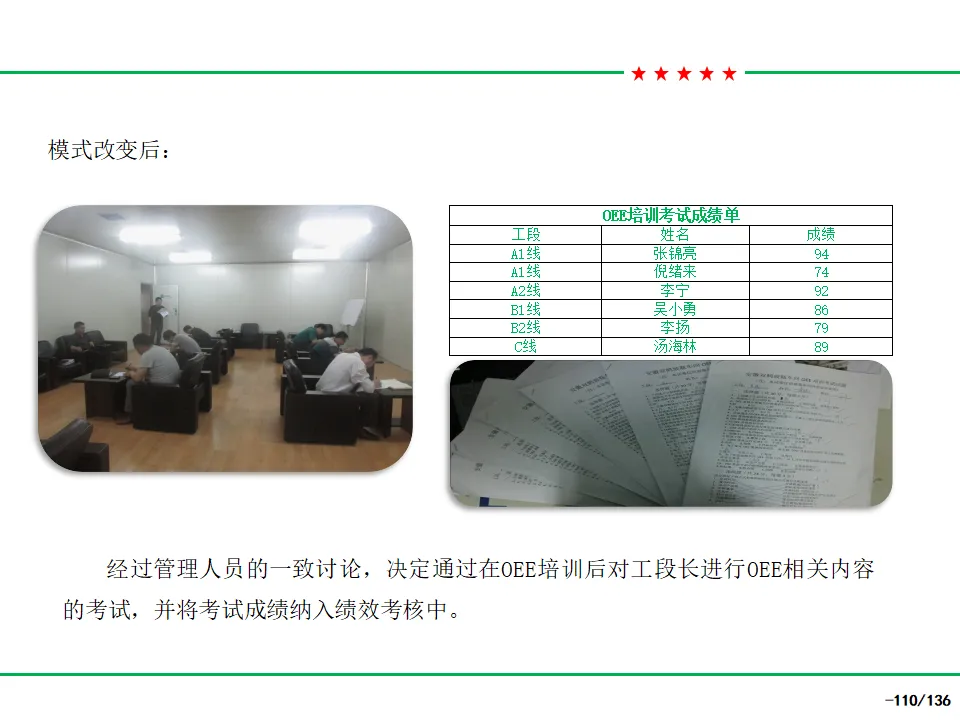
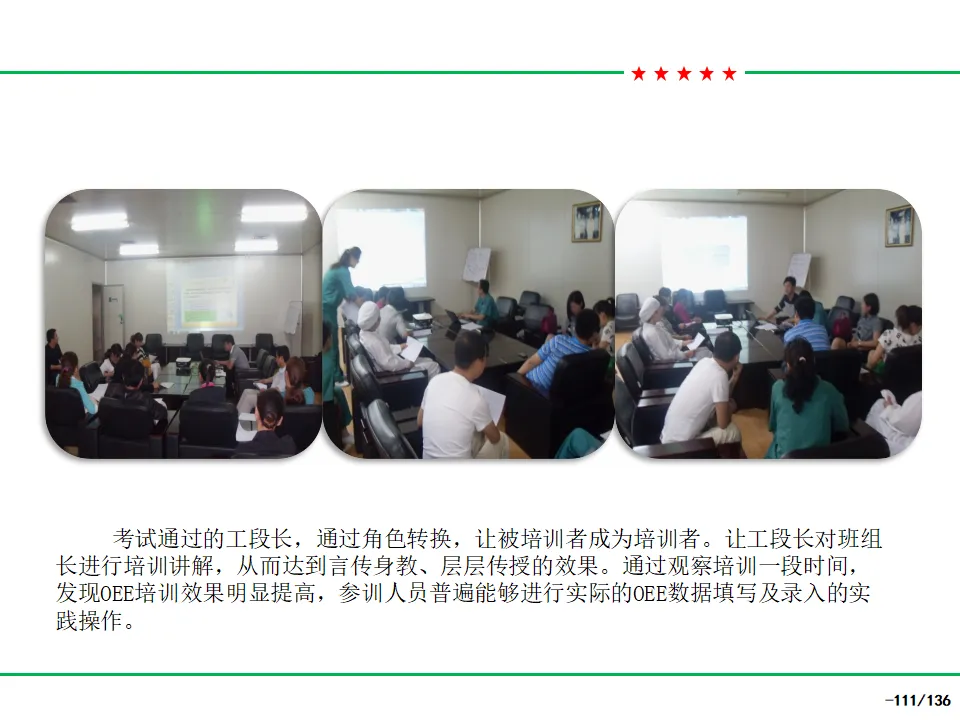
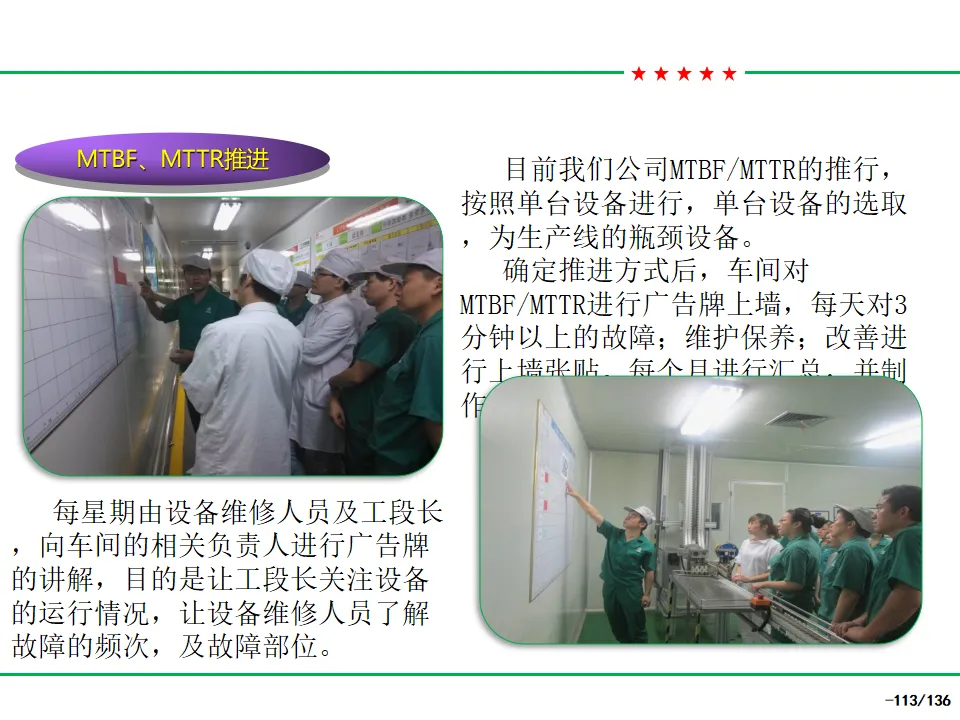
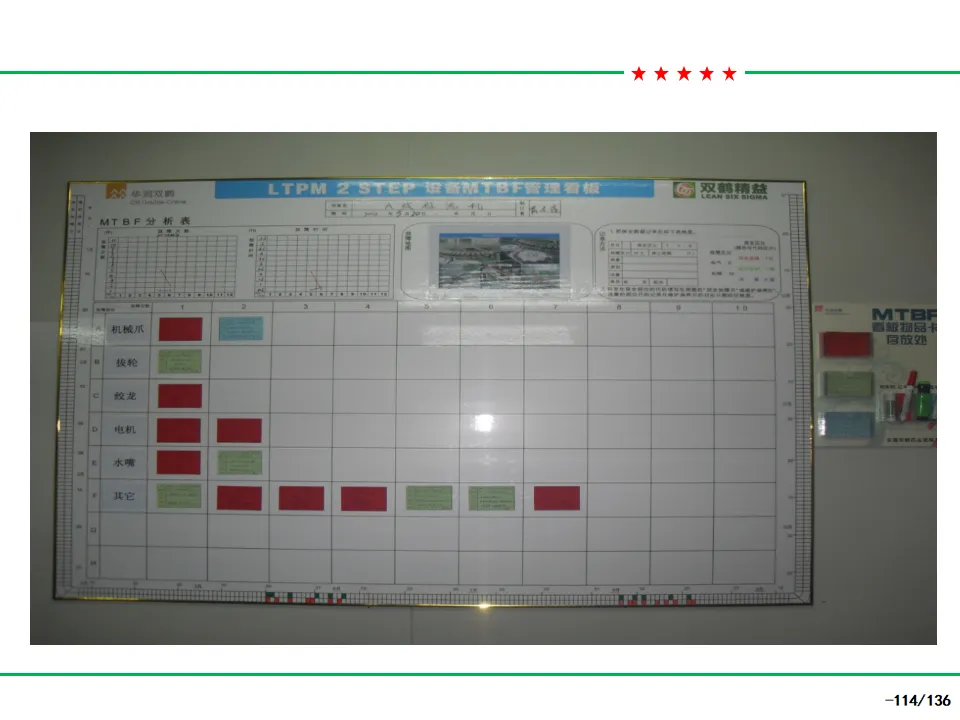
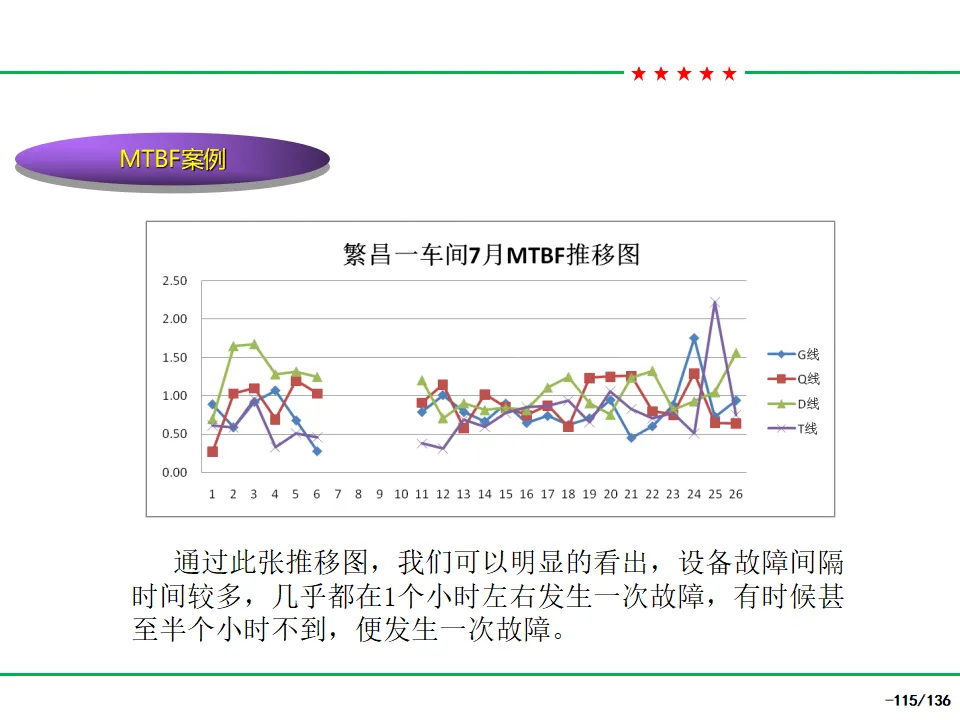
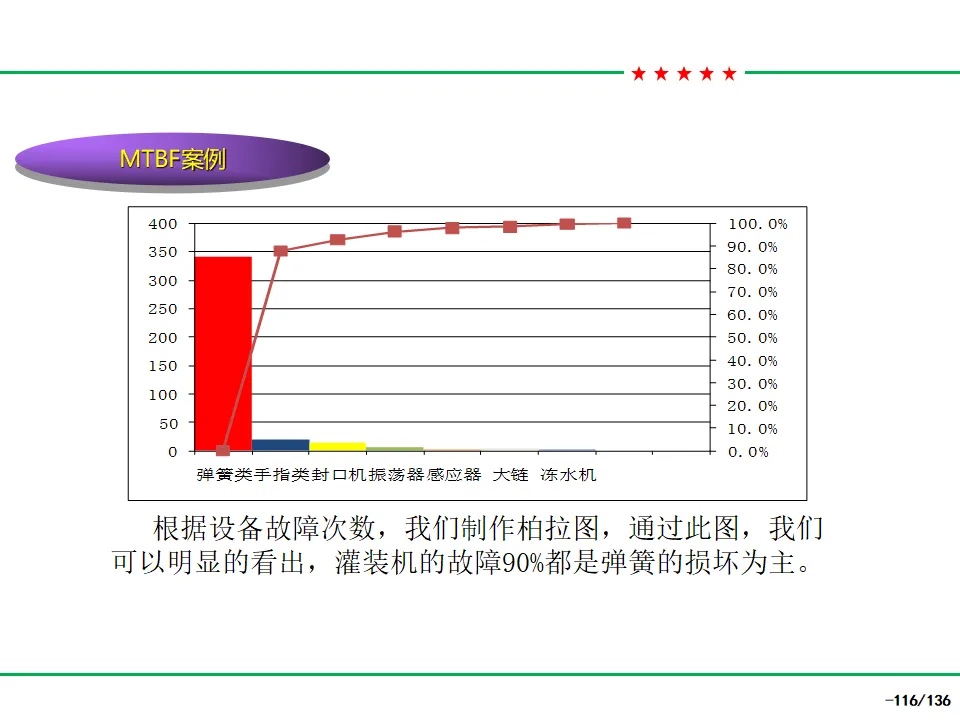
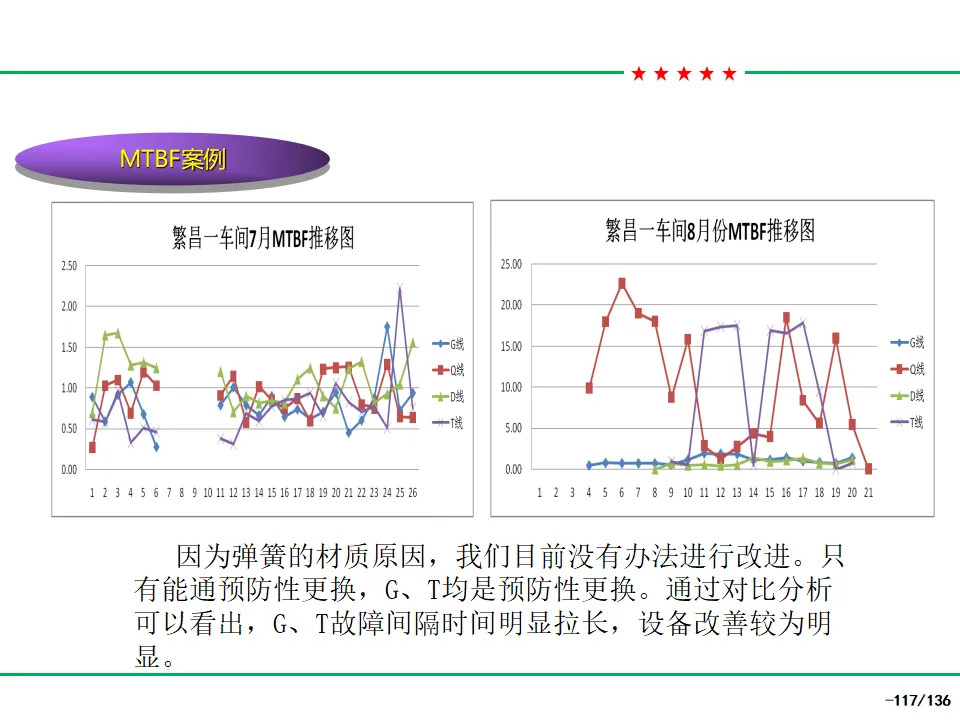
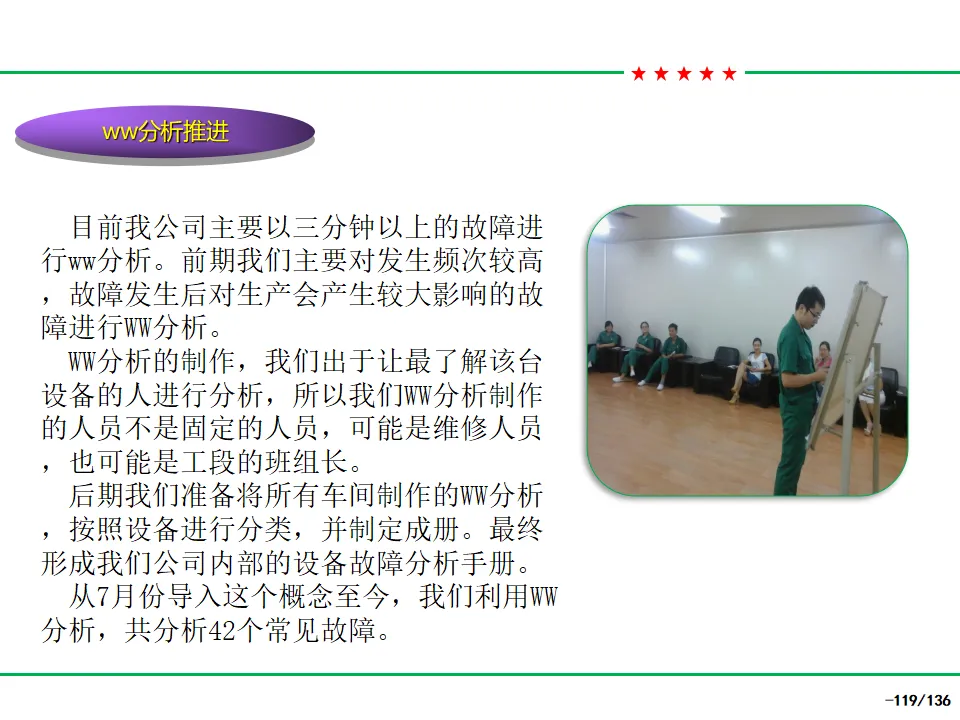
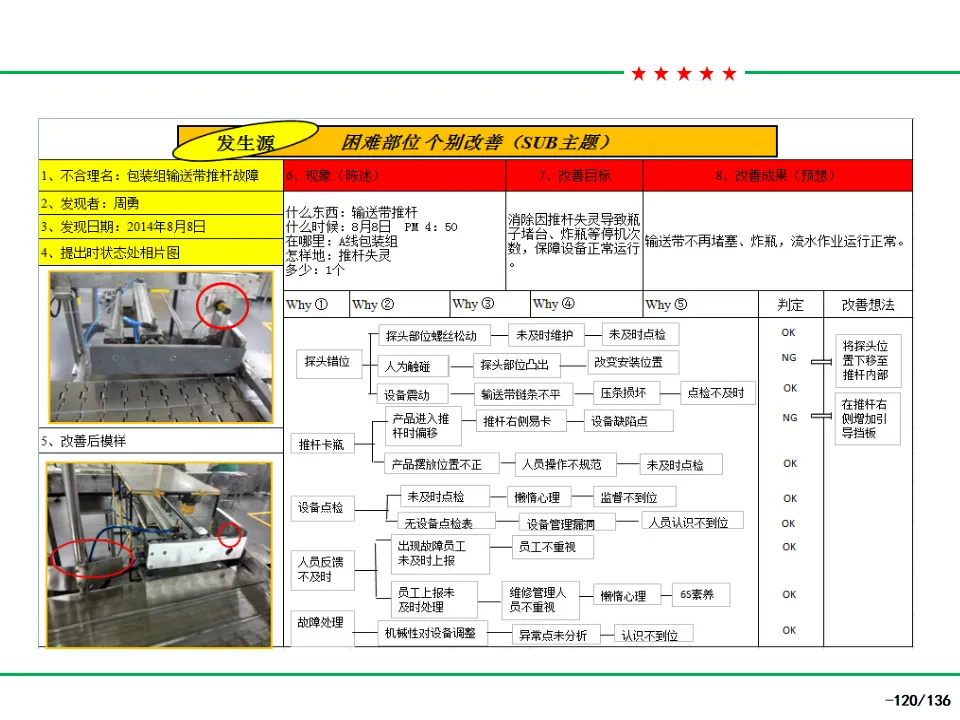
TPM基础知识培训ppt为什么要开展TPM活动 宏观形势的严峻挑战 中国制造业采购经理指数PMI是通过对企业采购经理的月度调查结果统计汇总、编制而成的指数,是国际上通用的监测宏观经济走势的先行性指数之一,具有较强的预测和预警作用。PMI是一个综合指数,由5个扩散指数加权计算而成。PMI通常以50%作为经济强弱的分界点,PMI高于50%时,反映制造业经济扩张;低于50%,则反映制造业经济收缩。 2016年2月1日的数据为49.4%,表明当时中国制造业正处于经济收缩区间。 工业增加值指工业企业在报告期内以货币形式表现的工业生产活动的最终成果,是工业企业全部生产活动的总成果扣除了在生产过程中消耗或转移的物质产品和劳务价值后的余额,是工业企业生产过程中新增加的价值。2015年12月数据显示:同比增长5.9%,累计增长6.1%。 这两个数据共同表明:中国制造业正在经历从高速增长向高质量发展的转型期。在这样的大背景下,企业必须主动求变。 "穷"则思变的必然选择 "穷"则思变中的"穷"不仅指资金匮乏,更指管理思路、管理方法的贫乏。当企业面临生产线设备频繁故障、员工忙于救火、产品质量不稳定、生产成本居高不下等问题时,必须意识到不能再维持现状。 TPM活动的起点哲学 TPM活动从三个层面开始: 责任意识的觉醒 传统管理模式下,操作工认为"我是搞生产的,设备坏了是维修工的事",维修工则认为"我修好了,怎么操作是你们的事"。这种分工导致设备没人真正关心,问题没人真正负责。 TPM要求树立"我的设备我维护"的主人翁意识。操作者、维护者、管理者都要对设备状态负责。这种责任意识的觉醒是TPM成功的第一前提。 TPM的四个启动原则 TPM提出四个启动原则: TPM的BEST实践法则 TPM概述 TPM的起源与演进 TPM起源于20世纪50年代美国,完善于日本。 发展阶段: TPM的两大含义 第一层:Total Productive Maintenance(全员生产保全) 通过全员参与的生产保全活动,追求设备的极限效率。 第二层:Total Process Management(全员参与的全流程管理) TPM的核心理念 TPM活动内容的扩展:16大损失 总投入时间分解: 阻碍设备效率化的8大损失: TPM的独特性:新维持与改善 传统管理是"维持→改善→维持"循环。TPM提出"新维持"概念,即保持改善后的更高水平。每次改善后,将新的高标准作为下一次维持的基准,形成螺旋上升过程。 TPM的三大管理思想 TPM基本体系 TPM推进战略体系 体系图分为三个层次: 目标层:企业体质改善 最终目标是世界最高竞争力公司,路径为零故障、零不良、零事故、零库存。 执行层:现场体质改善 五大支柱: 基础层:人员体质改善 通过5S、提案活动、小组活动,培养专家级操作员工和专业化保全人员。 横向支撑:事务/能源/环境/安全/品质保全。 自主保全详解 定义: 操作者以自己用的设备自己维护为目的,进行日常点检、给油、锁紧、异常发现与恢复、简单更换与修理等工作。 必要性: 传统"我生产、你维修"的分工导致操作工不爱惜设备、维修工疲于救火、设备效率无法最大化。 操作工10大能力: 4MY管理: 7个推进阶段: 类比关系: 实用工具: 计划保全 定义: 设备管理部门进行的有计划的定期点检和维修活动,具有计划性、专业性、保全力度大的特点。 目的: 以最小保全成本,使设备稼动时充分发挥机能,并扩展设备机能极限。 6大作用: 保全分类体系: 生产保全 ├── 预防保全(定期保全、预知保全) ├── 改良保全 ├── 保全预防 └── 事后保全 实用工具: 3.4 个别改善 定义: 针对现场不合理、问题点、浪费,借助科学方法谋求彻底改善。 2大原则: 核心工具: 安徽双鹤K线案例: 通过增加输送带绕开塑封机,OEE提升25%。 初期管理 目的: 初期流动管理: 新产品/新设备量产初期,收集分析初期品质和生产信息,达到稳定稼动。包括: 施工TPM: 在工厂建设阶段,对设备可靠性、保全性、作业性、品质保全性进行点检反馈,确保建设结果完善。 CLEAN工厂建成: 设备搬入前清洁化,防止外部异物流入,从源头保证品质。 教育训练 目的: 建立人才育成机制,形成企业造血功能。 7大内容: 三级培训体系: 内训师认证流程: 三级诊断体系: TPM案例分享 安徽双鹤OEE推进完整案例 背景: 安徽双鹤从6S推进到设备管理,发现缺乏健全设备管理体系和量化评估,设备未达最高效状态。2014年2月导入OEE。 OEE构成: 8个月推进历程: 2014年2月: 项目导入,成立推进办 2014年3月: 负责人培训,确认样板线 2014年4月: 建立机制,统一表格、公式、理论速度;启动周例会 2014年5月: 全员培训,开始数据采集;优化《设备运行记录》表 2014年6月: 所有线统计OEE;样板车间MTBF/MTTR上墙;选定瓶颈设备 2014年7月: 所有车间MTBF/MTTR上墙;导入WW分析;编制故障手册 2014年8月: WW分析深化;MTBF/MTTR培训;总结瓶颈 2014年9月: 回头看活动;制定下步计划;发表推进报告 组织架构: 总经理/厂长 ↓ 工程装备部(推进办) ↓ 车间设备主任 + 生产主管 + 质量主管 ↓ 工段长 + 班组长 + 操作工 周例会制度: 数据标准化: 7个核心公式: 6类统计表格: 理论速度确认方法: 创新亮点: 亮点1:OEE流程图 5月前口头交代导致错误多、延迟。5月制作流程图后,错误率明显下降。价值在于让每个人清晰职责。 亮点2:透视表分析 传统分析手段单一。引入透视表后实现白晚班对比、工段长对比、规格对比,多角度发现问题。 亮点3:表格自动计算 设置多条件自动求和函数,规范停机时间填写,节省录入时间,减少出错。 亮点4:色别预警系统 稼动率超范围自动标红,提醒复核,实现可视化管理。 培训工作: 模式转变: 传统:老师讲,员工听 新模式:培训→考试→工段长授课→纳入绩效考核 5-8月成果: 6个车间组织66次培训,1710人次参训。通过"让被培训者成为培训者",效果显著提升。 MTBF/MTTR推进: 计算公式: 推进方式: 按单台瓶颈设备进行,看板上墙,每天记录3分钟以上故障。 弹簧故障案例: 通过MTBF图发现故障间隔仅1小时,柏拉图显示90%为弹簧损坏。通过预防性更换,故障间隔显著拉长。 WW分析: 核心方法: 通过人机料法环五大元素全面分析故障根源。 推进现状: 7月至今分析42个常见故障,目标编制内部《设备故障分析手册》。 OEE应用案例:K线后道改造 问题: OEE仅65%,塑封机故障占56%停机时间 对策: 增加2条输送带,不塑封产品时绕开塑封机 效果: OEE提升25%,达到80%以上 存在的不足: 案例总结: 最大收获是人员意识改变,从强制要求到主动参与,OEE从工具变成文化。 TPM核心要素与行动框架 成功关键要素 个人行动框架(BEST) 核心工具清单
01
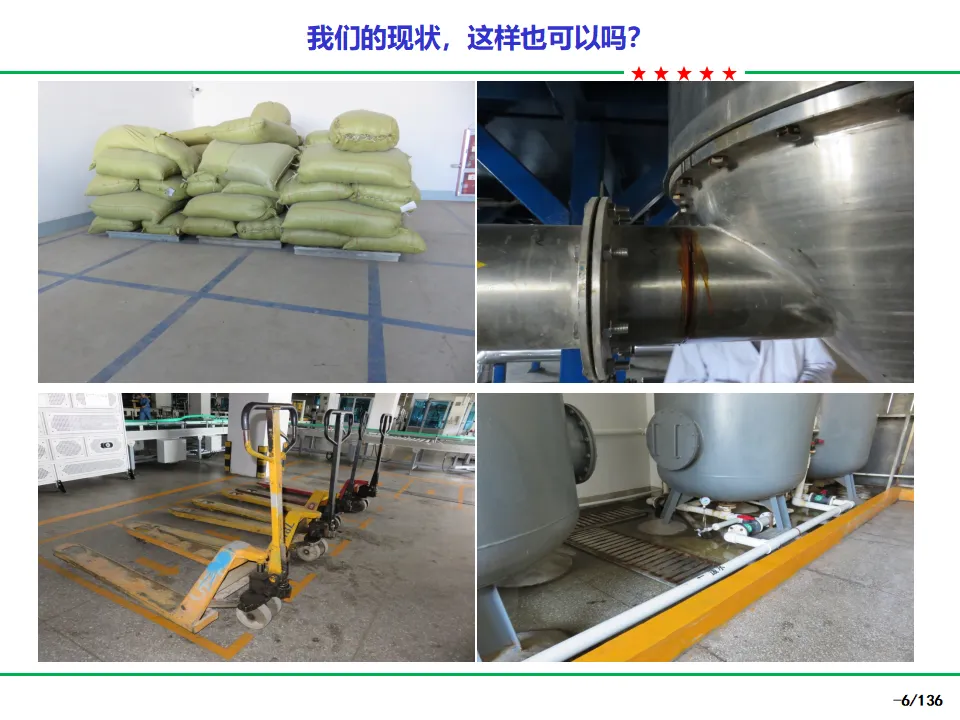
从一点一滴做起:TPM是持续改善,不追求一次性解决所有问题,而是每天进步一点点。
从日常小事做起:管理体现在平凡小事中。螺丝钉松动、油泄漏、参数偏差等小事积累起来就是大事。
从基础做起:5S、标准化、员工培训、设备点检等基础工作不牢,地动山摇。
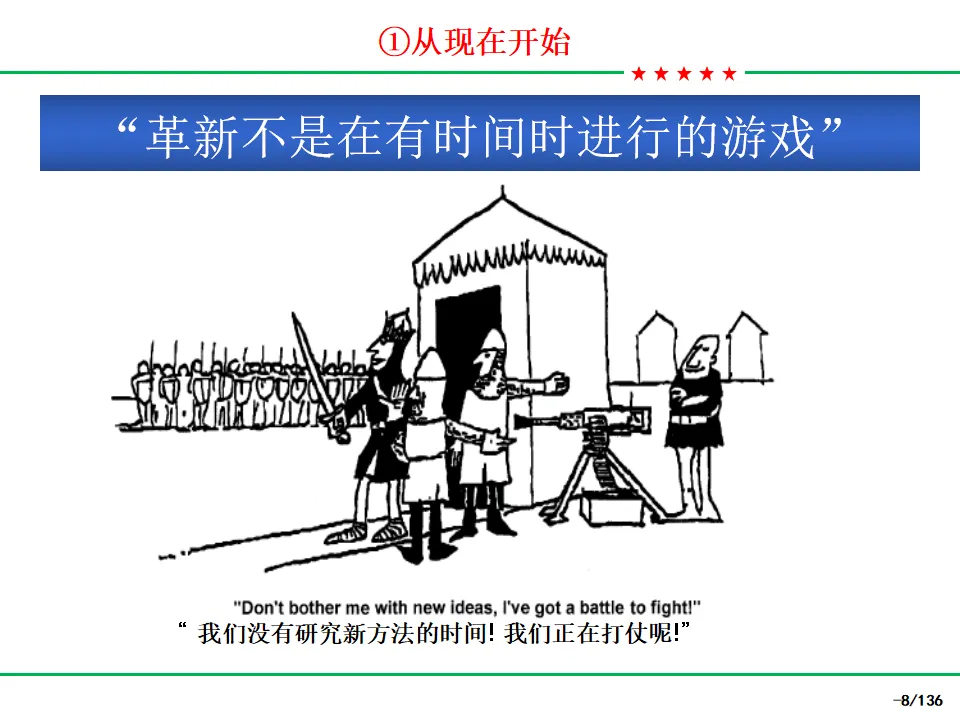
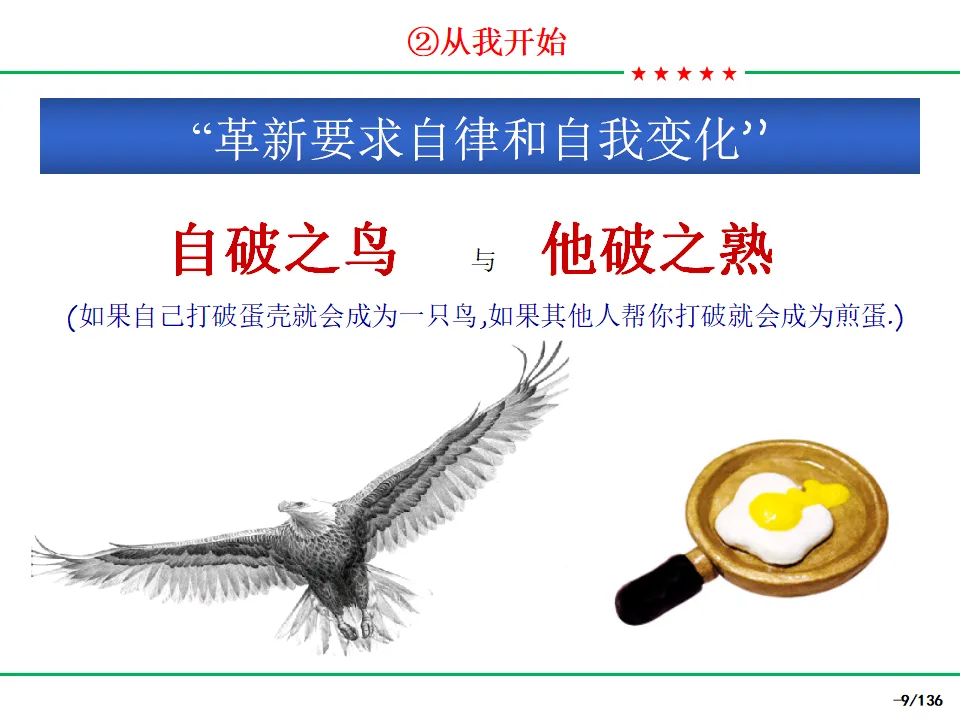
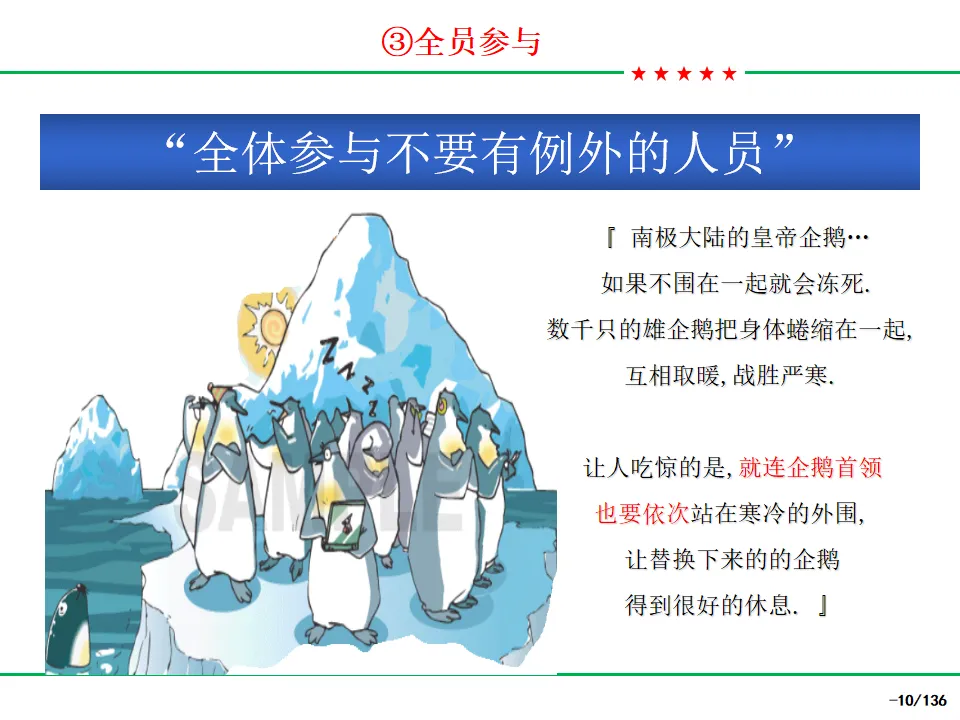
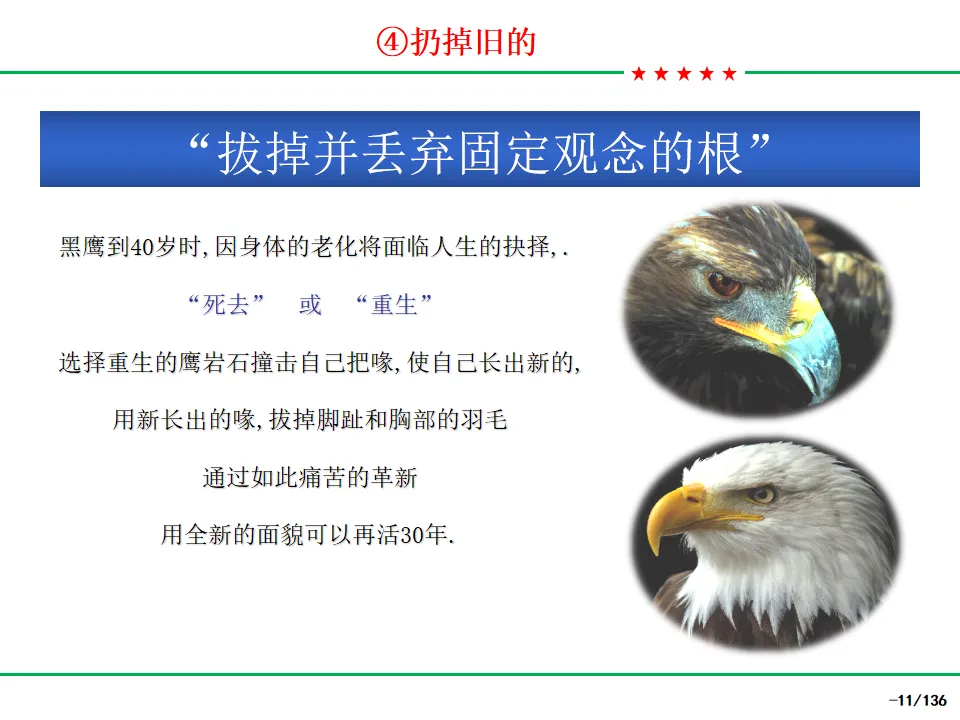
从现在开始:立即行动,不拖延。 从我开始:自己先行动起来,每个人都是变革的种子。 全员参与:如同南极企鹅抱团取暖,需要团队精神,每个人都贡献热量,轮值担当。 扔掉旧的:如同40岁老鹰选择重生,必须敢于抛弃旧习惯、旧思维、旧做法。
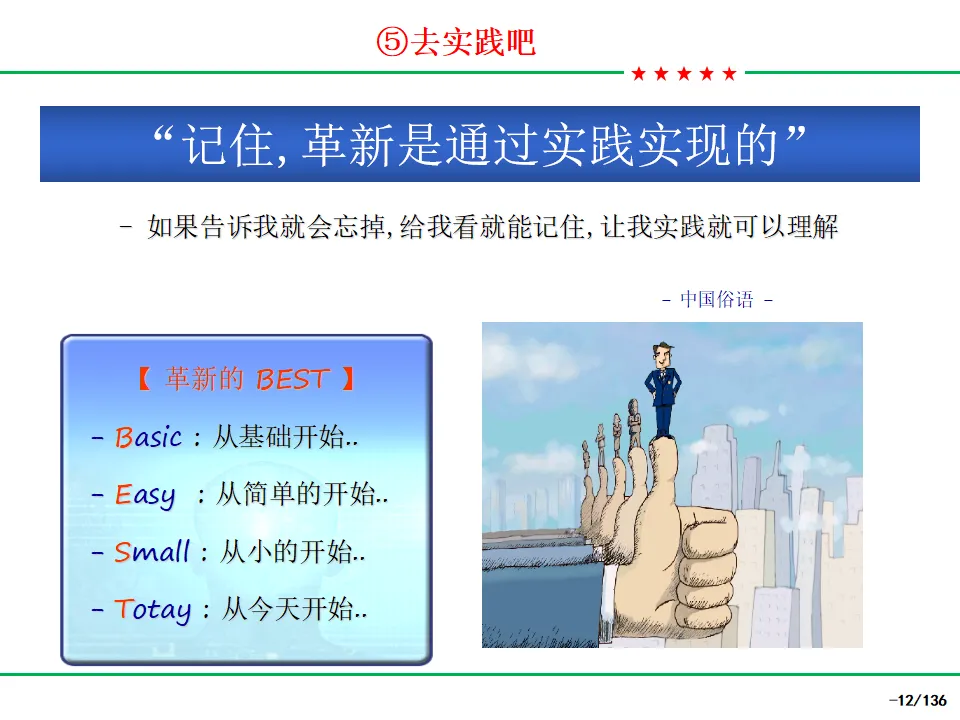
Basic:从基础开始
Easy:从简单开始
Small:从小处着手
Today:从今天开始
02
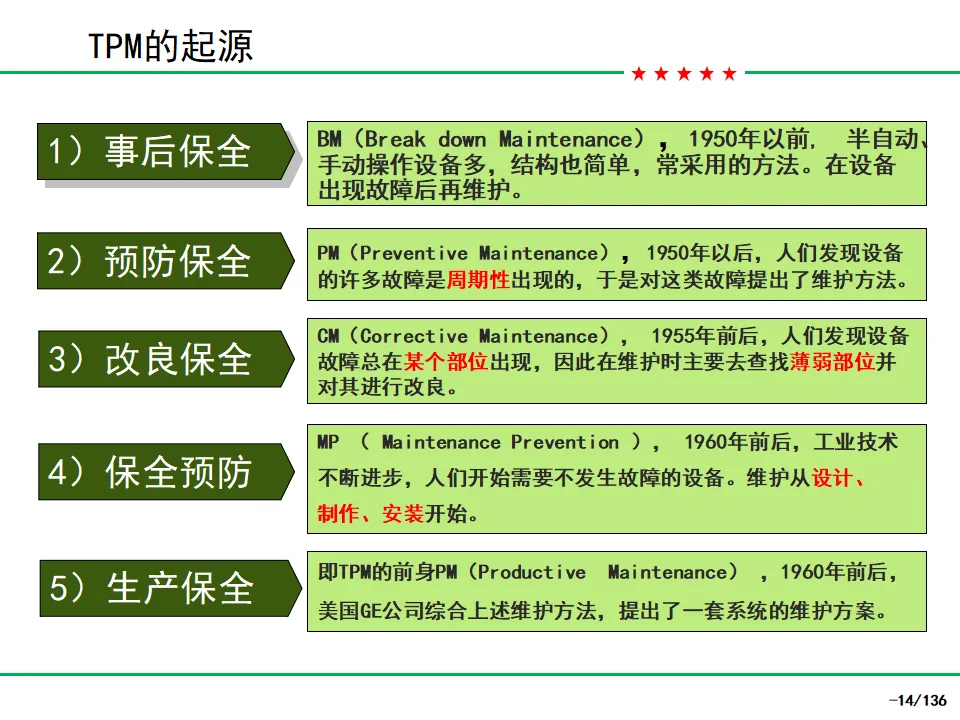
事后保全(BM):1950年前,设备坏了再修。 预防保全(PM):1950年后,定期维护保养。 改良保全(CM):1955年前后,分析薄弱点并改进。 保全预防(MP):1960年前后,从设计阶段考虑维护便利性。 生产保全(PM):1960年前后,美国GE公司综合上述方法。 全面生产保全(TPM):1971年,日本电装公司结合日本国情提出。
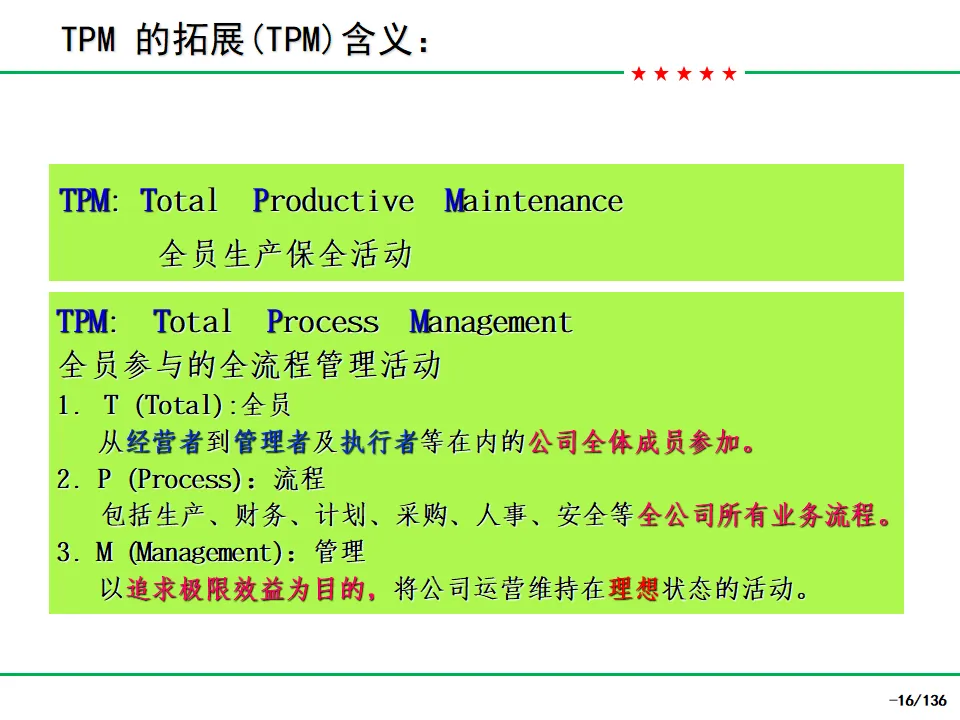
T(Total):全员——从经营者到执行者参加
P(Process):流程——生产、财务、计划、采购、人事、安全等全业务流程
M(Management):管理——追求极限效益,维持理想运营状态
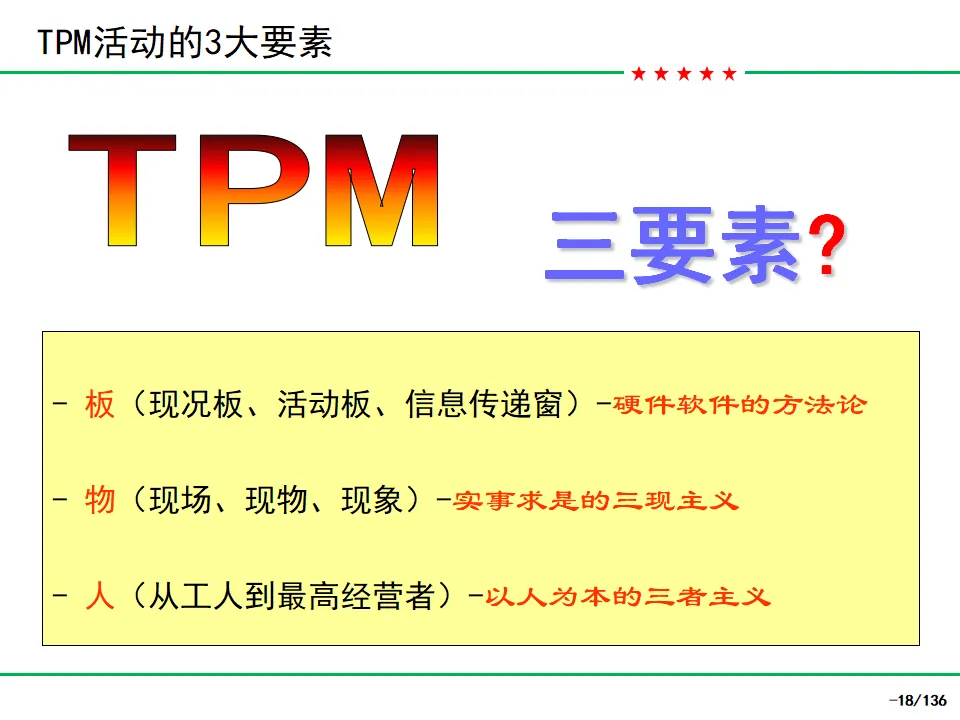
板(现况板、活动板、信息传递窗):目视化管理工具 物(现场、现物、现象):三现主义,实事求是 人(从工人到最高经营者):三者主义,以人为本
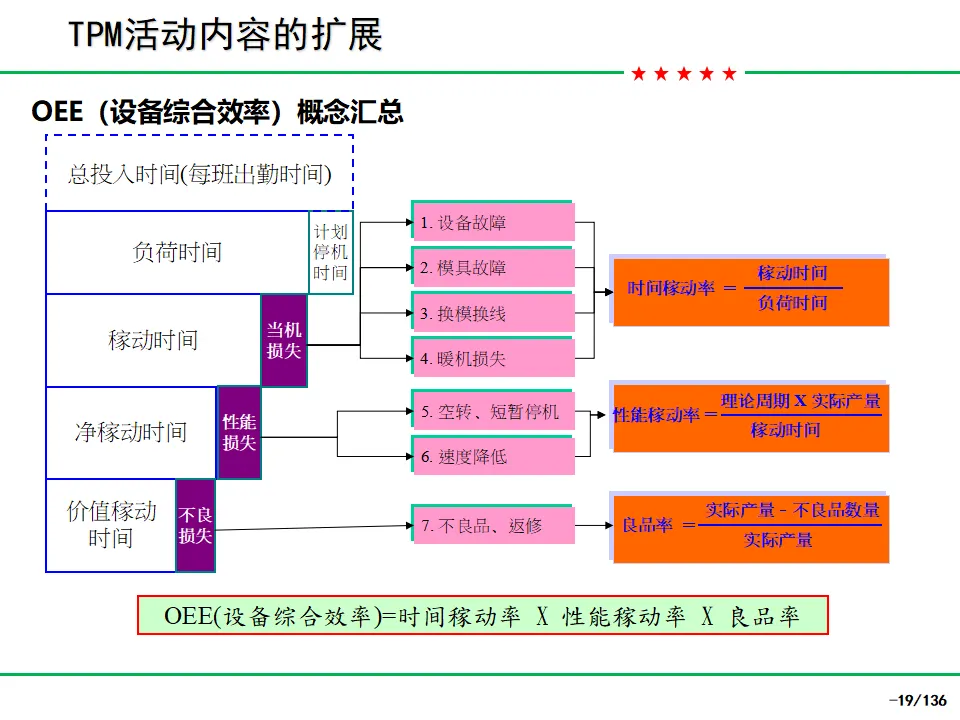
负荷时间 = 总投入时间 - 计划停机时间
稼动时间 = 负荷时间 - 当机损失
净稼动时间 = 稼动时间 - 性能损失
价值稼动时间 = 净稼动时间 - 不良损失
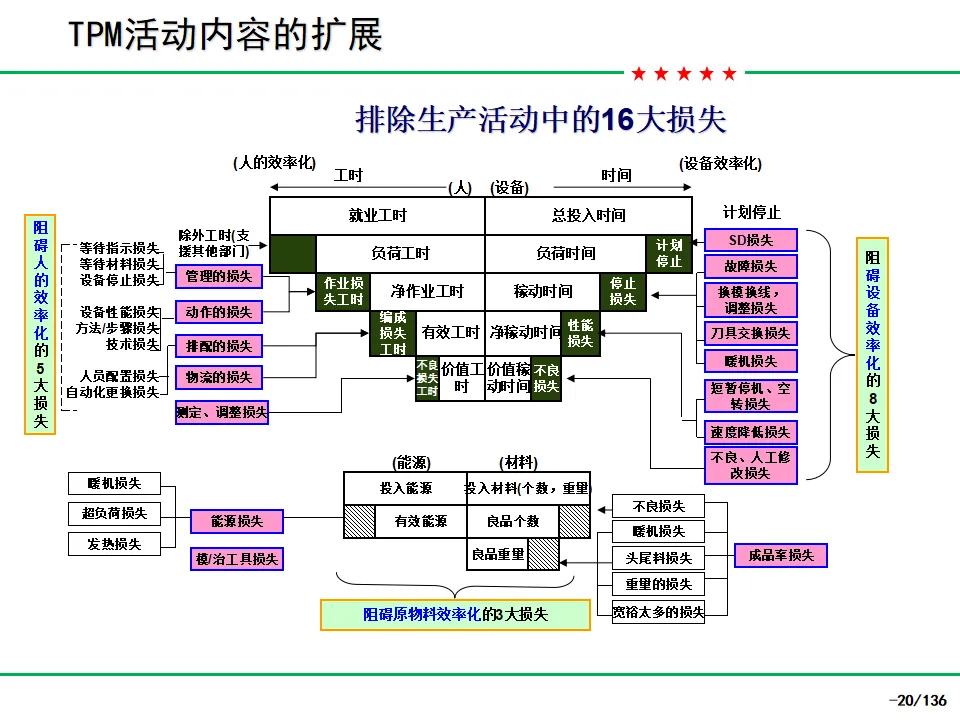
故障损失 换模换线调整损失 刀具交换损失 暖机损失 短暂停机/空转损失 速度降低损失 不良/人工修改损失 SD损失阻碍人的效率化的5大损失: 等待指示损失 等待材料损失 设备停止损失 人员配置损失 自动化更换损失阻碍原物料效率化的3大损失: 成品率损失 投入材料损失 能源损失
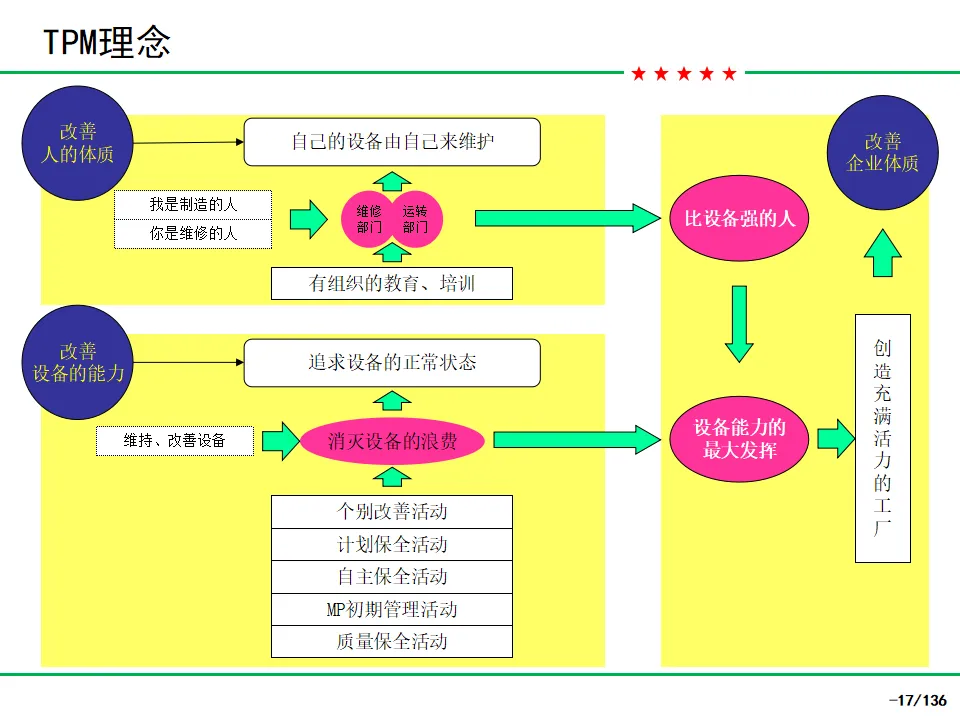
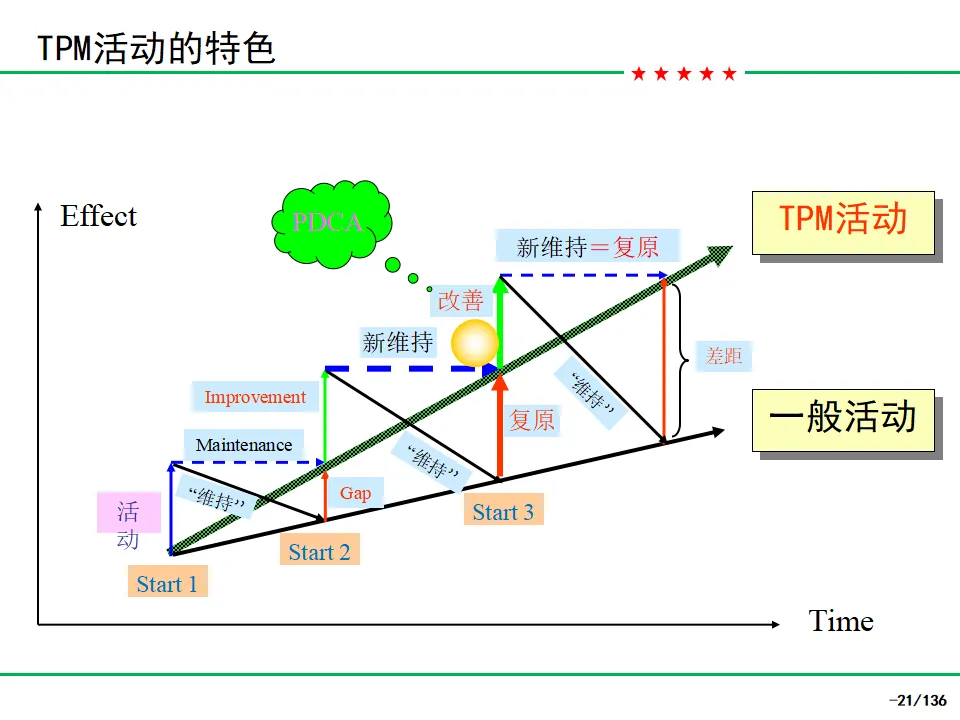
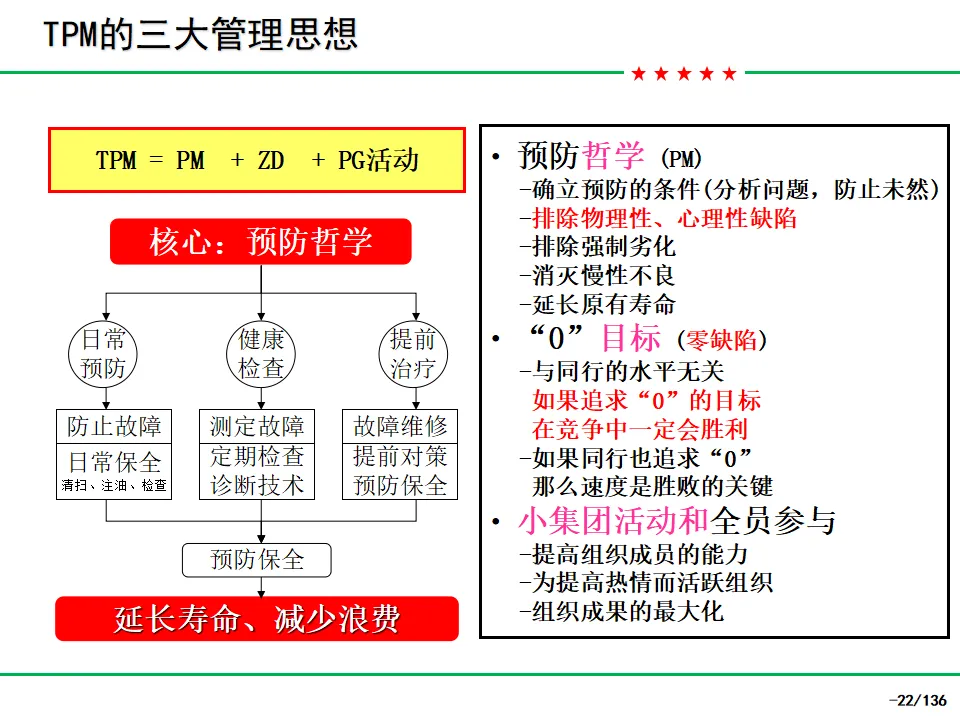
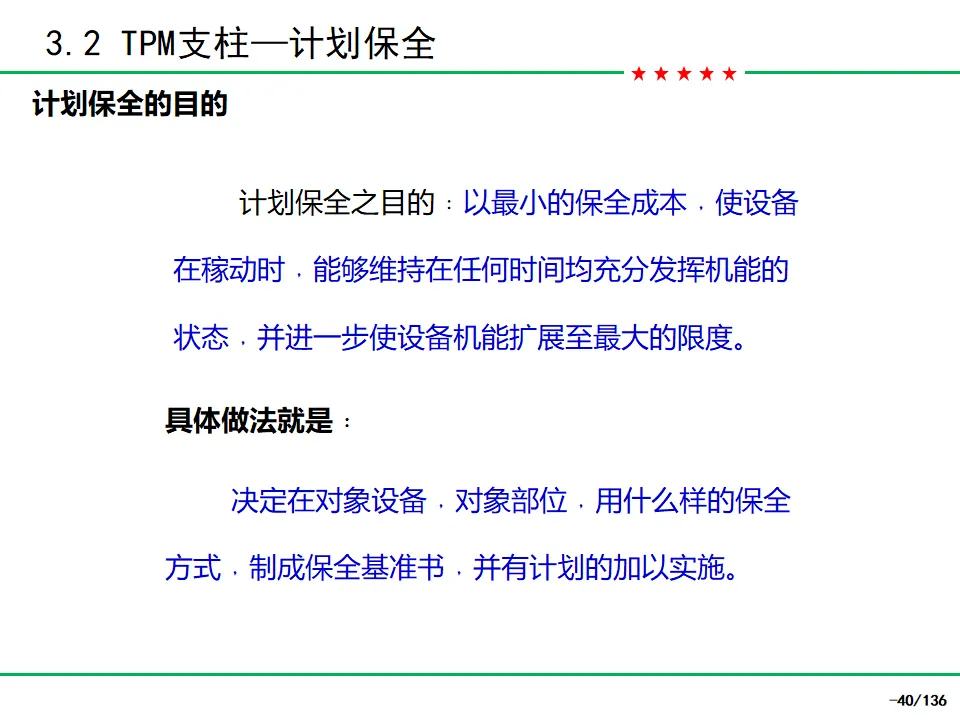
预防哲学(PM):确立预防条件,排除强制劣化,消灭慢性不良。 "0"目标:追求零故障、零不良、零事故、零库存。 全员参与的小集团活动:提高成员能力,活跃组织,最大化组织成果。
03
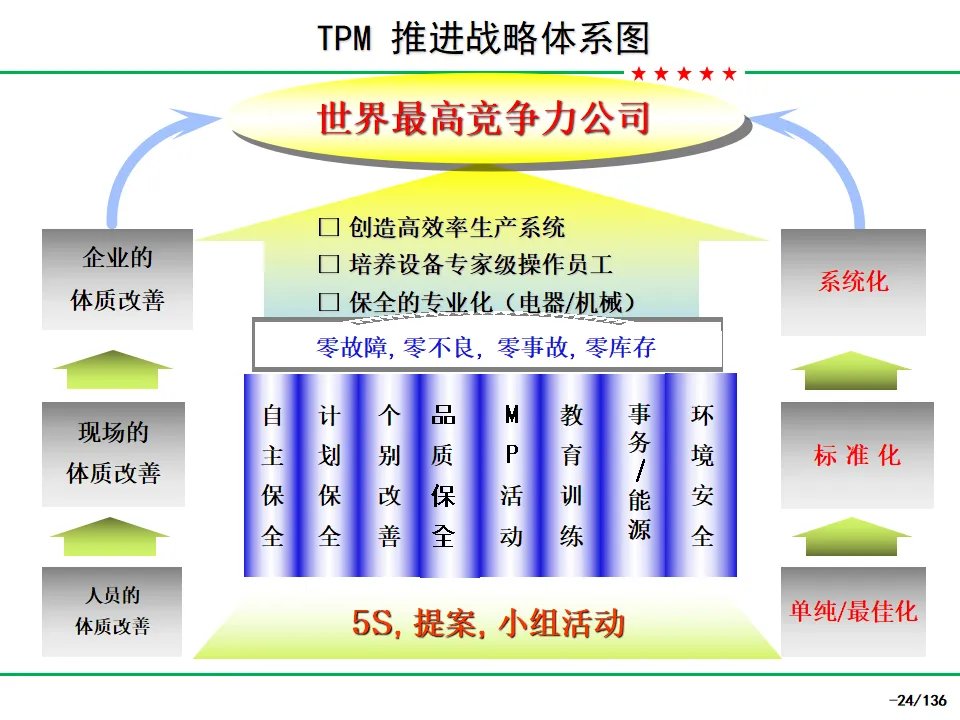
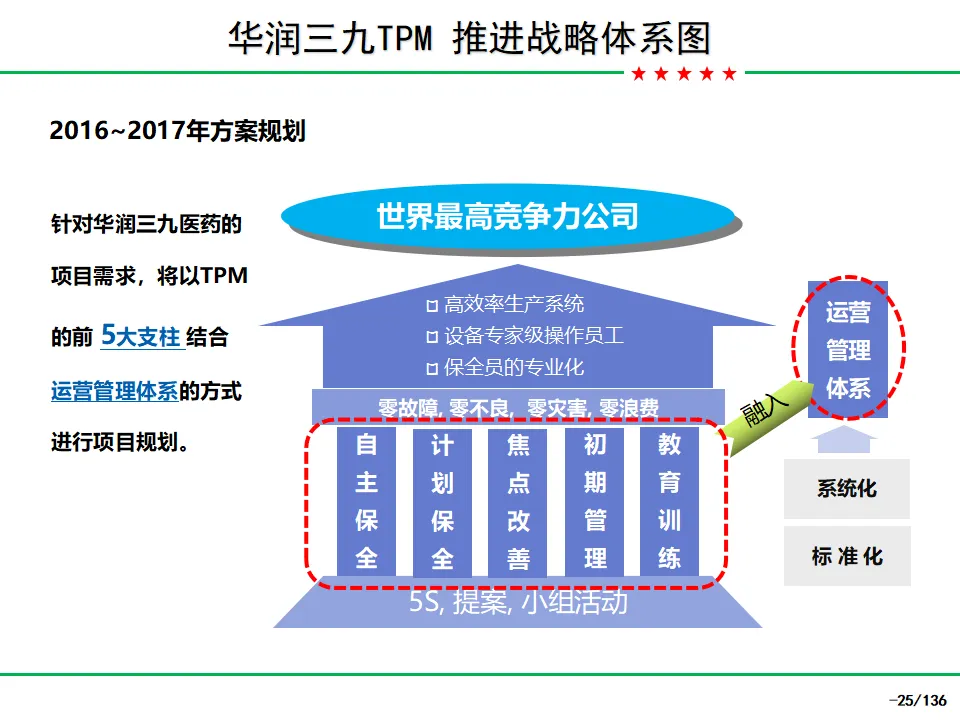
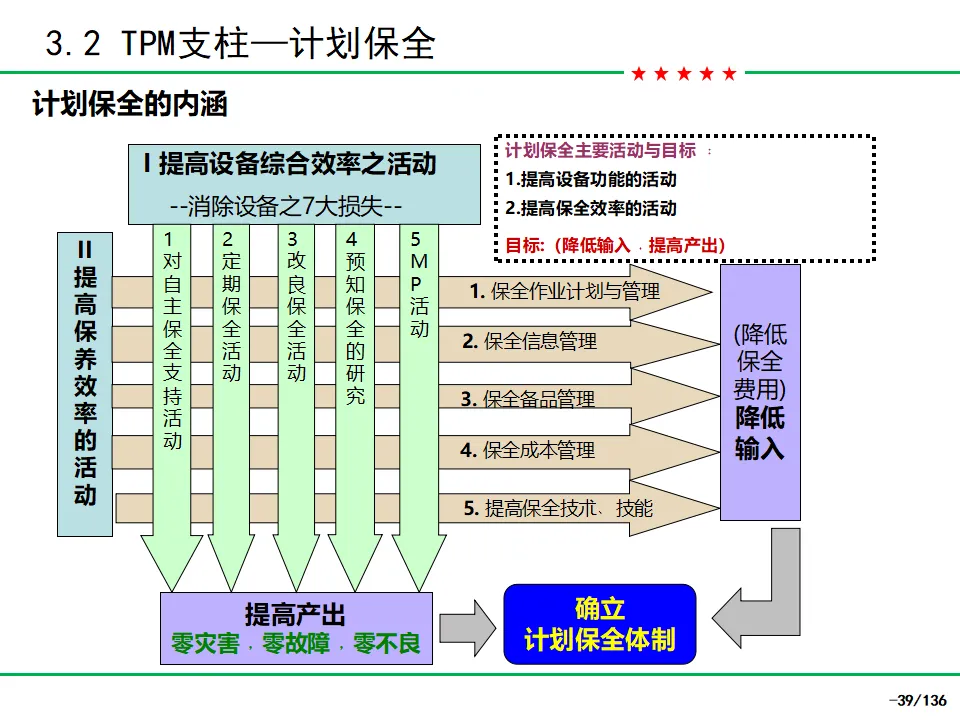
自主保全 计划保全 个别改善 MP活动(保全预防) 教育训练
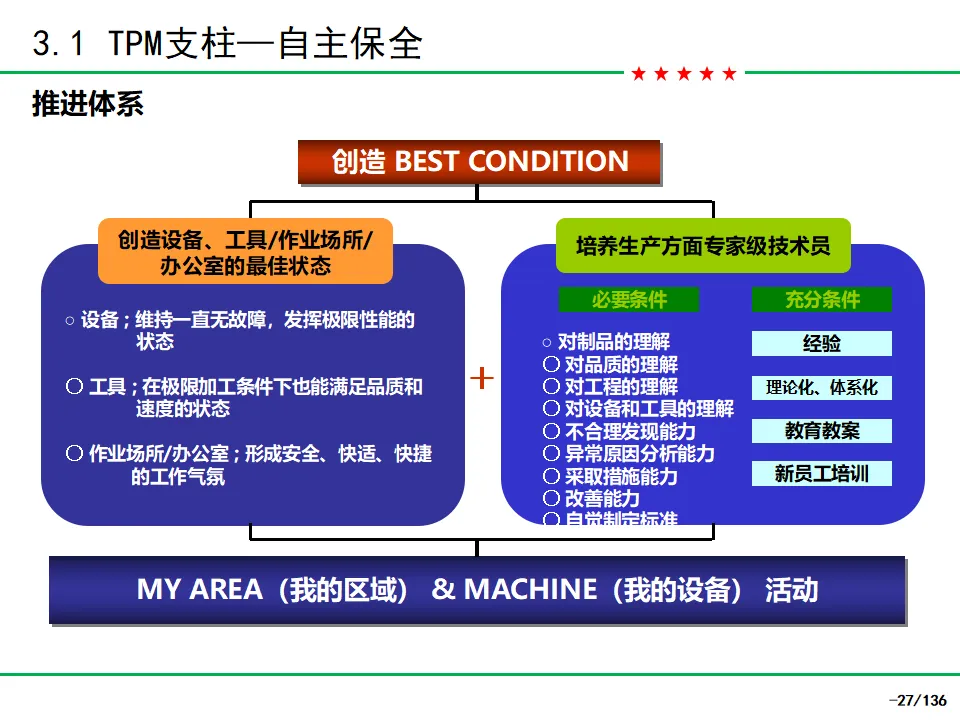
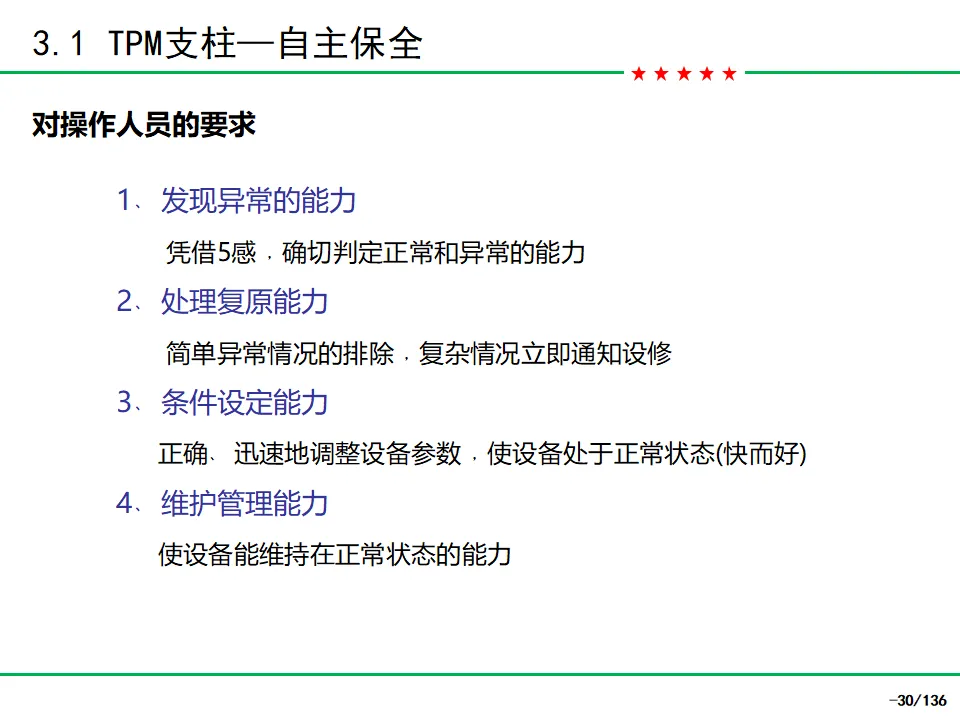
对制品的理解 对品质的理解 对工程的理解 对设备和工具的理解 不合理发现能力 异常原因分析能力 采取措施能力 改善能力 自觉制定标准 遵守标准
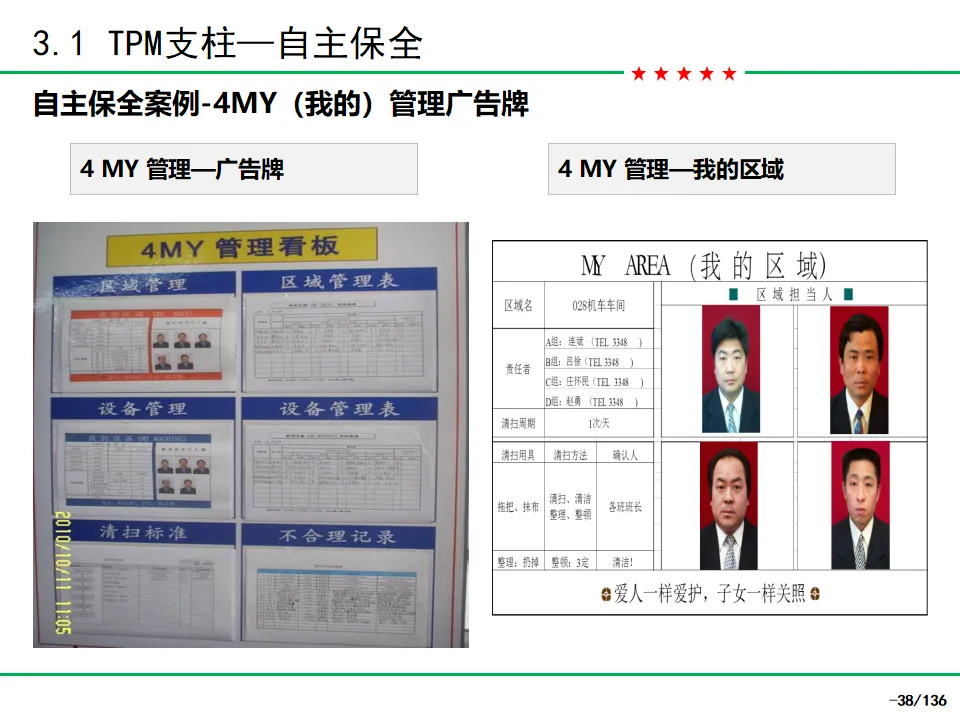
My Area(我的区域)
My Machine(我的设备)
My Responsibility(我的责任)
My Pride(我的骄傲)
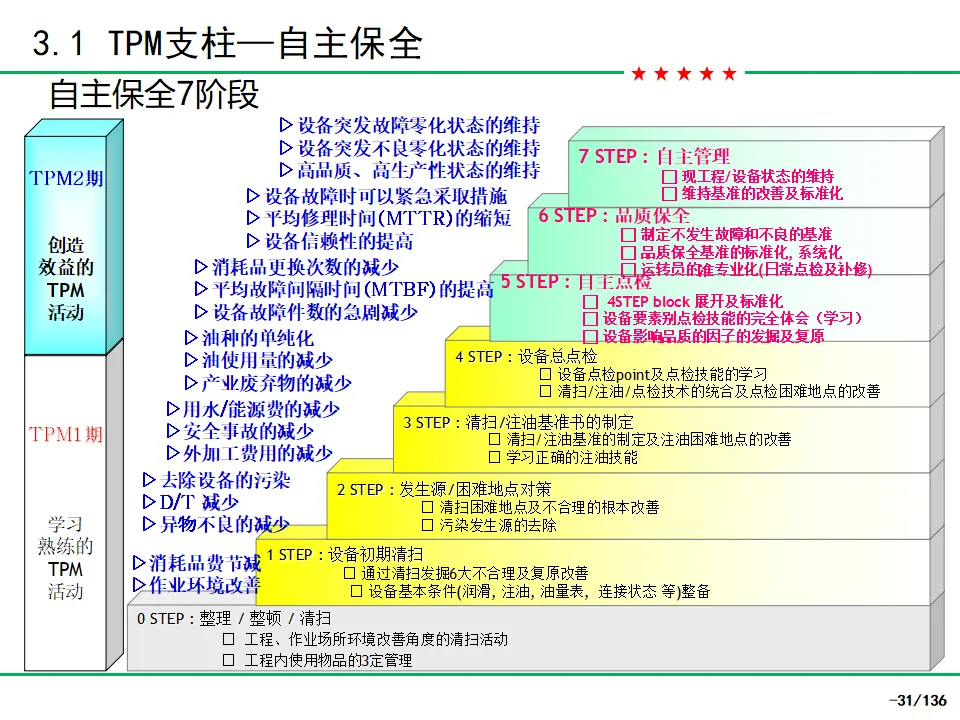
初期清扫 发生源、困难部位对策 制定清扫、点检、给油基准 总点检 自主点检 标准化 彻底的自主管理
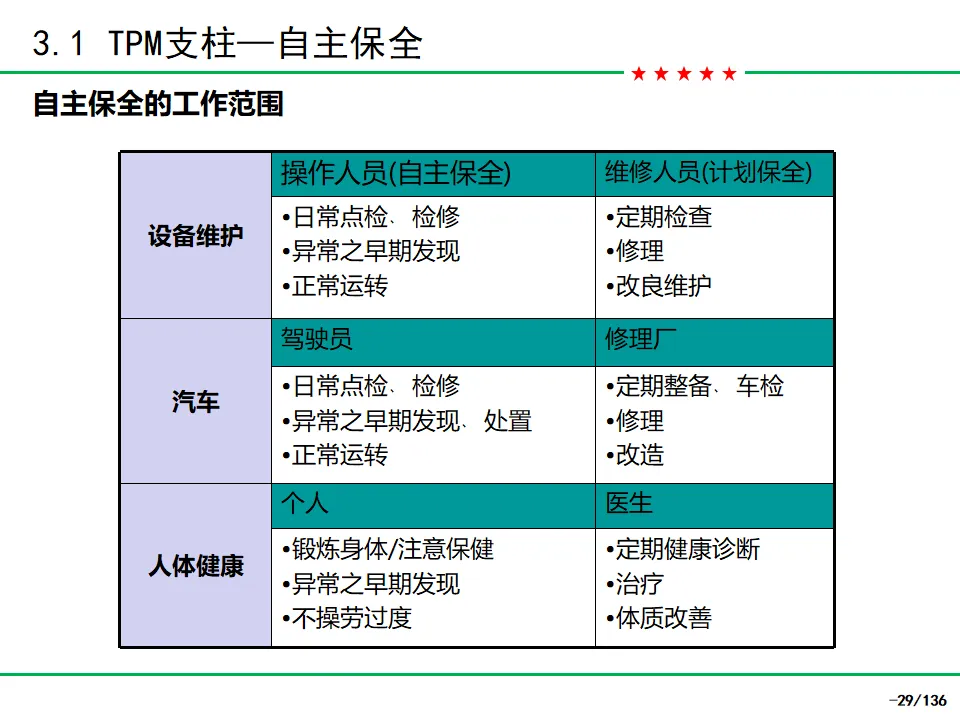
汽车保养:驾驶员(日常点检)与修理厂(定期保养)
人体健康:个人(日常保健)与医生(定期诊疗)
设备维护:操作工(日常维护)与维修工(专业维护)
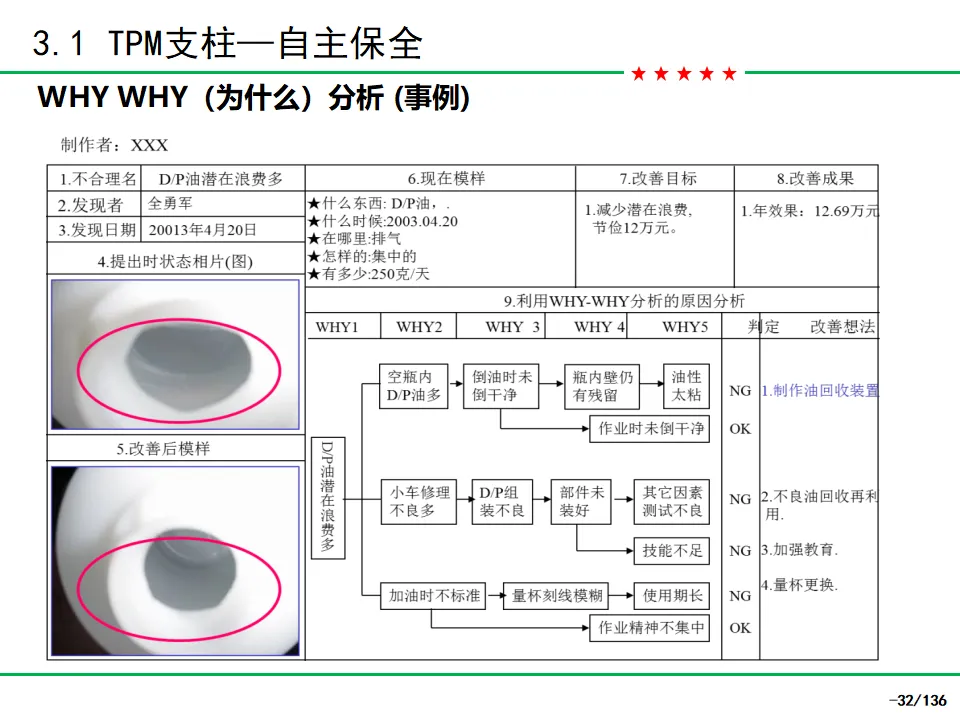
WHY-WHY分析:连续问5个为什么追溯根因
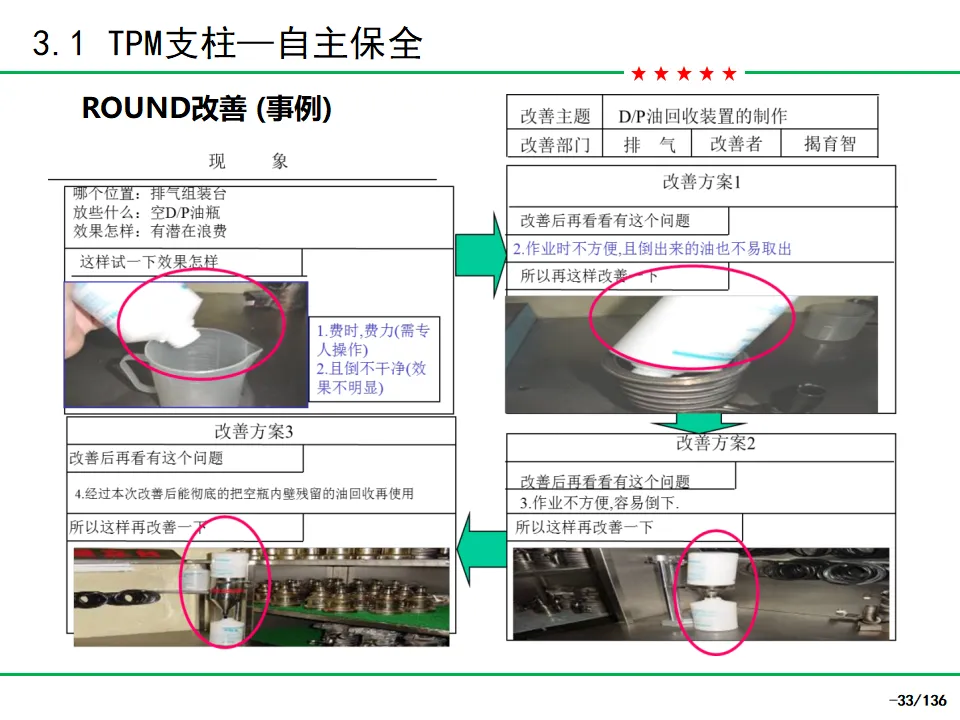
ROUND改善:团队协作快速改善
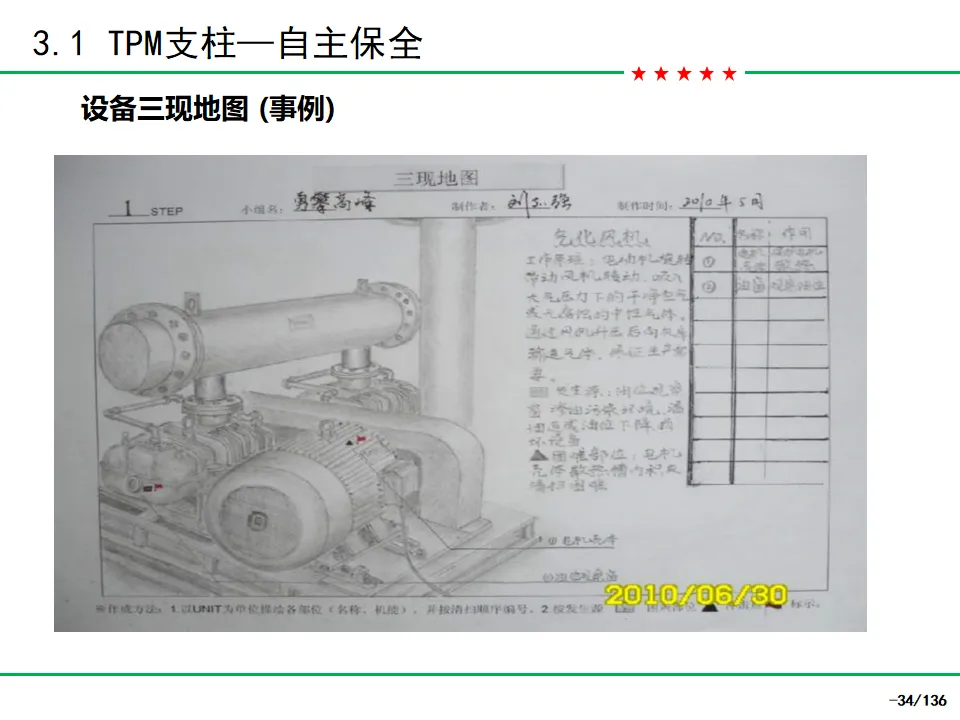
设备三现地图:现场标注状态与问题
4MY管理看板:可视化展示设备状态
支援自主保全 制定保全计划 改良保全活动 迅速处理紧急故障 做好保全记录 建立情报管理体制5大步骤: 设备评估与现状掌握:重要度评估、PQCDSM评价 劣化复原改善:修复现有劣化 建立定期保全体制:选择BM/TBM/CBM/IR等方式 建立预知保全体制:运用状态监测技术 计划保全评价与落实:评估效果,持续改进
设备台账分级:A类关键设备、B类重要设备、C类一般设备
故障管理:记录、分析、再发防止
维护保养计划表:年度、月度、周期明确
备品备件ABC/XYZ分类:实现价值最大化
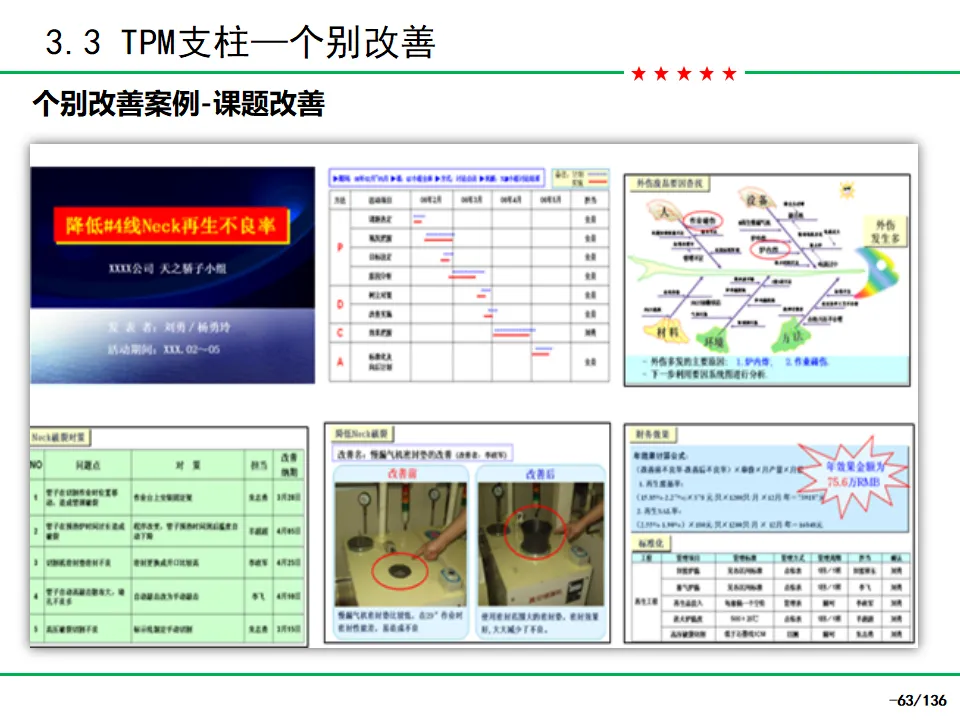
效果大:选择对OEE影响最大的项目 周期短:3-6个月完成,快速见效10步推进法: 选定对象设备/生产线 组成研究小团队 把握现状损失 完善课题、设定目标 制定计划草案 改善实施 效果确认 固化、标准化 水平展开
OEE分析: 时间稼动率×性能稼动率×良品率
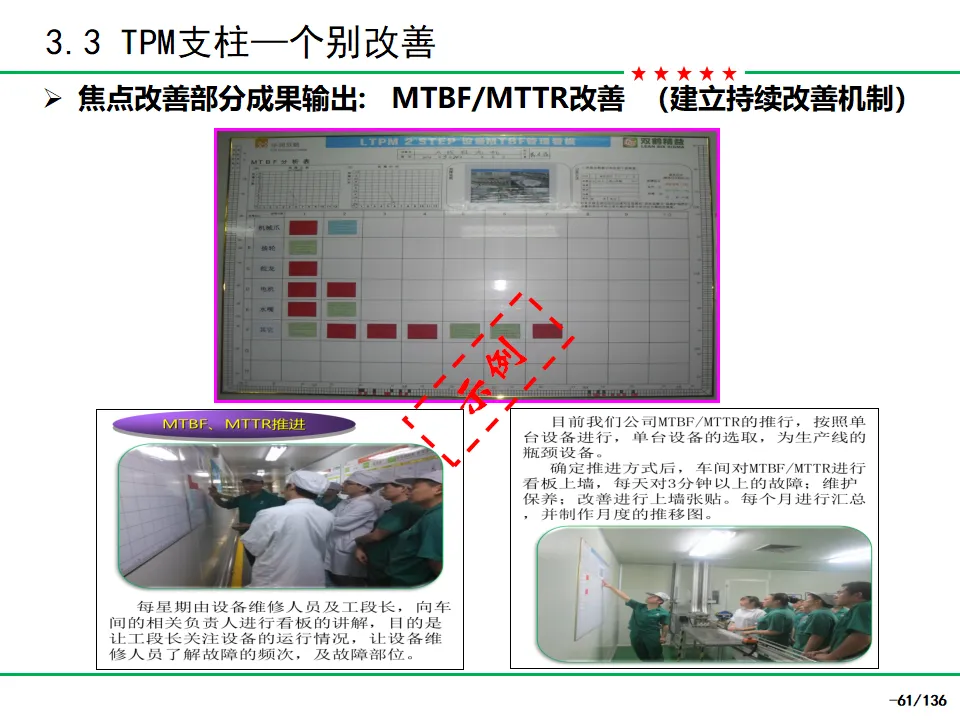
MTBF/MTTR: 故障间隔时间/平均修复时间
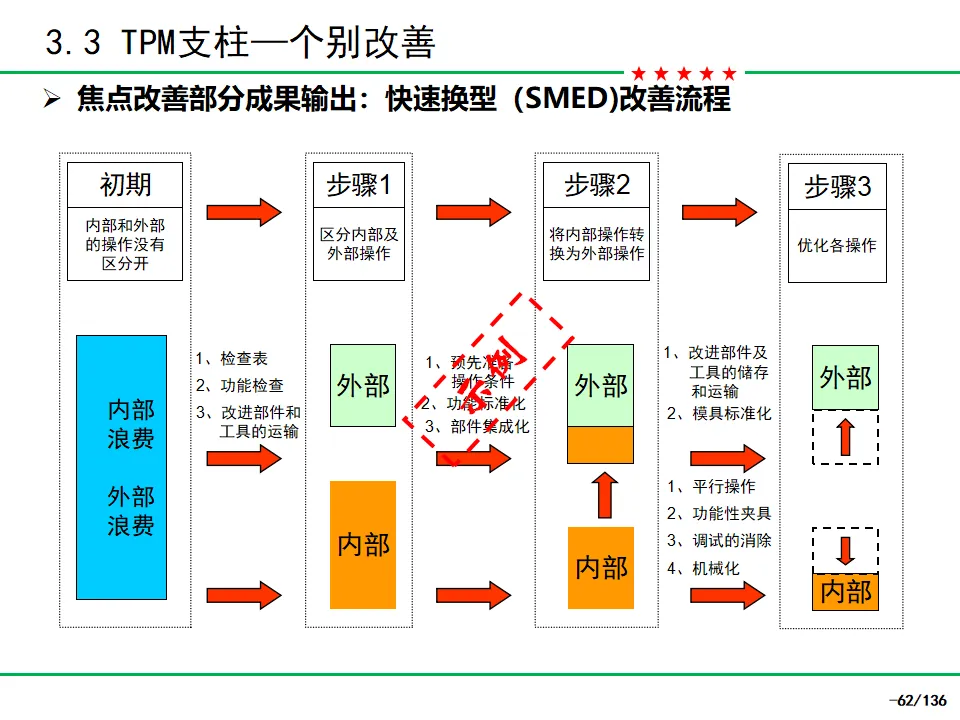
SMED快速换型: 目标10分钟内完成换模
QC七大手法: 层别法、柏拉图、要因图等
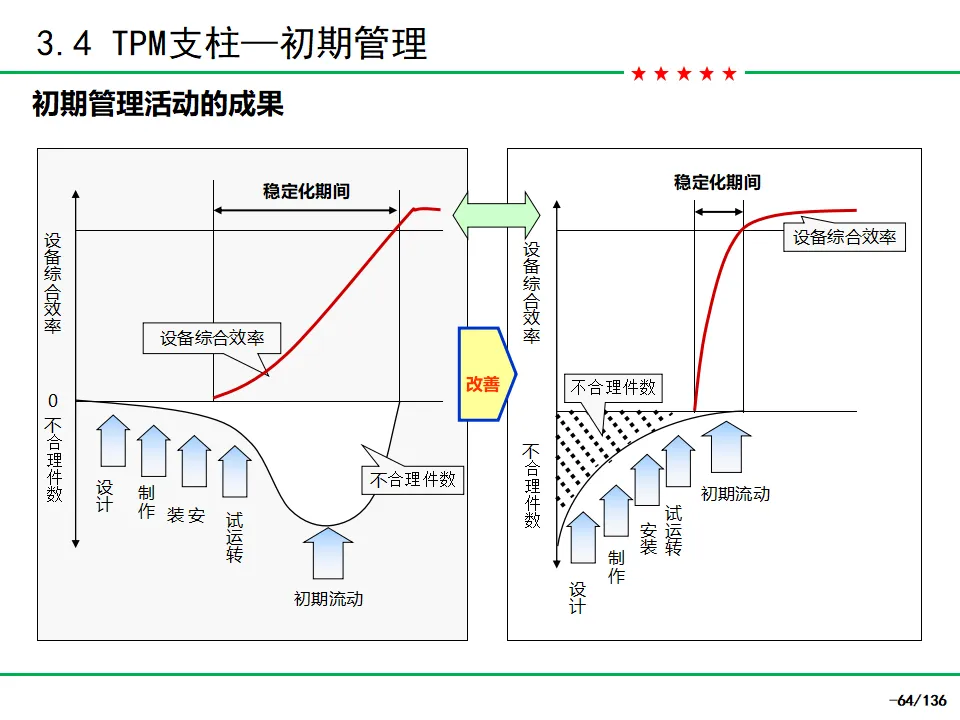
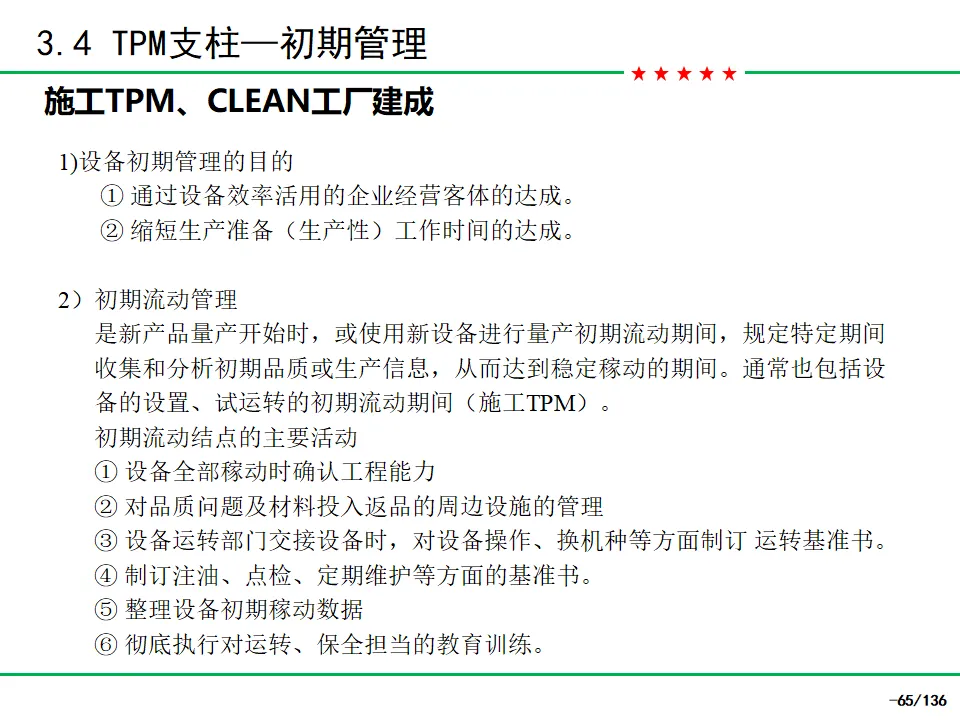
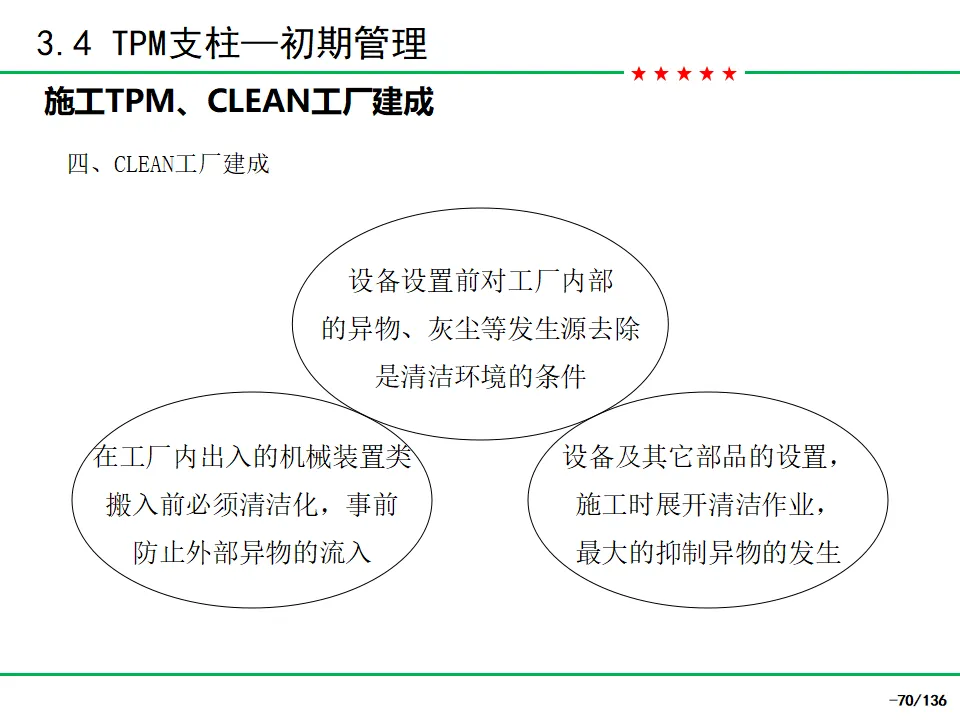
通过设备效率活用达成企业经营目标 缩短生产准备工作时间
确认工程能力
管理品质问题
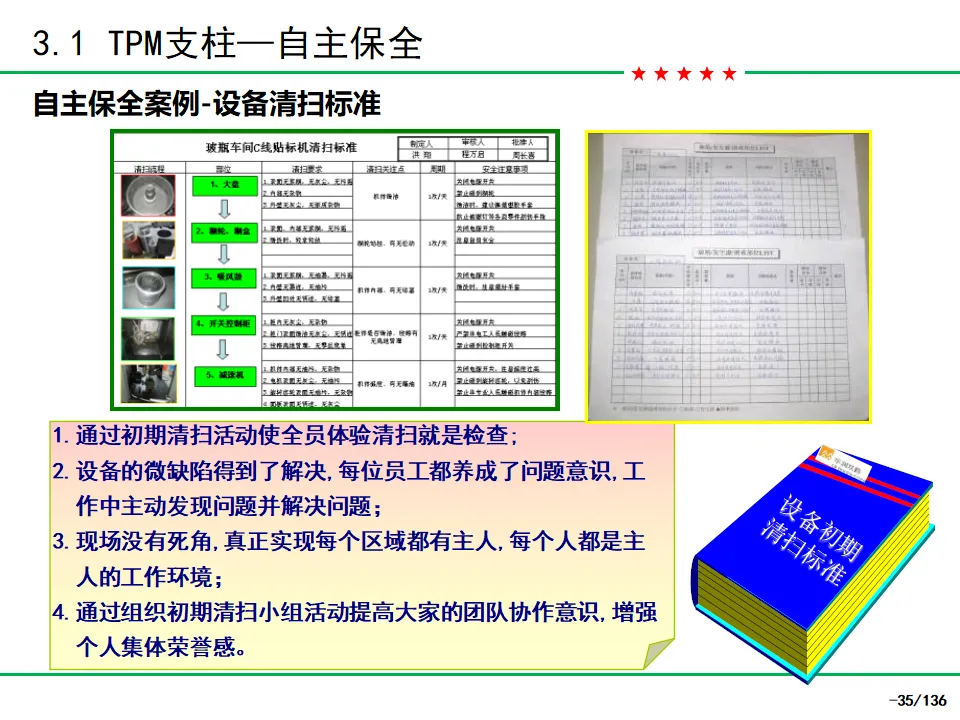
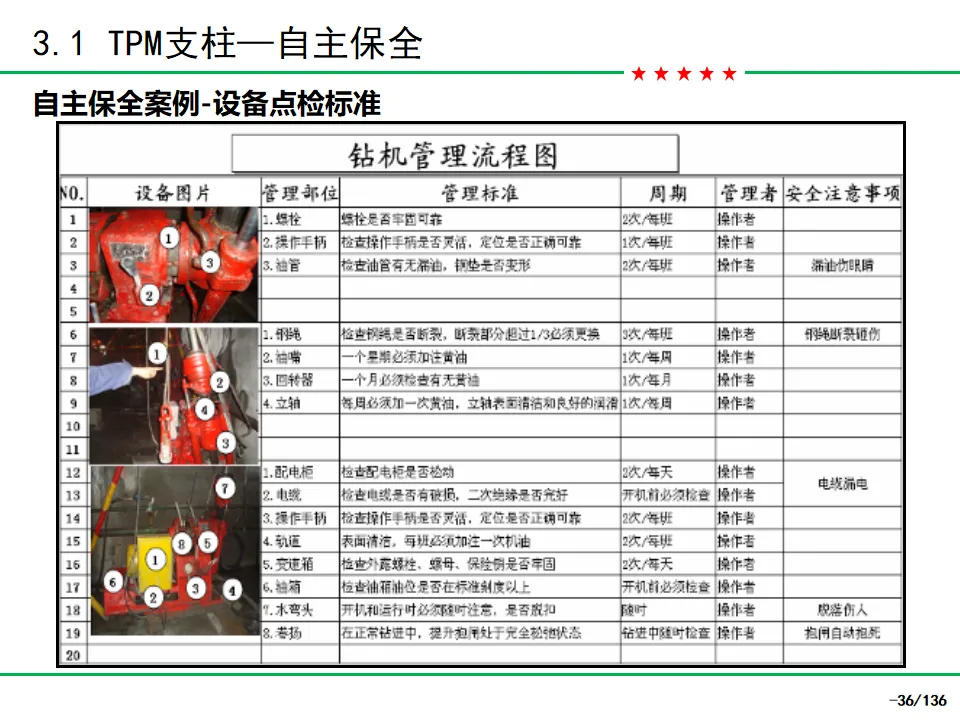
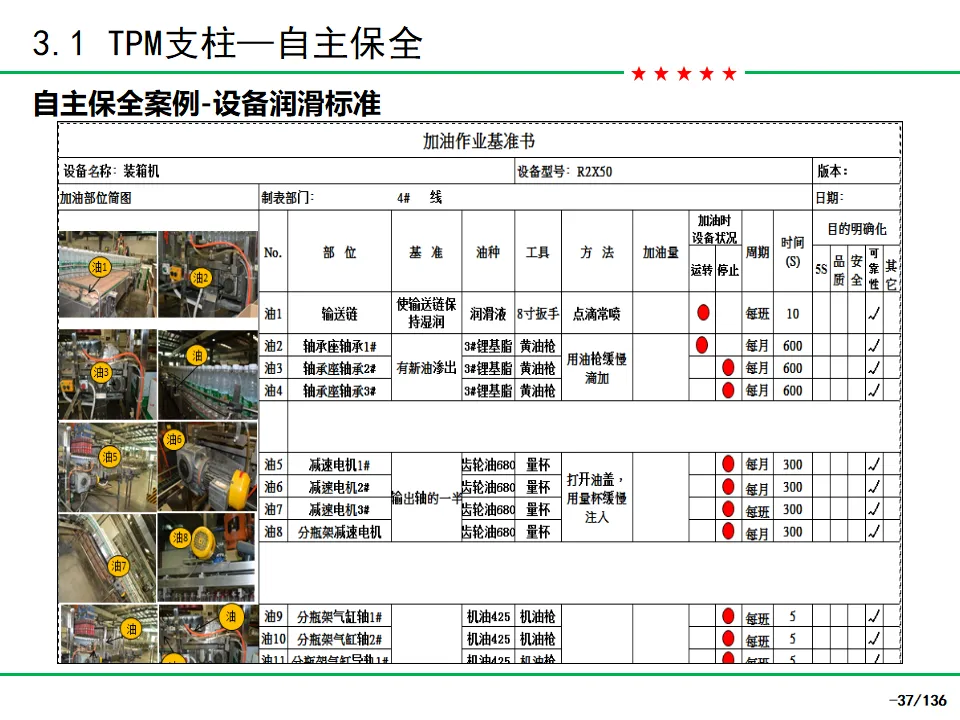
制订运转、点检、维护基准书
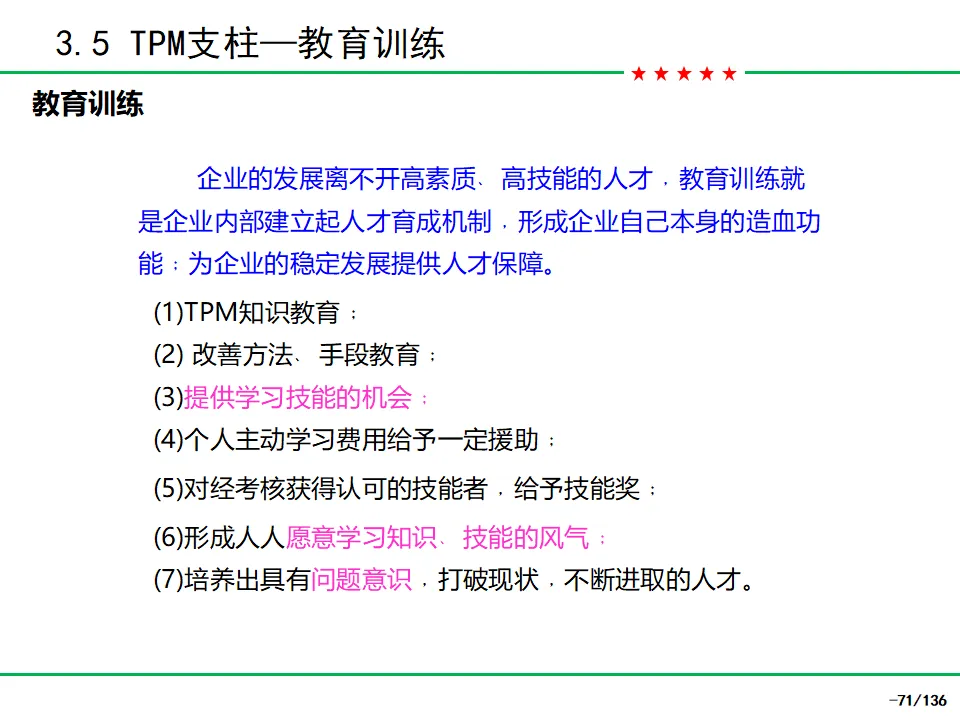
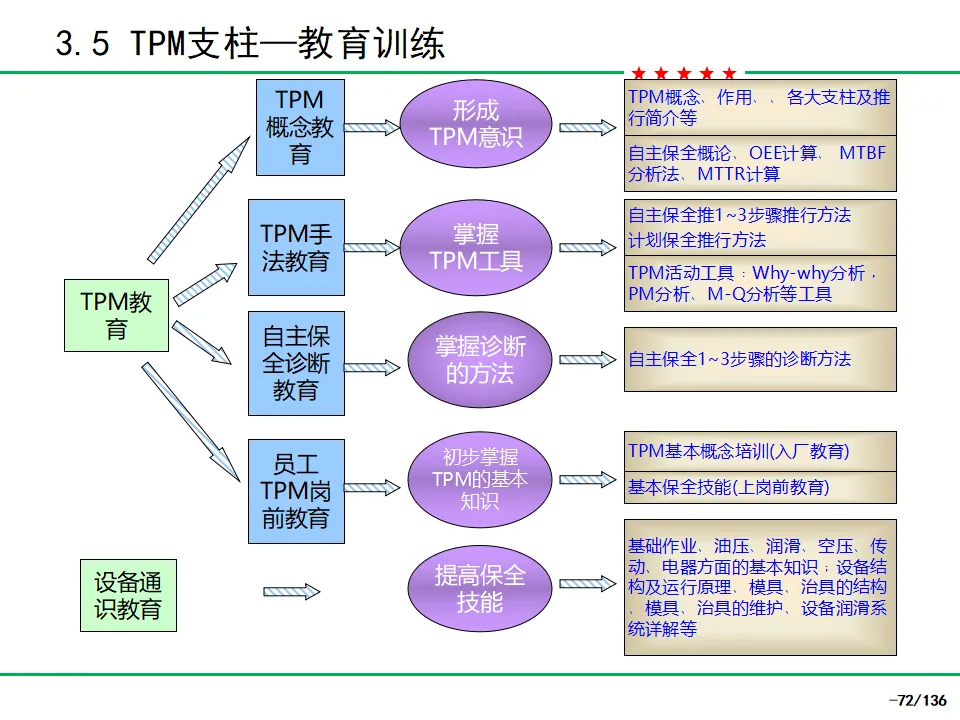
执行教育训练
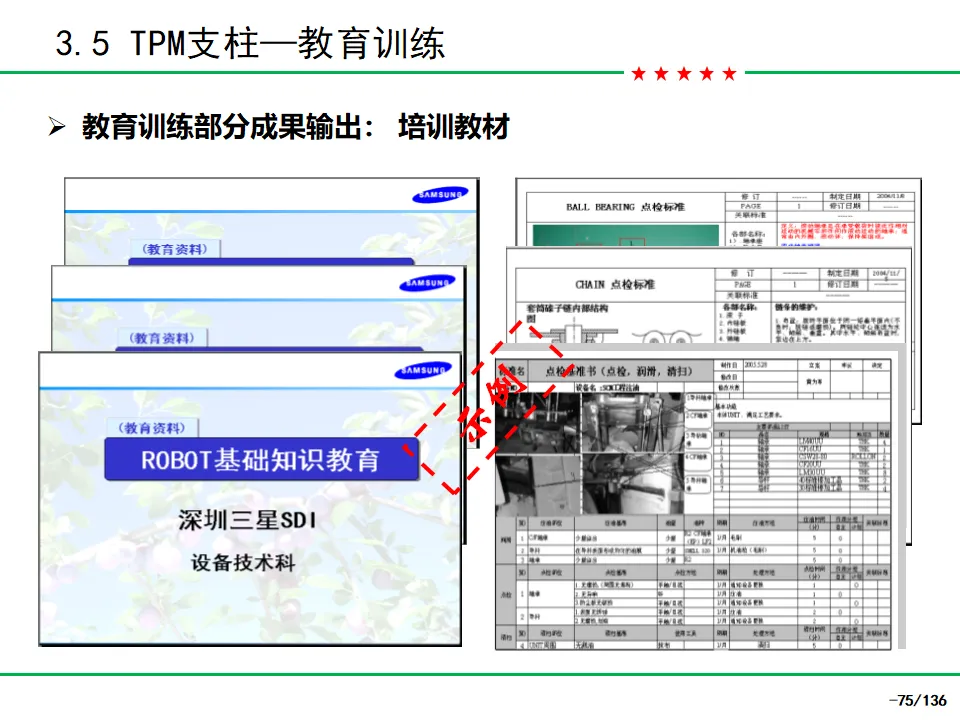
TPM知识教育 改善方法教育 提供学习机会 学习费用援助 技能认证奖励 形成学习风气 培养问题意识人才
一级:TPM概念入厂教育
二级:设备通识与OEE/MTBF/MTTR计算
三级:专业技能与工具应用
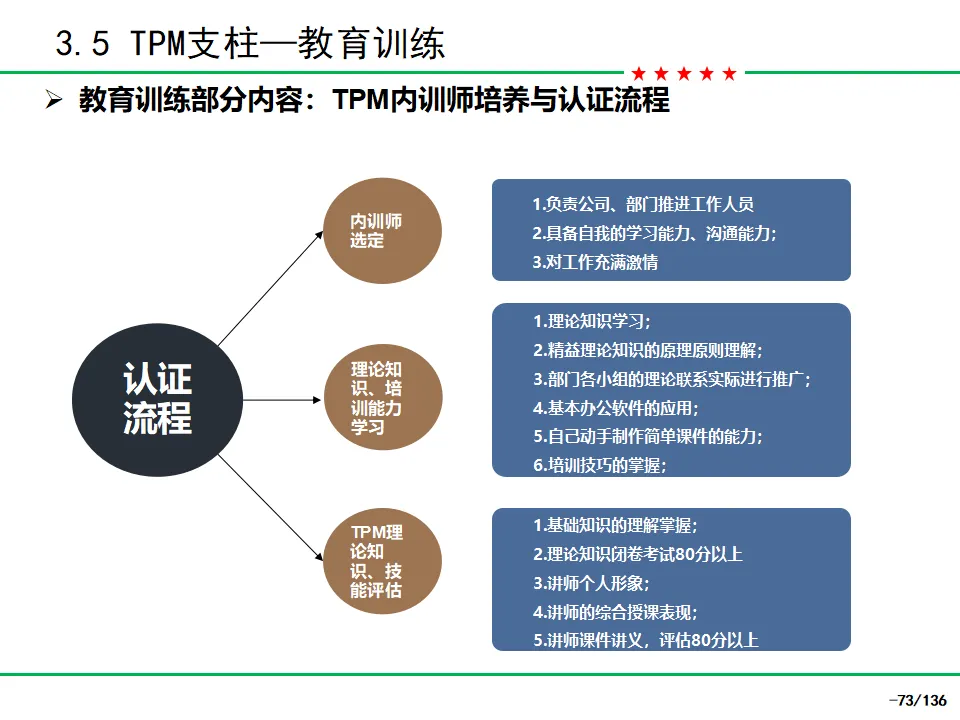
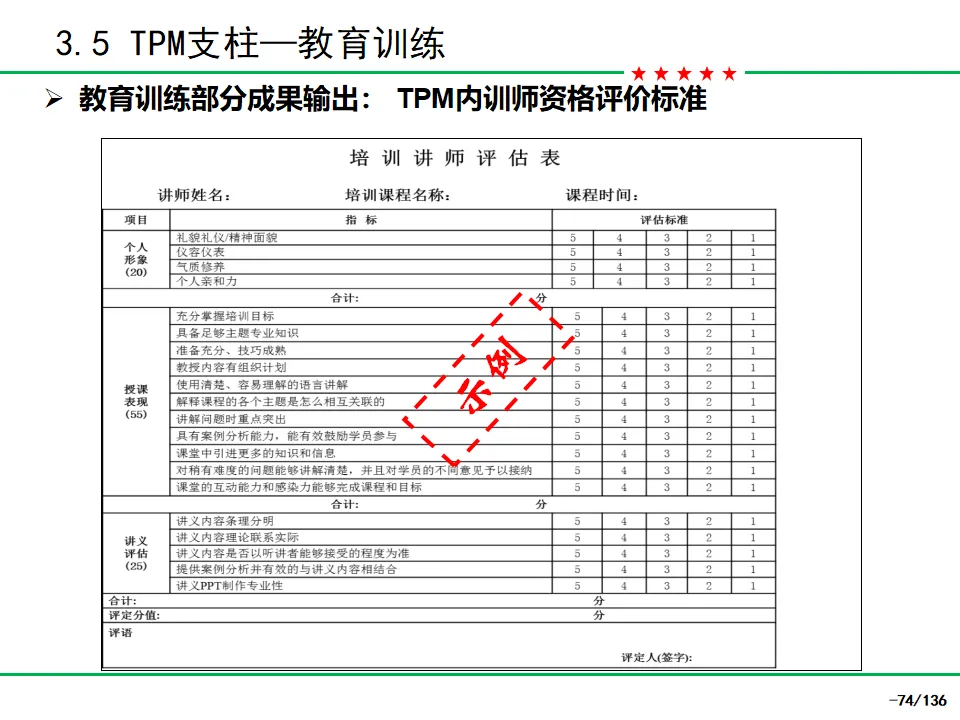
选定:推进工作人员,具备学习能力 学习:理论、原理、课件制作、培训技巧 评估:理论考试80分,授课表现80分 认证:颁发资格证书
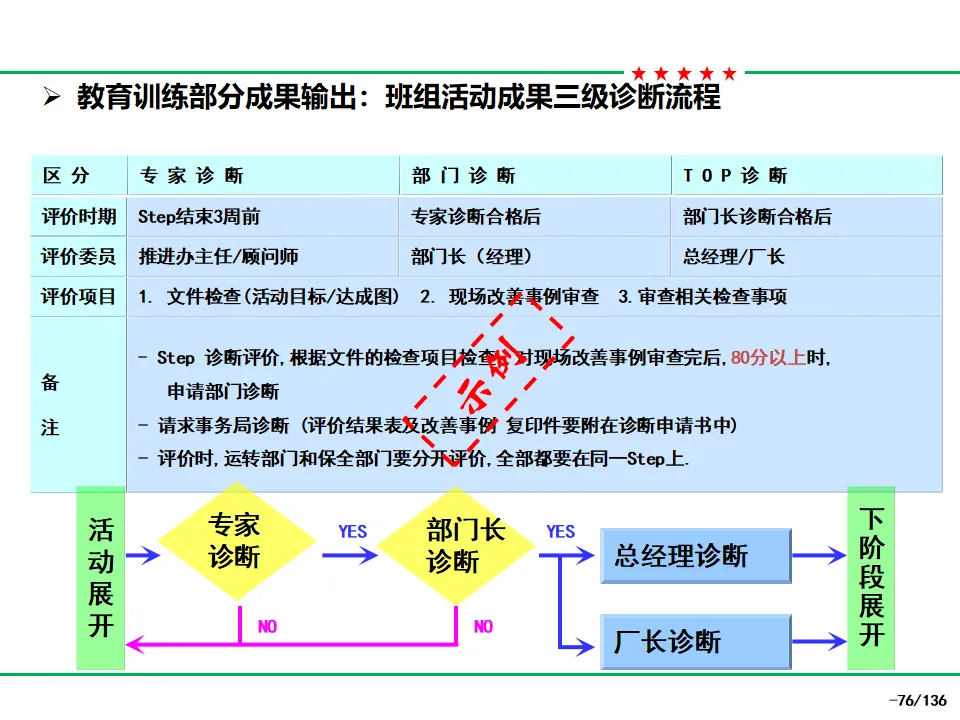
专家诊断:推进办/顾问,80分以上
部门诊断:部门经理
TOP诊断:总经理/厂长
04
时间稼动率:设备投入使用效率 性能稼动率:速度降低、小停机损失 良品率:不良品影响 OEE = 时间稼动率 × 性能稼动率 × 良品率
2-5月:推进办牵头,讨论指标定义、数据确认、流程规范
6月后:工程装备部牵头,轮流组织,解决具体问题
负荷时间 = 总投入时间 - 计划停机时间 稼动时间 = 负荷时间 - 当机时间 时间稼动率 = 稼动时间 / 负荷时间 实际速度 = 灭菌前数 / 稼动时间 理论产出量 = 稼动时间 × 理论速度 良品率 = 合格数量 / 灭菌前数 OEE = 时间稼动率 × 性能稼动率 × 良品率
设备运行记录
前/后道OEE统计表
吹瓶/注塑/组盖OEE统计表
灭菌柜统计表(暂缓)
前道:公司验证速度
注塑/吹瓶:同型号最快速度
后道:灯检人员匹配数量
注意:显示屏速度可能与实际不符,以实际为准
MTBF = 稼动时间 / 故障次数
MTTR = 故障时间 / 故障次数
组织架构不完善,分工不明确 管理制度不健全,仅流程图无完整体系 OEE与生产效率关系分析不足 数据收集全靠人工,效率低错误率高下一步计划: 优化组织架构,明确职责 编写OEE管理文件 推进QV软件实施,减轻人工负担 深化OEE与生产效率关系分析 完善设备清扫、注油、点检标准化
05
一把手工程:最高经营者决心和支持 全员参与:从总经理到操作工 系统推进:五大支柱协同发展 数据驱动:OEE、MTBF、MTTR量化管理 持续改善:PDCA循环
B(Basic):每天10分钟彻底清扫检查设备
E(Easy):每周改善一个小问题(漏油、松动、脏污)
S(Small):每月完成一次5S活动,拍摄对比照片
T(Today):立即写出设备存在的三个问题并上墙
06
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

