《设备OEE管理--TPM管理实践》PPT分享
- 2026-11-09 16:21:50

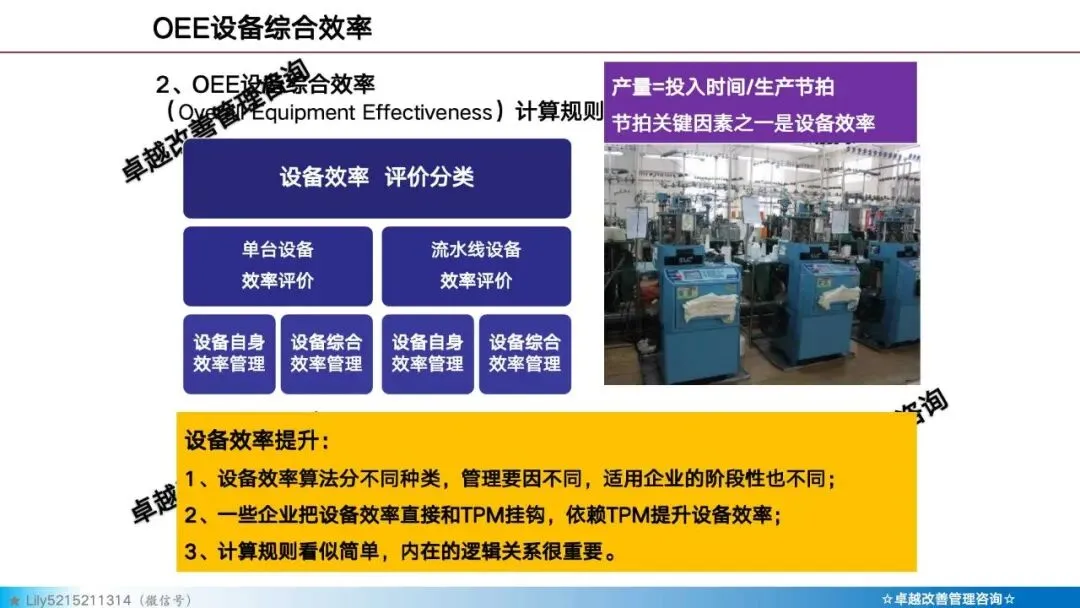
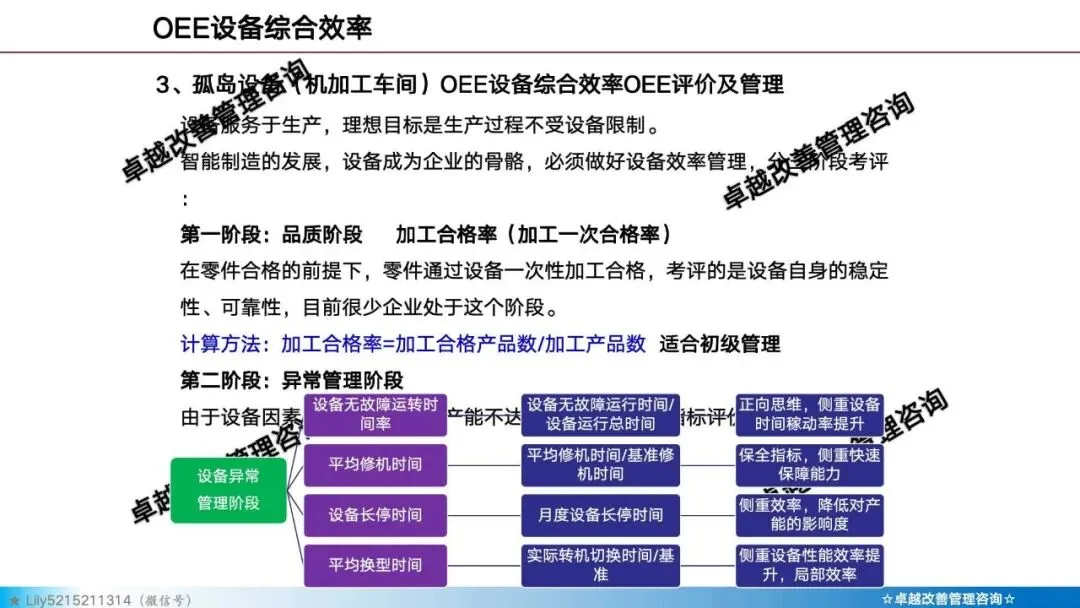
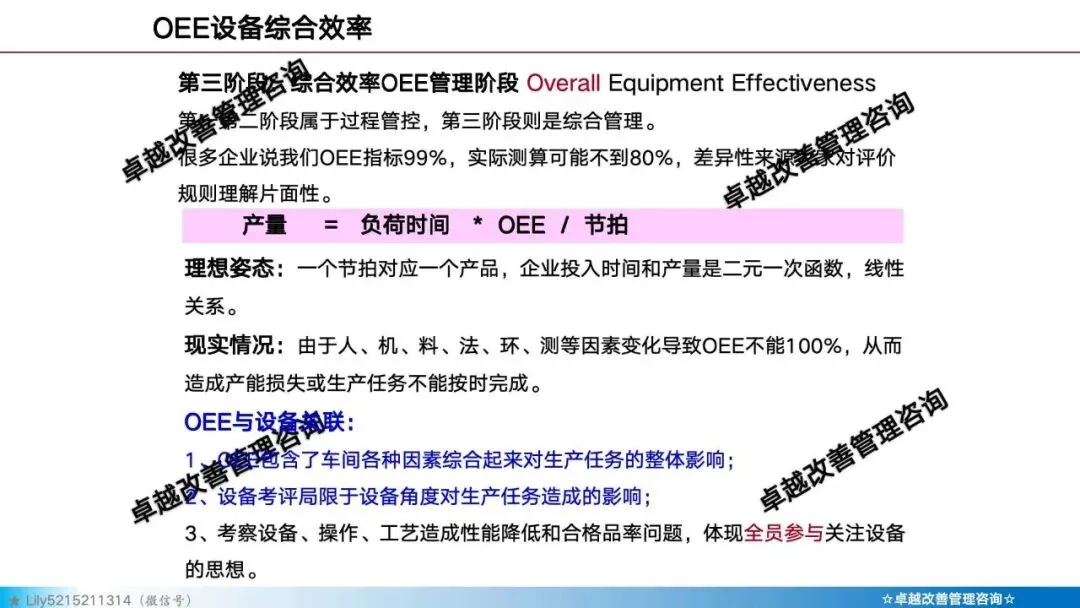
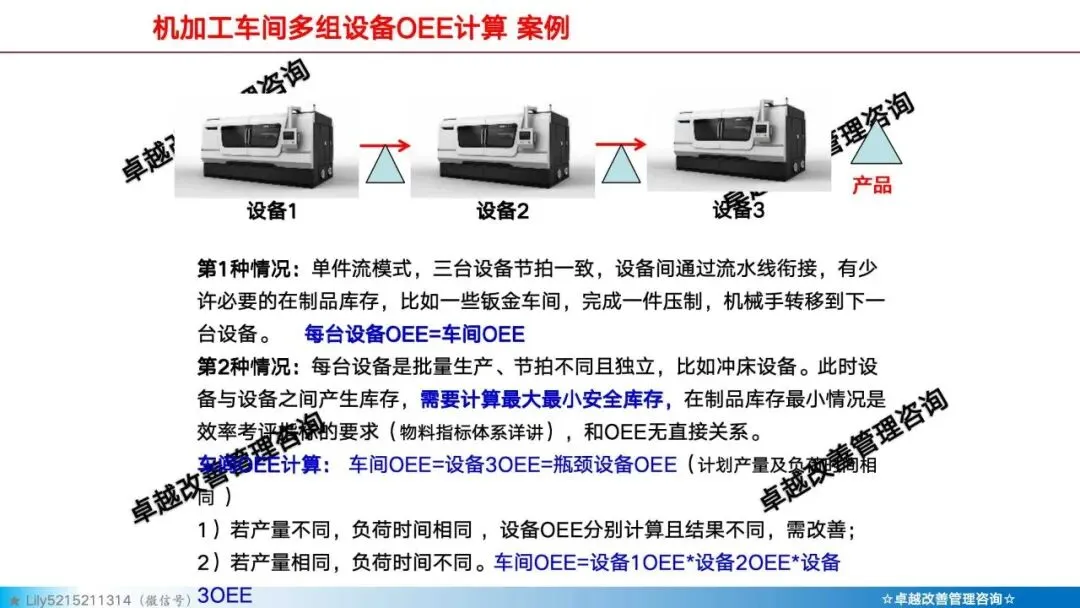
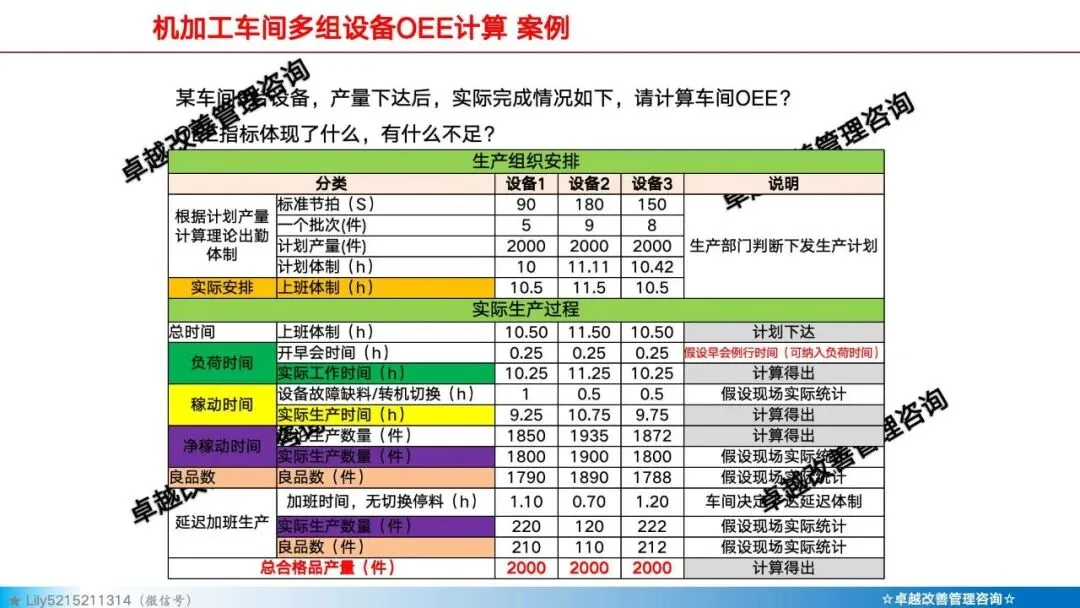
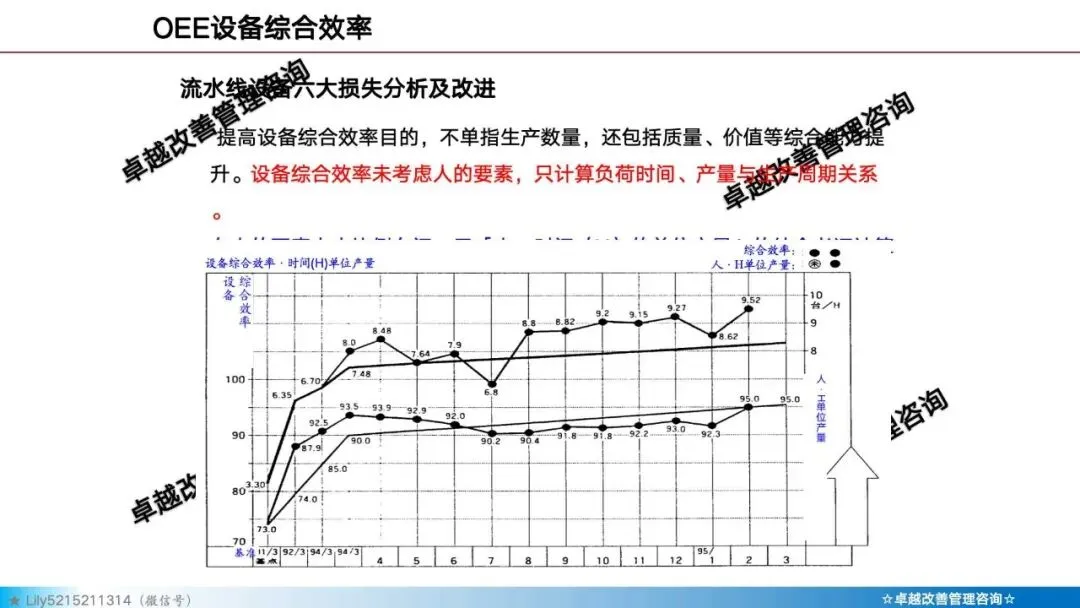
设备OEE管理与TPM(全员生产维护)实践,重点在于从“事后维修”转向“全员预防”,通过提升OEE(设备综合效率)来释放产能。
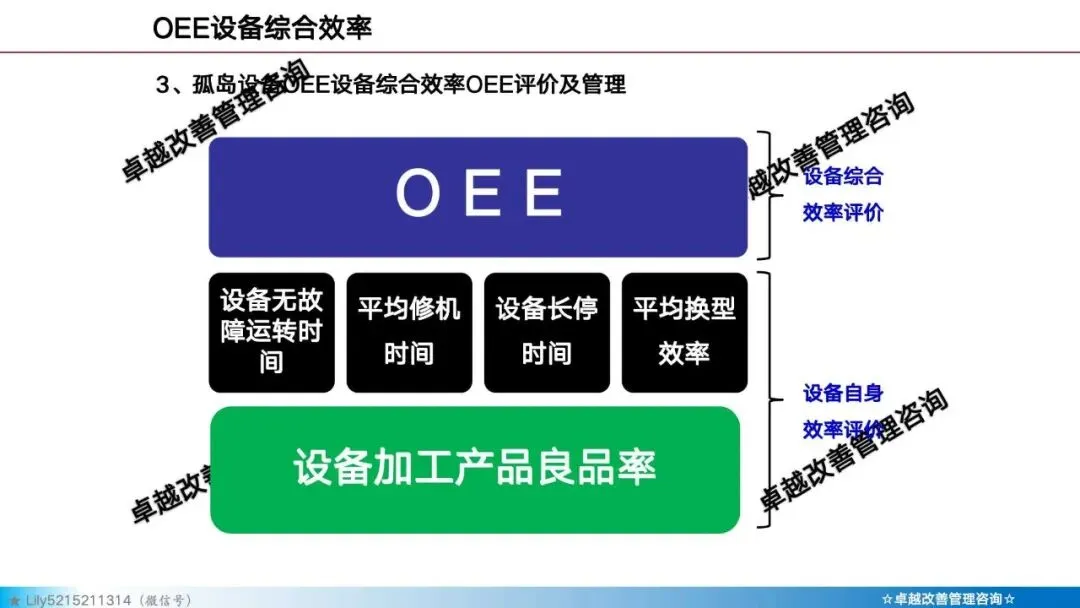
01 OEE:衡量设备效率的核心指标
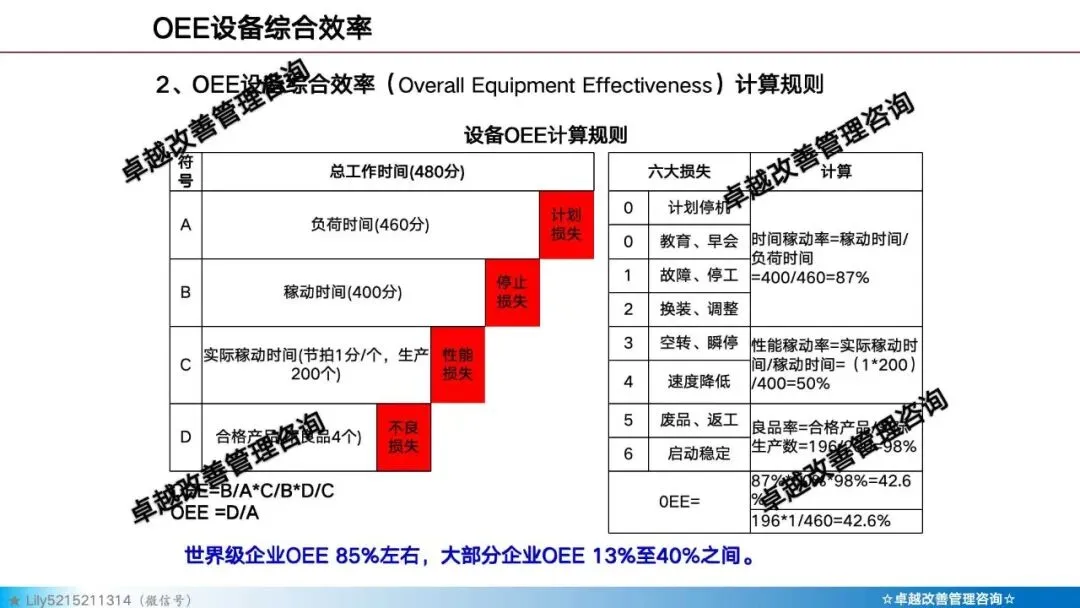
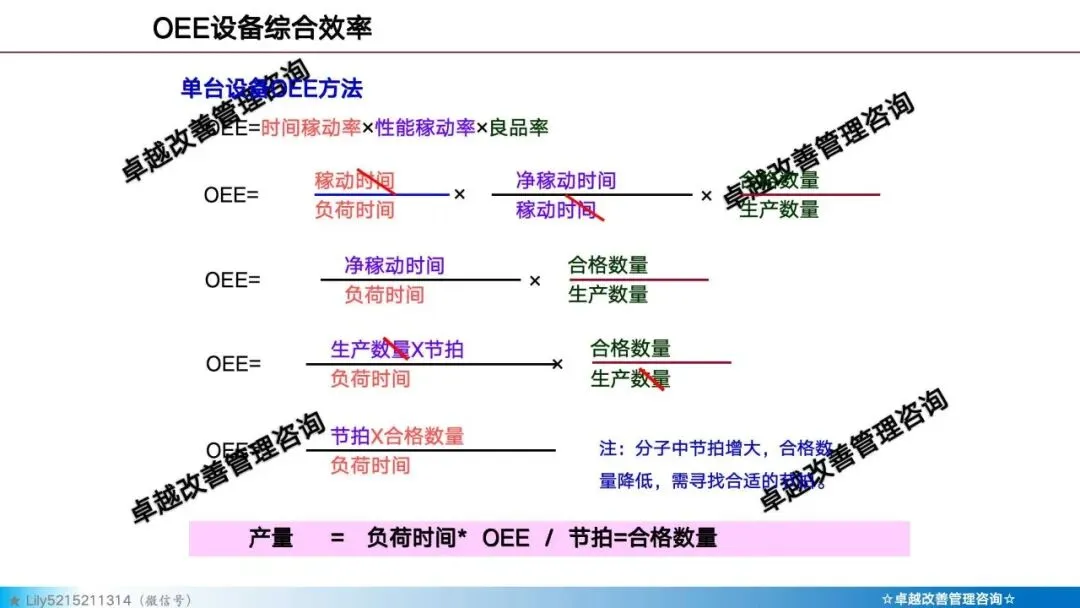
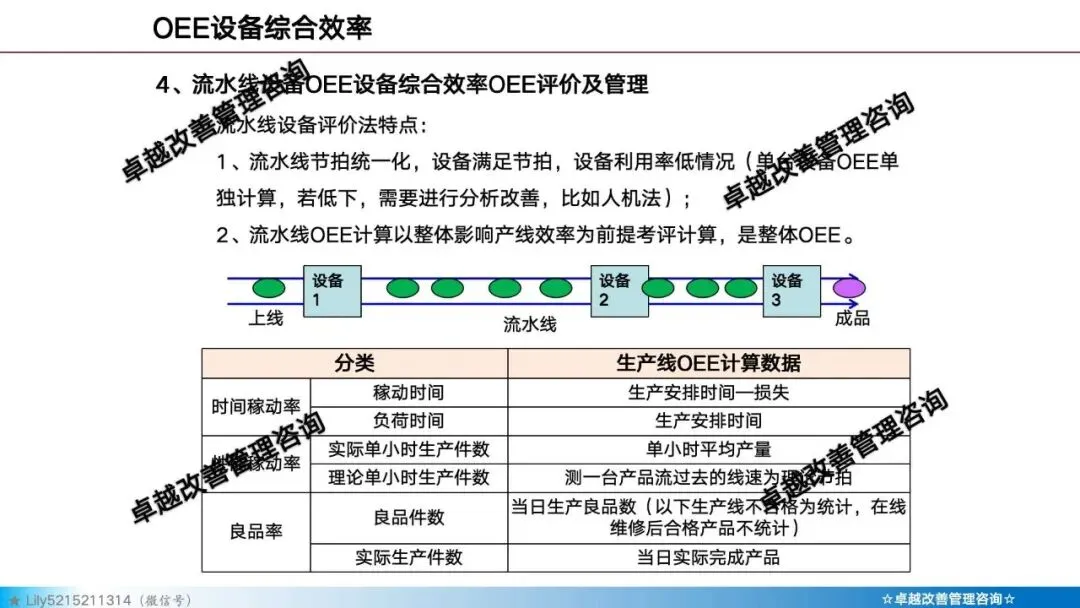
1. OEE 计算公式
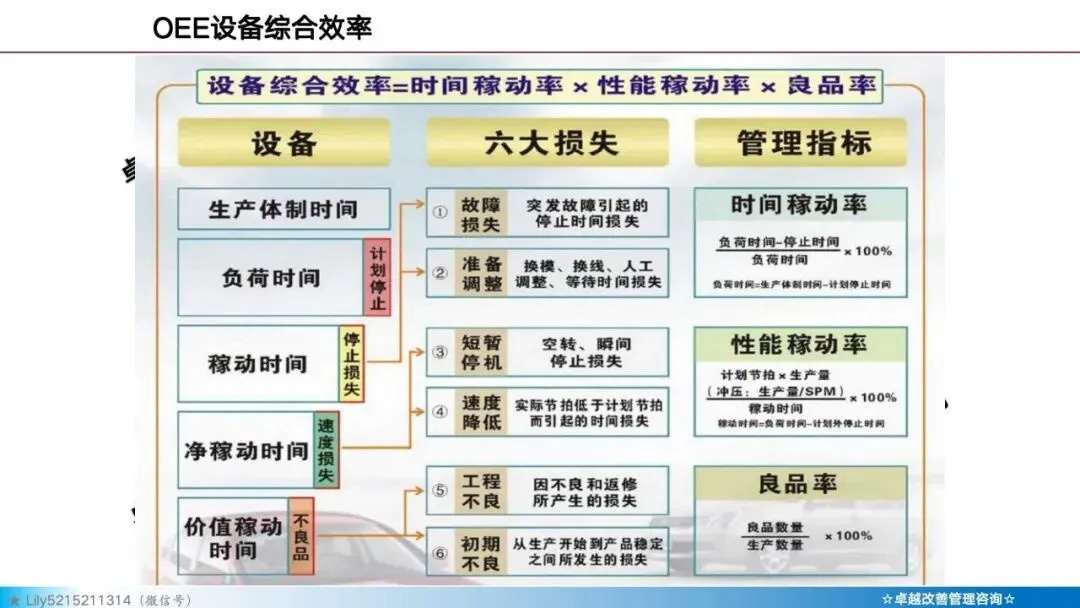
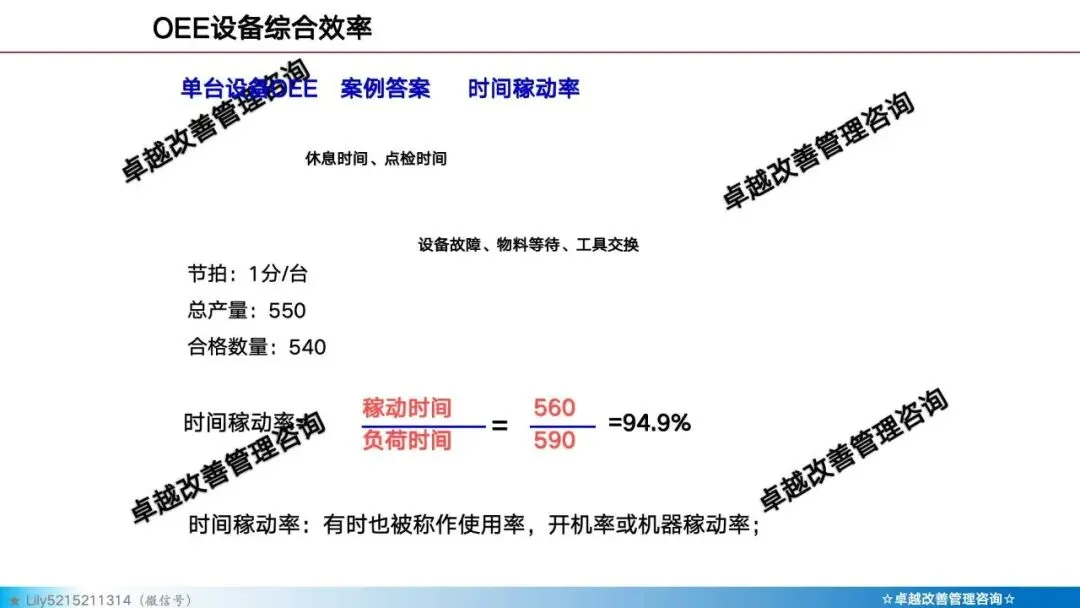
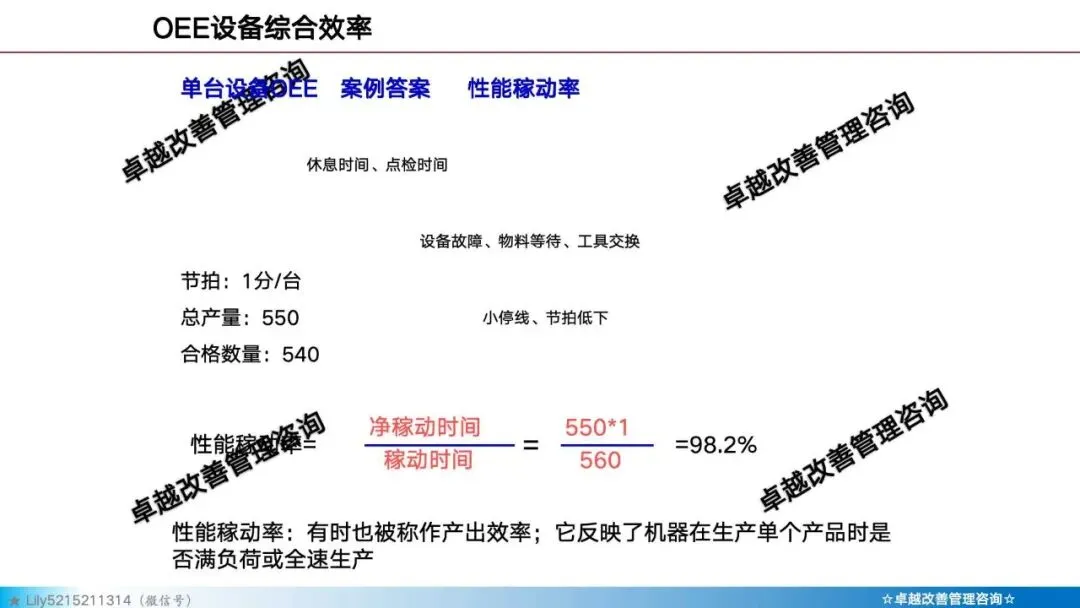
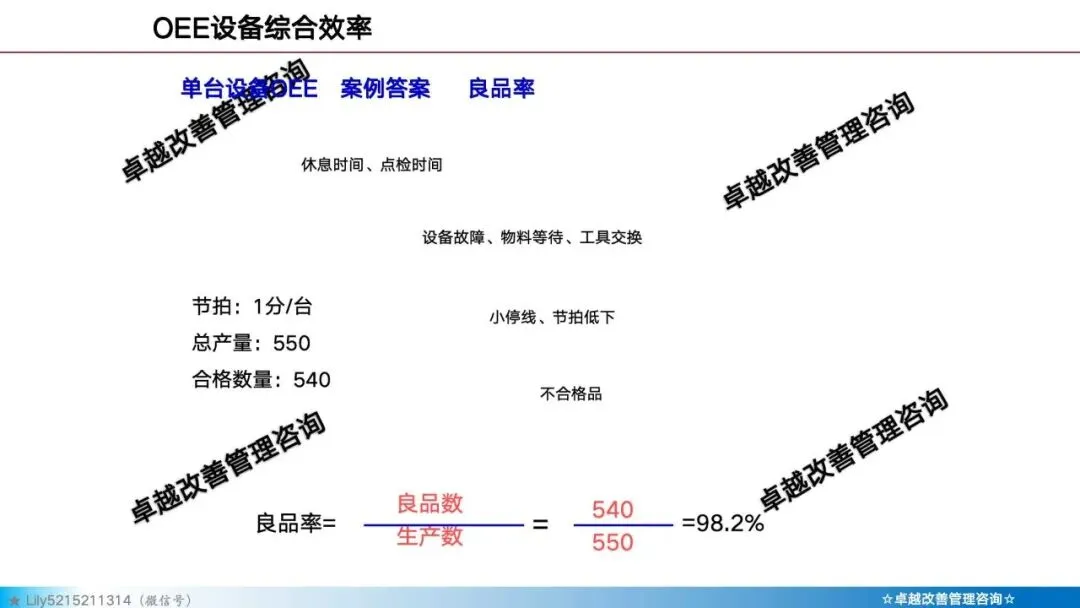
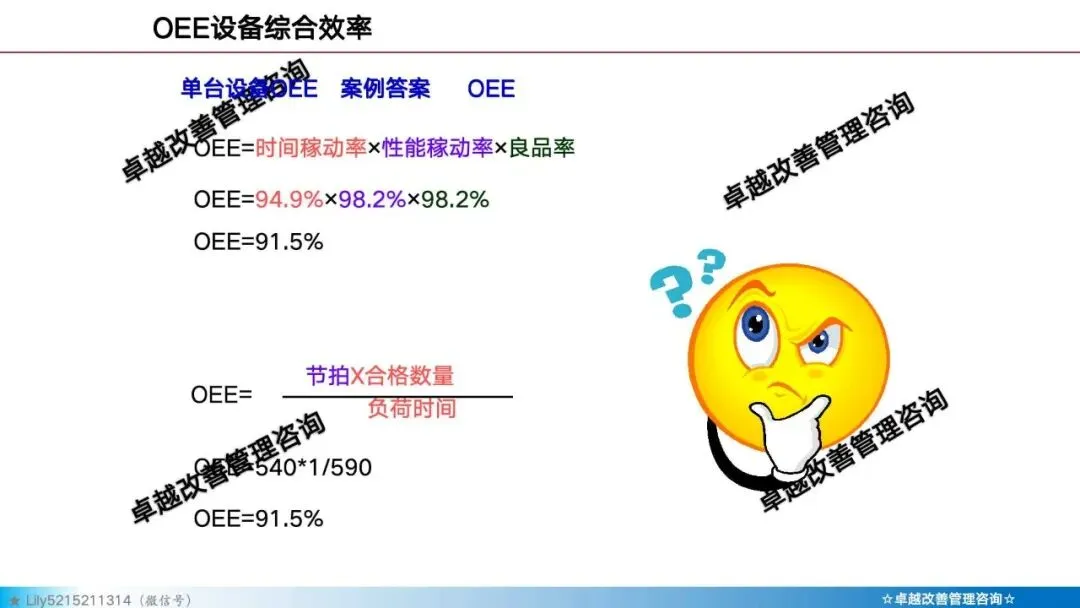
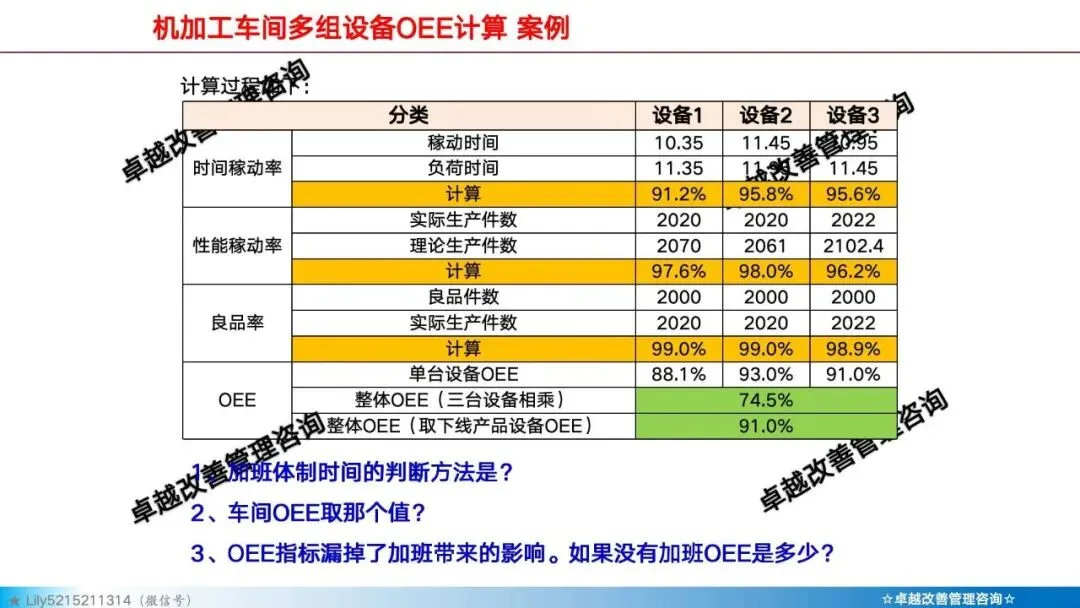
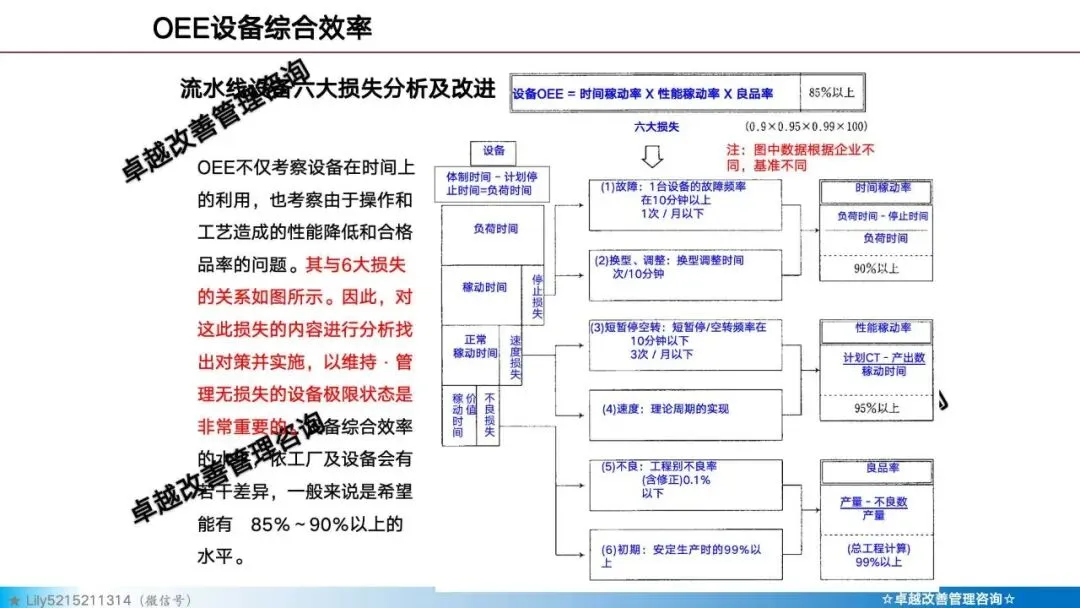
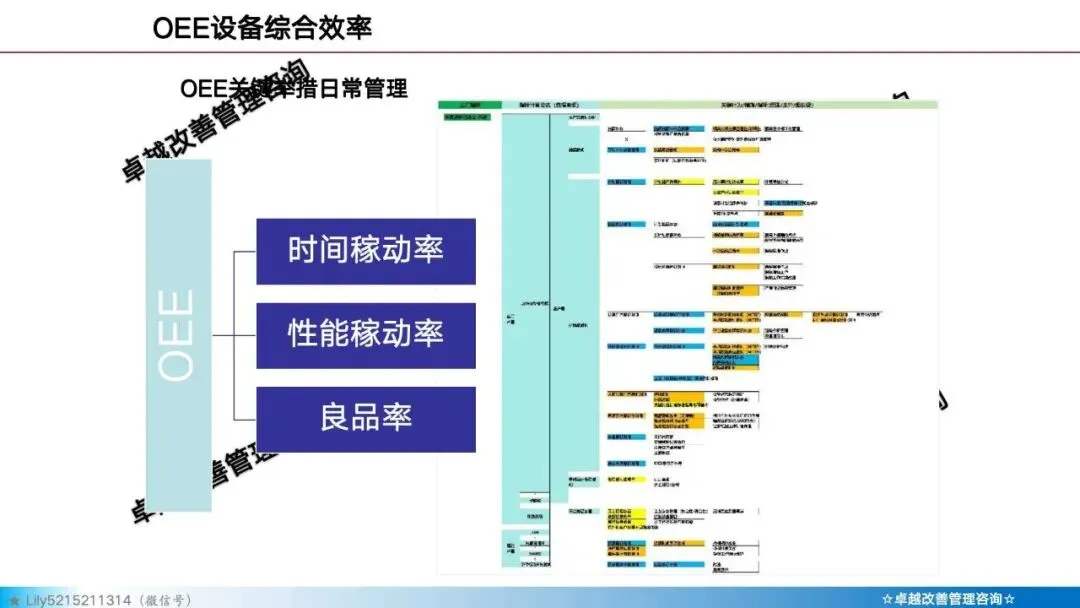
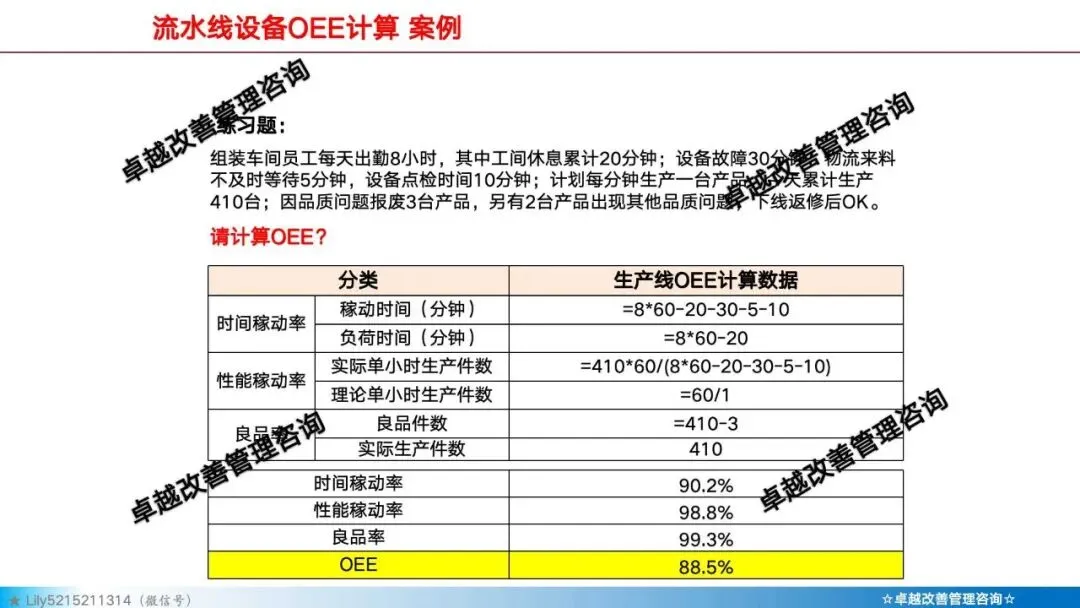
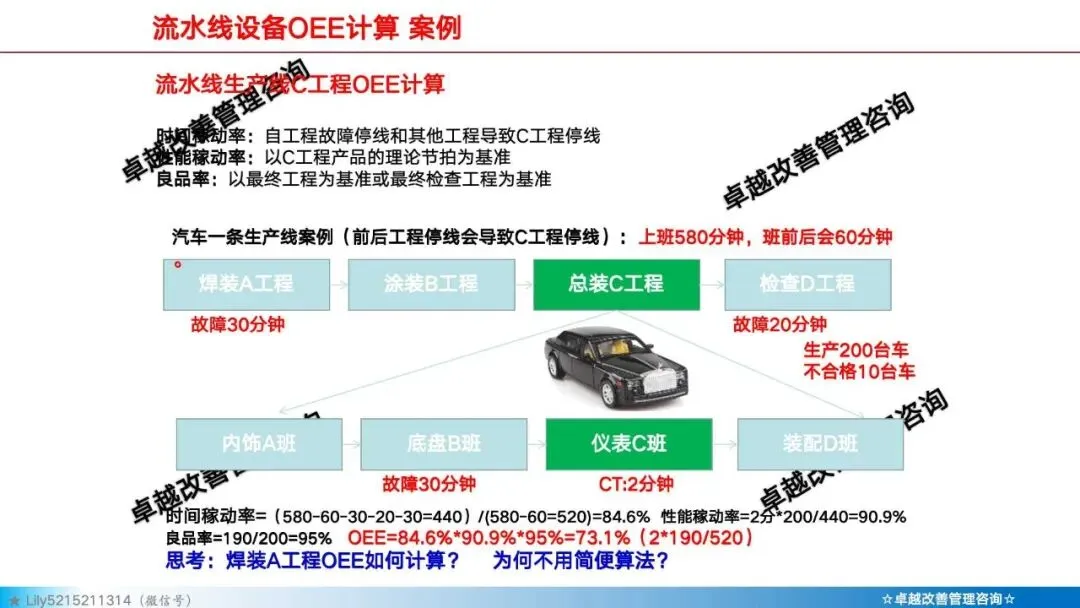
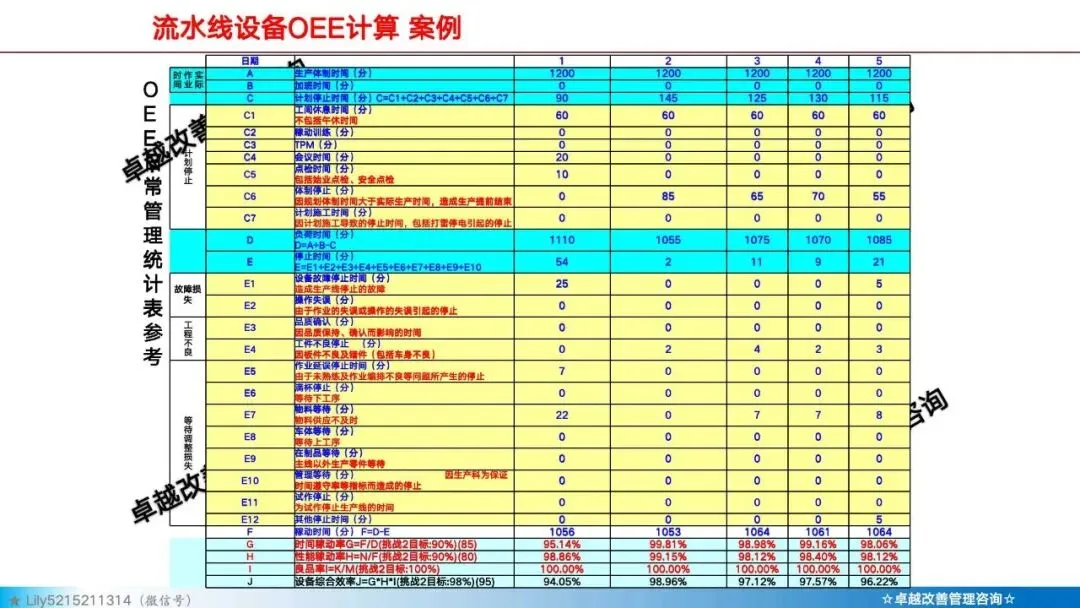
OEE = 时间开动率 × 性能开动率 × 合格品率
指标 | 公式 | 反映问题 |
|---|---|---|
时间开动率 | (负荷时间 - 停机时间) / 负荷时间 | 设备可用性(故障、调整、换型) |
性能开动率 | (理论C/T × 加工数量) / 运行时间 | 速度损失(空转、小停机、速度降低) |
合格品率 | 合格品数量 / 总加工数量 | 质量损失(废品、返工) |
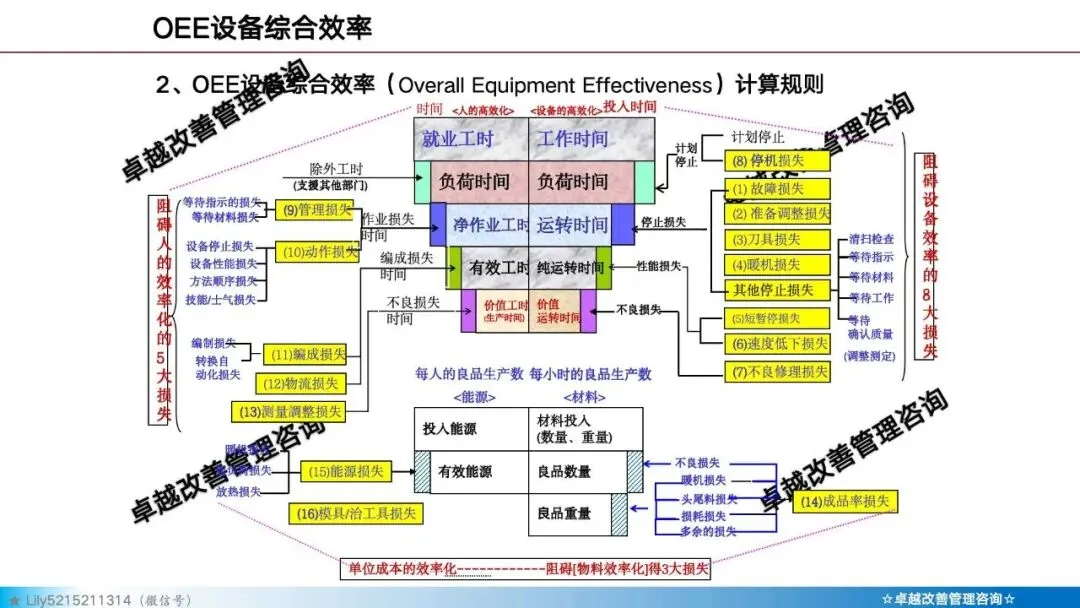
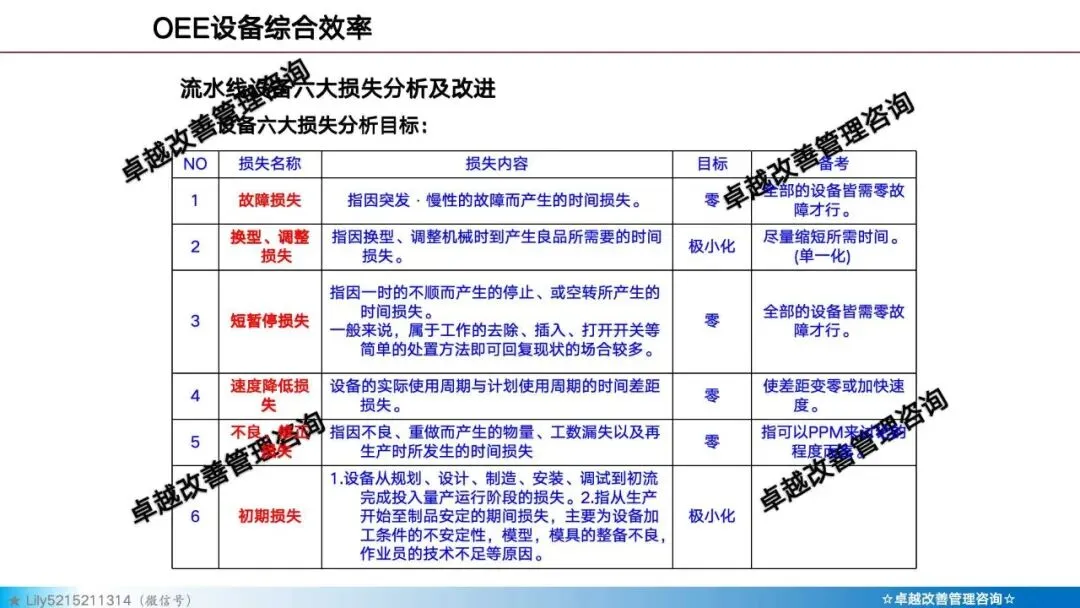
2. OEE 六大损失映射
损失类别 | 对应OEE维度 | 典型原因 |
|---|---|---|
故障损失 | 时间开动率 | 突发故障、设备失效 |
换型/调整损失 | 时间开动率 | 换模时间长、首件调试慢 |
空转/小停机 | 性能开动率 | 传感器误报、卡料、清洁 |
速度损失 | 性能开动率 | 设备老化、工艺参数保守 |
废品/返工 | 合格品率 | 尺寸超差、外观缺陷 |
开机试生产损失 | 合格品率 | 热机、试切、首件确认 |
3. 世界级OEE参考标准
等级 | OEE | 评价 |
|---|---|---|
世界级 | ≥85% | 卓越 |
良好 | 75-85% | 优秀 |
一般 | 60-75% | 有改善空间 |
差 | <60% | 急需改善 |
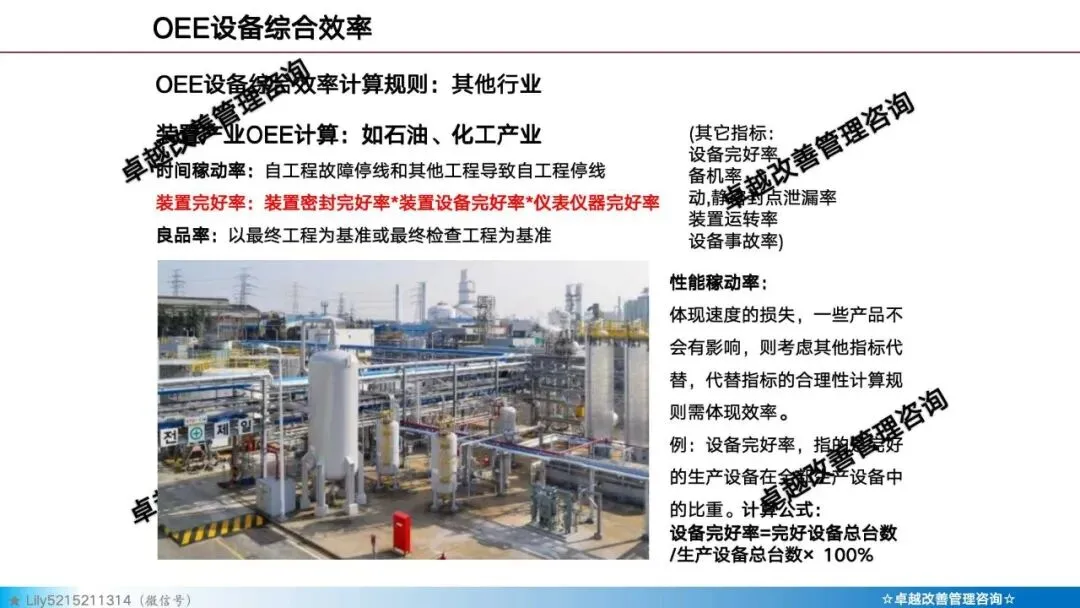
注意:不同行业差异较大。离散制造业通常OEE在60-70%即属正常,流程行业(化工、制药)可更高。
02 TPM:OEE提升的管理体系
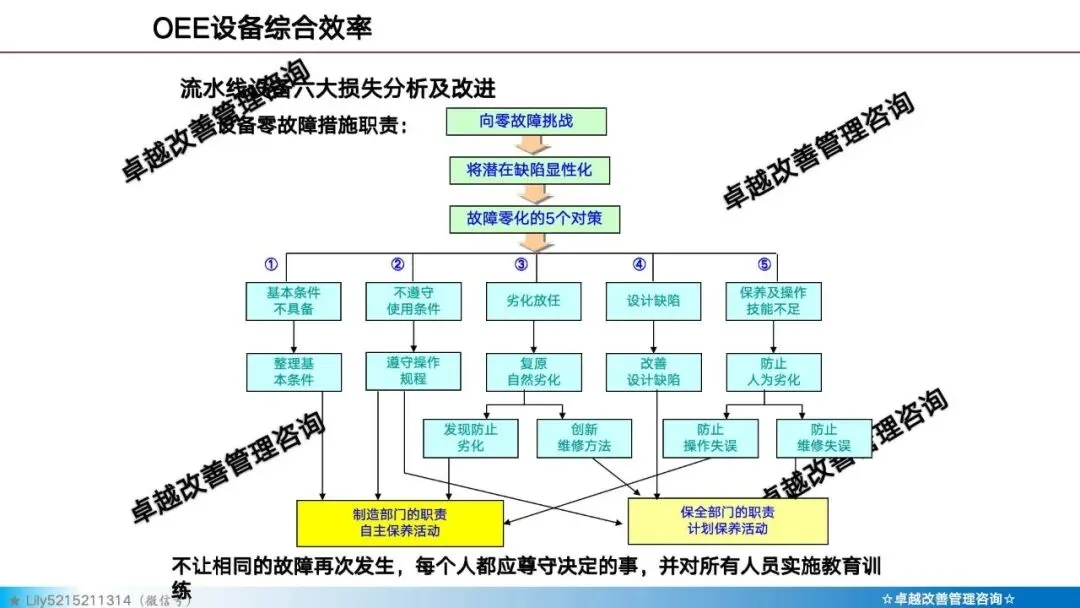
TPM(Total Productive Maintenance)以 “全员参与、零故障、零缺陷、零事故” 为目标,将设备管理从“维修部门的事”转变为“全员的事”。
1. TPM八大支柱
支柱 | 核心内容 | 负责主体 |
|---|---|---|
自主维护 | 操作工日常点检、清洁、润滑、紧固 | 生产部门 |
计划维护 | 定期检修、预测性维护、寿命管理 | 维修部门 |
个别改善 | 针对六大损失的专项攻关 | 跨职能团队 |
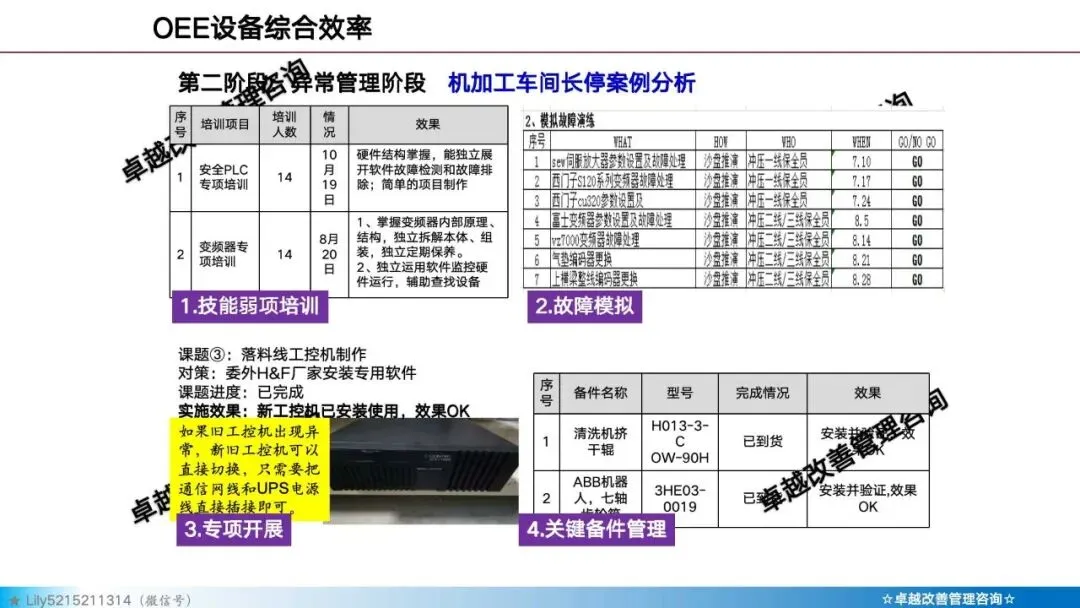
教育训练 | 提升全员设备技能 | 培训部门 |
初期管理 | 设备选型、易维护性设计 | 工程/技术 |
品质维护 | 设备状态与质量参数的关联控制 | 质量部门 |
环境安全 | 本质安全、人机工程 | EHS部门 |
事务效率 | 间接部门效率提升 | 行政/IT |
2. 自主维护七步法(操作工能力进阶)
这是TPM落地的核心路径:
步骤 | 步骤 | 关键动作 |
|---|---|---|
初期清扫 | 彻底清扫+发现微缺陷(漏气、松动、污垢) | |
发生源/困难源对策 | 消除污染源、改善难清扫部位 | |
制定清扫/润滑基准 | 作业标准化(何时、何处、用什么、标准值) | |
总点检 | 点检技能训练,能识别异常征兆 | |
自主点检 | 按标准自主执行,记录异常 | |
标准化 | 现场管理可视化、5S固化 | |
自主管理 | 主动改善、持续优化 |
03 OEE数据采集与分析方法
1. 数据采集方式
方式 | 优点 | 缺点 |
|---|---|---|
人工记录 | 低成本、便于观察隐性原因 | 数据偏差、漏记、效率低 |
PLC/SCADA自动采集 | 实时、准确、可追溯 | 投资较高、需IT支持 |
Andon系统+扫码 | 停机原因可分类统计 | 需操作工养成习惯 |
2. 六种典型损失分析方法
损失类型 | 分析工具 | 改善工具 |
|---|---|---|
故障损失 | MTBF/MTTR分析、FMEA | 根本原因分析、PM分析 |
换型损失 | 换型动作分析 | SMED(快速换模) |
小停机 | 停机记录卡(5Why) | 防错、传感器优化 |
速度损失 | 设备能力指数(CmK) | 参数优化、设备升级 |
质量损失 | SPC控制图 | 设备参数与质量关联分析 |
开机损失 | 首件流程分析 | 标准化启动程序 |
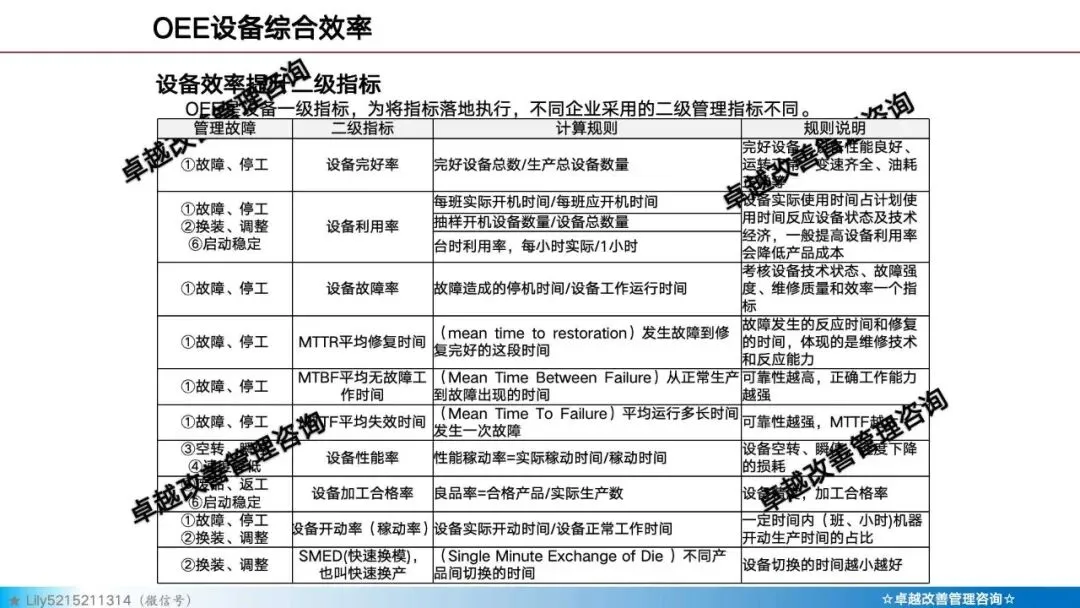
3. 关键指标定义
指标 | 计算公式 | 目标 |
|---|---|---|
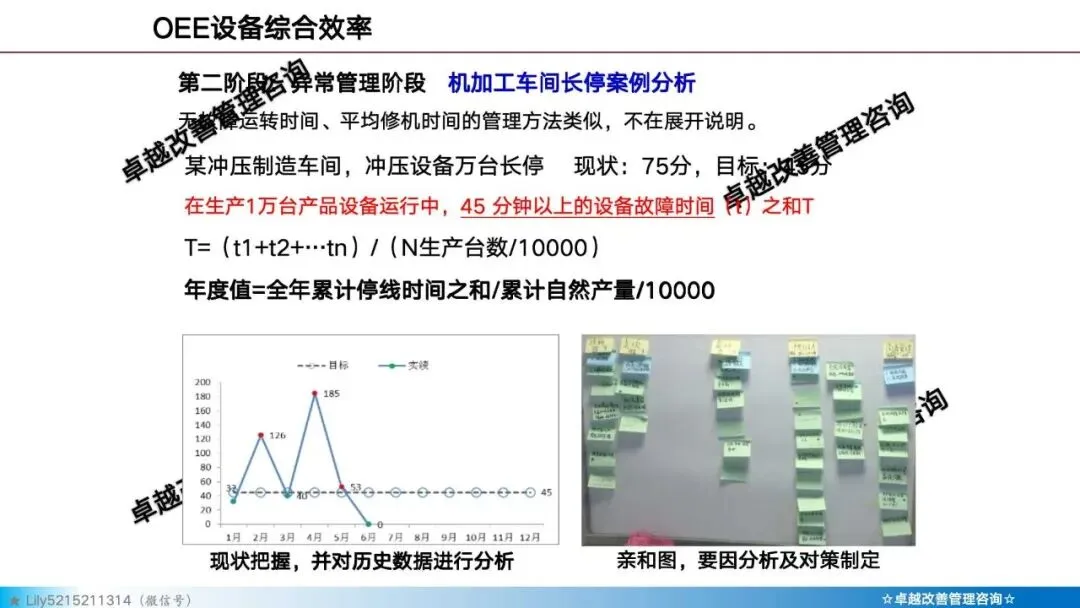
MTBF | 总运行时间 / 故障次数 | 持续延长 |
MTTR | 总维修时间 / 故障次数 | 持续缩短 |
计划停机率 | 计划停机时间 / 负荷时间 | <5% |
突发故障次数 | 月度突发停机次数 | 趋近于0 |
04 TPM推行路线图(12个月规划)
阶段 | 时间 | 关键任务 | 产出 |
|---|---|---|---|
准备期 | 第1月 | 高层决策、成立推进组织、选定示范设备 | 推进章程、人员任命 |
导入期 | 第2-3月 | 教育培训、OEE基准数据收集、5S强化 | 现状OEE数据、清扫标准 |
试点期 | 第4-6月 | 自主维护1-3步实施、个别改善项目启动 | 试点设备OEE提升10-15% |
推广期 | 第7-9月 | 自主维护4-5步、计划维护体系建立、TPM小组活动常态化 | 覆盖核心设备、MTBF上升 |
成熟期 | 第10-12月 | 自主维护6-7步、初期管理机制、品质维护导入 | 世界级OEE目标、全员参与 |
05 常见失败原因与对策
失败原因 | 典型表现 | 对策 |
领导不参与 | 只有设备部在推,生产部不配合 | 建立“设备Owner”机制,生产主管对OEE负责 |
数据不准确 | OEE时高时低,无法指导改 | 上自动化采集系统,或建立人工录入稽核机制 |
操作工抵触 | “我只负责生产,维修是设备部的事” | 自主维护纳入绩效,展示对操作工的好处(更省力) |
重指标轻改善 | 只盯着OEE数字,不解决根本问题 | 每天晨会分析TOP3停机原因,落实对策 |
改善成果难维持 | 改善周结束后反弹 | 建立分层审核(LPA)机制,每周复核标准执行 |
06 关键成功要素
1. OEE不是考核指标,是改善指标:切忌用OEE直接考核一线员工,否则必然导致数据造假。OEE应用于衡量系统能力,定位损失。
2. MTBF和MTTR是管理重点:OEE是结果,MTBF(可靠性)和MTTR(可维修性)才是管理抓手。
3. 自主维护的核心是技能转移:教会操作工“听声音判断异常”“通过振动感知问题”,比单纯要求点检更有效。
4. 可视化是基础:设备状态(红/黄/绿)、点检路线图、OEE趋势图全部上墙,让异常暴露在阳光下。
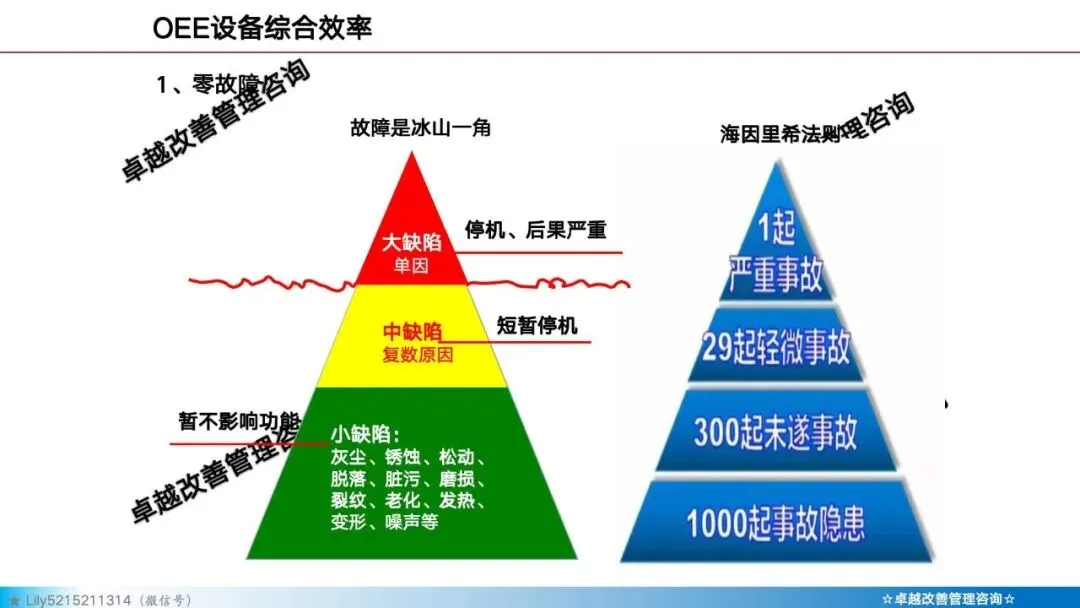
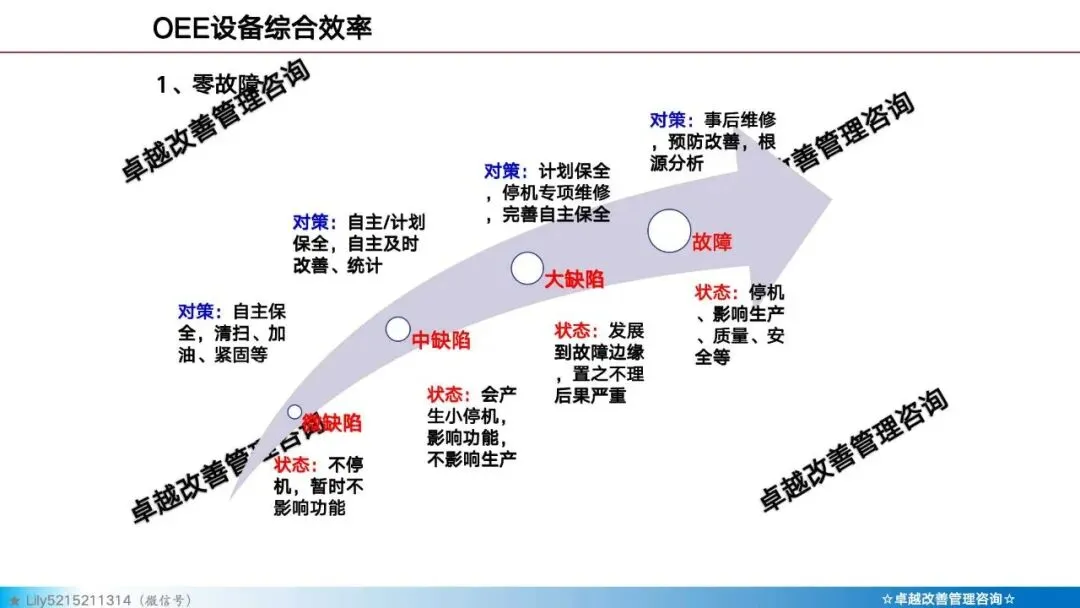
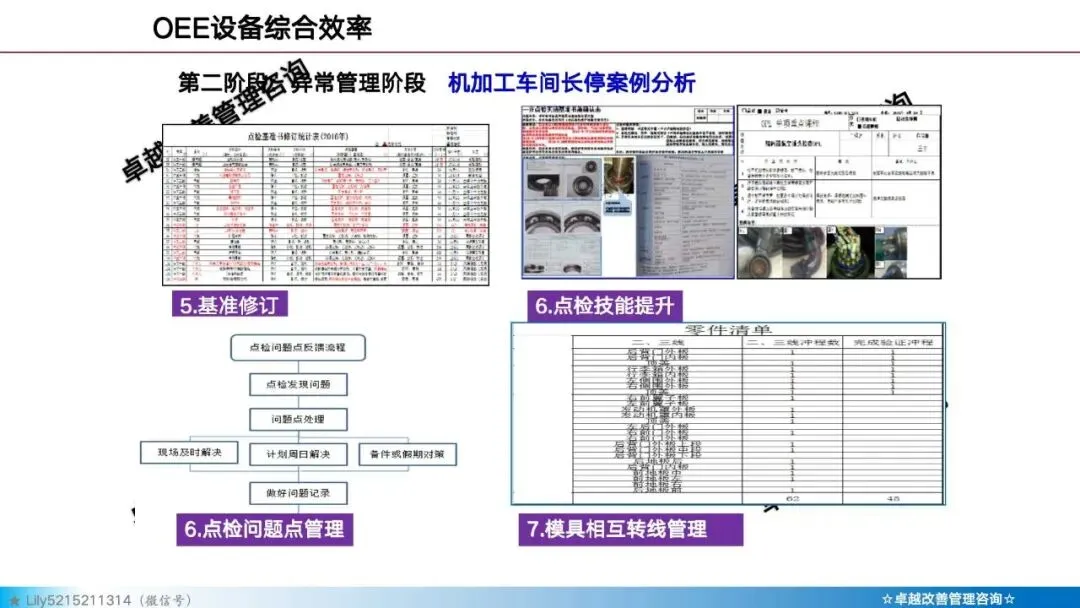
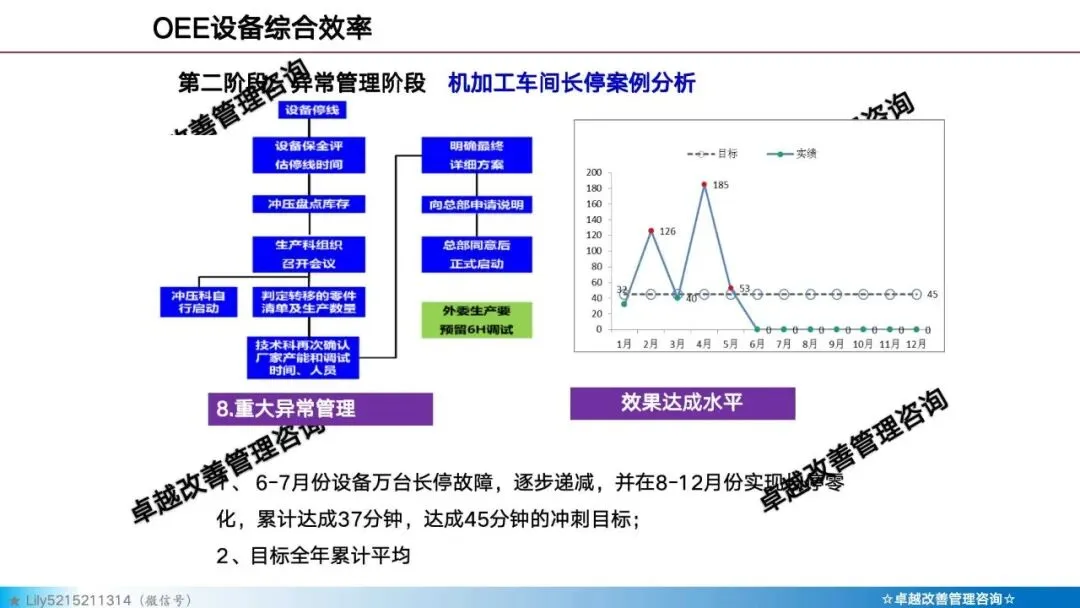
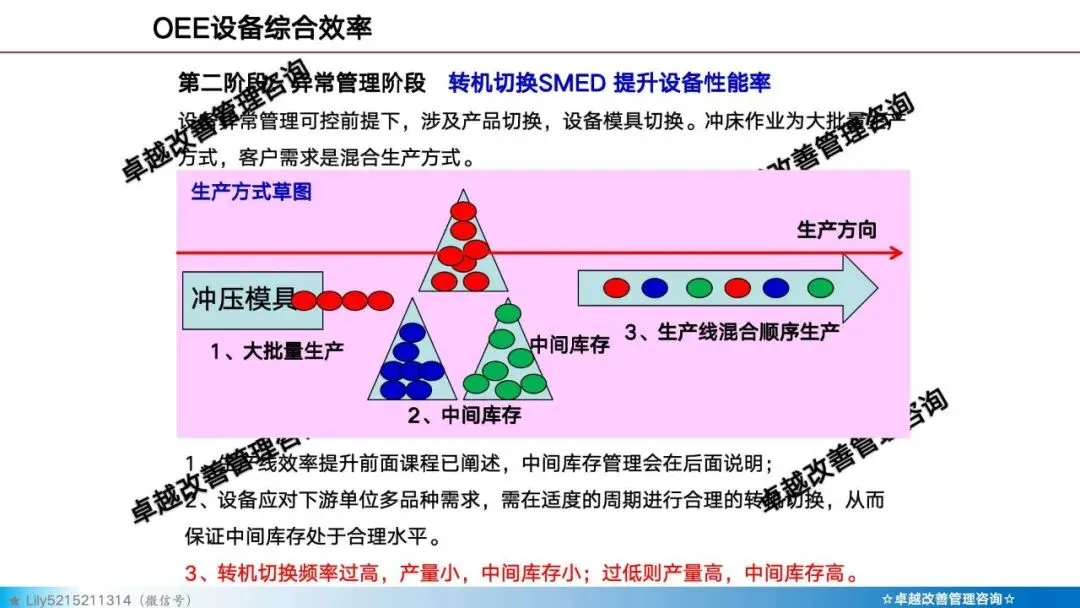
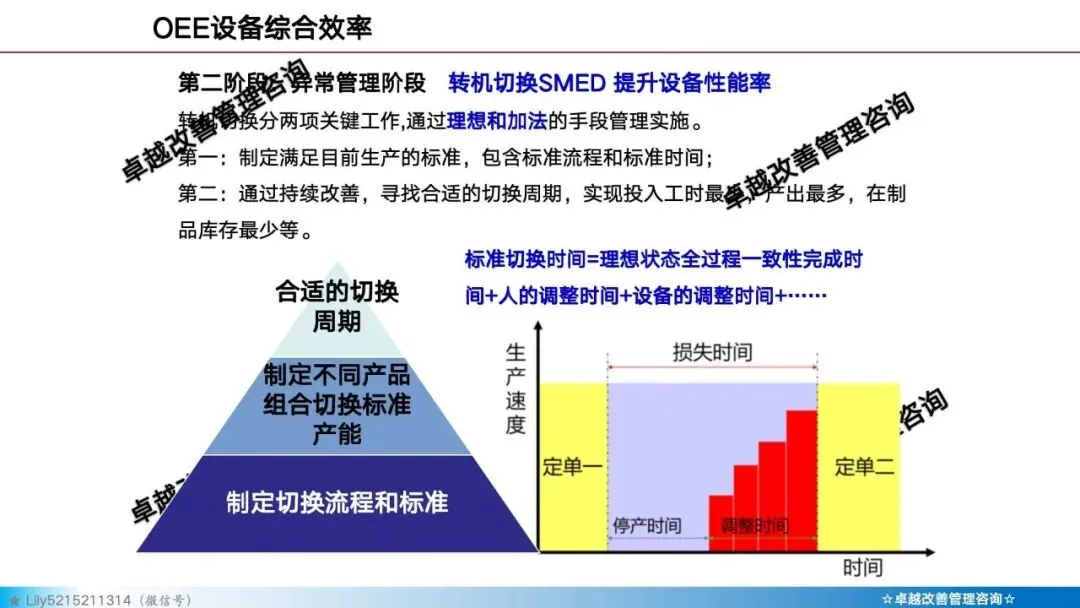
《设备OEE管理--TPM管理实践》PPT内容分享:
对精益感兴趣的,想提升自己能力的伙伴可联系购买!