MES系统数字化工厂解决方案(68页 PPT)
- 2026-09-24 14:03:54
制造业的数字化转型推进多年,多数企业的信息化系统并不少,真正稀缺的是把计划、执行、质量、设备、物料串成一条闭环链路的能力。MES数字化工厂解决的核心问题正是让生产现场从经验驱动转向数据驱动,让每一道工序、每一台设备、每一批物料都进入可视、可控、可追溯的轨道。
一、环境背景
中国制造业正处在从自动化向智能化跨越的关键阶段。工业4.0与中国制造2025的推进,让数字化工厂从概念走向落地,但多数企业的数字化进程仍停留在单点应用,例如设计有CAD、PLM,管理有ERP,设备有PLC,系统之间却彼此割裂。这种割裂的直接后果是,车间的真实状态无法及时反馈到计划层,计划层的指令也无法精准落到每一道工序,所谓数字化变成了一座座信息孤岛。
从离散制造企业的实际运营看,瓶颈往往集中在几个环节,比如排产依赖经验,插单和变更频繁,产能无法精准预估;质量数据靠人工记录,出了问题难以向前追溯到原料批次、向后追溯到流向;设备状态如同黑箱,停机、故障、维修全靠现场报修,OEE长期低位运行;物料配送滞后,仓库与产线之间信息不同步。这些问题单靠某一套系统或某一次技改无法解决,需要一套贯穿计划、执行、质量、设备、物料全流程的数字化闭环体系。
行业对MES的认知也在变化。早期的制造执行系统多被当作数据采集工具,侧重记录而非决策;如今随着柔性生产、多品种小批量成为常态,车间对实时调度、质量预警、快速追溯的要求大幅提升,MES逐步从后台记录系统升级为车间运营的中枢。政策层面,从数字化车间到智能工厂的梯度建设路径已经明确,制造执行层作为连接经营层与设备层的枢纽,成为改造投入的重点方向。
二、解决方案
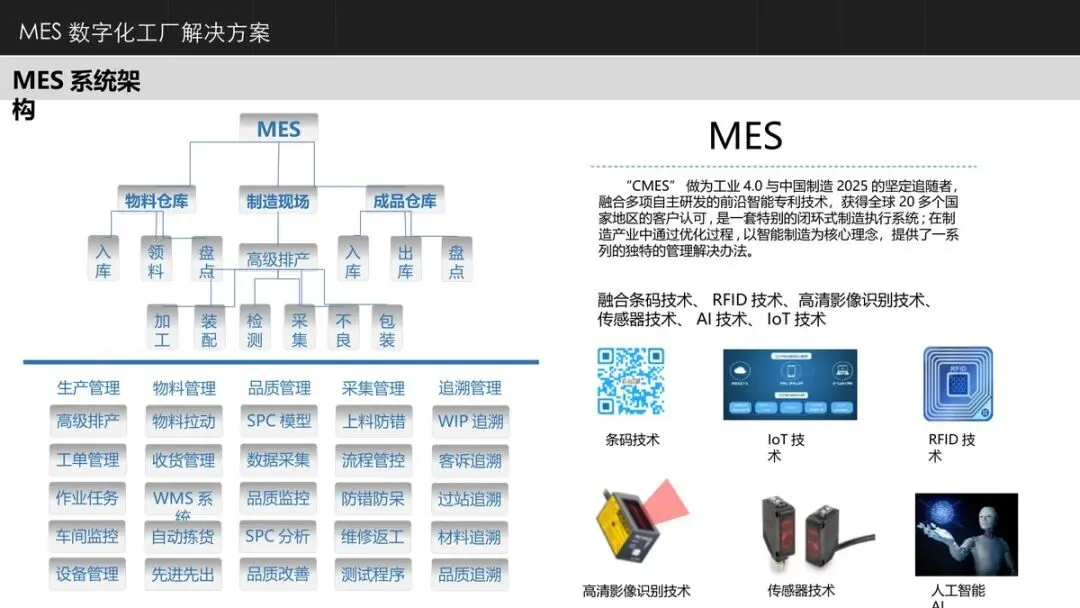
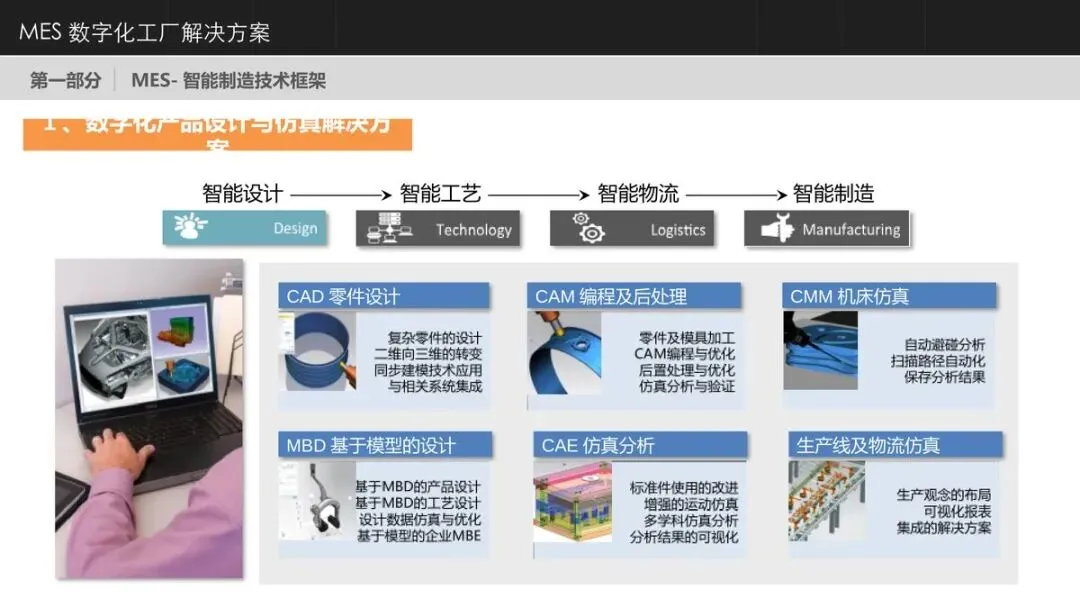
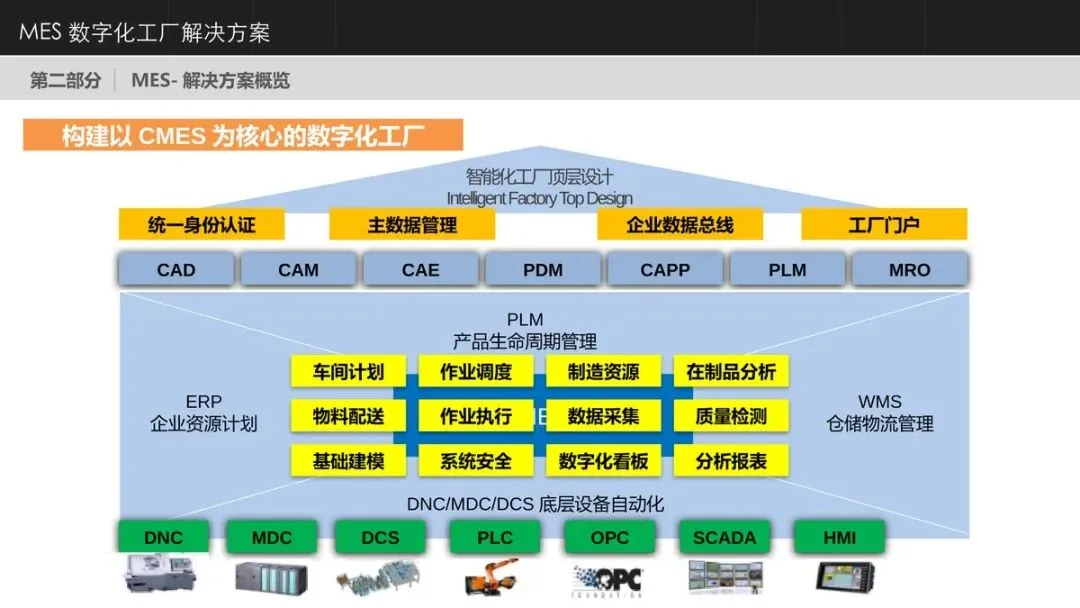
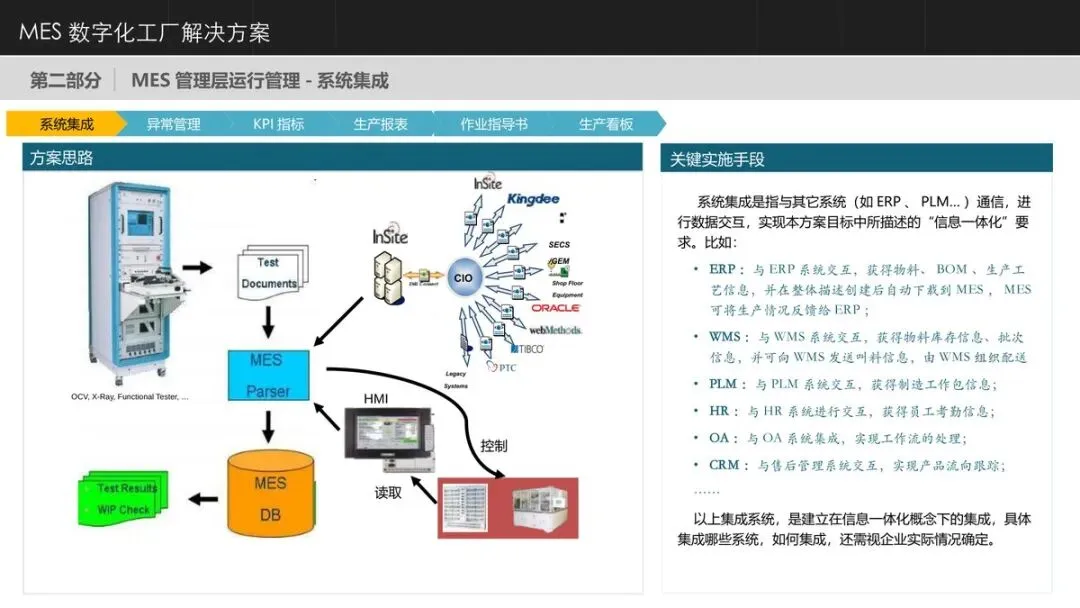
解决方案的核心是一套闭环式制造执行系统,行业通称MES。它与传统信息化系统的区别在于定位,ERP解决的是企业资源计划层面的问题,而MES解决的是计划落地到车间的最后一公里。它向上承接ERP的生产计划、PLM的工艺数据,向下连接PLC、DCS、SCADA等底层自动化设备,中间打通物料、质量、追溯、看板等执行环节,融合条码、RFID、高清影像识别、传感器、AI与IoT技术,把设计、工艺、制造、检验、物流的数据串成一条完整的价值链。
(一)生产执行:从排产到追溯的八项能力
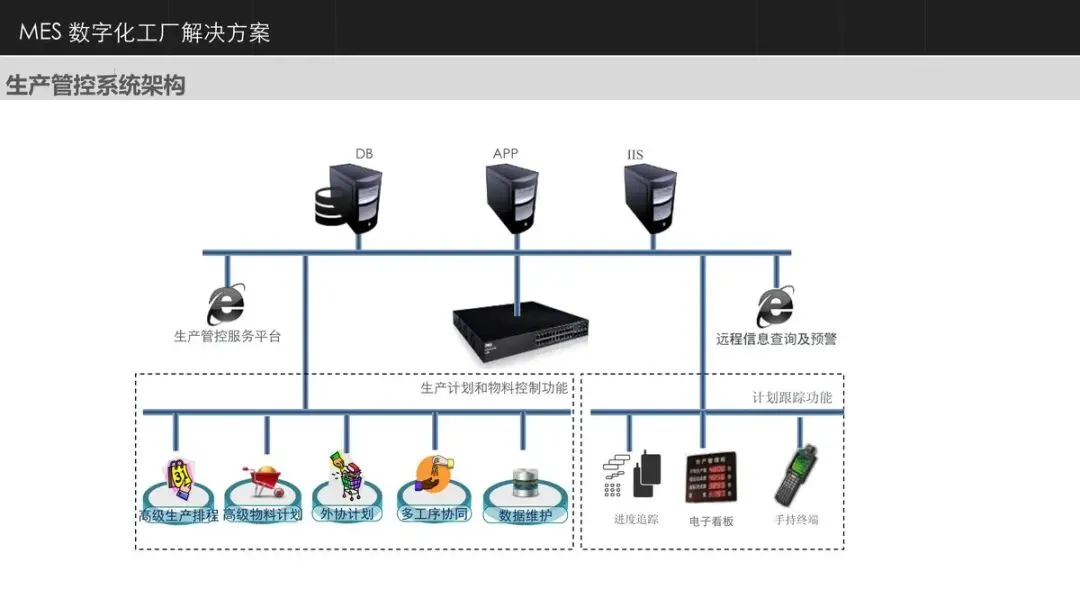
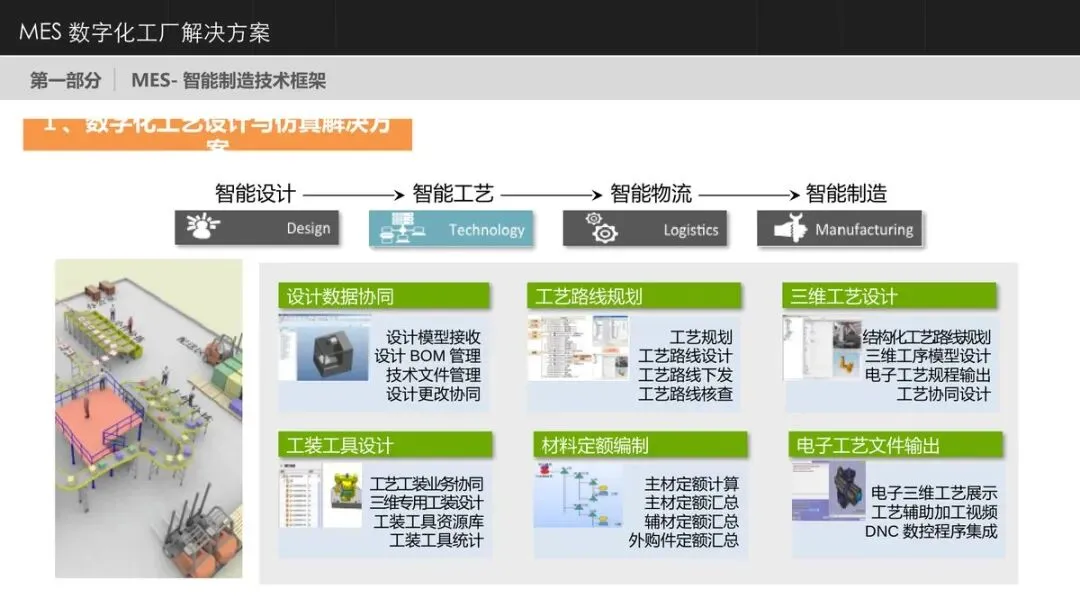
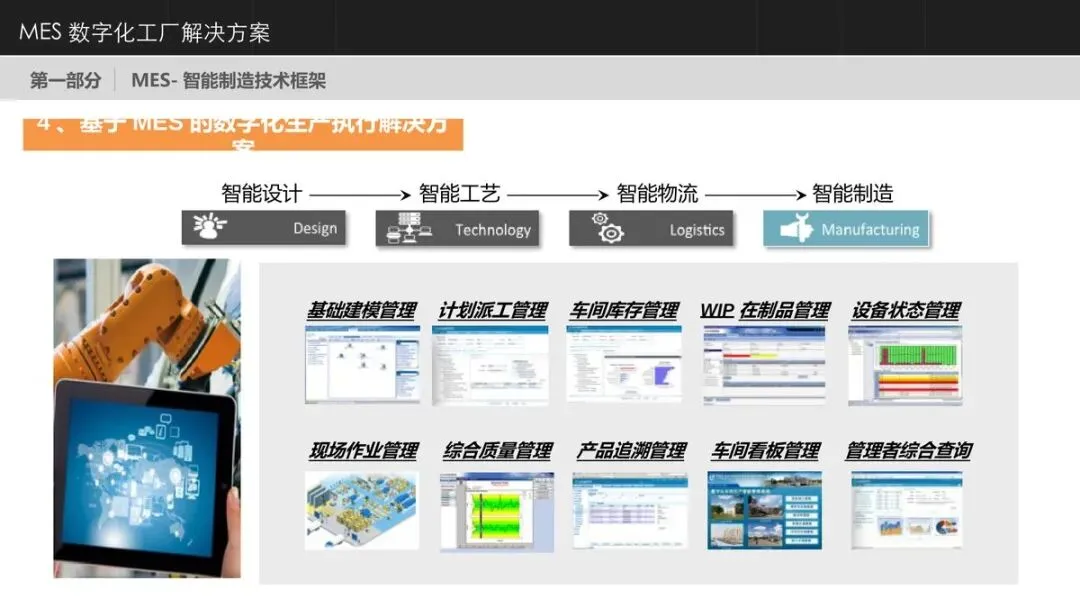
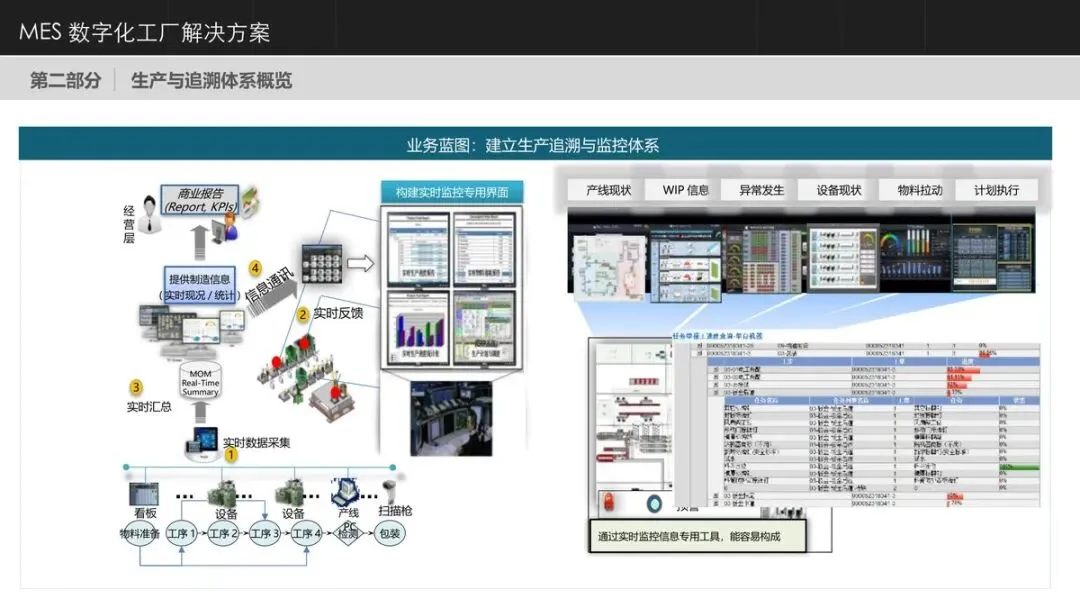
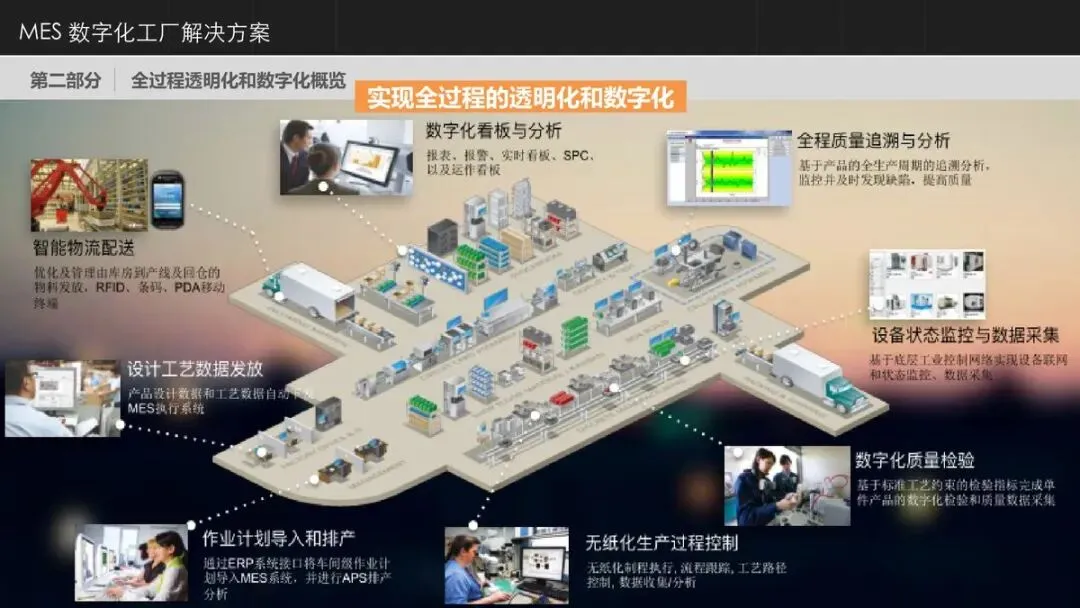
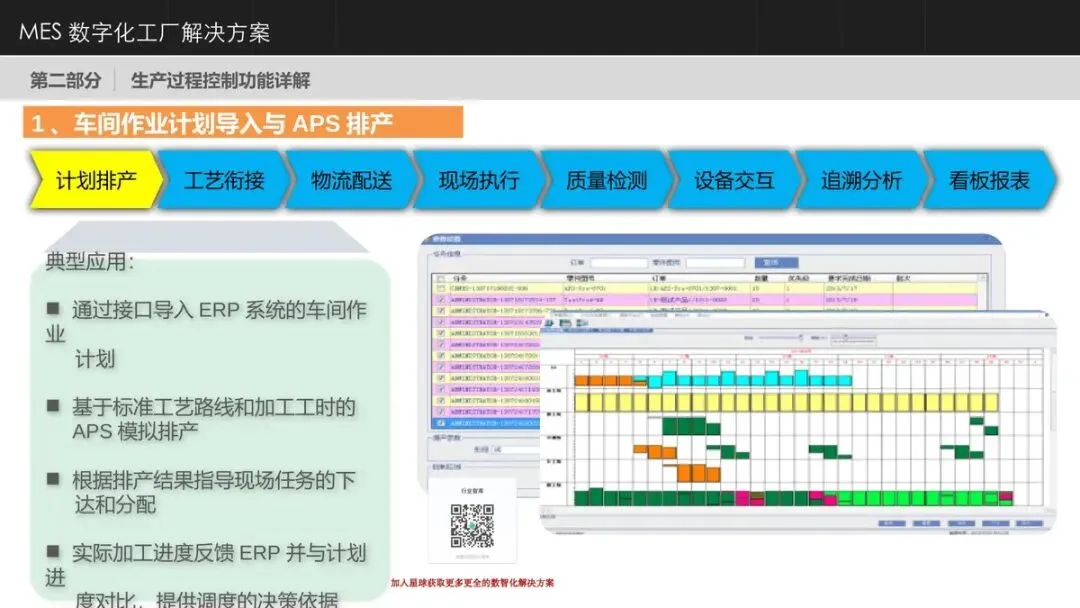
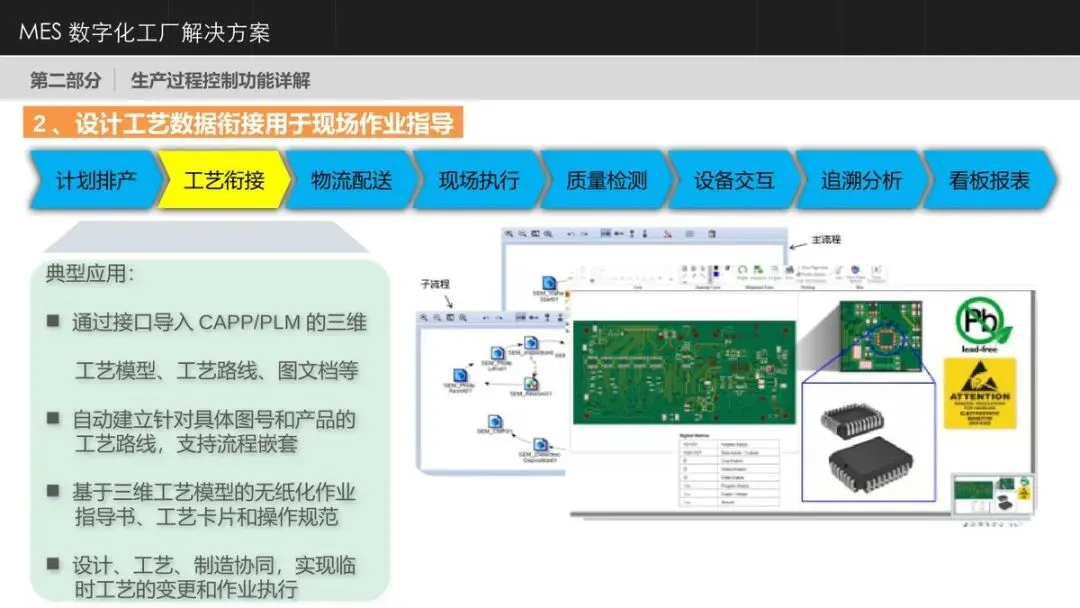
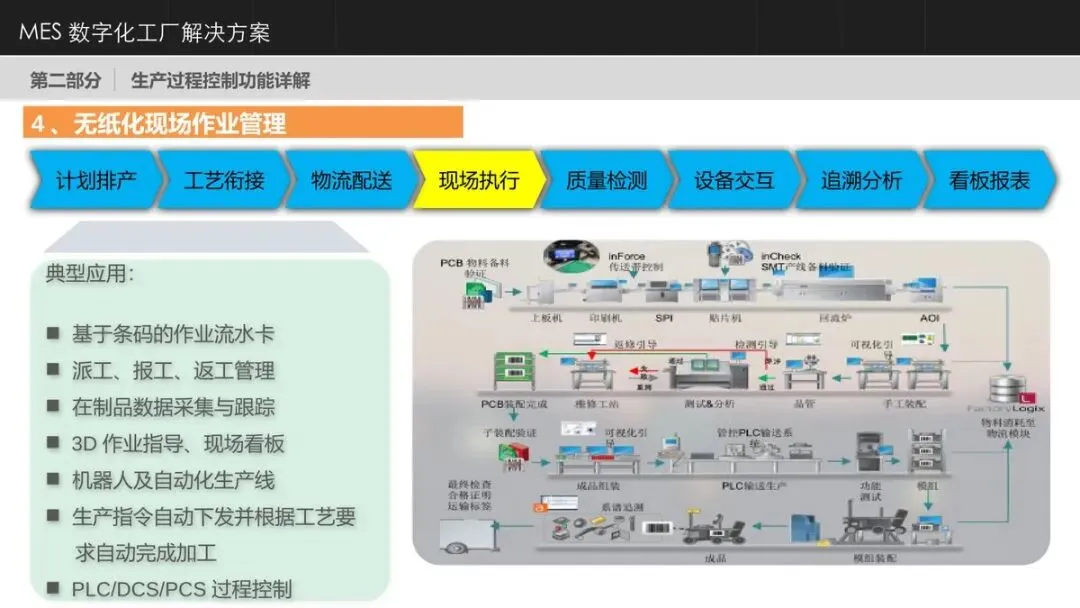
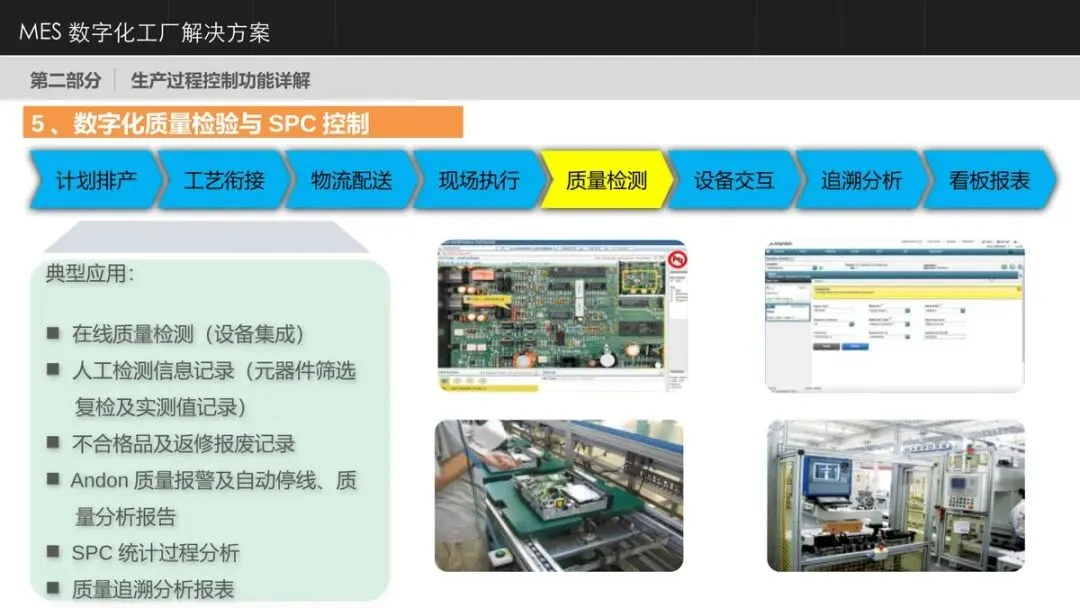
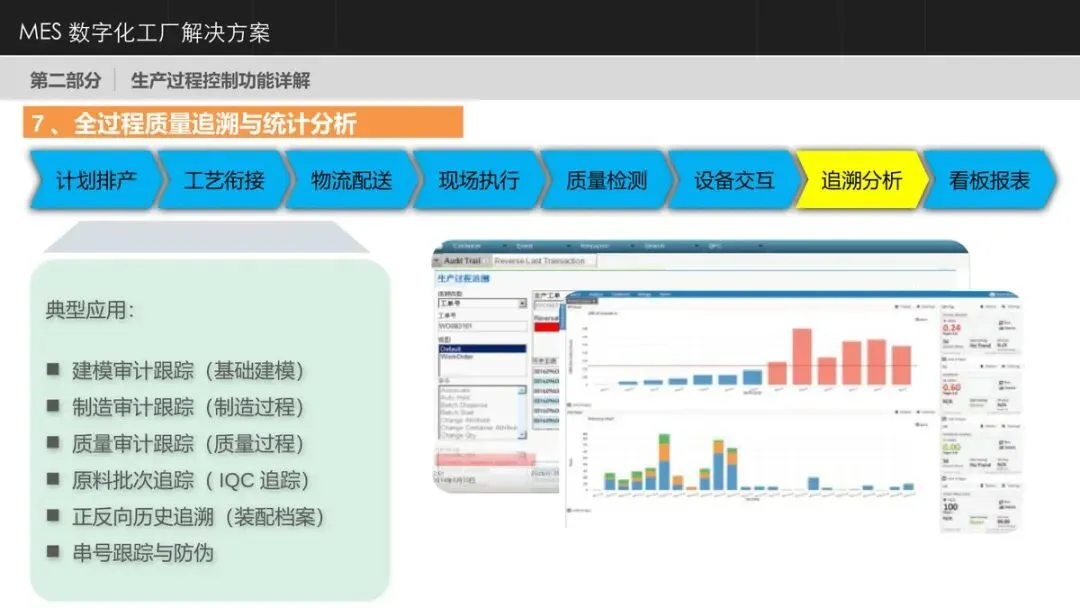
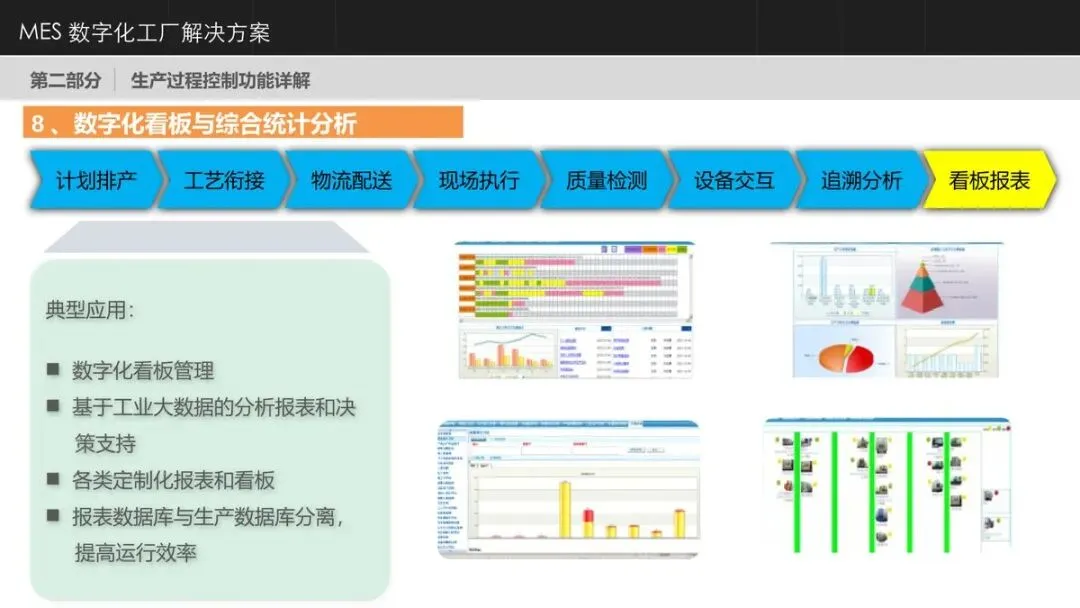
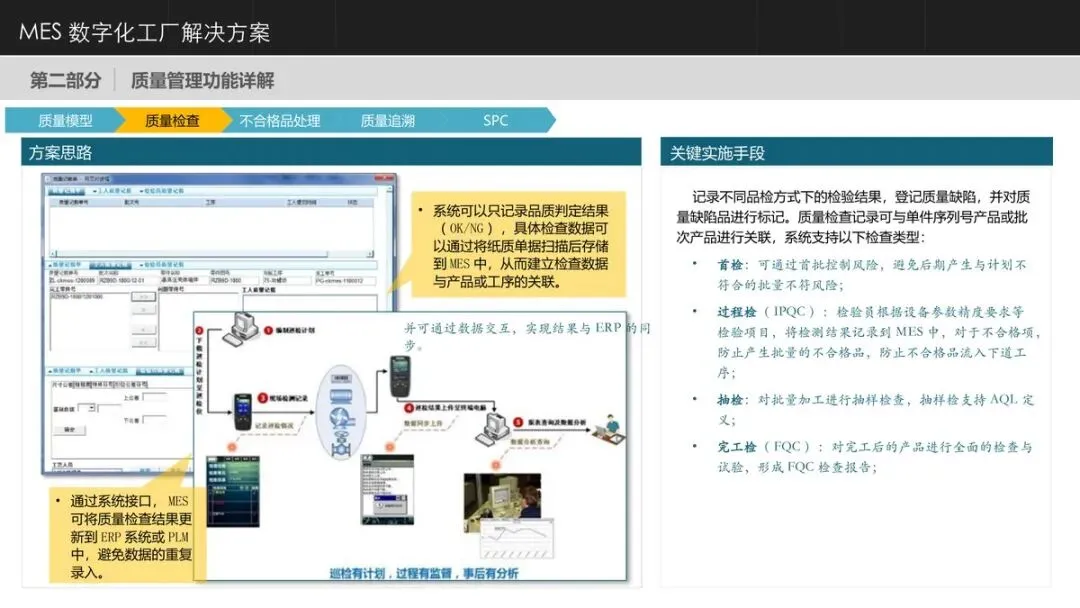
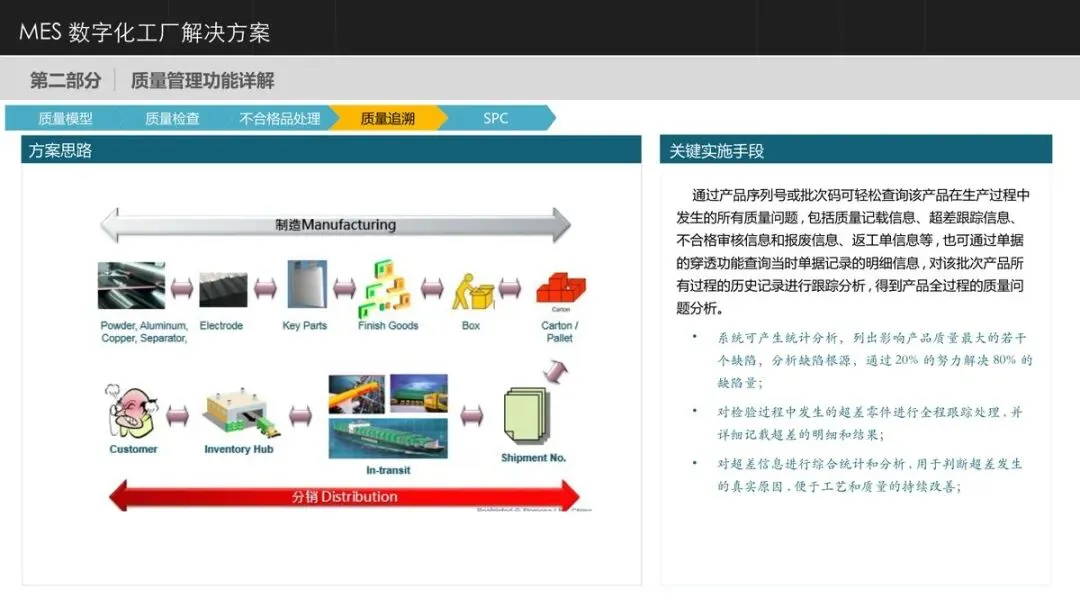
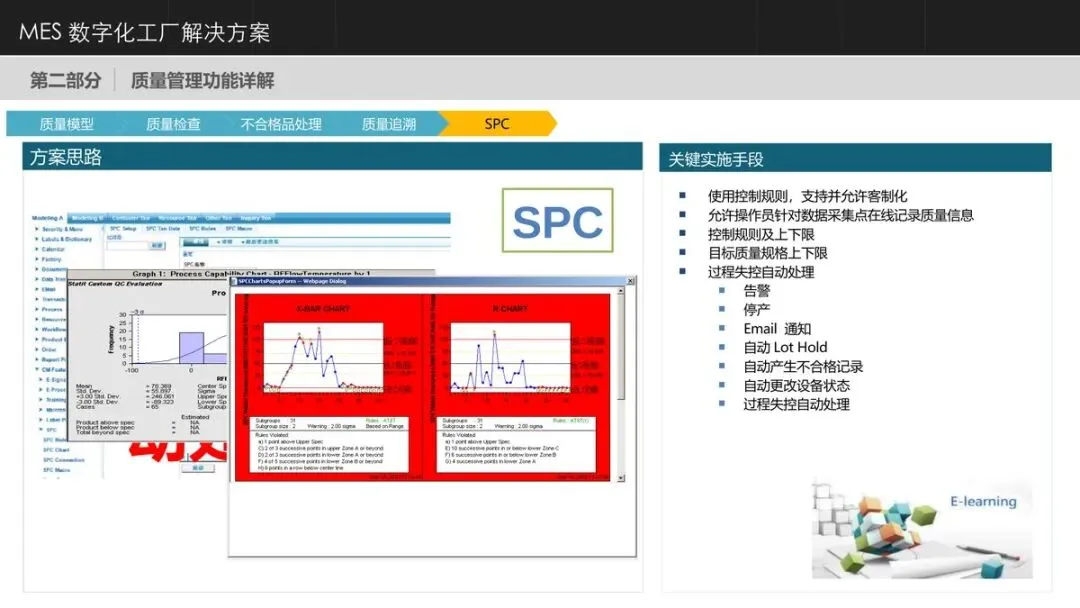
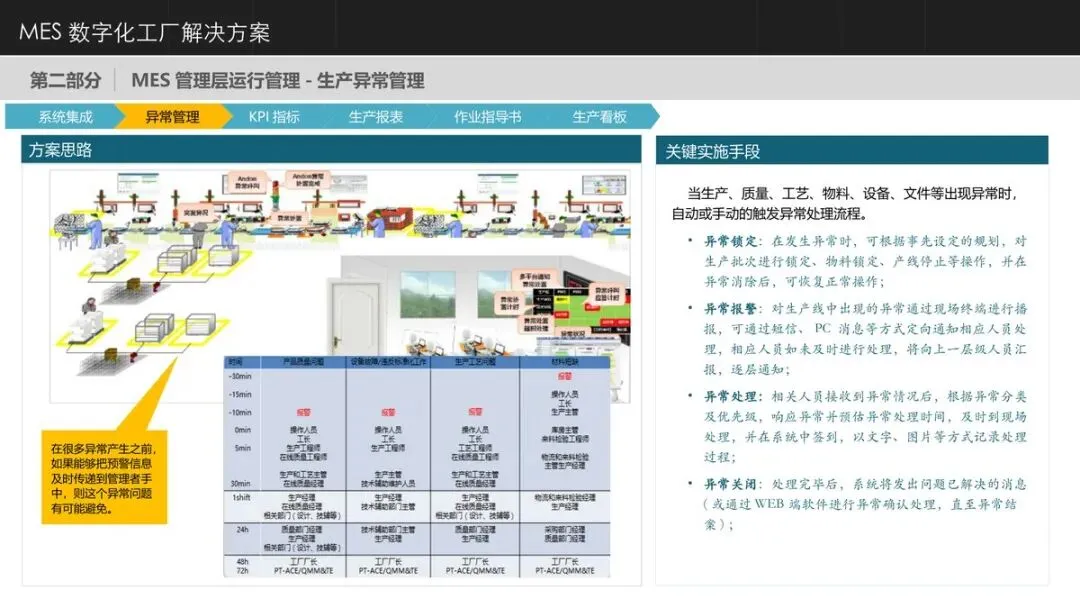
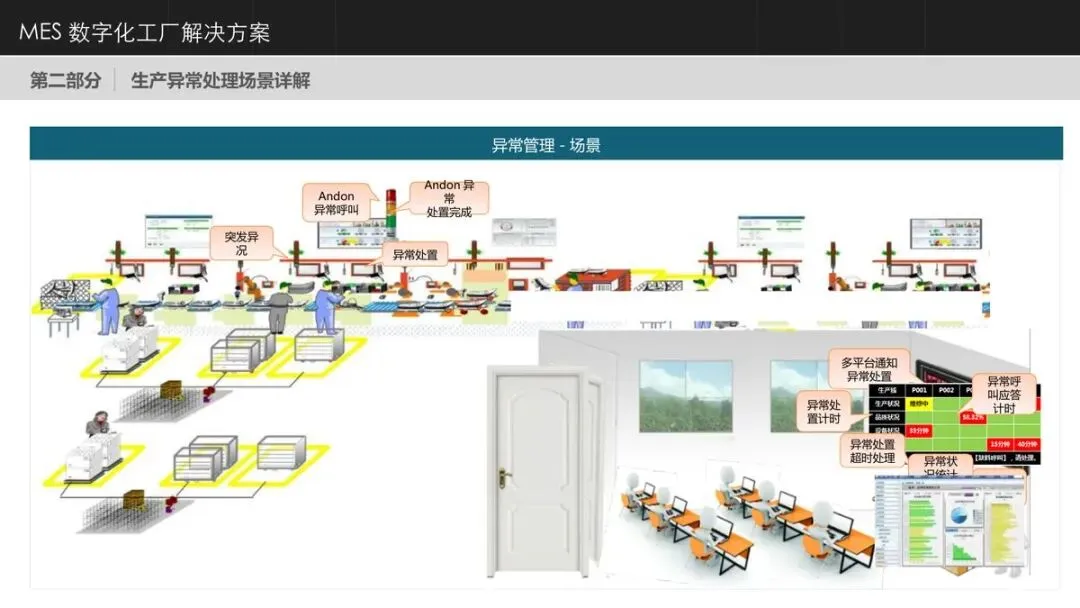
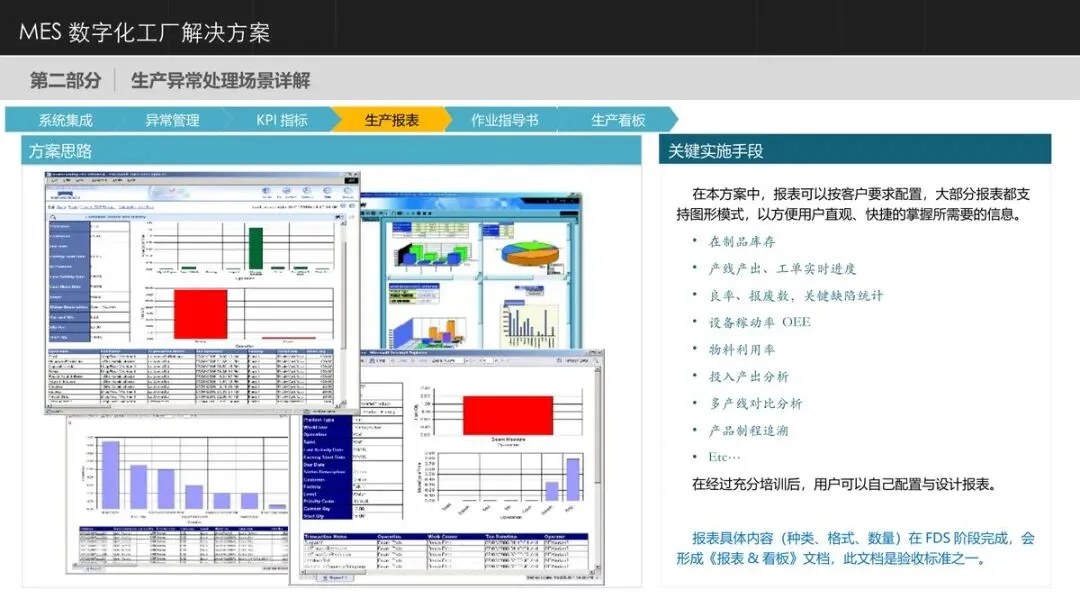
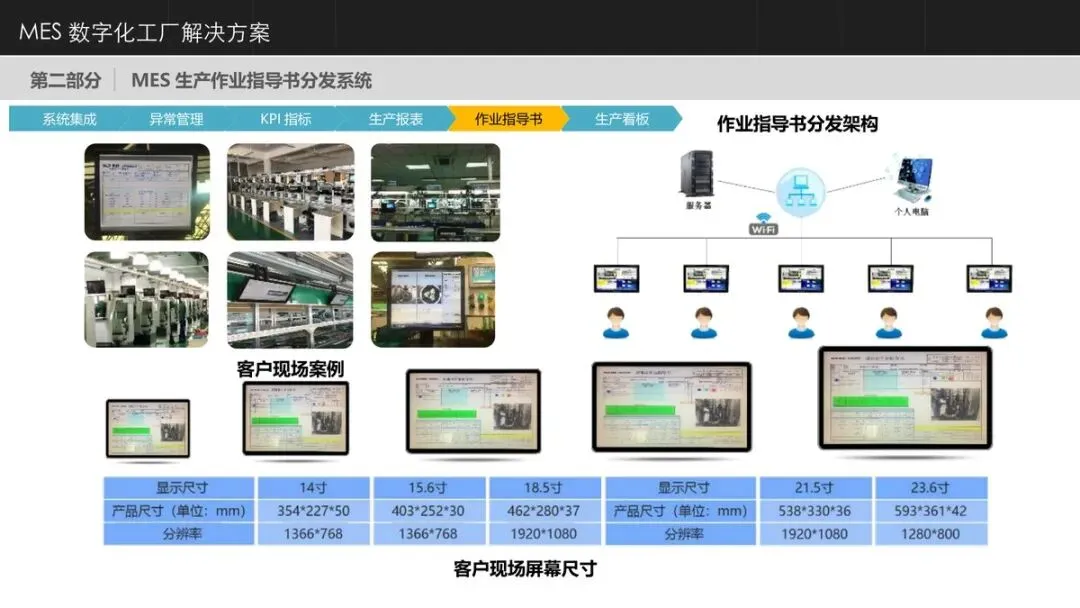
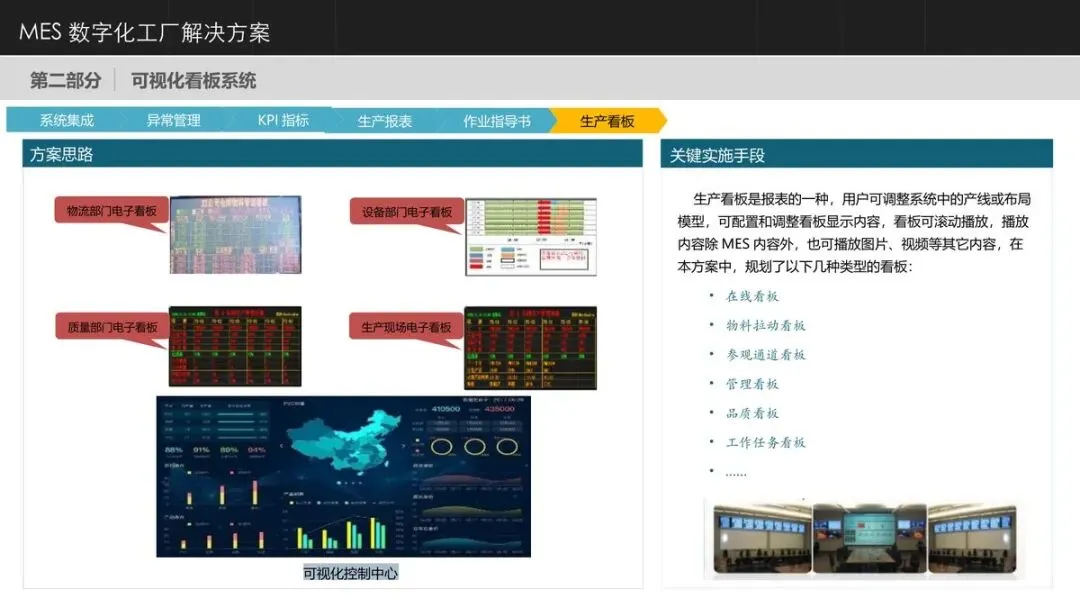
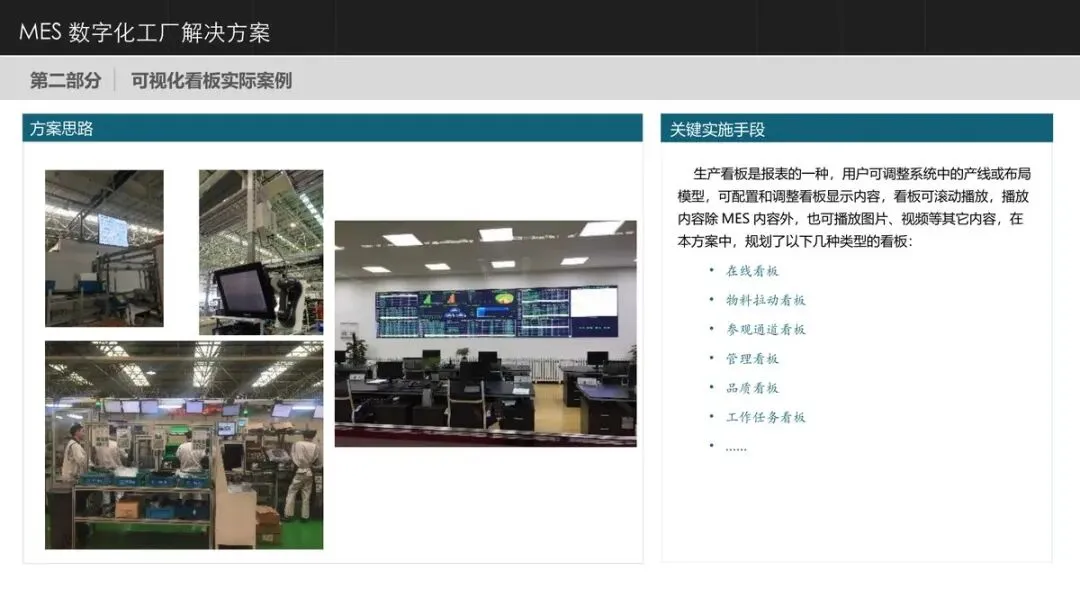
生产过程控制是整个方案的重心,覆盖八项核心功能。计划层通过接口导入ERP的车间作业计划,基于标准工艺路线和加工工时进行APS高级排产,排产结果直接指导现场任务下达与分配,加工进度再反馈ERP形成调度决策依据。工艺层与CAPP、PLM衔接,自动建立针对具体图号和产品的工艺路线,输出三维无纸化作业指导书和工艺卡片,实现设计、工艺、制造的协同。执行层通过条码作业流水卡管理派工、报工、返工,与机器人及自动化产线联动,实现生产指令自动下发。质量环节集成在线检测设备与人工检测记录,支撑SPC统计过程分析,异常时触发Andon报警、自动停线与质量分析报告。追溯层面依托序列号和批次码实现正反向追溯,从原料批次到装配档案再到客诉反馈,全程可查。最终通过数字化看板与工业大数据分析,把车间实时状态转化为管理决策依据。
(二)设备运维:从状态监控到知识沉淀
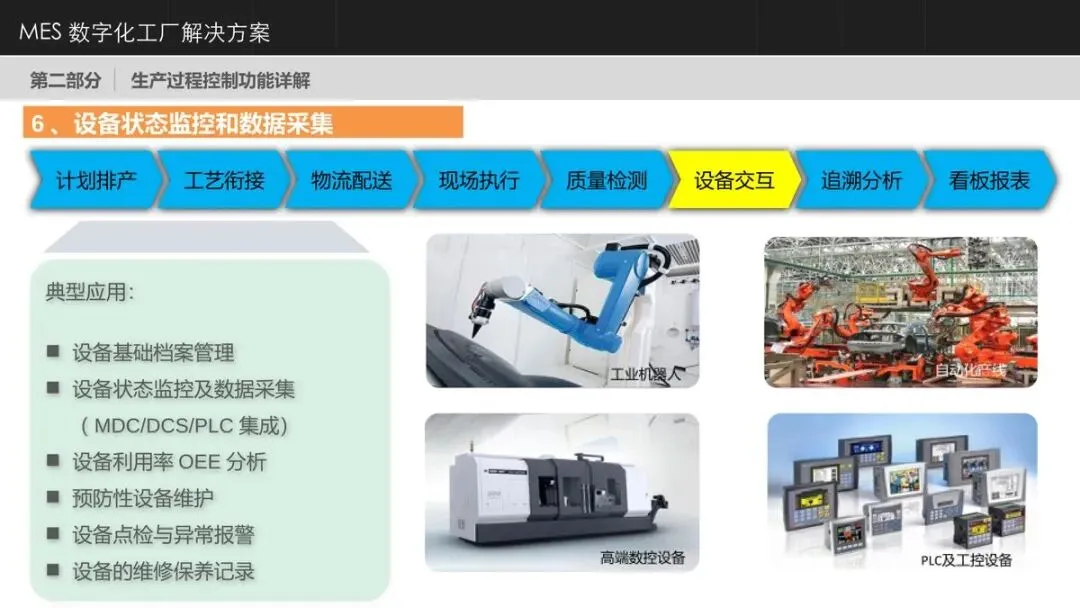
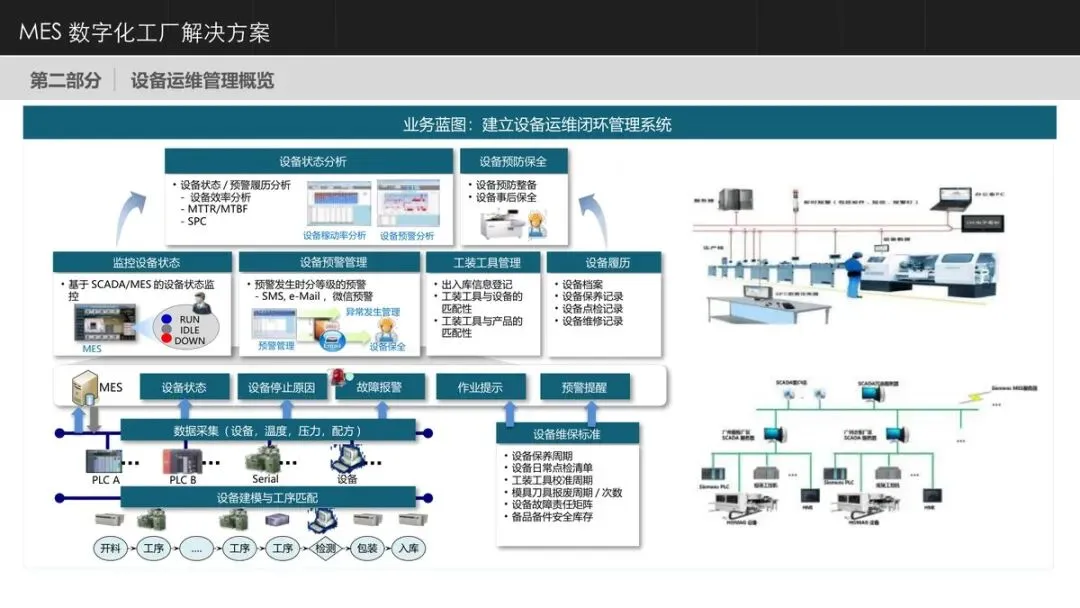
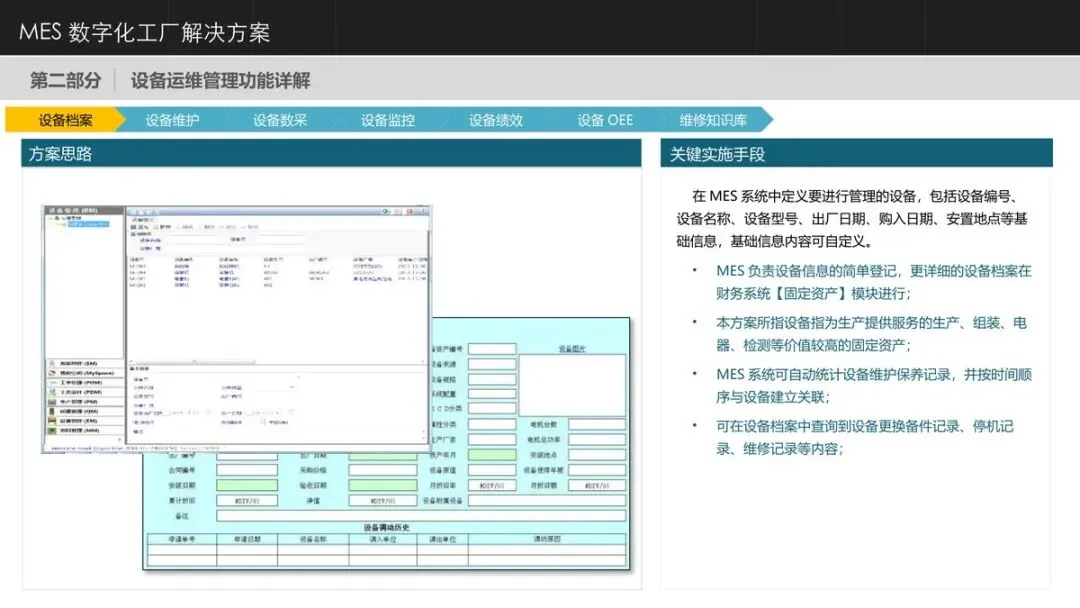
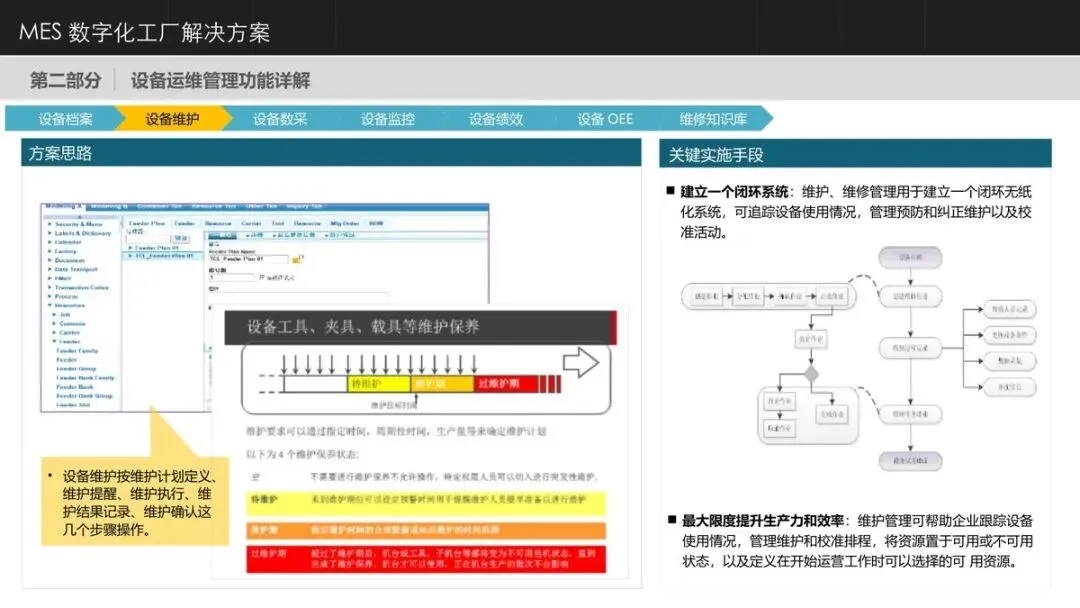
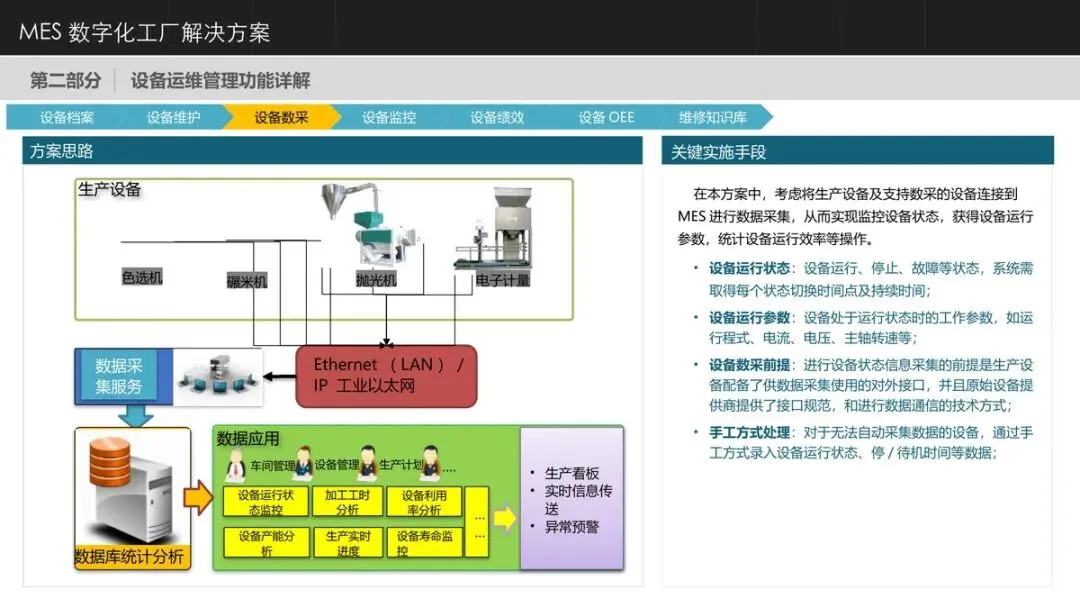
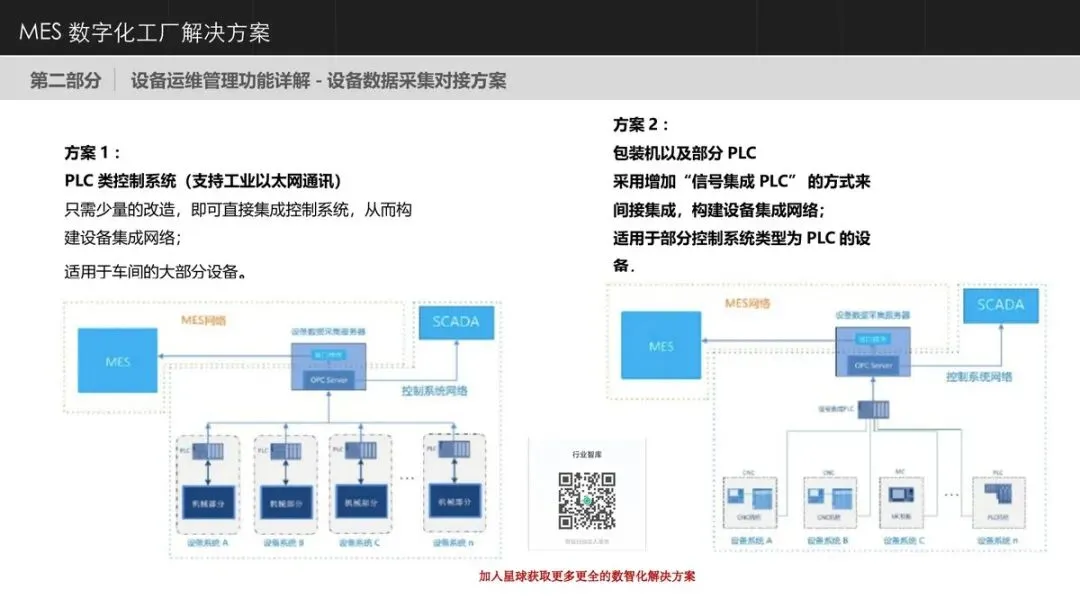
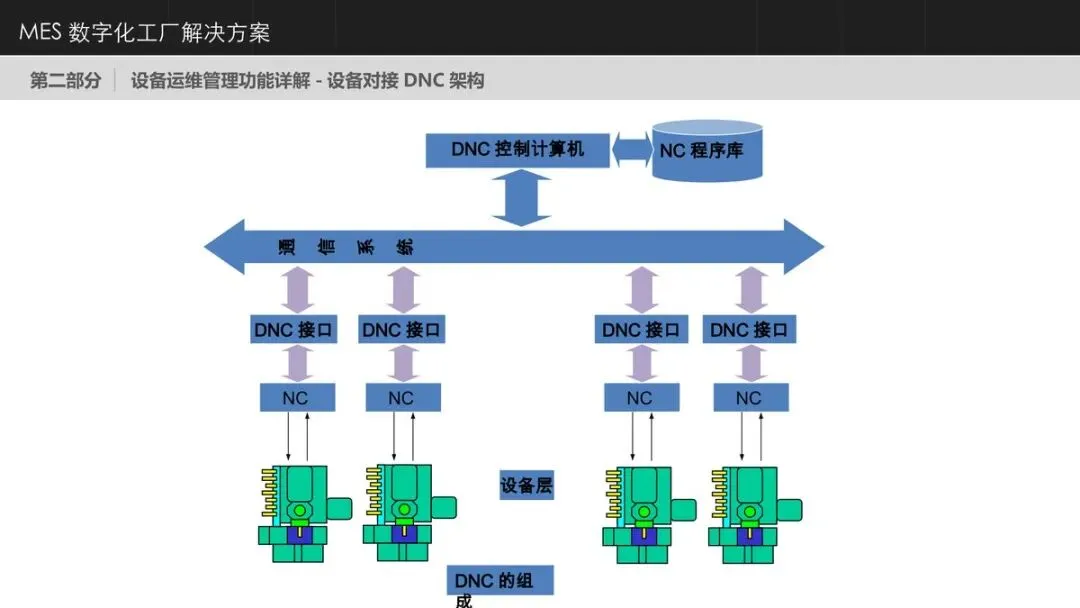
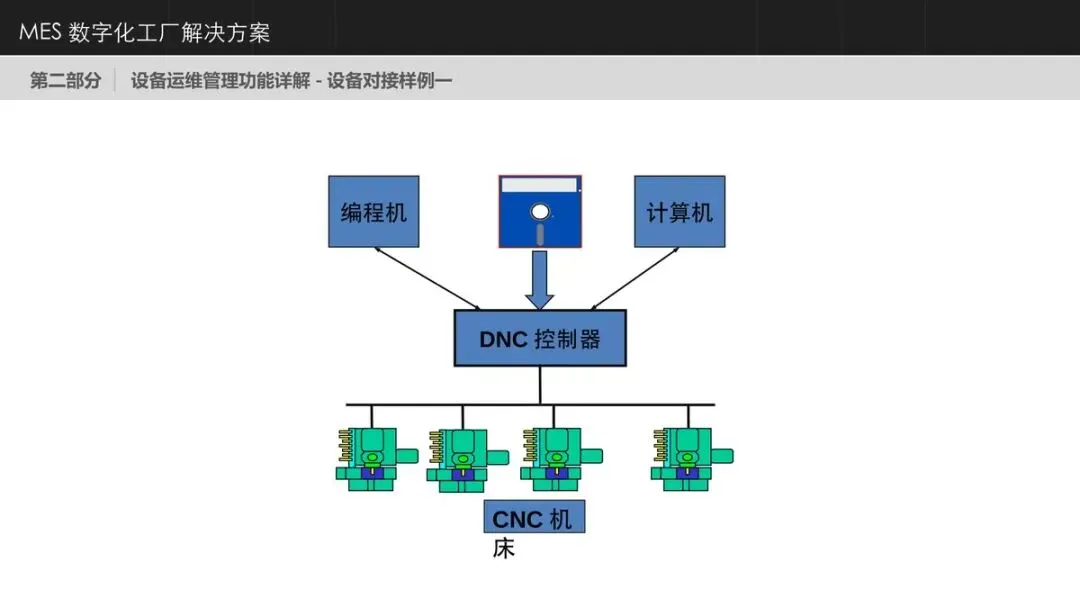
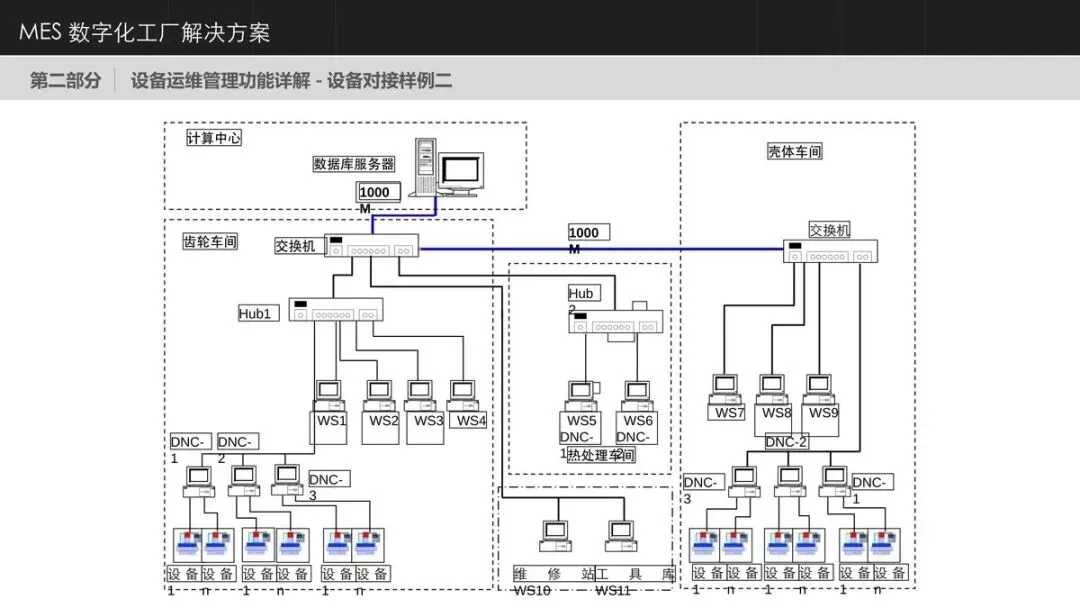
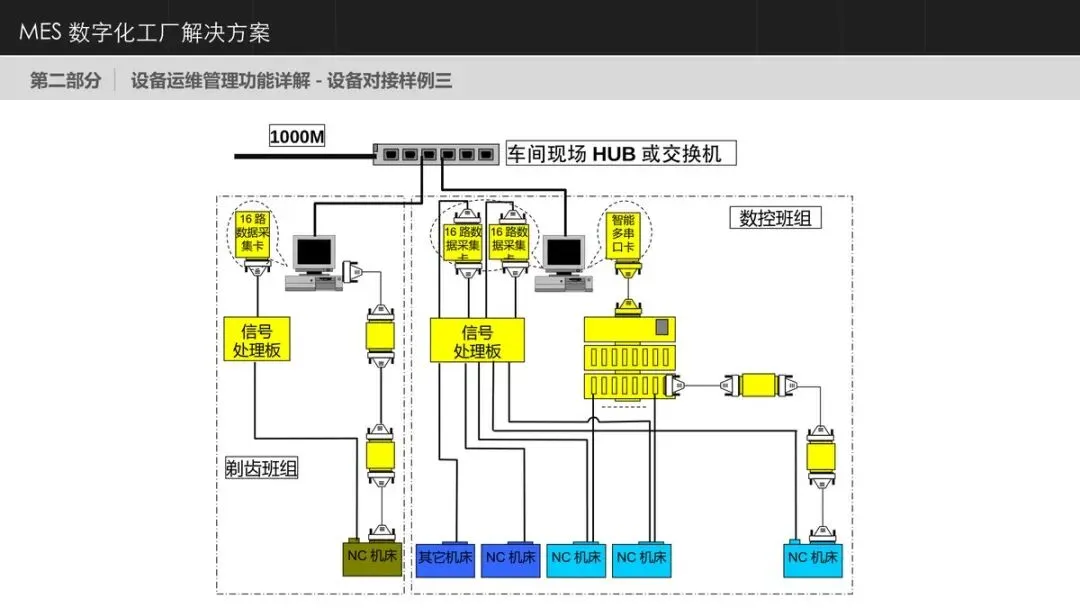
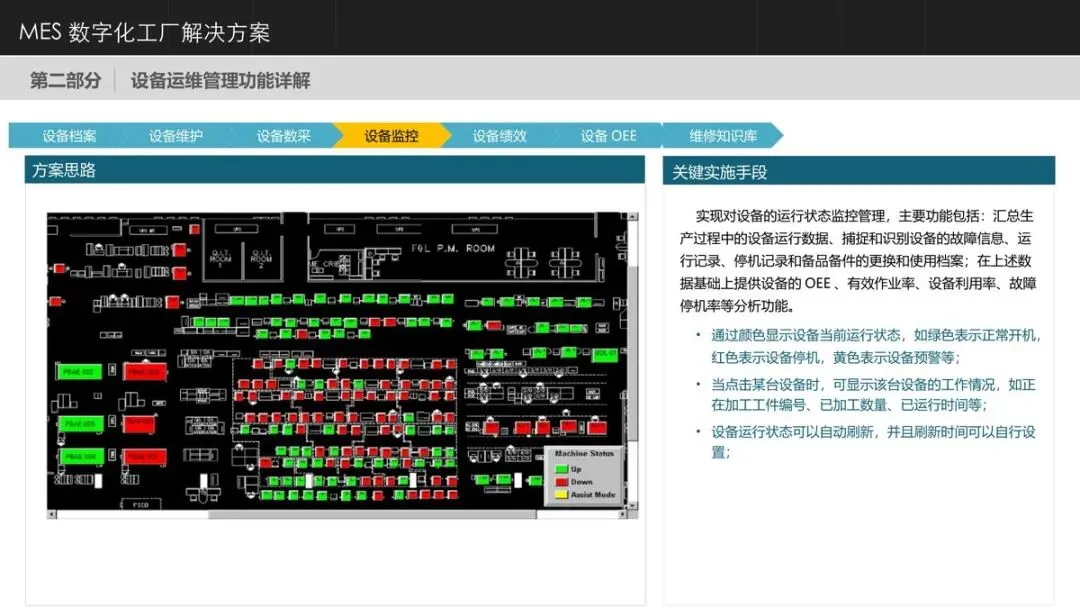
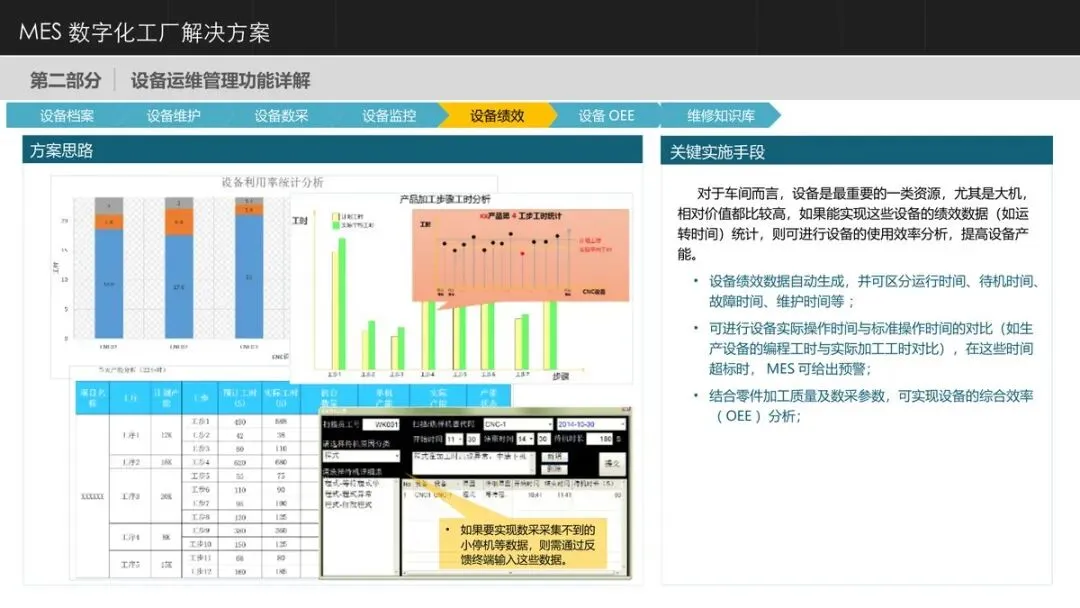
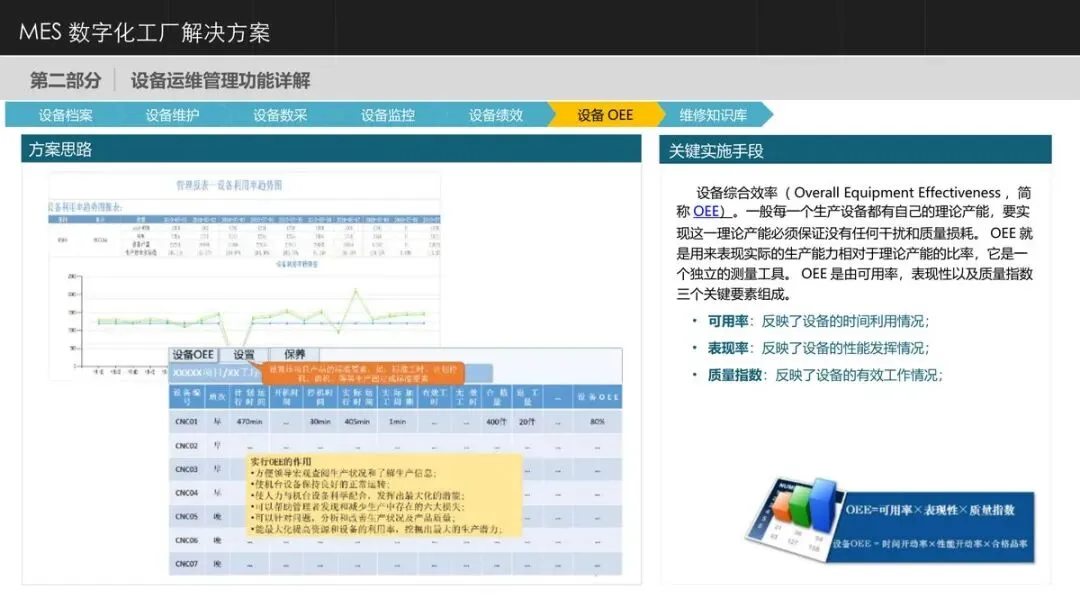
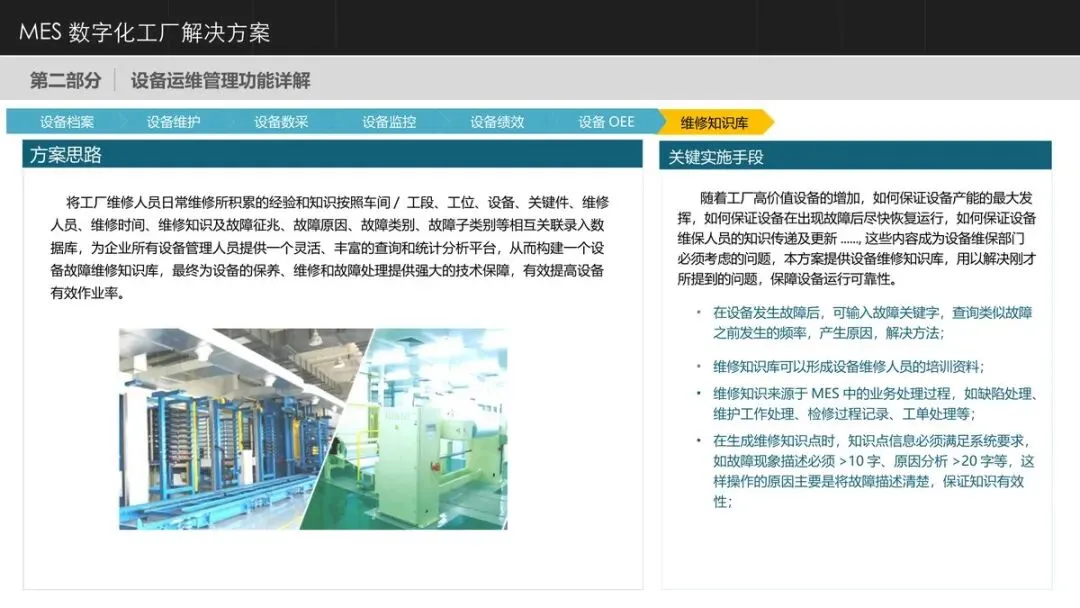
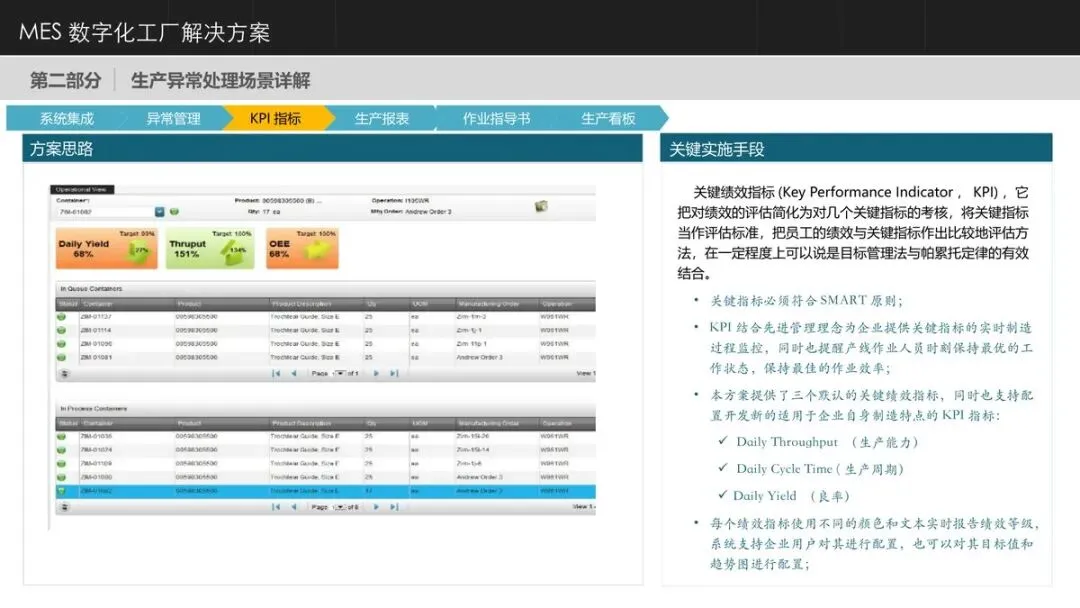
设备管理是离散制造提效的关键抓手。方案从设备档案出发,对生产、组装、检测等高价值设备建立基础信息台账,通过PLC、DNC等接口采集设备运行状态与参数,自动区分运行、停止、故障状态,绘制设备稼动率与OEE曲线。OEE由可用率、表现率、质量指数三个要素构成,分别反映设备的时间利用、性能发挥与有效工作情况,是衡量产能释放程度的标尺。在此基础上形成完整的设备运维闭环,按维护计划定义、提醒、执行、记录、确认五步推进预防性维护;预警发生时按等级通过短信、邮件、微信多渠道通知,确保异常第一时间触达责任人。发生故障时依托维修知识库,按故障关键字检索历史频率、产生原因与解决方法,把维修人员的经验沉淀为可复用的组织知识。设备对接提供多种方案,支持PLC类控制系统直接集成,也支持通过信号集成PLC间接接入,适配车间不同设备的数采条件。
(三)仓储物流与现场安全
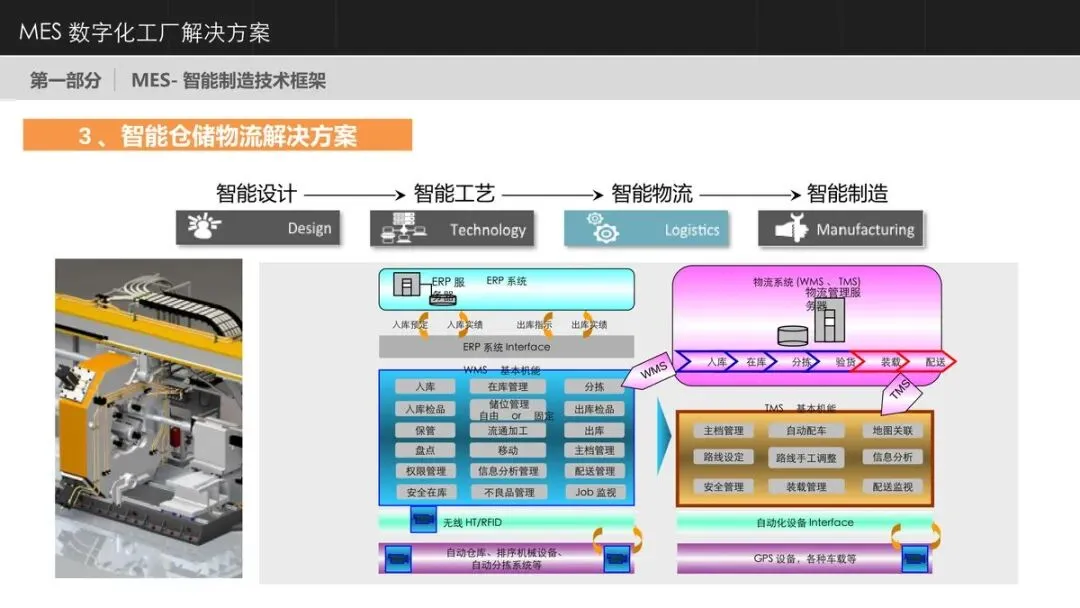
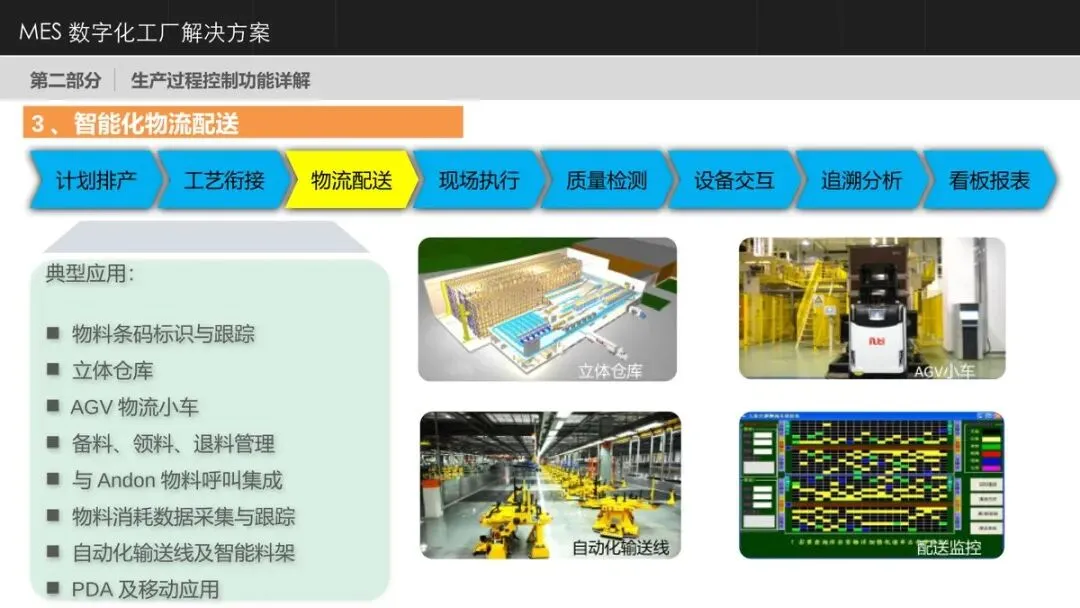
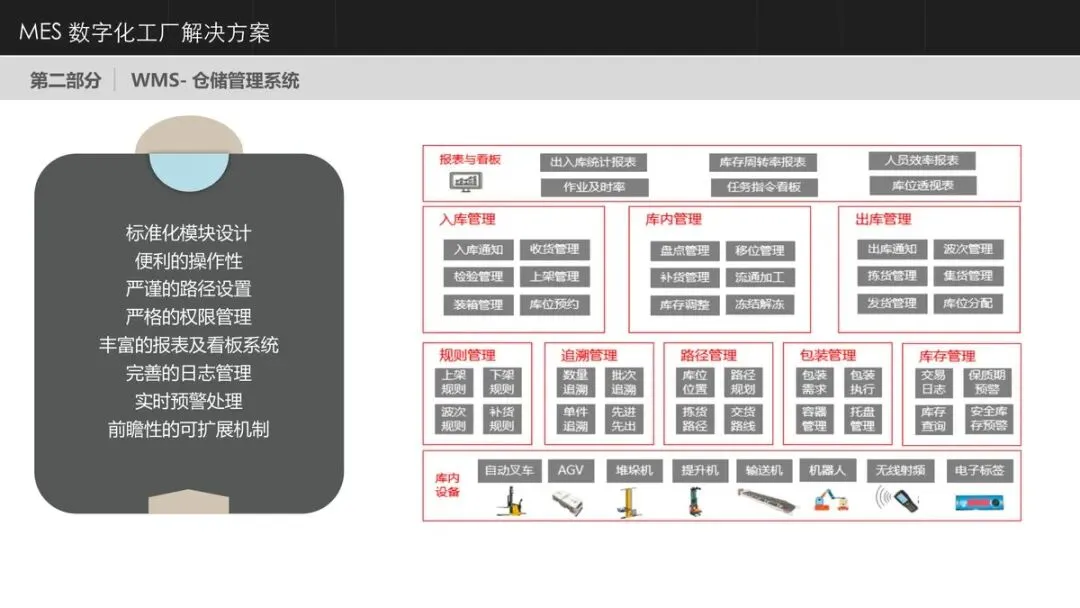
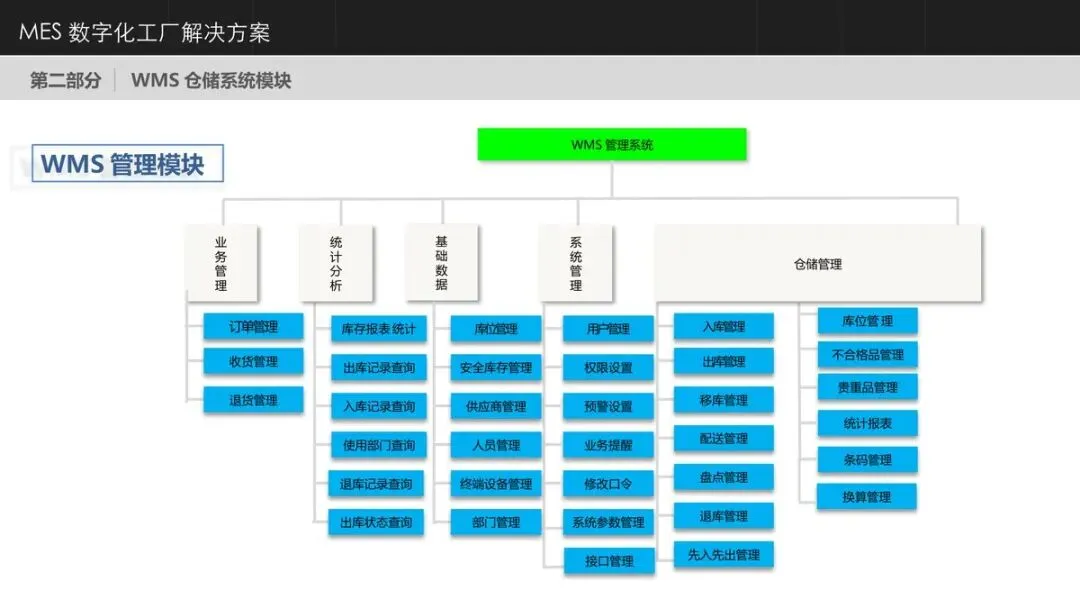
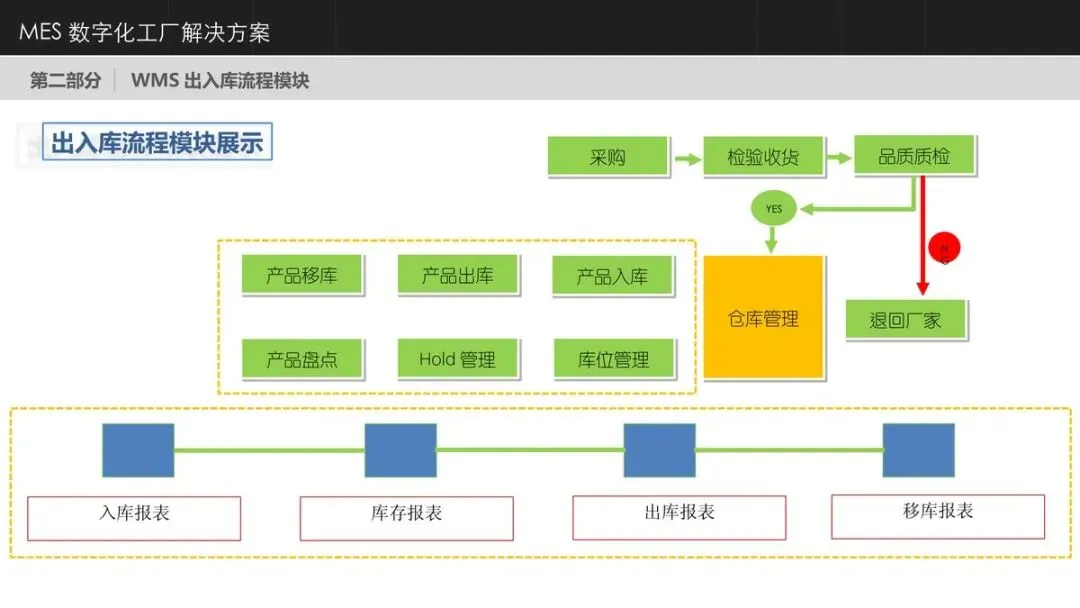
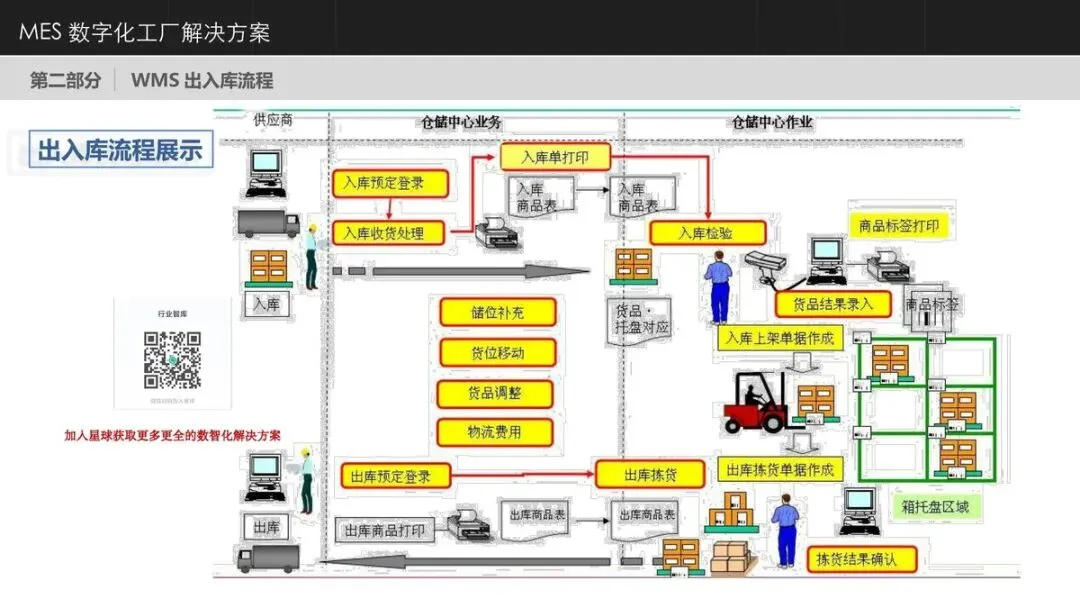
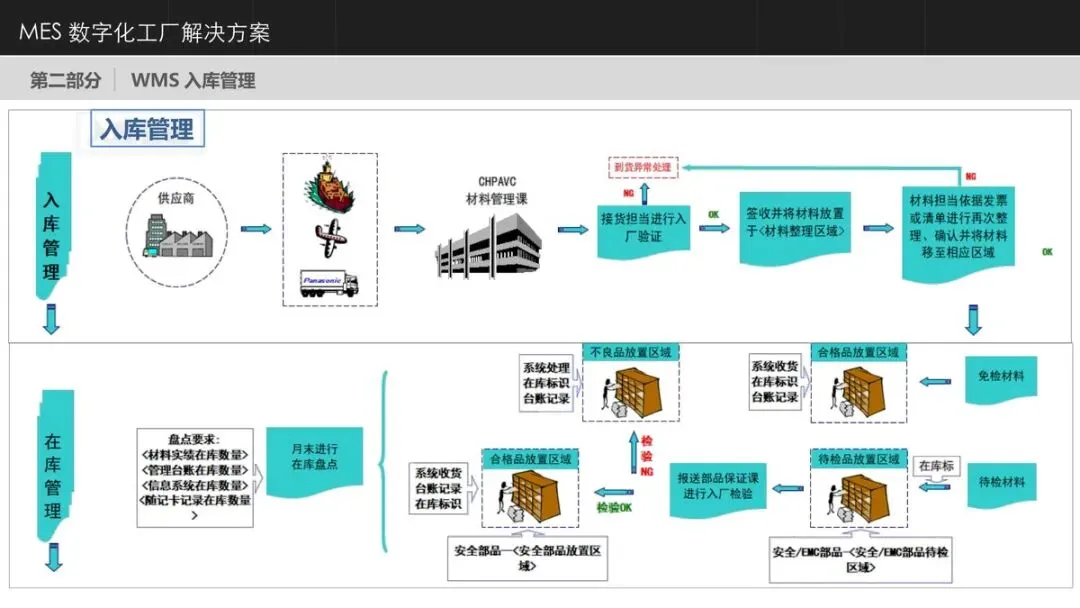
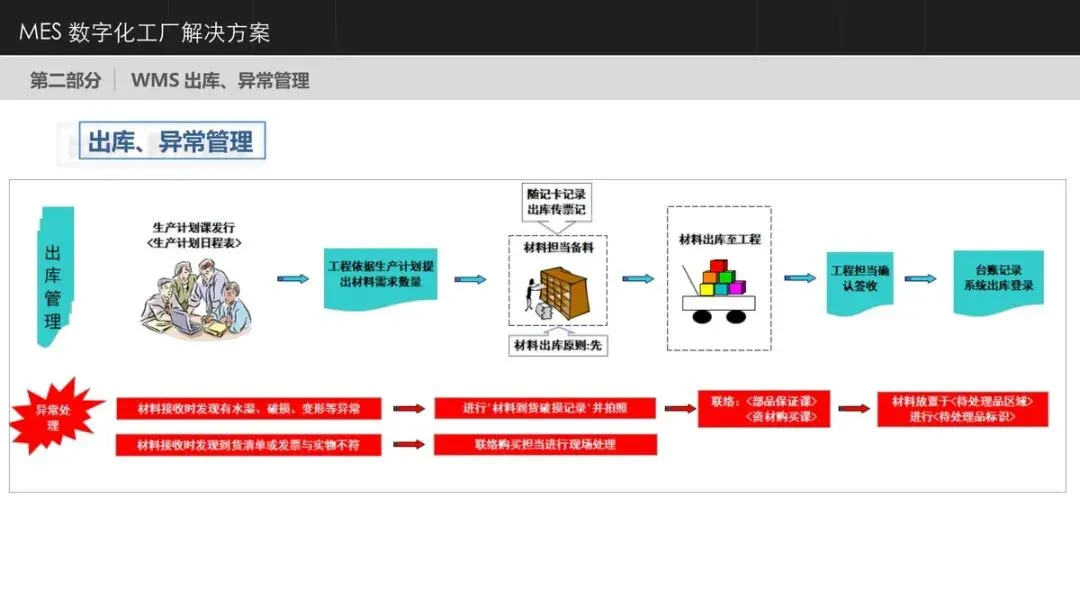
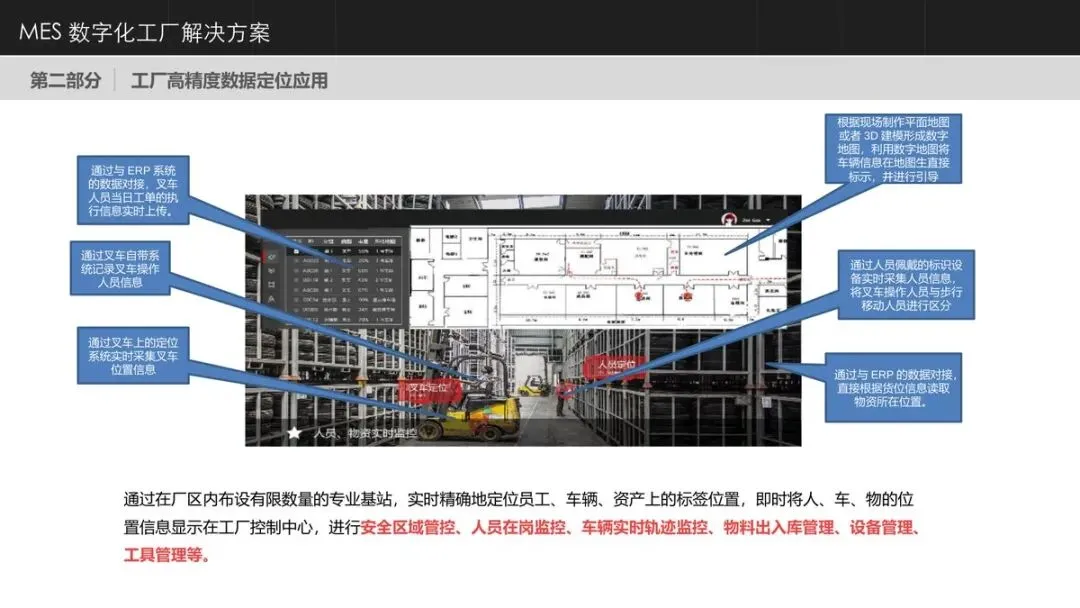
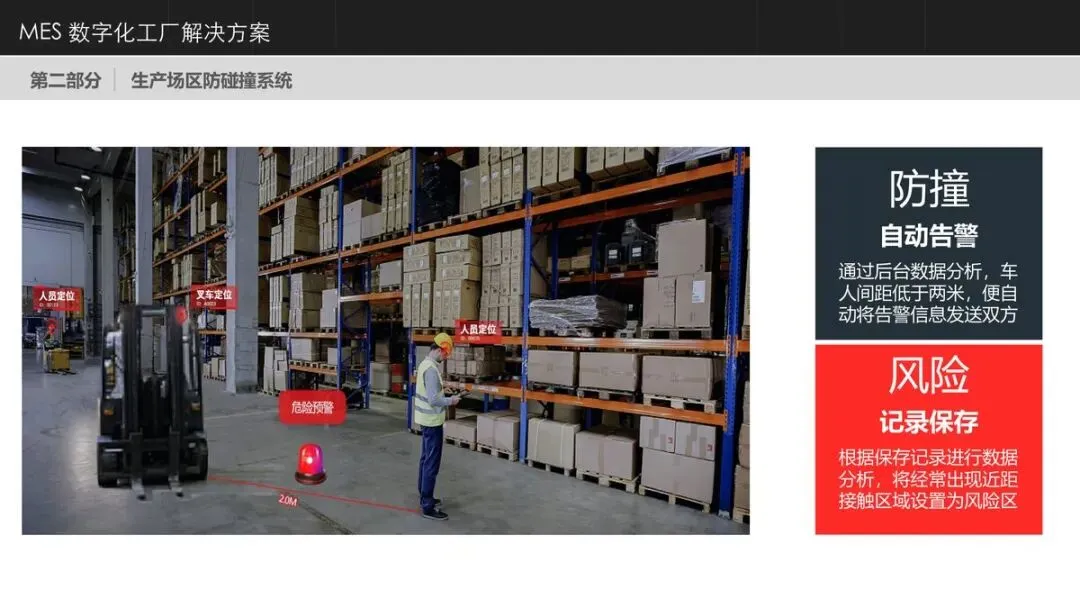
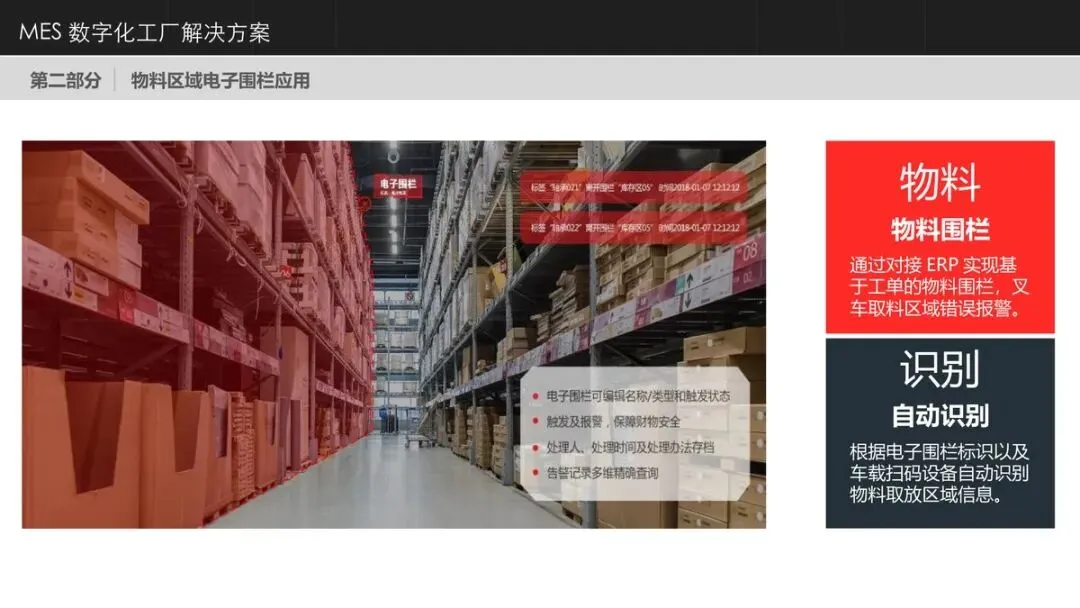
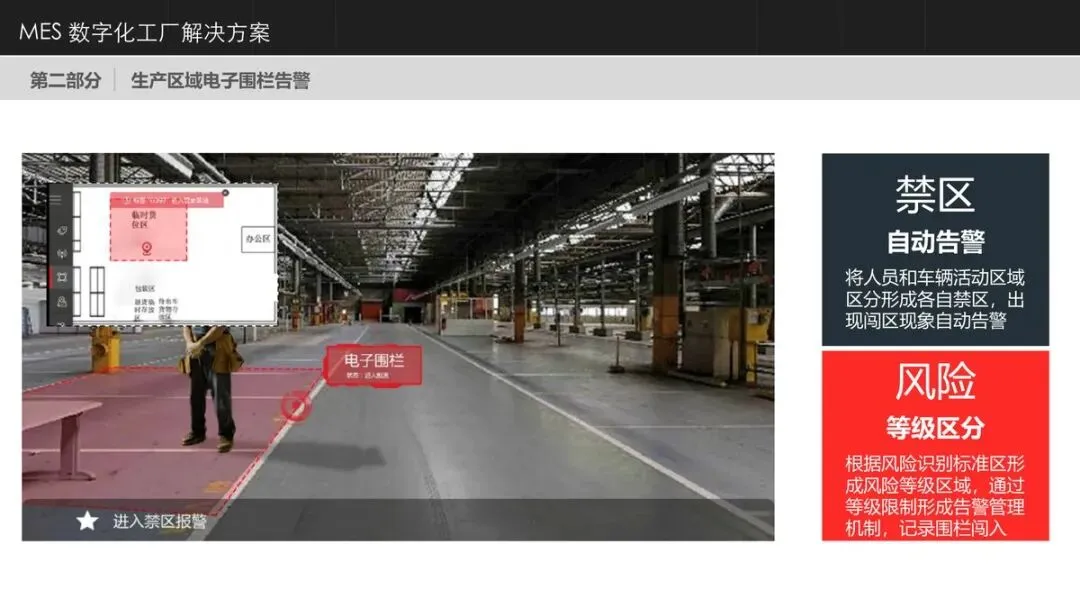
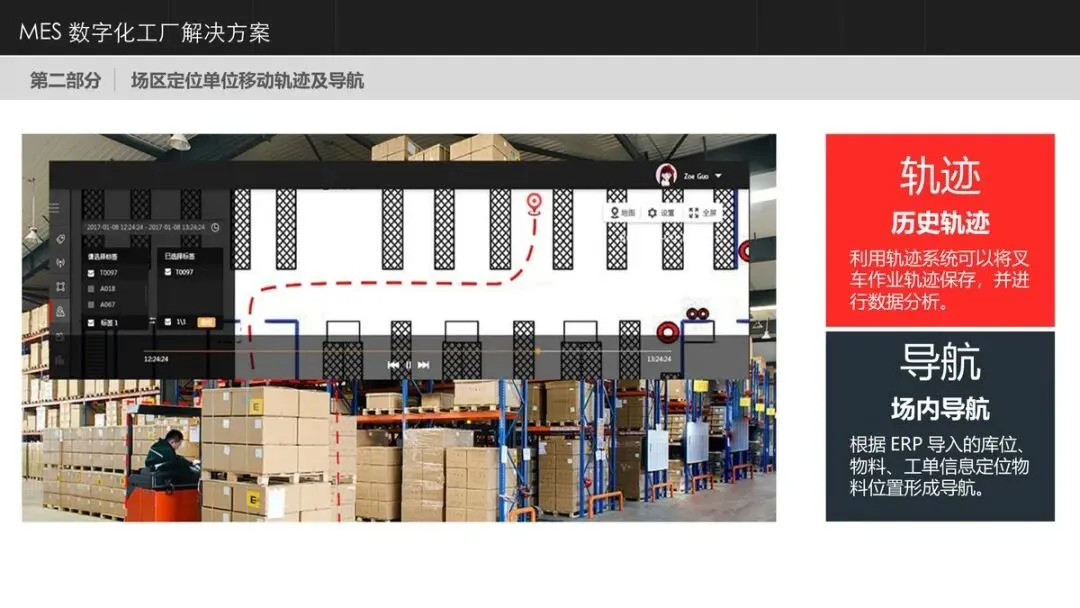
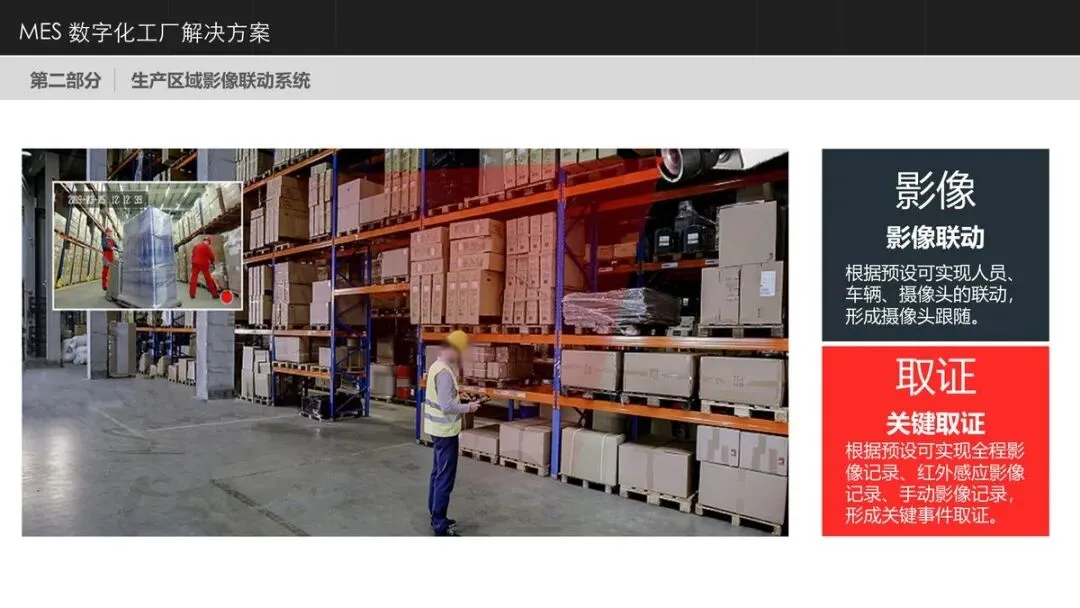
在车间执行之外,方案将数字化延伸到仓储与现场安全。WMS仓储管理系统覆盖收货、入库、出库、移库、盘点、配送全流程,支持先进先出、条码管理、安全库存预警,并与MES、ERP联动实现物料拉动。工厂高精度数据定位应用通过部署定位基站,实时采集叉车、人员、资产的精确位置,在数字地图上呈现车辆轨迹与人员分布,配套防碰撞告警、物料区域电子围栏、生产区域禁区管控、移动轨迹导航与影像联动取证,让仓储物流和人员安全管理同样进入数据化轨道。
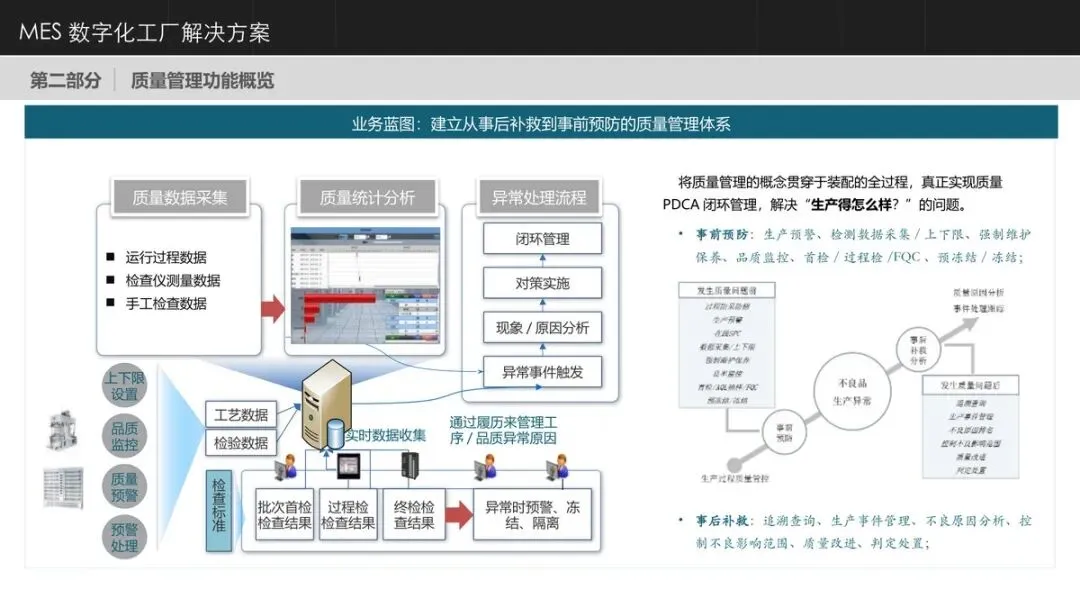
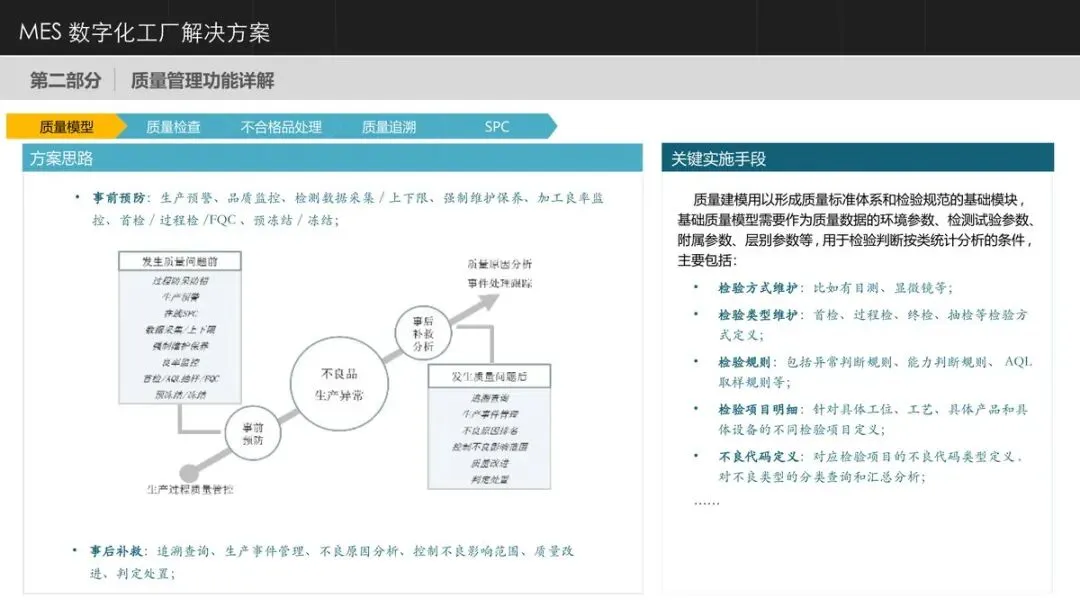
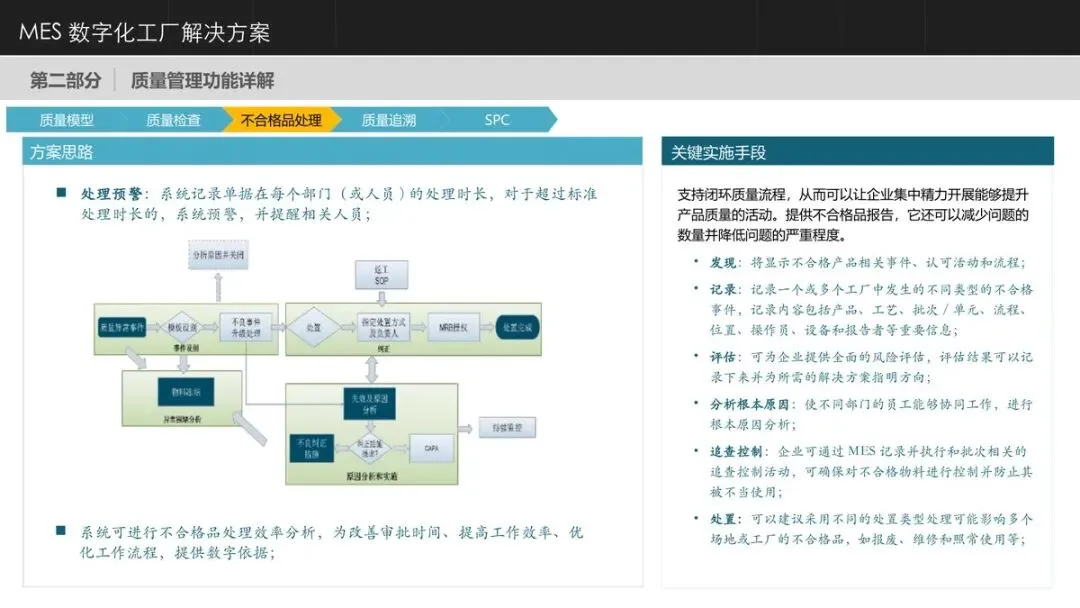
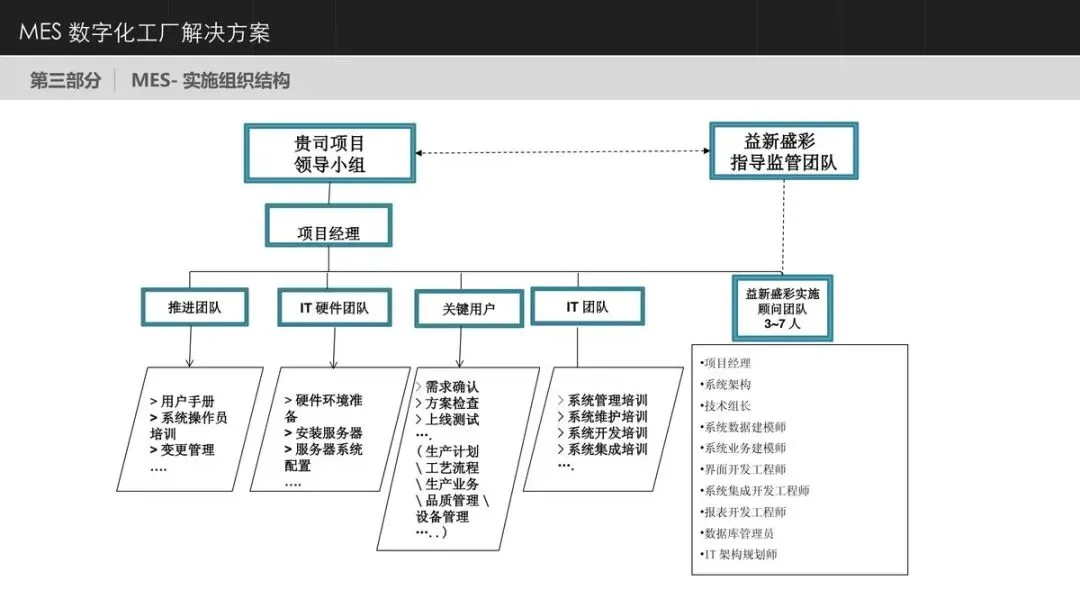
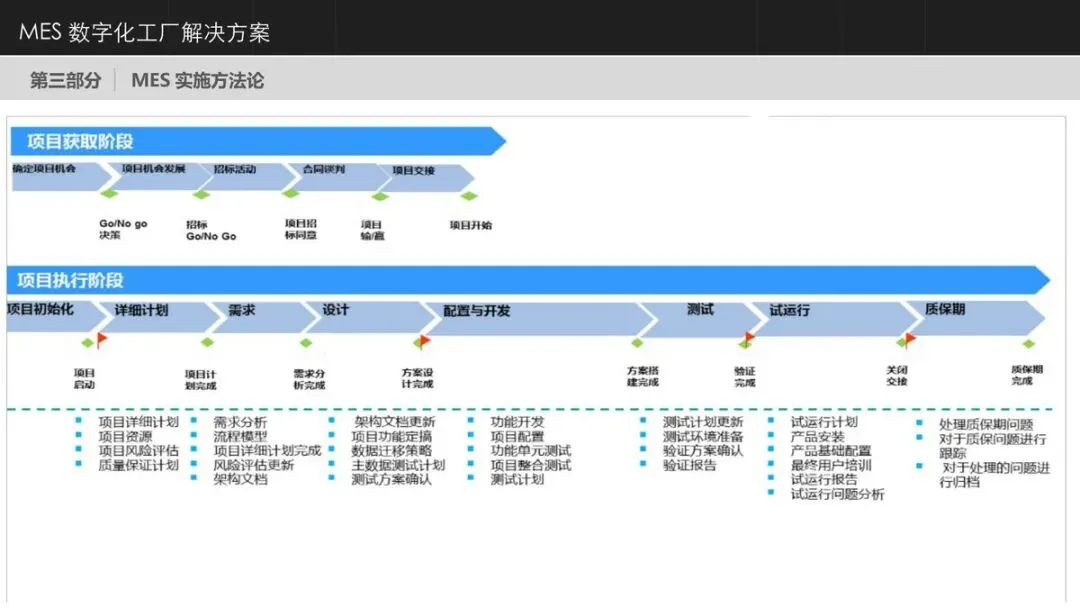
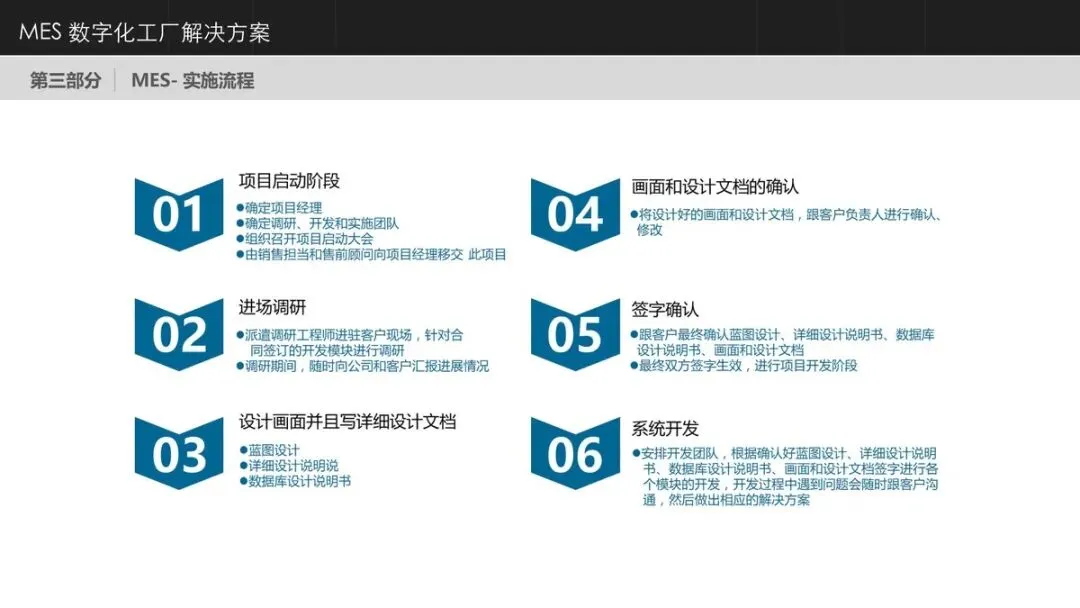
解决方案能否真正落地,取决于实施方法论。双方组建联合项目团队,按业务调研、系统设计、系统实现、测试、培训、试运行、上线的流程推进,通过关键用户全程参与和分层培训实现技能转移,避免系统上线后无人可用、无人会用的困局。质量体系的设计同样贯穿全程,涵盖从检验方式、检验类型、检验规则到不良代码的建模,支撑首检、过程检、抽检、完工检的完整检验链条,不合格品处理按发现、记录、评估、根因分析、追查控制、处置六个环节闭环推进,异常时自动预警、冻结、隔离,真正实现质量PDCA循环,最终形成从排产、执行、质检到追溯、改进的完整闭环。
三、方案价值
MES数字化工厂的核心价值,在于把离散的生产要素汇聚成一套可进化的数据底座,让计划有据可依,质量全程可溯,设备状态透明,物流精准可控。它改变的不只是一线作业方式,更是企业的管理颗粒度与决策节奏。当制造数据真正流动起来,数字化工厂便不再是概念,而是支撑企业参与更高水平市场竞争的底层能力。
在此环境下,分享一套解决方案:《工厂制造执行系统(MES)建设解决方案》值得参考借鉴~