(共107页PPT)第三章机械加工精度及其控制(文末有下载方式,长期有效)
- 2026-09-20 12:21:20
资料解读:(共107页PPT)第三章机械加工精度及其控制
详细资料请看本解读文章的最后内容
资料解读:(共107页PPT)第三章机械加工精度及其控制
本章围绕机械制造过程中"加工精度及其控制"这一核心命题展开,系统阐述了加工精度的概念、原始误差的来源、工艺系统各类变形与误差对最终加工质量的影响机制,以及运用统计方法分析和提高加工精度的工程途径。
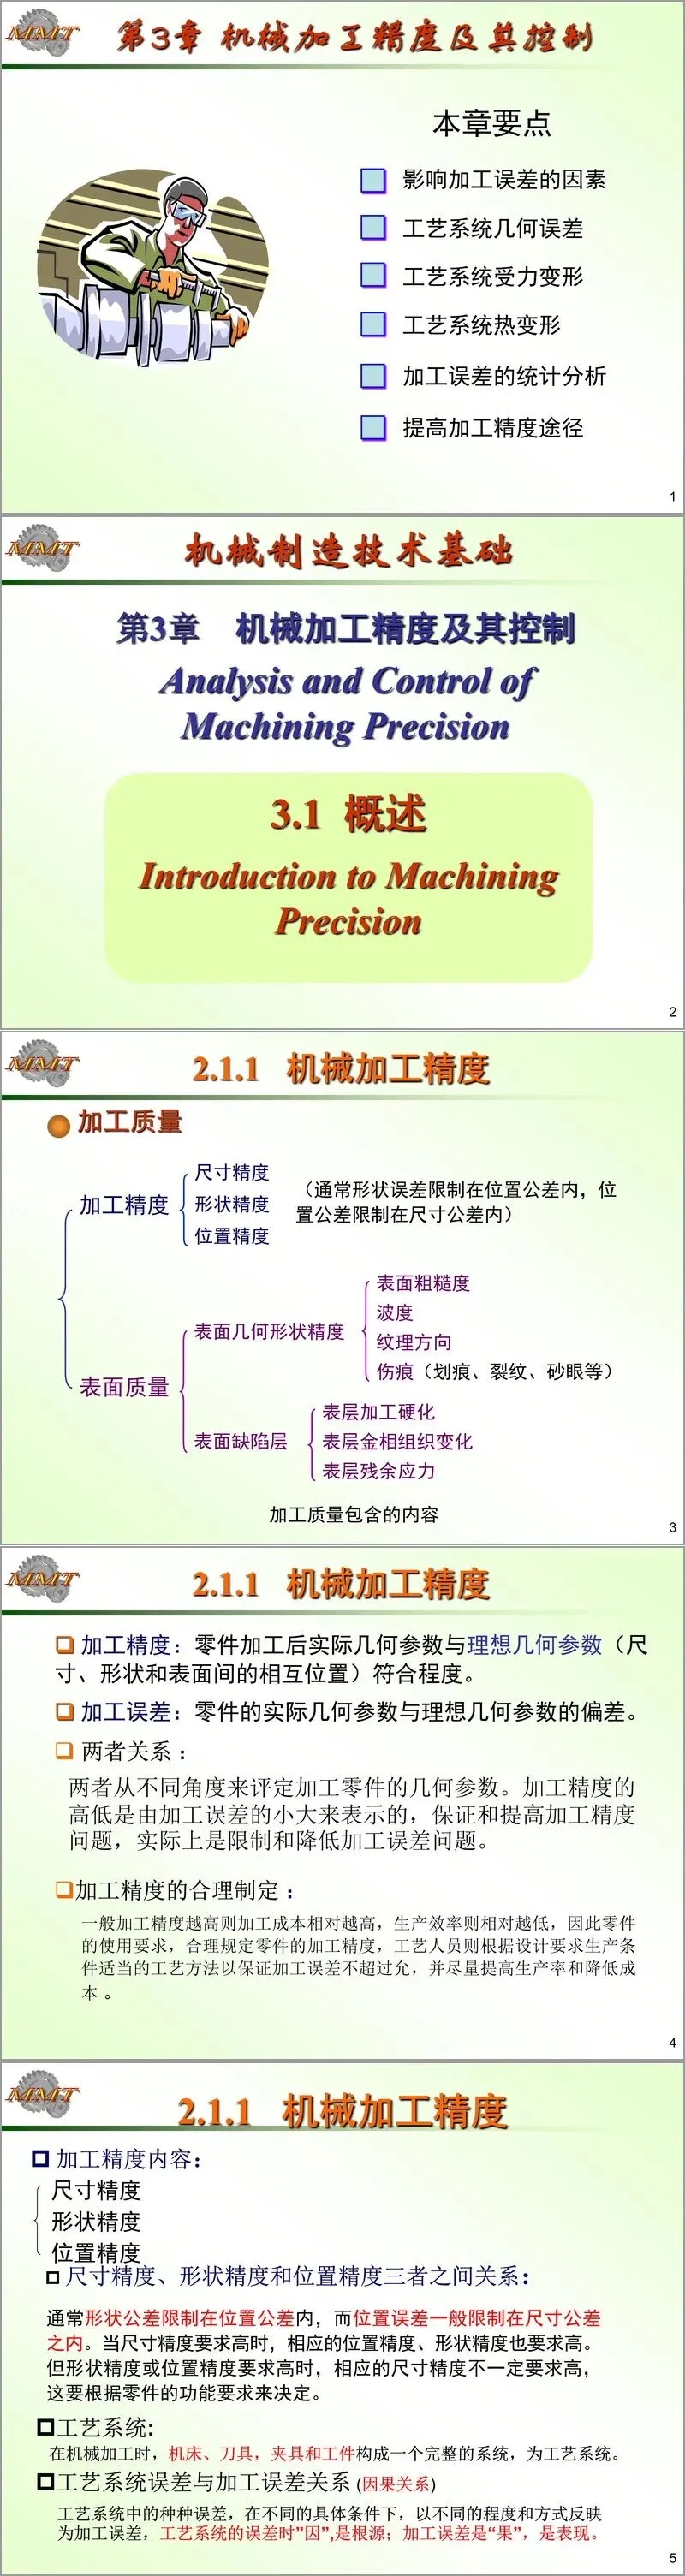
一、加工精度的基本概念
加工质量由加工精度(尺寸精度、形状精度、位置精度)与表面质量(粗糙度、硬化层、残余应力等)两部分组成。加工精度是指零件加工后的实际几何参数与理想几何参数相符合的程度;而加工误差则是二者之间的偏差。本质上,加工精度高低是用加工误差大小来衡量的——保证和提高加工精度,就是限制和降低加工误差。三者关系中,形状公差通常限制在位置公差之内,位置误差一般限制在尺寸公差之内,高尺寸精度往往要求相应高的形位精度,反之则不一定,视零件功能而定。
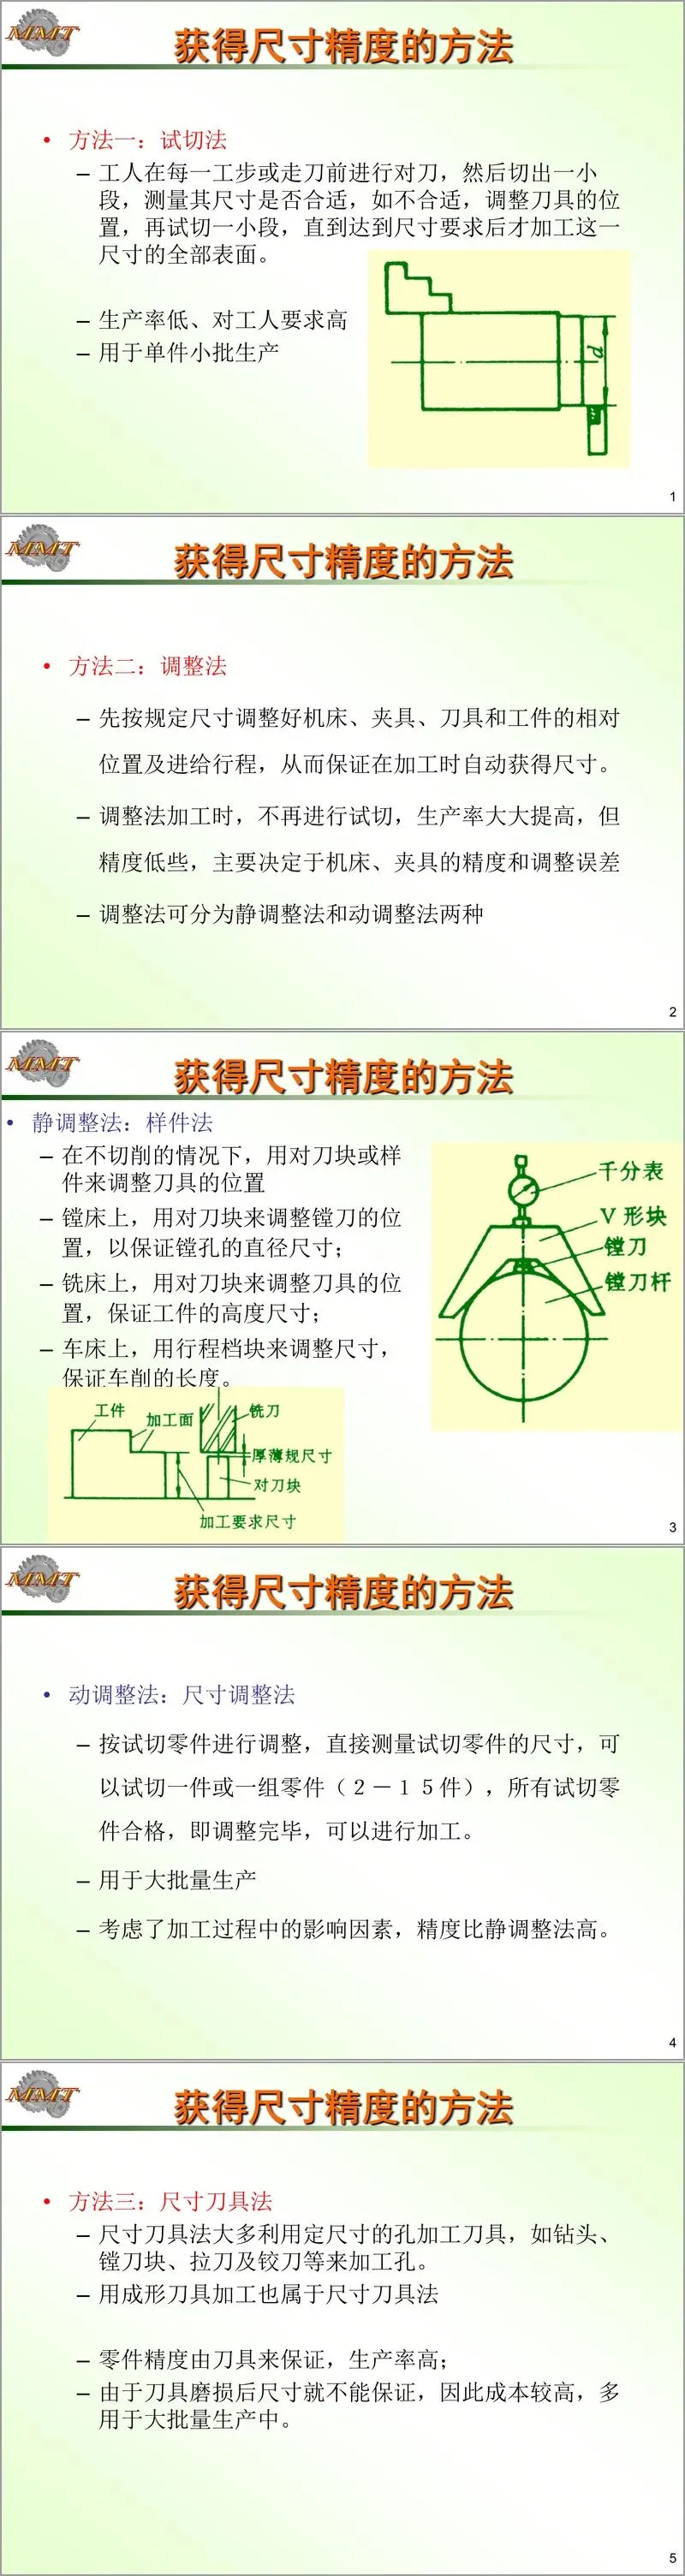
工艺系统指机床、刀具、夹具和工件构成的完整系统,工艺系统本身的误差是"因",通过不同方式和程度反映为工件的加工误差是"果"。获得尺寸精度的常用方法有四种:试切法(逐件试切调整,适合单件小批,效率低但对工人经验依赖大);调整法(分静调整—用对刀块或样件对刀,和动调整—按试切件调整,适合大批量,精度高于静调整);定尺寸刀具法(钻头、铰刀、拉刀及成形刀具,精度由刀具保证,适合大批量但刀具磨损需管控)。
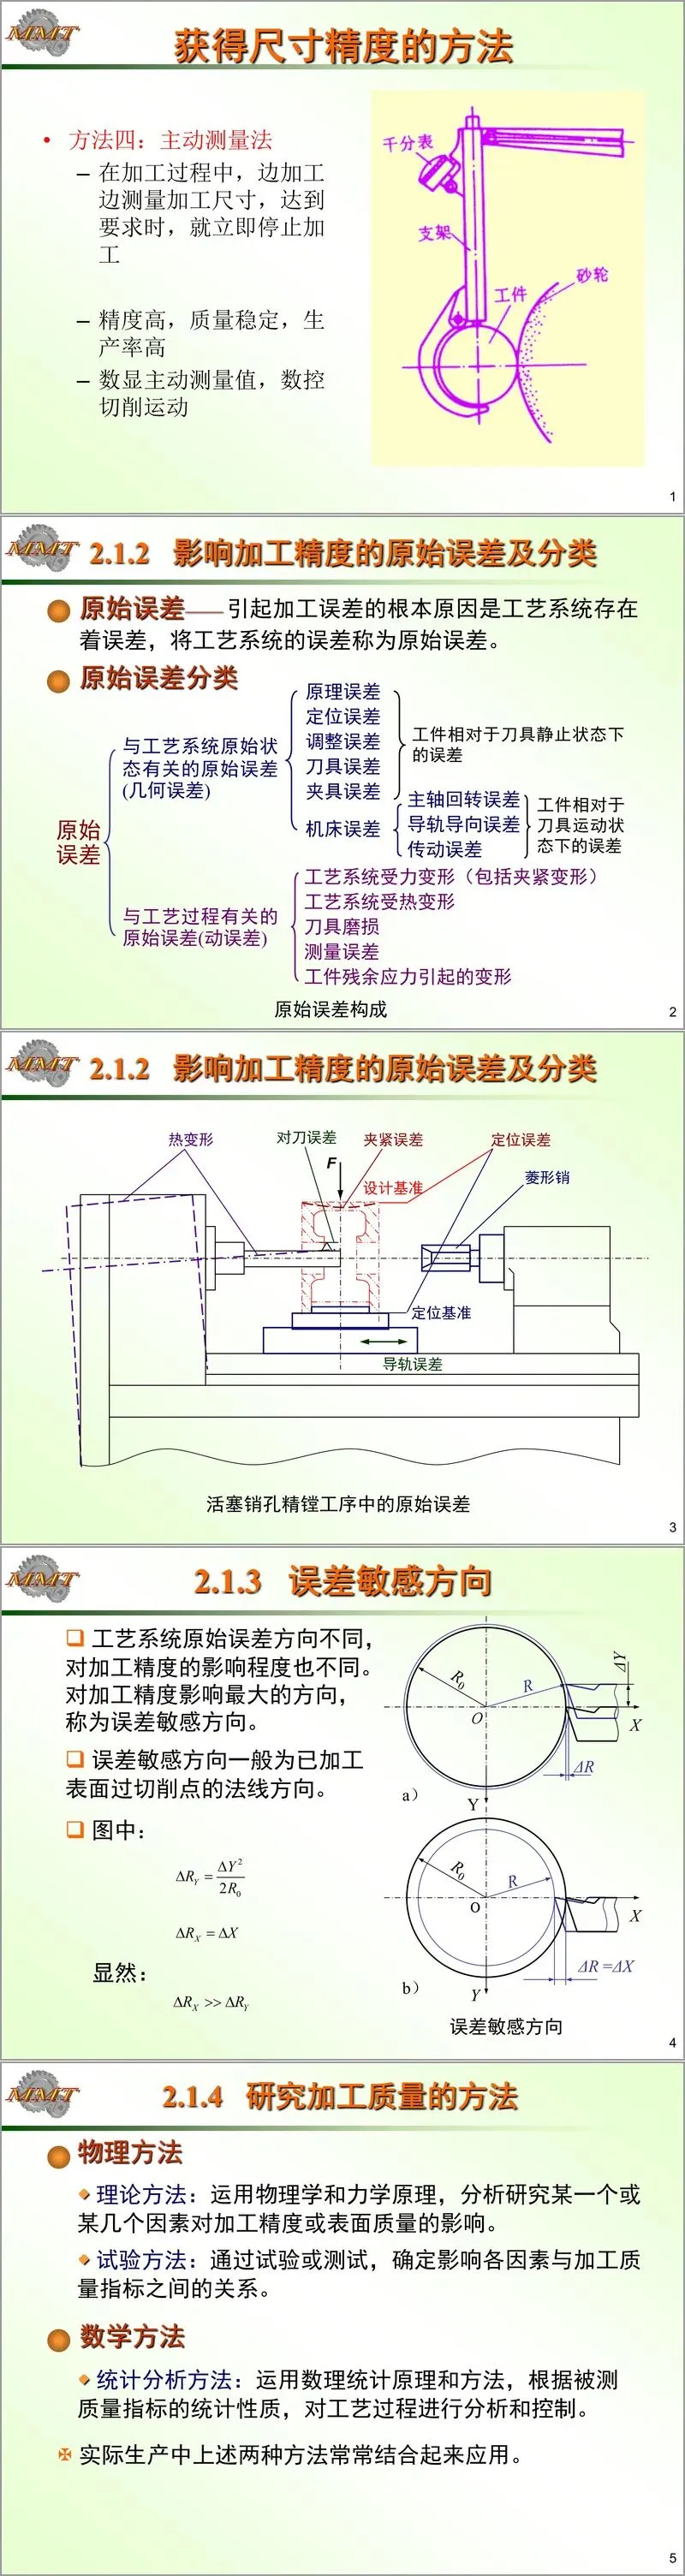
原始误差分为与工艺系统初始状态有关的几何误差(原理误差、定位误差、调整误差、机床/夹具/刀具误差)和与加工过程有关的动态误差(受力与热变形、刀具磨损、测量误差、残余应力引起的变形)。其中特别注意误差敏感方向——通常指已加工表面过切削点的法线方向,沿敏感方向的原始误差对加工精度影响最大,非敏感方向影响可忽略。
二、工艺系统几何精度对加工精度的影响
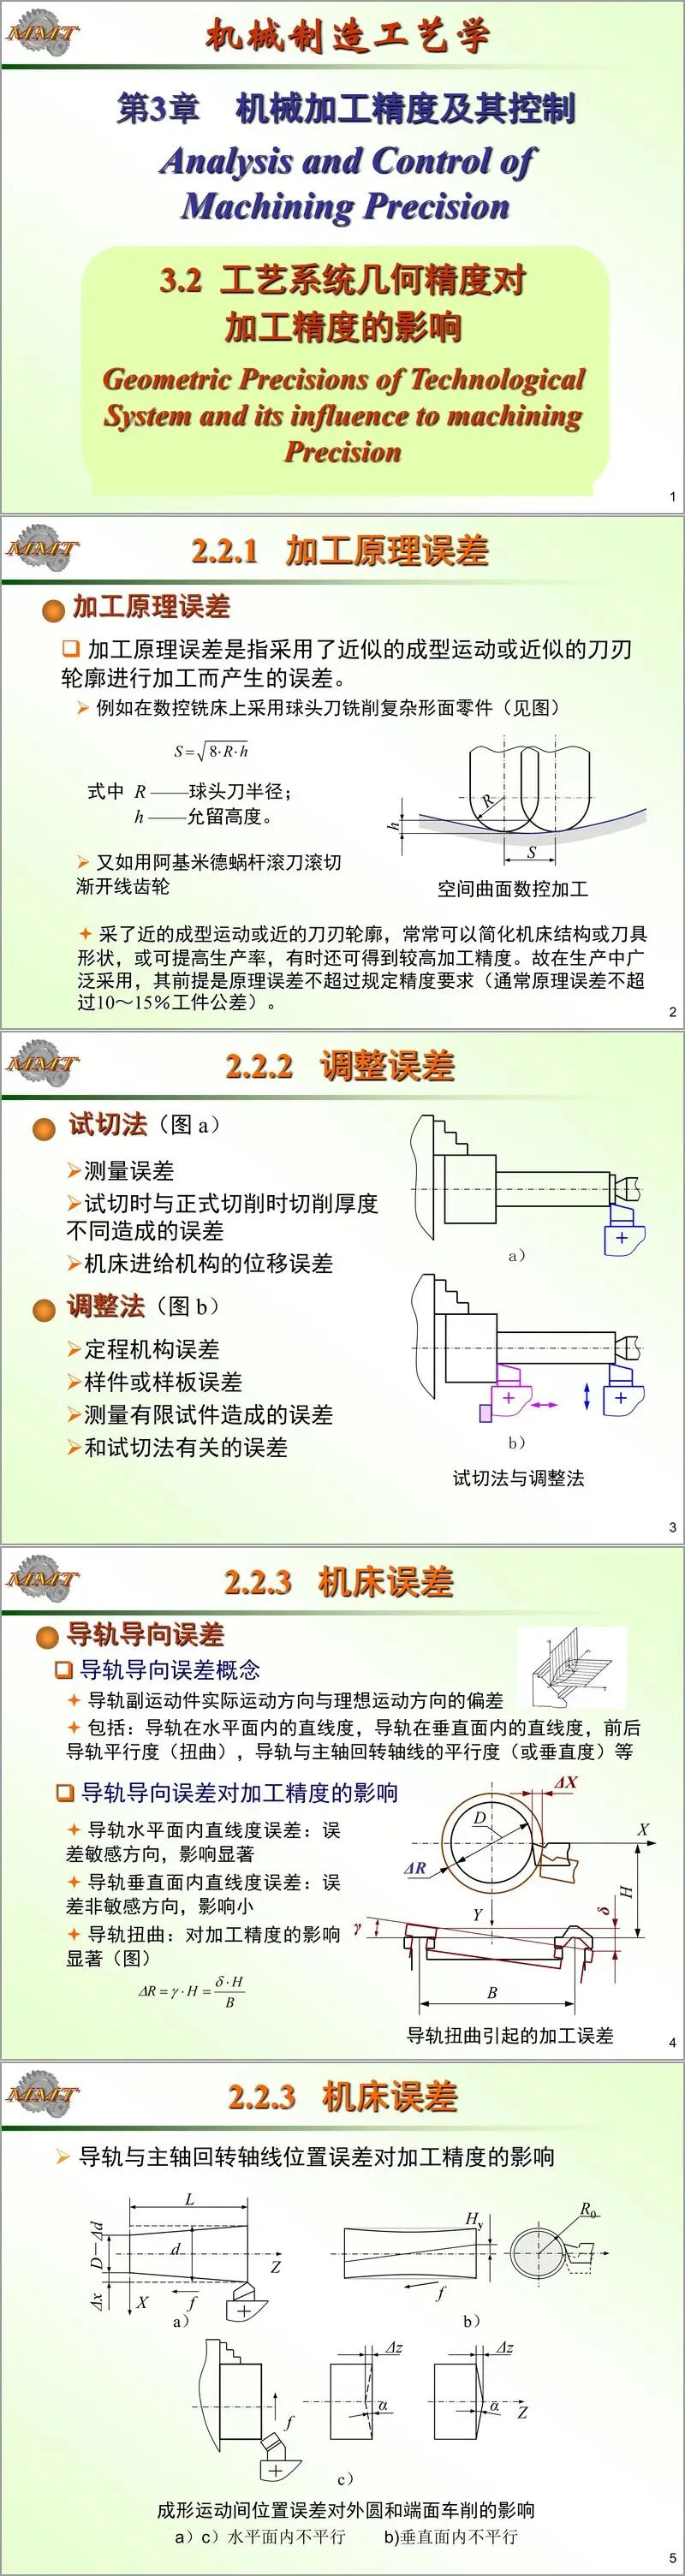
加工原理误差来源于采用近似成型运动或近似刀刃轮廓加工,在一定允许范围内(通常不超过工件公差的10%~15%)是可接受的,且常能简化工艺、提高效率。
机床误差主要包括:
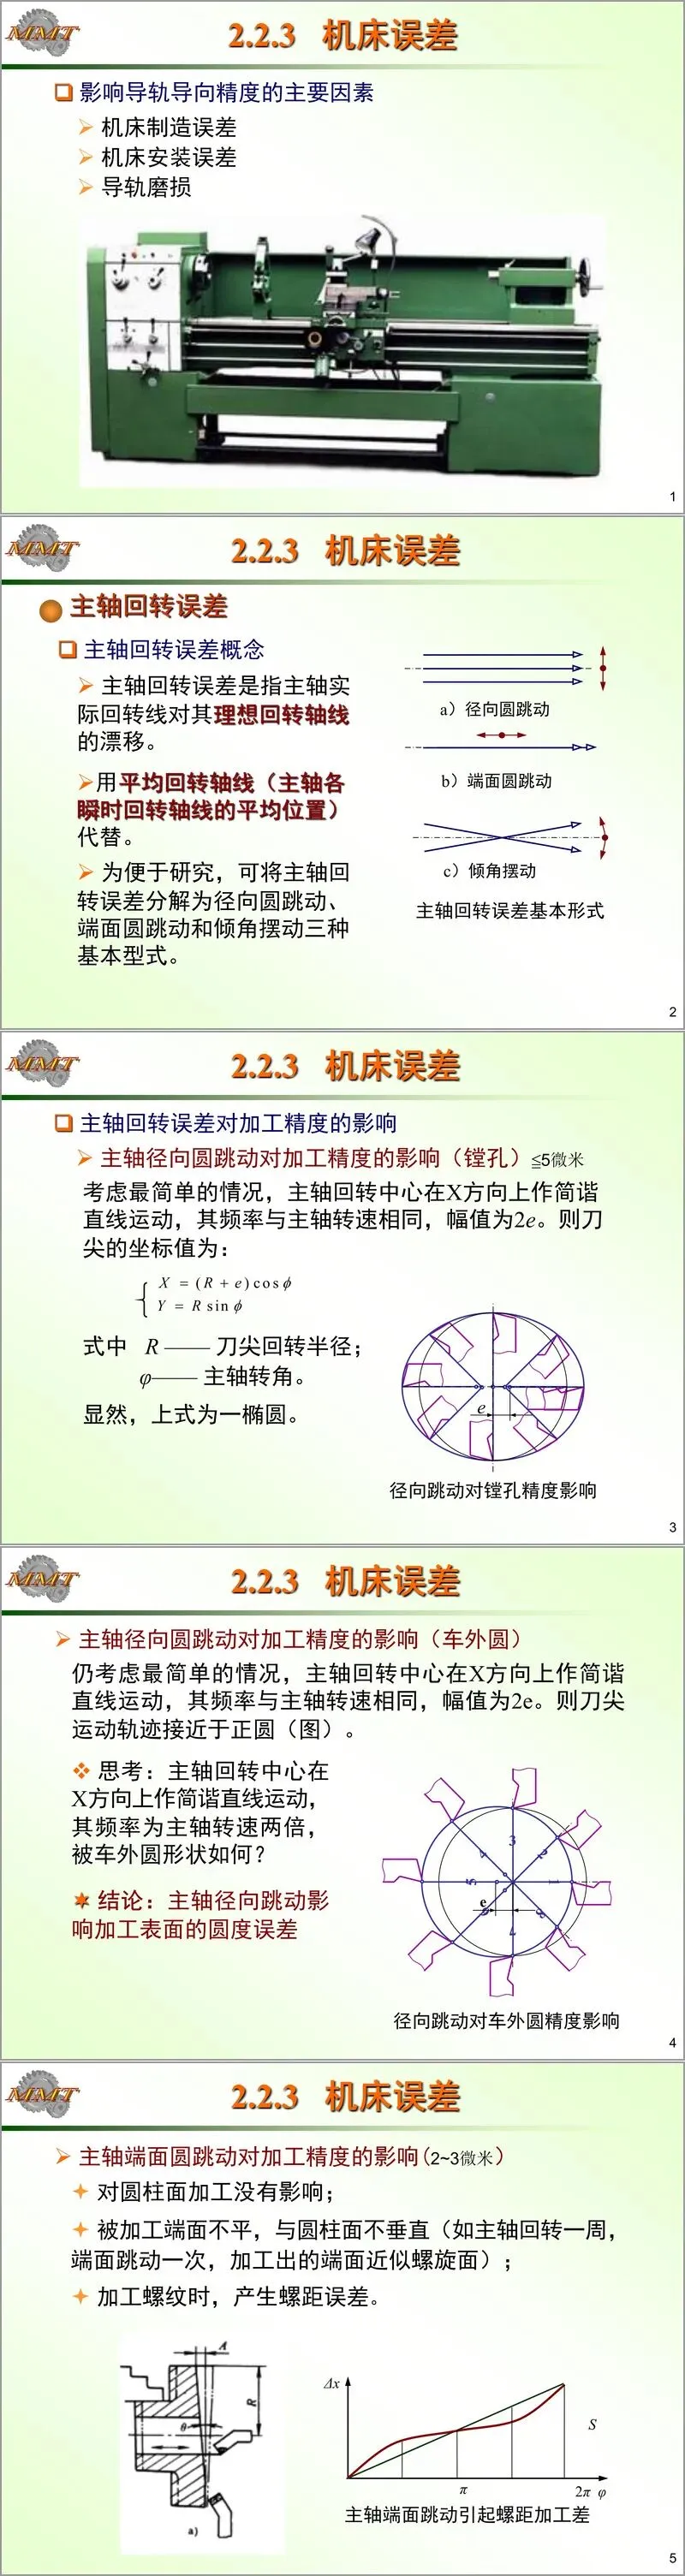
·导轨导向误差:水平面内的直线度误差位于敏感方向,影响显著;垂直面内的直线度属非敏感方向,影响小;导轨扭曲会引起加工误差(ΔR=δ·H/B);导轨与主轴回转轴线的平行度/垂直度偏差也会影响外圆和端面的加工。
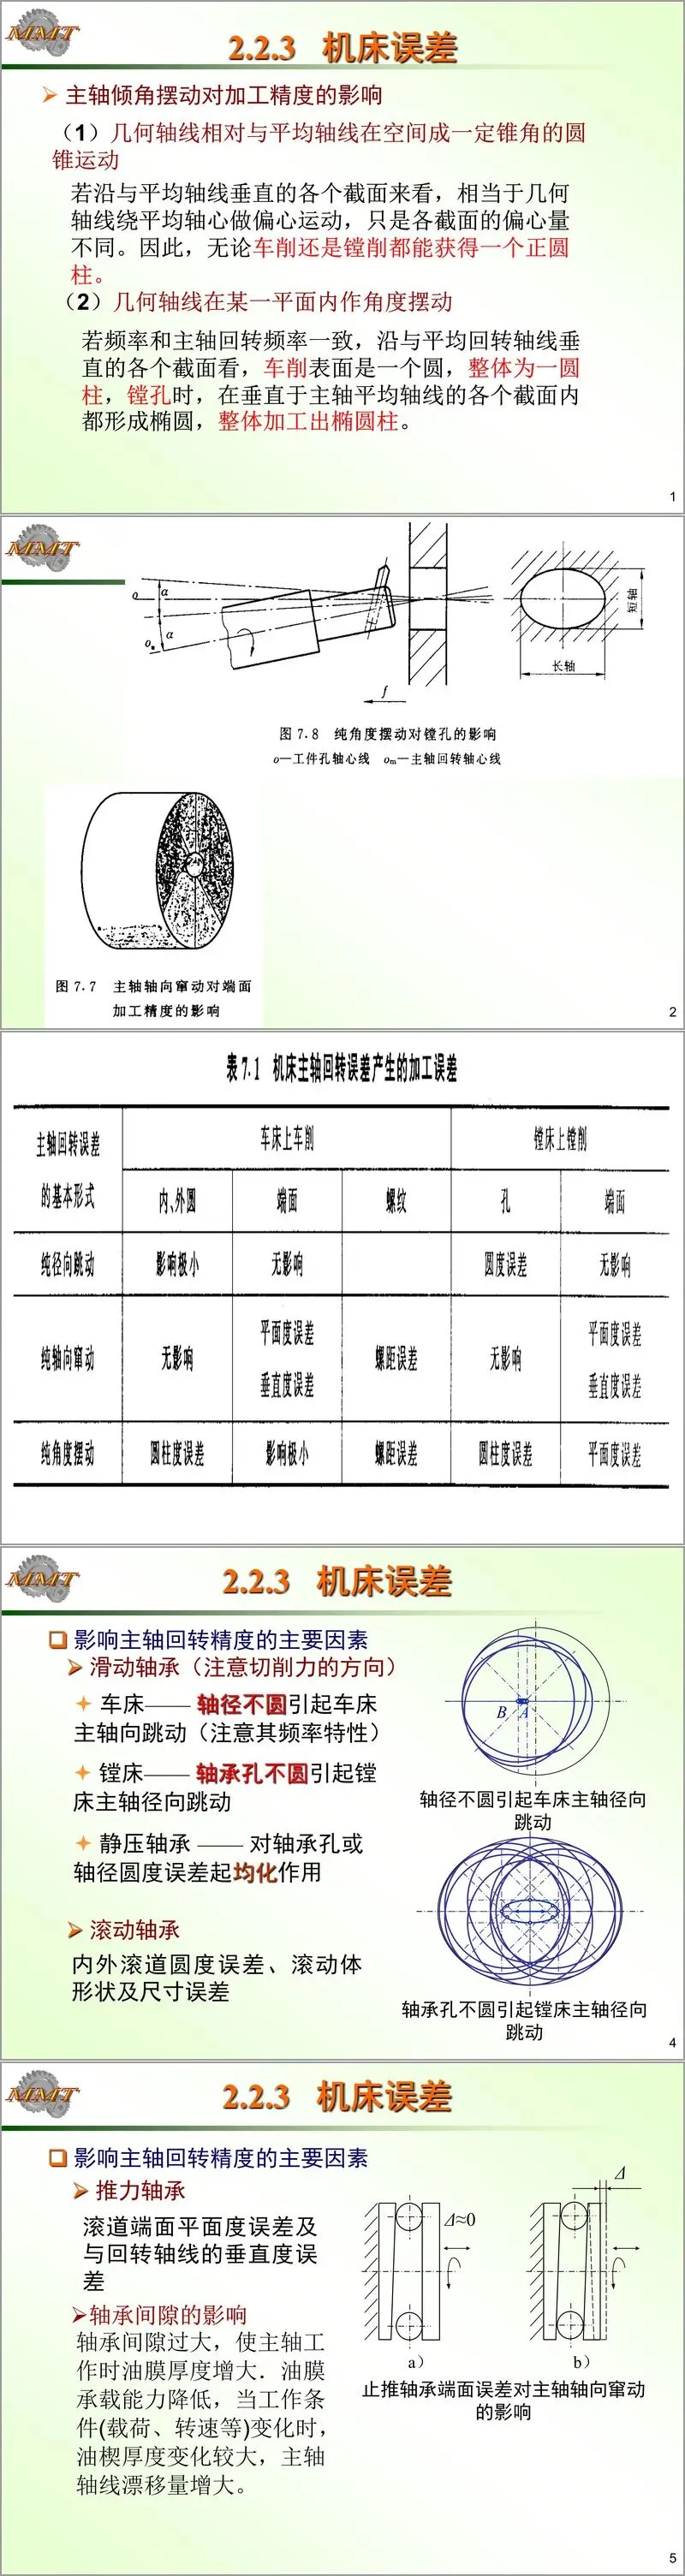
·主轴回转误差:分解为径向圆跳动、端面圆跳动和倾角摆动。径向跳动对车床外圆影响极小,但会使镗孔产生圆度误差(椭圆);轴向窜动不影响圆柱面但造成端面平面度/垂直度误差及螺纹螺距误差;角度摆动引起圆柱度误差。影响主轴回转精度的因素有滑动/滚动轴承滚道及滚动体圆度、推力轴承端面误差、轴承间隙、配合零件误差、同轴度、转速及热变形等。提高措施包括提高主轴部件制造精度、对滚动轴承预紧、采用误差不反映到工件上的"自位"结构。
·传动链误差:末端元件转角误差由各传动元件误差按传递系数(传动比)叠加而成,缩短传动链、提高末端元件精度、降速传动、频谱分析找关键误差环节及误差补偿是提高传动精度的手段。
夹具误差通过定位误差、对刀/导向误差、夹紧误差、制造与安装误差影响位置精度,通常要求定位误差和夹具制造误差不大于工件相应公差的1/3。刀具误差中,定尺寸刀具尺寸误差影响加工尺寸,成形及展成刀具形状误差影响加工形状,刀具磨损会引起尺寸或形状误差。
三、工艺系统受力变形对加工精度的影响
工艺系统刚度k定义为误差敏感方向上切削力Fp与系统位移Δy之比。整体刚度为机床、夹具、刀具、工件各部件刚度的串联关系:1/k=1/k机+1/k夹+1/k刀+1/k工。
·切削力作用点沿工件轴向移动时,机床前后顶尖及刀架刚度不同会造成工件出现鞍形(机床变形主导);
·工件自身刚性不足时,因受力变形加工后出现鼓形;
·毛坯形状误差(如椭圆)导致切削深度不均→切削力变化→加工误差被"复映",即误差复映现象,复映系数ε=C/k<1,可通过多次走刀使ε₁·ε₂…逐步减小来消除影响。
夹紧力可引起薄壁件变形(加开口套、软爪等措施),重力引起大型件(如横梁)变形(重量转移或补偿),传动力和惯性力可能引起强迫振动(双销传动、动平衡解决)。机床部件刚度具有非线性、迟滞、残余变形等特点,接触刚度与表面压强有关(x=c·p^m)。提高系统刚度的措施包括合理结构设计(封闭截形)、提高接触刚度(精磨结合面、预紧)、加辅助支承(中心架、跟刀架)、合理装夹、减小载荷波动(合理刀具角度、毛坯分组)、变形补偿等。工件残余应力来自铸造/锻造/热处理、冷校直、切削加工,应通过合理结构、粗精分开、避免冷校直、时效处理来减小。
四、工艺系统热变形对加工精度的影响
工艺系统热变形在精加工和大件加工中可占总误差40%~70%。热源包括切削热、摩擦热、环境辐射热等。
·工件热变形:均匀受热时ΔL=α·L·Δt,ΔD=α·D·Δt,对精密丝杠等长件影响显著;单面受热(如床身导轨磨削)产生中凹或中凸变形(ΔX=α·L²·Δt/8S)。
·刀具热变形:体积小、热平衡快,热伸长量ξ=ξ_max(1-e^(-τ/τ_c)),可达0.03~0.05 mm。
·机床热变形:体积大、热平衡时间长,床身、立柱温升导致主轴箱位移,影响加工精度。
减小热变形措施:减少热源发热并隔离(粗精分开、充分冷却)、采用热对称结构/热补偿结构、合理选择装配基准、提前空运转加速热平衡、控制环境温度(恒温室、隔离人体散热)。
五、加工误差的统计分析
加工误差分为系统误差(常值——大小方向不变,如机床制造误差、调整误差;变值——按规律变化,如热变形、刀具磨损)和随机误差(无规律变化,如余量硬度不均引起的切削力波动)。
分布图分析法:抽取样本(n=50~200),作直方图,计算平均值x̄(分散中心)和标准差s(分散程度)。调整法加工且无显著变值系统误差时,尺寸分布近似正态分布N(μ,σ²)。±3σ原则——尺寸落在μ±3σ内的概率为99.73%,常作为工序能力评判依据:工序能力系数C_p=T/(6σ),考虑分布中心偏移时为C_pk。C_p>1.33为工序能力足够。可据此估算不合格品率。
非正态分布提示存在变值系统误差或特殊因素:双峰分布(两次调整或两台机床混合)、平顶分布(均匀磨损)、偏态分布(热变形或试切习惯)。分布图法的局限是不能反映加工先后顺序和趋势。
点图分析法(x̄-R控制图):将小样本分组,绘制均值x̄图和极差R图,依控制限判断工艺过程是否稳定(点子随机波动不出界、无倾向性规律)。能在加工过程中监控工艺稳定性。
六、提高加工精度的途径
误差预防技术:提高工艺系统本身精度(高精度机床、精细调整)、减小原始误差、误差转移(将敏感方向误差转移至非敏感方向或基准)、就地加工(像转塔车床刀架面自身精加工)、误差均化(对研、互研)、误差分组(按尺寸分组配心轴)。
误差补偿技术:采用校正装置(如丝杠误差校正尺)、以弹性变形补偿热变形、以几何误差补偿受力变形、主动热补偿等。
通过上述理论与方法的综合运用,工程师可在工艺设计阶段预估误差来源,在加工过程中监控稳定性,在出现超差时追溯原因并采取针对性预防或补偿措施,从而实现加工精度的有效控制。
接下来请您阅读下面的详细资料吧