APQP 要求解读--PPT编辑档分享
- 2026-09-23 18:48:39
质量文库
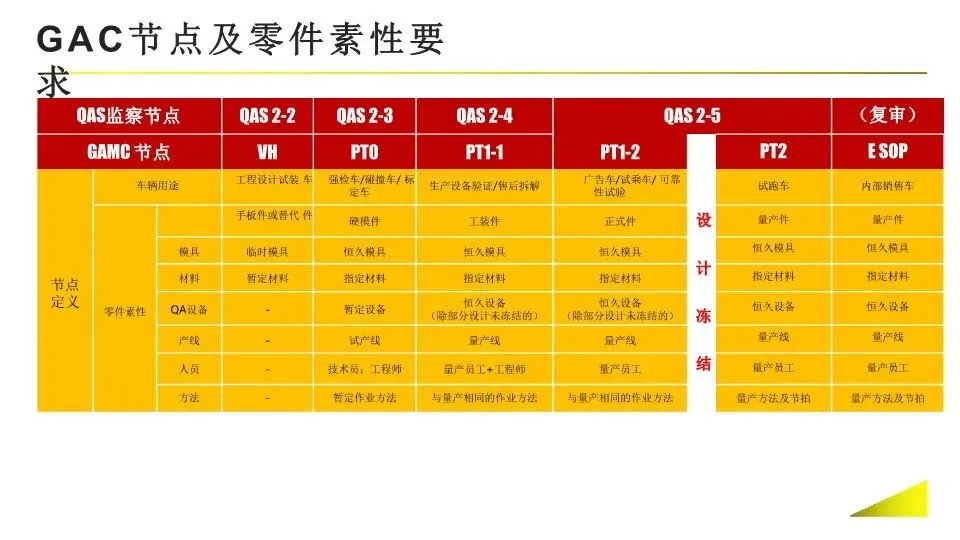
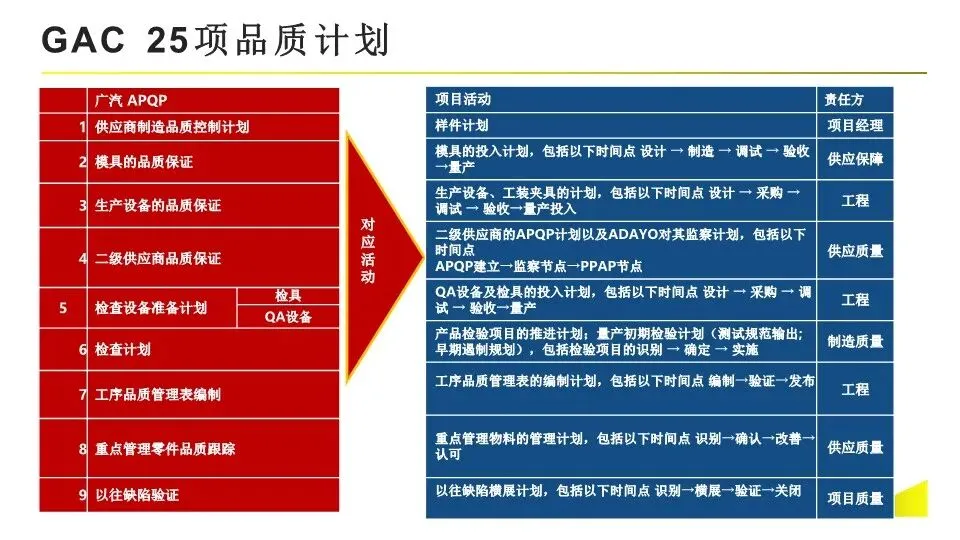
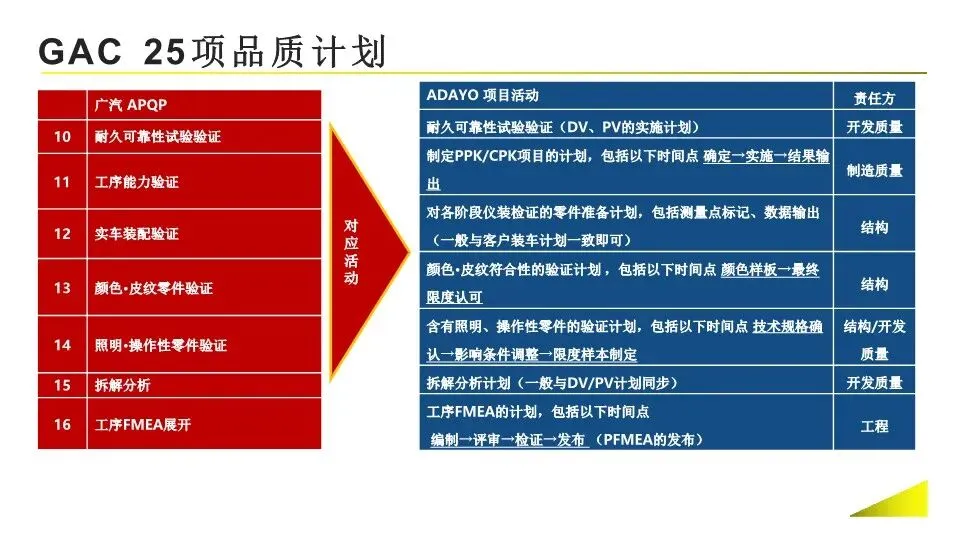
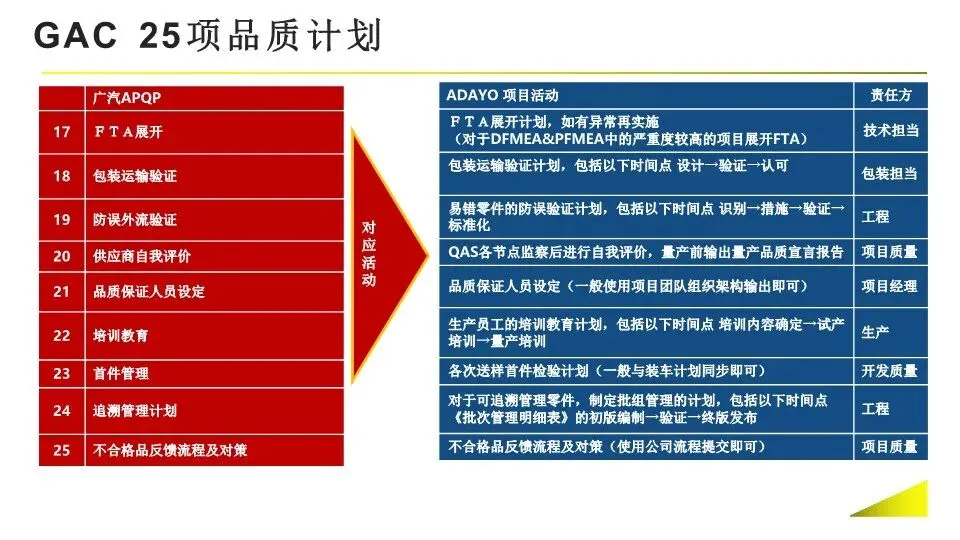
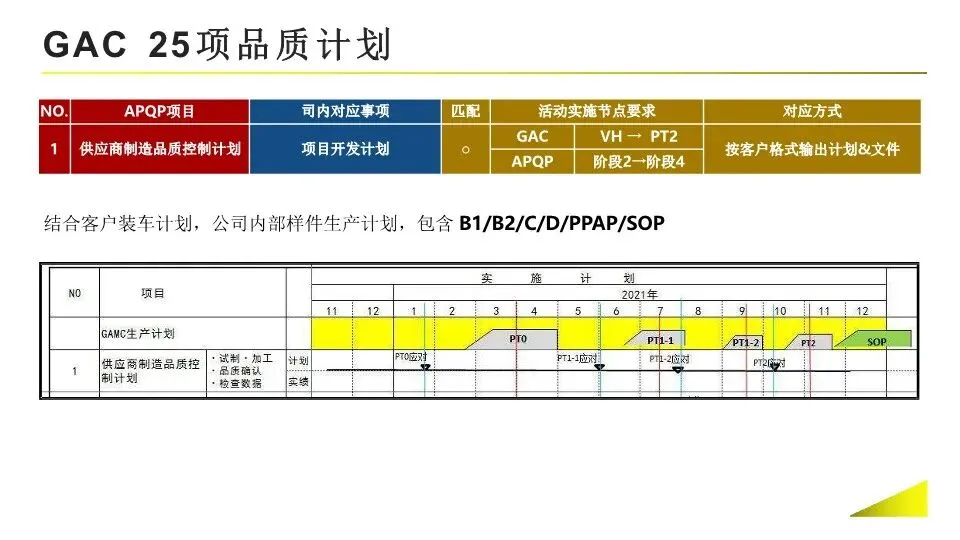
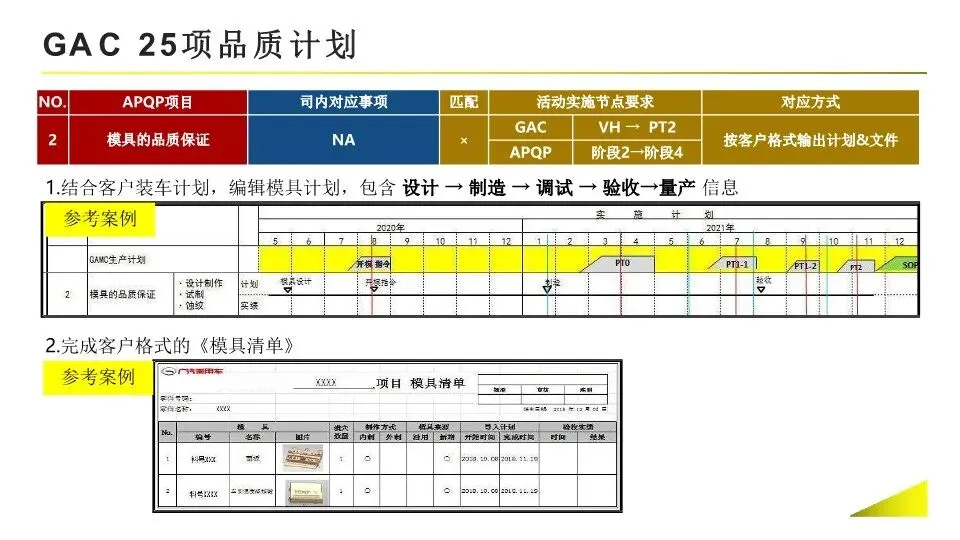
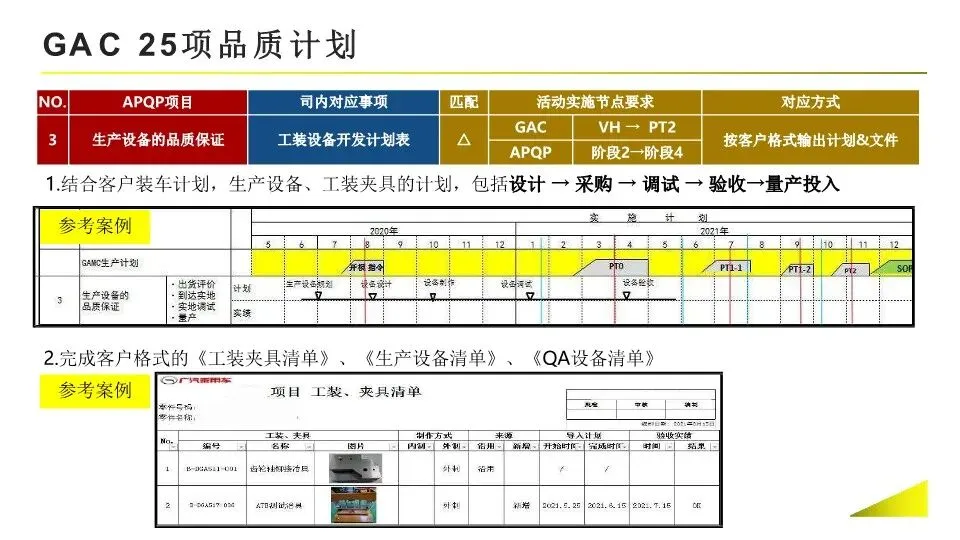
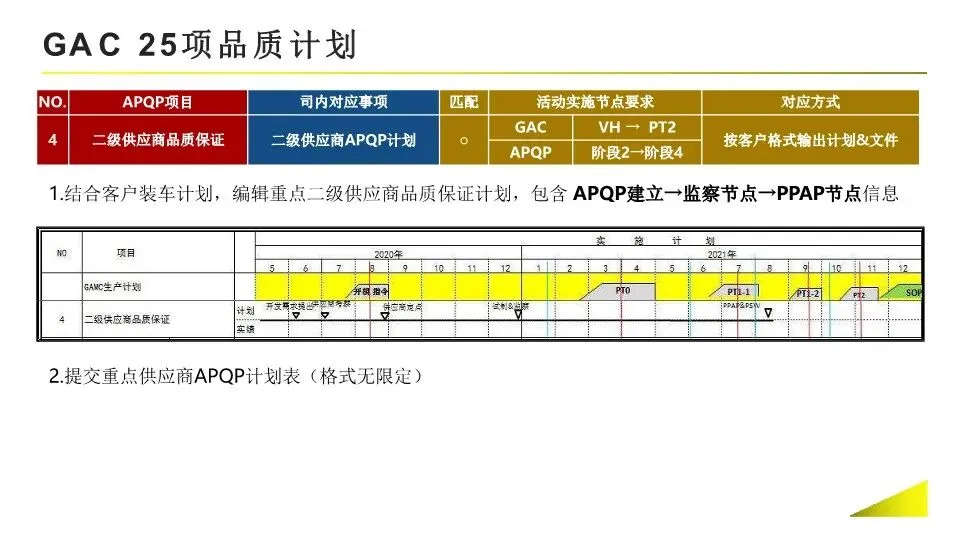
APQP(Advanced Product Quality Planning),IATF16949 五大工具的总框架,核心思想:预防缺陷,把客户需求前置转化为可稳定量产的产品与制造过程,不是一堆文件,是结构化的新品开发质量策划流程。逻辑:前一阶段输出 = 后一阶段输入;每个阶段设置关卡评审,不通过不能进入下一阶段,杜绝边做边改、量产才暴露大量问题。
APQP 五大阶段完整解读(目标、关键要求、主要输出、常见坑)
阶段 1:计划和确定项目(立项阶段)
核心目标:搞清楚客户到底要什么,定目标、做可行性,启动项目输入:客户要求、法规标准、市场信息、以往项目经验教训、竞品信息关键要求
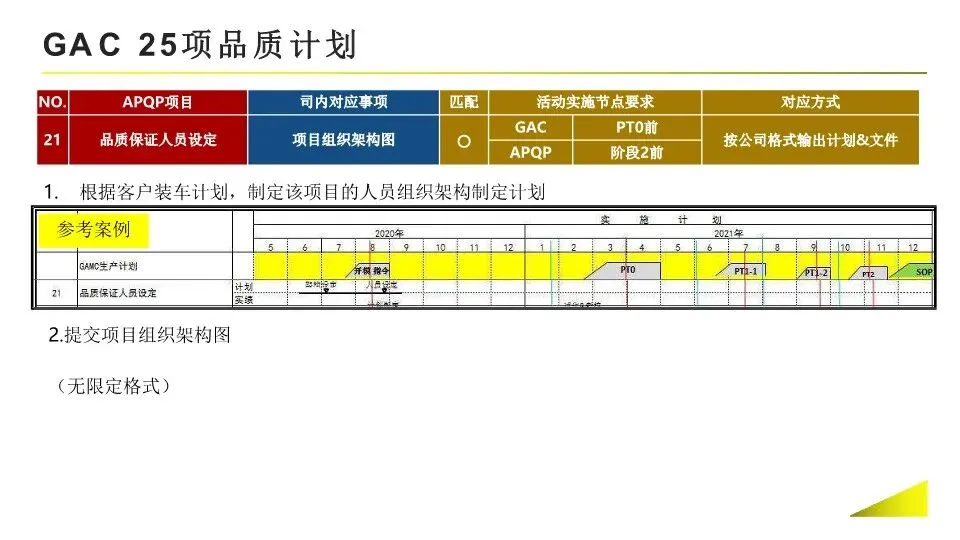
组建跨职能小组:销售、研发、工艺、质量、采购、生产,不能仅质量一个部门干活。 完整识别客户声音 VOC:图纸、规格、可靠性、包装、交付、特殊特性、法规、客户隐性要求。 设定可量化目标:质量目标、可靠性目标、成本目标、进度节点;输出初始特殊特性清单。 开展制造可行性评估,评估设备、产能、供应链能不能实现。 编制 APQP 整体进度计划,明确各里程碑(样件、试产、PPAP、量产)。
主要输出:项目计划书、可行性报告、质量 / 可靠性目标、初始 BOM、初始特殊特性清单、APQP 进度计划。
常见问题:客户需求收集不全;只定技术目标,缺少质量、成本目标;无跨职能评审,直接进入设计。
阶段 2:产品设计和开发(产品设计阶段)
核心目标:把客户需求转化为产品设计,消除设计层面风险,输出样件
即使图纸是客户提供,我方也要做设计风险评估,不能直接照图生产。
输入:阶段 1 全部输出关键要求
开展DFMEA(设计失效模式分析),识别设计风险,落实改善措施;措施必须闭环,不能只写风险不写对策。 DFM/DFA 可制造性、可装配性评审:设计要考虑现场能不能做出来,不要设计好看但无法加工。 设计评审、设计验证 DVP&R(设计验证计划报告),做样件测试、可靠性、环境、寿命试验。 输出完整图纸、材料规范、工程标准;编制样件控制计划,用于样件制作管控。 更新特殊特性清单,从设计角度明确哪些是关键 / 重要特性。
主要输出:DFMEA、图纸规范、DVP&R 报告、样件、样件控制计划、更新版特殊特性清单。
常见坑:DFMEA 事后补写;只做图纸评审不做实物验证;特殊特性没有识别;设计不考虑制造装配难度。
阶段 3:过程设计和开发(工艺开发阶段)
核心目标:设计制造系统,确保工艺可以稳定生产合格产品输入:阶段 2 全部输出关键要求
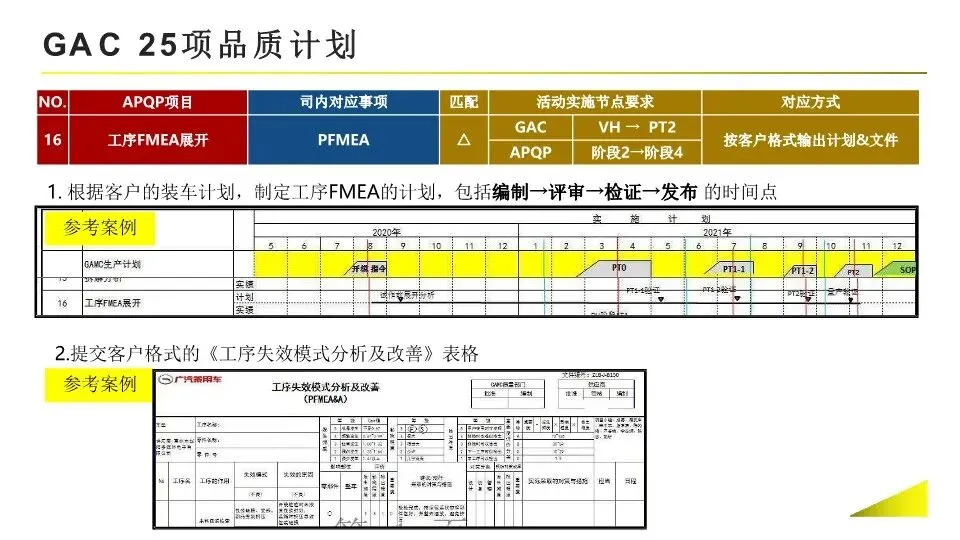
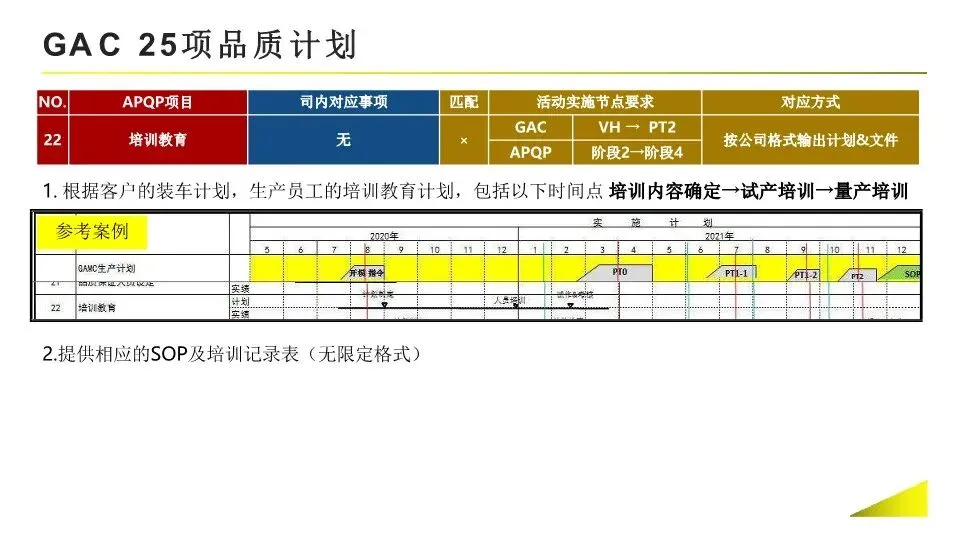
绘制过程流程图:从进料→各工序→检验→包装出货,完整全流程,包含外协工序。 完成PFMEA(过程失效模式分析),针对每个工序识别制造风险,高风险项必须制定对策。 编制试生产控制计划:对应 PFMEA 风险点,明确各工序:特性、设备、量具、检验项目、频次、判定、处置方式。 编制全套作业文件:作业指导书 SOP、检验规范、设备参数、维护计划。 规划 MSA 测量系统分析计划、SPC 统计过程控制计划;规划厂房、设备、工装、检具、包装方案。
主要输出:过程流程图、PFMEA、试生产控制计划、作业指导书、检具方案、MSA/SPC 计划、包装规范。
重点三文件逻辑链:过程流程图 → PFMEA → 控制计划,三者必须一一对应,审核高频关注点。
常见坑:流程图、PFMEA、控制计划互相矛盾;作业文件照搬通用模板,没有针对本产品;风险对策流于形式。
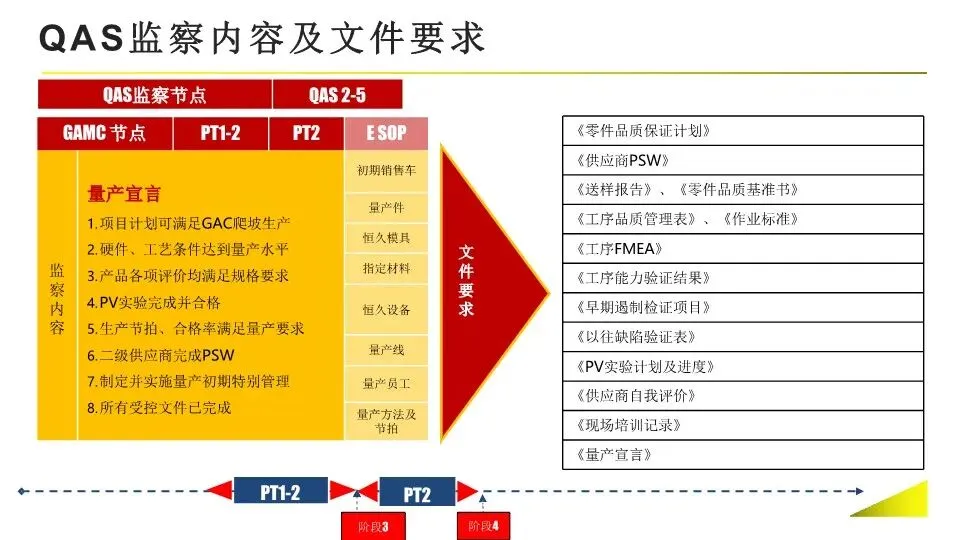
阶段 4:产品与过程确认(试生产 & PPAP 提交)
核心目标:模拟真实量产节拍,验证产品 + 工艺是否稳定,拿到量产入场券输入:阶段 3 全部输出关键要求
- 试生产 Trial Run
:使用正式工装、正式设备、正式人员、正式来料,按量产节拍 Run@Rate 运行。 - MSA 测量系统分析
:关键特性量具 GR&R,一般要求≤10% 合格;10‑30% 条件接受;>30% 量具不可用。 - 初始过程能力研究
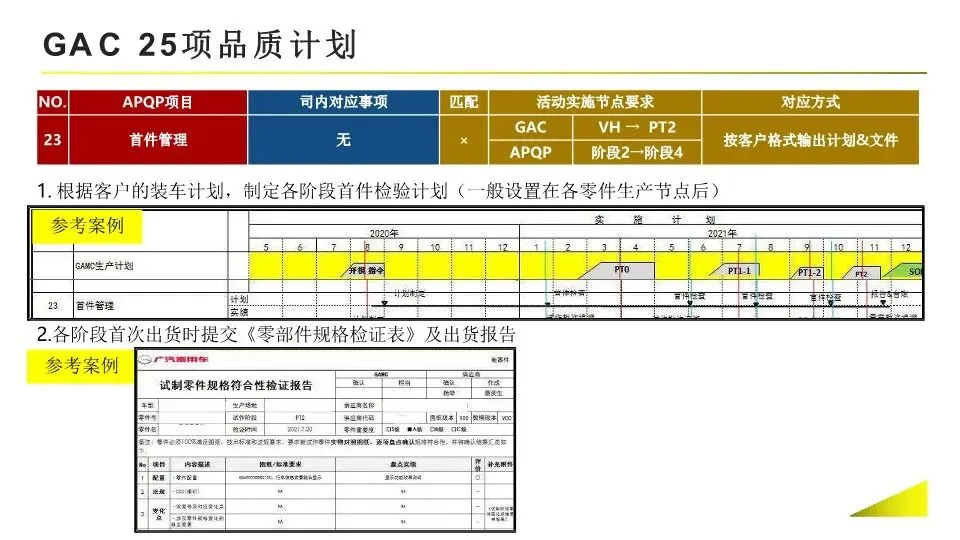
:Ppk(试生产短期能力),关键特性一般≥1.33;重要特性≥1.00(按客户要求)。 完成产品全尺寸检测、材料测试、可靠性验证;执行 GP12(早期生产遏制)。 更新升级为量产控制计划;完整编制 PPAP 文件包提交客户,获得 PPAP 批准,才允许正式量产。
主要输出:试生产报告、MSA 报告、Ppk 初始能力报告、全尺寸 / 材料报告、量产控制计划、PPAP 批准文件。
常见坑:试生产用手工工装,不是正式工装;取样数量不足、数据造假;PPAP 文件堆砌,没有真实试产数据支撑;没拿到客户批准就开始量产。
阶段 5:反馈、评定和纠正措施(量产后持续改进)
核心目标:量产之后收集问题,持续优化,沉淀经验教训输入:阶段 4 输出、量产质量数据、客户反馈、8D 问题报告关键要求
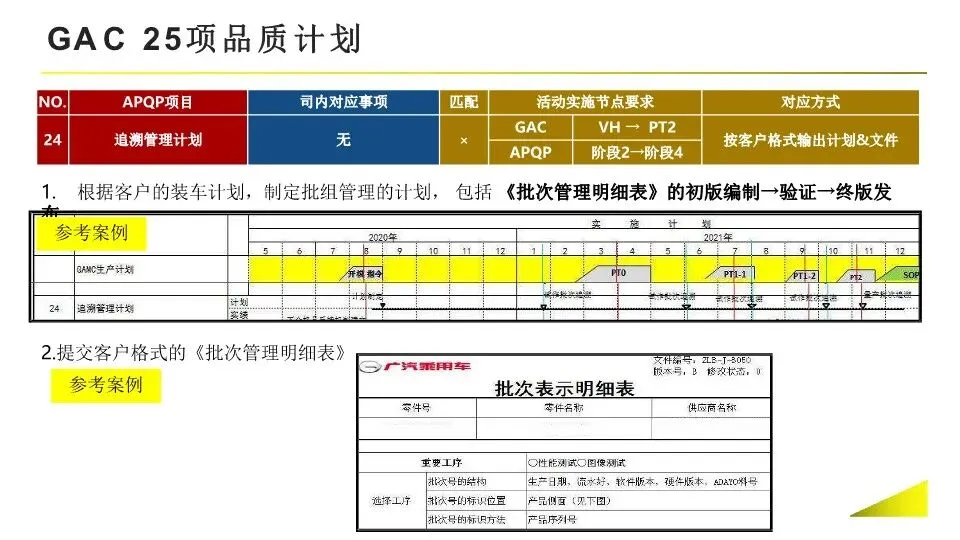
监控量产 SPC 过程能力 Cpk;监控不良、客诉、退货、下线问题。 出现失效问题,更新 DFMEA/PFMEA、更新控制计划,做到风险闭环。 工程变更管理:发生变更时,重新评估 FMEA、控制计划,必要时重新提交 PPAP。 经验教训归档,用于下一个新项目 APQP 输入。
主要输出:量产质量监控记录、纠正预防措施 8D、更新版 FMEA & 控制计划、经验教训库。
常见坑:APQP 到 PPAP 批准就结束,忽略第五阶段;发生问题不更新 FMEA 和控制计划,同类问题重复发生。
APQP 与其他四大工具关系(非常重要)
APQP 是总流程框架,其余工具是 APQP 各个阶段的工具,不是相互独立的:
DFMEA:阶段 2 产品设计;PFMEA:阶段 3 过程设计;识别风险 MSA:阶段 4 试产,确认测量数据可靠 SPC:阶段 4 做初始能力,阶段 5 量产持续监控制程 PPAP:阶段 4 的输出交付物,用来向客户证明满足量产条件
口诀:APQP 搭框架,FMEA 排风险,MSA 保数据,SPC 控过程,PPAP 交门票。
APQP 审核高频扣分点(实操解读)
没有设置阶段关卡评审,上阶段问题没关闭直接进入下一阶段。 流程图、PFMEA、控制计划三者不对应,风险点没有在控制计划体现。 DFMEA/PFMEA 是事后补写,没有真正的风险对策闭环。 试生产不是正式工装,试产数据不真实,Ppk/MSA 数据造假。 客户特殊特性没有完整识别,没有在图纸、FMEA、控制计划同步标识。 变更发生后,FMEA、控制计划没有同步更新。 APQP 只由质量部门完成,缺少跨职能小组参与。
APQP 实施核心原则
- 跨职能团队
:APQP 不是质量部一个人的工作,研发、工艺、采购、生产必须参与。 - 先期预防
:越早发现问题,整改成本越低,不要寄希望于检验堵住不良。 - 输入输出闭环
:前阶段输出必须完整,才可以进入下阶段。 - 文件与现场一致
:所有 APQP 文件必须匹配现场实际作业,不能办公室编一套,现场干另外一套。 - 经验复用
:老项目问题教训,作为新项目 APQP 输入,避免重复踩坑。

内容检索
 点下方阅读原文,获取更多知识!

