班组一日管理标准化培训ppt
- 2026-10-25 23:22:58
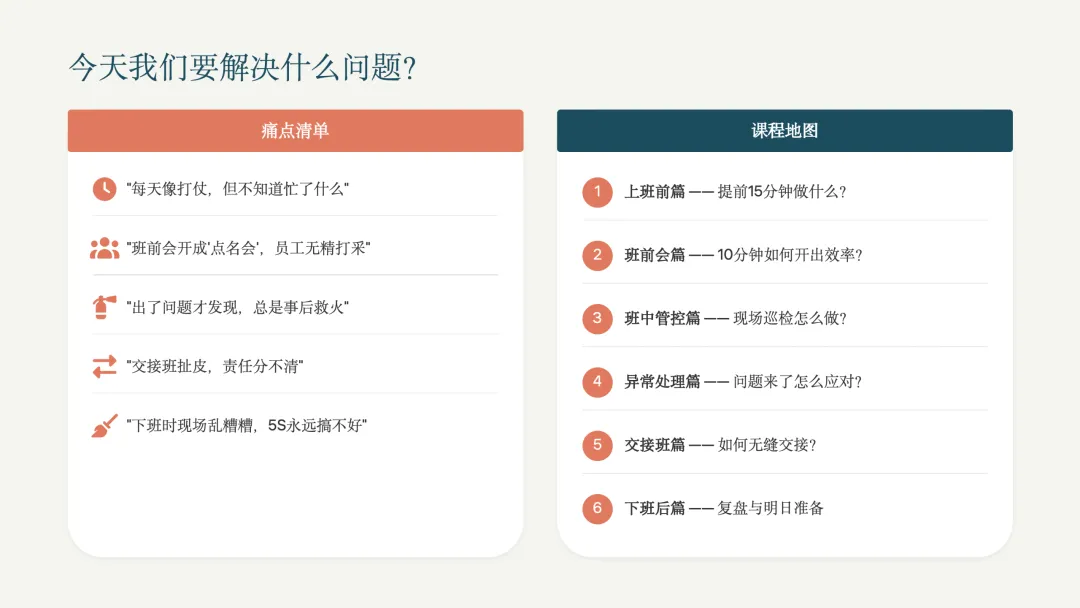
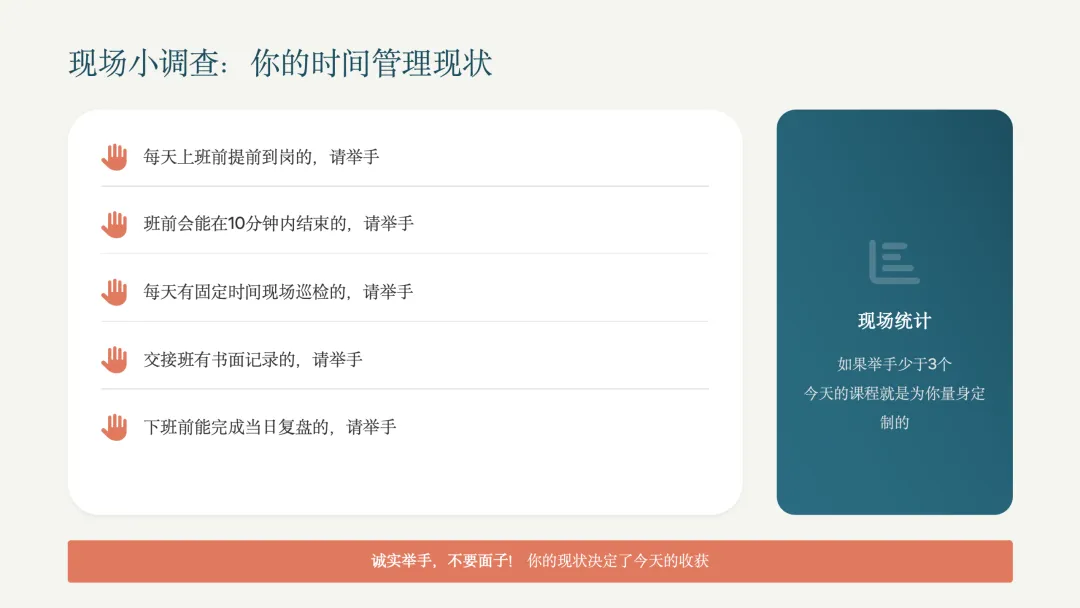
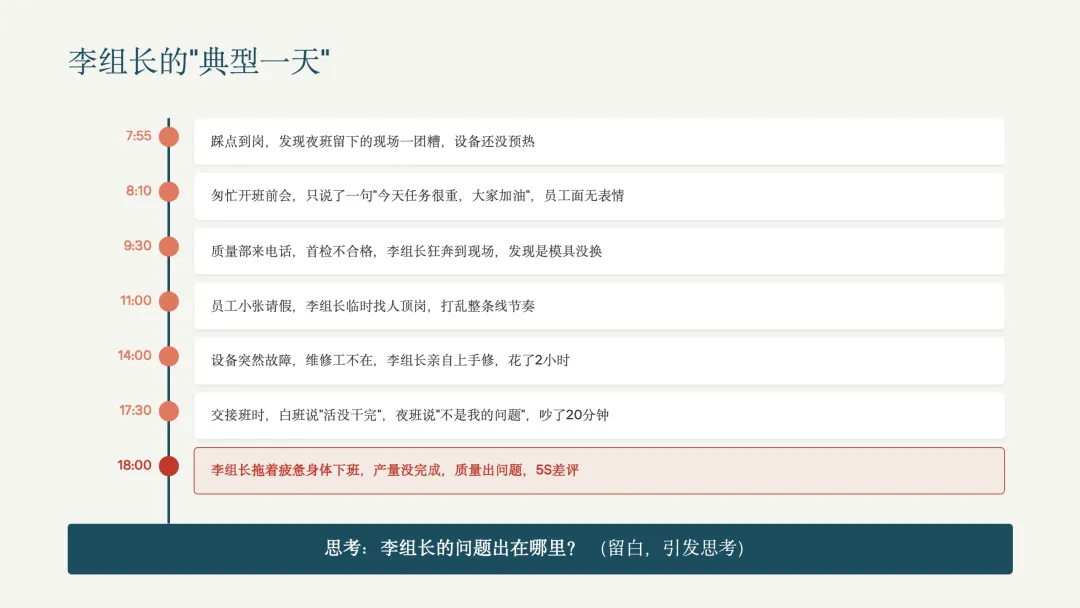
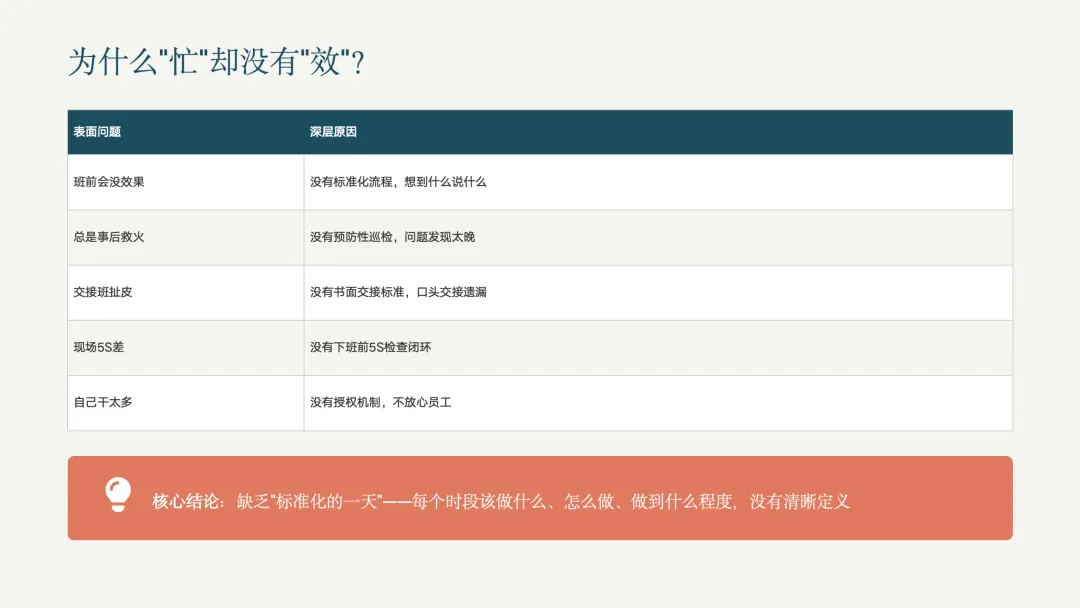
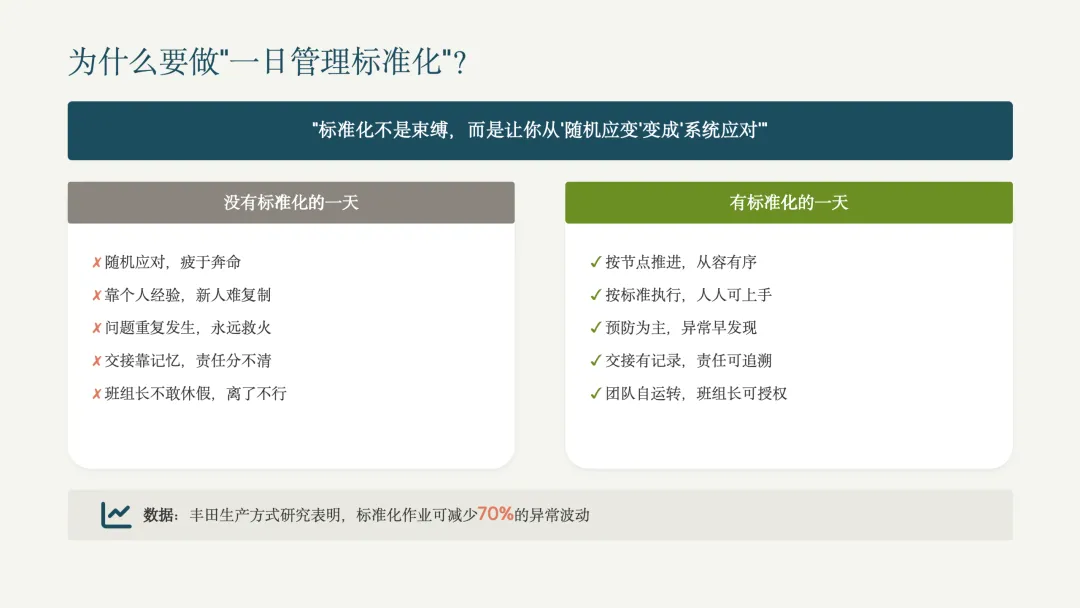
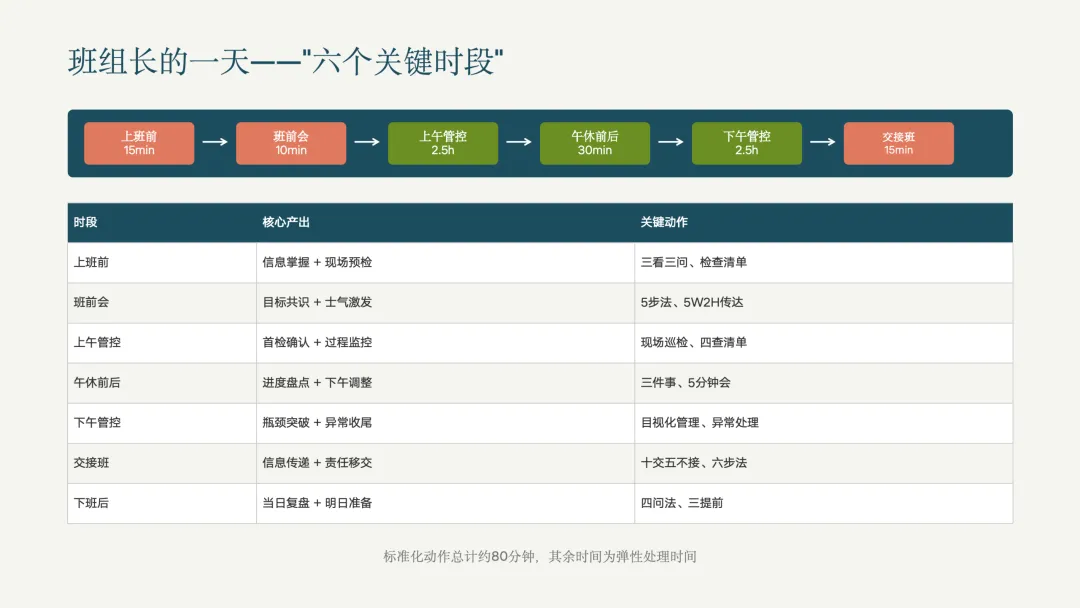
班组一日管理标准化培训ppt在正式开始之前,我想先请大家做一个现场小调查。请诚实举手,不要面子,你的现状决定了今天的收获。 第一个问题: 每天上班前能提前到岗的,请举手。 第二个问题: 班前会能在10分钟内结束,并且员工精神饱满的,请举手。 第三个问题: 每天有固定时间现场巡检,而不是出了问题才跑现场的,请举手。 第四个问题: 交接班有书面记录、双方签字的,请举手。 第五个问题: 下班前能完成当日复盘、现场5S达标的,请举手。 好,我请大家记住自己举手的次数。如果少于3个,那么今天的课程就是为你量身定制的。 我先给大家讲一个真实的故事——李组长的"典型一天"。 早上7:55,李组长踩点到岗,发现夜班留下的现场一团糟,设备还没预热。他一边骂骂咧咧,一边开始收拾。 8:10,他匆忙把大家集合起来,开班前会,只说了一句:"今天任务很重,大家加油!" 员工面无表情,有人还在打哈欠。 9:30,质量部来电话,首检不合格。李组长狂奔到现场,发现是模具没换,而操作工已经干了一小时。 11:00,员工小张临时请假,李组长到处找人顶岗,打乱了整条线的节奏。 14:00,设备突然故障,维修工不在,李组长亲自上手修,花了2小时,满身油污。 17:30,交接班时,白班说"活没干完",夜班说"不是我的问题",双方吵了20分钟。 18:00,李组长拖着疲惫的身体下班,产量没完成,质量出了批量问题,5S被评了差评。 请大家思考:李组长的问题出在哪里? 是他不够努力吗?不是,他比谁都忙。 是他能力不行吗?不是,他技术很好。 核心问题是:他缺乏"标准化的一天"。 他不知道每个时段该做什么、怎么做、做到什么程度。他在随机应对,疲于奔命,永远在处理"意外",而不是在掌控"日常"。 为什么要做"一日管理标准化"? 没有标准化的一天 vs 有标准化的一天 没有标准化的一天: 有标准化的一天: 数据说话: 丰田生产方式研究表明,标准化作业可减少70%的异常波动。标准化不是束缚,而是让你从"随机应变"变成"系统应对"。 班组长的一天——六个关键时段 班组长的一天,可以切分为六个关键时段,每个时段都有明确的核心产出和关键动作:
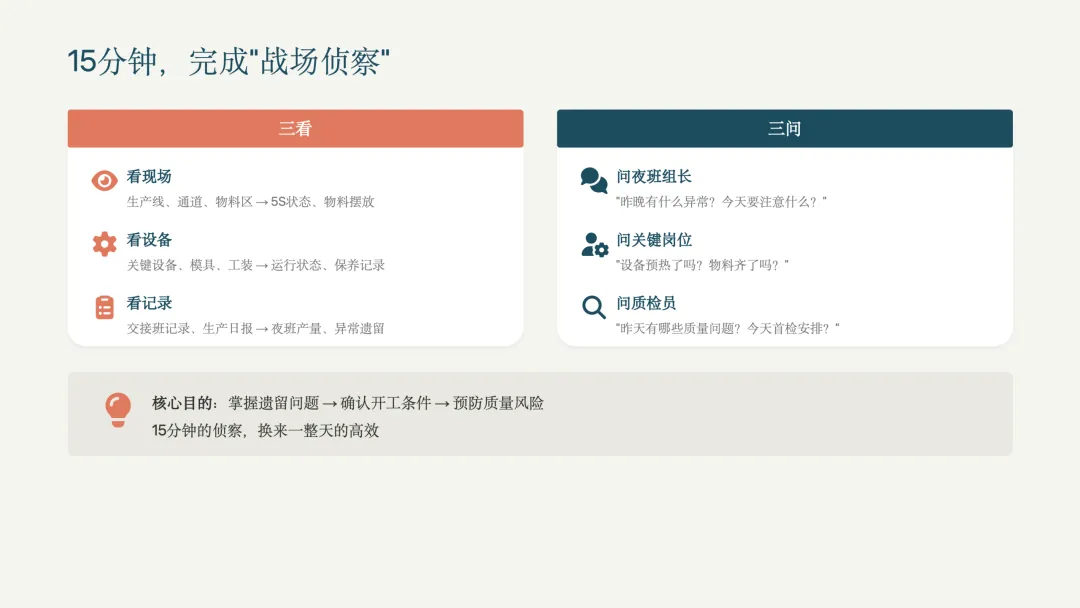
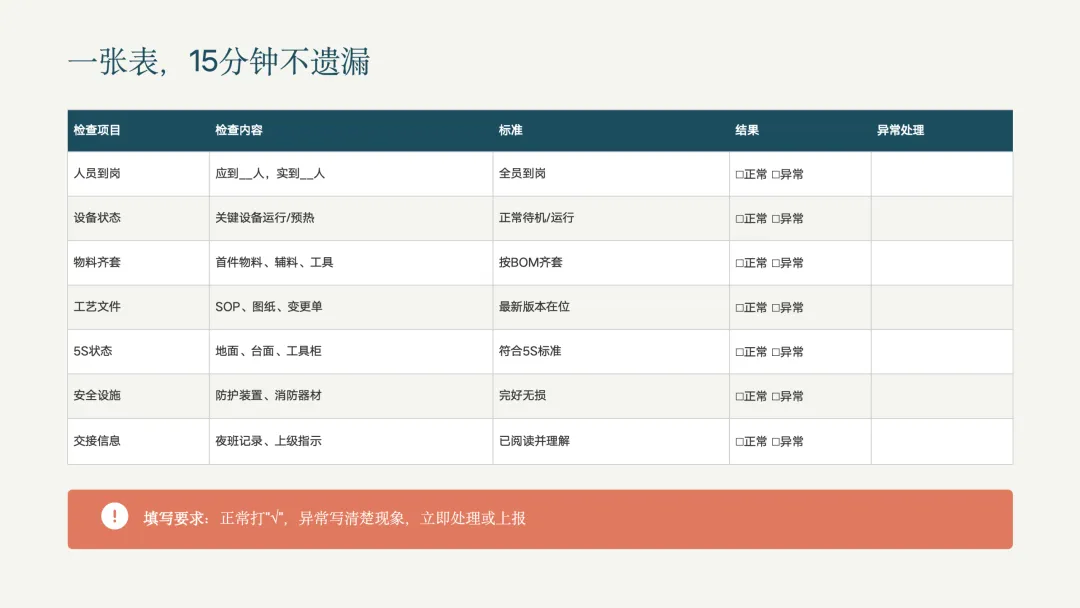
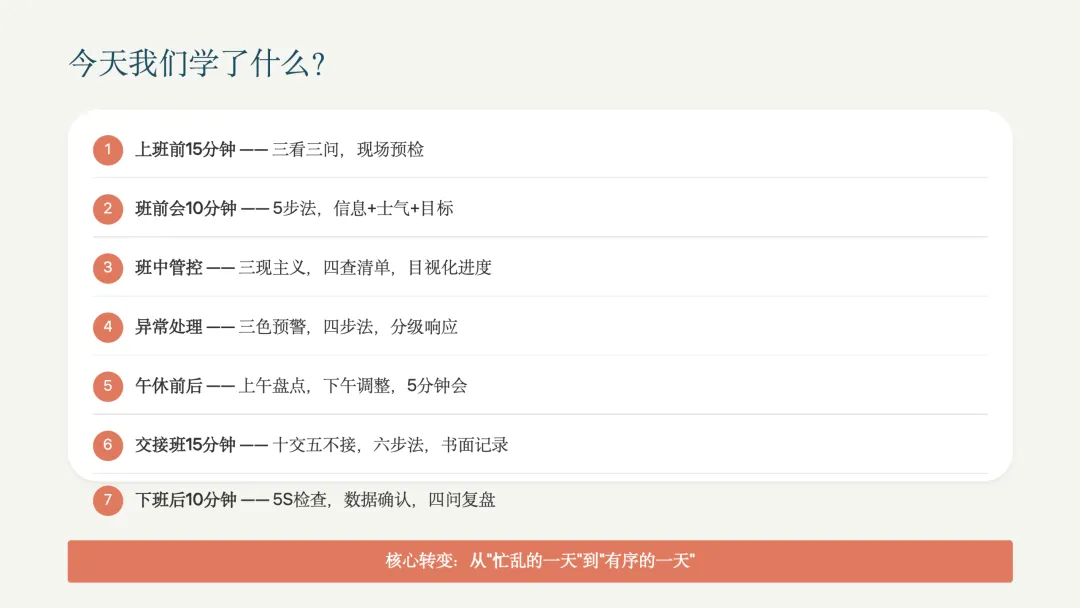
标准化动作总计约80分钟,其余时间为弹性处理时间。这80分钟,就是你从"忙乱"到"从容"的锚点。 上班前15分钟:提前到岗,掌握先机 为什么要提前15分钟到岗? 很多班组长说:"我准时到岗还不行吗?" 不行。因为你准时到岗,意味着你比员工晚到或同时到,等你换好衣服、走到现场,员工已经开机了。这时候发现问题,已经晚了。 提前15分钟,是班组长的"战场侦察"时间。 这15分钟,换来的是一整天的高效。 15分钟,完成"三看三问" 三看: 第一,看现场。 走到生产线、通道、物料区,看5S状态、物料摆放。地面有没有油污?通道有没有堵塞?物料有没有混放?这些细节,决定了今天开工是否顺畅。 第二,看设备。 看关键设备、模具、工装,看运行状态、保养记录。设备预热了吗?点检表填了吗?昨晚有没有异常停机?模具是否在位?工装夹具是否完好? 第三,看记录。 看交接班记录、生产日报。夜班产量多少?有没有遗留异常?上级有没有新的指示?客户有没有紧急要求? 三问: 第一,问夜班组长。 "昨晚有什么异常?今天要注意什么?" 这是信息传承,避免信息断链。 第二,问关键岗位。 "设备预热了吗?物料齐了吗?首件准备好了吗?" 这是开工条件的确认。 第三,问质检员。 "昨天有哪些质量问题?今天首检怎么安排?有没有客户投诉需要特别关注?" 这是质量风险的预警。 核心目的: 掌握遗留问题 → 确认开工条件 → 预防质量风险。 一张表,15分钟不遗漏 我给大家一张《上班前检查表》,请每天随身携带:
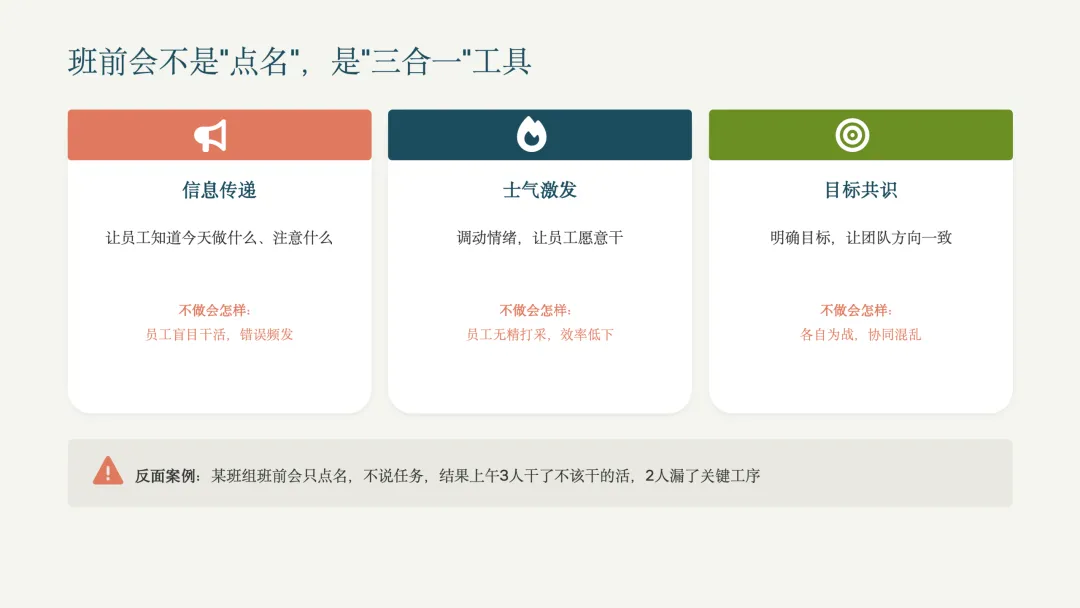
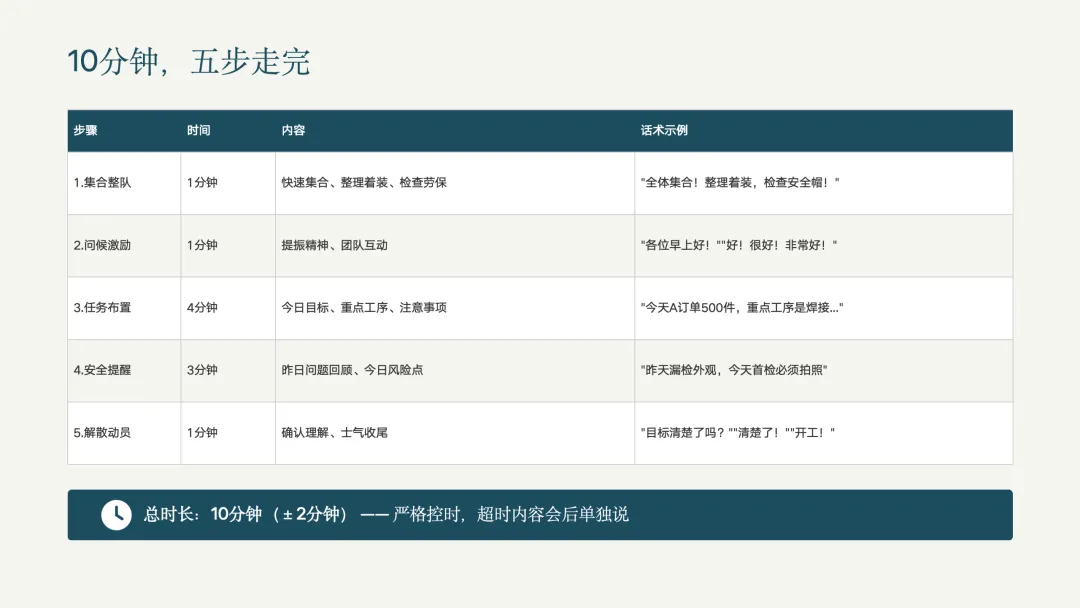
填写要求: 正常打"√",异常写清楚现象,立即处理或上报。这张表,就是你不遗漏的"保险绳"。 班前会10分钟:一天之计在于"会" 班前会到底要解决什么问题? 很多班组长把班前会开成了"点名会"——点完名,说一句"干活去吧",就结束了。这是巨大的浪费。 班前会不是"点名",是"三合一"工具: 第一,信息传递。 让员工知道今天做什么、注意什么。不做会怎样?员工盲目干活,错误频发。 第二,士气激发。 调动情绪,让员工愿意干。不做会怎样?员工无精打采,效率低下。 第三,目标共识。 明确目标,让团队方向一致。不做会怎样?各自为战,协同混乱。 反面案例: 某班组班前会只点名,不说任务,结果上午3人干了不该干的活,2人漏了关键工序。 10分钟,五步走完
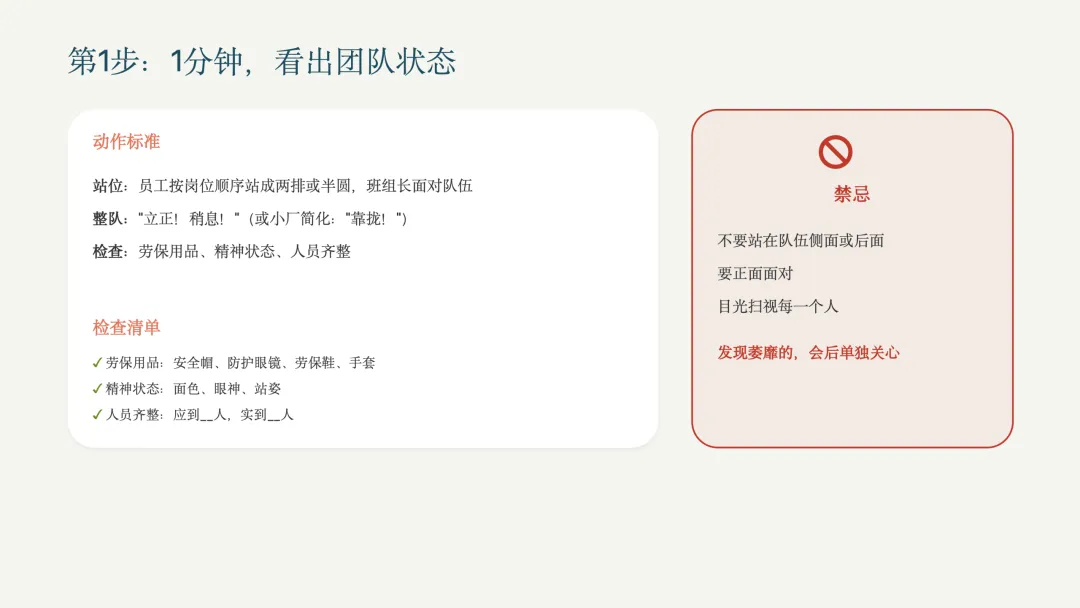
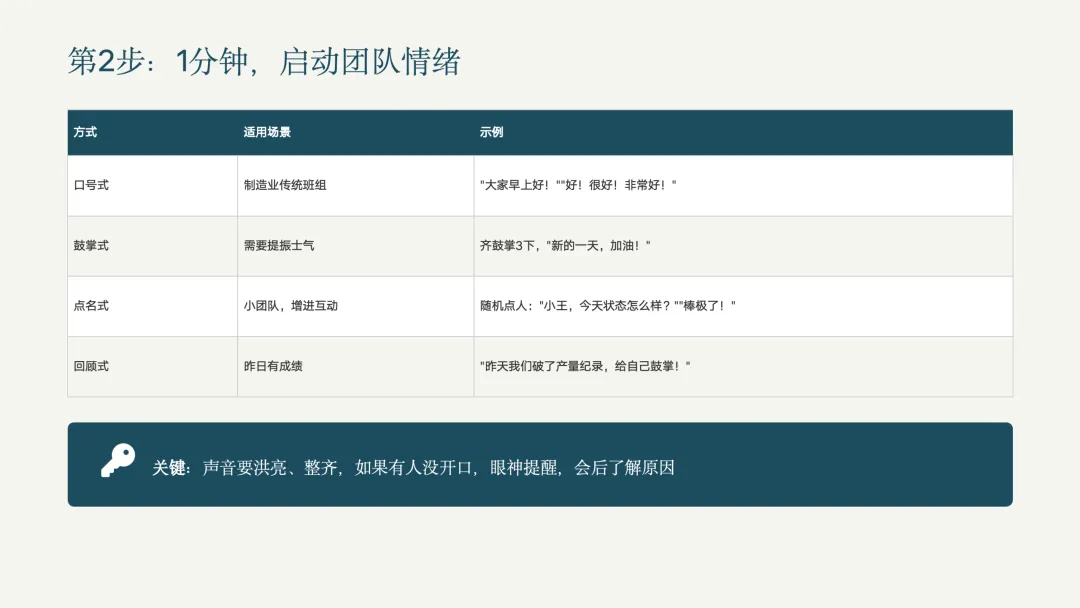
总时长:10分钟(±2分钟)。 严格控时,超时内容会后单独说。 第1步:1分钟,集合整队 动作标准: 检查清单: 禁忌: 不要站在队伍侧面或后面,要正面面对,目光扫视每一个人。发现萎靡的,会后单独关心。 第2步:1分钟,问候激励 四种方式,根据班组特点选择:
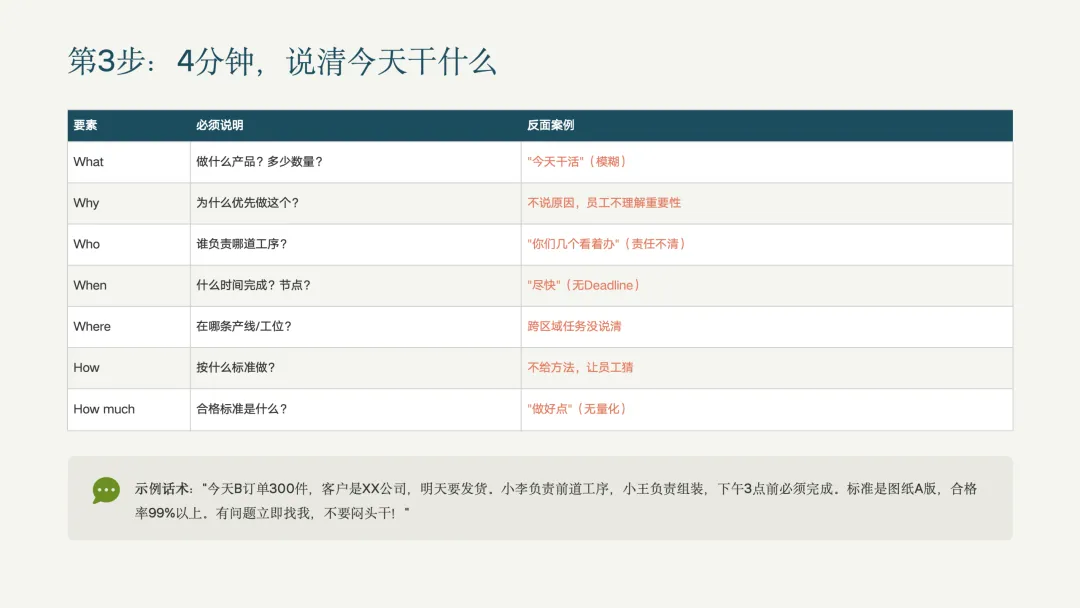
关键: 声音要洪亮、整齐。如果有人没开口,眼神提醒,会后了解原因。 第3步:4分钟,说清今天干什么 这是班前会的核心,必须用5W2H把任务说清:
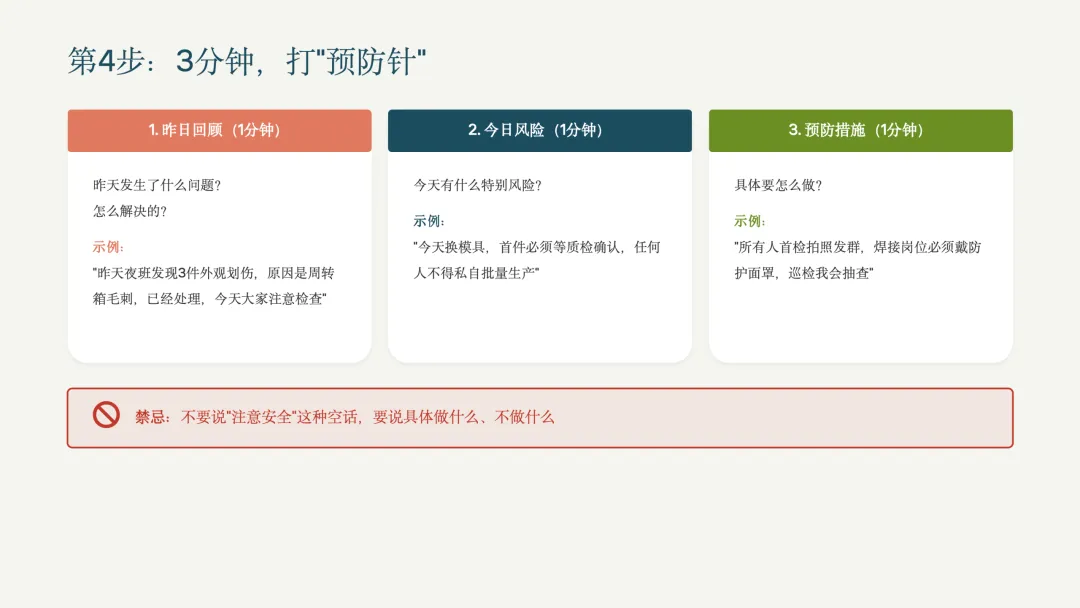
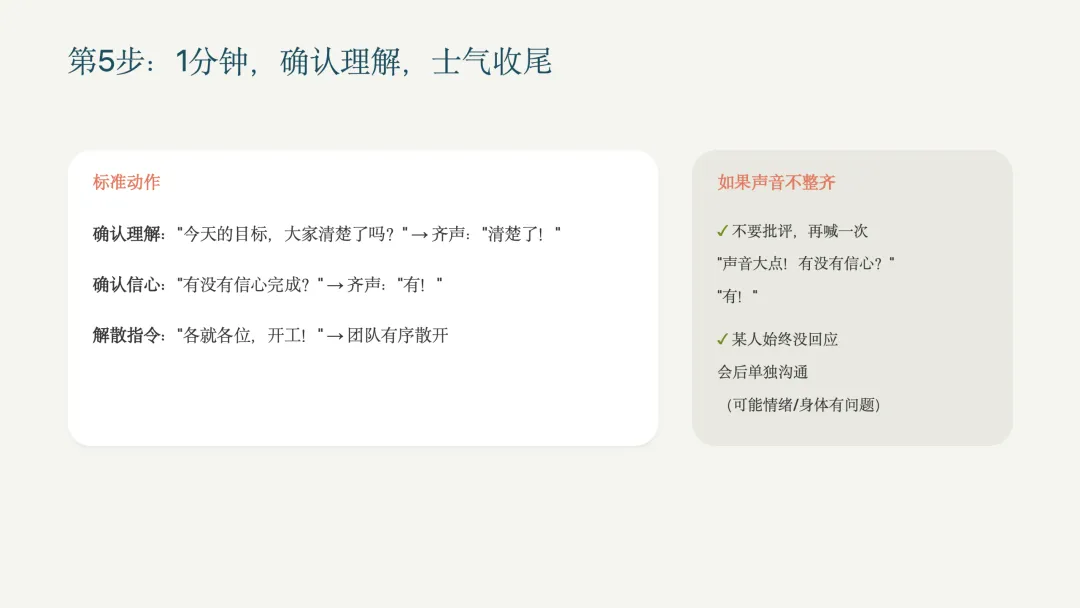
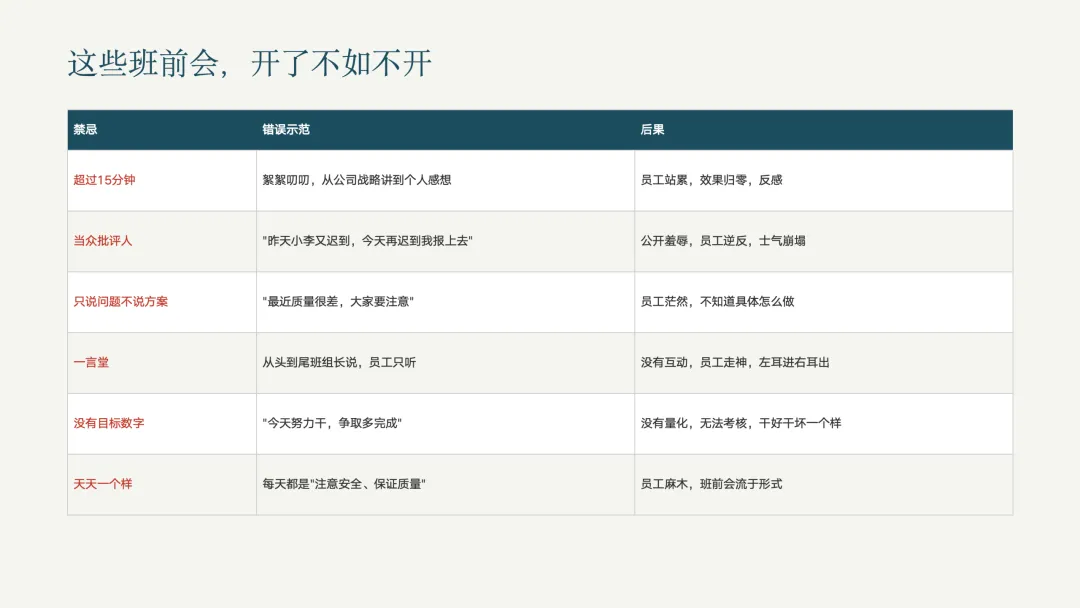
示例话术: "今天B订单300件,客户是XX公司,明天要发货。小李负责前道工序,小王负责组装,下午3点前必须完成。标准是图纸A版,合格率99%以上。有问题立即找我,不要闷头干!" 第4步:3分钟,打"预防针" 三个动作,缺一不可: 1. 昨日回顾(1分钟)。 "昨天发生了什么问题?怎么解决的?" 示例:"昨天夜班发现3件外观划伤,原因是周转箱毛刺,已经处理,今天大家注意检查。" 2. 今日风险(1分钟)。 "今天有什么特别风险?" 示例:"今天换模具,首件必须等质检确认,任何人不得私自批量生产。" 3. 预防措施(1分钟)。 "具体要怎么做?" 示例:"所有人首检拍照发群,焊接岗位必须戴防护面罩,巡检我会抽查。" 禁忌: 不要说"注意安全"这种空话,要说具体做什么、不做什么。 第5步:1分钟,确认理解,士气收尾 标准动作: 如果声音不整齐: 这些班前会,开了不如不开
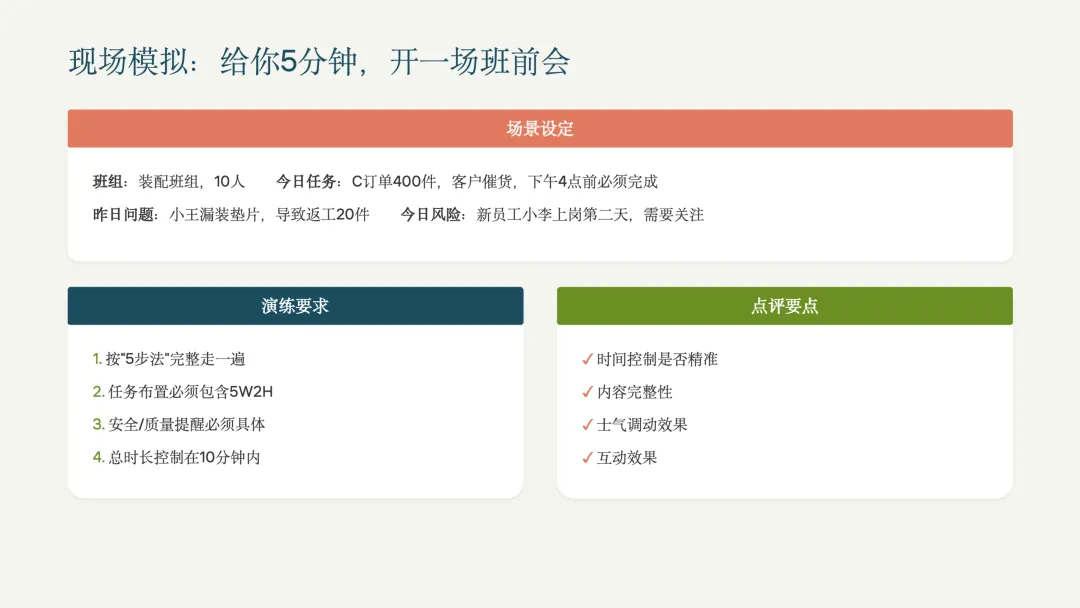
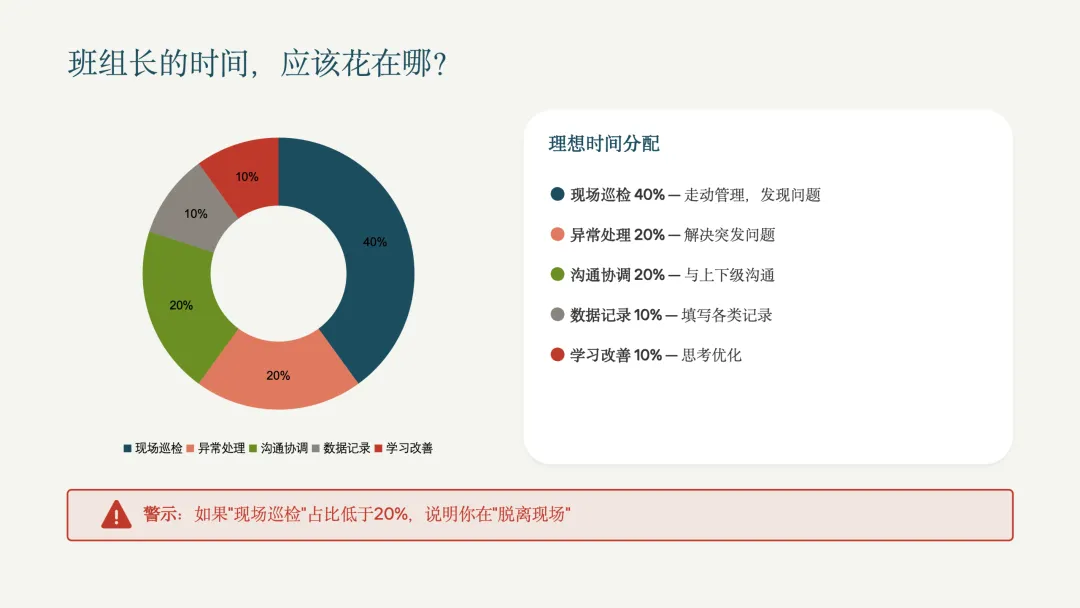
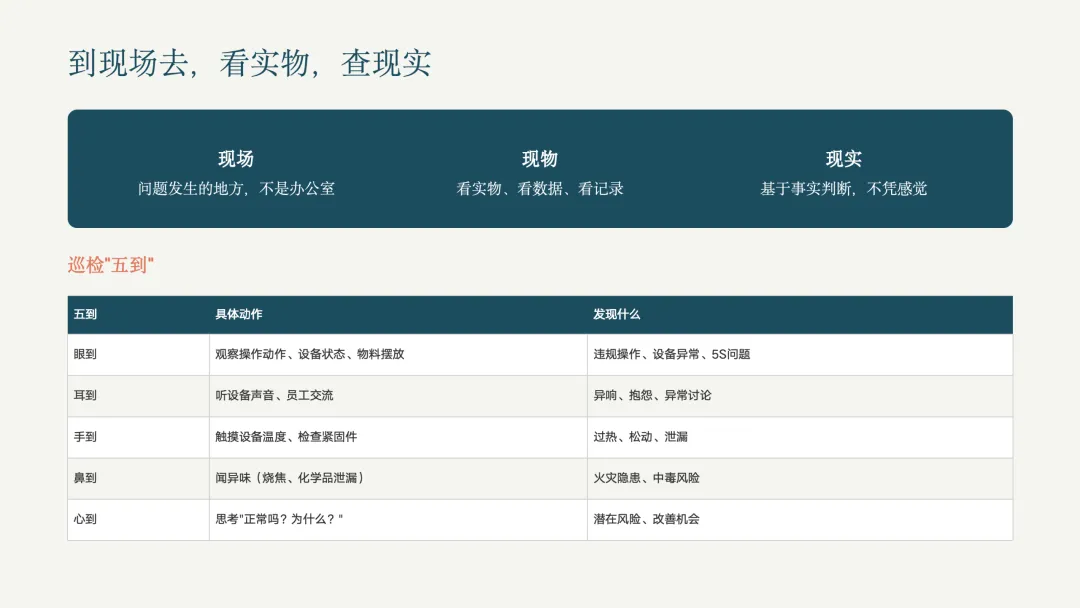
现场模拟:给你5分钟,开一场班前会 场景设定: 演练要求: 点评要点: 班中管控:现场巡检与过程管理 班组长的时间,应该花在哪? 理想时间分配: 警示: 如果"现场巡检"占比低于20%,说明你在"脱离现场"。 到现场去,看实物,查现实 三现主义: 巡检"五到":
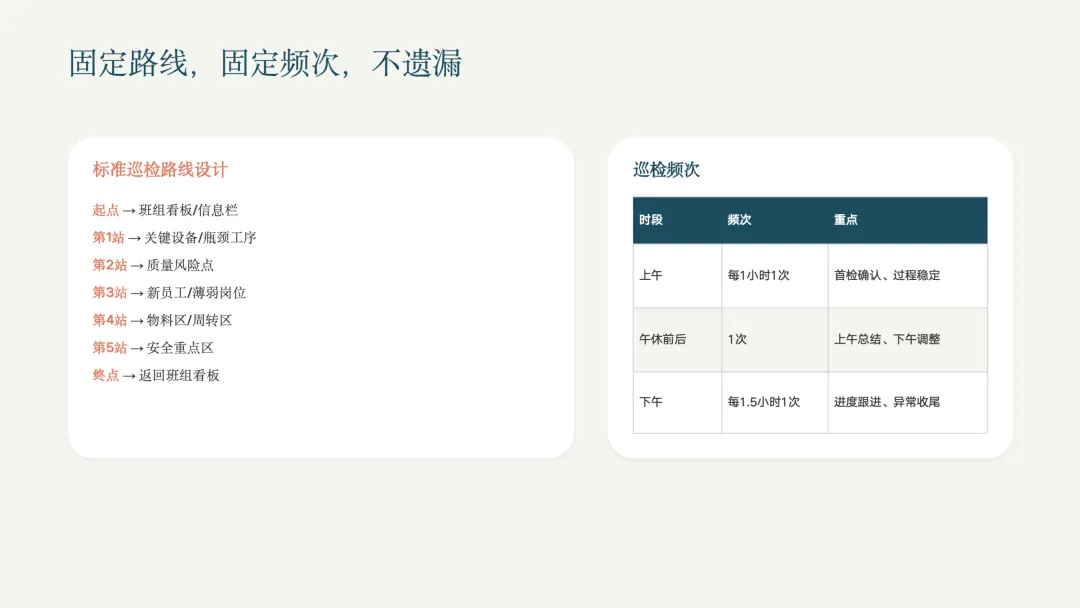
固定路线,固定频次,不遗漏 标准巡检路线设计: 起点 → 班组看板/信息栏 → 第1站(关键设备/瓶颈工序) → 第2站(质量风险点) → 第3站(新员工/薄弱岗位) → 第4站(物料区/周转区) → 第5站(安全重点区) → 终点(返回班组看板)。 巡检频次:
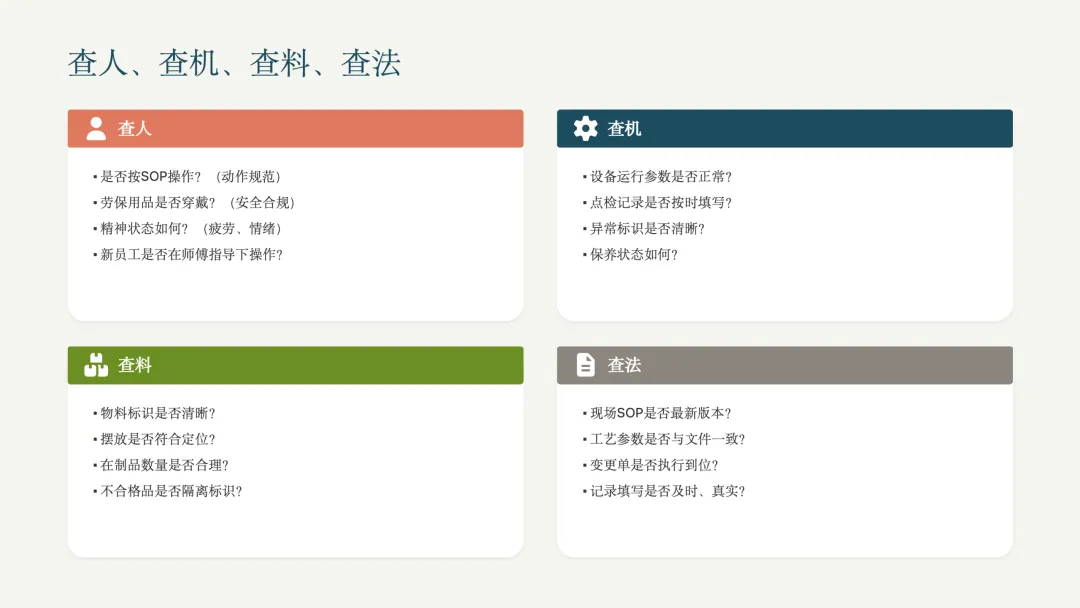
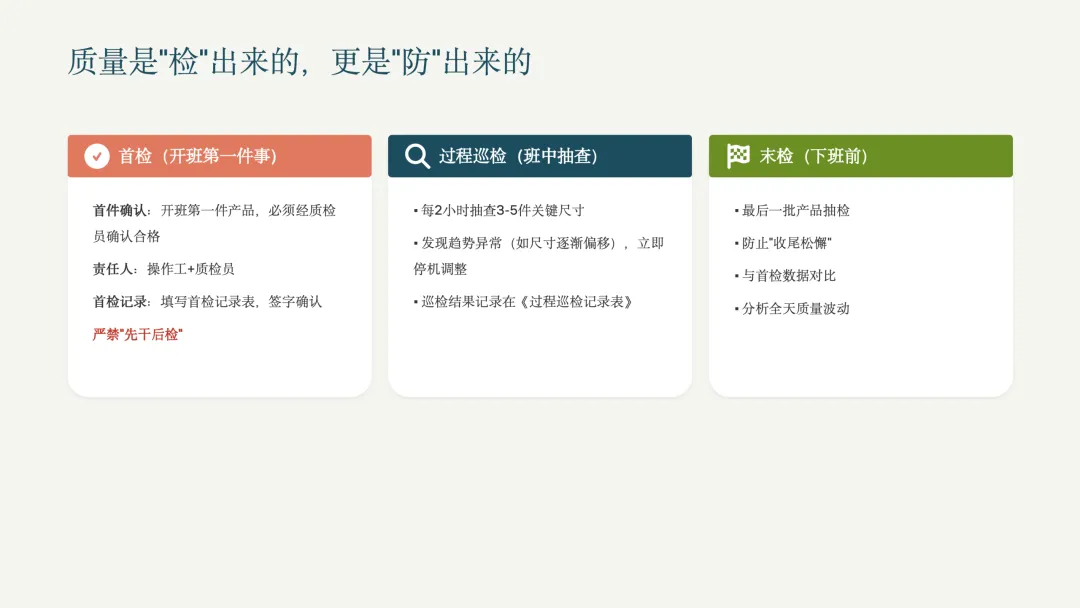
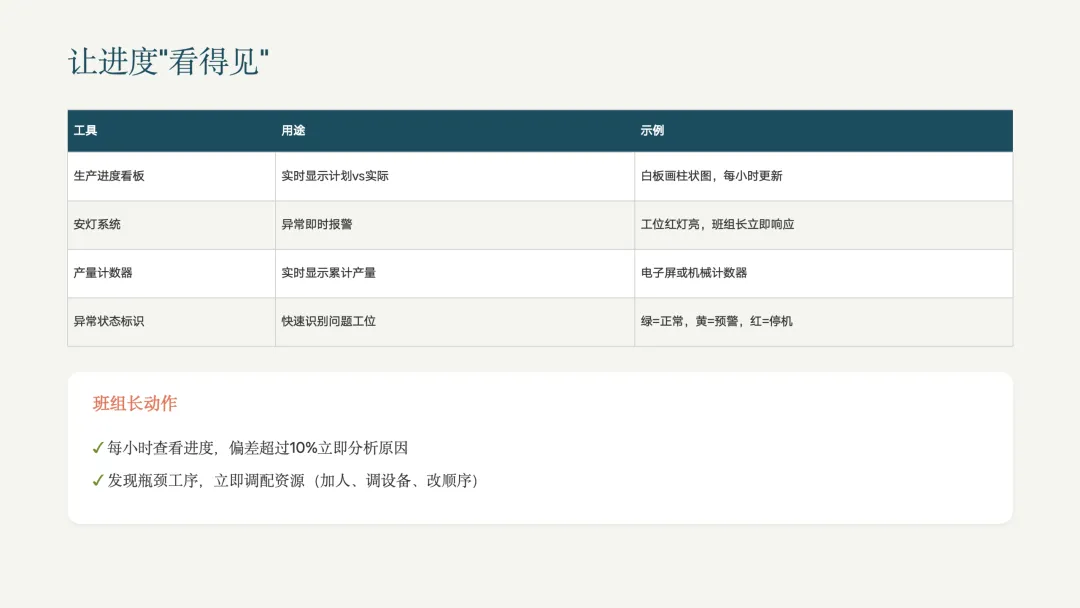
查人、查机、查料、查法 查人: 查机: 查料: 查法: 质量是"检"出来的,更是"防"出来的 首检(开班第一件事): 过程巡检(班中抽查): 末检(下班前): 让进度"看得见"
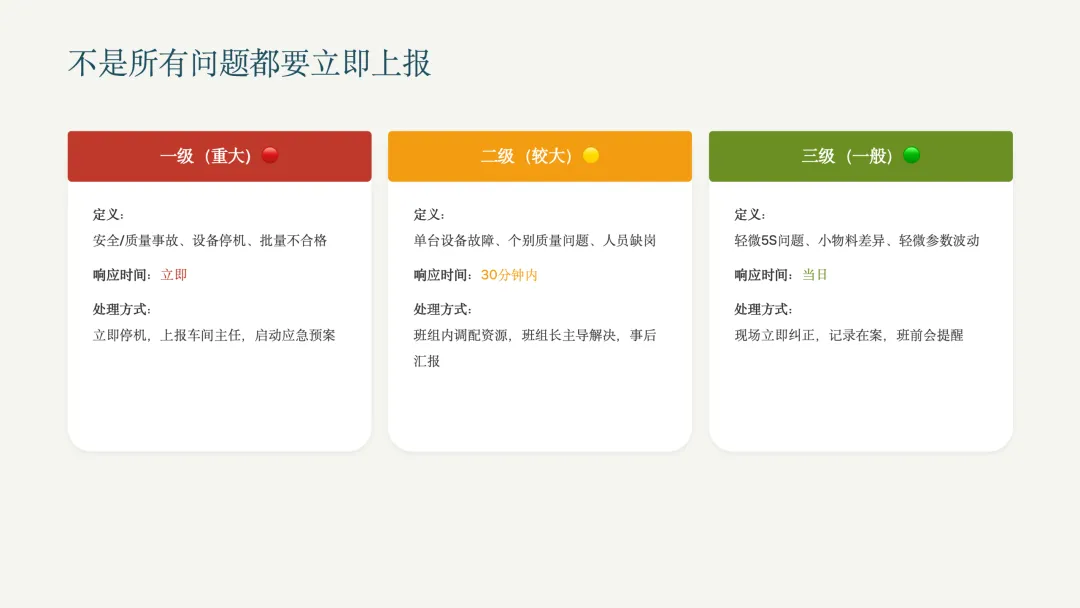
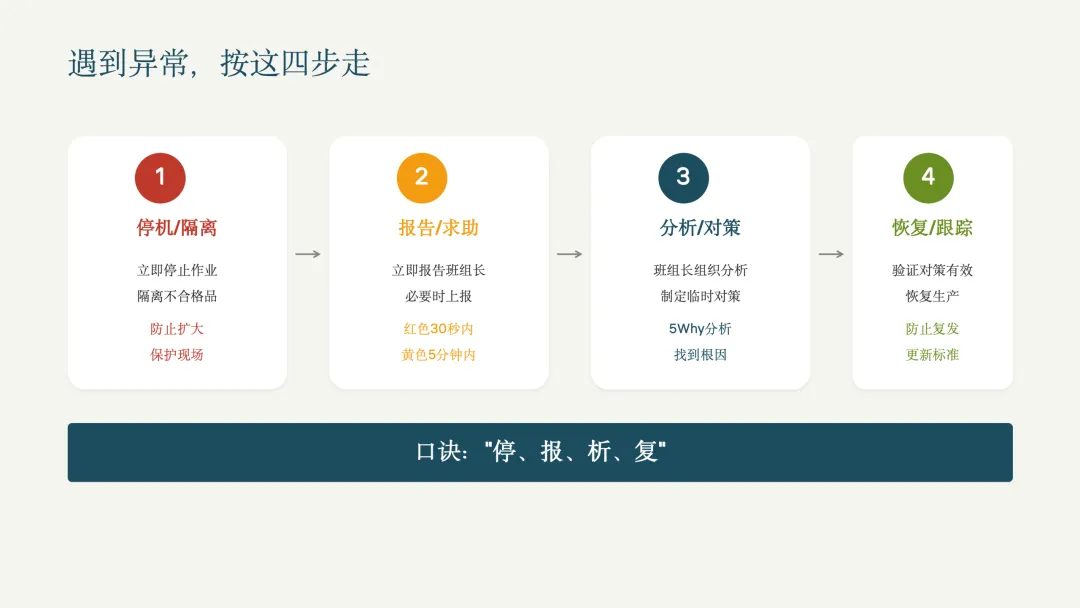
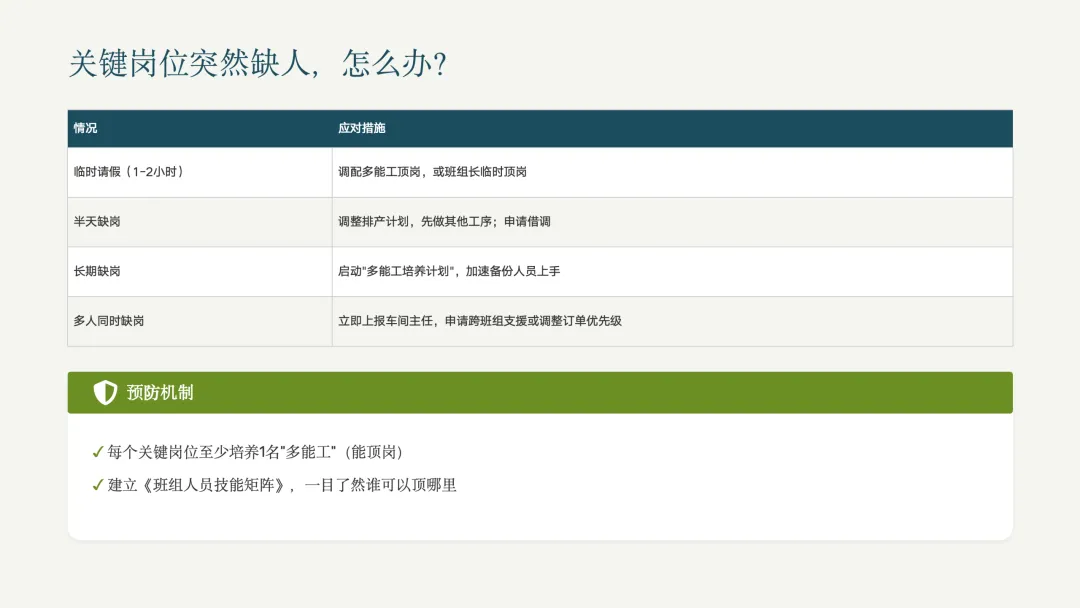
班组长动作: 异常处理:问题来了,不慌不乱 不是所有问题都要立即上报 一级(重大)🔴: 二级(较大)🟡: 三级(一般)🟢: 遇到异常,按这四步走 第一步:停机/隔离。 立即停止作业,隔离不合格品,防止扩大,保护现场。 第二步:报告/求助。 立即报告班组长,必要时上报。红色30秒内,黄色5分钟内。 第三步:分析/对策。 班组长组织分析,制定临时对策,5Why分析,找到根因。 第四步:恢复/跟踪。 验证对策有效,恢复生产,防止复发,更新标准。 口诀:"停、报、析、复"。 设备突然停机,怎么办? 发现批量不合格,怎么办? 关键岗位突然缺人,怎么办?
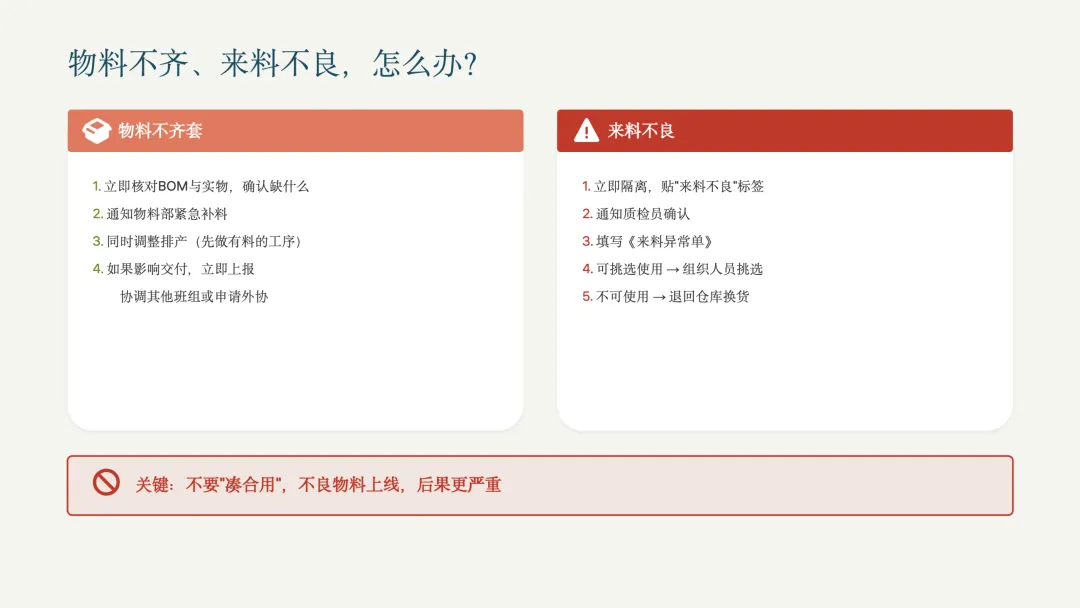
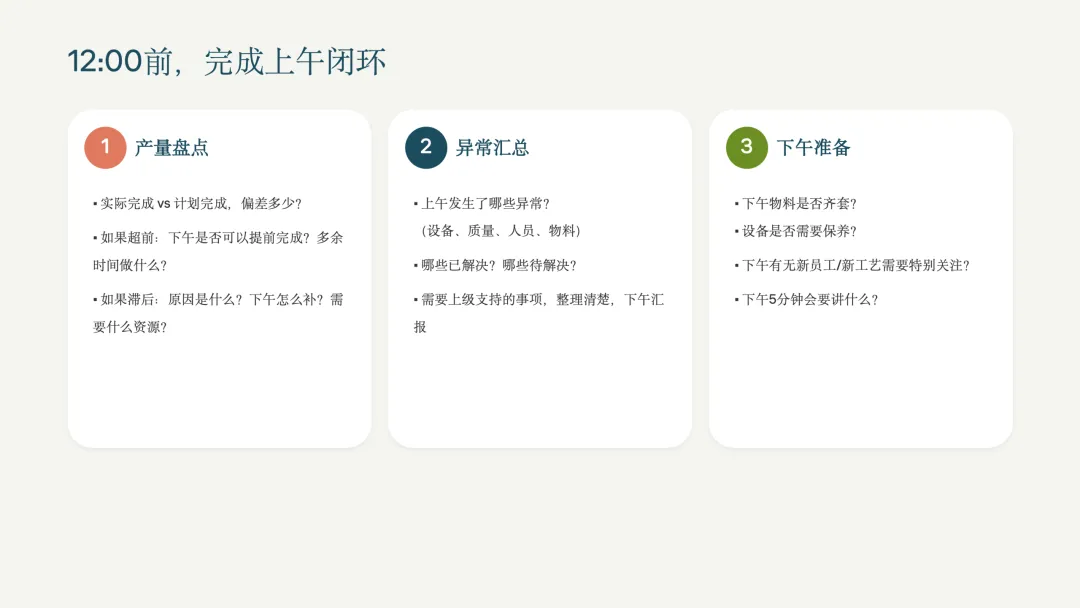
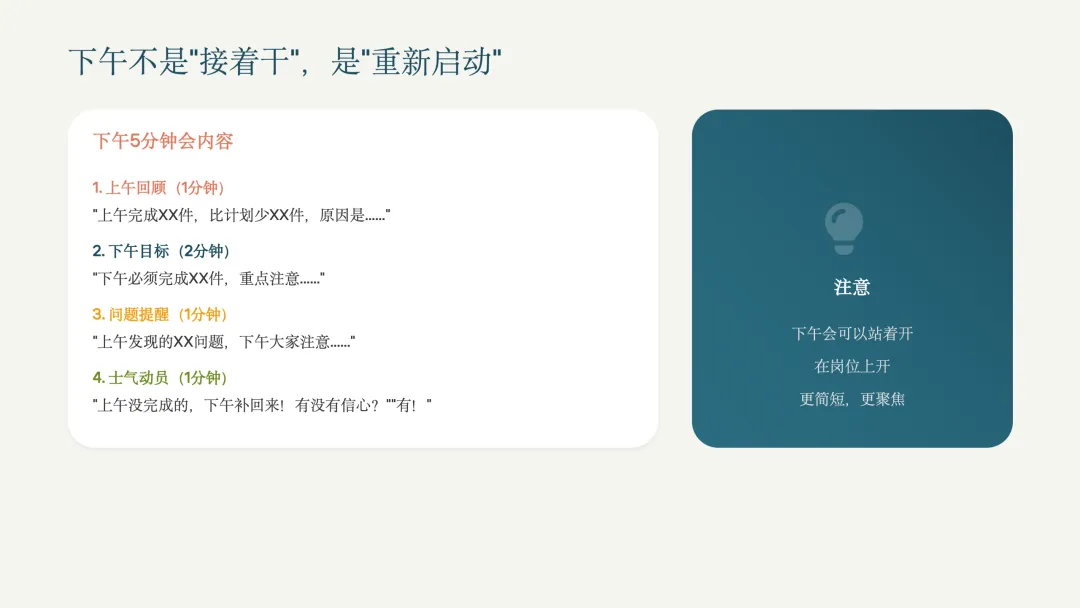
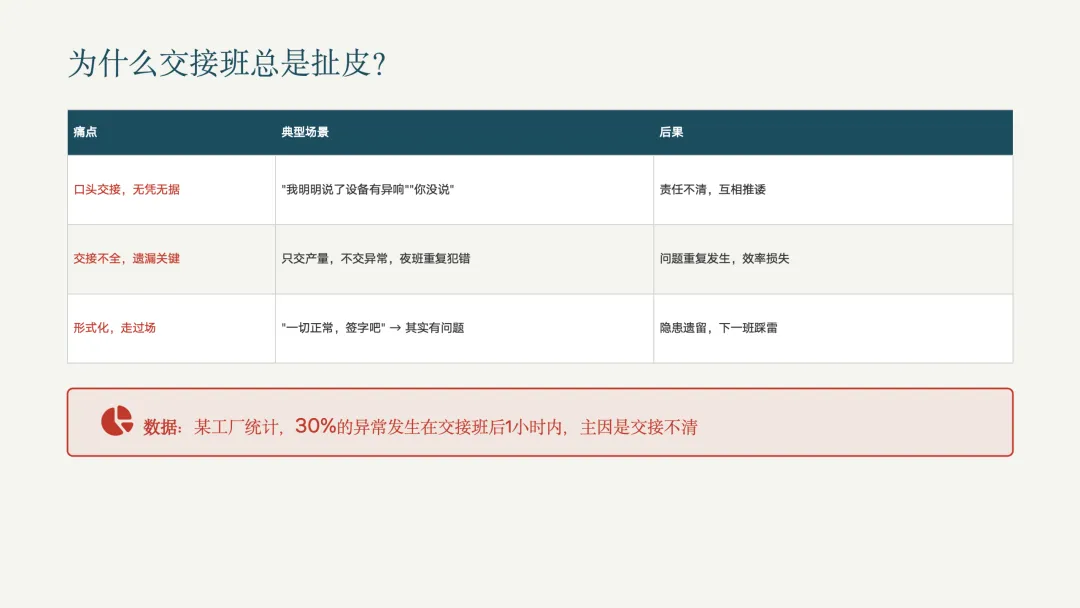
预防机制: 物料不齐、来料不良,怎么办? 物料不齐套: 关键: 不要"凑合用",不良物料上线,后果更严重。 午休前后:上午盘点,下午调整 12:00前,完成上午闭环 第一件事:产量盘点。 第二件事:异常汇总。 第三件事:下午准备。 下午不是"接着干",是"重新启动" 下午5分钟会内容: 注意: 下午会可以站着开,在岗位上开,更简短,更聚焦。 交接班:无缝衔接,责任清晰 为什么交接班总是扯皮?
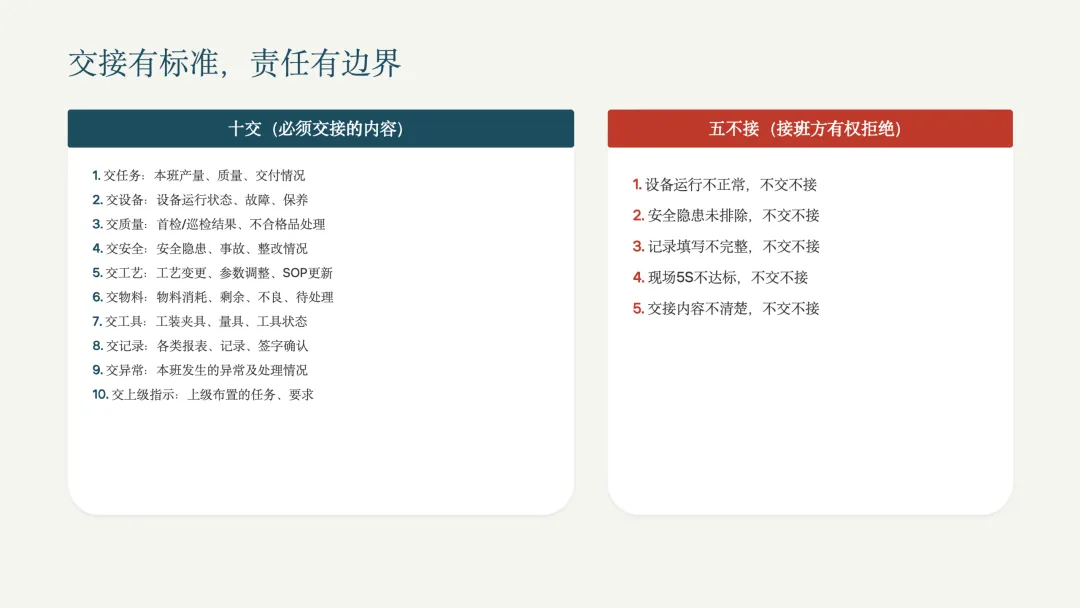
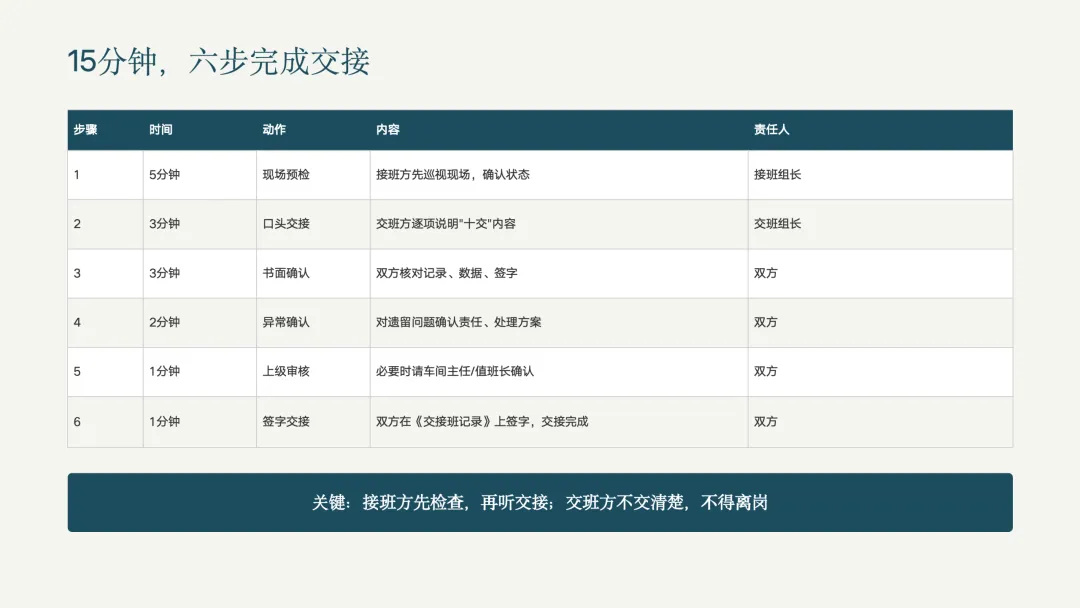
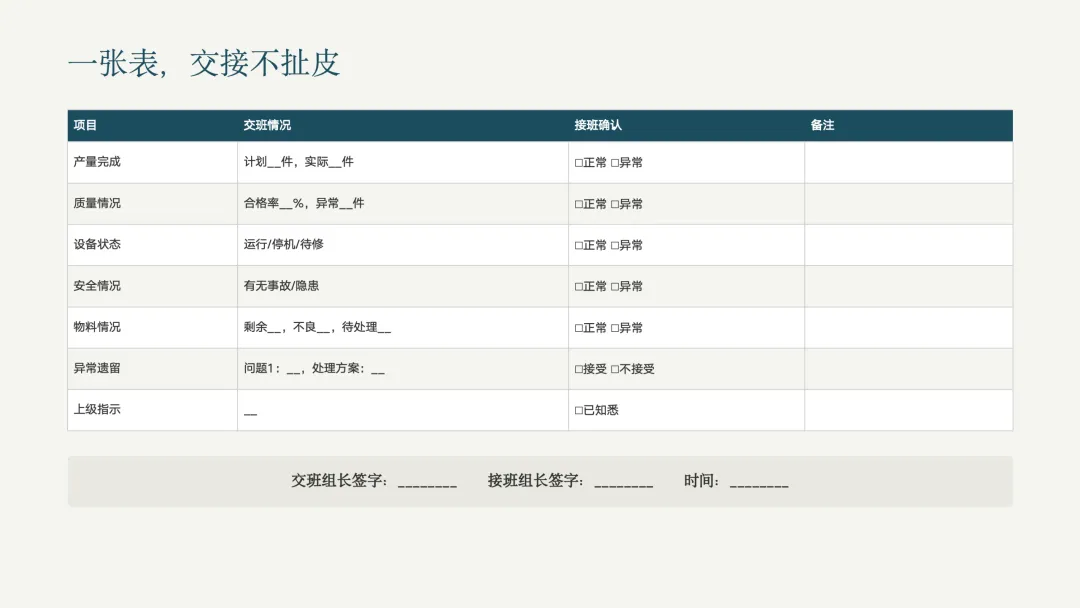
数据: 某工厂统计,30%的异常发生在交接班后1小时内,主因是交接不清。 交接有标准,责任有边界 十交(必须交接的内容): 15分钟,六步完成交接
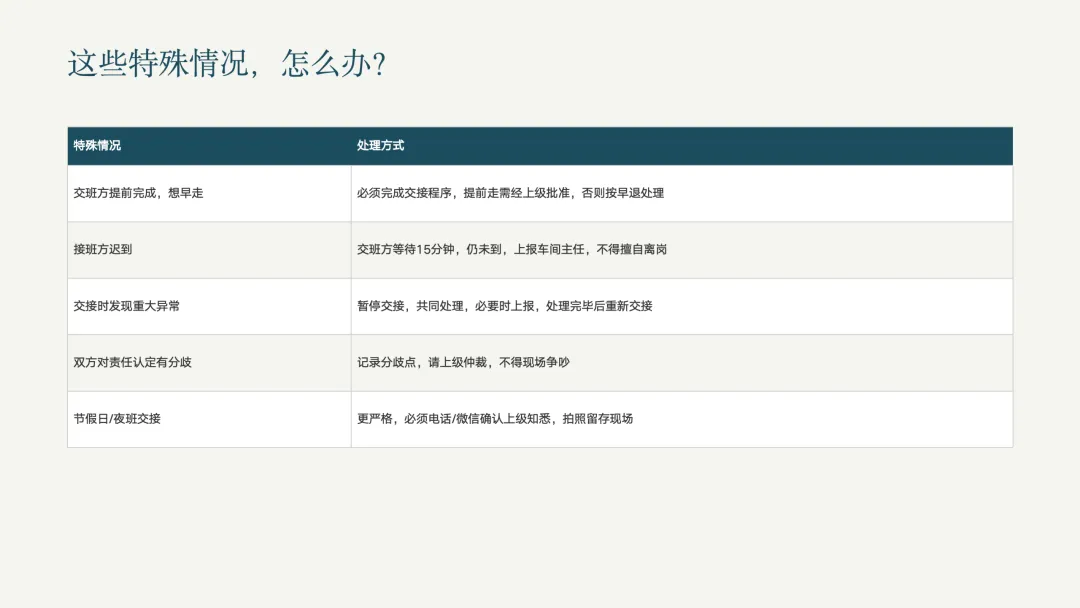
关键: 接班方先检查,再听交接;交班方不交清楚,不得离岗。 这些特殊情况,怎么办?
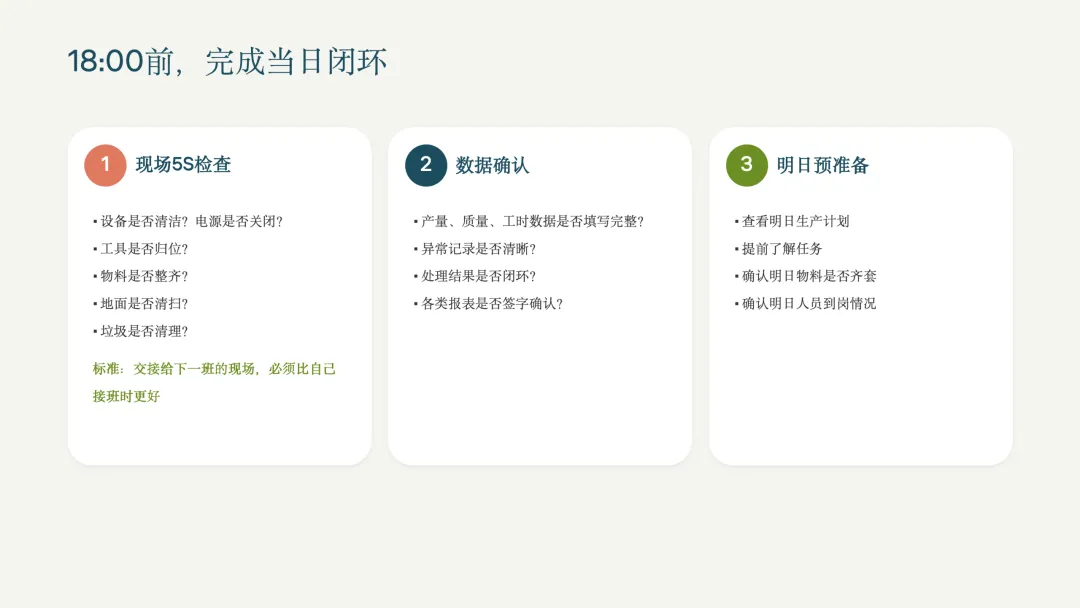
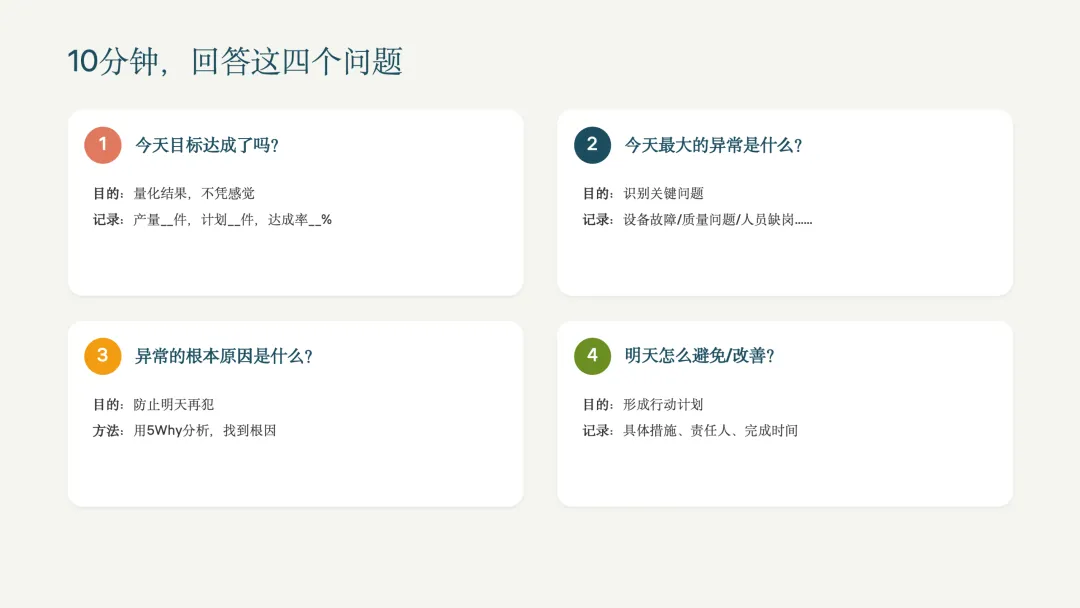
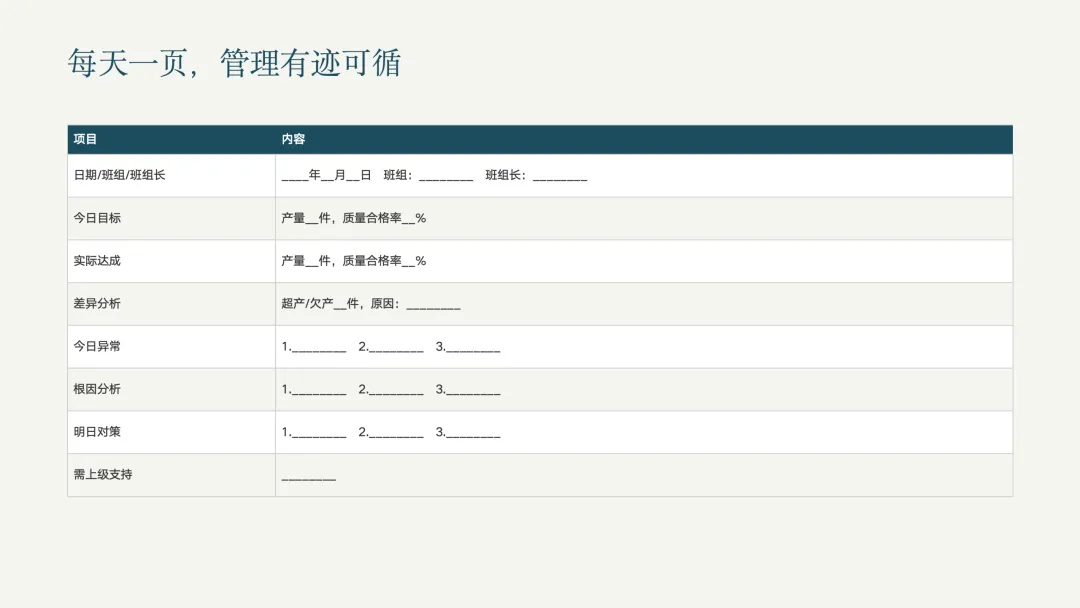
下班后:当日复盘,明日准备 18:00前,完成当日闭环 第一件事:现场5S检查。 第二件事:数据确认。 第三件事:明日预准备。 10分钟,回答这四个问题 第一问:今天目标达成了吗? 第二问:今天最大的异常是什么? 第三问:异常的根本原因是什么? 第四问:明天怎么避免/改善? 每天一页,管理有迹可循 《班组日复盘表》:
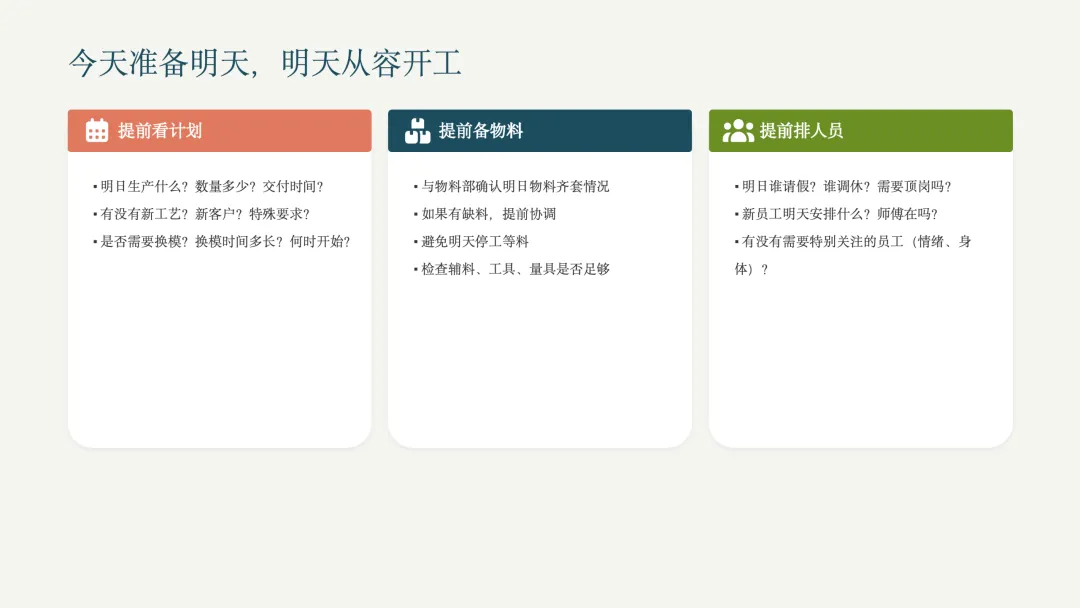
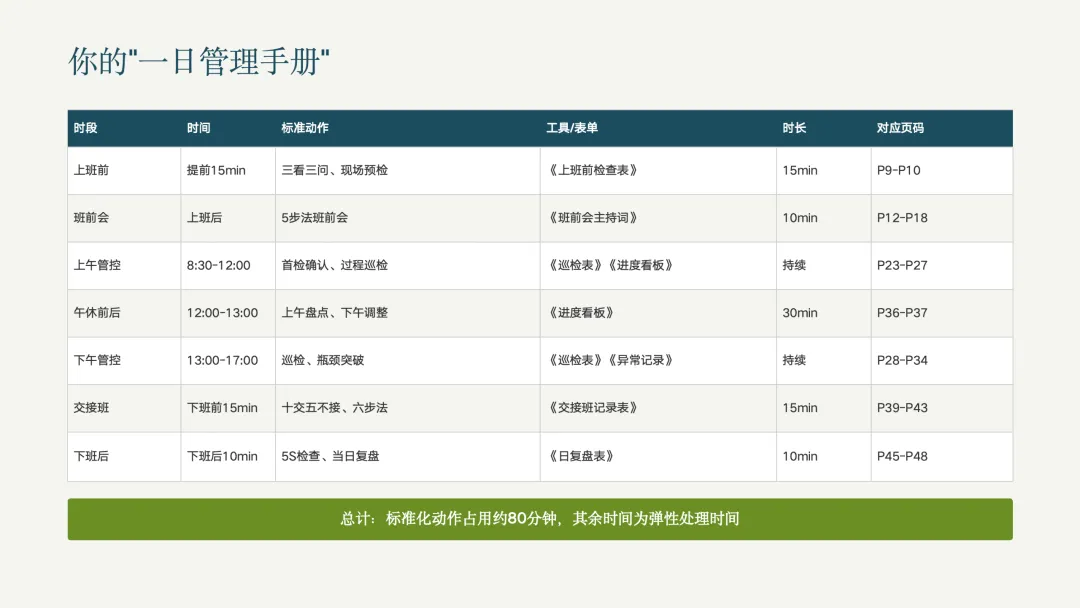
今天准备明天,明天从容开工 提前看计划: 提前备物料: 提前排人员: 工具汇总与行动计划 你的"一日管理手册"
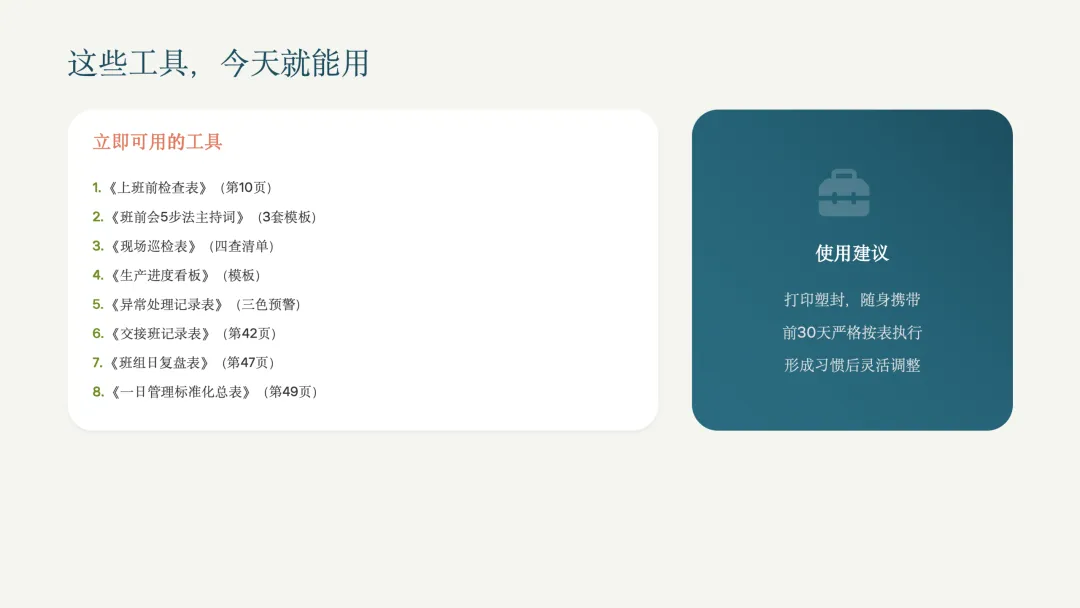
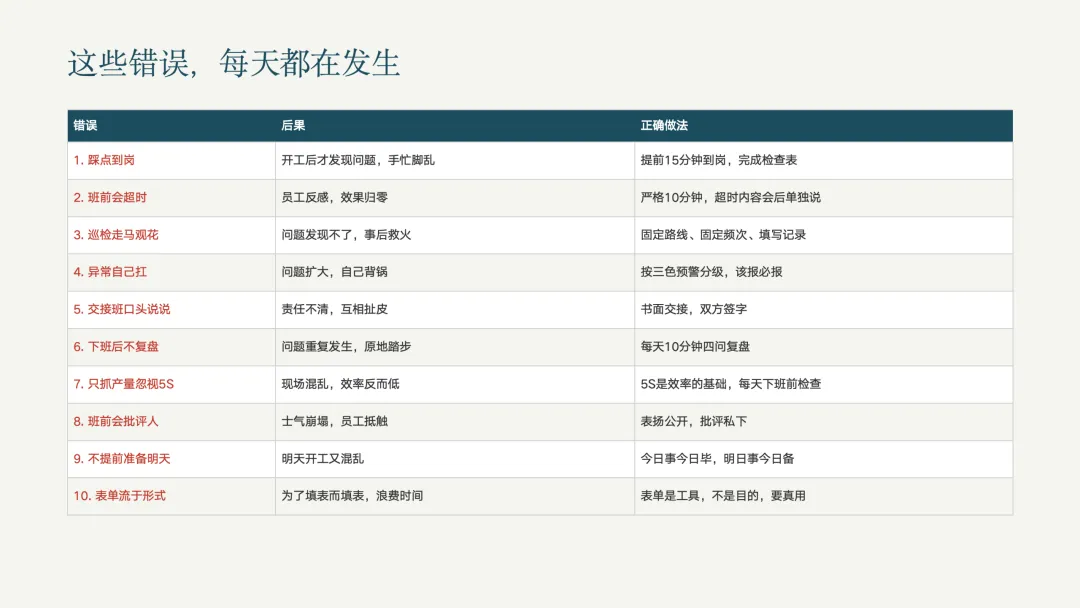
总计:标准化动作占用约80分钟,其余时间为弹性处理时间。 这些工具,今天就能用 立即可用的工具清单: 使用建议: 打印塑封,随身携带;前30天严格按表执行;形成习惯后灵活调整。 这些错误,每天都在发生
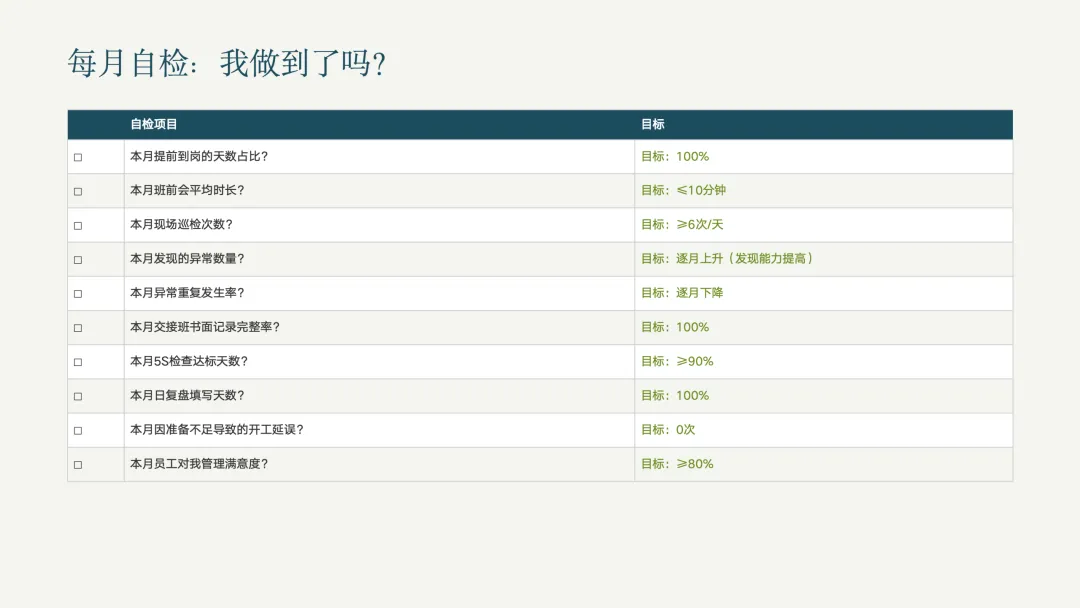
每月自检:我做到了吗?
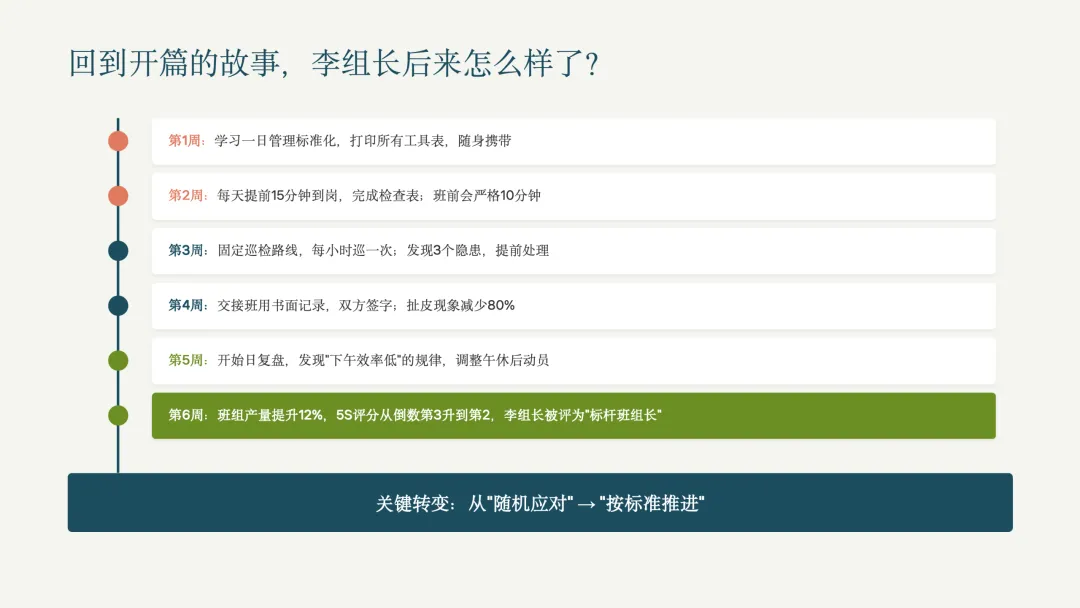
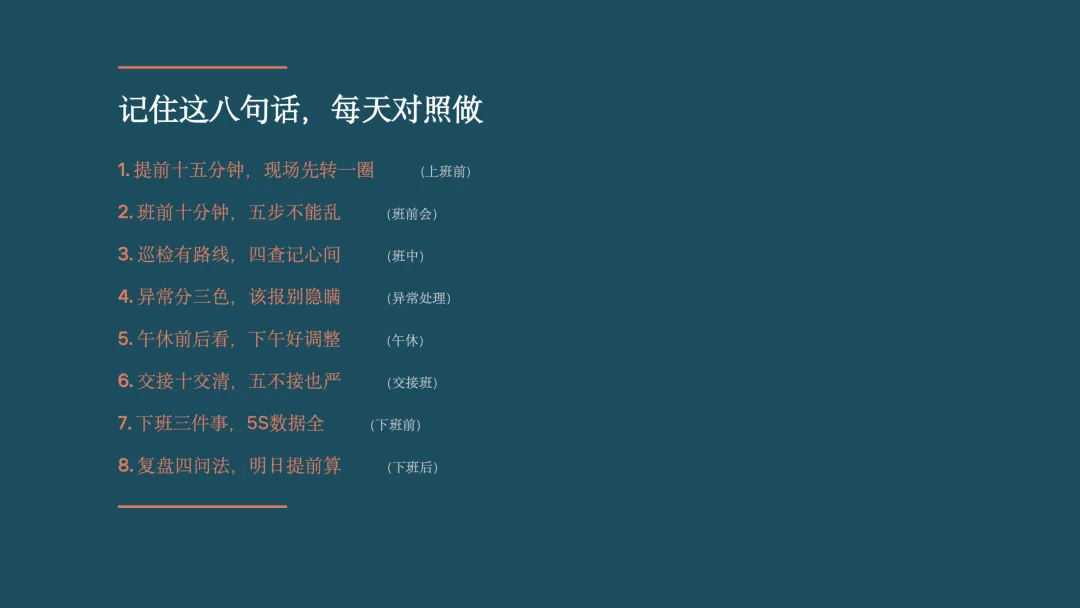
回到开篇的故事,李组长后来怎么样了? 关键转变:从"随机应对" → "按标准推进"。 记住这八句话,每天对照做 我承诺,从今天开始,按标准做每一天 我承诺,从今天起: 
01
✗ 随机应对,疲于奔命;
✗ 靠个人经验,新人难复制;
✗ 问题重复发生,永远救火;
✗ 交接靠记忆,责任分不清;
✗ 班组长不敢休假,离了不行。
✓ 按节点推进,从容有序;
✓ 按标准执行,人人可上手;
✓ 预防为主,异常早发现;
✓ 交接有记录,责任可追溯;
✓ 团队自运转,班组长可授权。
02
03
站位: 员工按岗位顺序站成两排或半圆,班组长面对队伍;
整队: "立正!稍息!"(或小厂简化:"靠拢!");
检查: 劳保用品、精神状态、人员齐整。
✓ 劳保用品:安全帽、防护眼镜、劳保鞋、手套;
✓ 精神状态:面色、眼神、站姿;
✓ 人员齐整:应到人,实到人。
确认理解:"今天的目标,大家清楚了吗?" → 齐声:"清楚了!"
确认信心:"有没有信心完成?" → 齐声:"有!"
解散指令:"各就各位,开工!" → 团队有序散开。
不要批评,再喊一次:"声音大点!有没有信心?""有!"
某人始终没回应,会后单独沟通(可能情绪或身体有问题)。
班组:装配班组,10人;
今日任务:C订单400件,客户催货,下午4点前必须完成;
昨日问题:小王漏装垫片,导致返工20件;
今日风险:新员工小李上岗第二天,需要关注。
按"5步法"完整走一遍; 任务布置必须包含5W2H; 安全/质量提醒必须具体; 总时长控制在10分钟内。
时间控制是否精准;
内容完整性;
士气调动效果;
互动效果。
04
现场巡检 40% — 走动管理,发现问题;
异常处理 20% — 解决突发问题;
沟通协调 20% — 与上下级沟通;
数据记录 10% — 填写各类记录;
学习改善 10% — 思考优化。
现场: 问题发生的地方,不是办公室;
现物: 看实物、看数据、看记录;
现实: 基于事实判断,不凭感觉。
是否按SOP操作?(动作规范)
劳保用品是否穿戴?(安全合规)
精神状态如何?(疲劳、情绪)
新员工是否在师傅指导下操作?
设备运行参数是否正常?
点检记录是否按时填写?
异常标识是否清晰?
保养状态如何?
物料标识是否清晰?
摆放是否符合定位?
在制品数量是否合理?
不合格品是否隔离标识?
现场SOP是否最新版本?
工艺参数是否与文件一致?
变更单是否执行到位?
记录填写是否及时、真实?
首件确认:开班第一件产品,必须经质检员确认合格;
责任人:操作工+质检员;
首检记录:填写首检记录表,签字确认;
严禁"先干后检"。
每2小时抽查3-5件关键尺寸;
发现趋势异常(如尺寸逐渐偏移),立即停机调整;
巡检结果记录在《过程巡检记录表》。
最后一批产品抽检;
防止"收尾松懈";
与首检数据对比,分析全天质量波动。
每小时查看进度,偏差超过10%立即分析原因;
发现瓶颈工序,立即调配资源(加人、调设备、改顺序)。
05
定义:安全/质量事故、设备停机、批量不合格;
响应时间:立即;
处理方式:立即停机,上报车间主任,启动应急预案。
定义:单台设备故障、个别质量问题、人员缺岗;
响应时间:30分钟内;
处理方式:班组内调配资源,班组长主导解决,事后汇报。
定义:轻微5S问题、小物料差异、轻微参数波动;
响应时间:当日;
处理方式:现场立即纠正,记录在案,班前会提醒。
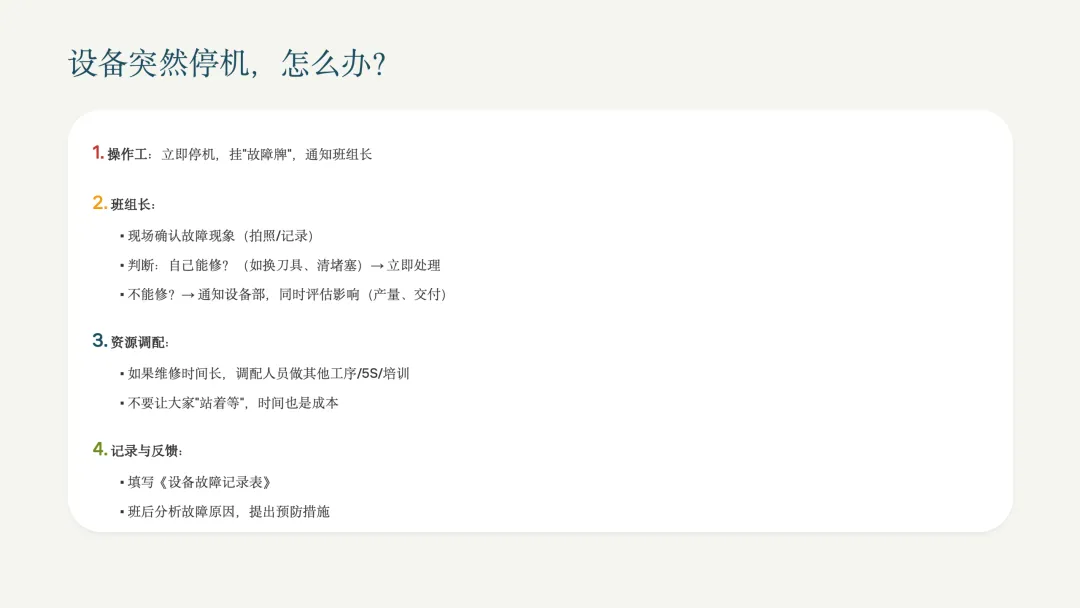
操作工: 立即停机,挂"故障牌",通知班组长; 班组长:
现场确认故障现象(拍照/记录);
判断:自己能修?(如换刀具、清堵塞)→ 立即处理;
不能修?→ 通知设备部,同时评估影响(产量、交付);
资源调配:
如果维修时间长,调配人员做其他工序/5S/培训;
不要让大家"站着等",时间也是成本;
记录与反馈:
填写《设备故障记录表》;
班后分析故障原因,提出预防措施。
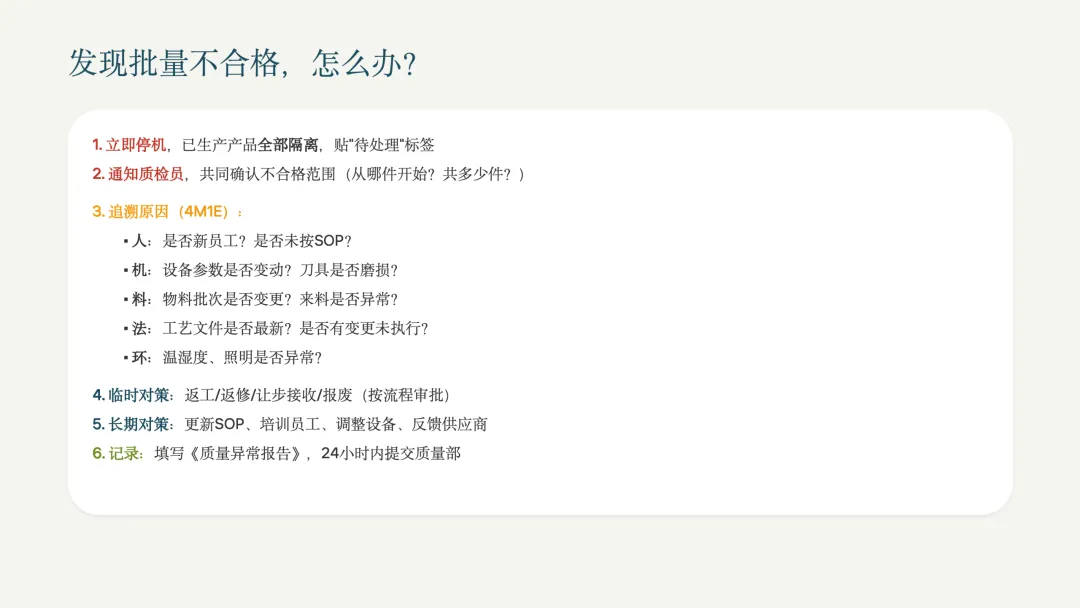
立即停机,已生产产品全部隔离,贴"待处理"标签; 通知质检员,共同确认不合格范围(从哪件开始?共多少件?); 追溯原因(4M1E):
人:是否新员工?是否未按SOP?
机:设备参数是否变动?刀具是否磨损?
料:物料批次是否变更?来料是否异常?
法:工艺文件是否最新?是否有变更未执行?
环:温湿度、照明是否异常?
临时对策: 返工/返修/让步接收/报废(按流程审批); 长期对策: 更新SOP、培训员工、调整设备、反馈供应商; 记录: 填写《质量异常报告》,24小时内提交质量部。
每个关键岗位至少培养1名"多能工"(能顶岗);
建立《班组人员技能矩阵》,一目了然谁可以顶哪里。
立即核对BOM与实物,确认缺什么; 通知物料部紧急补料; 同时调整排产(先做有料的工序); 如果影响交付,立即上报,协调其他班组或申请外协。来料不良: 立即隔离,贴"来料不良"标签; 通知质检员确认; 填写《来料异常单》; 可挑选使用 → 组织人员挑选; 不可使用 → 退回仓库换货。
06
实际完成 vs 计划完成,偏差多少?
如果超前:下午是否可以提前完成?多余时间做什么?
如果滞后:原因是什么?下午怎么补?需要什么资源?
上午发生了哪些异常?(设备、质量、人员、物料)
哪些已解决?哪些待解决?
需要上级支持的事项,整理清楚,下午汇报。
下午物料是否齐套?
设备是否需要保养?
下午有无新员工/新工艺需要特别关注?
下午5分钟会要讲什么?
上午回顾(1分钟): "上午完成XX件,比计划少XX件,原因是……" 下午目标(2分钟): "下午必须完成XX件,重点注意……" 问题提醒(1分钟): "上午发现的XX问题,下午大家注意……" 士气动员(1分钟): "上午没完成的,下午补回来!有没有信心?""有!"
07
交任务:本班产量、质量、交付情况; 交设备:设备运行状态、故障、保养; 交质量:首检/巡检结果、不合格品处理; 交安全:安全隐患、事故、整改情况; 交工艺:工艺变更、参数调整、SOP更新; 交物料:物料消耗、剩余、不良、待处理; 交工具:工装夹具、量具、工具状态; 交记录:各类报表、记录、签字确认; 交异常:本班发生的异常及处理情况; 交上级指示:上级布置的任务、要求。五不接(接班方有权拒绝): 设备运行不正常,不交不接; 安全隐患未排除,不交不接; 记录填写不完整,不交不接; 现场5S不达标,不交不接; 交接内容不清楚,不交不接。
08
设备是否清洁?电源是否关闭?
工具是否归位?
物料是否整齐?
地面是否清扫?
垃圾是否清理?
标准: 交接给下一班的现场,必须比自己接班时更好。
产量、质量、工时数据是否填写完整?
异常记录是否清晰?
处理结果是否闭环?
各类报表是否签字确认?
查看明日生产计划;
提前了解任务;
确认明日物料是否齐套;
确认明日人员到岗情况。
目的:量化结果,不凭感觉;
记录:产量件,计划件,达成率%。
目的:识别关键问题;
记录:设备故障/质量问题/人员缺岗……
目的:防止明天再犯;
方法:用5Why分析,找到根因。
目的:形成行动计划;
记录:具体措施、责任人、完成时间。
明日生产什么?数量多少?交付时间?
有没有新工艺?新客户?特殊要求?
是否需要换模?换模时间多长?何时开始?
与物料部确认明日物料齐套情况;
如果有缺料,提前协调;
避免明天停工等料;
检查辅料、工具、量具是否足够。
明日谁请假?谁调休?需要顶岗吗?
新员工明天安排什么?师傅在吗?
有没有需要特别关注的员工(情绪、身体)?
09
《上班前检查表》 《班前会5步法主持词》(3套模板) 《现场巡检表》(四查清单) 《生产进度看板》(模板) 《异常处理记录表》(三色预警) 《交接班记录表》 《班组日复盘表》 《一日管理标准化总表》
第1周: 学习一日管理标准化,打印所有工具表,随身携带;
第2周: 每天提前15分钟到岗,完成检查表;班前会严格10分钟;
第3周: 固定巡检路线,每小时巡一次;发现3个隐患,提前处理;
第4周: 交接班用书面记录,双方签字;扯皮现象减少80%;
第5周: 开始日复盘,发现"下午效率低"的规律,调整午休后动员;
第6周: 班组产量提升12%,5S评分从倒数第3升到第2,李组长被评为"标杆班组长"。
10
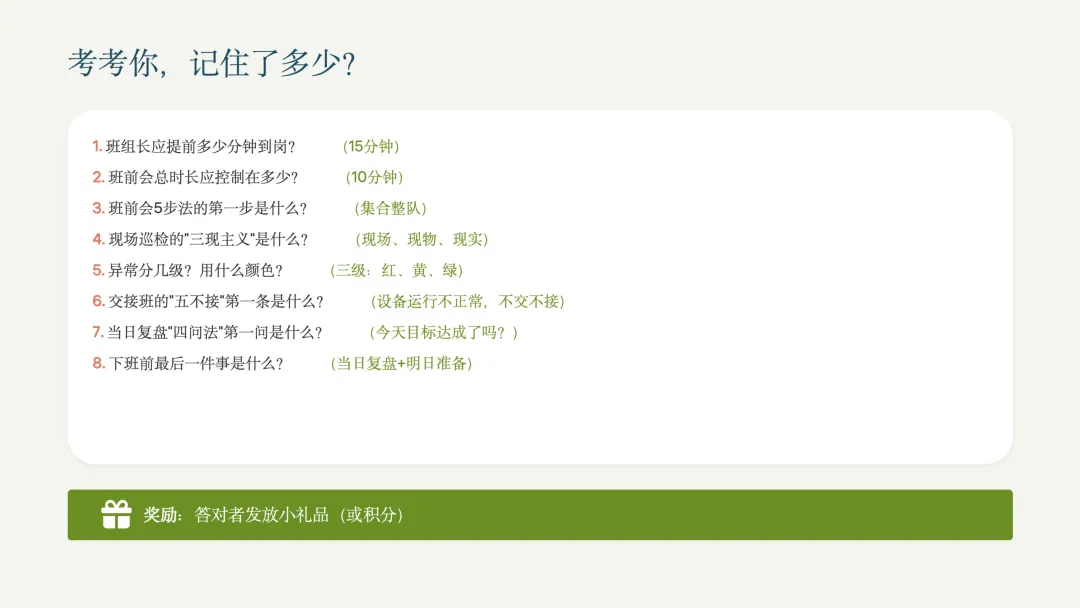
提前十五分钟,现场先转一圈(上班前) 班前十分钟,五步不能乱(班前会) 巡检有路线,四查记心间(班中) 异常分三色,该报别隐瞒(异常处理) 午休前后看,下午好调整(午休) 交接十交清,五不接也严(交接班) 下班三件事,5S数据全(下班前) 复盘四问法,明日提前算(下班后)
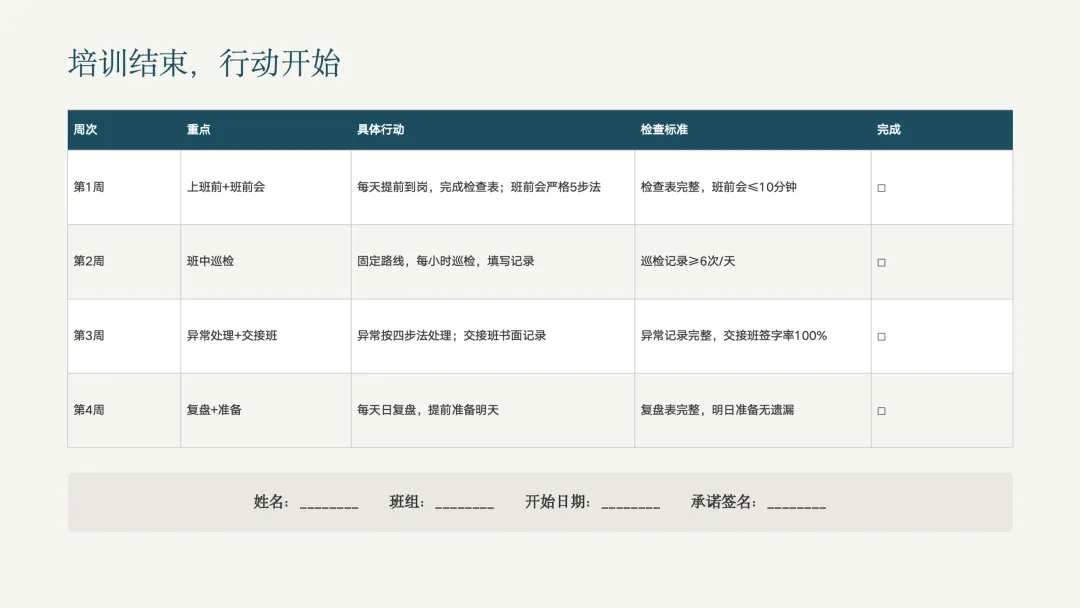
我每天提前15分钟到岗,完成现场预检;
我每天的班前会控制在10分钟,按5步法执行;
我每天固定路线巡检,发现问题及时解决;
我每天的交接班书面记录,责任清晰;
我每天下班前完成5S检查、数据确认、当日复盘;
我每天提前准备明天,让班组从容开工;
我要让我的班组成为公司最有序、最高效的班组!
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

