钣金工艺PFMEA - 案例---Excel编辑档可获取!
- 2026-11-09 10:53:12
钣金工艺PFMEA - 案例---Excel编辑档可获取!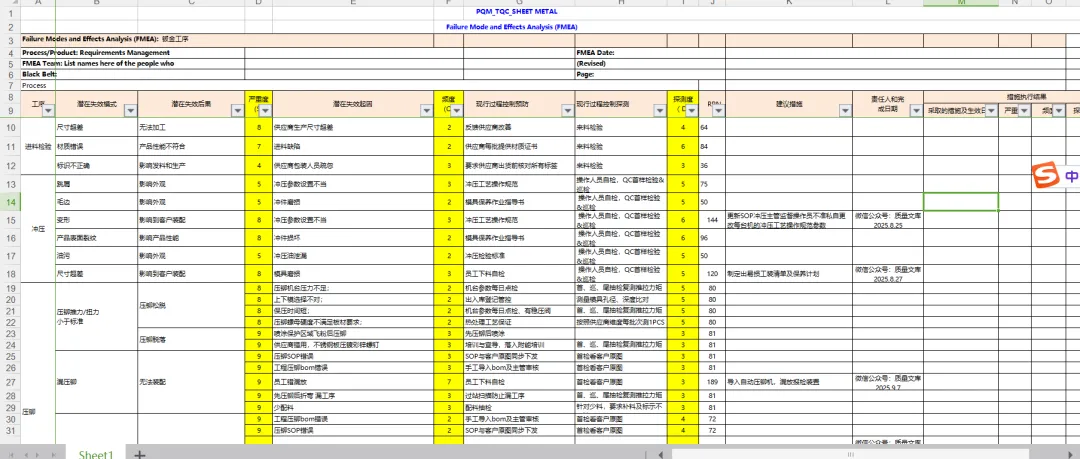
 下方阅读原文,下载学习资料!
质量文库
钣金工艺PFMEA - 案例
(S) | (O) | (D) | 成日期 | ||||||||
2025.8.25 | |||||||||||
2025.8.27 | |||||||||||
小于标准 | |||||||||||
2025.9.7 | |||||||||||
2025.9.7 | |||||||||||
2025.9.7 | |||||||||||
增加压印标示 | |||||||||||
功能,影响耐腐蚀性能,造成后 工序喷涂附着力不足,喷涂外观 不良 | 2025.8.25 | ||||||||||
2025.8.25 | |||||||||||
以上零件挂在一起,相互遮挡 | 合区域保证有效喷淋 | 2025.8.25 | |||||||||
功能,影响耐腐蚀性能,造成后 工序喷涂附着力不足,喷涂外观 不良 | |||||||||||
没有计时器或相关装备,采用手工方 式 | |||||||||||
超标 | 三防可靠性 | ||||||||||
零件表面挂灰膜层疏松,影响与 涂层的结合力 | |||||||||||
或不足 | 酸和总酸浓度 | ||||||||||
影响工序参数,进而造成喷涂产 品外观不良,及涂层附着力不良 | |||||||||||
上锁管理 | |||||||||||
成涂层脱落,生锈,存在外观及可 靠性问题,市场投诉等质量问 题; 较厚涂层可能影响安装尺寸,造 成安装风险 | 挂钩积粉太厚 | 2025.8.25 | |||||||||
净,返喷表面有可擦拭掉的粉状物质 | |||||||||||
打磨量太多,打磨过多,露出基材 | 打磨漏基材,需要进行前工序 清洗处理,并控制返喷在24H 内完成返喷 | 2025.8.25 | |||||||||
面粗糙,不利于返喷附着,打磨砂纸 牌号不合理 | |||||||||||
和下午吃饭休息时间),产品滞留在 烤炉中,表面发黄,涂层变脆 | 2025.8.25 | ||||||||||
间不足或炉子局部出故障 | 2025.8.25 | ||||||||||
非资源厂家,违规操作,PCN管控不 足 | |||||||||||
完的物料未密封 | 2025.8.25 | ||||||||||
和未固化的零件表面 | 2025.8.25 | ||||||||||
酸洗工艺或酸洗不彻底 | |||||||||||
气压设置不合理,容易积粉、出现橘 皮等、膜厚不容易控制 | |||||||||||
近,手动持枪,距离较难把握 | 2025.8.25 | ||||||||||
对操作员进行培训或要求,喷枪运行 线路杂乱无章 | 2025.8.25 | ||||||||||
水翻滚态),流化气压设置不合理, 影响供粉以及粉末雾化 | 2025.8.25 | ||||||||||
防可靠性问题,市场投诉等质量 问题 | 错误,研发图纸描述不统一或供应商 理解错误 | ||||||||||
零件有旋转或摆动 | |||||||||||
选择不合理,SOP要求不明确或无要 求,导致工件挂点接触位置烤漆露 白,膜厚不良 | 同挂勾,吊具制定喷涂作业 规范 | ||||||||||
气压设置不合理 | |||||||||||
未维护清理喷枪,导致粉末无法带上 负电荷,导致涂层膜厚不均匀 | |||||||||||
度不够,长时间使用,未维护清理喷 枪 | |||||||||||
形均匀分布,喷枪电压、雾化气压设 置不合理或喷嘴、文丘里管等破损 | 要及时更换喷嘴 | ||||||||||
维护清理喷枪 | |||||||||||
带电效果,降低上粉率,长时间使 用,未维护清理喷枪 | |||||||||||
业,无准确定位,导致工件上的静电 孔及螺丝孔出现溢漆不良 | 都进行保护,要求螺钉头必须 漏出,建议使用螺钉长度超过 50mm规格; 针对静电孔,要求胶塞长度大 于孔深度。 | ||||||||||
、芽孔积漆、保护区域飞粉 影响电一致性、三防可靠性、外 观不良 | 丝装不到位,导致工件上的静电孔及 螺丝孔出现溢漆不良 | 过多保护工序 | |||||||||
理;是否可以飞粉 | |||||||||||
相似物料分线、分班、分时 生产 | |||||||||||

资料获取
发【质量培训】得50个培训PPT,发【质量书籍】得399本电子书;
发【质量报表】得28份报表模板,发【技能提升】得200G办公资料;
下方阅读原文,下载学习资料!
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

