优秀的控制计划长啥样?(附PPT)
- 2026-09-28 02:38:28
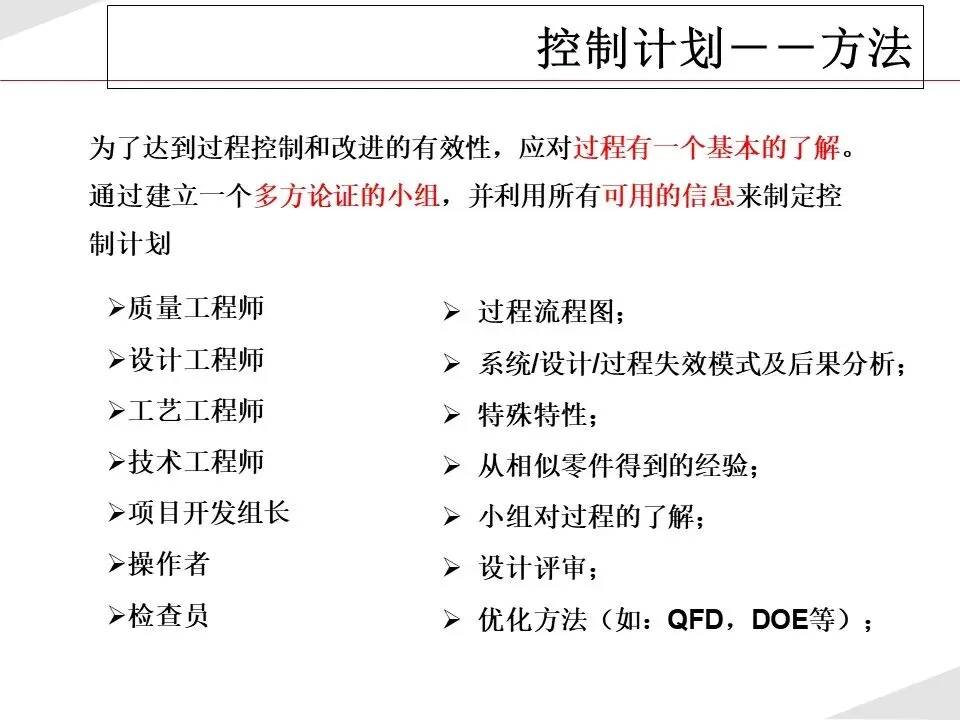
做体系审核常遇到一个问题:很多人提起控制计划,第一反应不就是一张检查表嘛,列几个尺寸、写上频次、指定个责任人,齐活了。
文件格式倒是挺规范的,表头、列项一个不少,可拿到现场一对,全是漏洞:文件上写每2小时巡检一次,实际班组四小时才查一回;标注的测量方法是三坐标,现场拿一把卡尺就对付了;反应计划写着及时上报主管,可问现场员工上报给谁、怎么隔离、要不要停线,十个人有八个说不清楚。
控制计划是从原材料进厂到成品出货,整个生产过程的作战地图。每一道工序控什么、怎么控、出了异常怎么办,全部串在这一张图上。少了它,检验是零散的,标准是模糊的,出了问题各找各的理由,最后谁都不用负责。
控制计划到底和检查表有没有区别?继续往下看
一、控制计划不等于检查表
很多人做控制计划,从头到尾只盯着产品检验这一件事,列一堆尺寸、公差、频次、责任人,然后就觉得大功告成了。这是把控制计划做小了、做浅了。
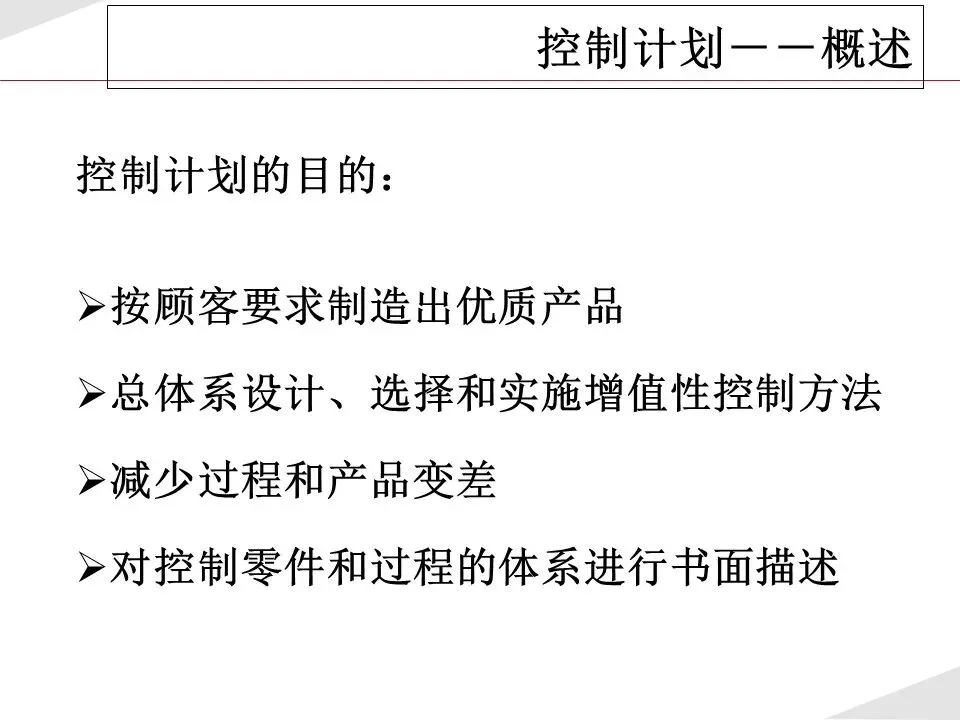
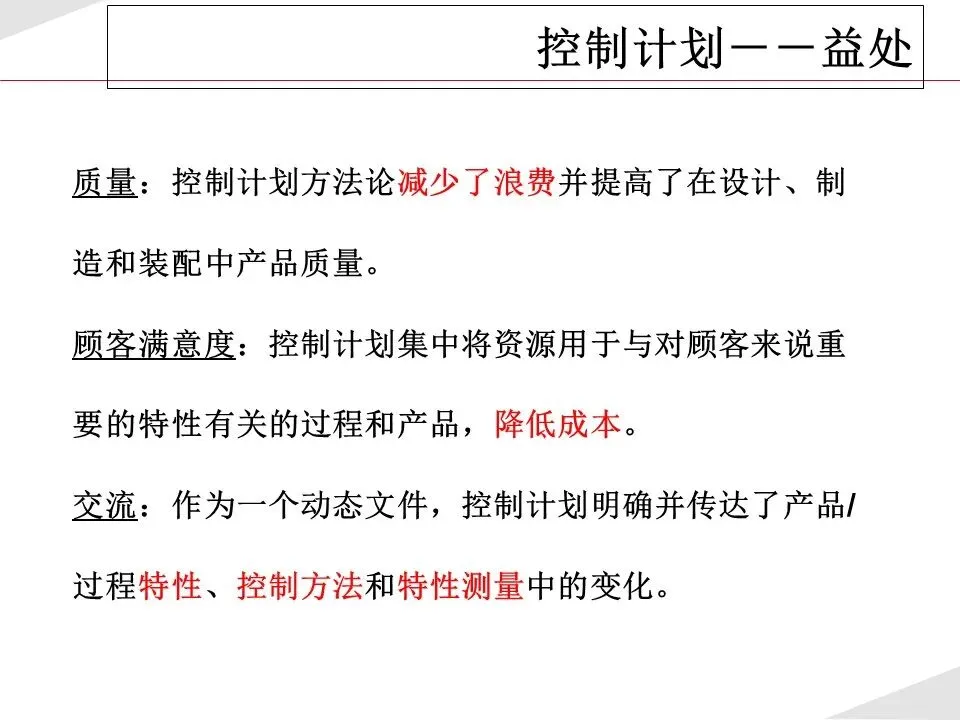
控制计划的真正作用,是明确从原材料入厂到成品出货的全流程中,关键特性和重要特性通过什么方法管控。图纸上的要求怎么落地、PFMEA识别的风险怎么防、作业指导书怎么写、现场执行怎么查、出了异常怎么闭环。
没有控制计划的现场是什么样?检验员东检一个尺寸西查一个参数,全凭经验;生产和质量为这个该不该检吵架;出了质量问题,找不到对应的管控要求;客户审核一来,就是补记录。
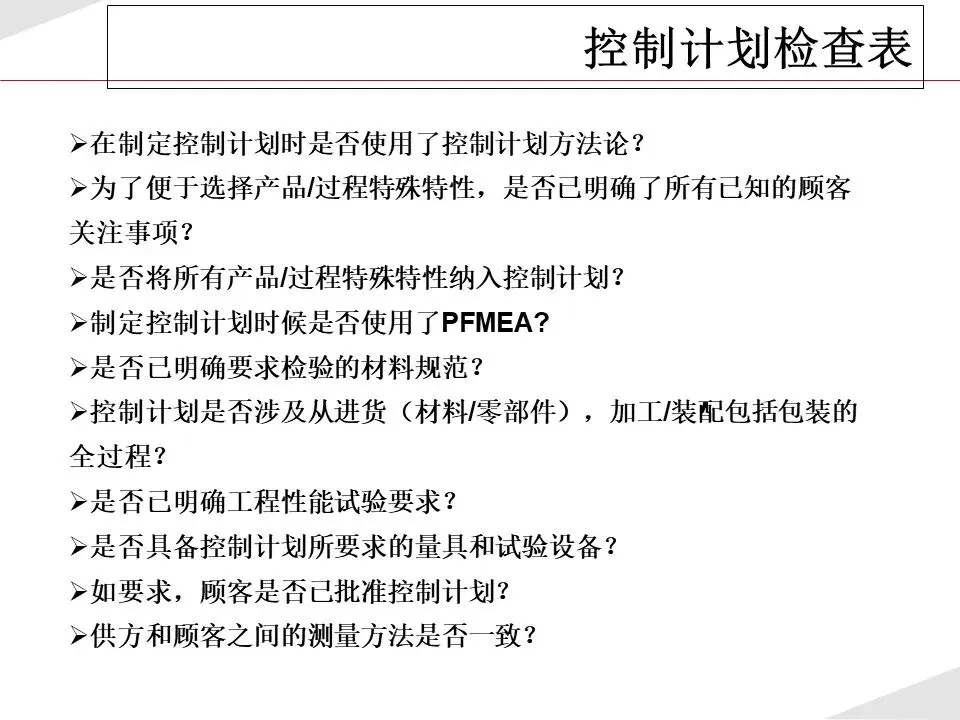
一份合格的控制计划:写你所做,做你所写,异常有应对。这三句话说起来简单,90%的工厂做不到。
二、9大模块,撑起一份真正能用的控制计划
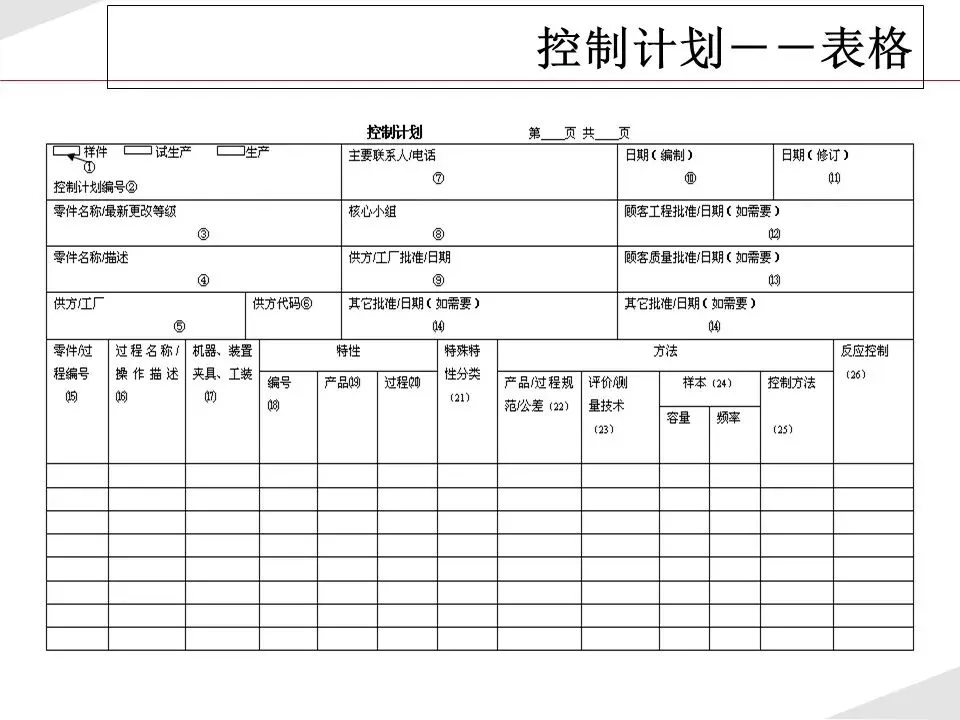
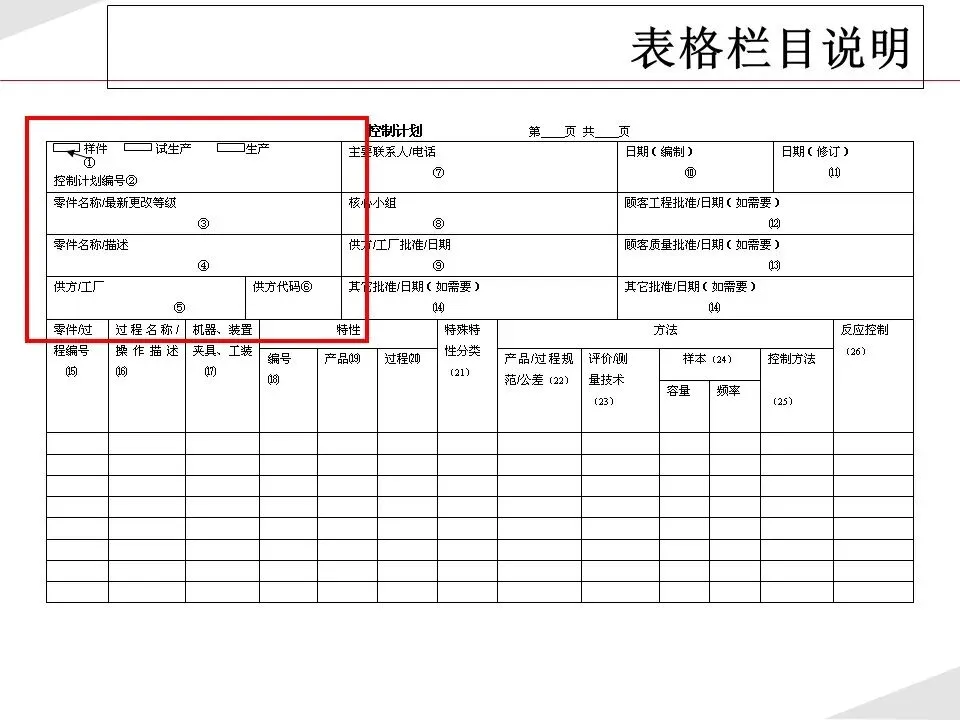
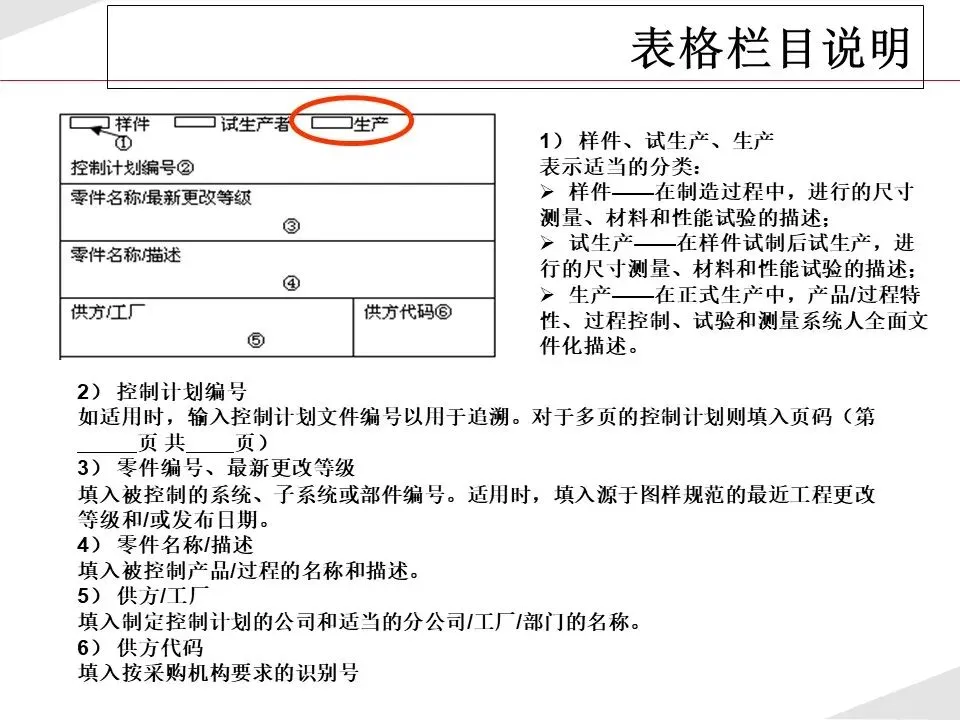
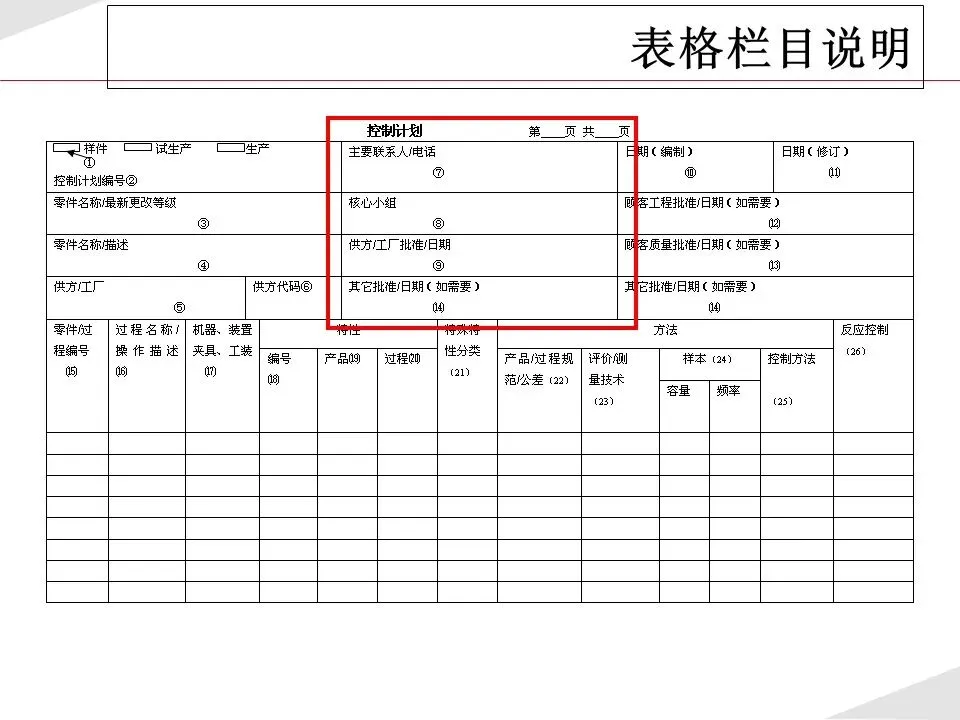
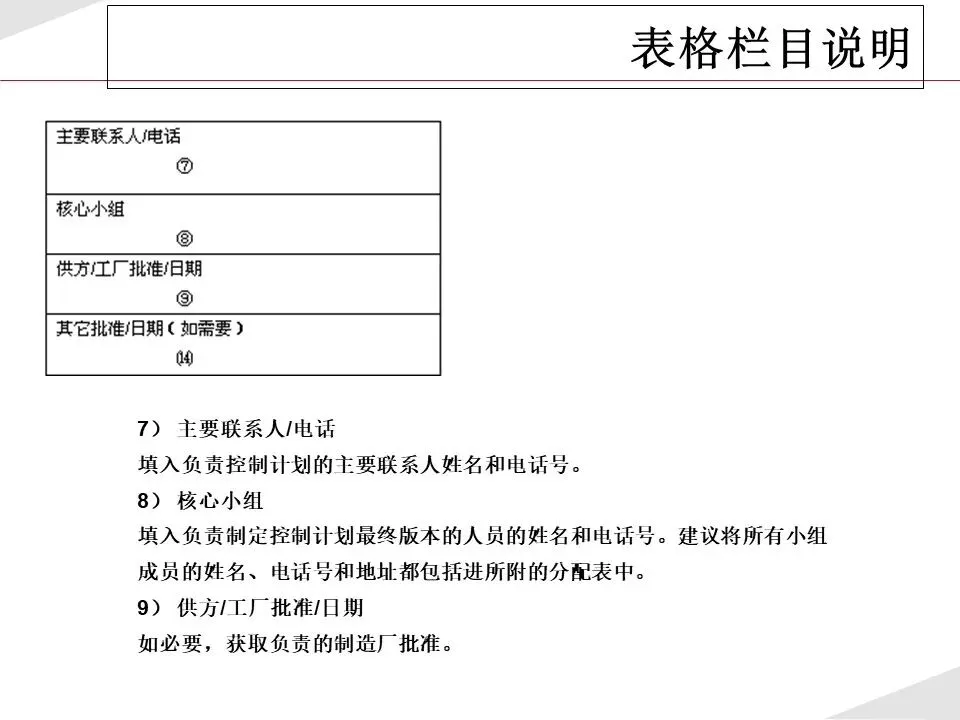
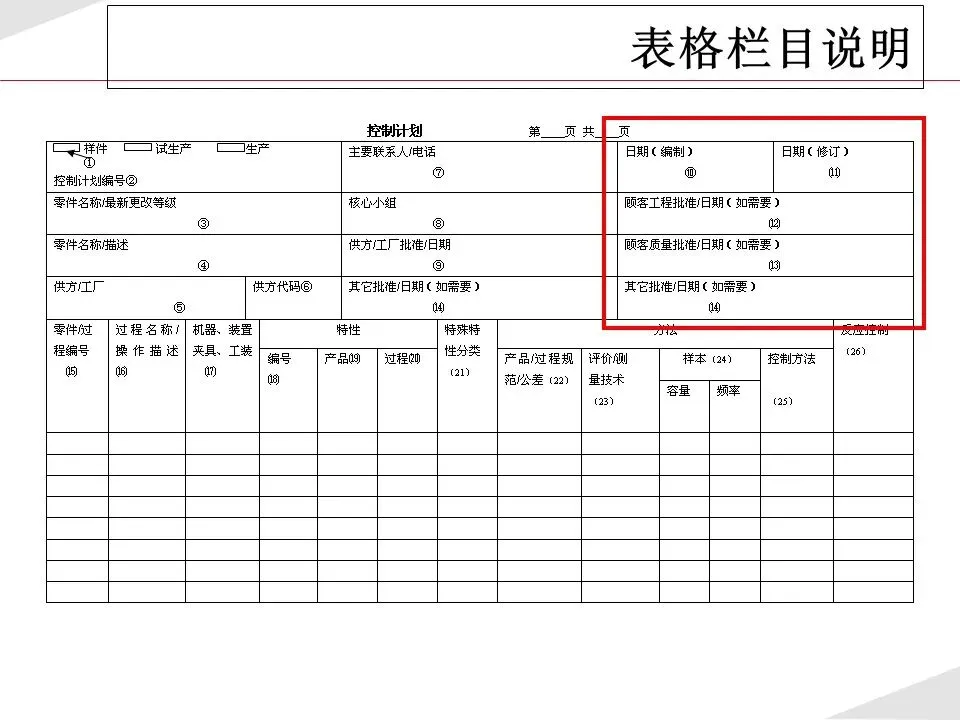
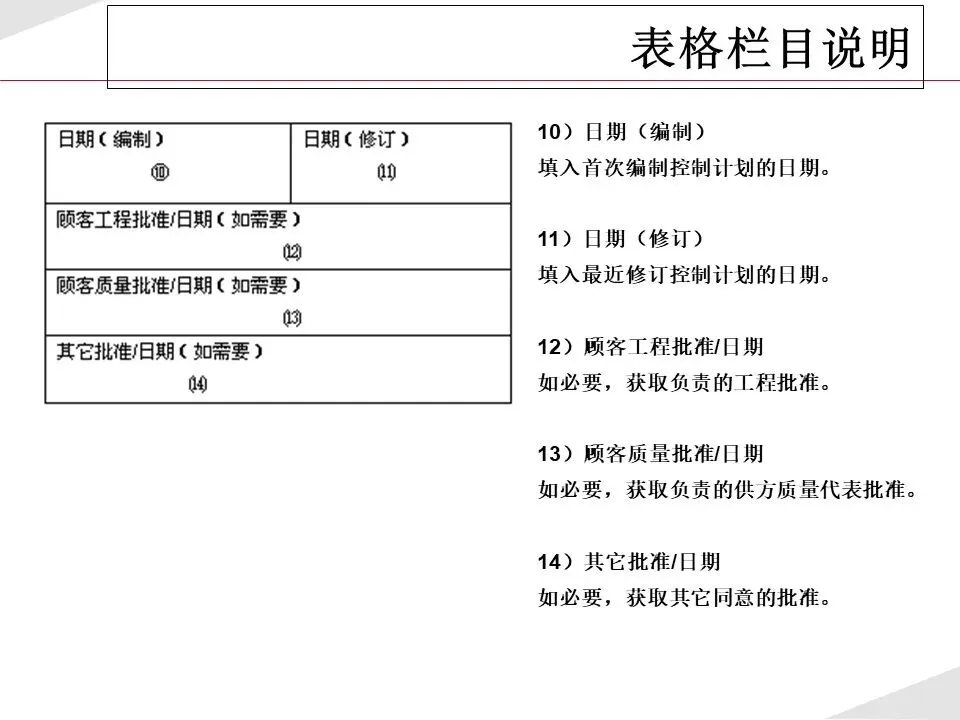
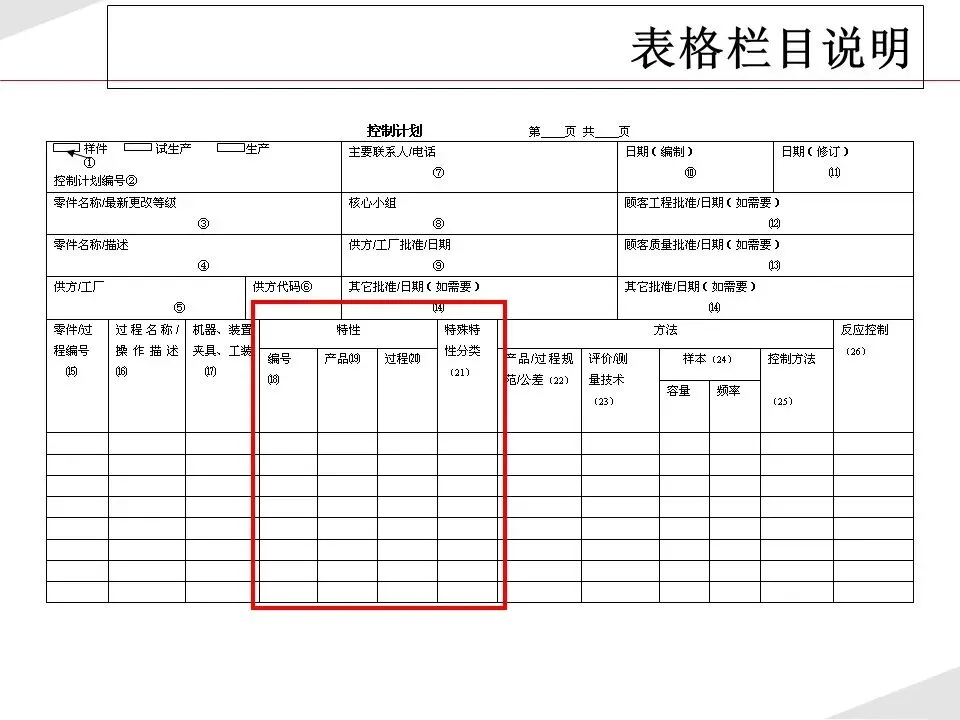
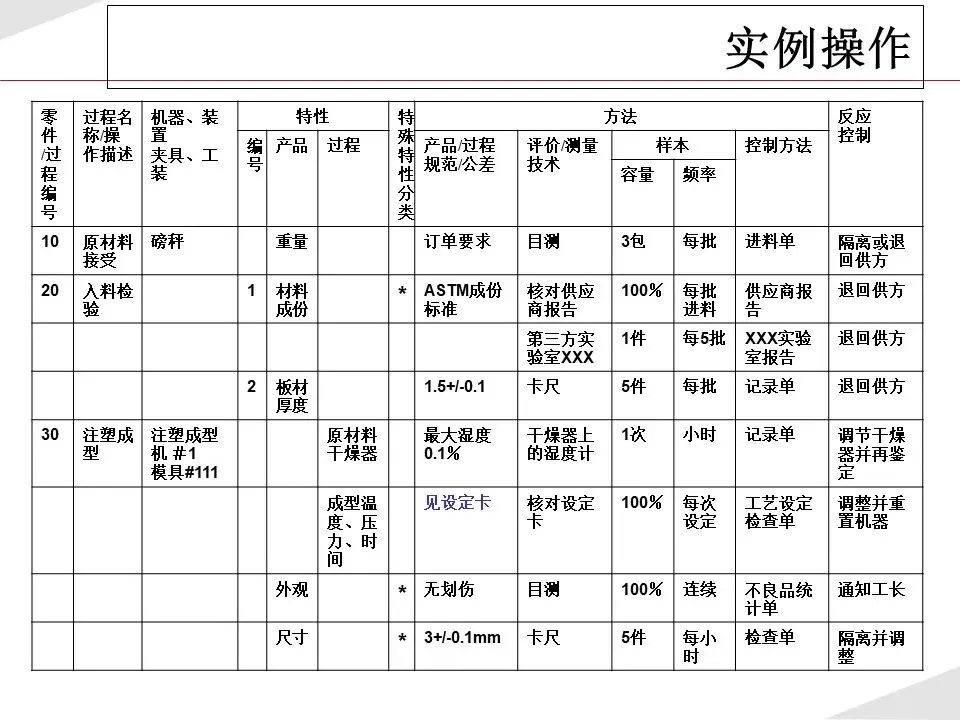
1.表头信息:控制计划的表头,看着最简单,却是整个文件追溯的基础。编号、零件号、零件名称、所属工厂部门、核心小组成员、编制日期、修订记录、客户批准信息……这些字段一项都不能含糊。
别小看表头,现场最常见的问题就出在这里:版本不对,现场用的还是两年前的旧版;责任主体不清,出了问题找不到编制和维护的人;更新不及时,设备换了、工艺改了,文件还停留在最初版本。
表头不是形式,是文件有效性的第一道门槛。连版本和责任人都搞不清的控制计划,后面内容写得再漂亮也没用。
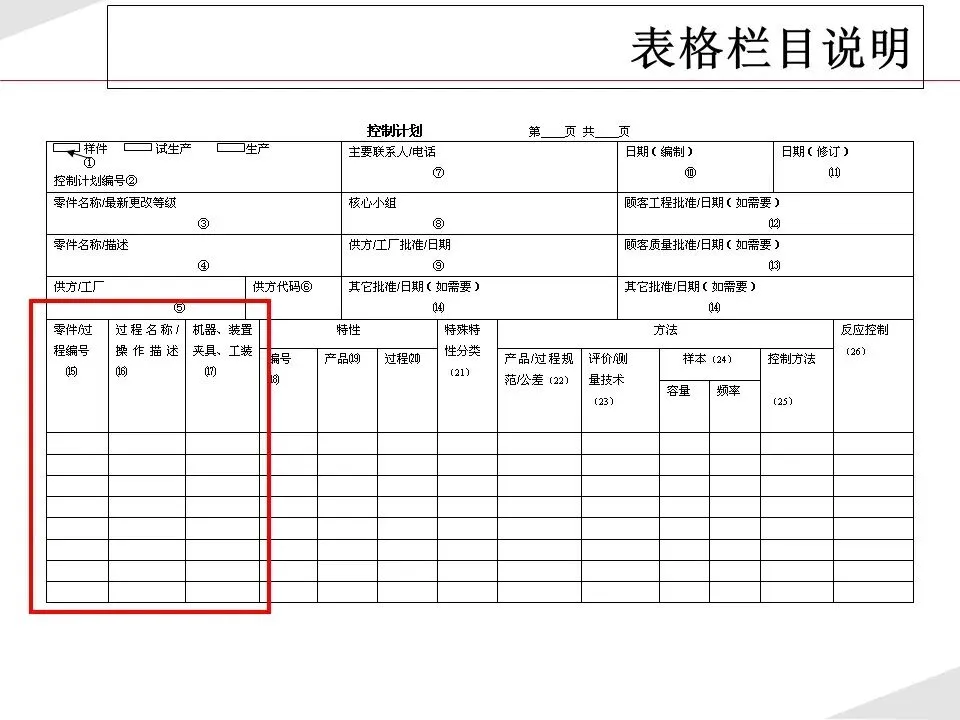
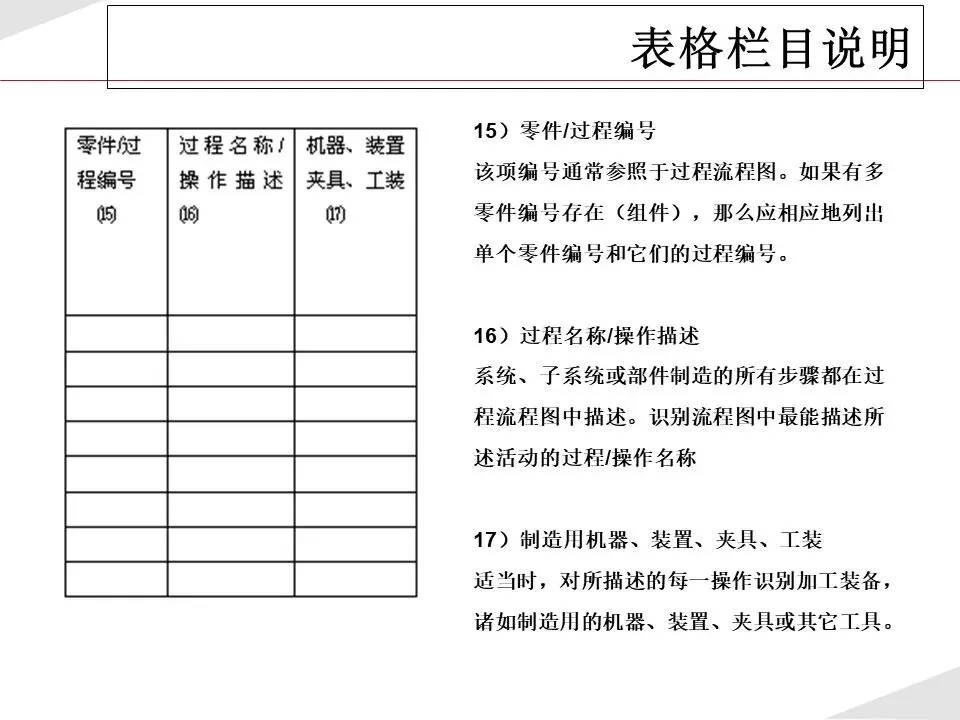
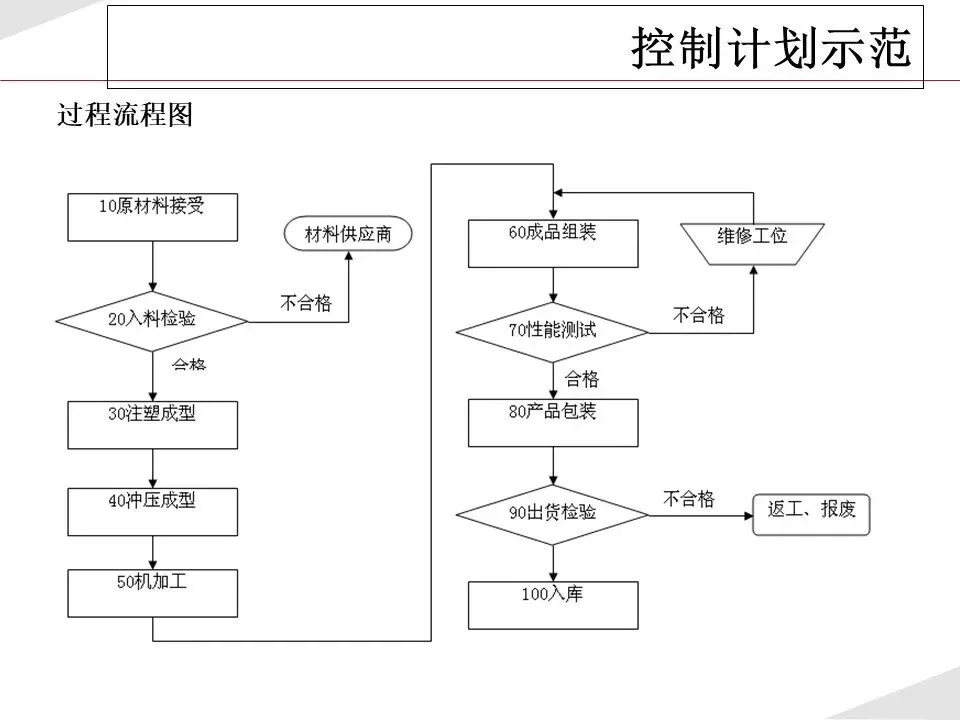
2.过程步骤:过程编号和操作描述,必须和过程流程图一一对应,不能跳号、不能漏工序、不能笼统。我见过太多控制计划,工序名称就两个字——加工,加工什么?怎么加工?关键节点在哪?全靠猜。
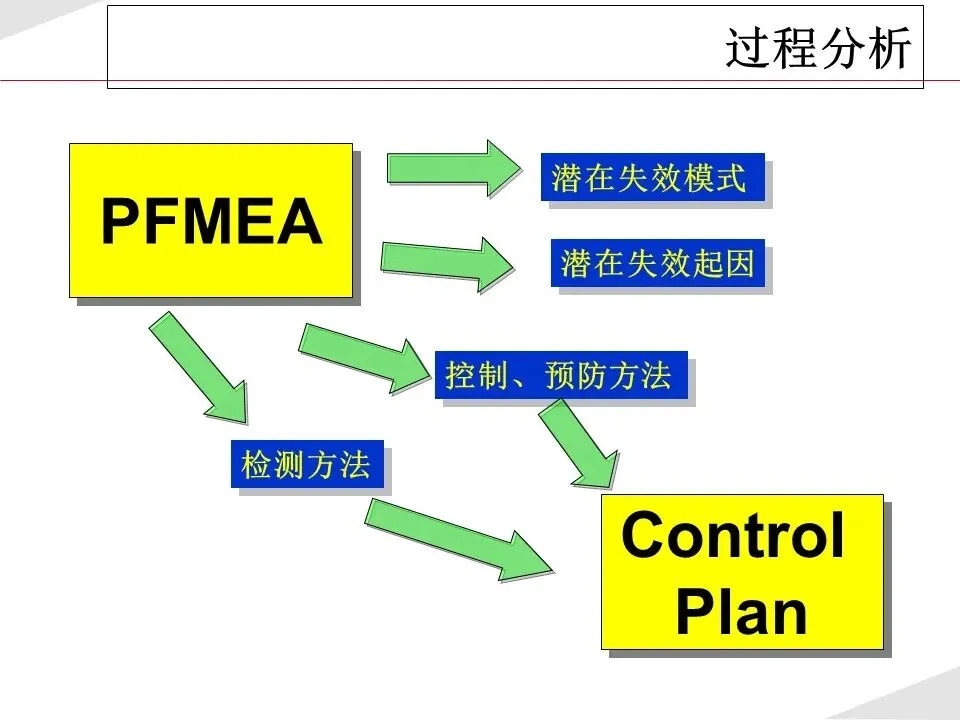
过程步骤是整个控制计划的骨架,骨架搭错了,后面所有的控制内容都是歪的。更严重的问题是和PFMEA脱节:PFMEA里识别了高风险工序,控制计划里连这个工序都没有,风险管控从何谈起?
所以做控制计划的第一步,就是拿着过程流程图和PFMEA逐项核对,工序编号连续、描述清晰、关键工序一个不落,和风险分析完全对应。地基打牢了,上面的楼才不会歪。
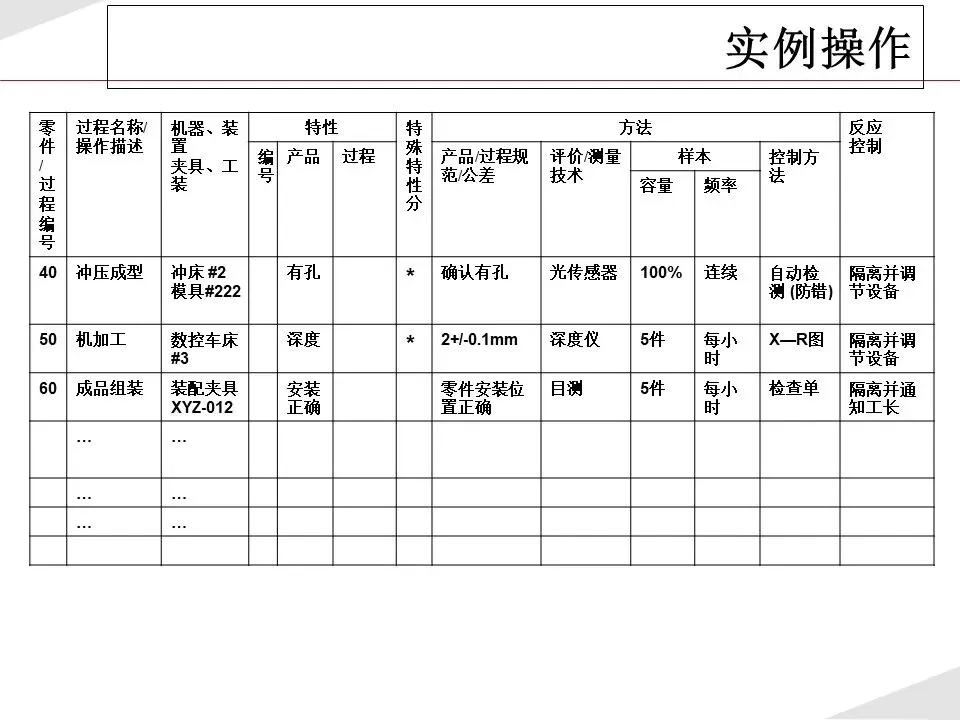
3.设备工装:每一道工序用什么设备、什么夹具治具、什么模具刀具、什么检测装置、有没有防错机构,全部要写清楚名称、编号和关键参数。
这个模块的价值,很多人没意识到。它不只是列个清单:设备日常维护有据可查,变更管理有迹可追,备件管理有明确依据。现场偷偷换了一台设备、改了一套治具,控制计划不更新,后面的人根本不知道,管控参数自然也就对不上了。
质量管控最怕的就是文件是一套、现场是另一套,设备工装模块就是把现场硬件和文件绑定在一起的锚点。
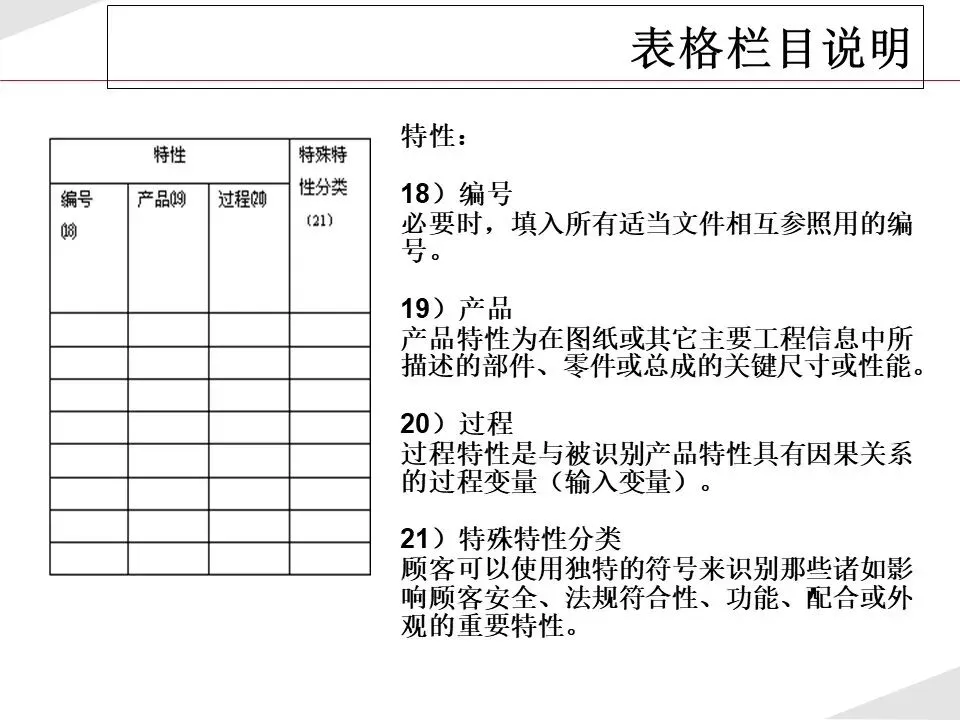
4.产品特性:产品特性,就是最终交付给客户的产品本身的符合性指标:尺寸、外观、材料性能、功能参数等等。图纸上标注的、客户明确要求的、最终检验必须卡死的,都在这里。
它是质量控制的终点指标——我们所有的管控动作,最终都是为了保证产品特性满足要求。很多控制计划只写产品特性,写得密密麻麻,看起来很全面,但光有结果指标是远远不够的。
5.过程特性:过程特性,是制造过程中的参数条件:温度、压力、扭矩、时间、速度、焊接电流、注塑保压时间……这些是影响产品特性的原因参数。过程参数失控了,产品特性必然出问题。
很多质量人最容易犯的错,就是只盯着产品特性做检验,对过程特性不管不问。等尺寸超差了、外观不良了,才回头去查温度对不对、压力够不够,这时候不良品已经造出来了,晚了。
真正的过程控制,一定是结果和原因两头抓:产品特性管终点,过程特性管源头,两手都要硬。
6.特殊特性分类:这是控制计划里最需要较真、也最容易被敷衍的模块。什么是特殊特性?简单说就是两类:
关键特性(CC):涉及安全、法规符合性,严重度9-10分,出问题就是大事
重要特性(SC):影响产品性能、装配、客户满意度,严重度5-8分且发生度不低
再加上客户明确指定的特殊特性符号
特殊特性之所以特殊,就是因为它必须匹配更严格的控制频率、更精准的测量方法、强制的SPC监控、更完善的反应计划。如果CC/SC和普通特性用一模一样的管控方式,那标出来还有什么意义?
很多工厂的控制计划里,特殊特性标了一大堆,可管控措施和普通特性没区别,等于白标。特殊特性的核心,就是资源倾斜——风险越高,管控力度越大。
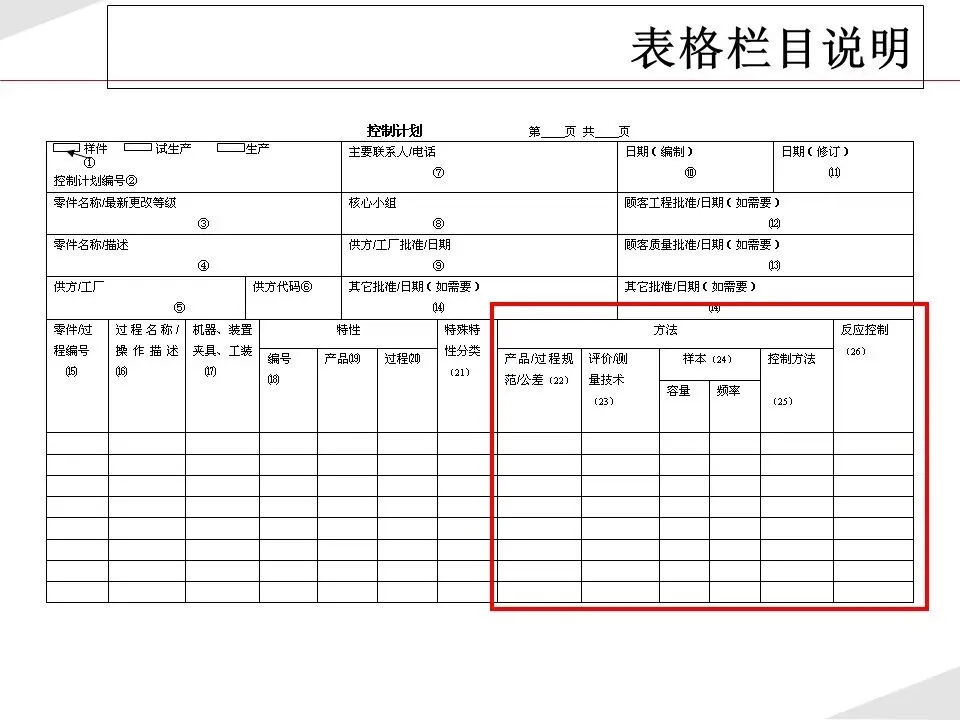
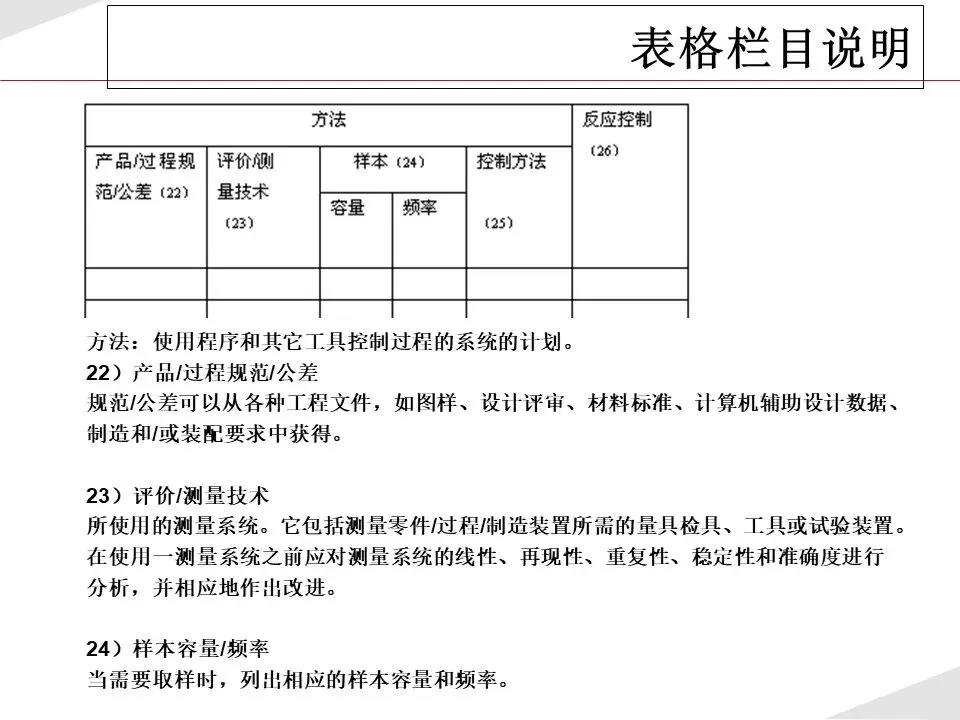
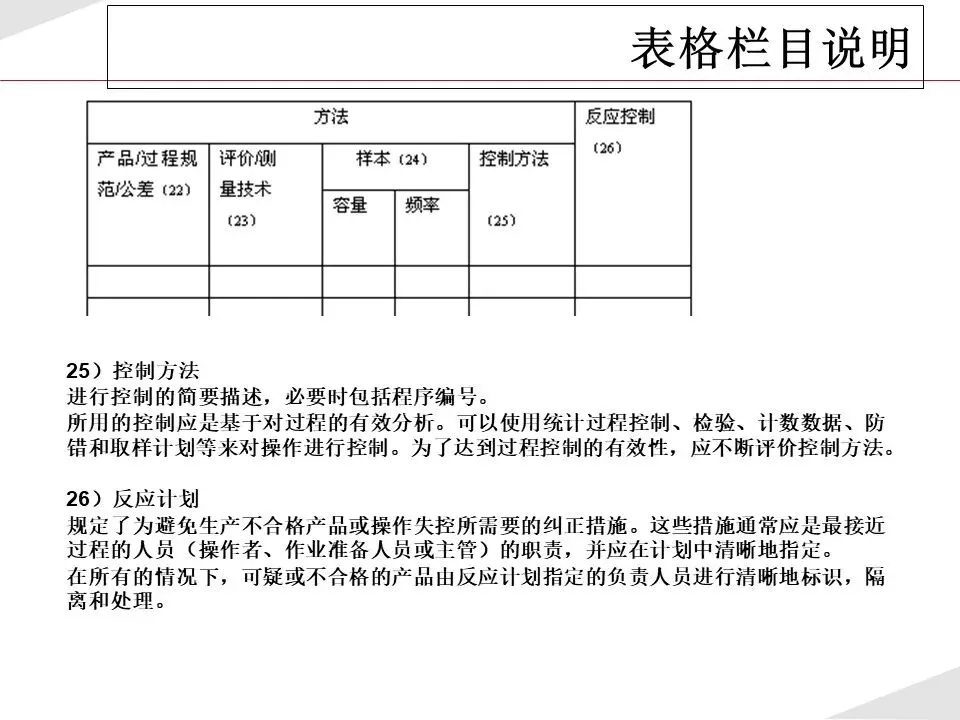
7.控制方法:控制方法是整个控制计划最核心的部分,必须明确回答五个问题:测什么、用什么测、怎么测、多久测一次、谁来测。最忌讳的就是模糊表述——按要求检验定期检查严格管控,这些话说了等于没说。
真正落地的控制方法,一定是兼顾两类措施:
预防性控制:防错装置、参数自动控制、首件确认、标准化作业、预防性维护——目标是从源头不让不良品产生
探测性控制:巡检、SPC监控、终检全检——目标是万一出了不良品,绝不让它流出去
高风险特性,优先用防错、自动监控这些手段,尽量减少对人工检验的依赖。人总有疲劳和疏忽的时候,防错装置比人可靠得多。这句话值得每个质量人刻在脑子里。
8.反应计划:异常发生了怎么办?很多控制计划里的反应计划就一句话:通知主管按流程处理。这种写法等于没写,现场员工遇到异常还是不知道该怎么办。
一份合格的反应计划,必须回答清楚六个问题:
启动条件:什么情况下触发反应计划?尺寸超差、SPC失控、防错装置报警
第一动作:异常出现后第一件事做什么?停机、隔离、标识,一个都不能少
责任人:谁来执行?操作员、班组长还是质量工程师
隔离范围:隔离到什么程度?当前这一件、这一批次,还是需要往前追溯多少批次
升级路径:什么情况需要升级?升级给谁?多久之内必须响应
记录要求:用什么表单记录?谁来签字确认?记录保存多久
反应计划写得越具体,现场执行越不犹豫。最怕的就是模棱两可,员工拿不准放还是不放,最后心存侥幸放过去了,小问题拖成大事故。
9.责任与修订:要把责任划清楚:操作员日常做什么、班组长管什么、质量工程师负什么责、工艺工程师维护哪些内容,日常职责和异常职责分开写,每个人都知道自己的边界在哪。
同时必须强调一句话:控制计划是动态文件。设计变更了、工艺调整了、设备换了、客户要求变了、出现重大质量问题整改了,控制计划都必须同步更新。
一份放了三年没动过的控制计划,基本就是废纸一张。现场早变天了,文件还停留在量产初期,这种两张皮的控制计划,不看也罢。
三、落地才是硬道理
控制计划的价值,从来不是写出来,而是用起来。怎么判断一份控制计划是真落地了还是摆样子?看内外两个维度。
对内看:有没有两张皮
最简单的验证方法,就是拿着控制计划去现场逐项核对:
文件上写的设备型号,和现场实际用的是不是一台
规定的操作步骤,和员工实际做的对不对得上
要求的检验频率,和现场记录的频次一不一致
标注的测量工具,和检验员实际用的是不是一种
但凡有一项对不上,这份控制计划就没真正落地。文件写得再漂亮,现场不照着执行,那就是给审核看的表演道具,不是过程控制的工具。
对外看:SQE审核到底在查什么
很多供应商被客户SQE审核控制计划时,总觉得对方在吹毛求疵。其实SQE根本不关心你文件填得完不完整,他真正看的是这几件事:
特殊特性的SPC是不是真的在跑,数据是真实的还是补的
首件记录是不是完整的,首件确认流程是不是真执行了
防错装置有没有日常点检记录,坏了有没有及时维修
检验频率是不是按要求来的,有没有偷工减料
异常发生后,反应计划有没有真的落地,记录完不完整
文件再漂亮,现场一塌糊涂,审核肯定过不了。SQE要看的,是不是真的在按控制计划管质量,而不是你会不会写文件。
❓ 问:本期资料如何获取?
✅ 答:您可以通过文末赞赏通道支持后,+V “zhiyanzhe007”。
(知识星球会员享有专属权益,可直接在星球内下载,无需重复支持)
❓ 问:如何加入知识星球?
✅ 答:您可点击知识星球,星球先已沉淀1000+份质量与精益领域专业资料,并保持常态化更新,持续为会员提供内容支持。

