塑胶件外观检验方法与技巧(附PPT检验指导手册)
- 2026-09-28 02:38:31
很多工厂的塑胶件外观检验,长期陷在“经验化模糊判断”的困境里:新检验员上岗全靠老员工口口相传,同一个缺陷,不同的人能给出三种不同判定;发现不良之后,质量部和生产部经常互相甩锅,成型车间说这是后工序碰伤,后工序说这是成型出来就带的问题,吵半天找不到根因;明明挑出来了不少不良,客户端还是时不时收到外观投诉,最后追溯下来,很多都是缺陷分类错了,改善方向完全走偏。
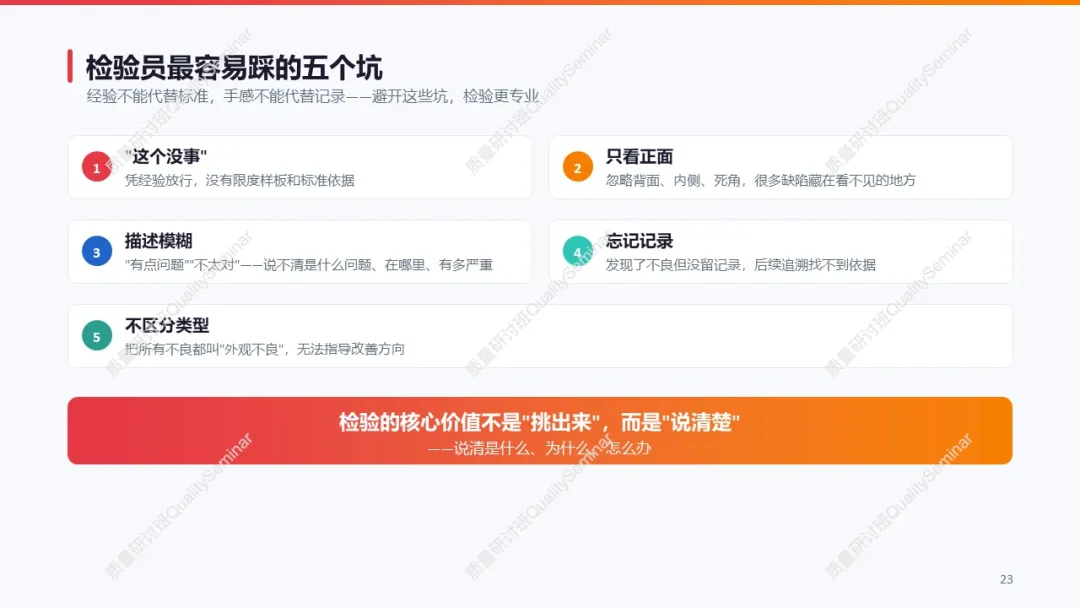
作为深耕汽车零部件质量管理多年的从业者,我见过太多企业在塑胶件外观检验上踩坑:有的工厂把“黑点”误判成“外来杂物污染”,折腾半个月去优化车间5S,最后才发现是注塑机机筒里的残留料长期焦化导致的;有的把“模温不均导致的局部光泽差”当成“作业时的油污污染”,要求员工增加擦拭工序,反而擦出了更多划伤。其实塑胶件外观检验的核心,从来不是靠眼力“挑出不好看的产品”,而是先建立一套清晰的缺陷分类逻辑,一眼就能判断缺陷的来源,从根源上减少不良流出。
三大类缺陷快速区分:
所有塑胶件的外观异常,都可以先按“成型-作业-标识”三大类做第一层划分,90%的缺陷在这一步就能锁定责任边界,避免无效争论。
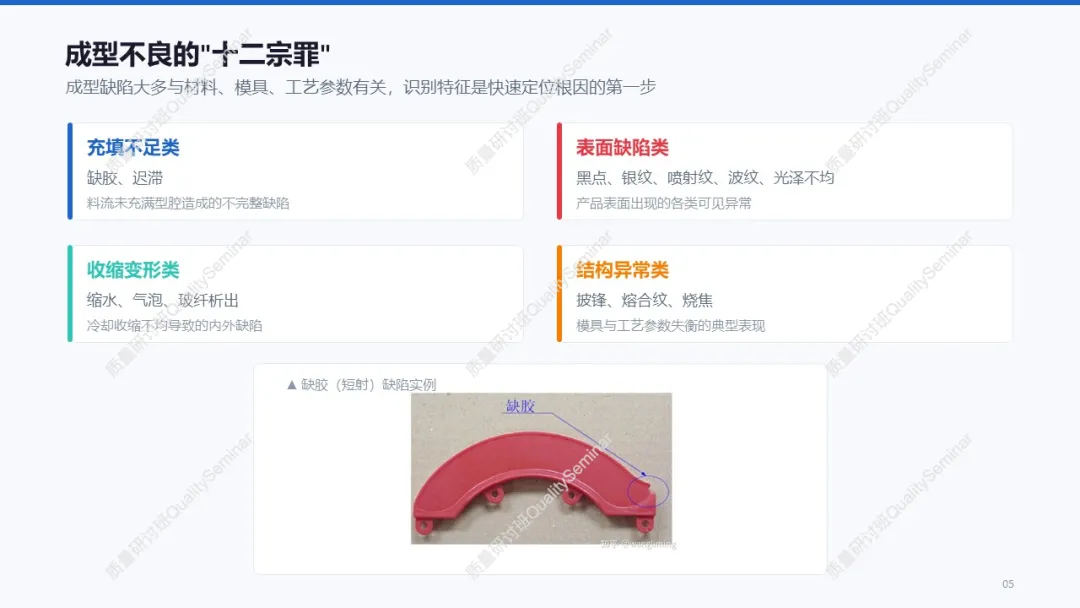
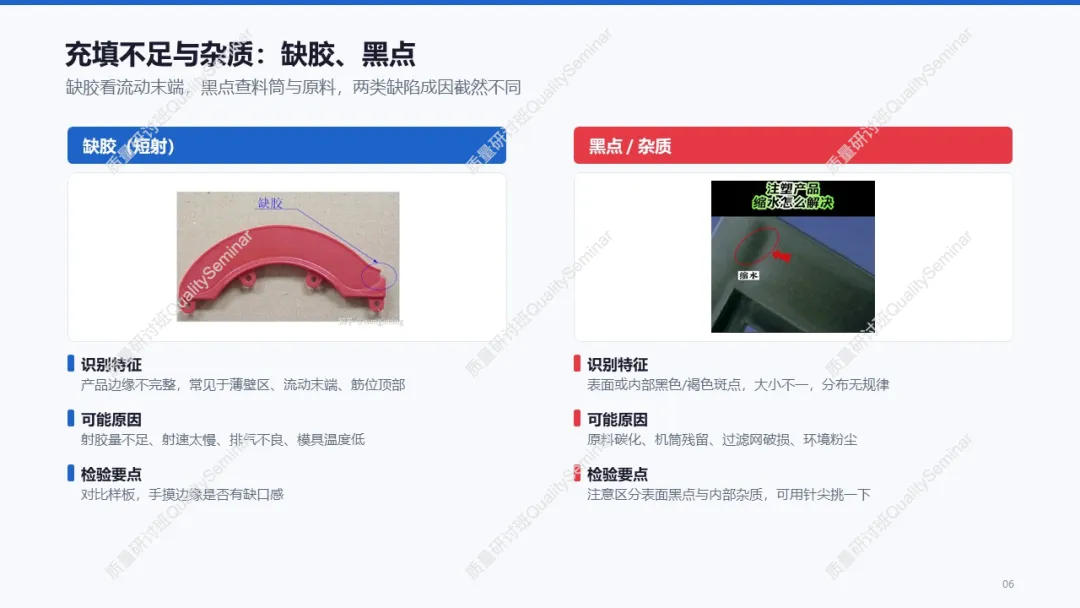
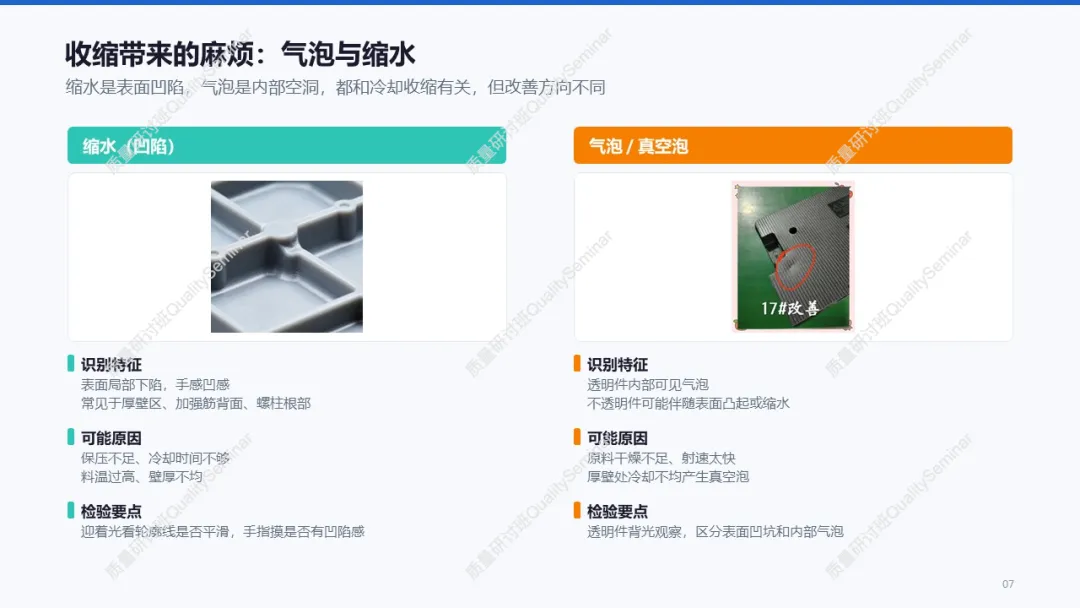
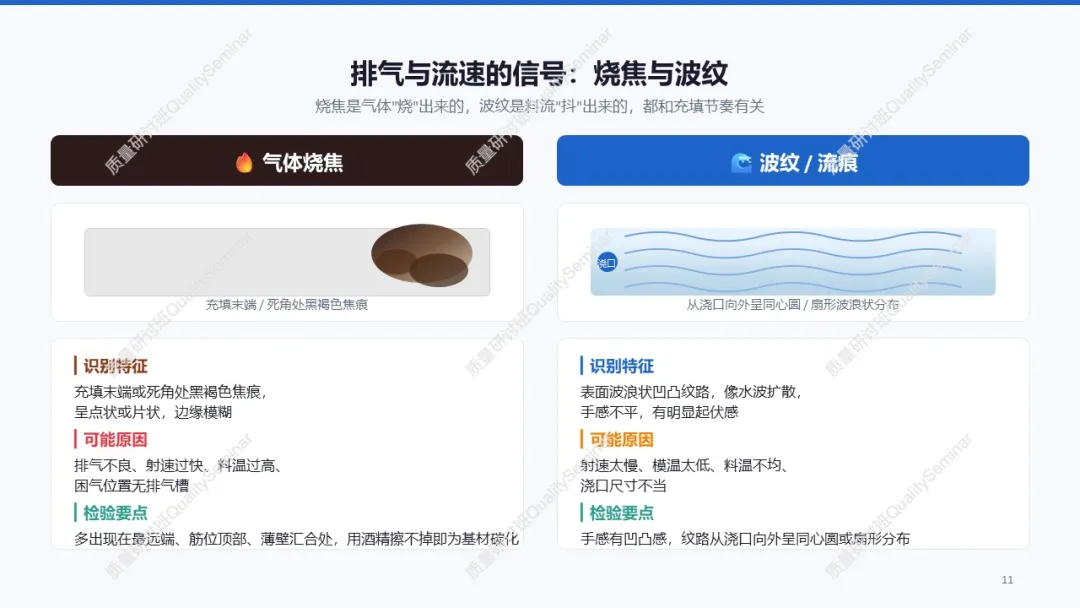
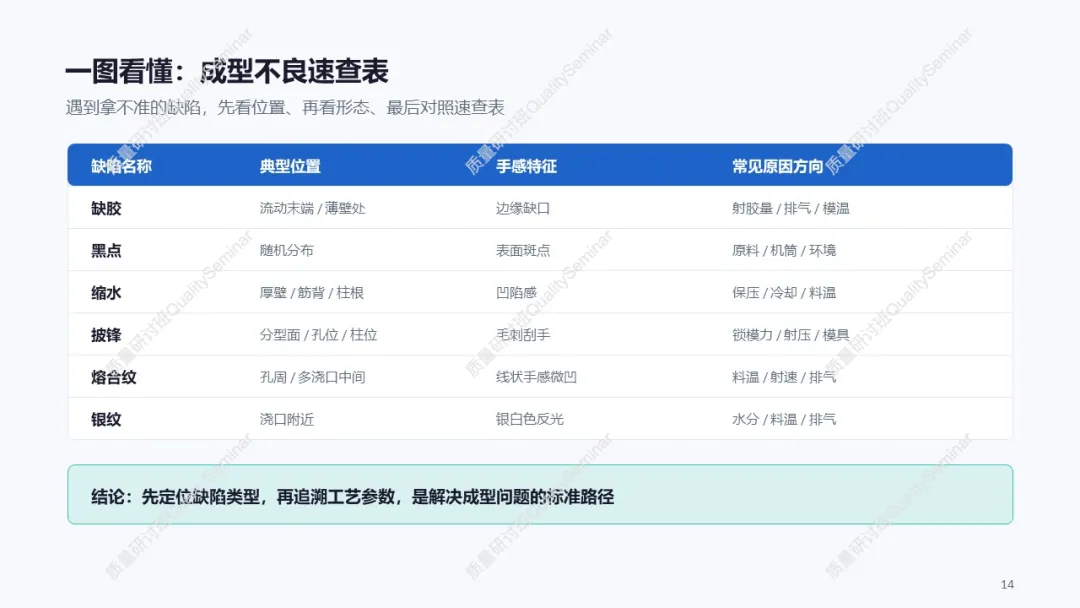
第一类是成型本体不良,这类缺陷是在注塑模腔内就已经形成的,和材料、模具、注塑工艺参数直接相关,常见的12类典型缺陷都有明确的识别特征:黑点大概率是机筒内的焦化碳化树脂、换料清机不彻底的残留料,或者原材料里混入的杂质;缺胶永远出现在熔体流动的末端,是充填压力不足导致的型腔没有被完全填满;气体烧焦的位置固定在产品的最后充填角落,本质是模腔内的气体来不及排出,被高压压缩瞬间高温烧黑了塑胶表面;缩水的位置永远集中在厚壁区、加强筋背面、螺丝柱周边,是树脂冷却收缩时没有得到足够保压补料,形成的表面局部下陷。这类缺陷的痕迹是“长在产品本体里”的,用手摸边缘没有外力磕碰的突兀感,用酒精擦拭也不会消失。
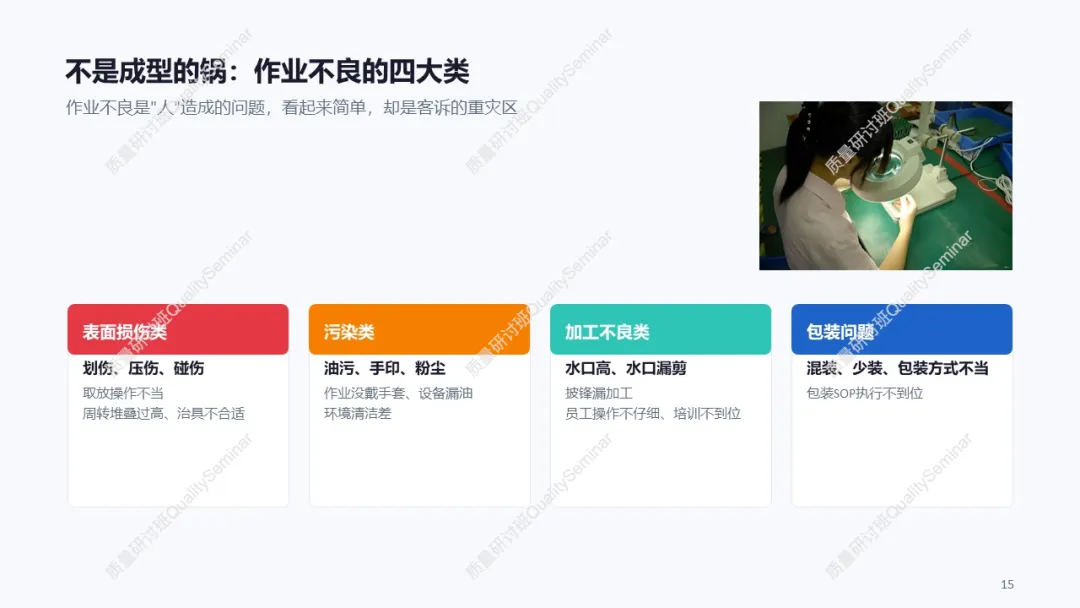
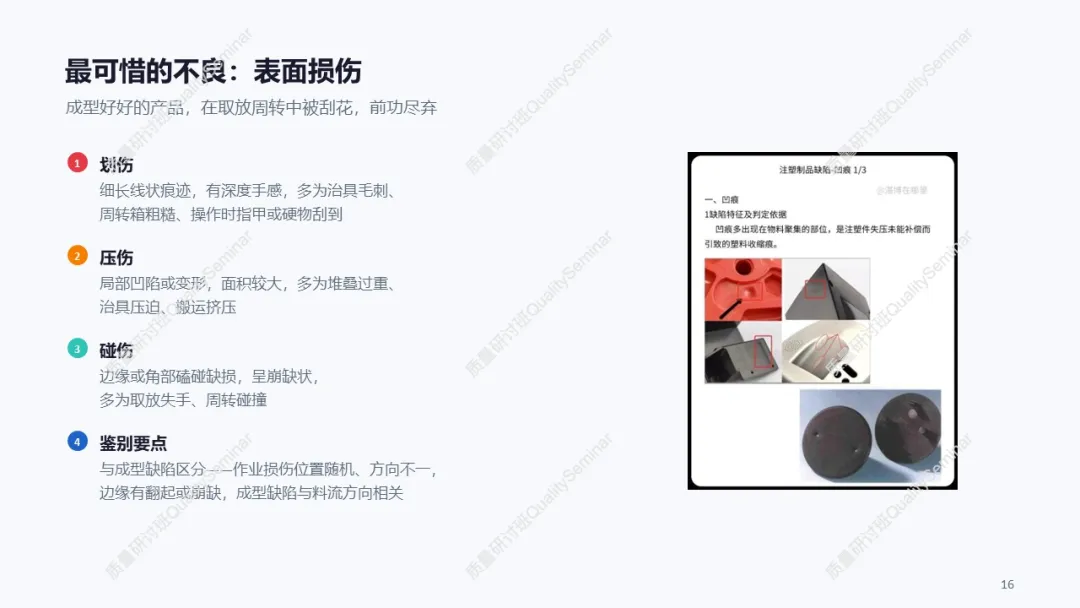
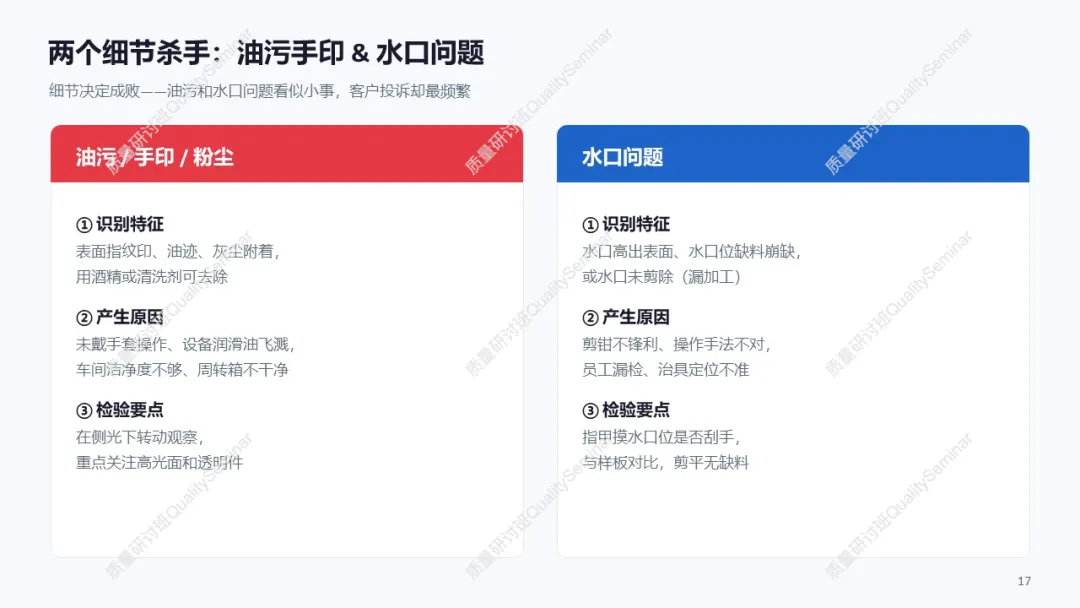
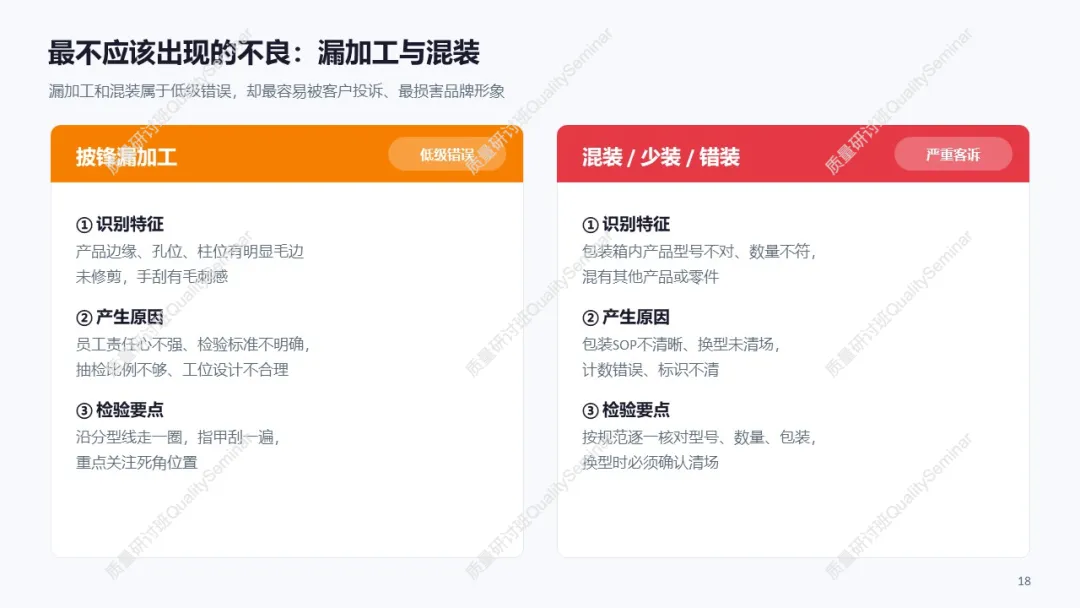
第二类是后工序作业不良,这类缺陷是注塑开模之后,在取件、修边、搬运、包装过程中产生的,典型的有划伤、压伤、碰伤、油污、手印、水口漏加工等。这类缺陷的痕迹有非常明显的外力特征:划伤是线性的外力摩擦痕迹,位置随机不固定;碰伤的边缘有明显的塑胶受力发白的崩口;油污手印的痕迹可以用无尘布擦拭淡化,完全和成型过程无关。
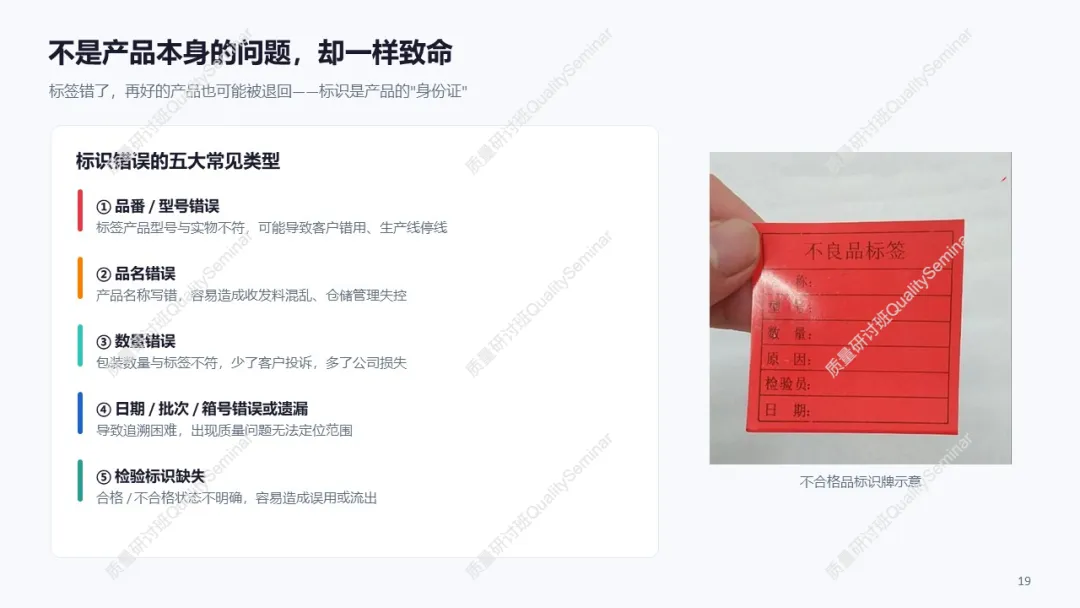
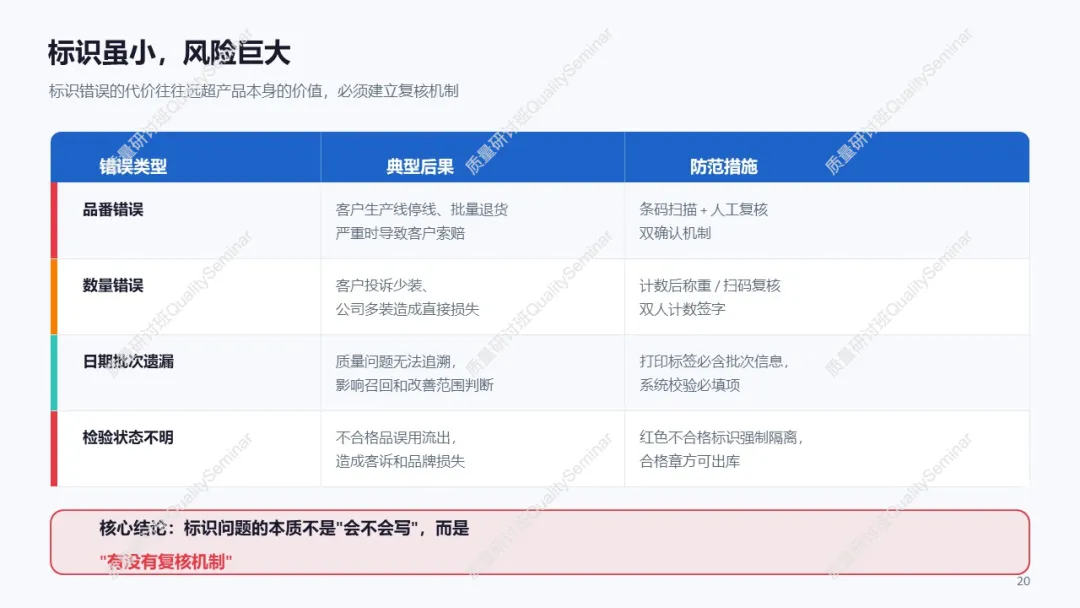
第三类是标识与追溯类不良,这类问题不影响产品本身的性能外观,但却是汽车零部件行业的高风险项:品番写错、批次号打错、数量标错、箱号漏填,一旦流出到客户端,直接会导致整批产品无法追溯,触发客户的批次拒收甚至停线风险,很多工厂因为忽视这类问题,付出过几十万的索赔代价。
三步检验法:让每一个检验员都能精准判定缺陷
很多人觉得塑胶件外观检验靠的是多年经验,其实只要严格执行三步标准化流程,新员工培训一周就能达到熟练检验员的判定水平。
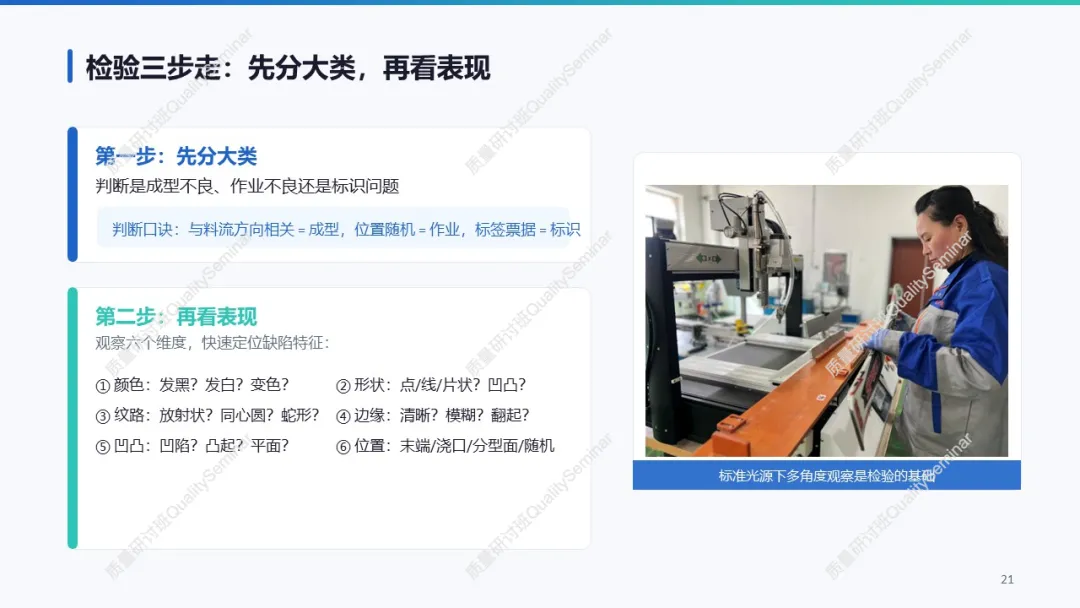
第一步先分大类:拿到不良品第一时间不要急着下结论,先判断缺陷是在模腔内形成的成型不良,还是开模后外力导致的作业不良,或是票据标识类问题,先把大的责任边界划清楚,避免一开始就陷入细节争论。
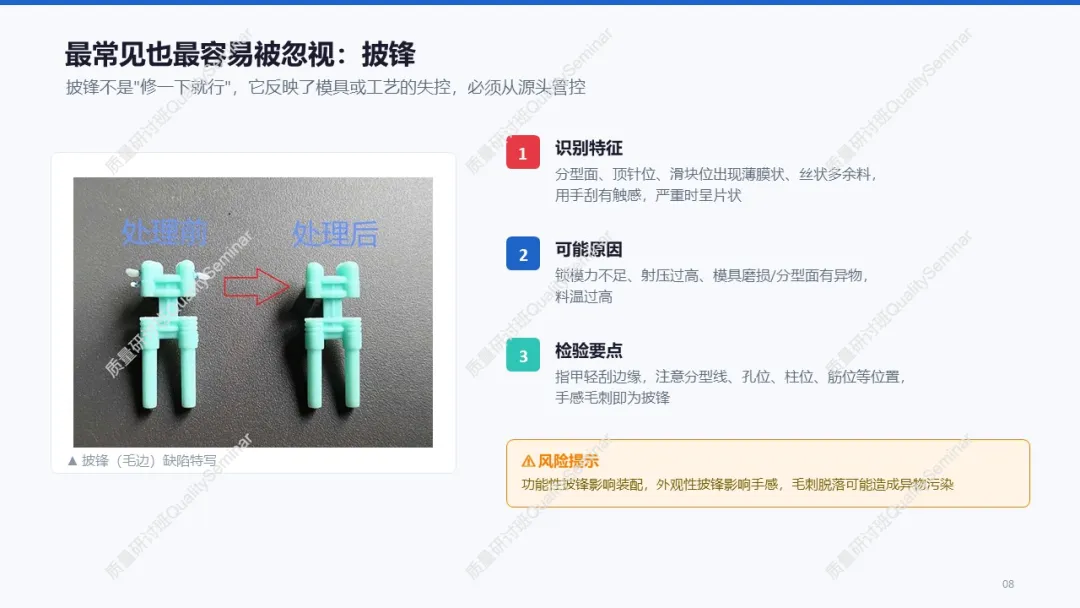
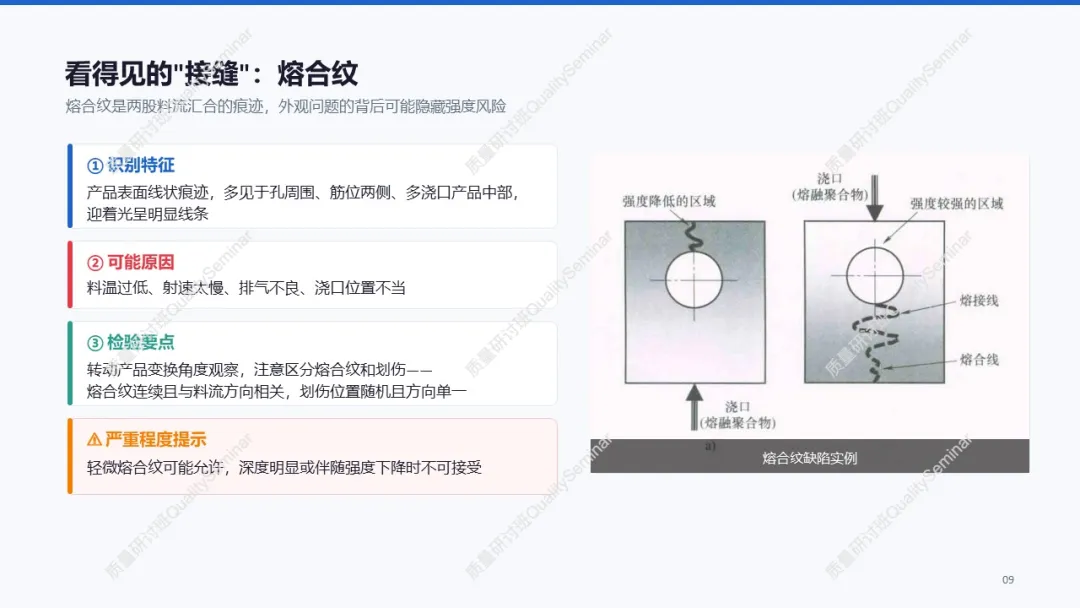
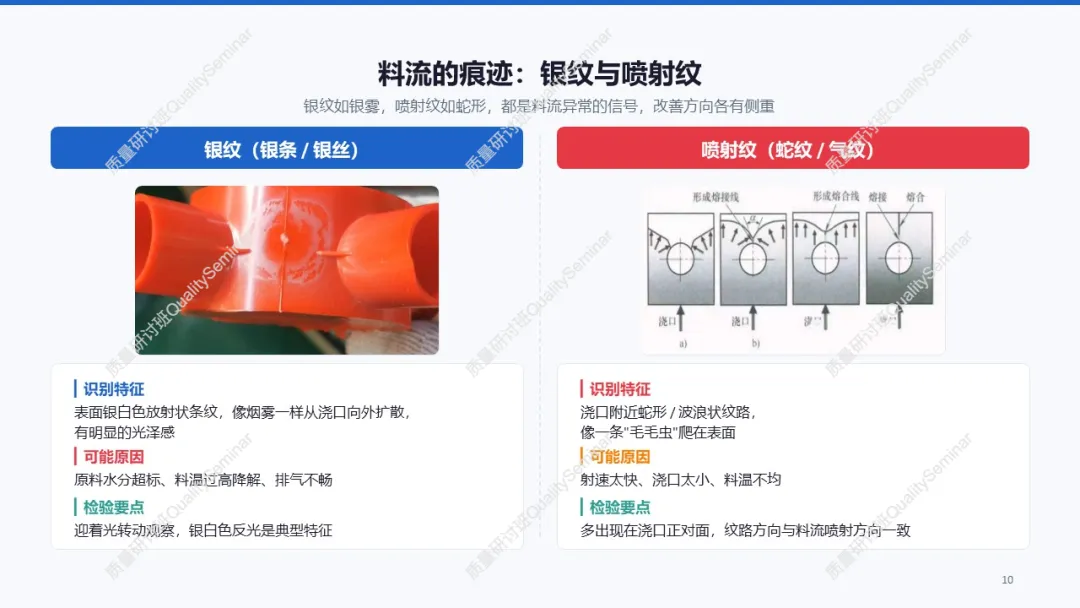
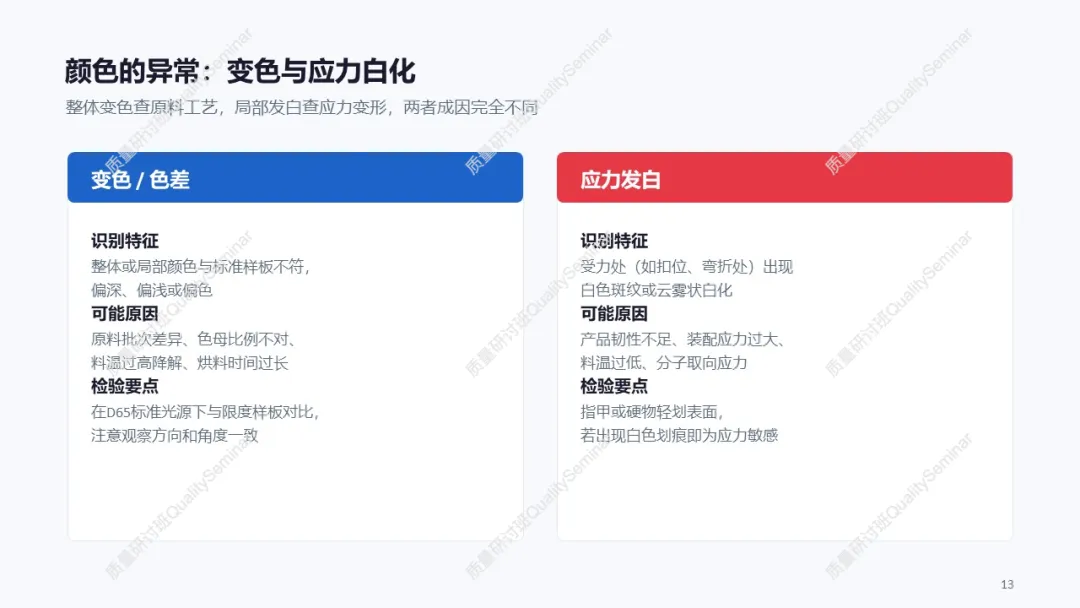
第二步再看细节特征:重点观察缺陷的颜色、形状、纹路、位置、凹凸状态,线状的融合痕迹大概率是两股熔体汇合形成的熔合纹;顺着料流方向分布的银白色条纹,基本就是材料分解挥发的水汽导致的银纹;边缘薄而锋利的多余薄膜状料,就是分型面溢出的披锋;局部鼓起的封闭鼓包,就是困在产品内部的气泡。
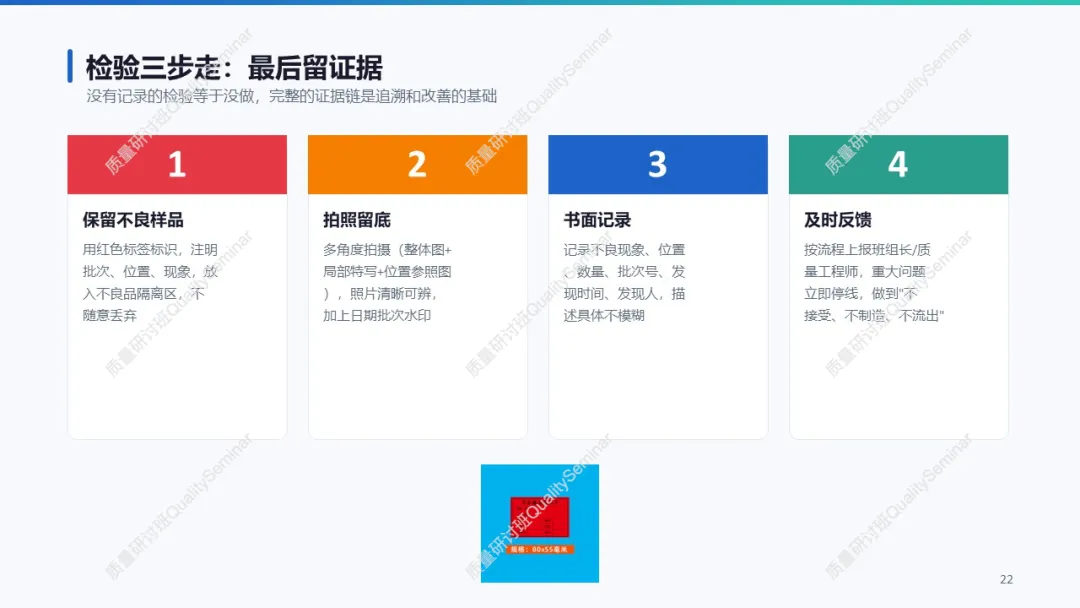
第三步立刻固化证据:发现异常之后绝对不能只口头通知现场,第一时间保留不良样件,在产品上标注缺陷的精确位置,拍带刻度标尺的清晰照片,记录对应的生产批次、机台号、不良数量,把完整信息录入质量系统,后续做根因分析的时候,这些完整的证据链能帮你少走90%的弯路。
真正合格的塑胶件外观检验员,从来不是只会挑不良的“放大镜”,而是能给现场改善指明方向的“前哨站”:你能准确说出这个缺陷是成型的哪类问题,对应的工艺调整方向是什么,而不是只扔一句“这个产品外观不合格”。把这套分类逻辑和三步法落地之后,你会发现车间的外观不良改善效率,会比之前提升好几倍。
❓ 问:本期资料如何获取?
✅ 答:您可以通过文末赞赏通道支持后,+V “zhiyanzhe007”。
(知识星球会员享有专属权益,可直接在星球内下载,无需重复支持)
❓ 问:如何加入知识星球?
✅ 答:您可点击知识星球,星球先已沉淀1000+份质量与精益领域专业资料,并保持常态化更新,持续为会员提供内容支持。

