减少一成浪费=增加一倍销售?(附PPT课件)
- 2026-09-28 02:38:34
你是不是每天都很忙呢?但你有没有想过:这些忙碌里,有多少是真正创造价值的?
精益生产给出的答案可能会让人惊讶——企业中绝大多数活动都是不增值的。丰田的这套方法论,概括来说就是:通过消除所有环节上的不增值活动,来降低成本、缩短周期、改善质量。
今天咱们一起交流精益生产的理念、原则、工具和七大浪费,看完再对照自己的工作现场,看看能否找出问题来,然后写在评论区,咱们探讨探讨,相互学习,共同进步。
精益生产讲了啥?
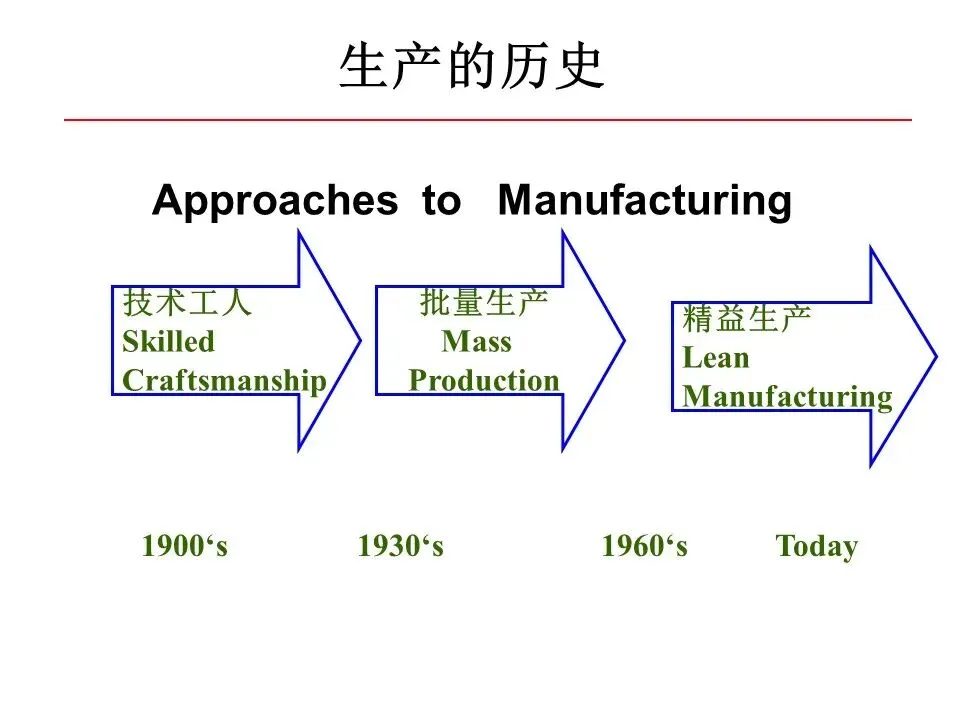
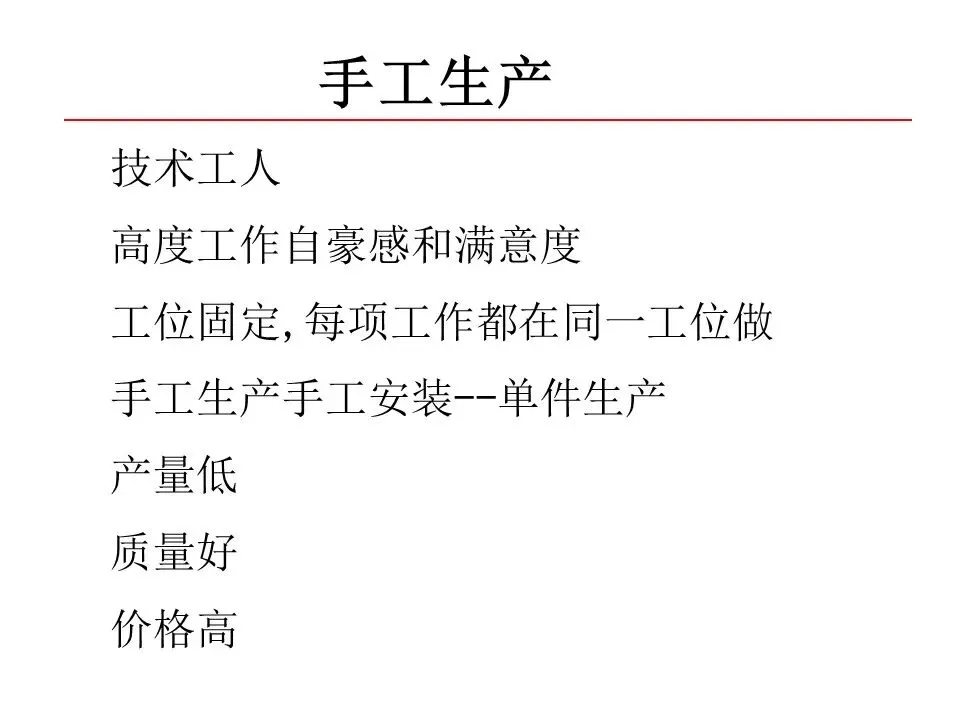
制造系统经历了五个阶段演进:手工生产、大规模生产、同步生产、敏捷生产,最终走向精益生产。
精益生产的精髓可以浓缩为三个词:
表1、精益生产三大核心理念
核心理念 | 含义 |
消除浪费 | 凡超出增加价值所绝对必需的最少量资源,都是浪费 |
不断改进 | 没有任何事物是完美的,持续优化永无止境 |
员工参与 | 一线员工是改善的源头,激发主人翁精神 |
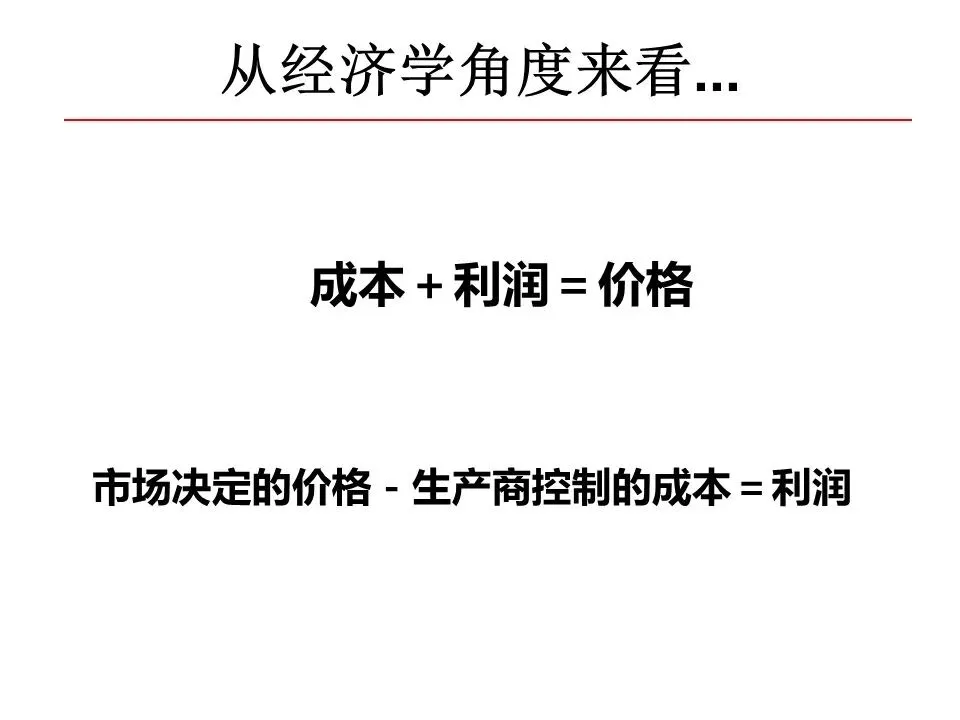
精益的成本公式:成本=价格-利润。
传统思维是成本加利润等于售价,精益思维反过来说——售价由市场决定,要保利润只能压成本,而压成本的核心手段就是消灭浪费。
减少一成的浪费相当于增加一倍的销售。
这不是夸张。利润率10%的企业,省下10%的成本,等效于销售额翻倍带来的利润。
五大原则:从价值到完美
精益生产有五个核心原则,形成完整的改善闭环:
价值——站在客户立场上定义什么是有价值的。客户不愿买单的一切,都是浪费。
价值流——从接单到发货,梳理全过程的所有活动,找出哪些增值、哪些不增值。
流动——让增值活动像河流一样通畅流动,消除停滞和等待。
需求拉动——BTR,按需求生产。后工序需要多少,前工序才生产多少,不提前、不过量。
完美——没有任何事物是完美的,不断改进,追求极致。
五个原则串起来就是一句话:从客户需求出发,消除价值流上的浪费,让价值流畅流动,按需求拉动生产,持续追求完美。
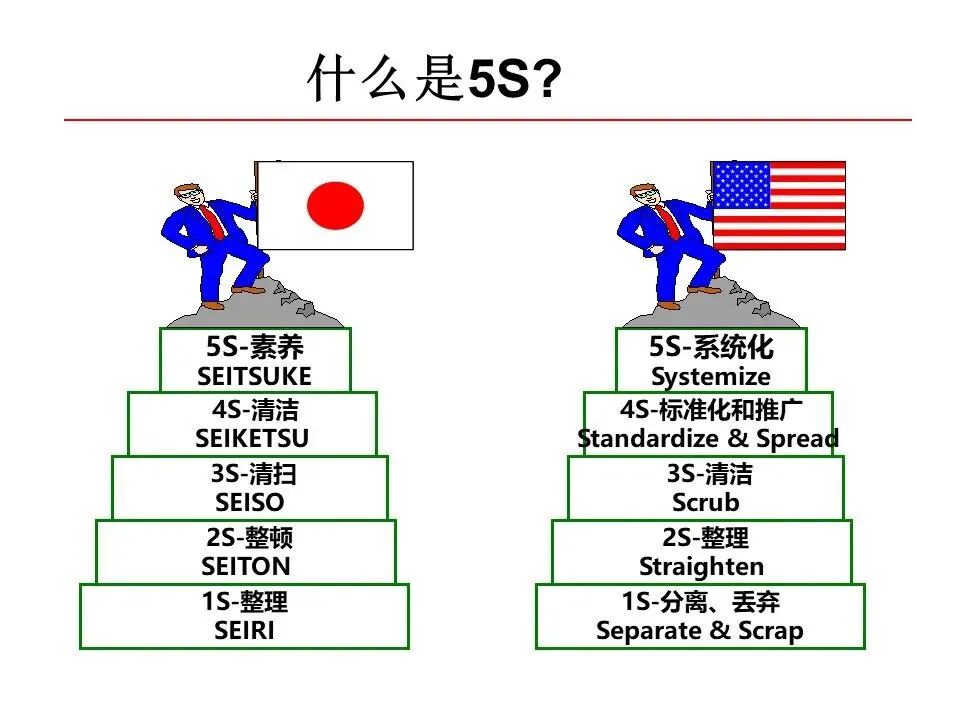
5S管理:精益的地基
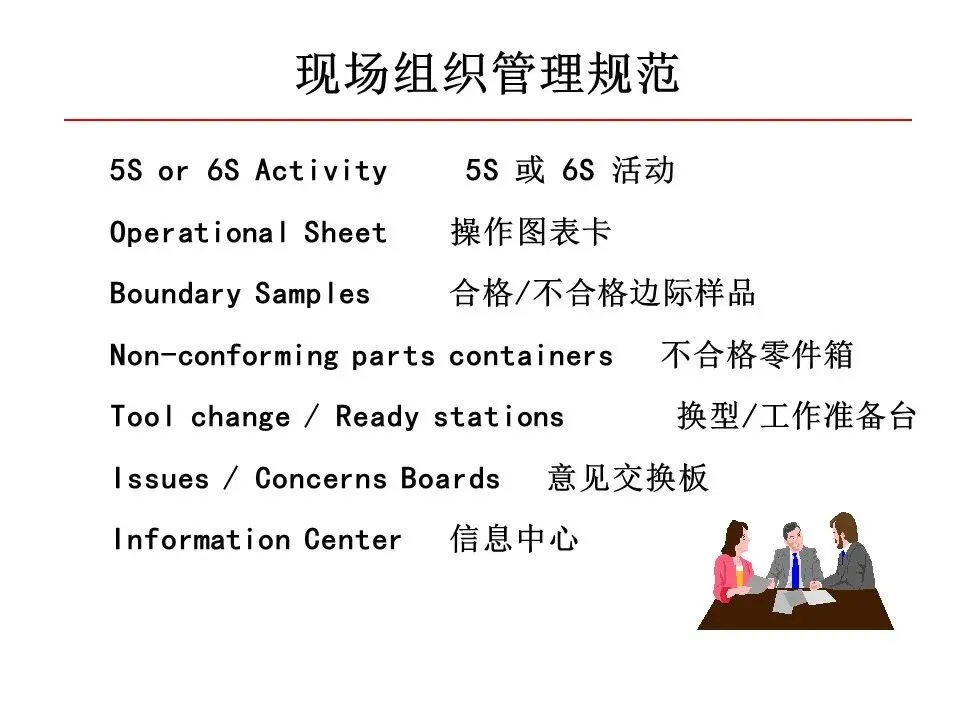
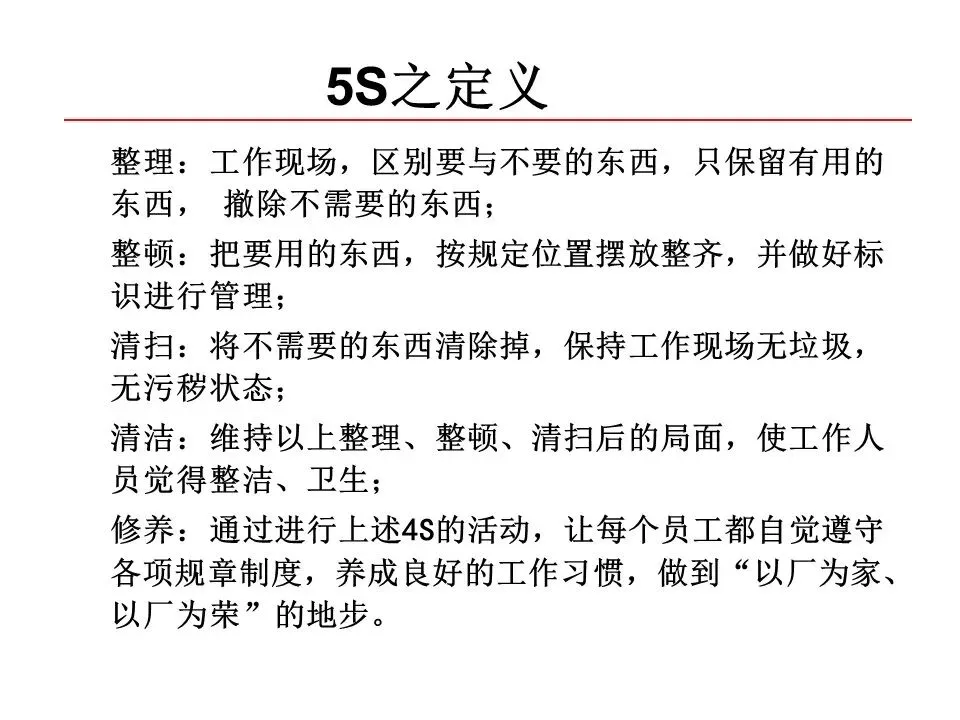
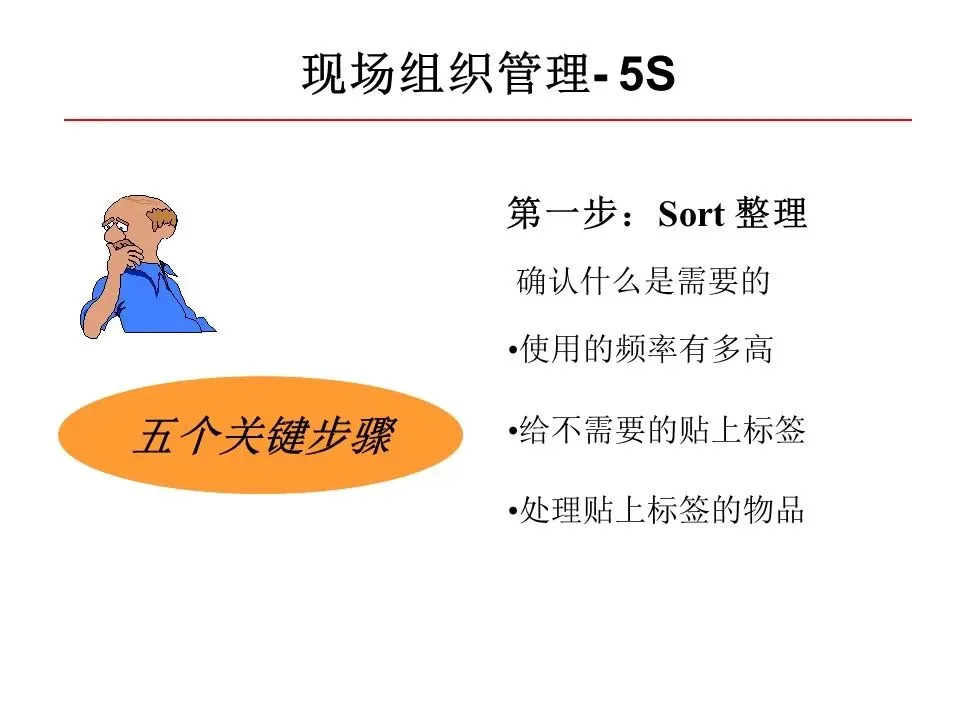
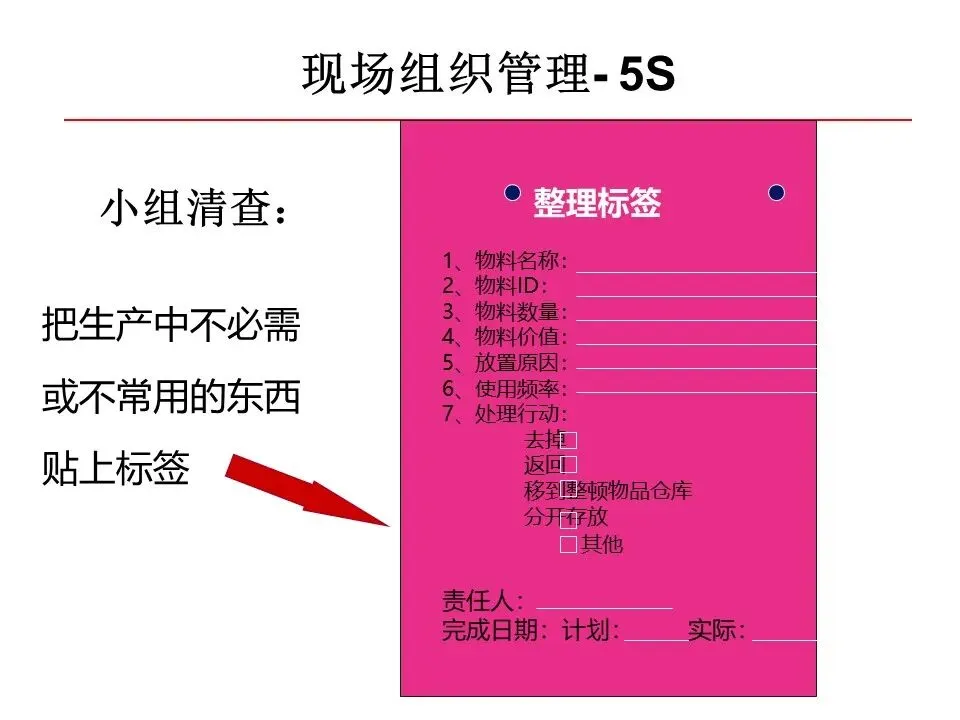
精益生产从现场开始,现场管理的第一步就是5S。
表2、5S管理五个步骤
步骤 | 日文 | 含义 |
整理 | Seiri | 区分要与不要,清理不需要的 |
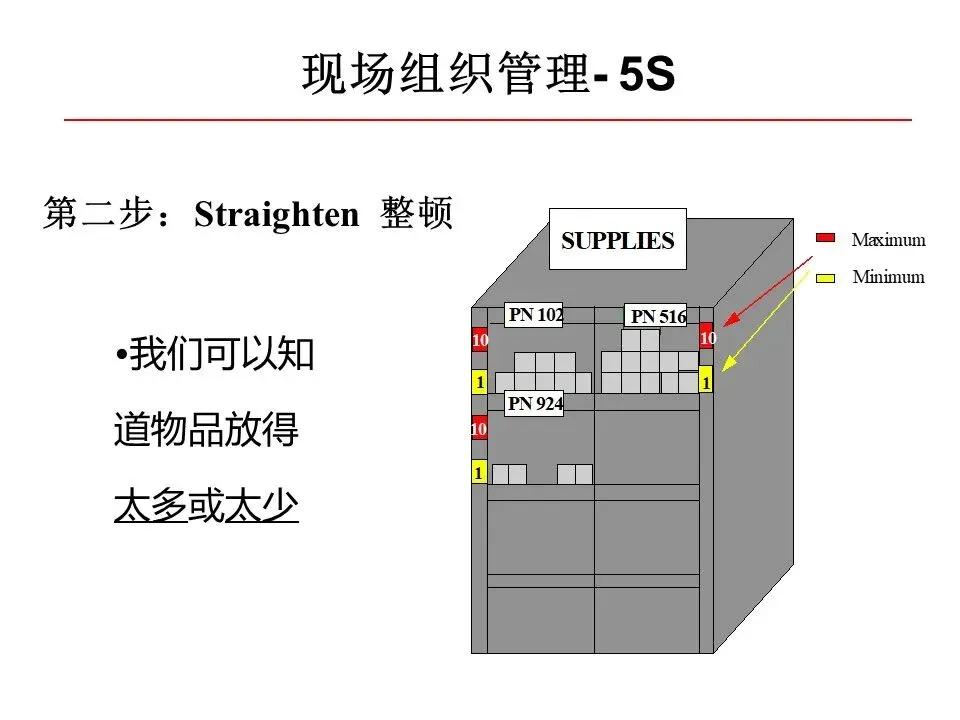
整顿 | Seiton | 物品定置定位,易找易取 |
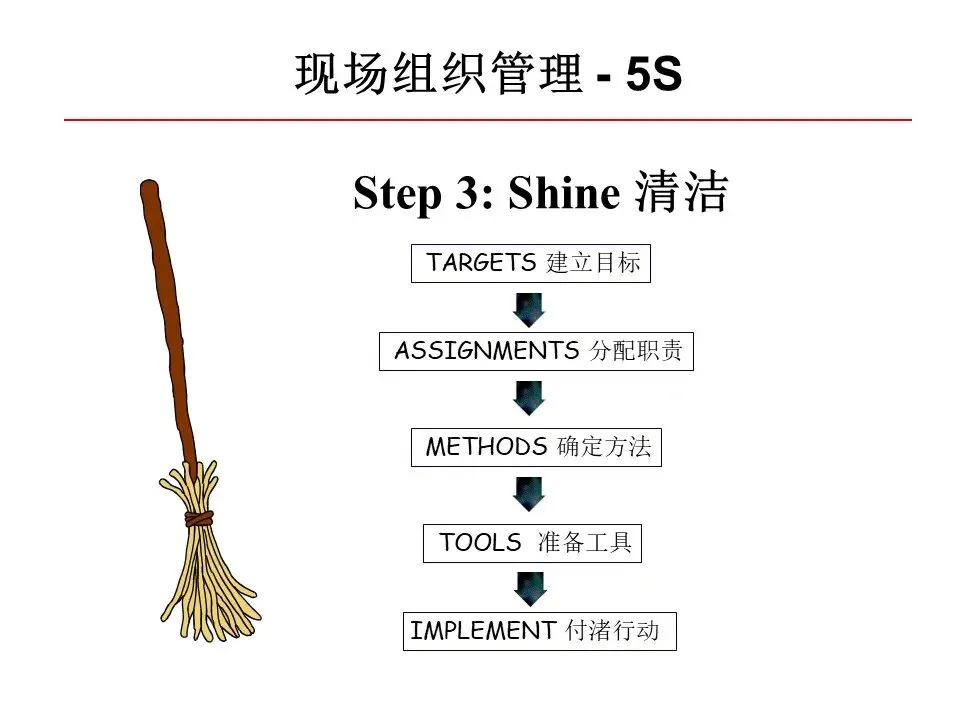
清洁 | Shine | 建立目标、分配职责、确定方法、付诸行动 |
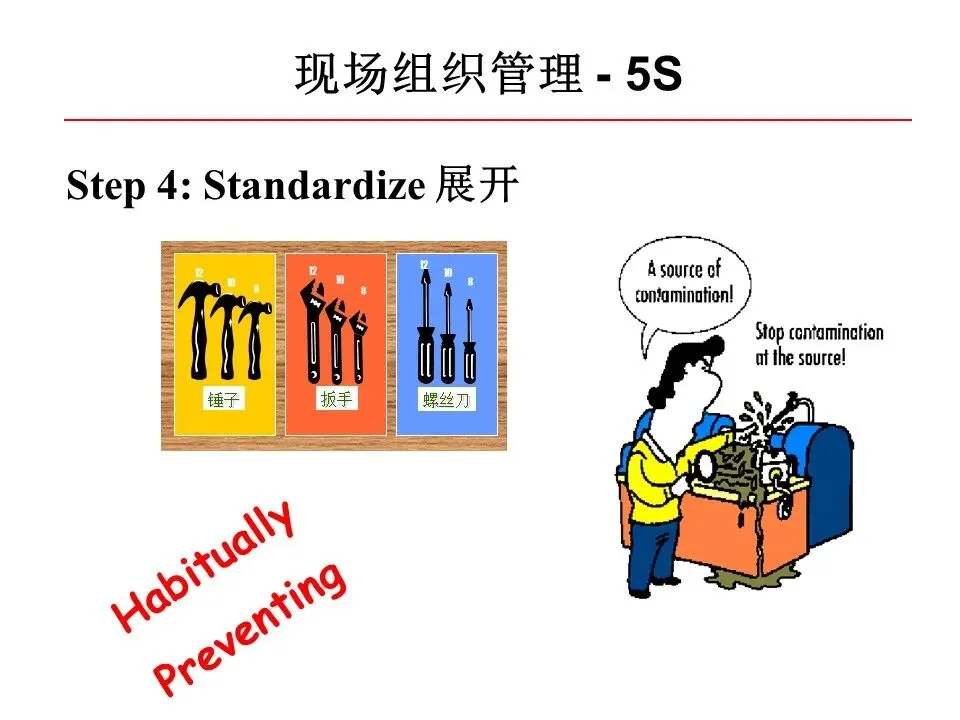
清扫 | Standardize | 养成习惯,预防问题 |
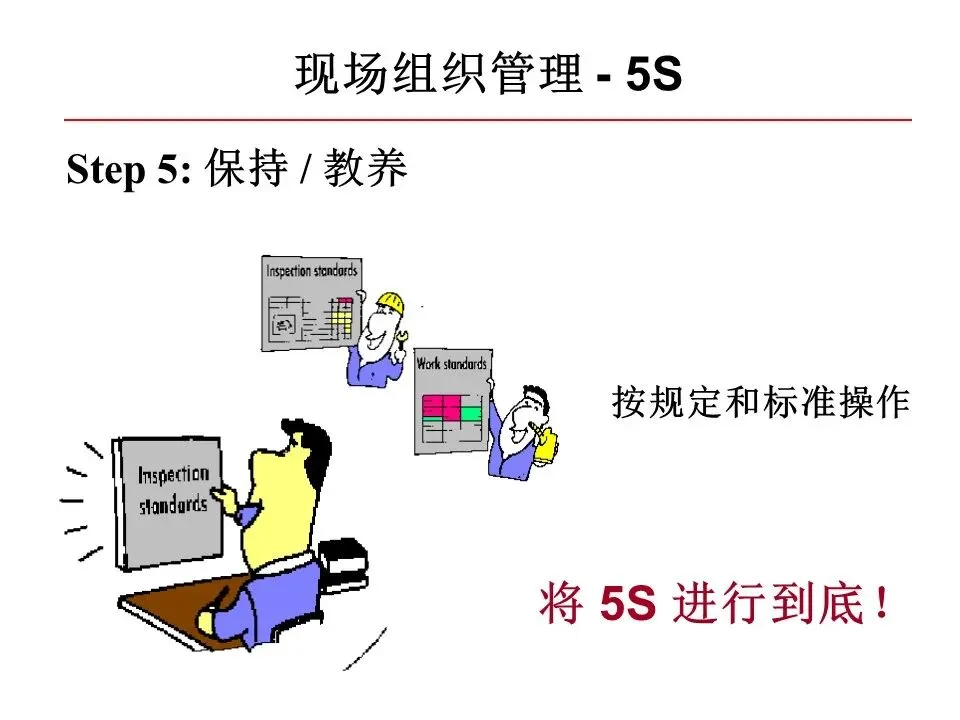
素养 | Sustain | 按规定和标准操作,将5S进行到底 |
在5S基础上加上安全和节约,就升级为6S/7S。
5S不是大扫除,而是管理基础。整理解决要不要,整顿解决放哪里,清洁解决怎么净,清扫解决怎么保持,素养解决怎么坚持。
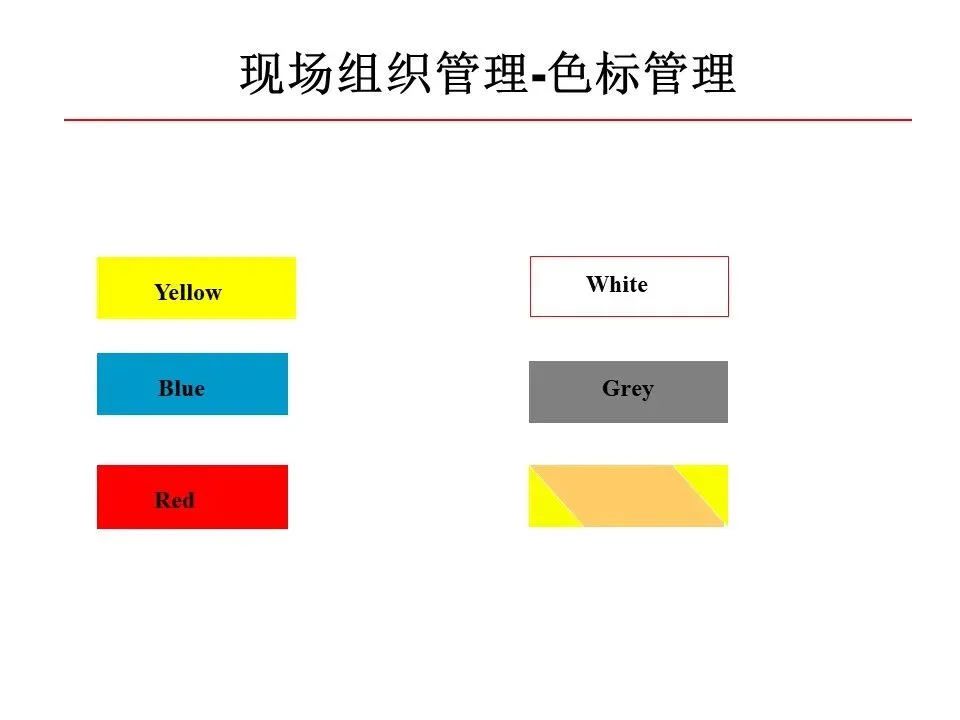
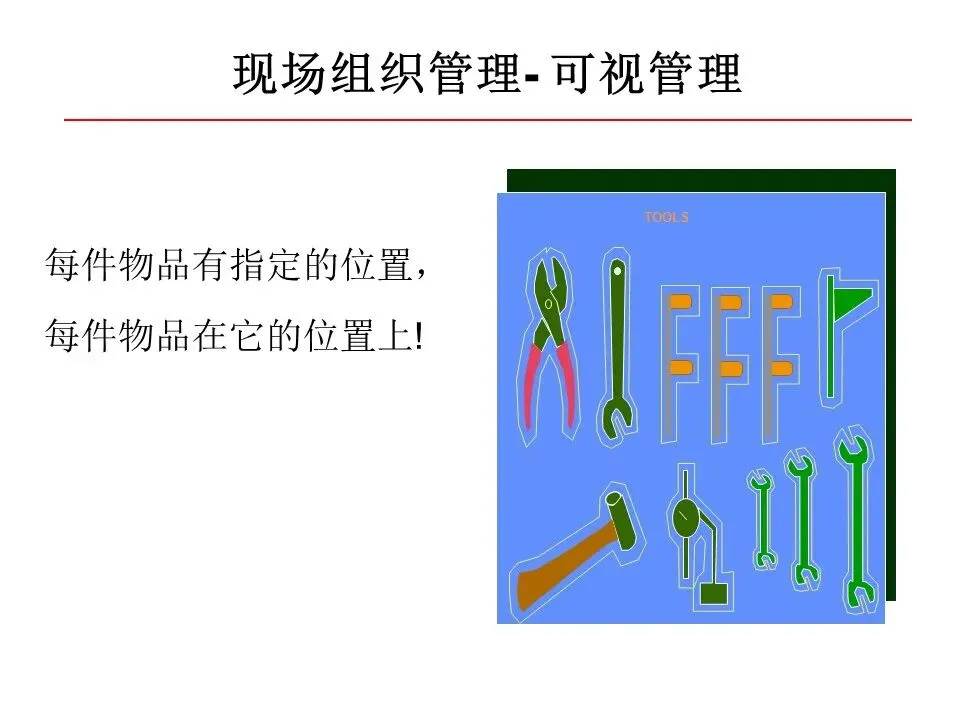
配合5S的还有目视化管理——每件物品有指定位置,每件物品在它的位置上。用色标系统区分区域:黄色标一般区域,白色标固定位置物品,蓝色标合格品或安全区,灰色标有害物品或防撞标识,红色标废品和返工区。
一目了然,才是好现场。
七大浪费
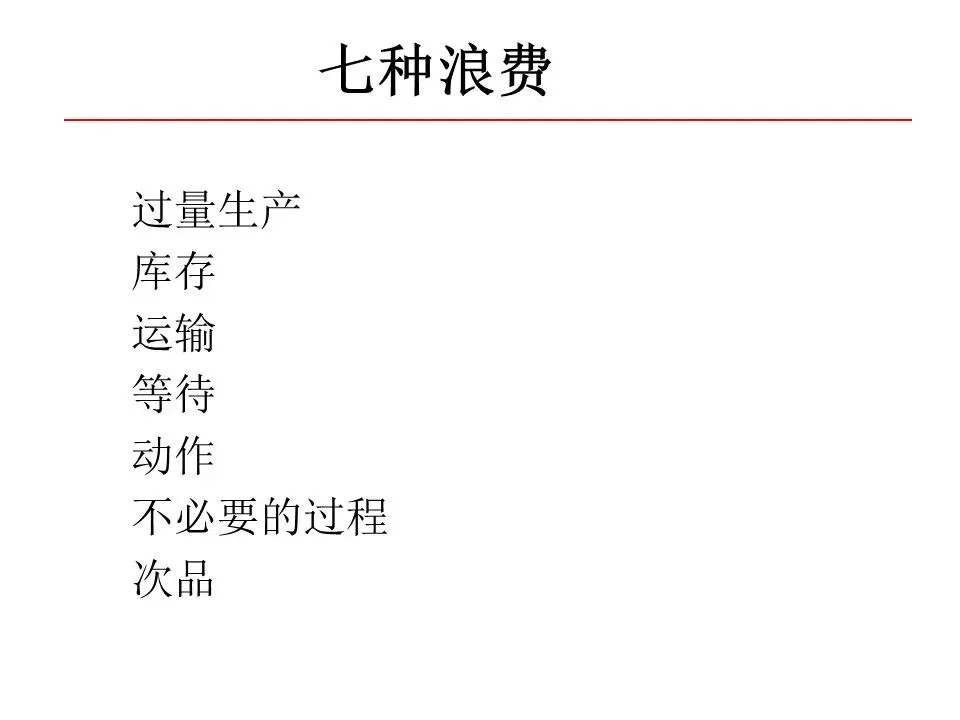
精益生产最经典的内容,就是七大浪费。这是所有改善活动的起点——你得先看见浪费,才能消灭它。
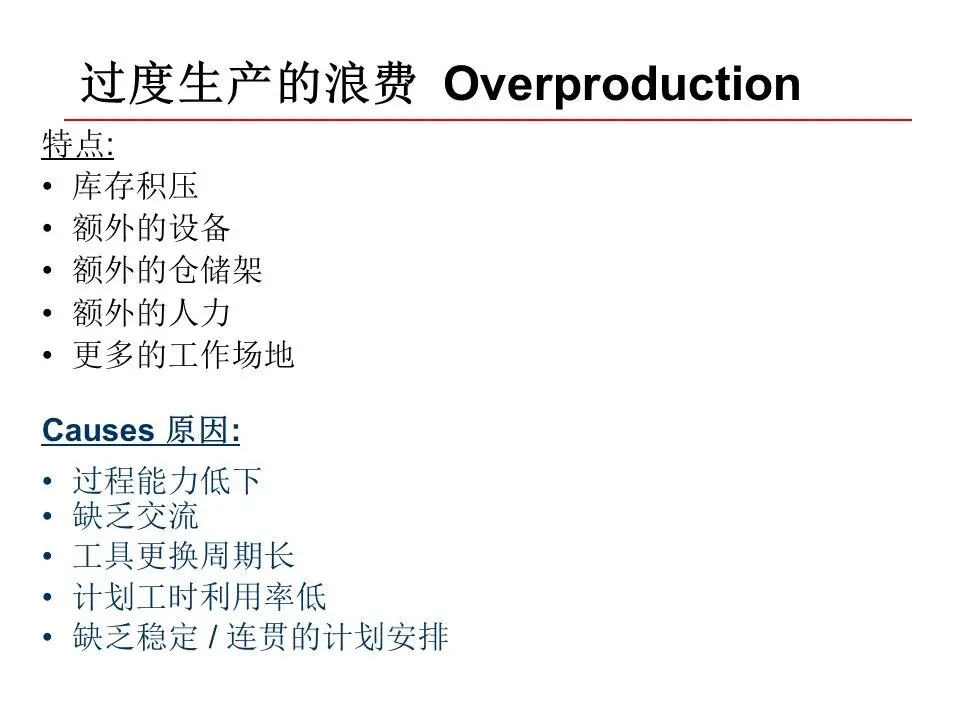
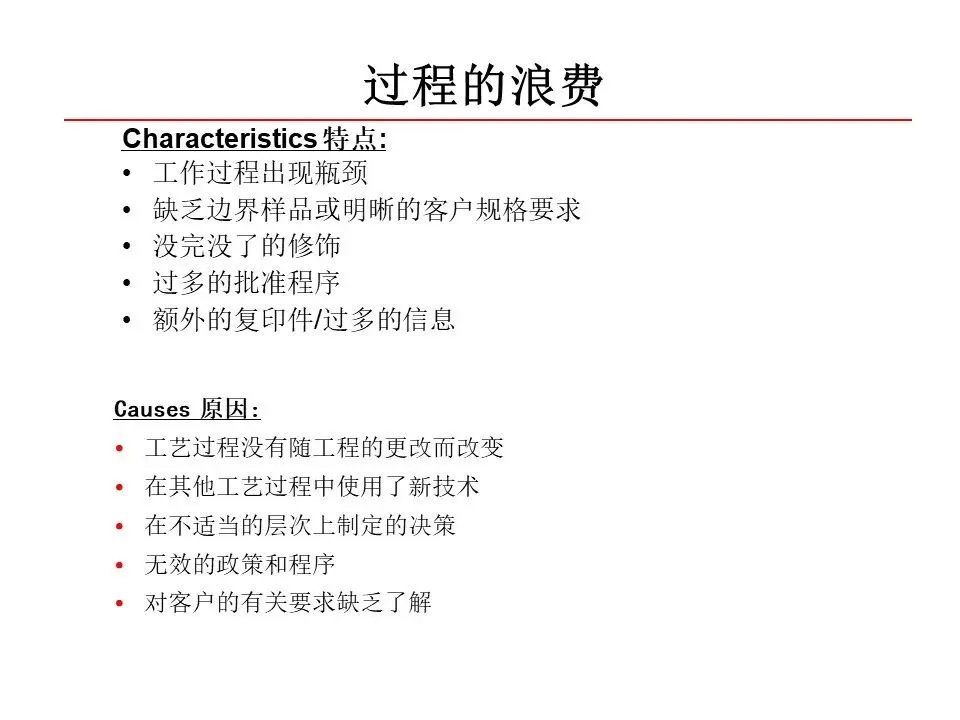
第一,过量生产。制造过多或过早,提前用掉生产费用,还隐藏了等待浪费,失去改善机会。更可怕的是带来庞大库存,增加利息负担和贬值风险。
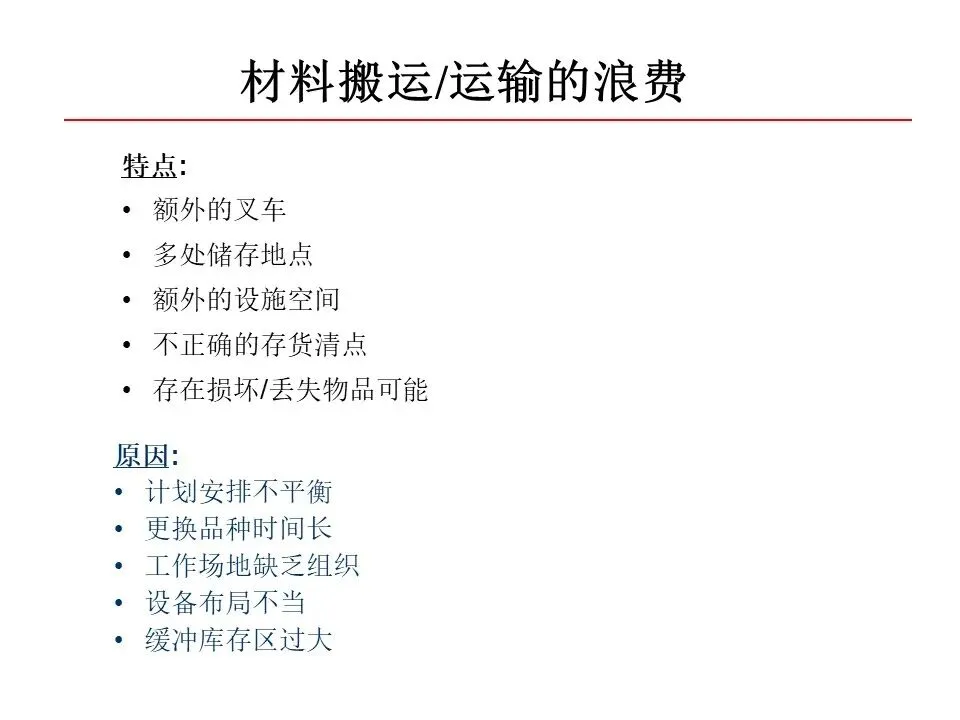
第二,搬运太多。搬运不产生附加值,还容易造成物品损伤。但要注意——减少搬运可行,杜绝搬运不可取,需综合考虑成本和距离。
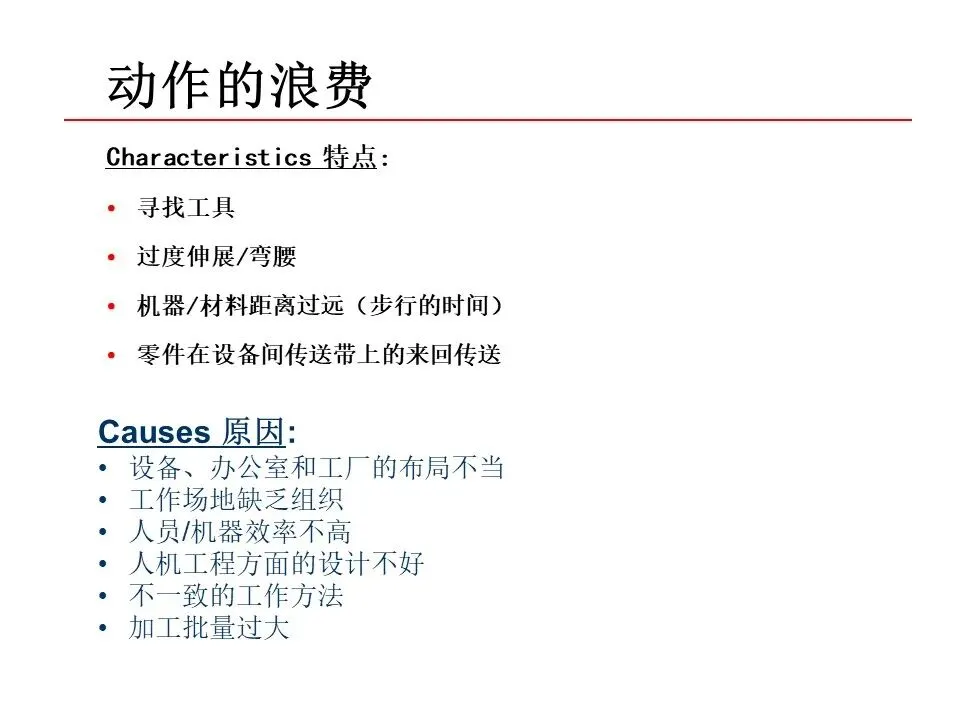
第三,无用动作。两手空闲、单手空闲、步行过多、转身角度太大、弯腰伸背……凡是没直接产生附加价值的人体动作,都是浪费。
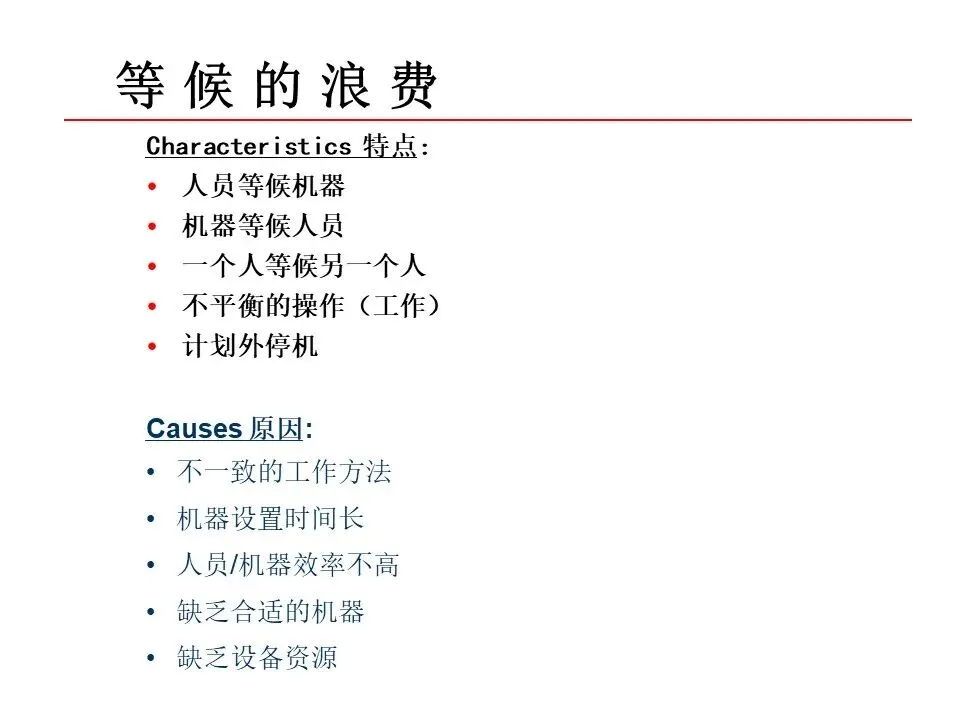
第四,停工等待。原料中断、作业不平衡、计划不当导致无事可做。涉及三个层面:机台设计、机台布置、人员分配。
第五,不当加工。多余加工和过分精确的加工,白白消耗能源、工时和辅助设备。
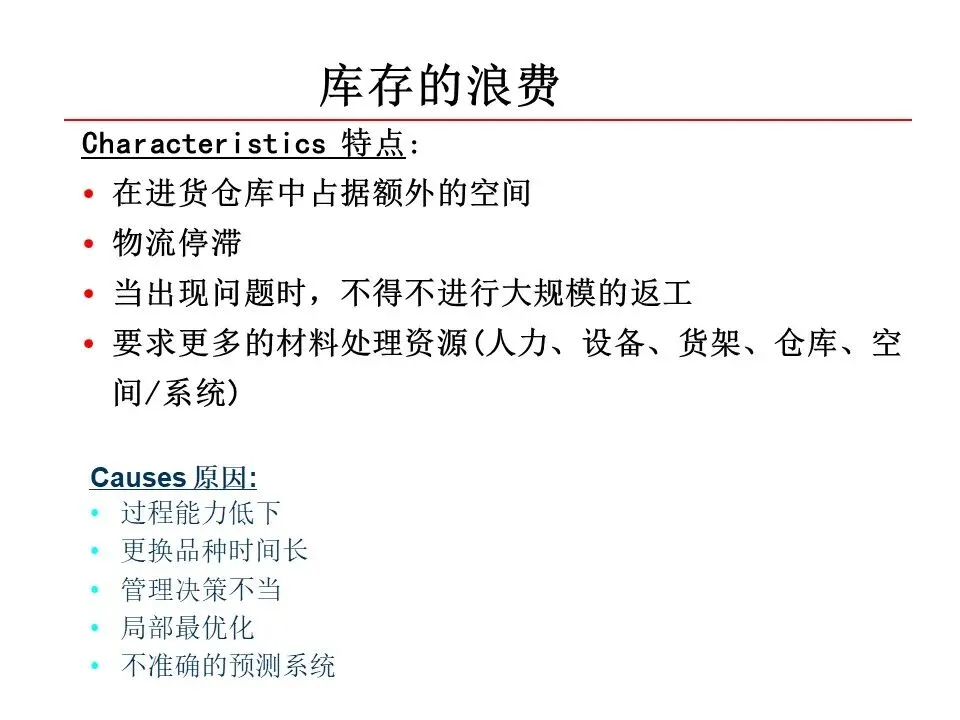
第六,库存浪费。JIT认为库存是万恶之源——库存多了,把故障、不良品、缺勤、计划失误等问题全部掩盖住了。降低库存,才能把问题暴露出来,逐步解决。
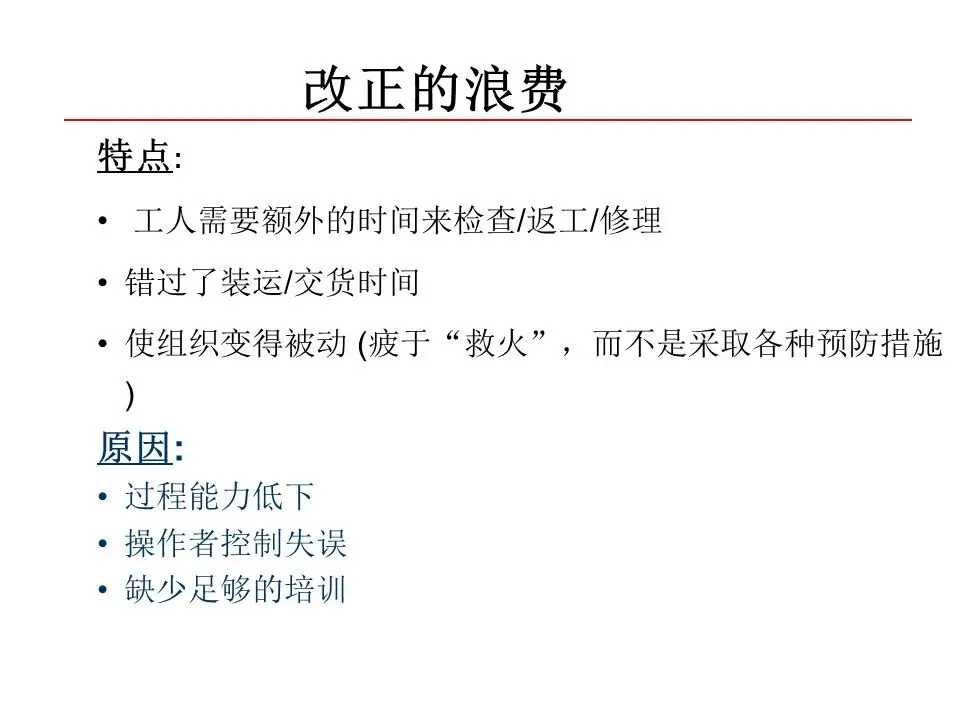
第七,不良产品。出现不良品需要处置的时间、人力、物力,以及由此造成的全部损失。
七大浪费的核心认知:库存是万恶之源,过量生产是最大的浪费。
JIT与拉动式生产
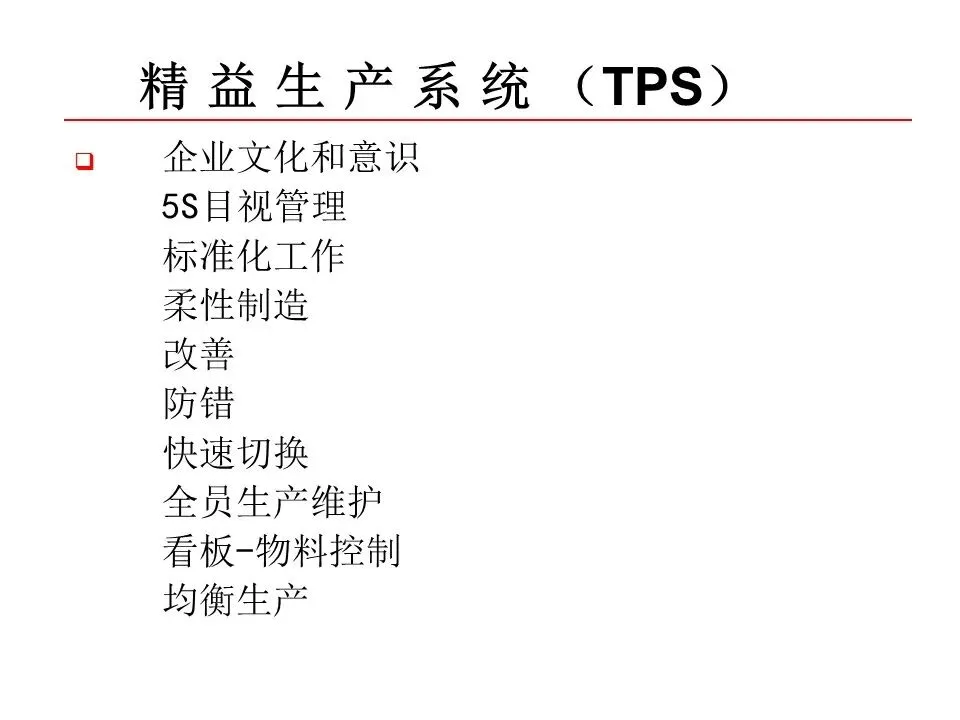
准时化生产(JIT)的目标很纯粹:
在正确的时间,以正确的方式,按正确的路线,把正确的物料送到正确的地点,每次都刚好及时。
实现JIT的关键是拉动式生产——物料移动基于实际消耗,而非预测。
拉动系统分三层:外部拉动(供应商基于工厂消耗补货)、生产拉动(存放区向生产点补货)、发送拉动(上工序向下工序补货)。看板就是传递该生产了或该补货了的信号。
拉动和推动的本质区别:拉动是后工序要了,前工序才做;推动是前工序做了,推给后工序。
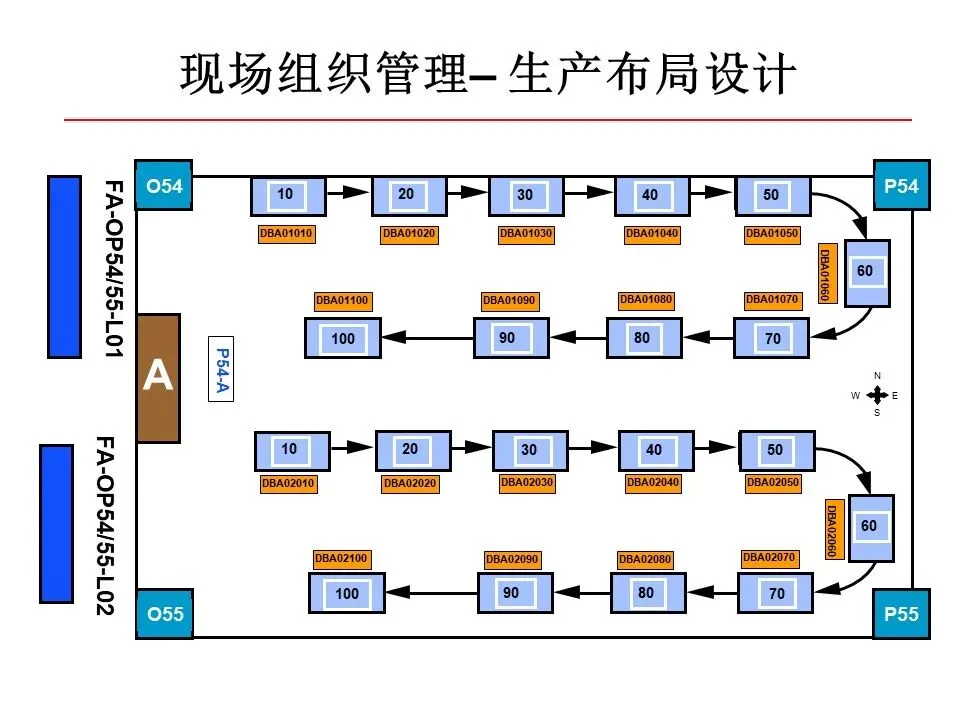
配合JIT的还有流程化生产——一个流的生产方式,让物料无障碍地流经生产系统,减少在制品堆积。U型单元布局让生产线出口和入口尽可能靠近,缩短搬运距离,提高柔性。
TPM:让设备零故障
TPM(全员生产维护)的目标是最大限度提高设备综合效率(OEE)。
设备综合效率=时间开动率×性能开动率×合格率。
TPM强调从最高领导到一线作业者全员参与,贯穿设备全生命周期。它区分两个关键概念:开动率是设备使用时间占最大负荷时间的比例;可动率是设备需要使用时能正常运转的比率——后者才是TPM真正追求的。
设备要被使用时能正常运转,这才是好设备。
现场改善十条法则
精益生产最终落地在现场。课件中给出了十条现场改善法则,值得反复咀嚼:
摒弃传统观念;与其说做不出来,不如考虑怎么做;不找借口,先把握现状;好的马上做,不好的马上停;从60分做起;有错马上纠正;查找真正原因要问5个为什么;集合10个人的智慧胜过一个人苦想;改善无止境,以最差为起点。
造物先造人。丰田佐吉的这句话点明了精益生产的哲学——一切改善的核心,都是人的成长。
全文篇幅100页,无法全部展示。
❓ 问:本期资料如何获取?
✅ 答:您可以通过文末赞赏通道支持后,+V “zhiyanzhe007”。
(知识星球会员享有专属权益,可直接在星球内下载,无需重复支持)
❓ 问:如何加入知识星球?
✅ 答:您可点击知识星球,星球先已沉淀1000+份质量与精益领域专业资料,并保持常态化更新,持续为会员提供内容支持。

