8D解决问题的方法培训ppt
- 2026-10-25 10:22:03
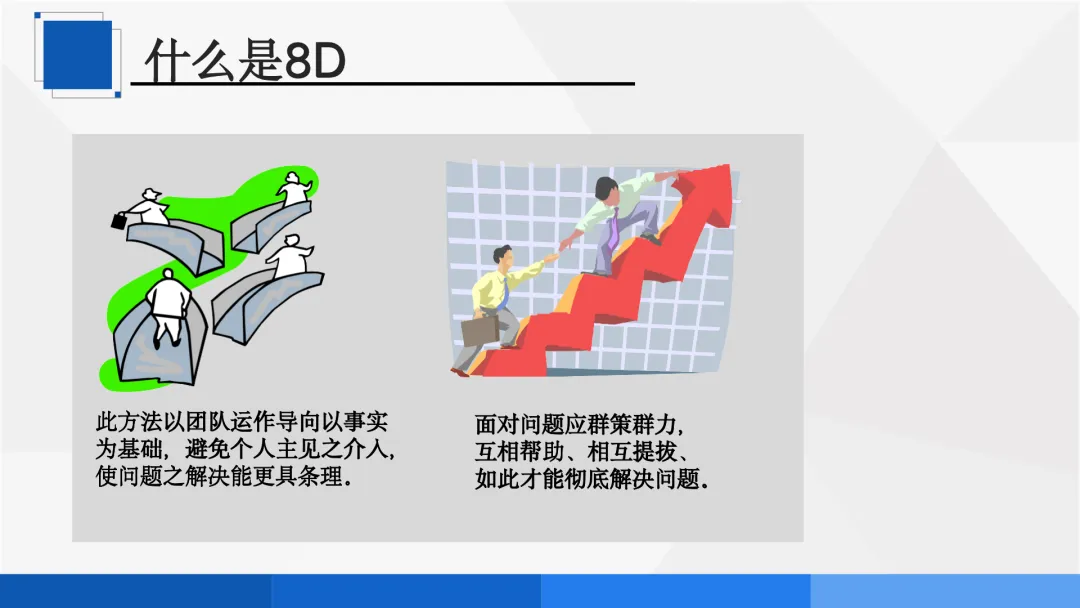
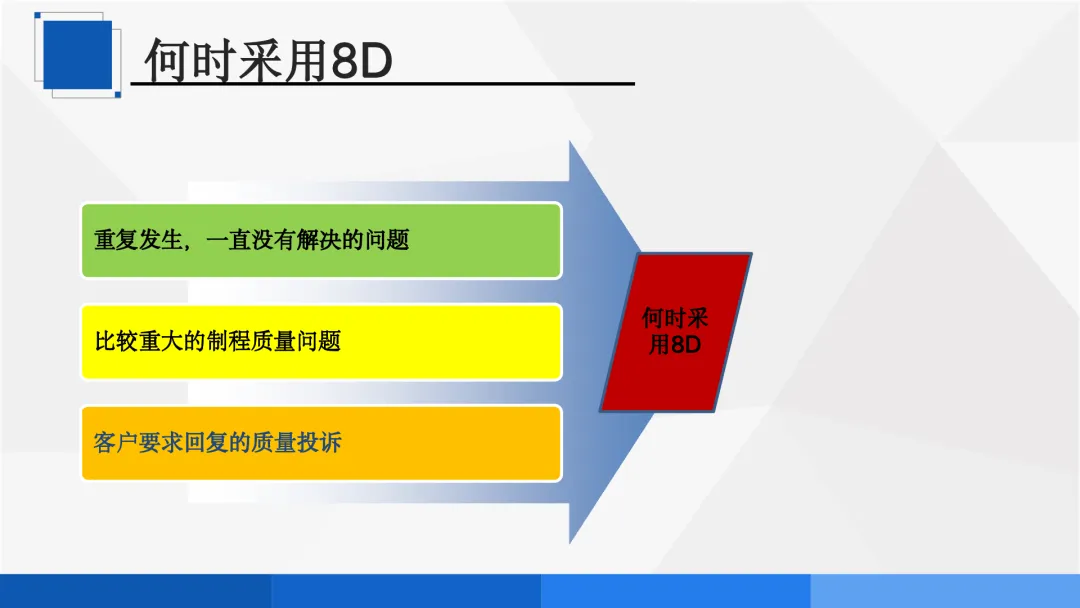
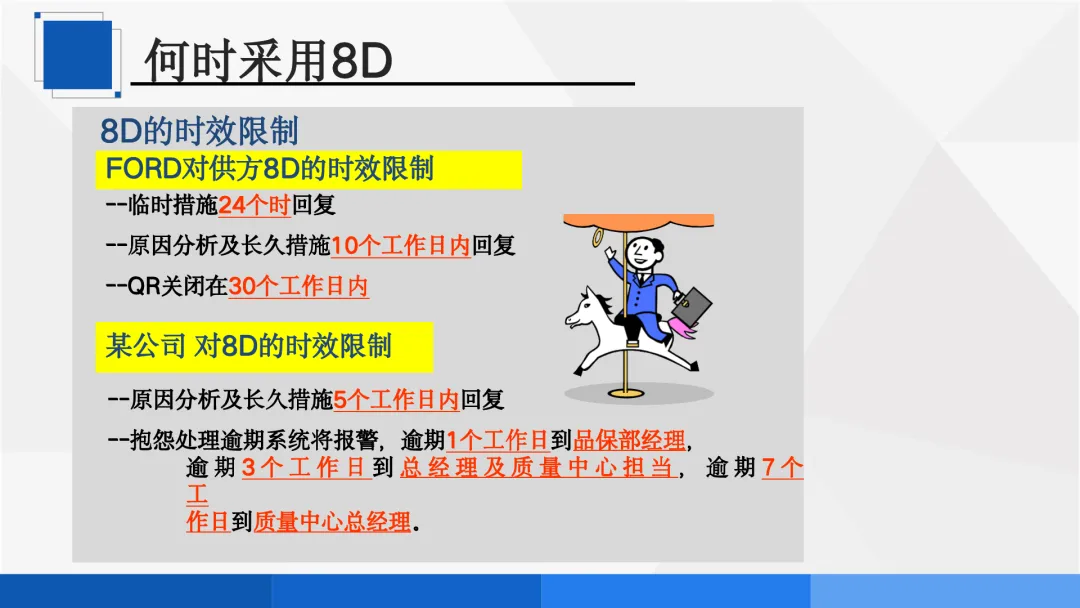
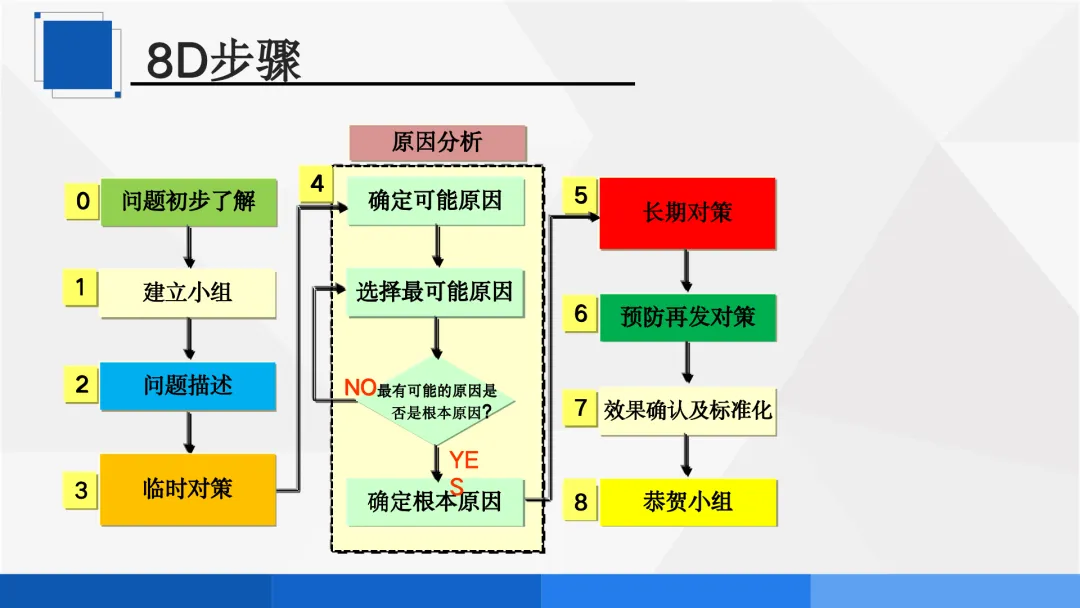
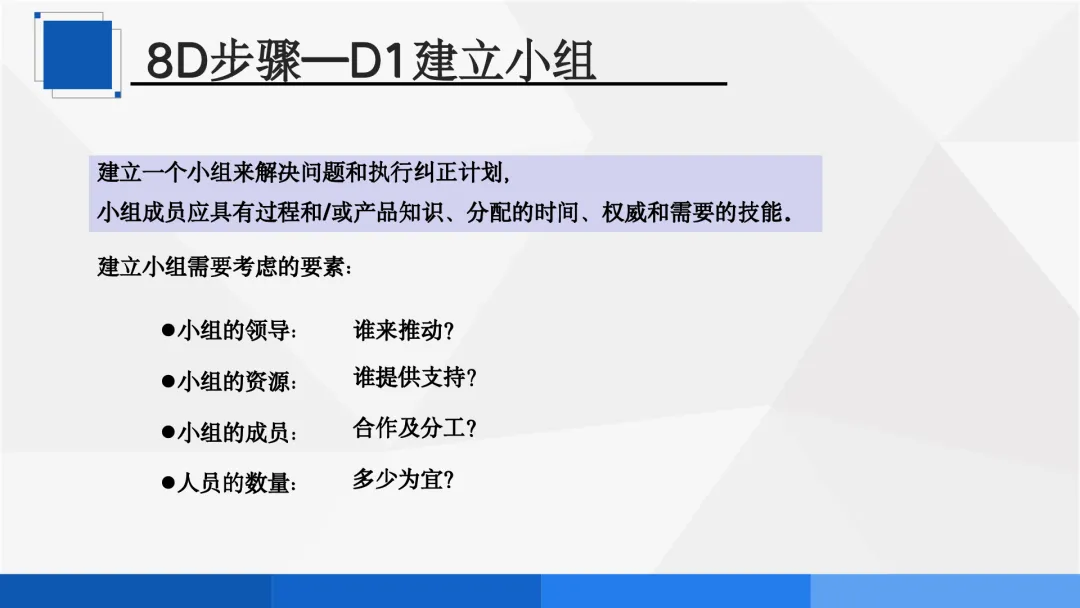
8D解决问题的方法培训ppt什么是8D 一、8D的起源与定义 8D的原名叫做8 Disciplines,又称团队导向问题解决方法。是由福特公司始创,全球化质量管理及改善的特殊必备方法。之后已成为QS9000、ISO TS16949、福特公司的特殊要求。 凡是做福特的零件,必需采用8D作为质量改善的工具。 目前有些企业并非福特的供应商或汽车业的合作伙伴,也很喜欢用这个方便而有效的方法解决质量问题,成为一个固定而有共识的标准化问题解决步骤。 二、8D的核心理念 8D方法有两个核心特点: 第一,以团队运作导向,以事实为基础,避免个人主见之介入,使问题之解决能更具条理。 第二,面对问题应群策群力,互相帮助、相互提拔,如此才能彻底解决问题。 关键洞察:8D不是一个人单打独斗,而是一个团队协作、系统思维、数据驱动的问题解决方法论。 为什么要推行8D 一、推行8D的四大价值 第一,通过建立小组训练内部合作的技巧。 8D要求组建跨职能团队,这在无形中训练了员工的沟通协作能力。一个能高效协作的团队,是企业最宝贵的资产。 第二,提供问题有效解决的方法。 8D提供了一套标准化、结构化的问题解决步骤。有了这套方法,遇到问题不再慌乱,按步骤推进即可。 第三,防止相同或类似问题的再发生。 8D不仅解决当前问题,更通过根本原因分析、预防再发对策,确保问题不再重复。这是8D区别于"救火式"问题解决的关键。 第四,提高顾客满意度,增强其对供方的产品和过程的信心。 当客户看到你用8D系统、专业地解决问题,他们对你们的信任会大幅提升。8D报告,本身就是一份质量承诺。 何时采用8D 一、三种必须采用8D的场景 场景一:重复发生,一直没有解决的问题。 同一个问题反复出现,说明之前的解决只是治标没治本。必须用8D进行根本原因分析。 场景二:比较重大的制程质量问题。 影响范围广、损失大、风险高的质量问题,需要系统性的8D方法来解决。 场景三:客户要求回复的质量投诉。 客户投诉,尤其是重要客户的投诉,必须用8D报告来回复,体现专业性和系统性。 二、8D的时效限制 8D强调时效性,不同企业有不同的时效要求: 福特对供方8D的时效限制: 临时措施——24小时内回复。 原因分析及长久措施——10个工作日内回复。 QR关闭——在30个工作日内。 某公司对8D的时效限制(更严格): 临时措施——24小时内回复。 原因分析及长久措施——5个工作日内回复。 抱怨处理逾期系统将报警:逾期1个工作日到品保部经理,逾期3个工作日到总经理及质量中心担当,逾期7个工作日到质量中心总经理。 关键洞察:时效是8D的刚性要求。拖延,不仅是效率问题,更是态度问题、责任问题。 8D步骤实际运用 一、8D的八个步骤总览 8D的八个步骤,构成了一个完整的问题解决闭环: D0:问题初步了解——立项和准备工作。 D1:建立小组——组建问题解决团队。 D2:问题描述——详细描述问题现象。 D3:临时对策——遏制问题扩大。 D4:原因分析——找出根本原因。 D5:长期对策——制定永久解决方案。 D6:预防再发对策——防止问题再次发生。 D7:效果确认及标准化——验证效果并固化。 D8:恭贺小组——肯定团队努力。 流程逻辑: 二、D0:问题初步了解(立项和准备工作) 目的: 鉴定是否有进行8D的必要;立项和确定主题;收集资料。 核心动作: 此过程尽量获取内部和外部的问题信息、数据,进行初步的分析和方案策划。 关键判断: 不是所有问题都需要8D。问题是否重复发生?是否重大?是否客户要求?如果是,才启动8D。 三、D1:建立小组 目的: 建立一个小组来解决问题和执行纠正计划。 小组成员应具备: 过程和/或产品知识、分配的时间、权威和需要的技能。 建立小组需要考虑的要素:
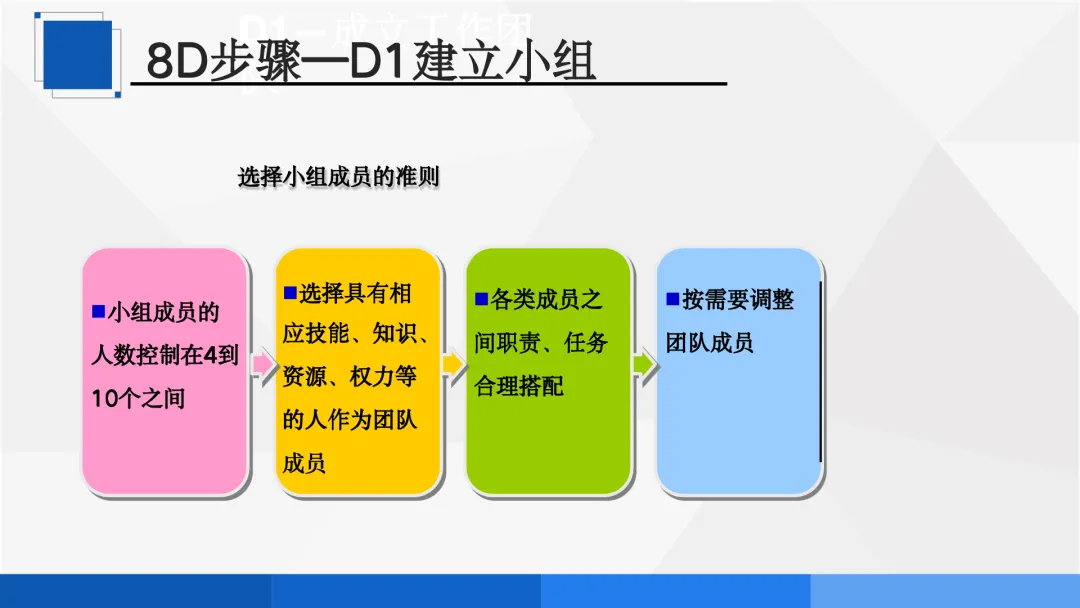
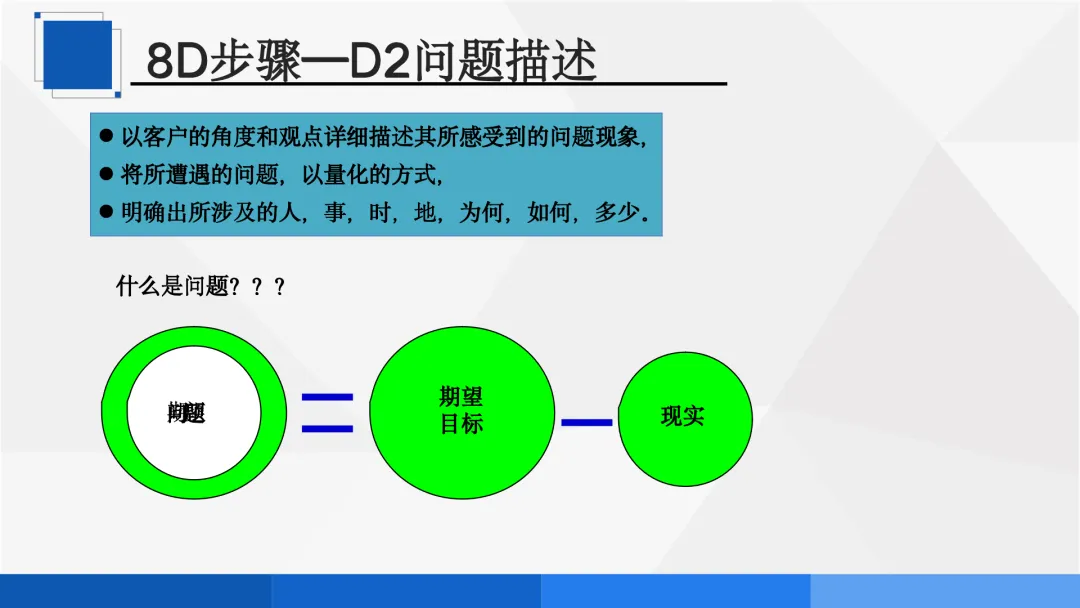
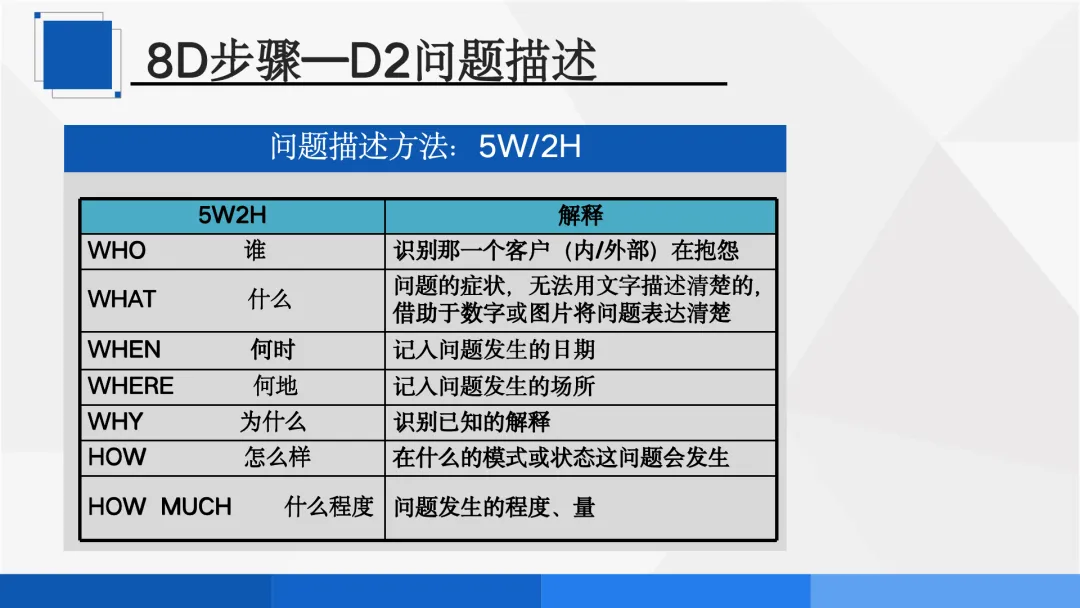
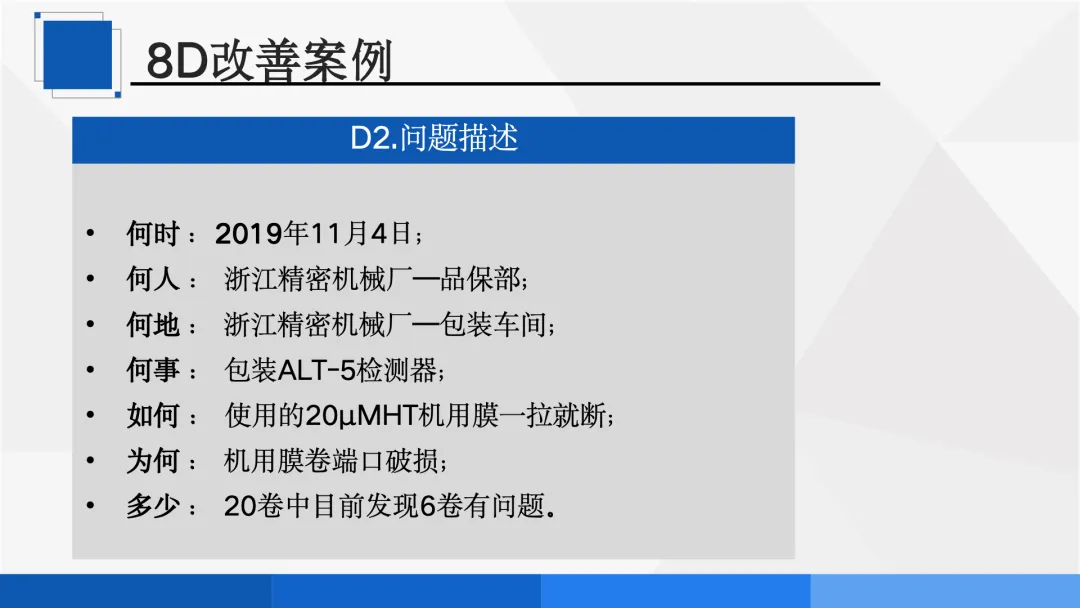
选择小组成员的准则: 按需要调整团队成员。 小组成员的人数控制在4到10个之间——太多效率低,太少知识不全。 选择具有相应技能、知识、资源、权力等的人作为团队成员。 各类成员之间职责、任务合理搭配。 四、D2:问题描述 目的: 以客户的角度和观点详细描述其所感受到的问题现象,将所遭遇的问题,以量化的方式,明确出所涉及的人、事、时、地、为何、如何、多少。 问题描述方法:5W2H
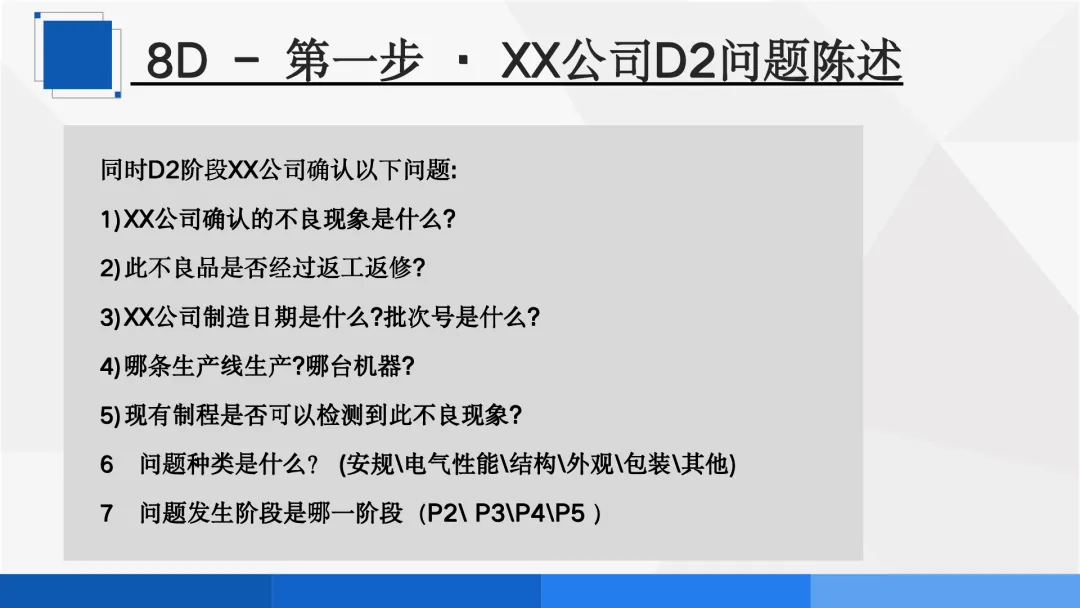
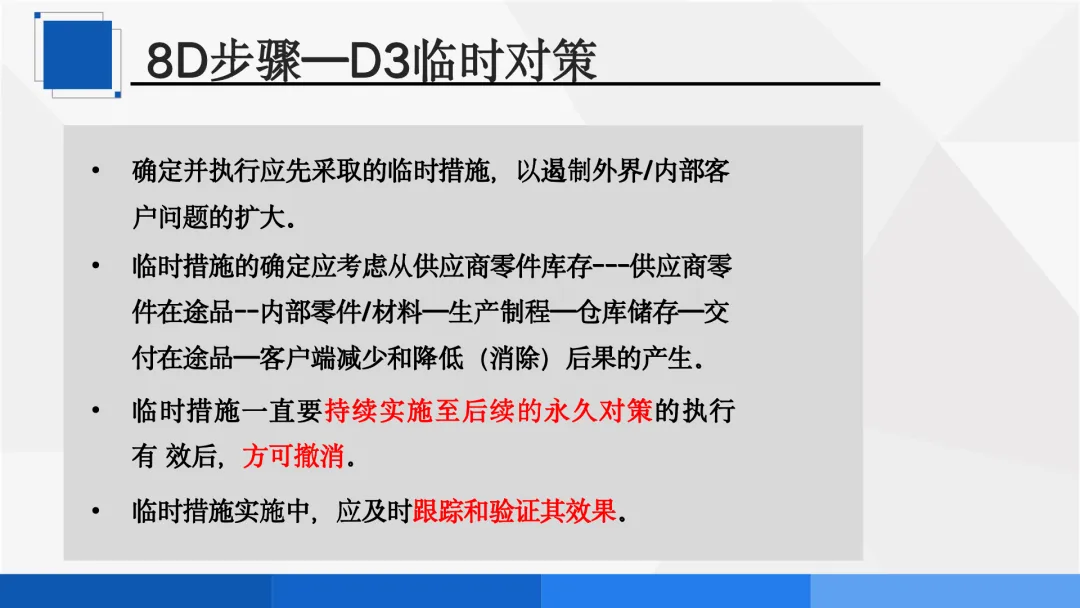
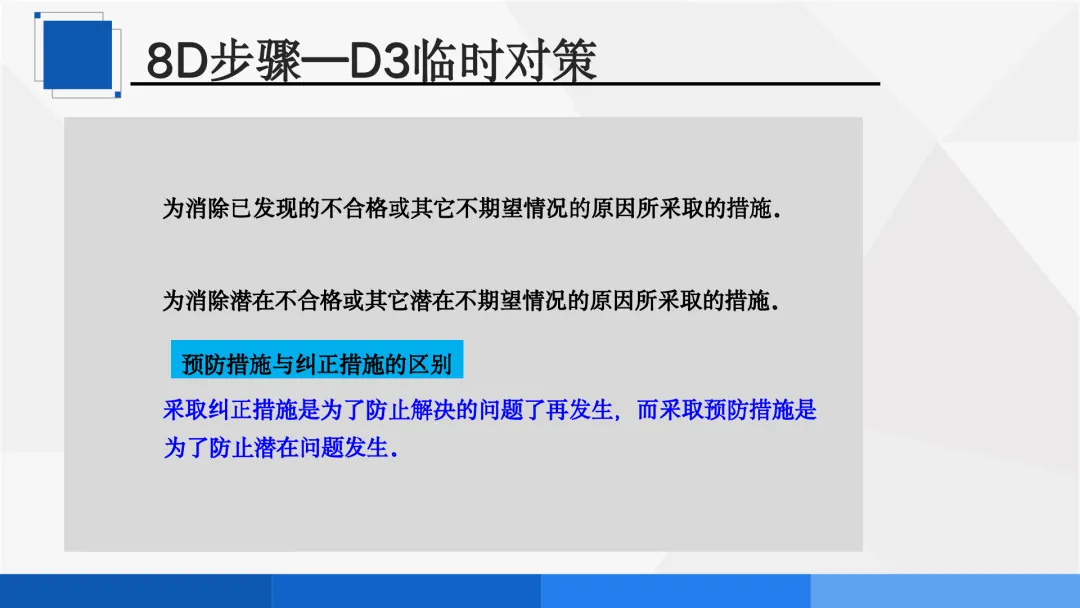
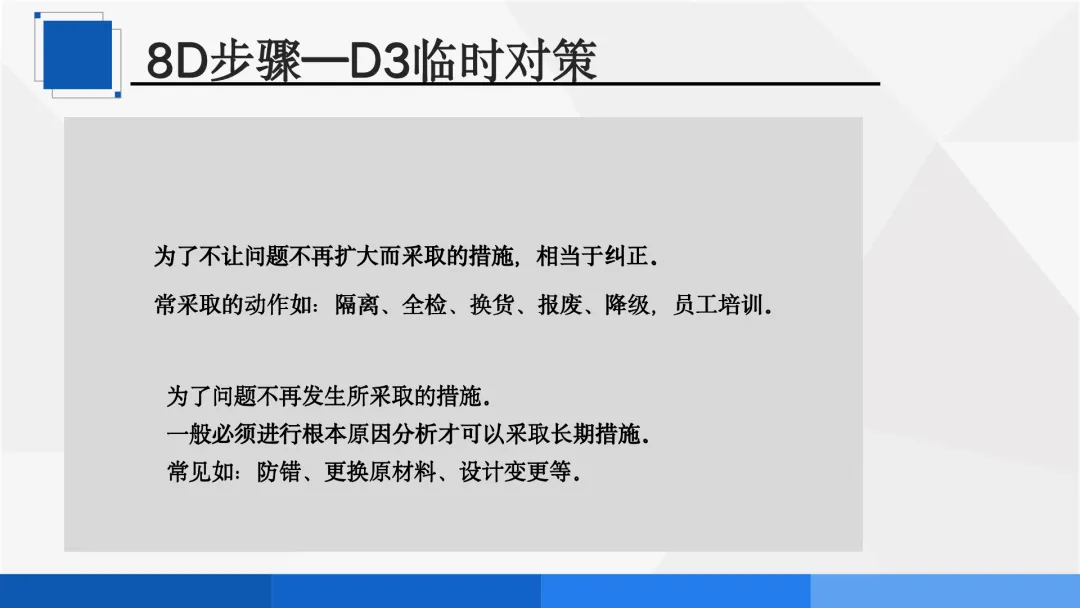
D2问题陈述必须回答清楚以下几个问题: 同时,D2阶段还需确认以下问题: 确认的不良现象是什么? 此不良品是否经过返工返修? 制造日期是什么?批次号是什么? 哪条生产线生产?哪台机器? 现有制程是否可以检测到此不良现象? 问题种类是什么?(安规、电气性能、结构、外观、包装、其他) 问题发生阶段是哪一阶段?(P2、P3、P4、P5) 五、D3:临时对策 目的: 定义、验证和执行临时控制行动,保证在永久纠正措施实施前,将问题与内外部顾客隔离。 需要考虑的问题: 临时措施的确定应考虑: 从供应商零件库存→供应商零件在途品→内部零件/材料→生产制程→仓库储存→交付在途品→客户端,减少和降低(消除)后果的产生。 关键原则: 临时措施一直要持续实施至后续的永久对策的执行有效后,方可撤消。 临时措施实施中,应及时跟踪和验证其效果。 纠正措施与预防措施的区别:
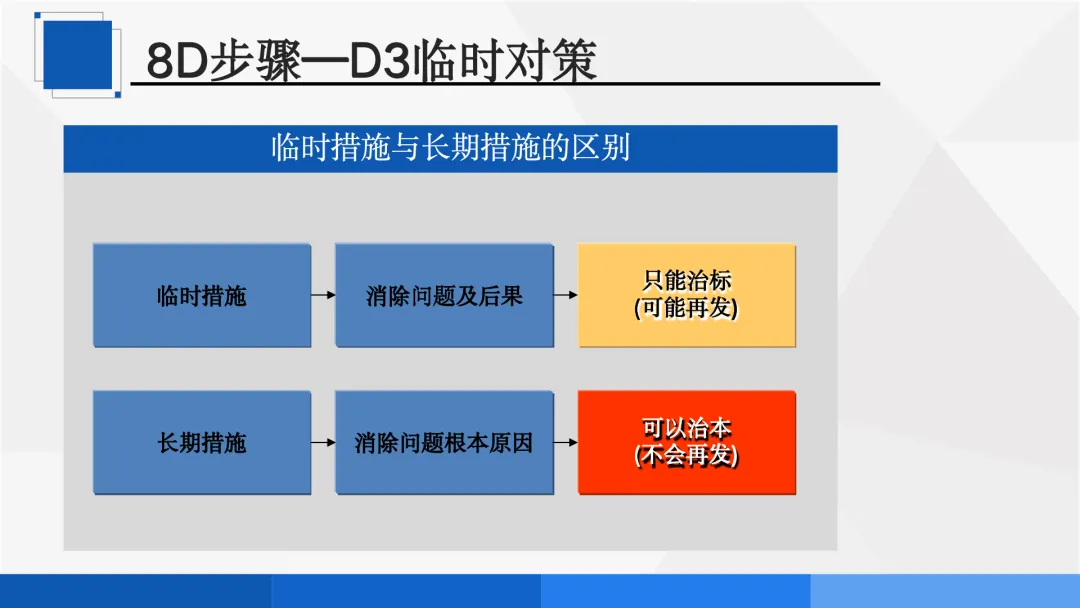
临时措施与长期措施的区别:
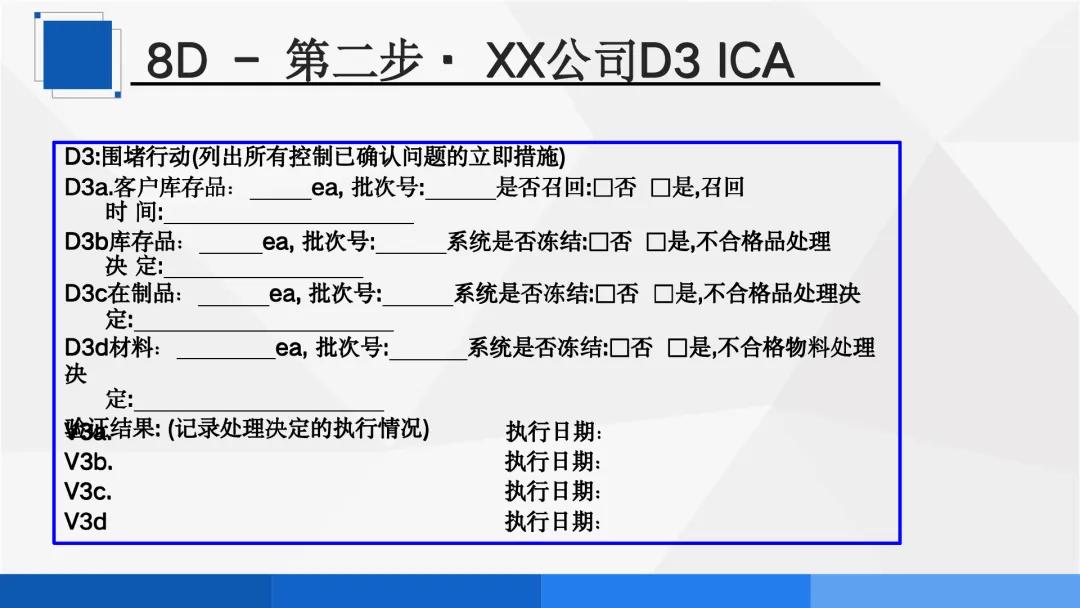
临时措施的典型动作: 隔离、全检、换货、报废、降级、员工培训。 长期措施的典型动作: 防错、更换原材料、设计变更。 XX公司D3围堵行动模板:
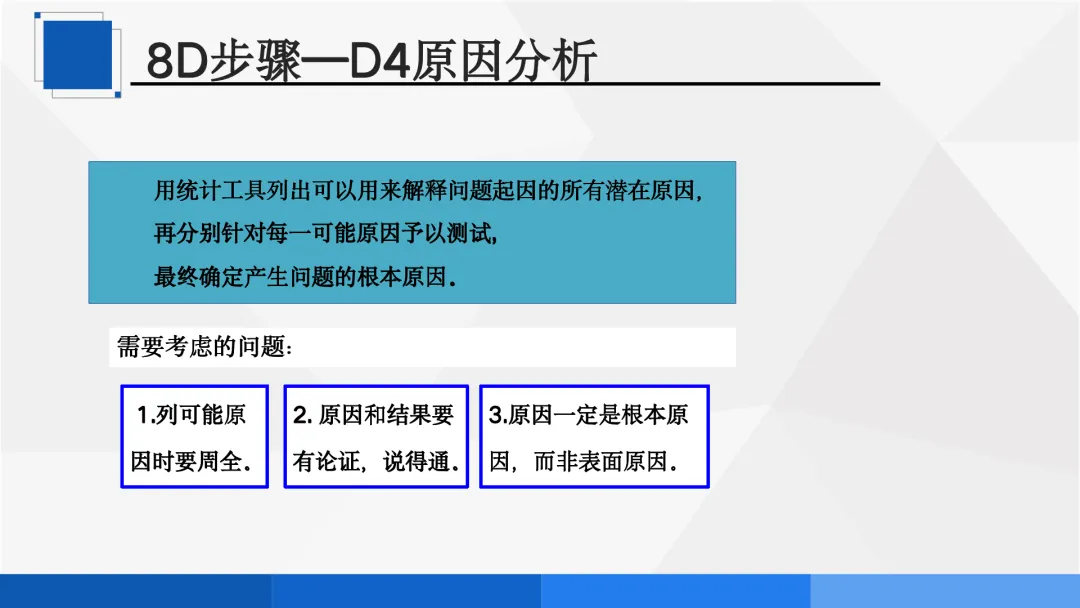
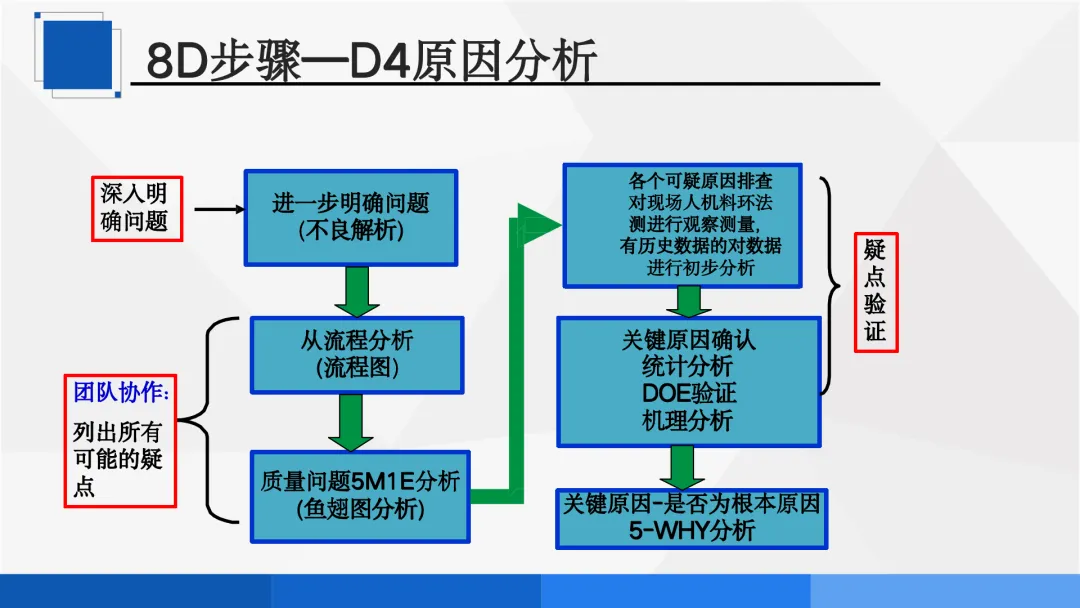
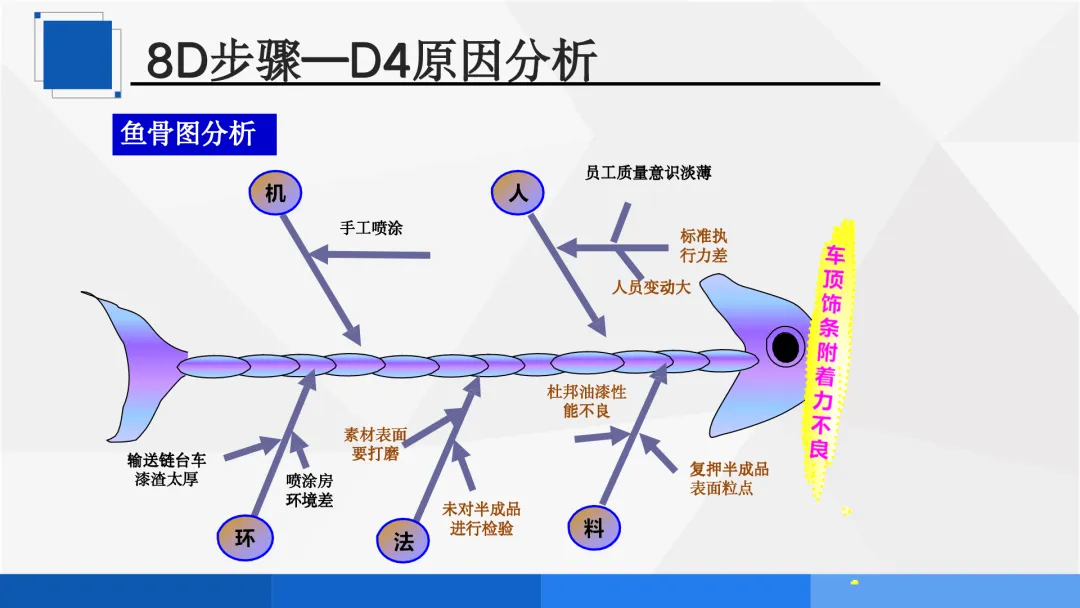
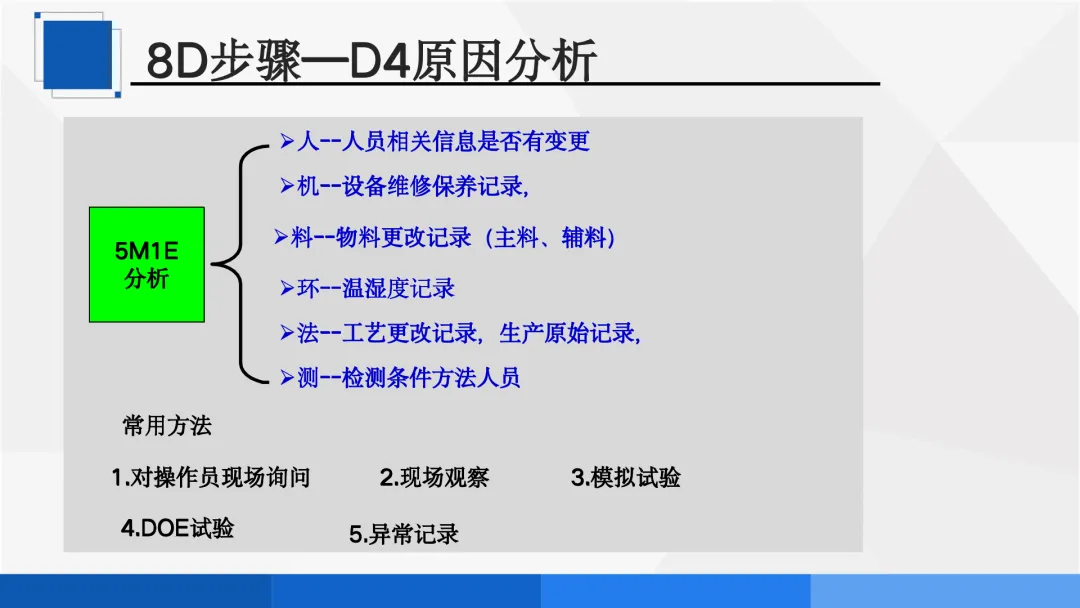
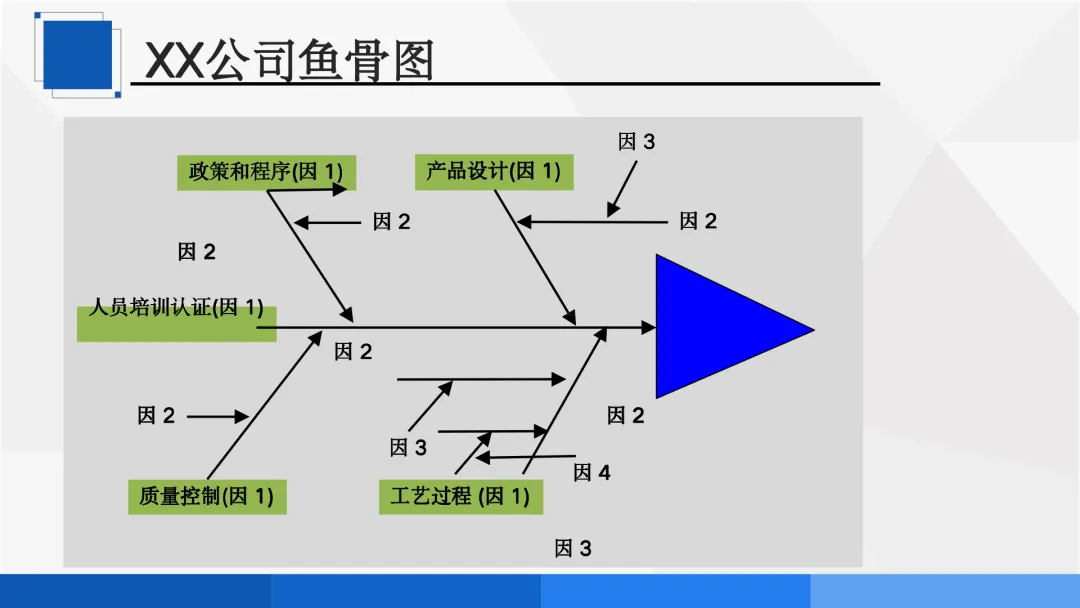
六、D4:原因分析 目的: 用统计工具列出可以用来解释问题起因的所有潜在原因,再分别针对每一可能原因予以测试,最终确定产生问题的根本原因。 需要考虑的问题: 原因分析的方法体系: 鱼骨图分析示例: 问题:复押半成品表面粒点 5M1E分析:
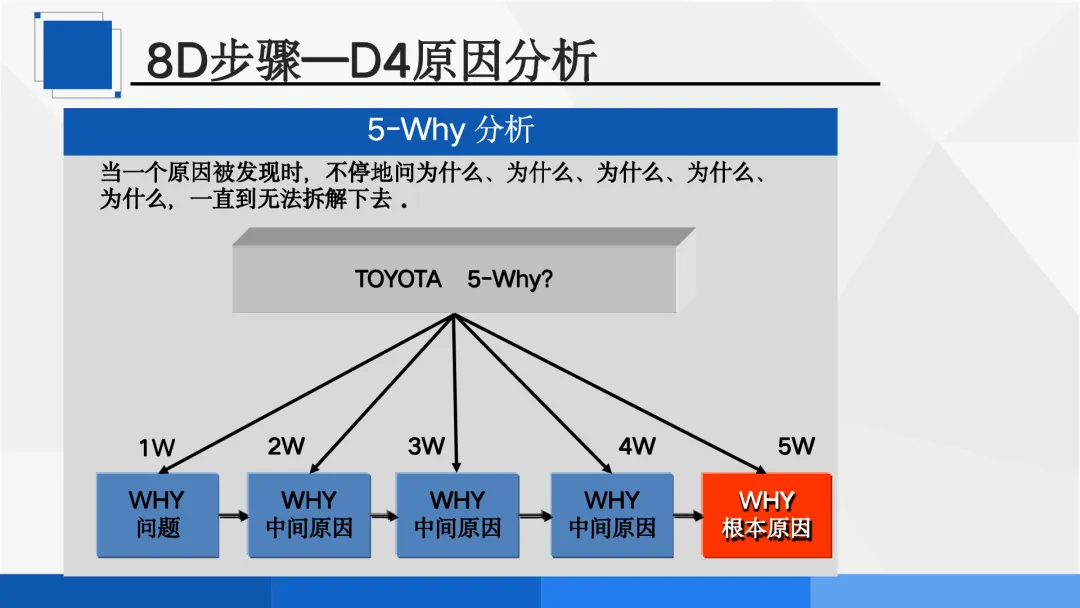
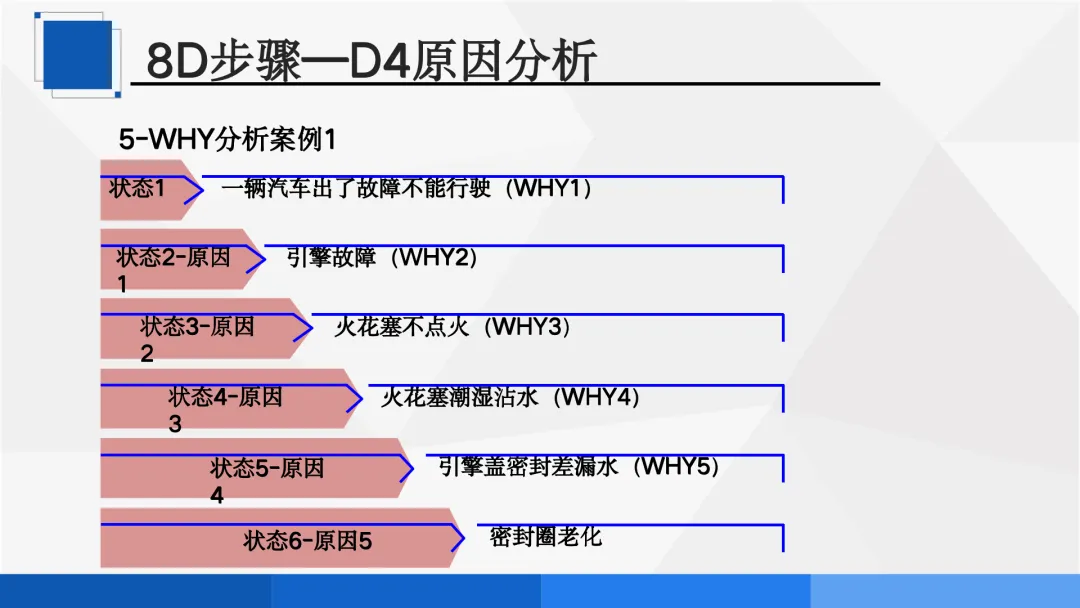
常用方法: 5-Why分析: 当一个原因被发现时,不停地问为什么、为什么、为什么、为什么、为什么,一直到无法拆解下去。 5-Why分析案例1:汽车故障
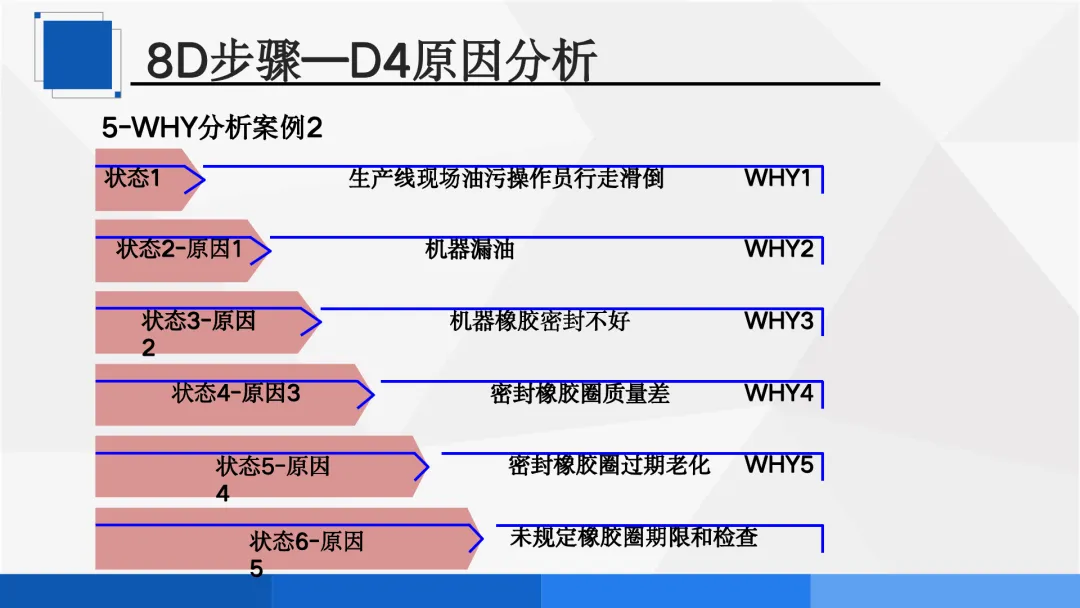
5-Why分析案例2:生产线油污滑倒
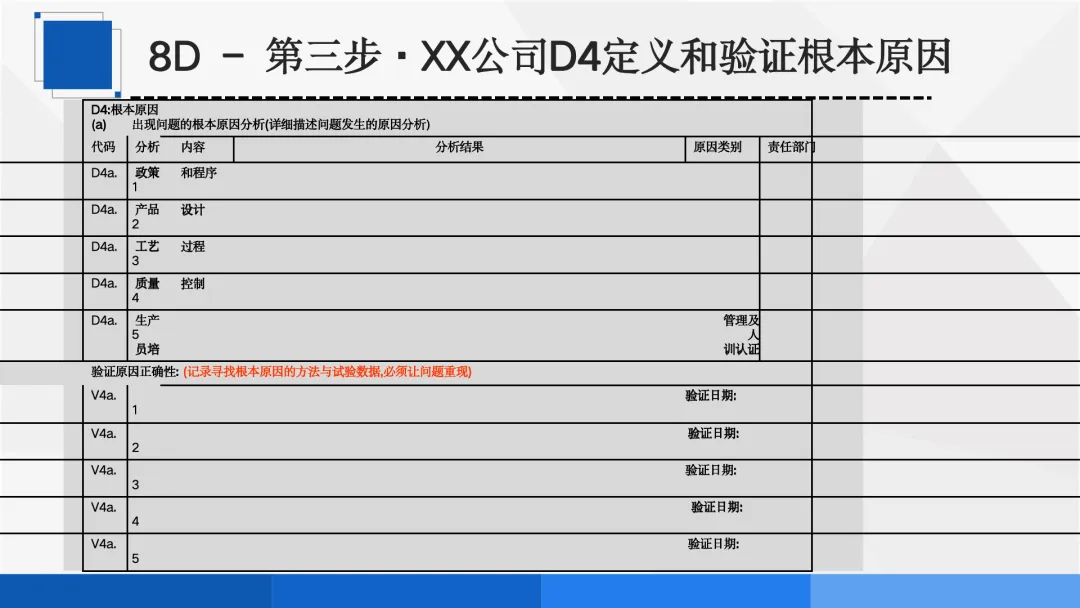
XX公司D4定义和验证根本原因模板:
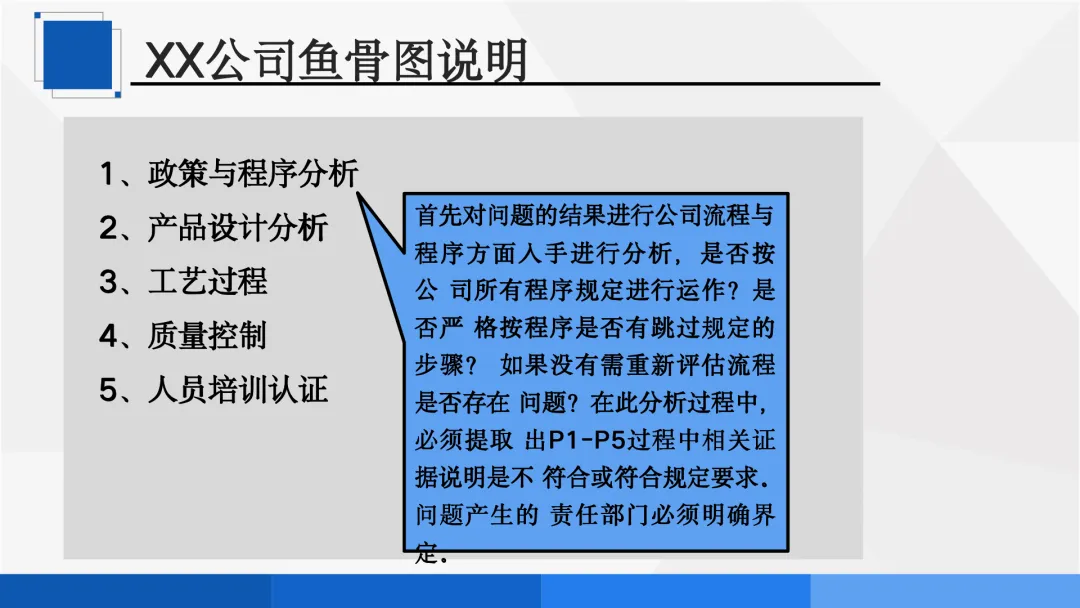
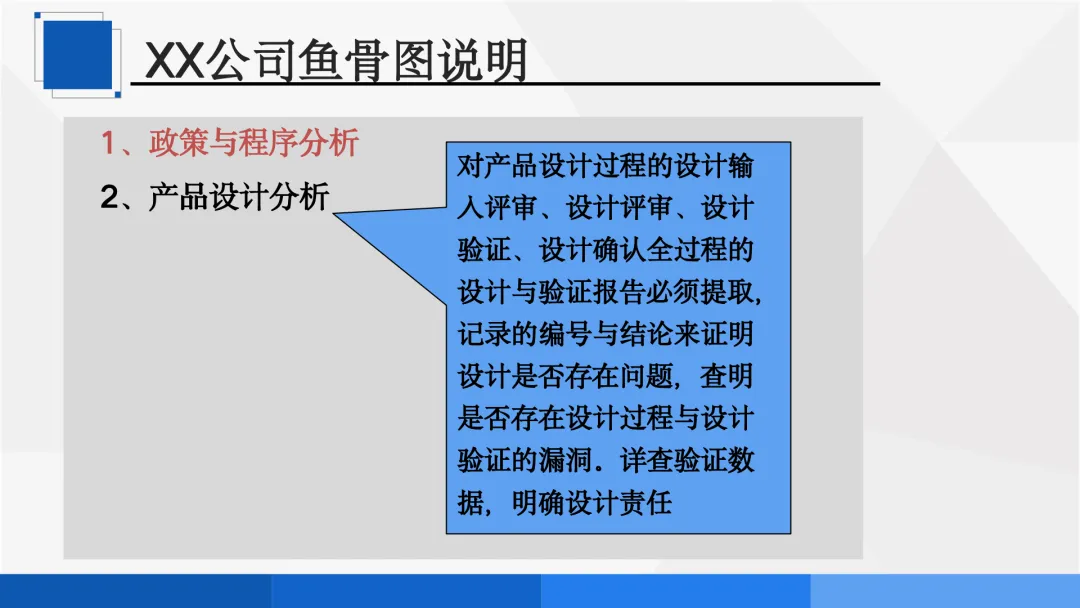
验证原因正确性: 记录寻找根本原因的方法与试验数据,必须让问题重现。 XX公司鱼骨图五大分析维度: 1. 政策与程序分析: 首先对问题的结果进行公司流程与程序方面入手进行分析,是否按公司所有程序规定进行运作?是否严格按程序?是否有跳过规定的步骤?如果没有,需重新评估流程是否存在问题?在此分析过程中,必须提取出P1-P5过程中相关证据说明是不符合或符合规定要求。问题产生的责任部门必须明确界定。 2. 产品设计分析: 对产品设计过程的设计输入评审、设计评审、设计验证、设计确认全过程的设计与验证报告必须提取,记录的编号与结论来证明设计是否存在问题,查明是否存在设计过程与设计验证的漏洞。详查验证数据,明确设计责任。 3. 工艺过程分析: 对产品工艺过程流程设计进行确认,问题批次使用的PFMEA、控制计划、SOP等过程进行审查,是否存在工艺过程设计存在风险与不完善。严查小批量试生产过程的验证报告与数据,特别是试生过程发现的问题是否全部关闭(试生产总结报告是严查重点)。批量生产过程中是否有特采物料,返工返修过程是否被有效监控,设备是否有维修记录。 4. 质量控制分析: 运用控制计划,提取关键过程的控制数据,来料、过程、成品、入库检验指导书是否包含问题结果的控制。需明确问题批的检验记录状态是否与标准一致,需明确被漏检的原因。 5. 人员培训认证及生产控制: 检验产生问题批人员的培训情况,是否是新人上岗,是否有顶岗,培训考核是否合格等,需调查产生问题工位人员的培训记录,体现在调查结果中。 注:每一环节均可采用一般的鱼骨图从5M1E进行分析。 七、D5:长期对策 目的: 选取最佳的长期对策来解决根本原因,同时也选取最佳的长期对策来控制根本原因的影响。 需要考虑的问题: XX公司D5实行长期的正确对策模板:
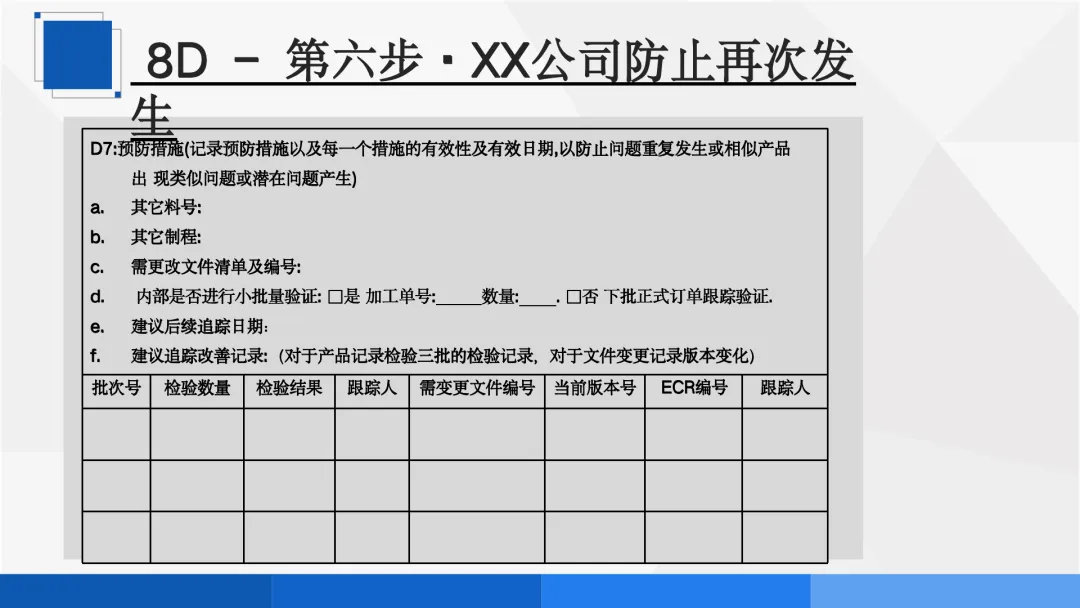
验证结果: 记录验证的方法与具体证据。 八、D6:预防再发对策 目的: 计划和执行选取的预防再发对策。 需要考虑的问题: 核心动作: 验证预防再发对策并监控长期的效果。水平展开,以防同一问题及类似问题再度发生。将相关对策形成书面文件(管理制度、程序文件、作业指导书、表单、技术文件、工程图纸等)。 九、D7:效果确认及标准化 目的: 验证改善效果,将有效措施标准化。 效果确认的方法: 数据点多按日期来建议走势图,数据点少可用柱状图。 实事求是,以事实和数据为依据,对数据用统计工具处理后得出相应的结论,不应未做对比分析即判定效果。 改善前后对比示例: 标准化: 标准化是把企业所积累的技术、经验,通过文件的方式进行规范。 标准化的目的: 技术储备、提高效率、防止再发、教育训练。 XX公司D7预防措施模板:
批次跟踪表:
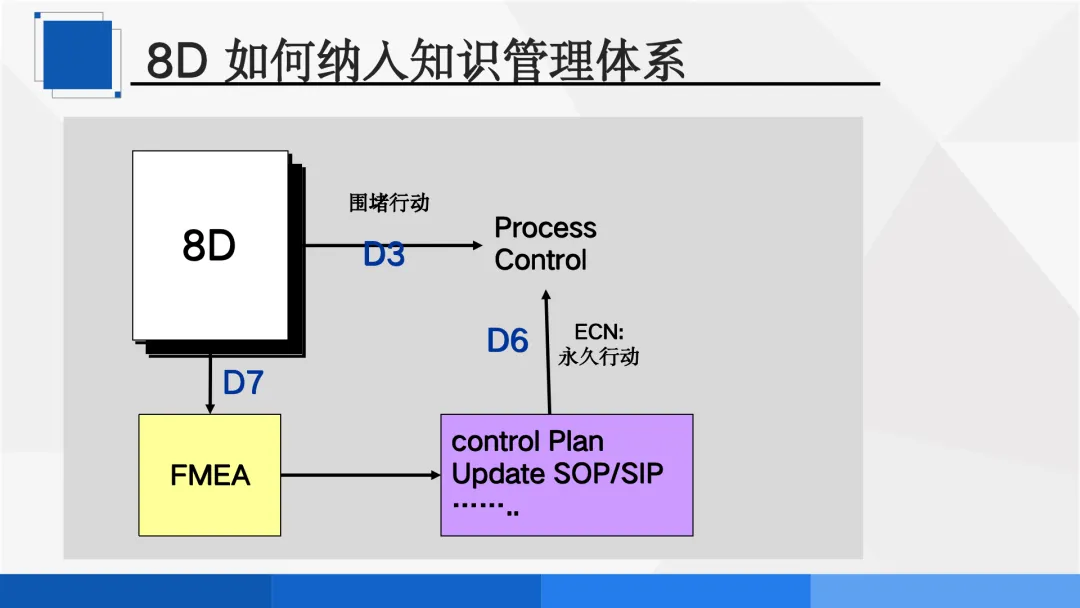
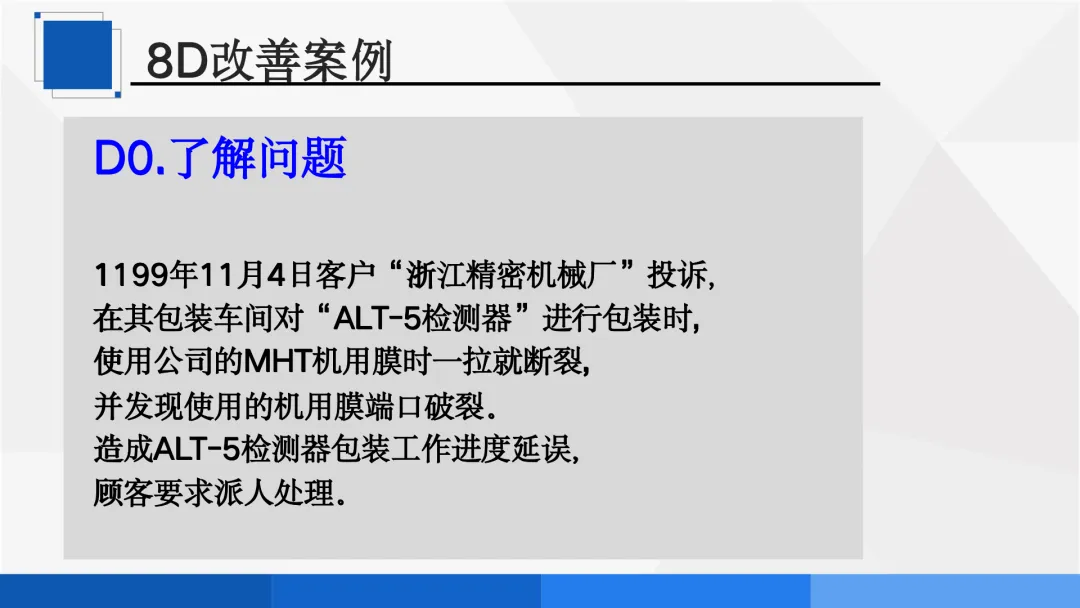
8D如何纳入知识管理体系: 十、D8:恭贺小组(结案) 目的: 恭贺小组的每一成员,问题解决完成,对小组成员的努力予以肯定。 核心动作: 对所有积极参与的小组成员进行适当的承认。 对小组的效益进行沟通和文件化。 关键原则: 肯定成绩、激励团队、分享经验。 注意事项: 上述各项步骤,不一定必须完全依序进行,各步骤之顺序可因个别问题而异。 8D改善案例 一、案例背景 D0. 了解问题 2019年11月4日,客户"浙江精密机械厂"投诉:在其包装车间对"ALT-5检测器"进行包装时,使用公司的MHT机用膜时一拉就断裂,并发现使用的机用膜端口破裂。造成ALT-5检测器包装工作进度延误,顾客要求派人处理。 二、D1. 成立小组 按问题涉及范围确定小组成员: 责属单位: 生管课、销售课、库管课、品保课 责属人员: 贾正羽、庄卫年、赵晓明、许丽 三、D2. 问题描述
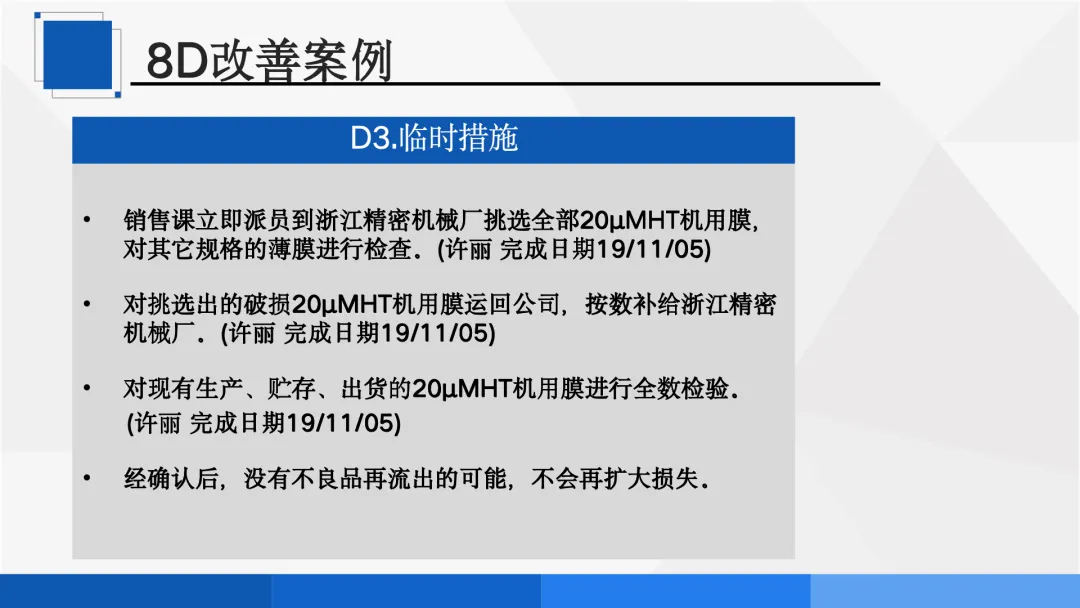
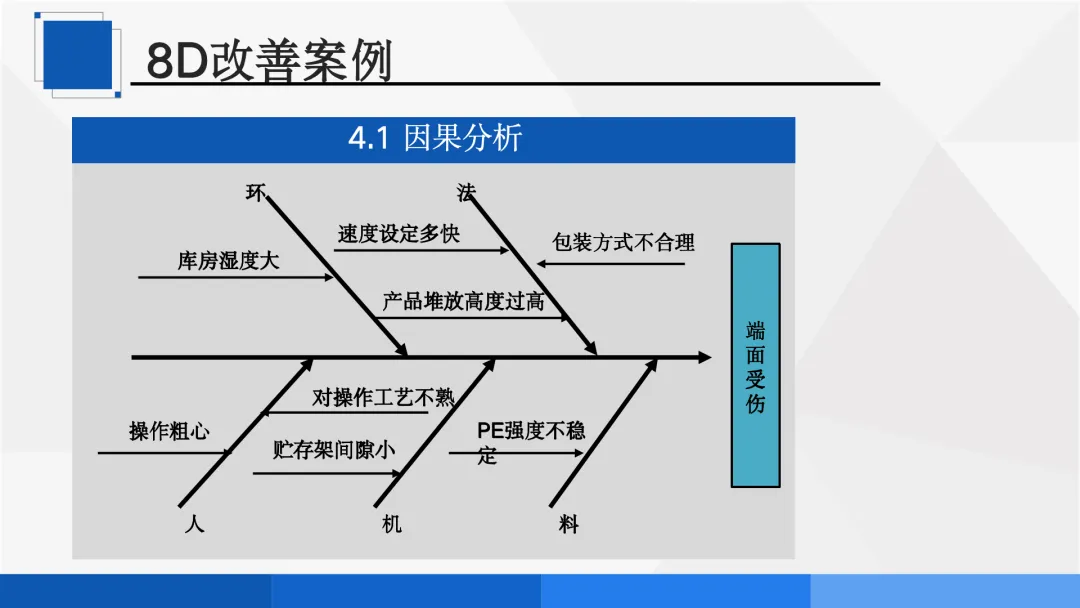
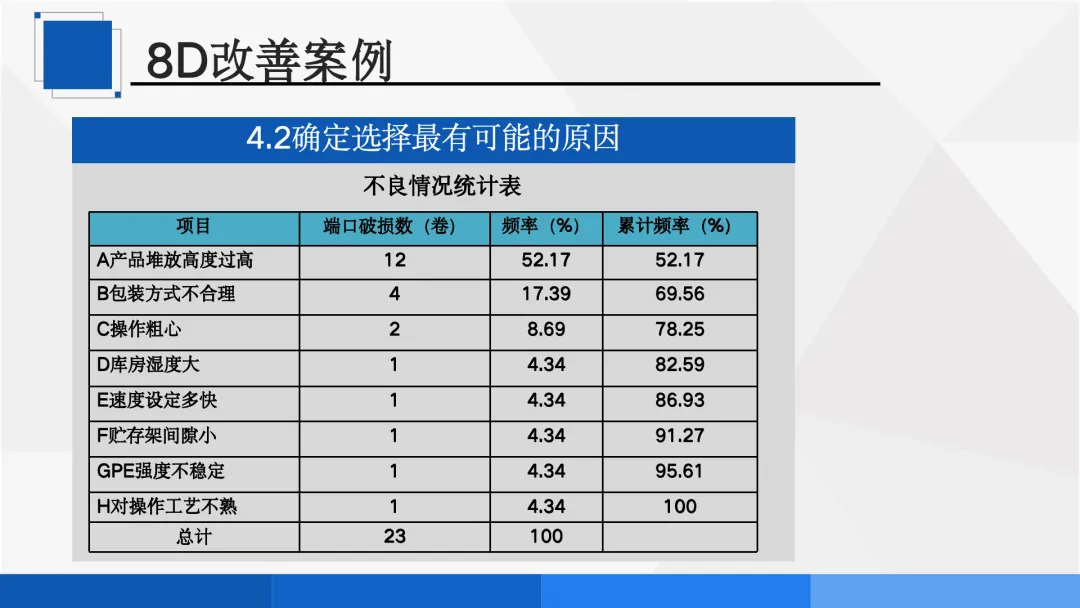
四、D3. 临时对策 措施一: 销售课立即派员到浙江精密机械厂挑选全部20μMHT机用膜,对其它规格的薄膜进行检查。(许丽 完成日期19/11/05) 措施二: 对挑选出的破损20μMHT机用膜运回公司,按数补给浙江精密机械厂。(许丽 完成日期19/11/05) 措施三: 对现有生产、贮存、出货的20μMHT机用膜进行全数检验。(许丽 完成日期19/11/05) 验证结果: 经确认后,没有不良品再流出的可能,不会再扩大损失。 五、D4. 原因分析 4.1 因果分析(鱼骨图) 4.2 确定选择最有可能的原因(帕累托分析)
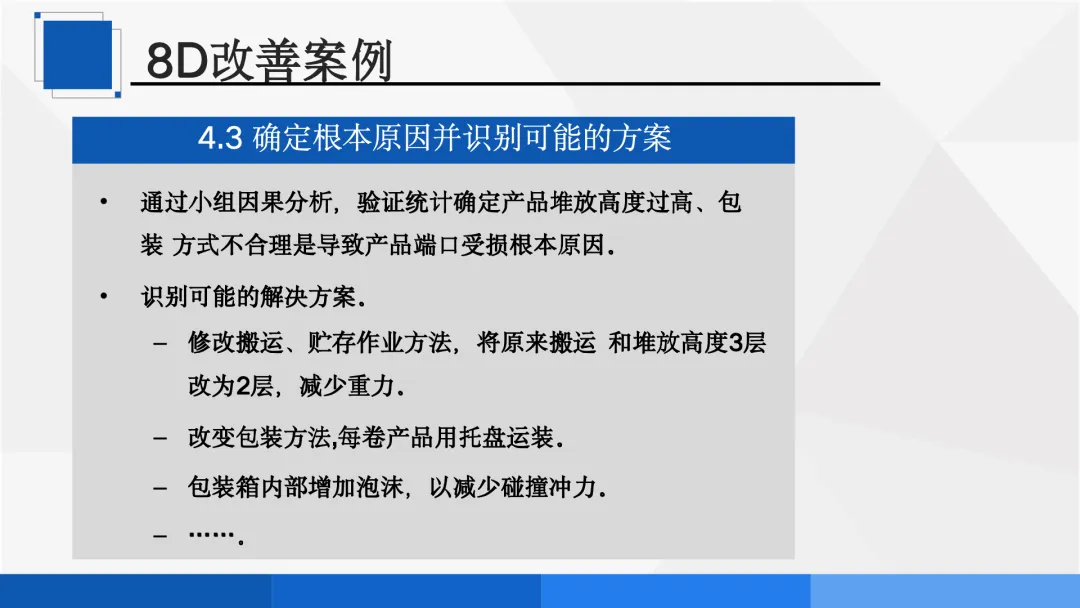
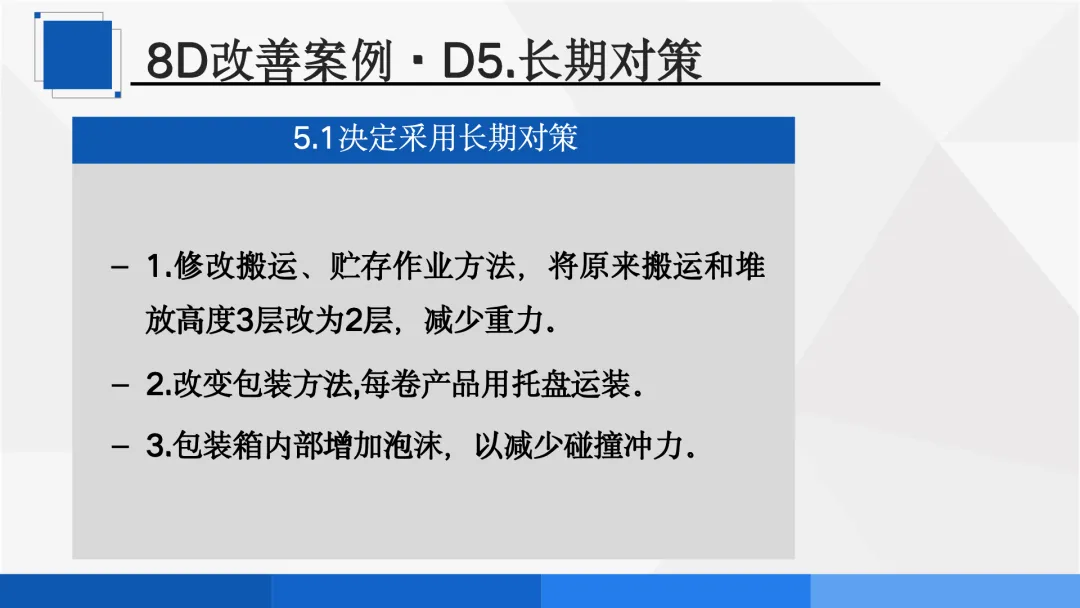
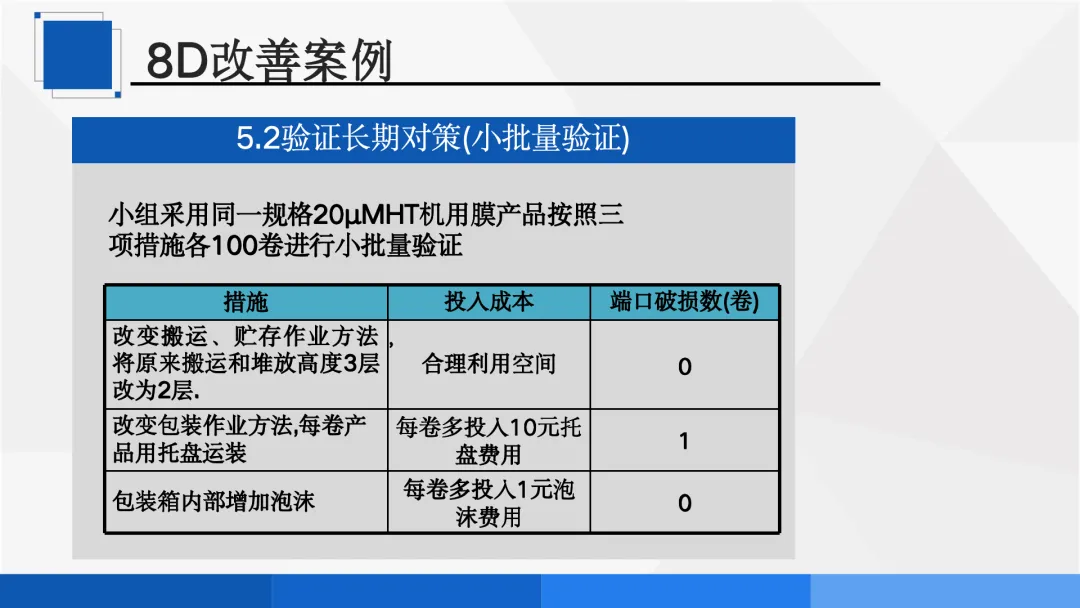
关键发现: 产品堆放高度过高(52.17%)和包装方式不合理(17.39%)是主要原因,累计占比69.56%。 4.3 确定根本原因并识别可能的方案 通过小组因果分析,验证统计确定:产品堆放高度过高、包装方式不合理是导致产品端口受损的根本原因。 识别可能的解决方案: 修改搬运、贮存作业方法,将原来搬运和堆放高度3层改为2层,减少重力。 改变包装方法,每卷产品用托盘运装。 包装箱内部增加泡沫,以减少碰撞冲力。 六、D5. 长期对策 5.1 决定采用长期对策 5.2 验证长期对策(小批量验证) 小组采用同一规格20μMHT机用膜产品按照三项措施各100卷进行小批量验证:
验证结论: 措施一和措施三效果最佳,破损数为0。 七、D6. 预防再发对策 通过小批量验证,小组一致决定采用以下措施进行永久整改: 八、D7. 效果确认及标准化 效果确认: 经长期30天的追踪是否有改善,累计执行了10000卷,其中只有一卷有压伤,所以不良率自10%降为0.01%,所以是有效的永久措施。 标准化: 为巩固所采用的各项纠正措施能得以防止同类形问题再度发生,小组将各项措施进行标准化与宣贯: 九、D8. 恭贺小组 成效计算: 以每卷成本50元计,改善前自19年5-1月统计破损200卷,损失金额10,000元;改善后虽成本投入增加1元,同样可减少损失9,800元。 领导承认工作成绩,鼓励与表扬。 部分:结束语 一、核心总结 8D的精髓,在于"团队、事实、系统、预防"四个关键词。 团队: 不是一个人单打独斗,而是跨职能协作。 事实: 不是主观臆断,而是数据驱动。 系统: 不是头痛医头,而是结构化步骤。 预防: 不是救火灭火,而是防止再发。 二、学习理念 "工作中学习,学习后工作。" 8D不是学完就放在一边的理论,而是要在实际工作中不断运用、不断验证、不断优化的方法。每一次8D的实践,都是一次学习;每一次学习的深化,都会提升下一次工作的质量。 三、行动号召 各位同事,问题解决能力,是质量管理的核心能力,也是职业发展的关键能力。 从今天开始: 遇到重复发生的问题,请启动8D。 遇到客户投诉,请用8D回复。 遇到重大质量问题,请组建8D团队。 让8D成为你的思维方式,让8D成为你的工作能力,让8D成为你的职业标签! 
01
02
03
04
D0问题初步了解 → D1建立小组 → D2问题描述 → D3临时对策
↓
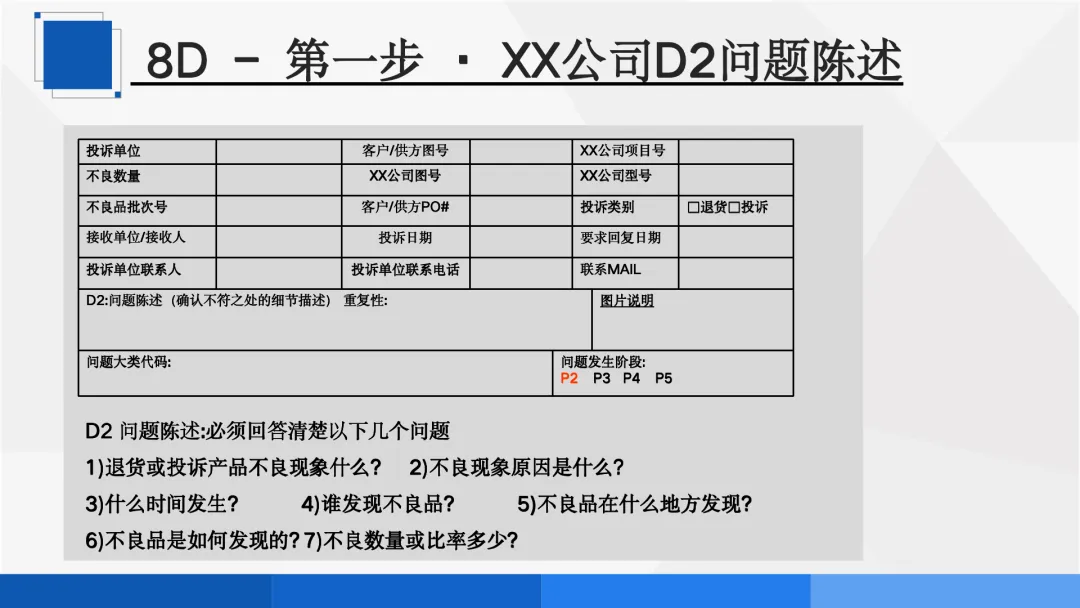
D8恭贺小组 ← D7效果确认及标准化 ← D6预防再发对策 ← D5长期对策 ← D4原因分析退货或投诉产品不良现象什么? 不良现象原因是什么? 什么时间发生? 谁发现不良品? 不良品在什么地方发现? 不良品是如何发现的? 不良数量或比率多少?
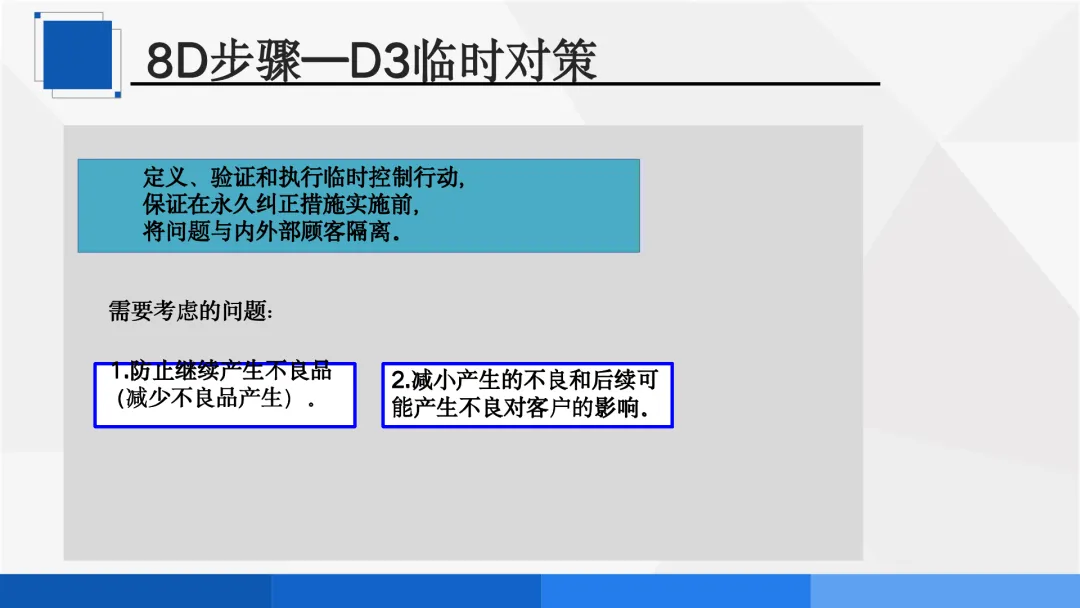
防止继续产生不良品(减少不良品产生)。 减小产生的不良和后续可能产生不良对客户的影响。
列可能原因时要周全。 原因和结果要有论证,说得通。 原因一定是根本原因,而非表面原因。
从流程分析(流程图)
↓
各个可疑原因排查 → 对现场人机料环法测进行观察测量 → 有历史数据的对数据进行初步分析
↓
质量问题5M1E分析(鱼翅图分析)
↓
进一步明确问题(不良解析)
↓
关键原因确认 → 统计分析 → DOE验证 → 机理分析
↓
5-WHY分析 → 关键原因-是否为根本原因输送链台车
↓
人员变动大 ← 员工质量意识淡薄 ← 杜邦油漆性能不良 ← 漆渣太厚
↓ ↑
标准执行力差 ← 素材表面要打磨 ← 手工喷涂 ← 喷涂房环境差
↓ ↑
未对半成品进行检验 ← 复押半成品表面粒点对操作员现场询问。 现场观察。 模拟试验。 DOE试验。 异常记录。
一定是针对根本原因来制定措施,一个原因可能有几条措施。 必要时对已经明确的措施进行验证。 措施尽量具体化。
确定并执行预防再发对策,并应注意持续实施监控,以确定根因已经消除。 待步入生产阶段,应即监视纠正措施之长期效果,并于必要时采行补救措施。 验证预防再发对策有效后,可以停止临时措施。
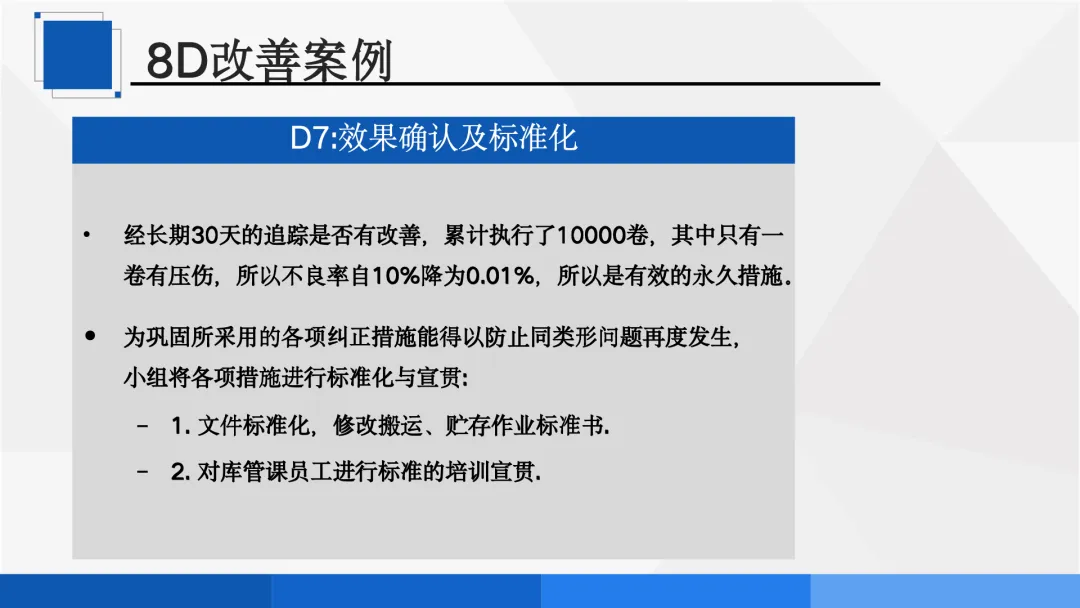
改善前不良率:10%
改善后不良率:0.01%
数据对比:改善前不良率10% → 改善后不良率0.01%8D → FMEA → Control Plan → Update SOP/SIP → Process Control → ECN
↑___________________________________________________________|
围堵行动(D3)→ 永久行动(D6/D7)05
速度设定多快
↓
操作粗心 ← 对操作工艺不熟 ← 端面受伤 ← 库房湿度大
↓                                              ↑
产品堆放高度过高 ← 包装方式不合理 ← 杜邦油漆性能不良
↓                                              ↑
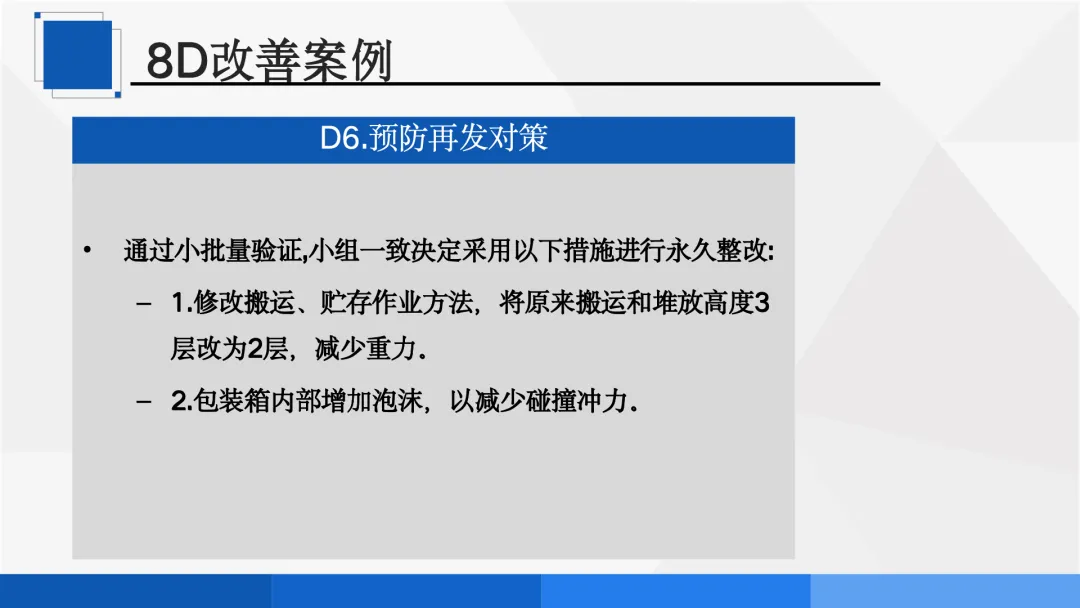
贮存架间隙小 ← PE强度不稳定 ← 素材表面要打磨修改搬运、贮存作业方法,将原来搬运和堆放高度3层改为2层,减少重力。 改变包装方法,每卷产品用托盘运装。 包装箱内部增加泡沫,以减少碰撞冲力。
修改搬运、贮存作业方法,将原来搬运和堆放高度3层改为2层,减少重力。 包装箱内部增加泡沫,以减少碰撞冲力。
文件标准化,修改搬运、贮存作业标准书。 对库管课员工进行标准的培训宣贯。
06
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

