《精益生产方法实践》PPT分享-产线布局
- 2026-09-20 15:13:12
点击上方蓝字「关注并🌟星标」让我们每天学点精益知识,共同成长。
精益生产中的产线布局是实现高效流动、消除浪费、提升柔性以及支持标准作业的物理基础。它不仅是设备的摆放,更是对物料、信息、人员流动的系统设计。
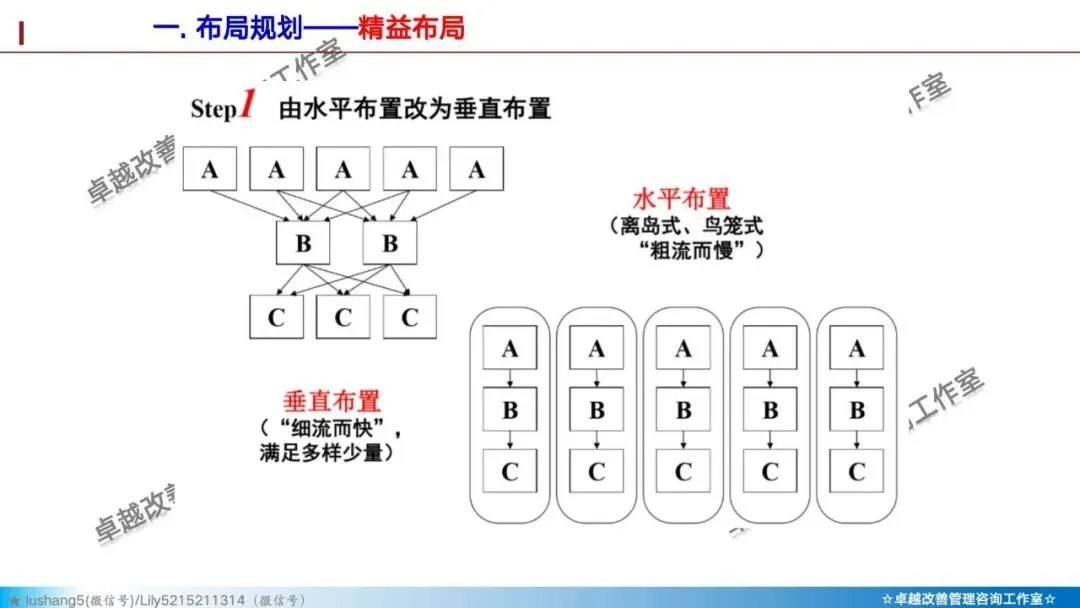
01 核心理念:从“功能式布局”到“流程式布局”
这是理解精益布局变革的起点。
特性 | 传统功能式布局 | 精益流程式布局 |
核心思想 | 便于管理与控制,规模经济 | 便于产品流动,快速响应 |
组织方式 | 将相同工艺/功能的设备集中在一起(如所有车床在一个区域,所有铣床在另一个区域) | 按照产品的生产流程顺序来安排设备和工序,形成连续流或制造单元。 |
物流 | 复杂、交叉、回溯多,搬运距离长 | 简单、直接、路径清晰,搬运距离极短。 |
在制品 | 大量积压,等待时间长 | 极少,快速流转 |
生产周期 | 很长 | 很短 |
柔性 | 对单一品种大批量有优势,但切换困难 | 对多品种、小批量适应性强。 |
问题暴露 | 问题被库存掩盖,反应迟钝 | 问题立即显现,迫使快速解决 |
精益布局的本质是创造“价值的连续流动”。
02 精益产线布局的六大指导原则
1. 以产品族为中心:首先通过“产品-数量分析”识别出有相似工艺路径的产品族,为其设计专用或柔性的生产线。
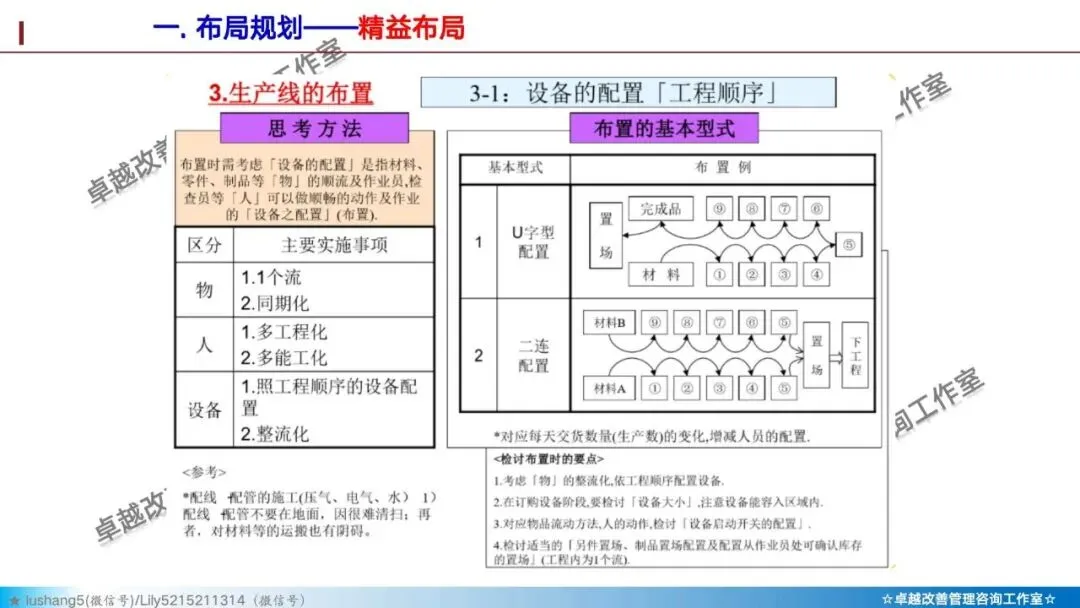
2. 追求单件流:布局的最高目标是实现工序间“一个流”传递,即每次只移动一件在制品,最大限度减少等待和搬运。
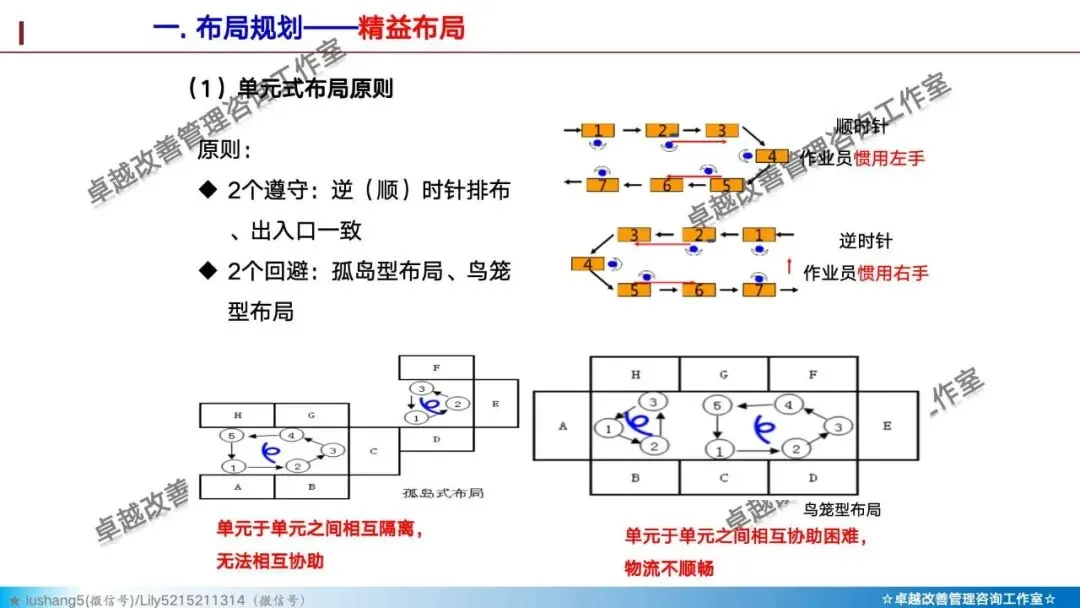
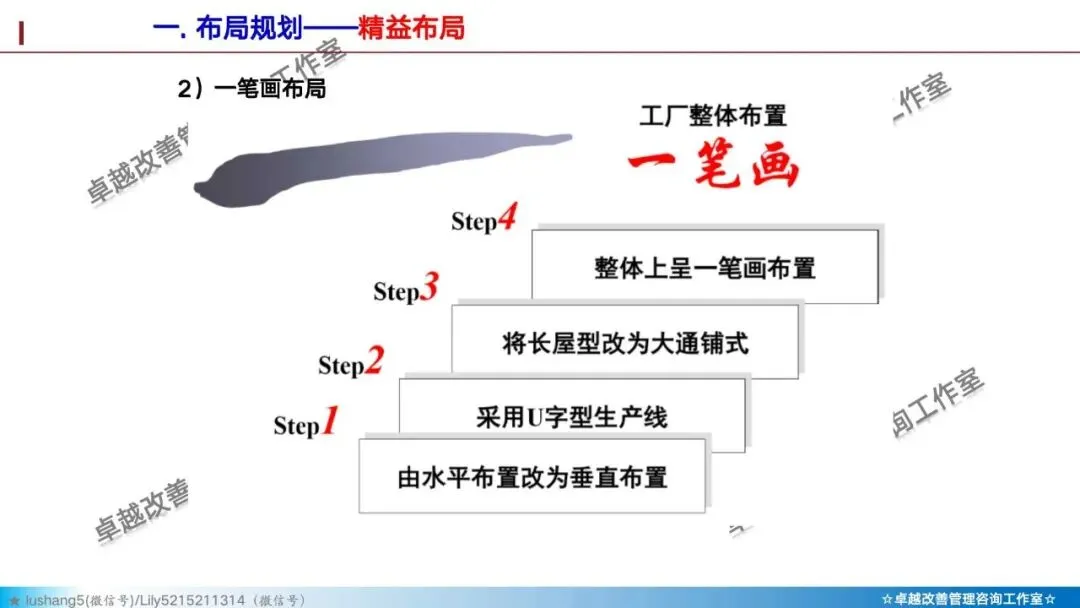
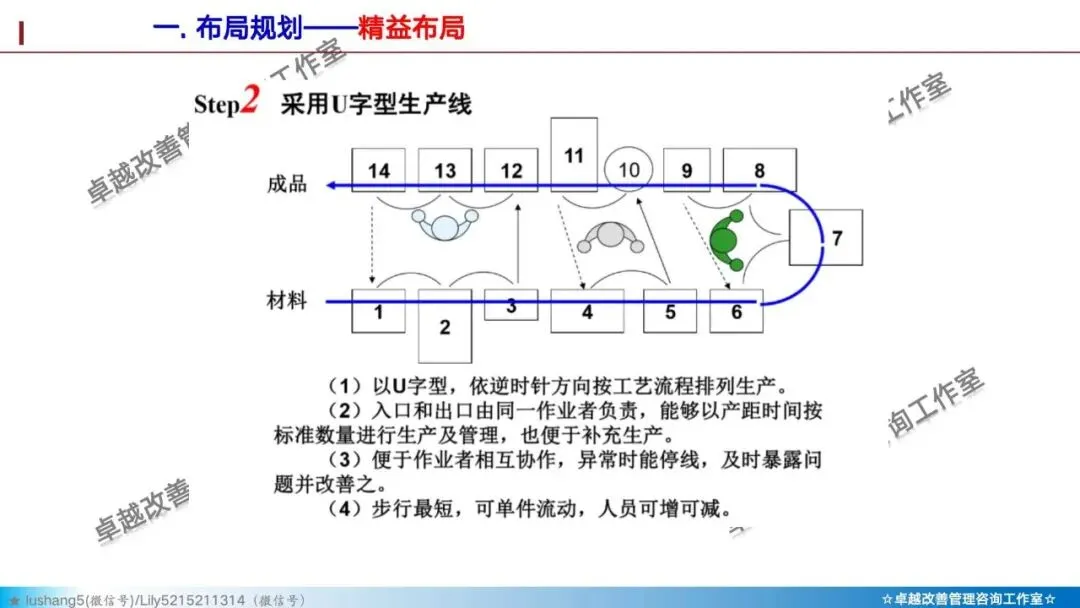
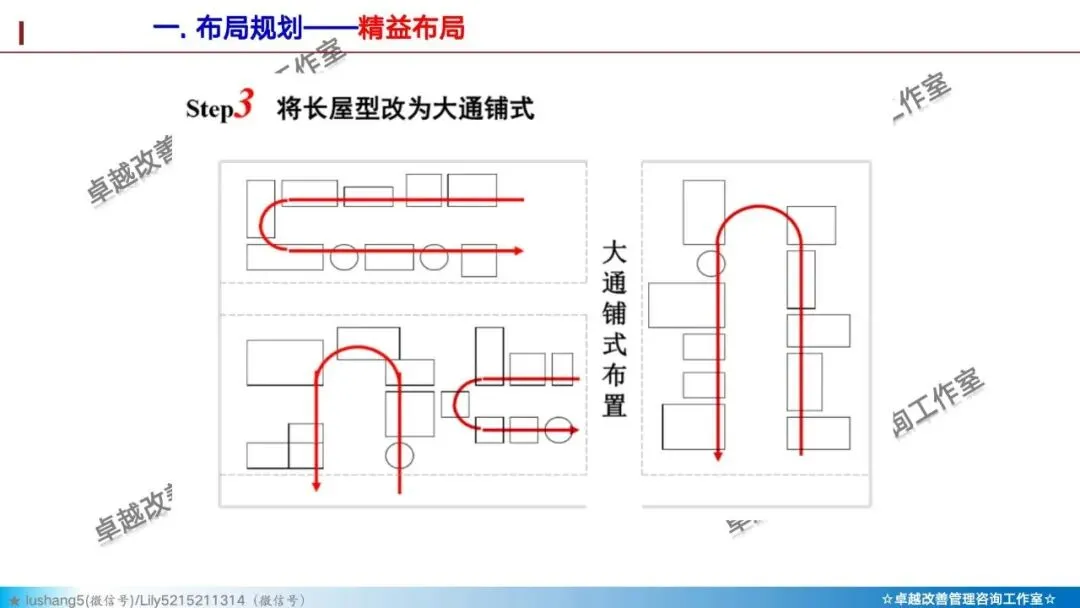
3. U型布局为主:这是精益布局的典型形态。其优势包括:
缩短走动距离:操作员起点和终点靠近,便于一人多机操作。
利于协同与沟通:操作员在U型线内,易于互助和传递信息。
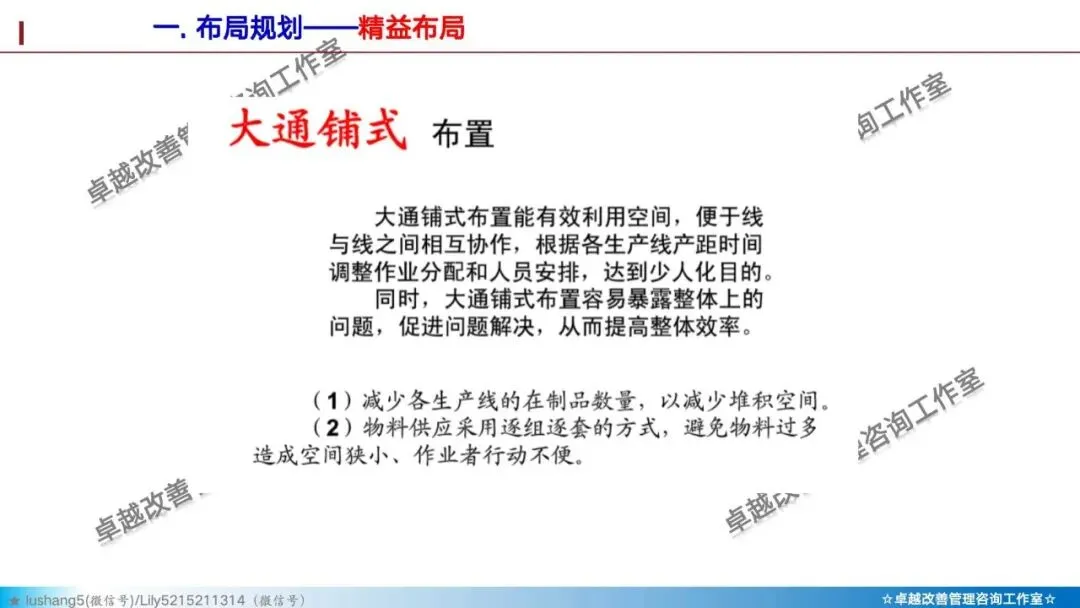
节省空间:设备紧凑排列。
入口与出口一致:便于物料投入和成品取出的集中管理。
4. 实现“少人化”:布局设计应支持根据需求(节拍变化)灵活增减作业人数,而非固定编制。
5. 人机分离与协同:区分人的“手动作业时间”和设备的“自动加工时间”,让设备在自动运行时,人可以离开去操作其他设备或进行质量检查,提高人效。
6. 可视化与自働化:
可视化:布局应使生产状态(正常/异常)、物流路径、标准作业一目了然。
自働化:设备应具备防错、自动检测和异常停机的功能,布局要支持这种“品质内建”的机制。
03 主要精益布局类型
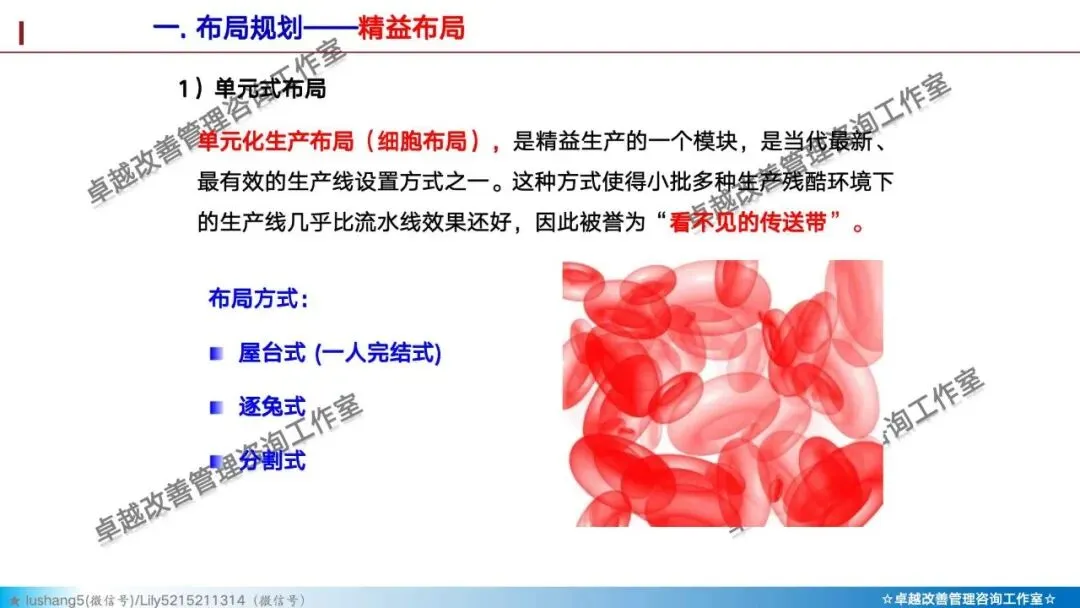
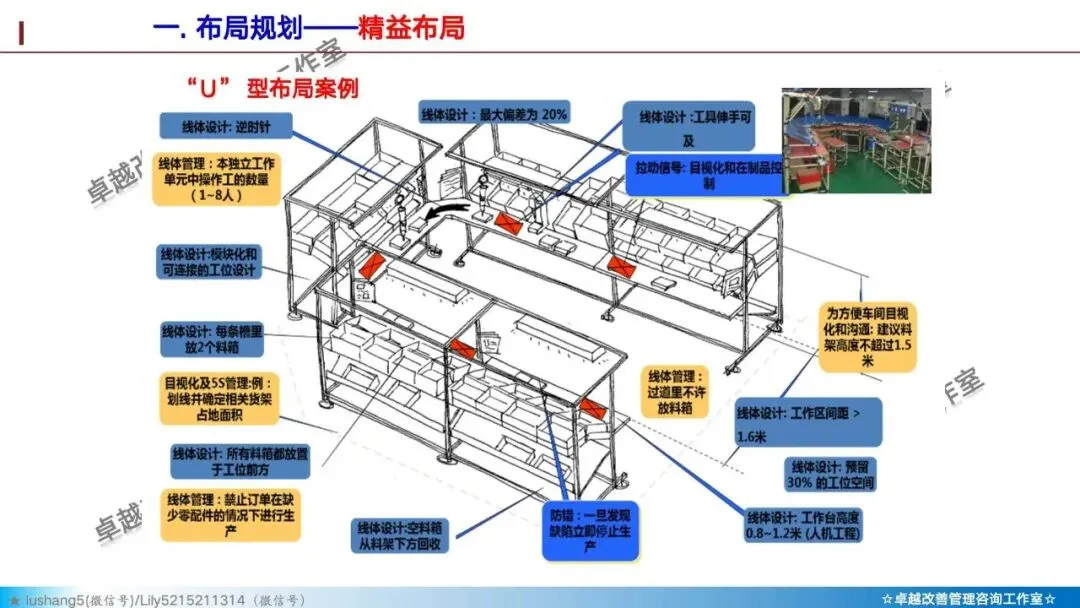
1. U型单元线
描述:设备按工艺顺序以U形排列,操作员在U型内部或外部走动,完成多道工序。
优点:最典型的精益布局,完美支持单件流、一人多机、柔性生产。
适用:多品种小批量,装配或机加工单元。
2. 直线/蛇形流水线
描述:设备按顺序一字排开或呈蛇形排列。有传送带或滚道连接。
优点:流程清晰,适合较简单的重复性装配作业。
注意:需防止线体过长,要平衡各工位作业时间,避免“孤岛作业”。
3. “孤岛式”单元(独立工作单元)
描述:一个或几个多能工在紧凑区域内,使用小型、多功能的设备完成产品的全部或大部分工序。
优点:极致柔性,反应速度极快,责任明确。
适用:产品复杂但体积不大,或试制、维修区域。
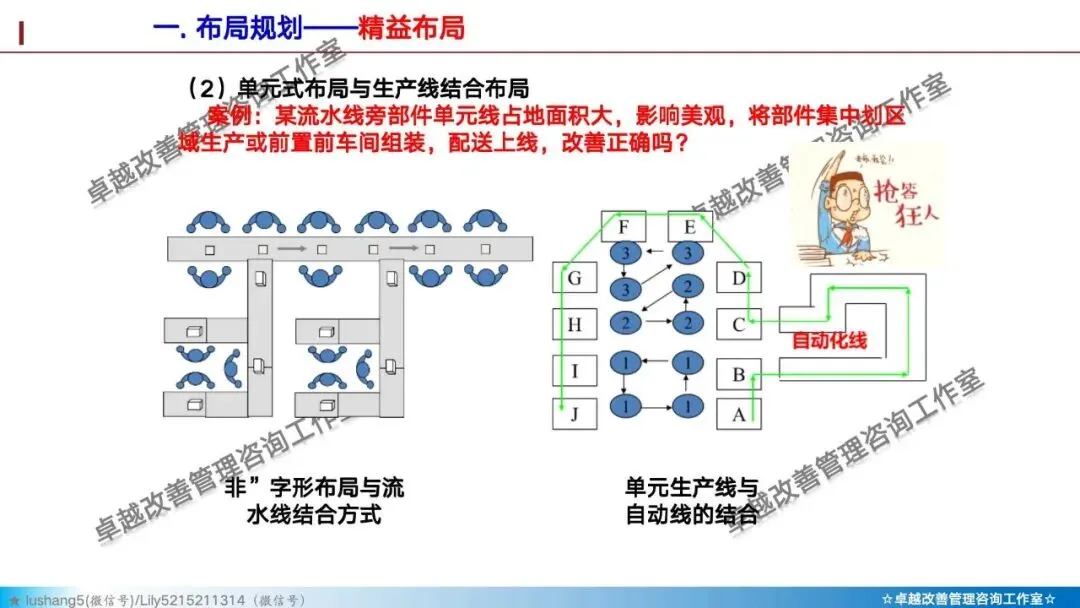
4. “花瓣式”单元
描述:多个U型单元围绕一个公共的多能工(“花蕊”)布置。该中心人员负责支持各单元的换型、补充物料、处理异常等。
优点:在保持单元独立性的同时,实现了支持资源的共享,提升了整体效率。
适用:需要专业支持的复杂单元生产。
04 设计精益产线布局的步骤
1. 价值流分析:识别目标产品族,绘制当前状态图和未来状态图。未来状态图的理想流动模式是布局设计的蓝图。
2. 计算节拍时间:明确客户需求速率,这是布局设计的速度基准。
3. 作业测定与平衡:使用标准作业的方法,测量并平衡各工序工时,使其尽可能接近节拍时间。
4. 确定布局类型与设备需求:基于产品特性、产量和柔性需求,选择U型、直线型等。计算所需最小设备数量。
5. 详细设计:
物料流:设计物料(原材料、在制品)的进入点、流动路径和成品取出点。优先使用重力滑道、滚轮等低成本自动化。
信息流:设计安灯、生产管理板、看板领取位的位置。
人流:设计操作员的标准作业行走路径,确保安全、高效。
空间规划:考虑设备尺寸、操作空间、物料暂存区、通道宽度。
6. 制作3D模拟或布局沙盘:在物理实施前,用软件或纸板模型进行模拟,优化细节。
7. 试点与调整:先在小型试点线上实施,验证并调整布局,成熟后再推广。
8. 标准化与持续改善:将布局标准化,并作为持续改善的基线。
05 关键考量与常见误区
1、柔性为王:布局必须能够适应需求波动、产品换型和未来的产能扩展。使用可移动的设备、模块化的工作台。
2、 重视人因工程:工作台高度、物料摆放位置(定点、定容、定量)、照明、噪音等都要以减少操作员疲劳和错误为目标。
3、 预留改善空间:不要在布局初期就塞满整个空间,要为未来的改善(如增加工序、设备)留有余地。
4、物流与信息流先行:“先有流,再有布”。先规划理想的物料和信息流动方式,再据此安排设备位置。
常见误区:
1、为布局而布局:未基于未来状态价值流图。
2、忽视员工参与:一线员工的实践经验对布局细节至关重要。
3、过度追求单件流:对于某些自然批量的工序(如热处理、清洗),强行单件流可能不经济,需灵活处理。
4、低估了改变布局的文化阻力:需要强有力的领导和充分的沟通。
精益产线布局是将价值流未来状态图“固化”在物理空间上的艺术与科学。它通过创造连续、顺畅、高效的流动,直接攻击等待、搬运、库存等浪费,并为标准作业、全面生产维护和自働化提供了完美的舞台。一个优秀精益布局的标志是:物料像水一样顺畅地流经每个工序,信息像神经一样快速传递,而人员则能高效、安全地创造价值。
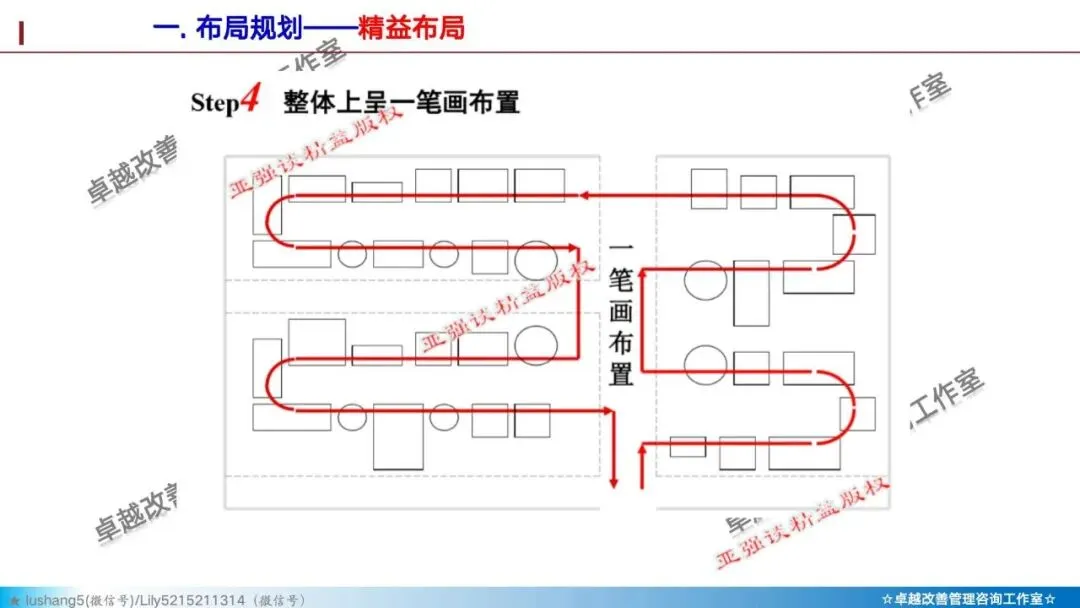
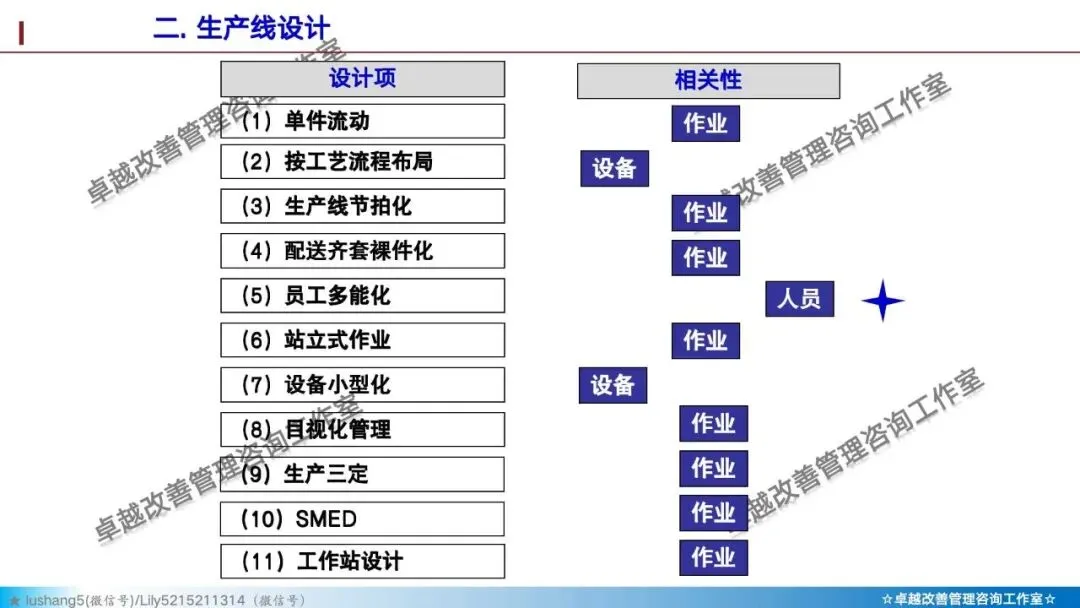
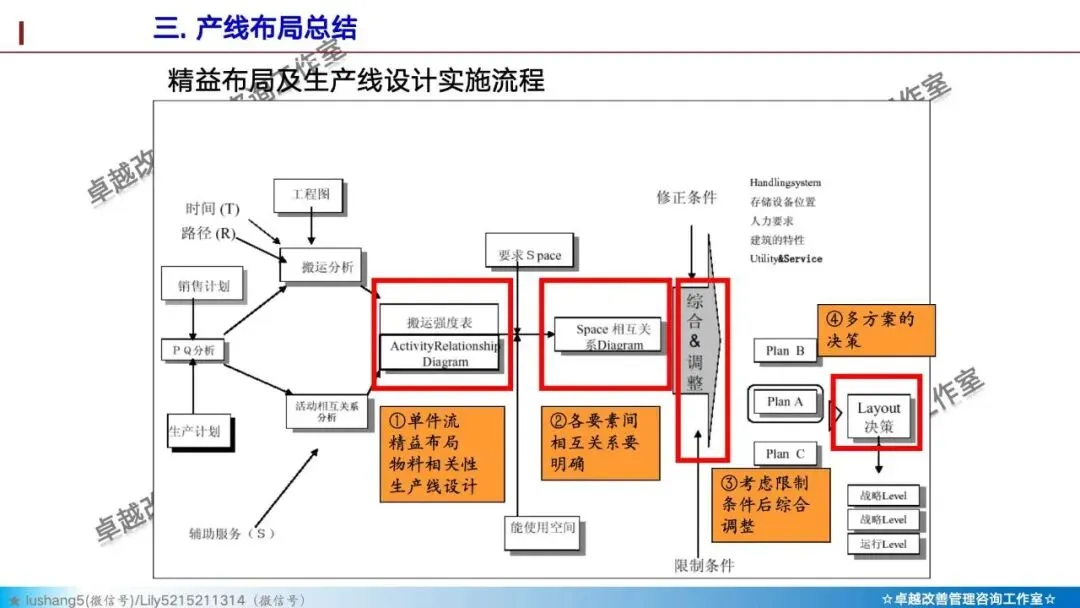
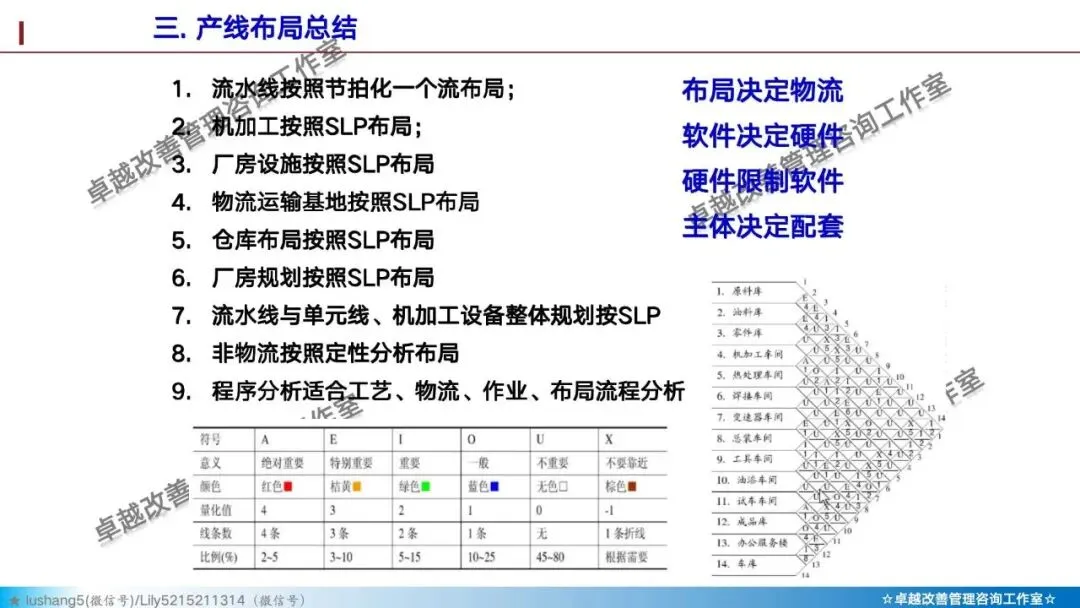
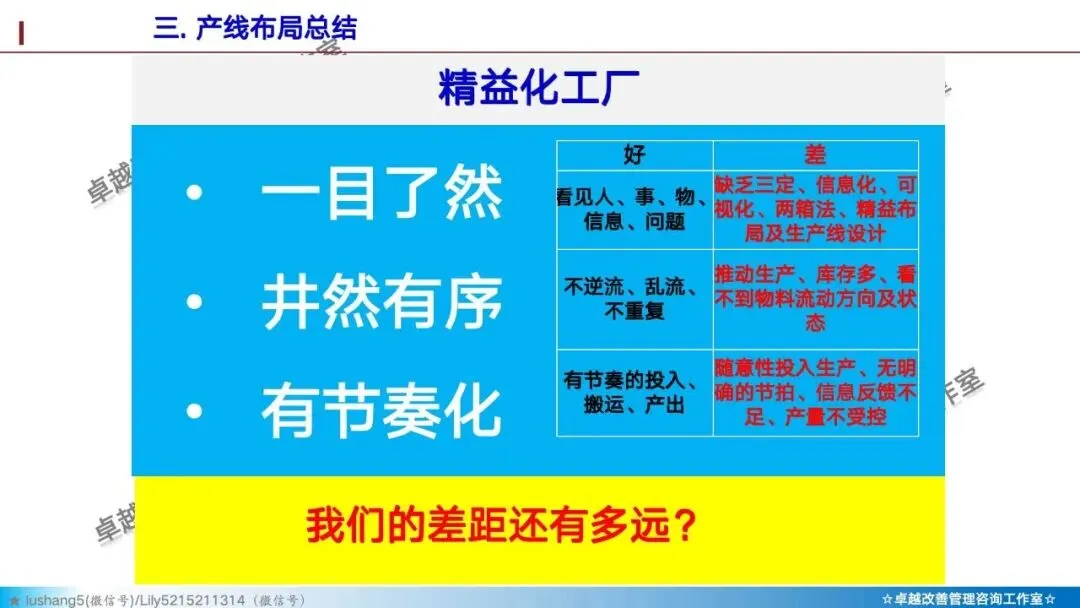
《精益生产方法--产线布局》PPT内容分享:
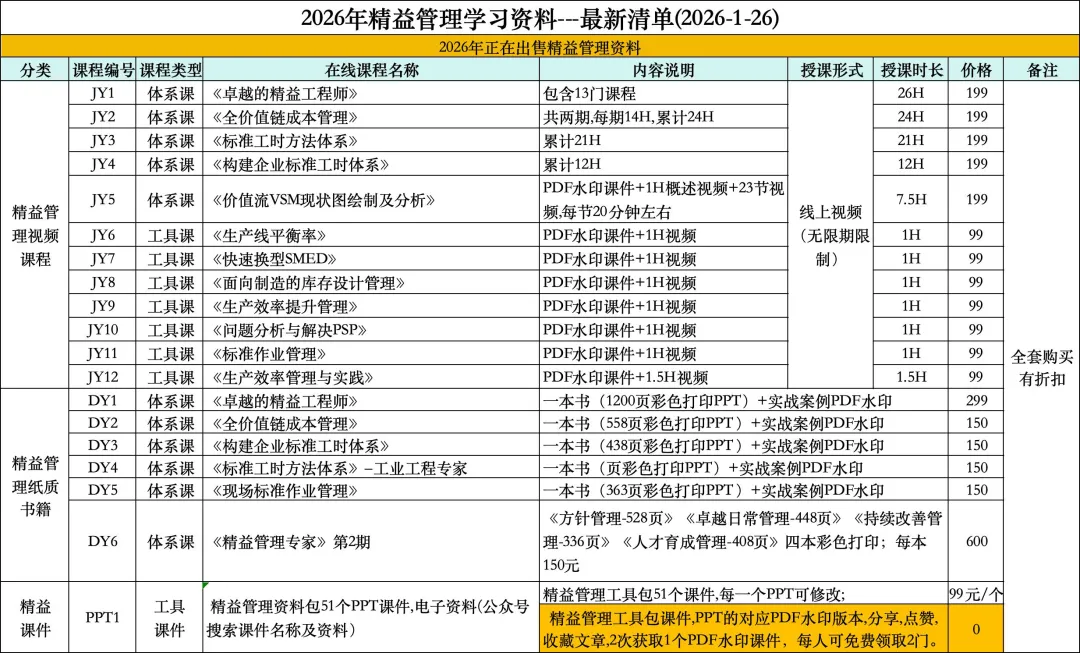
团队研发课程资料明细表(如下图):