工艺经理制程看板PPT:良率、不良分布、改善进度一屏清
- 2026-11-05 20:37:00
工艺经理制程看板PPT:良率、不良分布、改善进度一屏清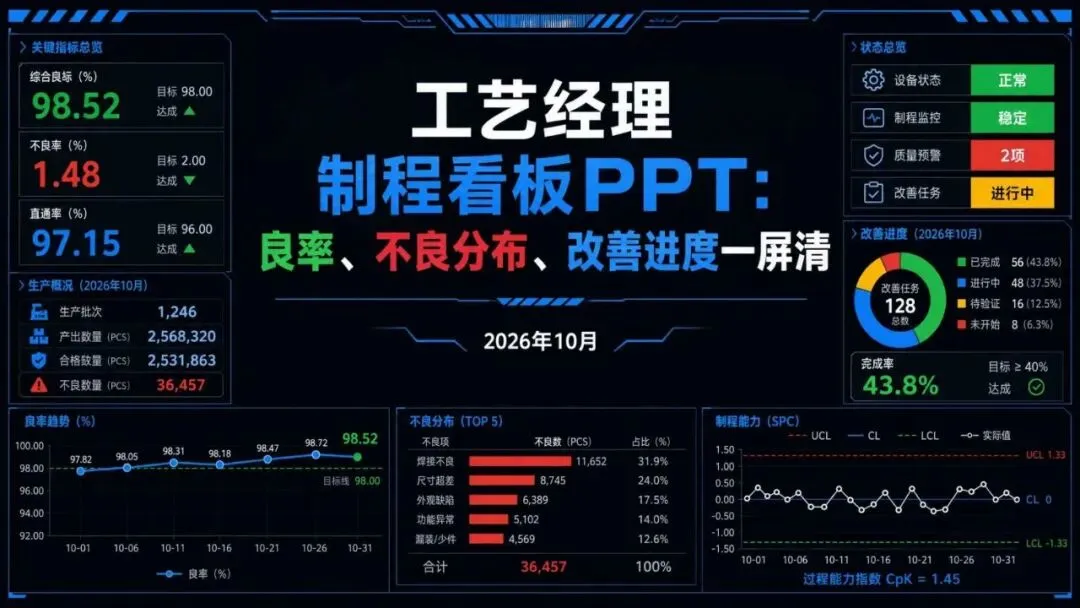
研发质量问题怎么闭环:客诉怎么倒推到设计端 技术总监怎么向总经理汇报研发进展 NPI工程师怎么开试产评审会:三张图把关
10月中午,生产部经理表示新生产线的产能没有达到要求,需要再测量一下时间,确定一下标准,并计算一下能够提高多少产量,节约多少成本。你和 IE工程师一起做了3天的测试,每个站的时间都不均匀,宽放站是凭着自己的直觉加上,配线也乱糟糟的,计算的数字商业上也不认可。说实在的,这件事最麻烦的并不是计算时间,而是要计算得科学,计算得准确,并且要得到大家的认可。
手动操作采用 MODAPTS方法,以2.8秒为一个M3螺钉的标准操作时间,将各操作计算到微秒。自动化部分采用秒表平均法,两者互为补充,既保证了测量的准确性,又保证了测量的有效性。测试工作位花费42秒钟,这是目前的一个真正的瓶颈,超过了平均速度的两倍。
ECRS技术通过合并工位,重新排列顺序,减少了4个多余的操作,从而对瓶颈进行了优化。引进了一台自动化的涂胶设备,将一台机器的涂胶时间由原来的38秒缩短到了15秒,只需四个月就可以收回成本。作业再组织与自动干预相结合,使生产线的均衡性由52%上升至88%,并减少了70%的等候损耗。根据生理,疲劳,延迟,科学地设定了12%的扩展率,而不是一拍脑门,就往上加的。
产能达不到标准,就可以归咎于工人的怠工,很大程度上是因为没有准确地测量出标准工时,也没有进行生产线的平衡,只是根据经验来制定出标准。不要等客户不承认了再重新测量,把动作分解,宽高比设置,线路平衡都算好了,标准也就建立了。
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

