八大浪费培训ppt
- 2026-10-22 08:07:11
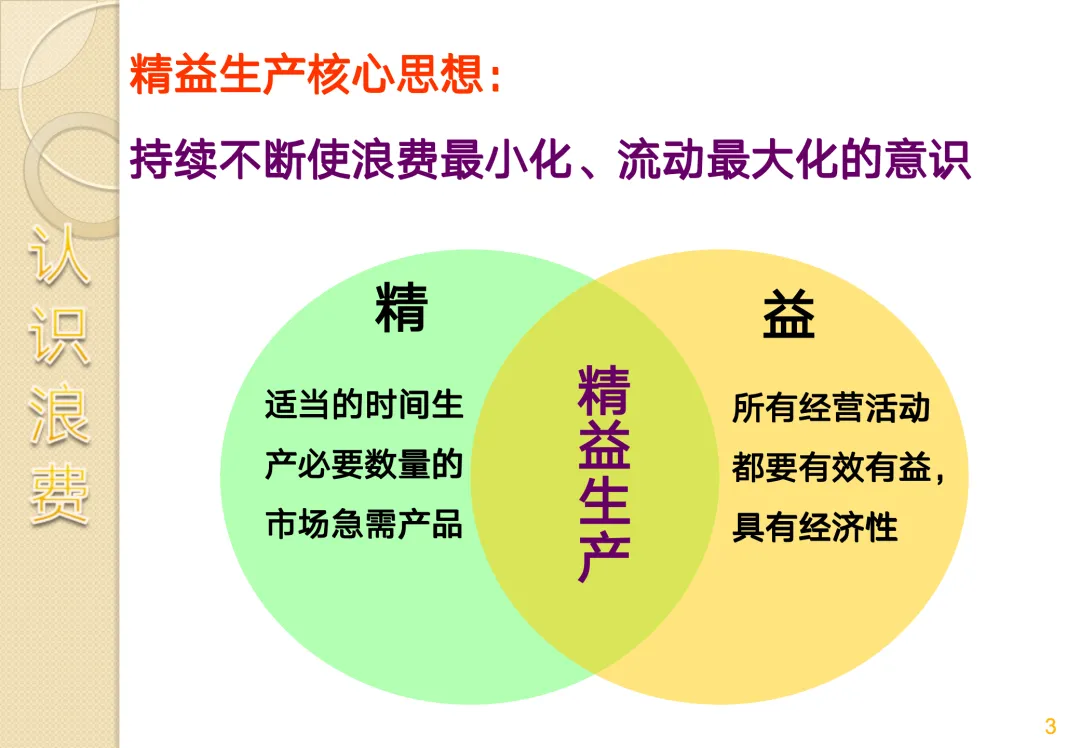
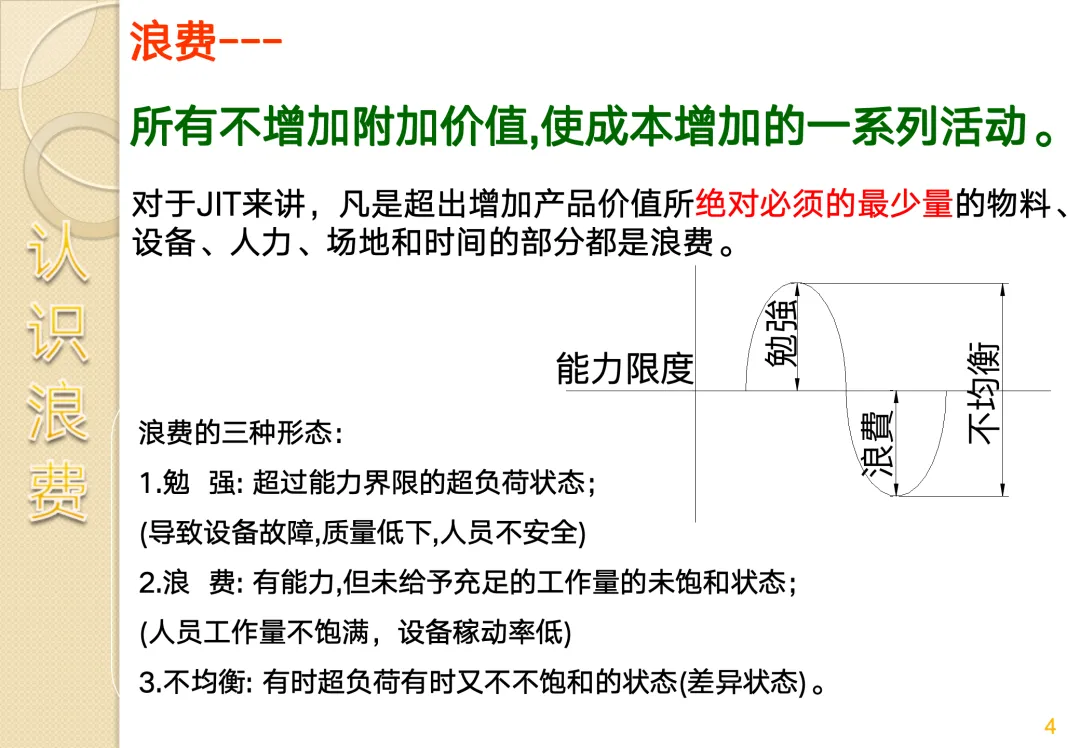
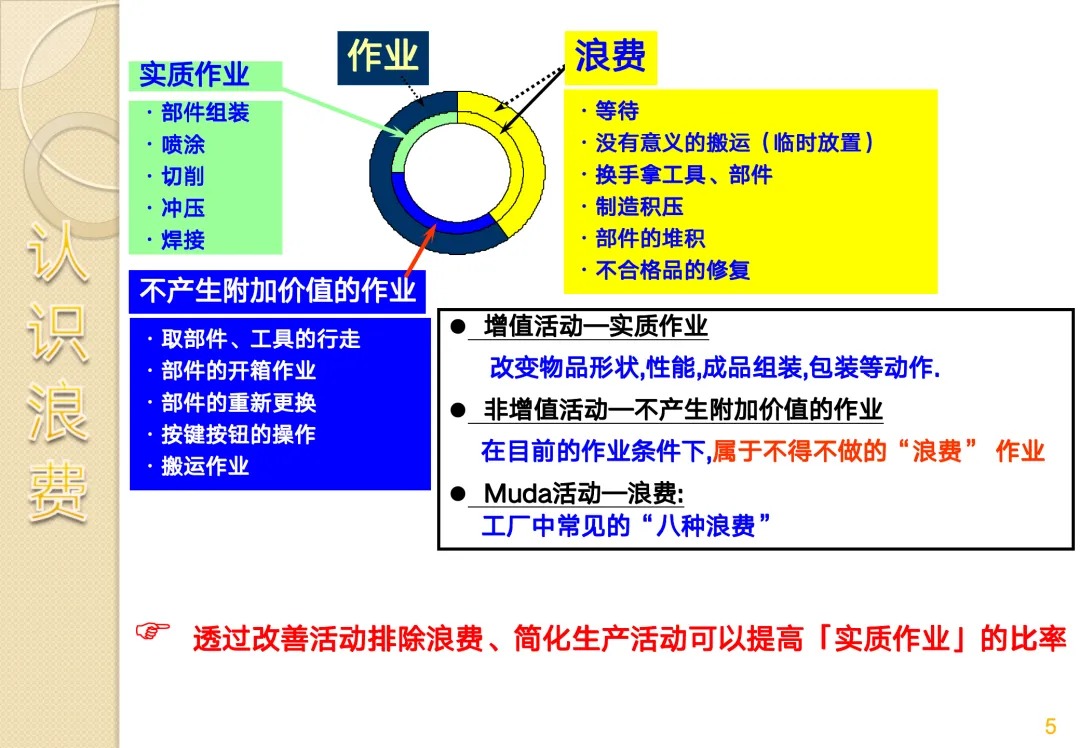
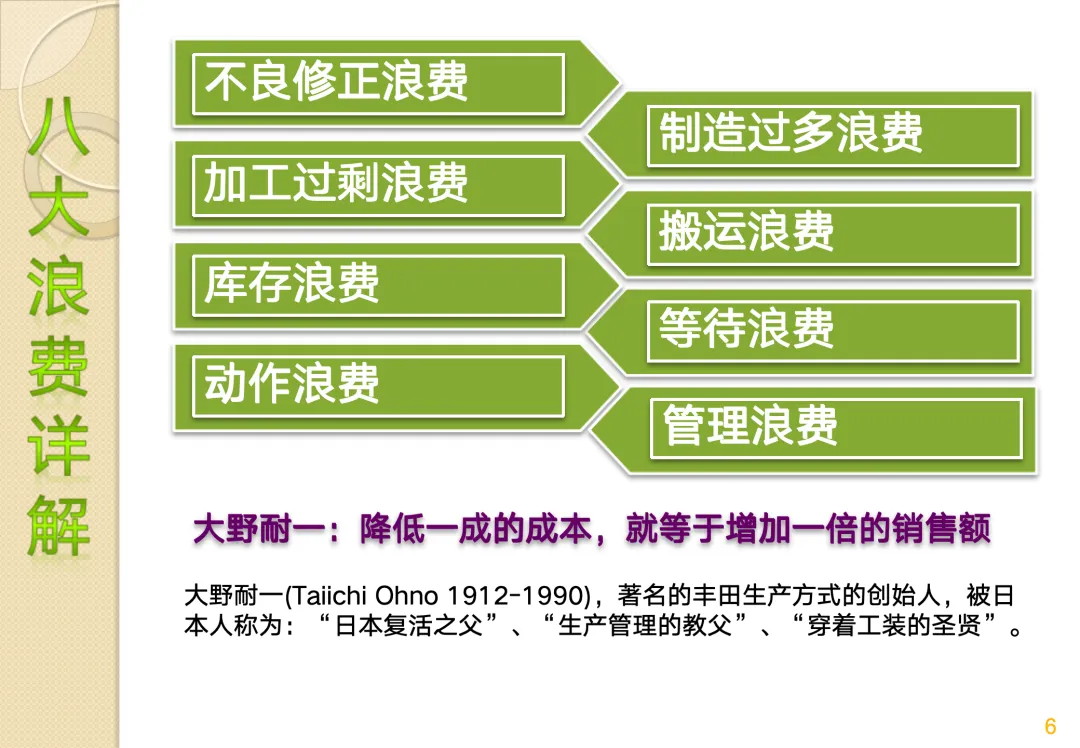
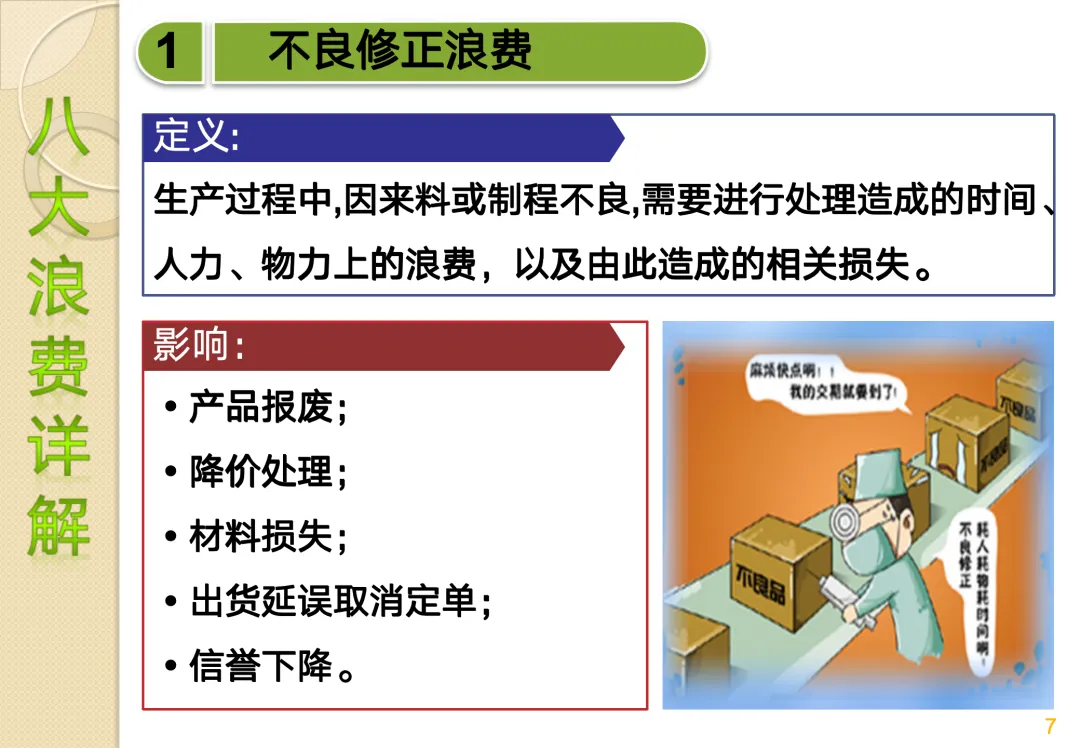
八大浪费培训ppt认识浪费——精益生产的核心思想 一、什么是精益生产? 精益生产的核心思想:持续不断使浪费最小化、流动最大化的意识。 精—— 适当的时间生产必要数量的市场急需产品。 益—— 所有经营活动都要有效有益,具有经济性。 精益生产不是一套复杂的理论体系,而是一种思维方式、一种行为习惯、一种持续改善的文化。 二、什么是浪费? 浪费的定义:所有不增加附加价值,使成本增加的一系列活动。 对于JIT(准时化生产)来讲,凡是超出增加产品价值所绝对必须的最少量的物料、设备、人力、场地和时间的部分都是浪费。 关键洞察:浪费不是"做了没用的事",而是"做了不增加价值的事"。 很多浪费,在传统的观念里被认为是"必要的",但在精益的视角下,它们都是可以被消除的。 三、浪费的三种形态 形态一:勉强——超过能力界限的超负荷状态。 导致设备故障、质量低下、人员不安全。 比如:机器超负荷运转、员工连续加班、生产节拍强行加快。 形态二:浪费——有能力,但未给予充足的工作量的未饱和状态。 人员工作量不饱满,设备稼动率低。 比如:员工等料、机器空转、生产线停工待料。 形态三:不均衡——有时超负荷有时又不饱和的状态(差异状态)。 生产计划波动大、订单忽多忽少、工序间产能不匹配。 比如:月初忙得要死、月底闲得发慌;前工序堆成山、后工序没事干。 这三种形态,本质上都是浪费的不同表现形式。 四、作业的分类——看清价值的本质 要识别浪费,首先要分清什么是"增值"、什么是"不增值"、什么是"浪费"。 增值活动——实质作业: 改变物品形状、性能、成品组装、包装等动作。 比如:部件组装、喷涂、切削、冲压、焊接。 这些活动,客户愿意为之付钱。 非增值活动——不产生附加价值的作业: 在目前的作业条件下,属于不得不做的"浪费"作业。 比如:取部件、工具的行走;部件的开箱作业;部件的重新更换;按键按钮的操作;搬运作业。 这些活动,虽然不增加价值,但在现有条件下"不得不做"。 Muda活动——浪费: 工厂中常见的"八种浪费"。 比如:等待、没有意义的搬运(临时放置)、换手拿工具部件、制造积压、部件的堆积、不合格品的修复。 这些活动,既不增加价值,也不是"不得不做",而是纯粹的浪费。 关键洞察:透过改善活动排除浪费、简化生产活动,可以提高"实质作业"的比率。 八大浪费详解 一、不良修正浪费 定义: 生产过程中,因来料或制程不良,需要进行处理造成的时间、人力、物力上的浪费,以及由此造成的相关损失。 影响: 原因分析: 对策: 自动化、标准作业。 防误装置——Poka-Yoke。 在工程内做出品质保证"三不政策"——不接受不良、不制造不良、不流出不良。 品保制度的确立及运行。 定期的设备、模治具保养。 持续开展"5S活动"。 二、制造过多浪费 定义: 由突发事件预防、自动化应用不当、制程设定过长、生产计划未平准化、工作负荷不平衡、超常规设计、多余检验等造成的制造过多、过早、过快于下一制程需求的浪费。 影响: 效率的认识——真效率VS假效率: 假效率: 在同样的时间内,生产愈多的产品。 真效率: 建立在市场每日的需要基数上,朝以最少的人力来生产出需要的量,也就是非定员制的生产方式。 示例: 市场上每日需求100个产品。
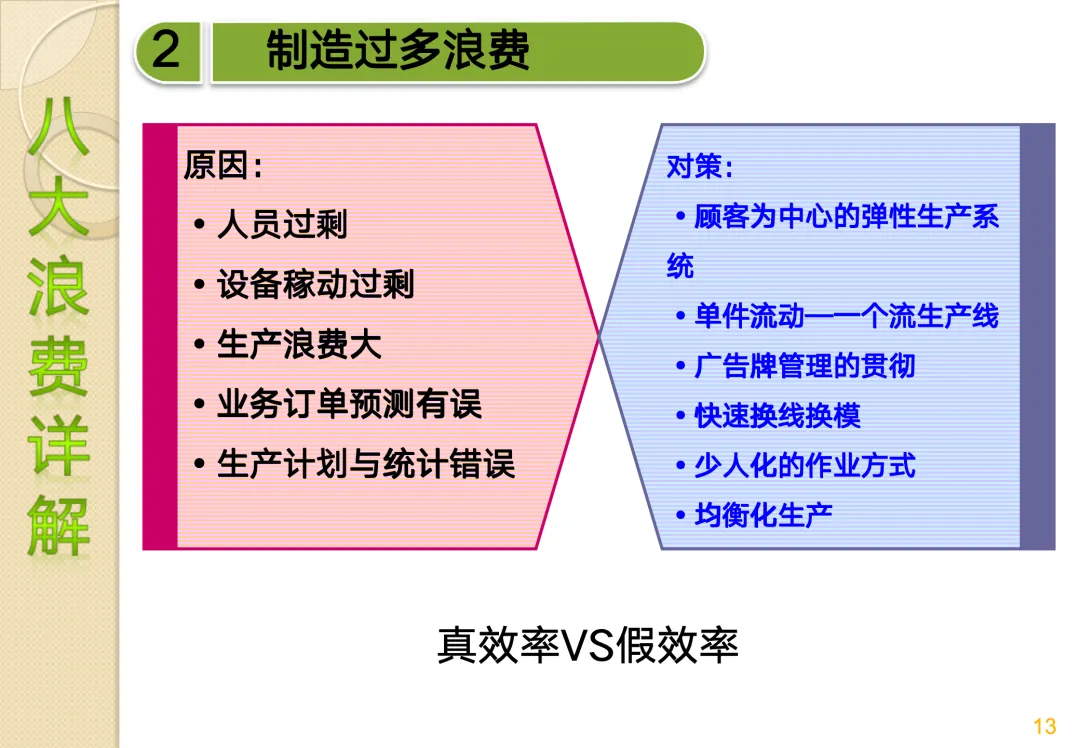
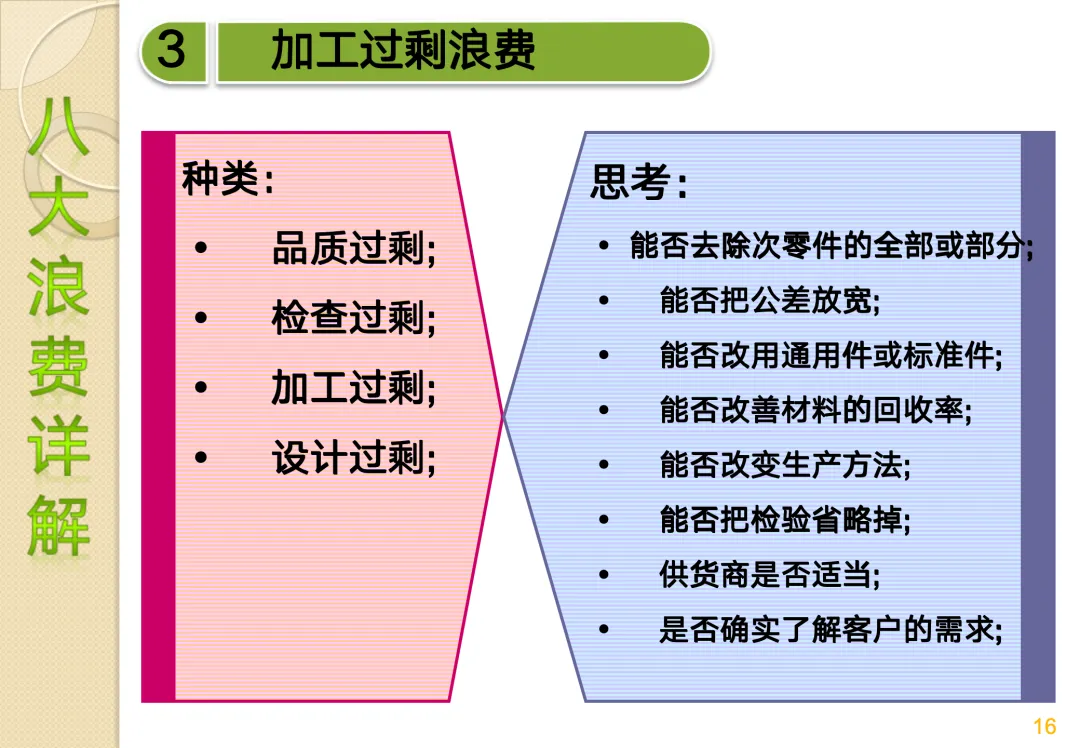
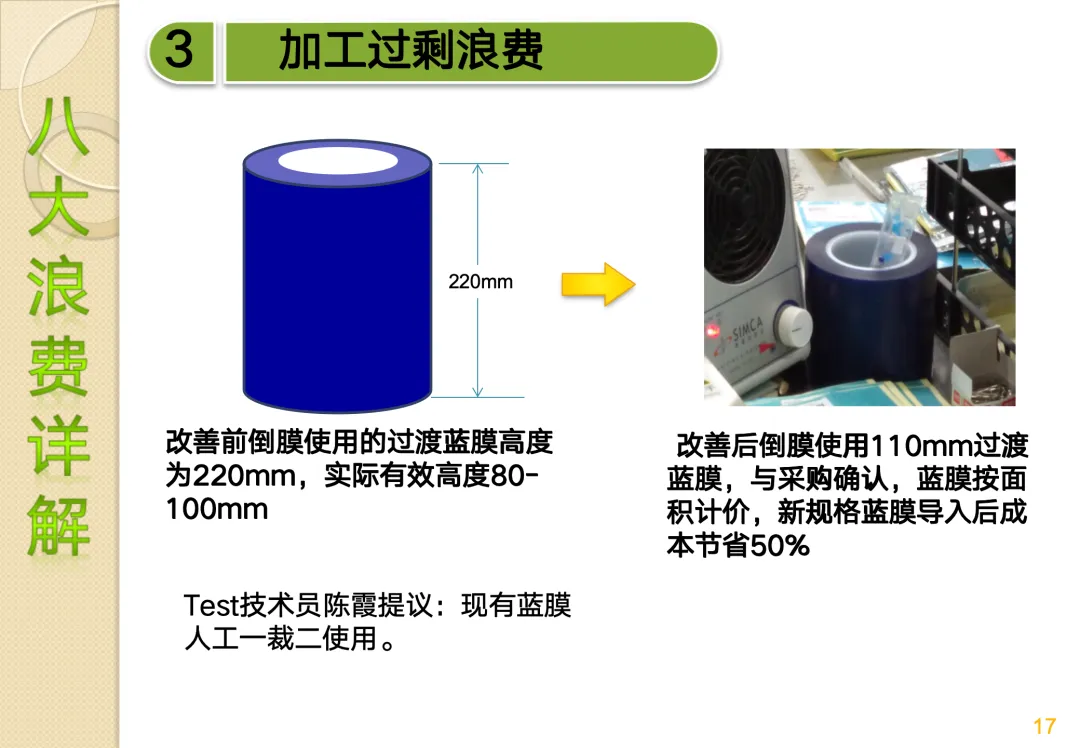
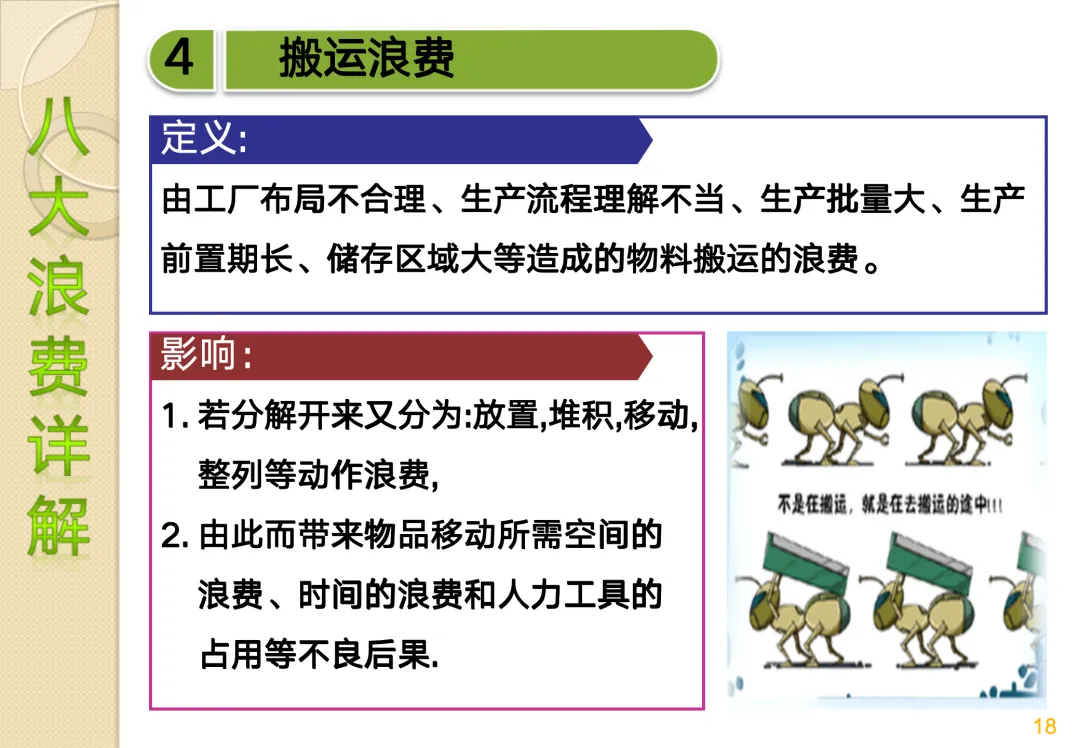
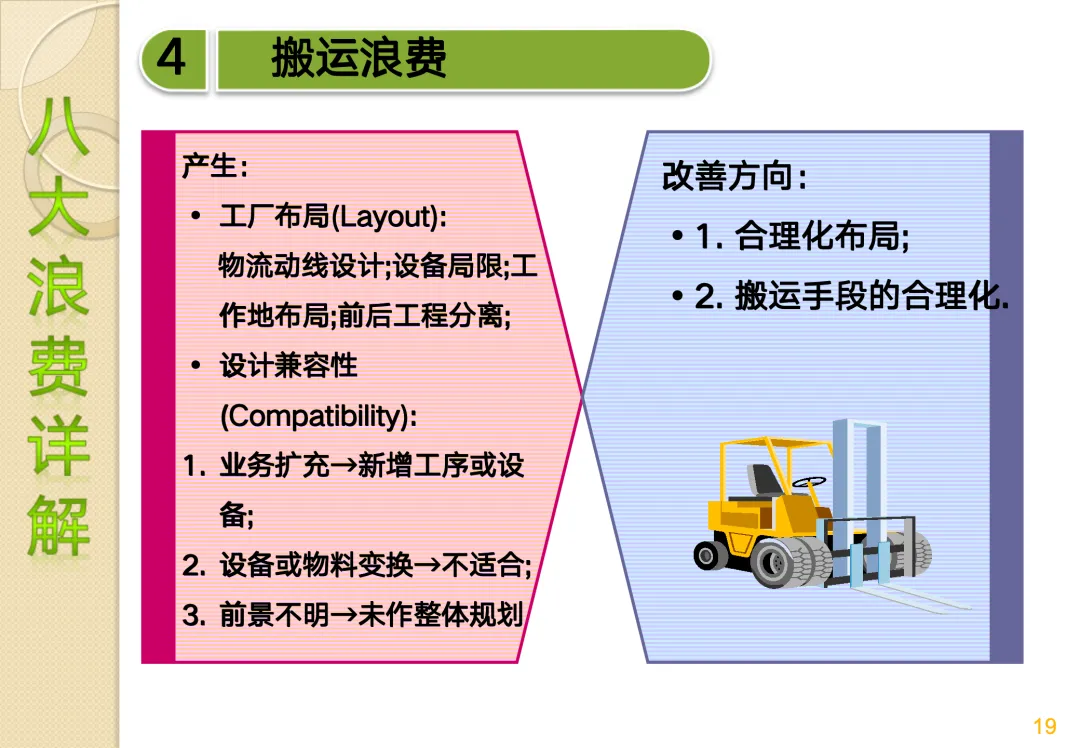
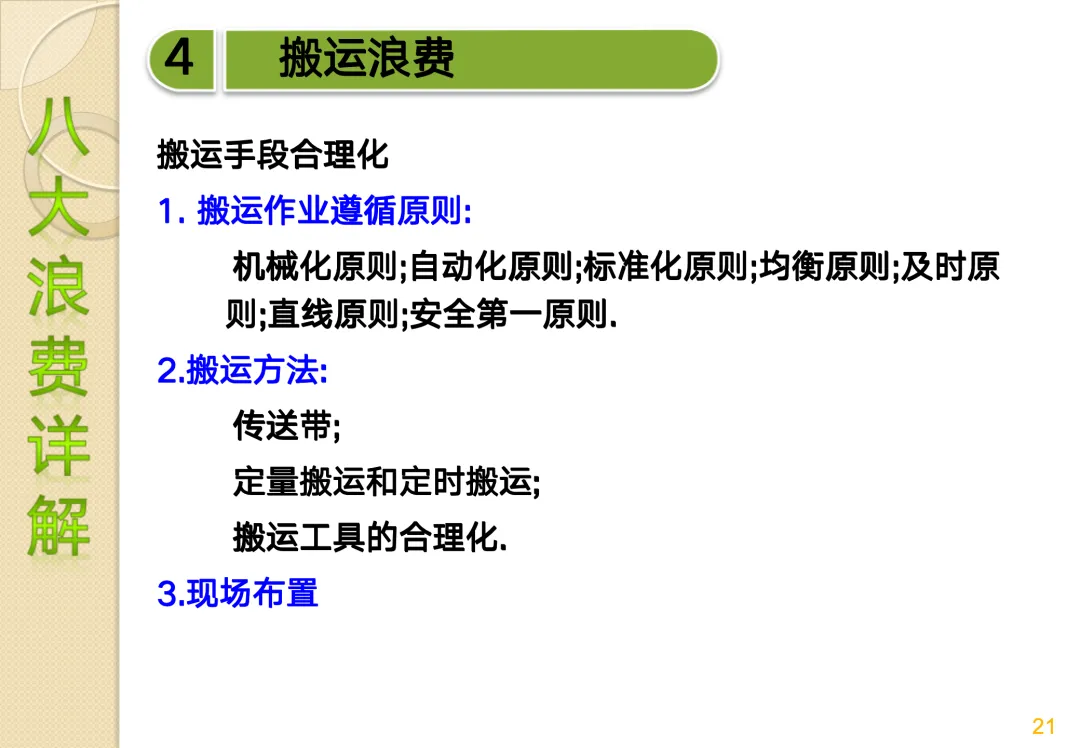
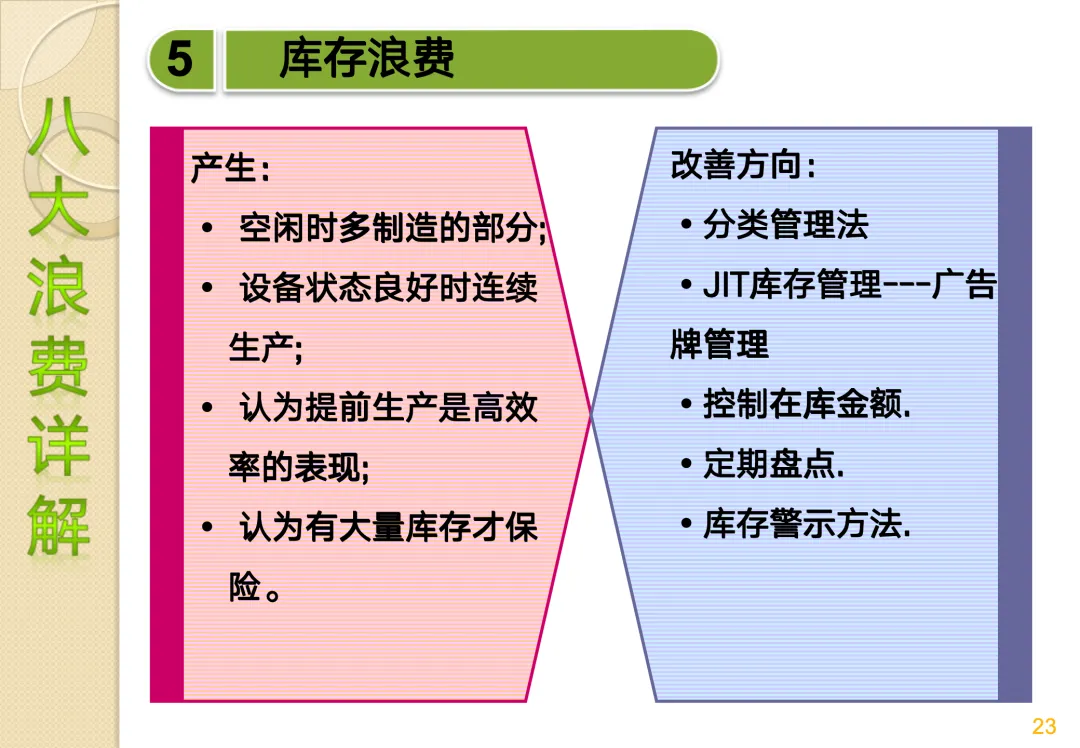
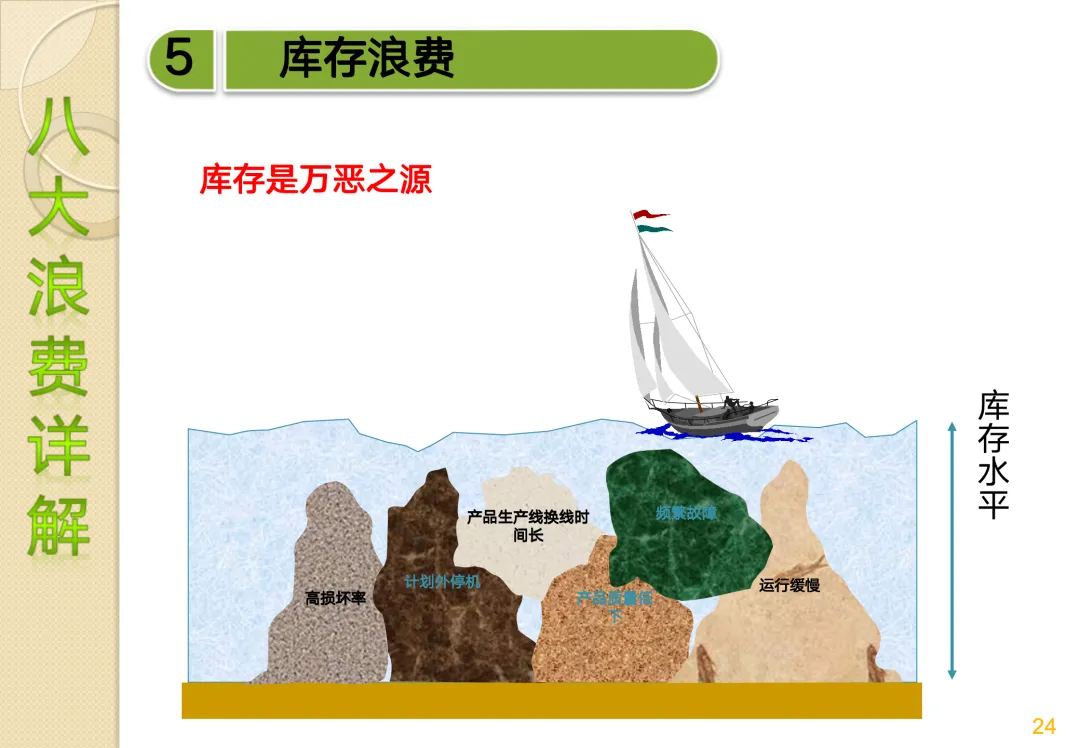
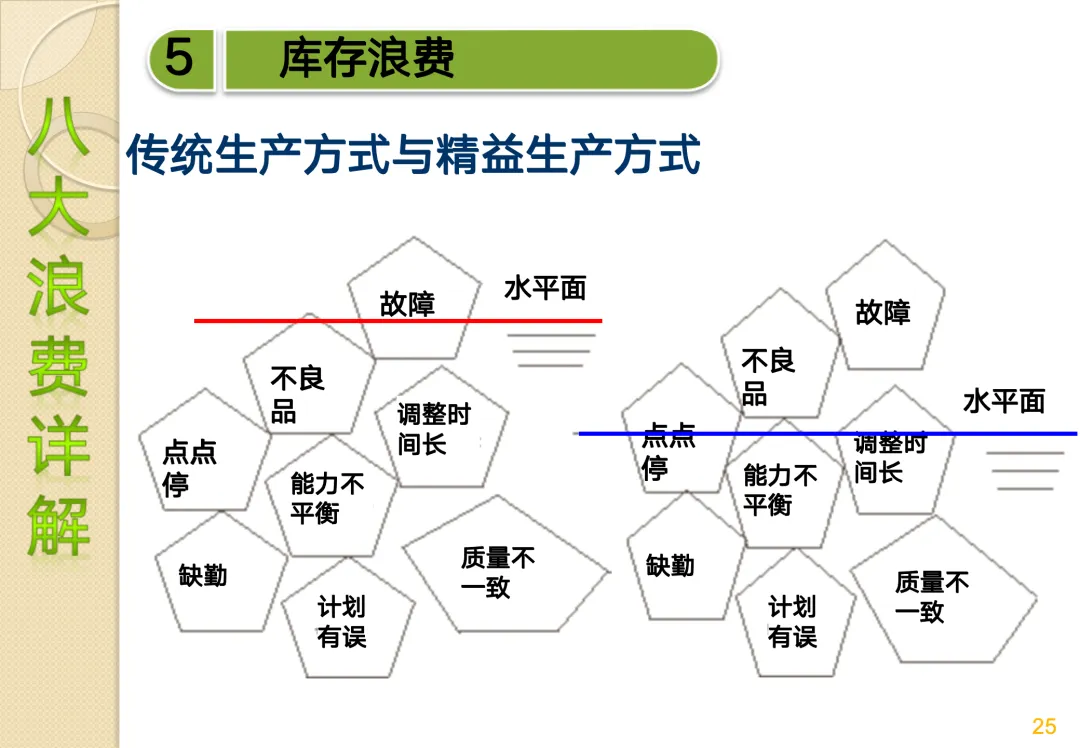
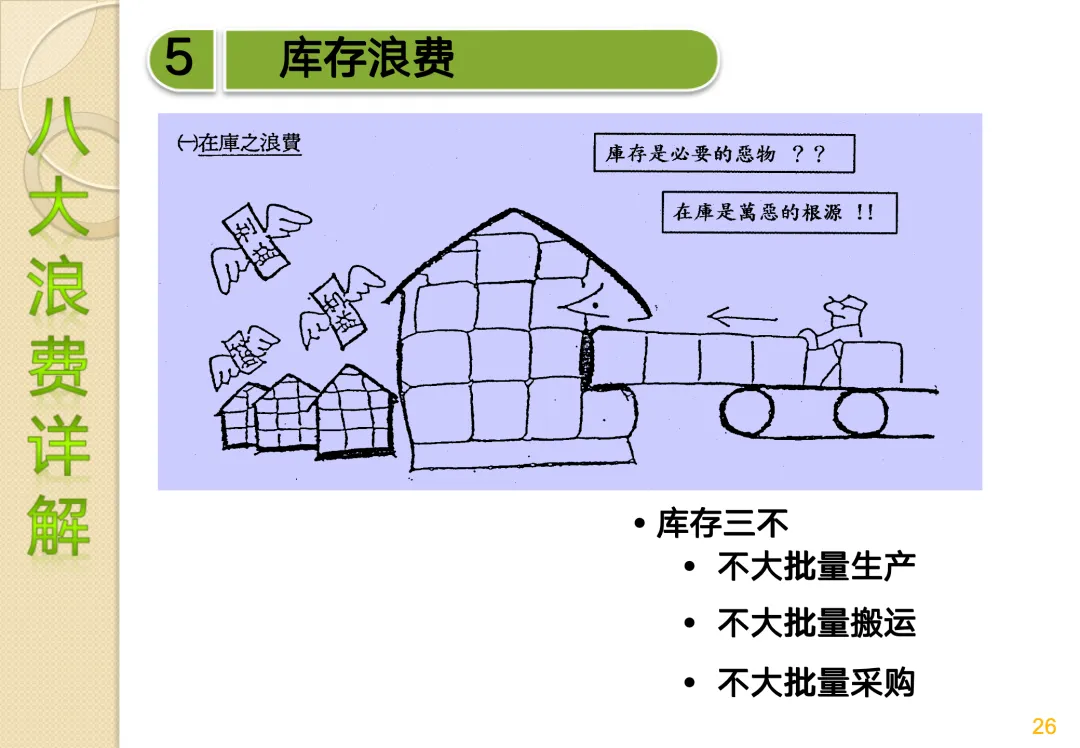
关键洞察:稼动率和可动率的追求。 机器在转,不等于在创造价值;人在忙,不等于在创造价值。 对策: 顾客为中心的弹性生产系统。 单件流动——一个流生产线。 广告牌管理的贯彻。 快速换线换模。 少人化的作业方式。 均衡化生产。 三、加工过剩浪费 定义: 由制程未按产品需求调整、突发事件预防、客户需求不明确、因调整停工期的过度生产、沟通不足、呈核过多、额外复本/信息过量等造成的未给客户产品和服务需求带来价值的工作的浪费。 影响: 思考方向: 案例:蓝膜改善 改善前:倒膜使用的过渡蓝膜高度为220mm,实际有效高度80-100mm。 改善后:倒膜使用110mm过渡蓝膜,与采购确认,蓝膜按面积计价,新规格蓝膜导入后成本节省50%。 改善来源: Test技术员陈霞提议——现有蓝膜人工一裁二使用。 关键洞察:加工过剩,往往是因为"怕出问题"而过度设计、过度加工、过度检验。回到客户需求本身,才能找到真正的标准。 四、搬运浪费 定义: 由工厂布局不合理、生产流程理解不当、生产批量大、生产前置期长、储存区域大等造成的物料搬运的浪费。 影响: 若分解开来又分为放置、堆积、移动、整列等动作浪费,由此而带来物品移动所需空间的浪费、时间的浪费和人力工具的占用等不良后果。 改善方向: 1. 合理化布局: 合理化布局设计的要点: 2. 搬运手段的合理化: 搬运作业遵循原则:机械化原则、自动化原则、标准化原则、均衡原则、及时原则、直线原则、安全第一原则。 搬运方法:传送带、定量搬运和定时搬运、搬运工具的合理化。 现场布置优化。 五、库存浪费 定义: 由效率不佳及不可预测性、产品复杂性、生产计划未平准化、工作负荷不平衡、市场预测不准、供货商交期不可靠、沟通不畅、奖励机制等造成的库存供应超过制程整体性需求的浪费。 影响: 库存是万恶之源。 改善方向: 分类管理法。 JIT库存管理——广告牌管理。 控制在库金额。 定期盘点。 库存警示方法。 库存三不: 传统生产方式与精益生产方式对比:
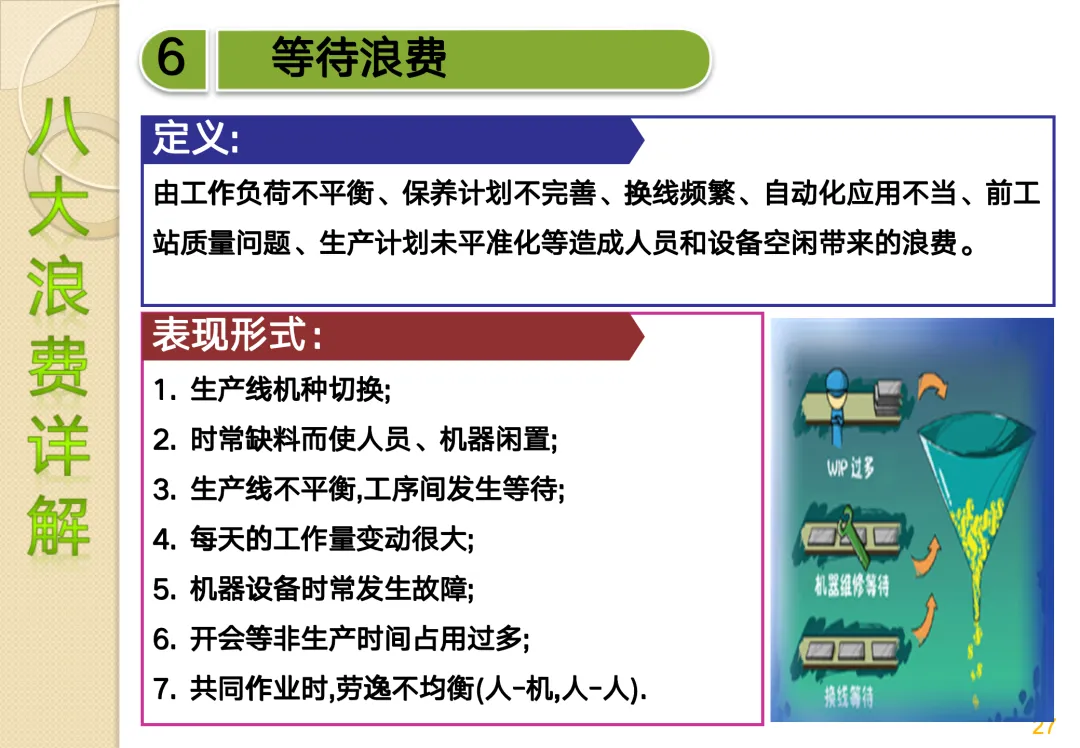
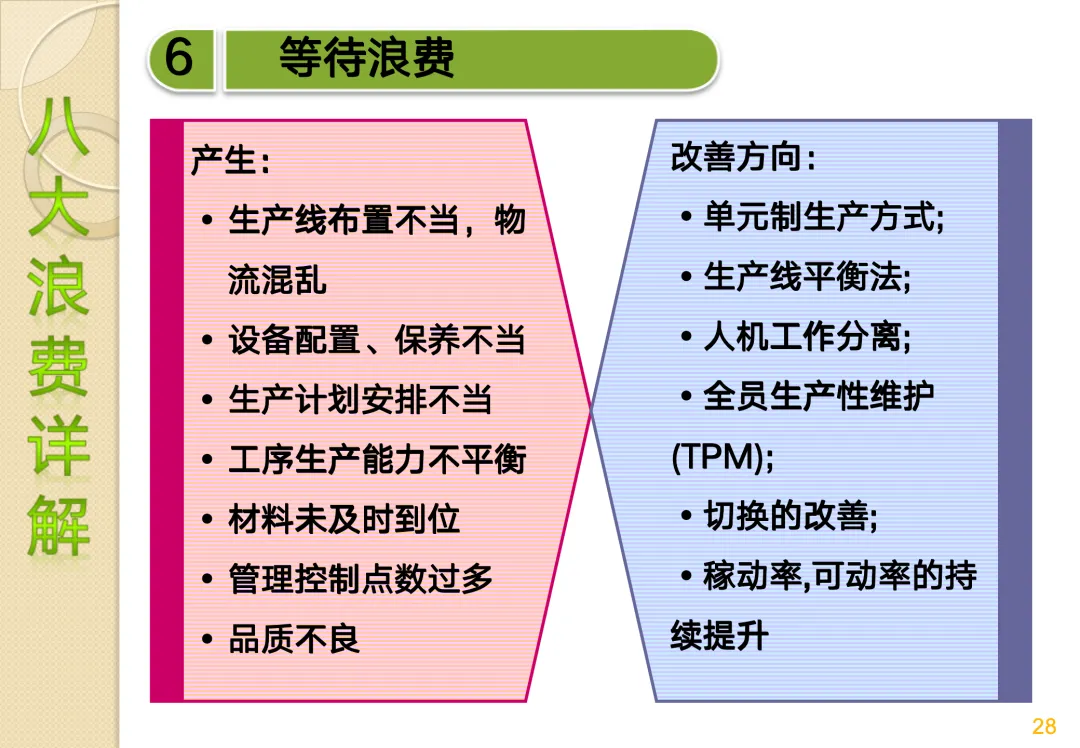
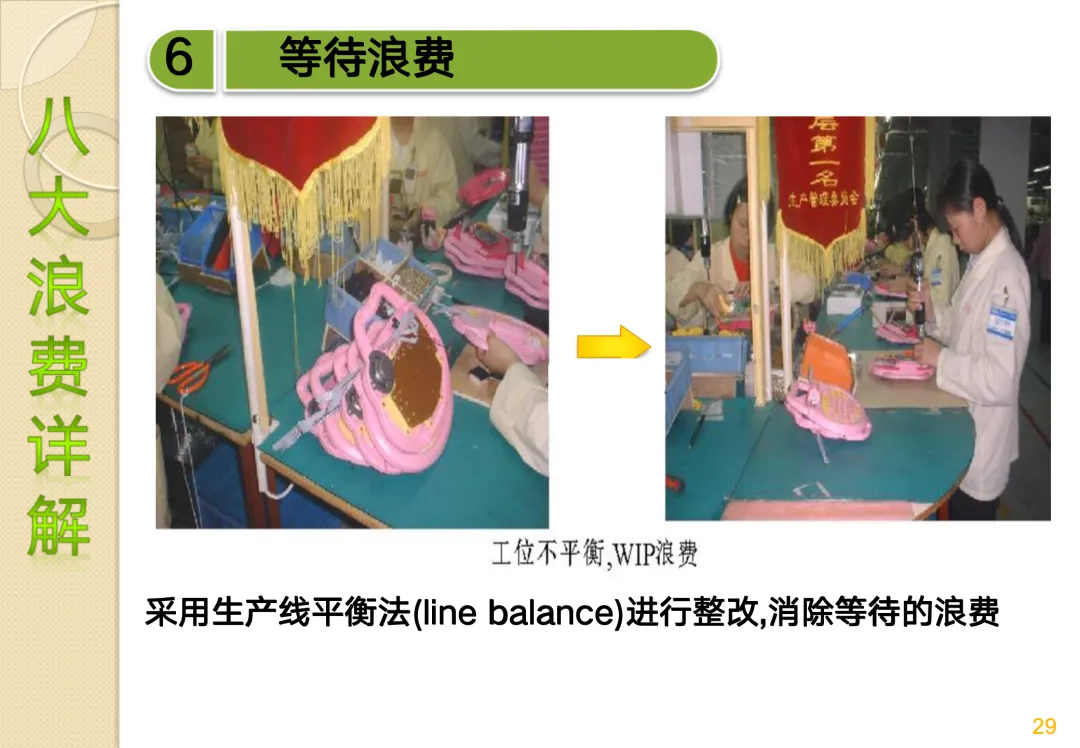
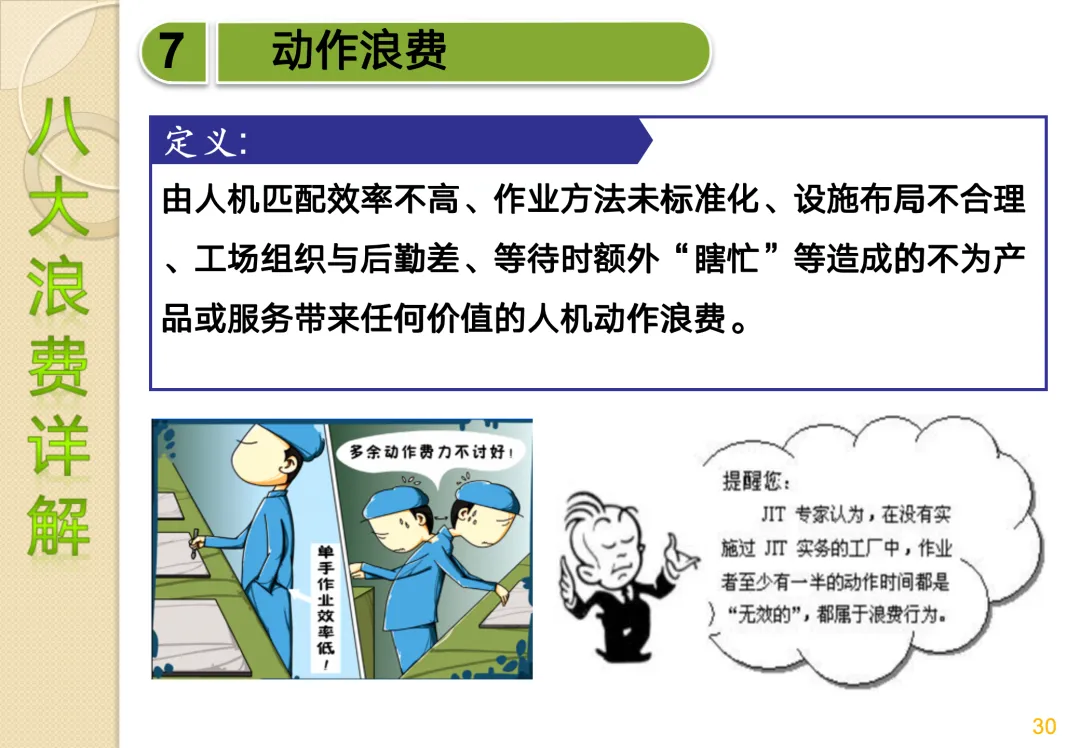
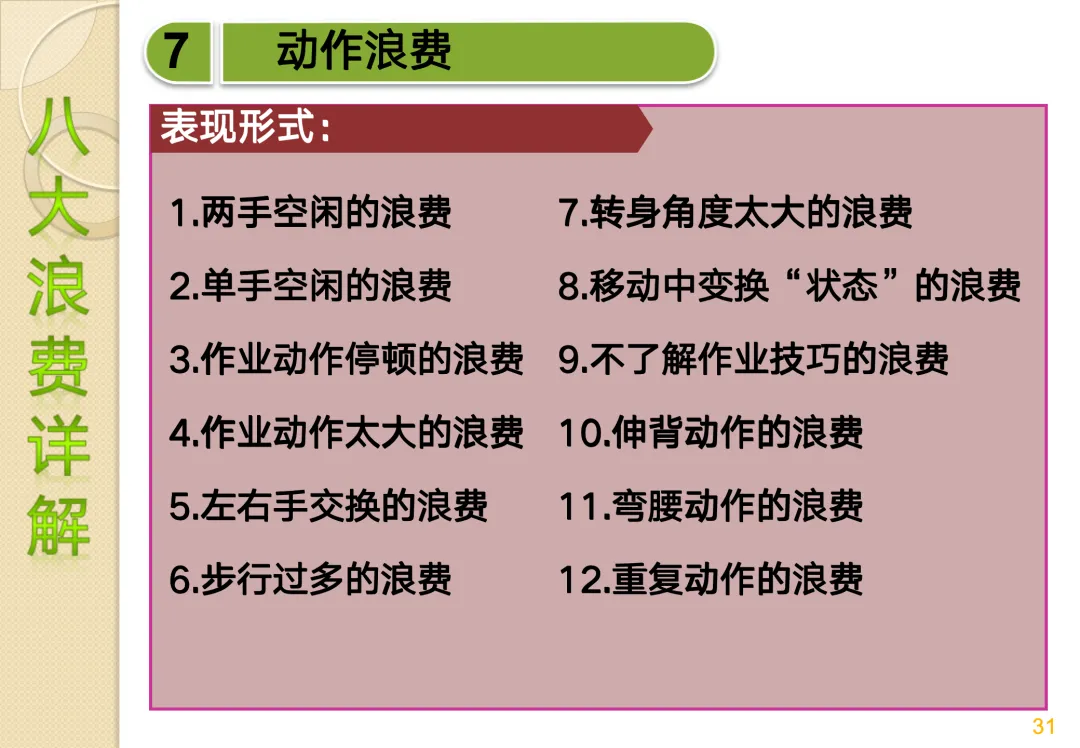
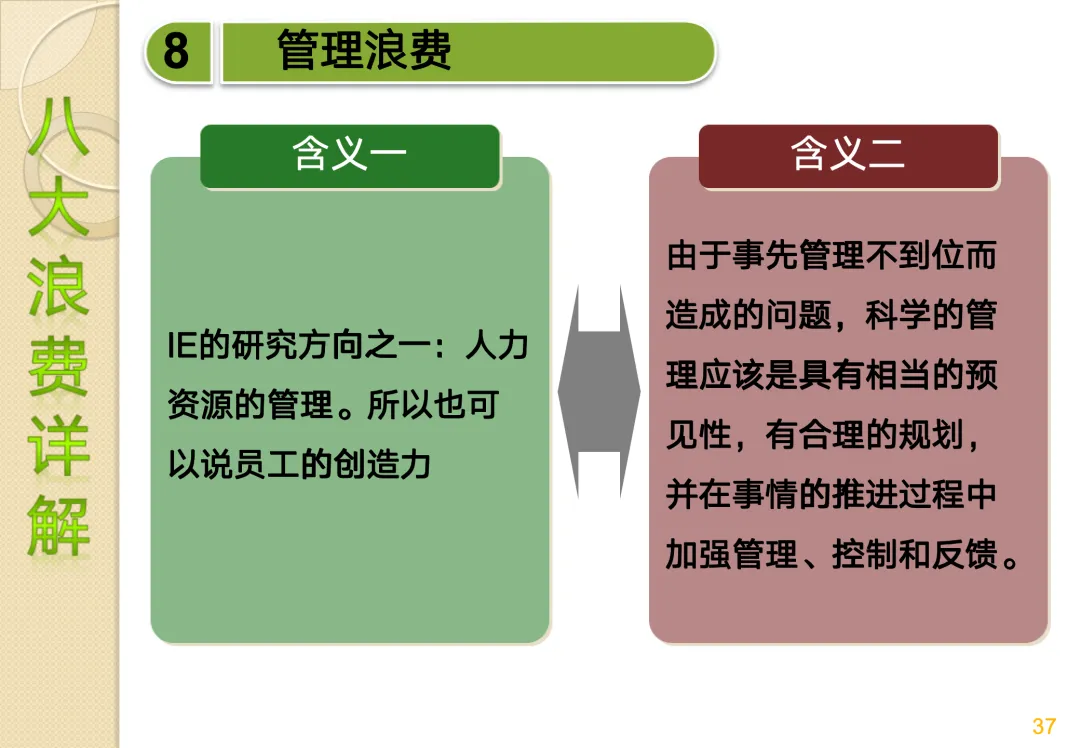
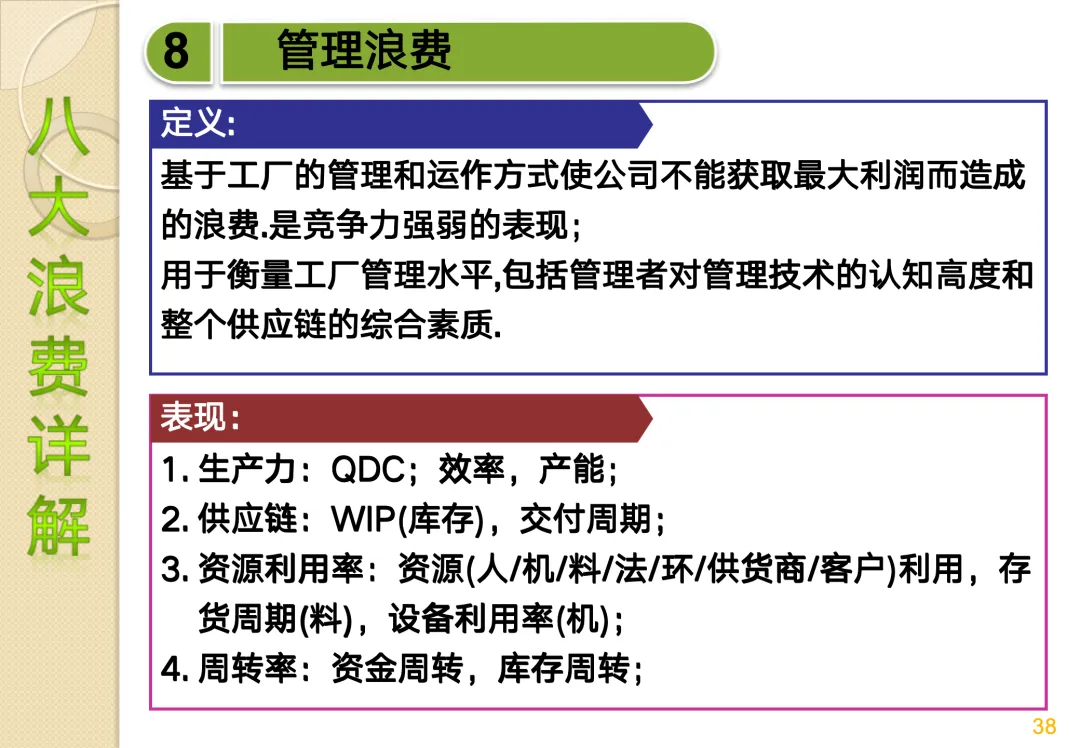
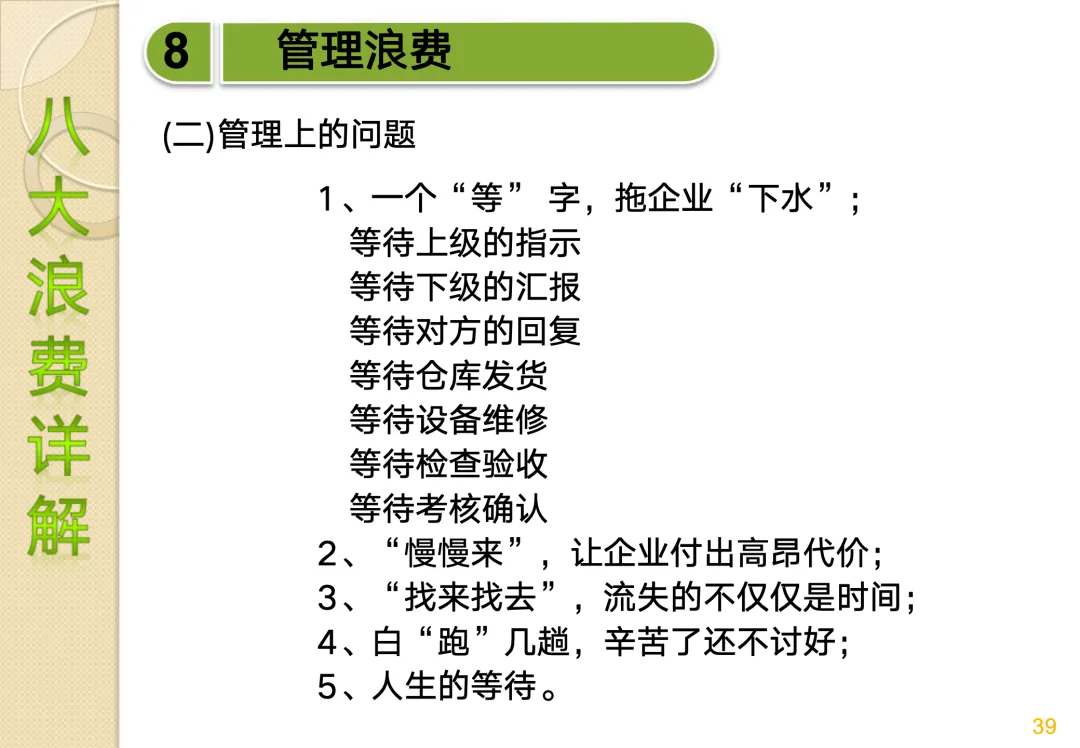
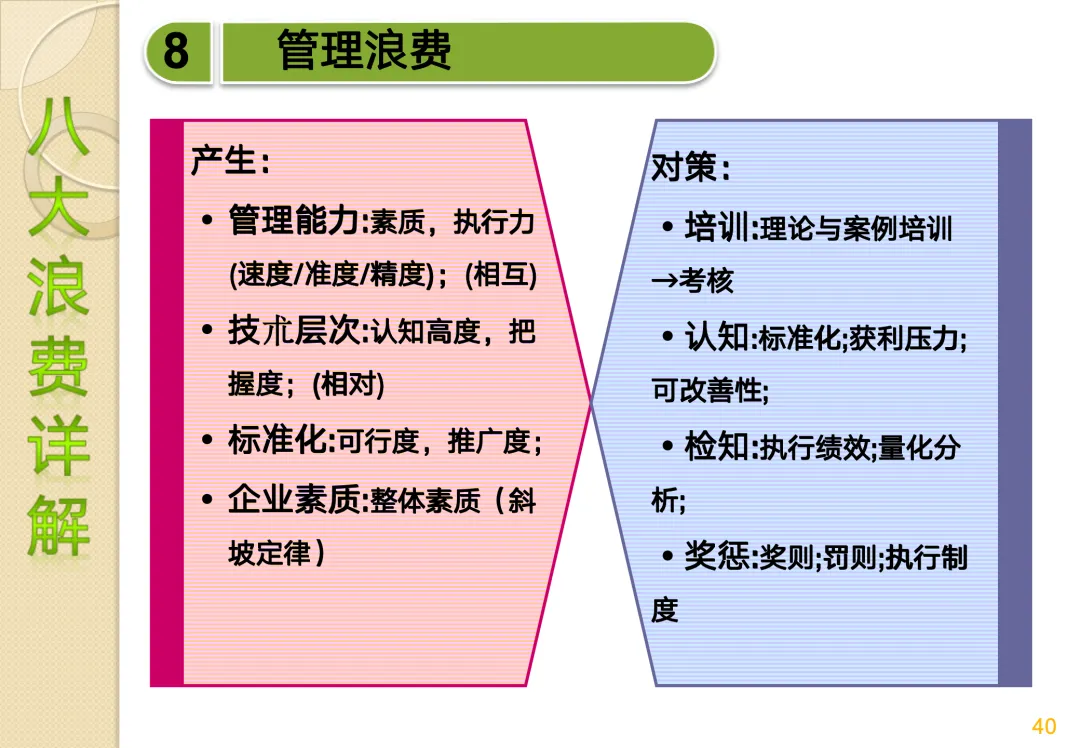
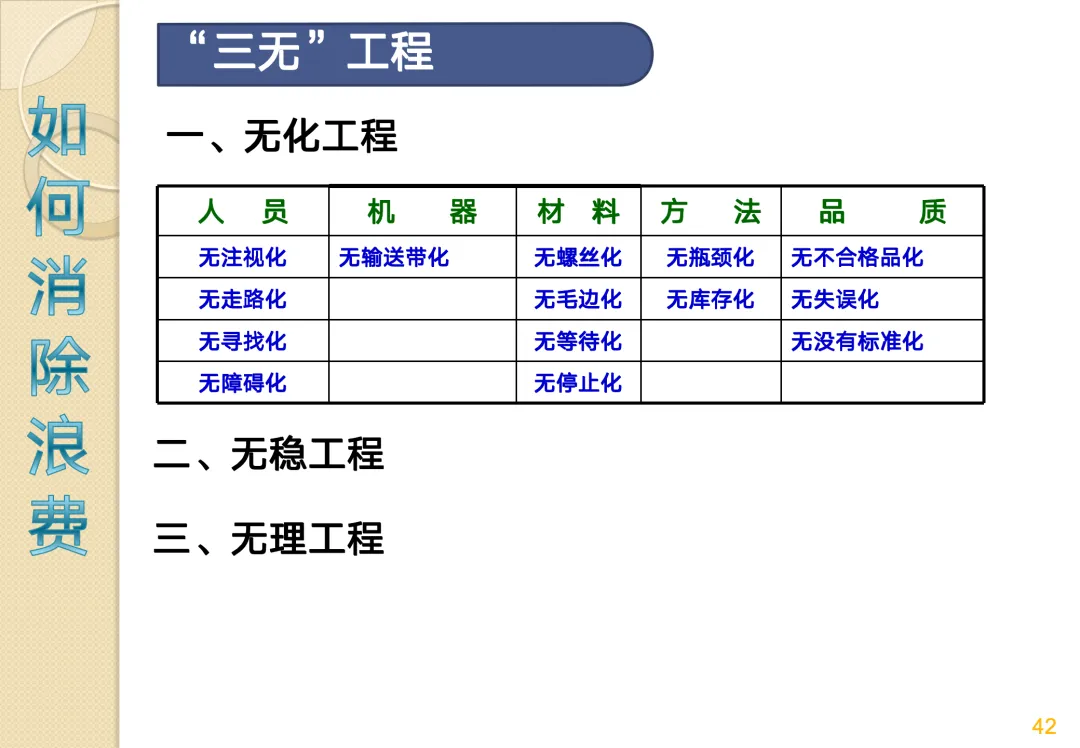
六、等待浪费 定义: 由工作负荷不平衡、保养计划不完善、换线频繁、自动化应用不当、前工站质量问题、生产计划未平准化等造成人员和设备空闲带来的浪费。 表现形式: 改善方向: 单元制生产方式。 生产线平衡法——Line Balance。 人机工作分离。 全员生产性维护——TPM。 切换的改善。 稼动率、可动率的持续提升。 案例:采用生产线平衡法进行整改,消除等待的浪费。 通过重新分配工序、调整作业内容、优化人员配置,使各工序的作业时间趋于一致,消除瓶颈工序和空闲工序,实现流畅生产。 七、动作浪费 定义: 由人机匹配效率不高、作业方法未标准化、设施布局不合理、工场组织与后勤差、等待时额外"瞎忙"等造成的不为产品或服务带来任何价值的人机动作浪费。 十二种表现形式: 功用:减少操作人员的疲劳;缩短操作人员的操作时间;提高工作的效率。 八、管理浪费 定义: 基于工厂的管理和运作方式使公司不能获取最大利润而造成的浪费。是竞争力强弱的表现;用于衡量工厂管理水平,包括管理者对管理技术的认知高度和整个供应链的综合素质。 表现: 生产力:QDC(质量、交付、成本);效率,产能。 供应链:WIP(库存),交付周期。 资源利用率:资源(人/机/料/法/环/供货商/客户)利用,存货周期(料),设备利用率(机)。 周转率:资金周转,库存周转。 管理上的问题: 1. 一个"等"字,拖企业"下水": 2. "慢慢来",让企业付出高昂代价。 3. "找来找去",流失的不仅仅是时间。 4. 白"跑"几趟,辛苦了还不讨好。 5. 人生的等待。 对策: 培训:理论与案例培训→考核。 认知:标准化;获利压力;可改善性。 检知:执行绩效;量化分析。 奖惩:奖则;罚则;执行制度。 如何消除浪费 一、"三无"工程——消除浪费的系统方法 一、无化工程:
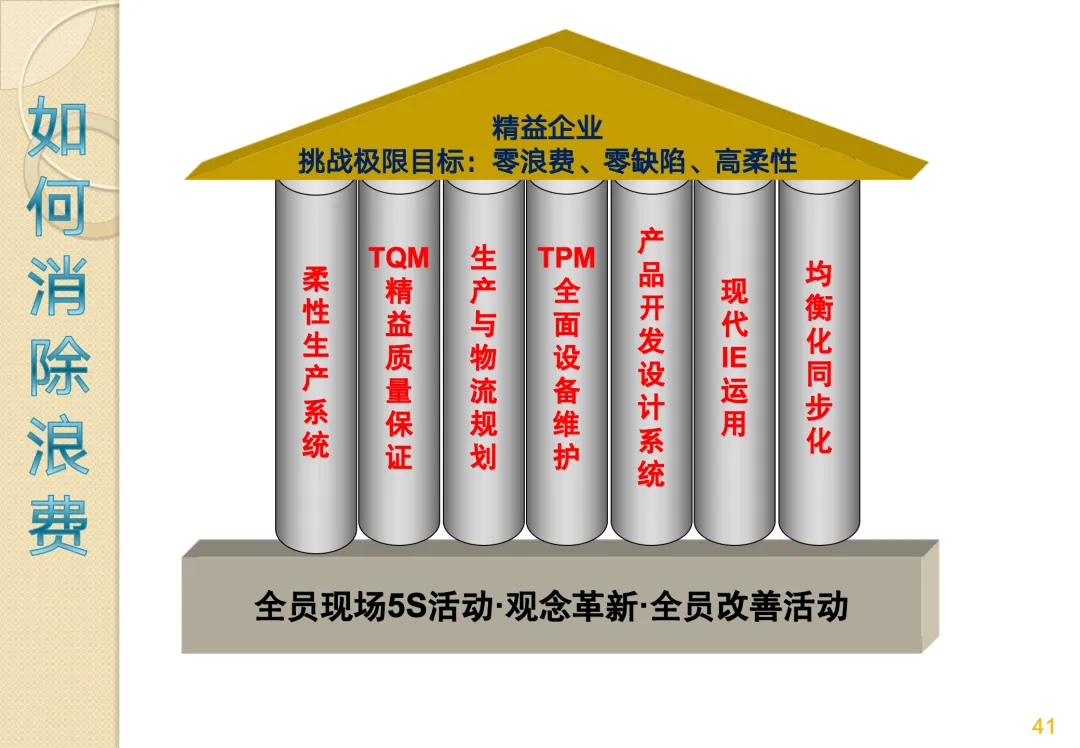
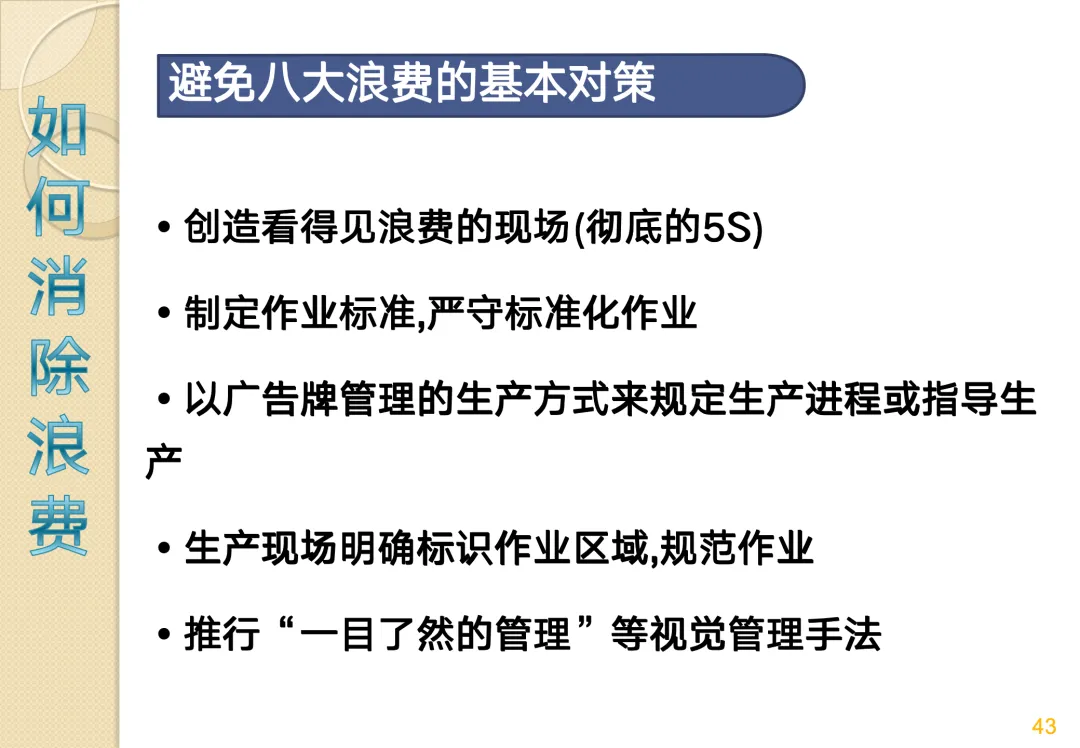
二、无稳工程: 消除不稳定、波动、变异。 三、无理工程: 消除不合理、不合逻辑、不合常识的做法。 二、避免八大浪费的基本对策 1. 创造看得见浪费的现场——彻底的5S。 5S不是打扫卫生,而是暴露问题、发现问题、解决问题的基础。现场整洁了,浪费就无处藏身。 2. 制定作业标准,严守标准化作业。 没有标准,就没有改善的基础。标准作业是消除浪费的底线。 3. 以广告牌管理的生产方式来规定生产进程或指导生产。 广告牌(Kanban)是JIT的核心工具,用视觉信号控制生产节奏,避免过量生产。 4. 生产现场明确标识作业区域,规范作业。 标识清晰,减少寻找、减少误操作、减少等待。 5. 推行"一目了然的管理"等视觉管理手法。 目视化管理,让问题一眼就能看见,让状态一目了然。 三、精益企业的构建体系 全员现场5S活动 → 观念革新 → 全员改善活动 TQM——精益质量保证: 从源头保证质量,不是事后检验。 柔性生产系统: 快速响应市场变化,小批量、多品种、短交期。 现代IE运用: 工业工程方法,系统优化流程、布局、作业。 生产与物流规划: 从源头设计高效的物流和生产系统。 TPM——全面设备维护: 预防性维护,减少故障、减少等待。 产品开发设计系统: 从设计阶段就考虑可制造性、可装配性。 均衡化、同步化: 生产计划平准化,工序间同步衔接。 挑战极限目标:零浪费、零缺陷、高柔性。 凡事总有更好的解决办法 浪费无处不在,但浪费也无处不可消除。 
大野耐一说:"降低一成的成本,就等于增加一倍的销售额。" 消除浪费,不是削减成本、不是压榨员工、不是降低质量,而是: 消除不增加价值的活动,让资源流向真正创造价值的地方。 消除勉强、浪费、不均衡,让生产流畅、高效、稳定。 消除八大浪费,让企业在竞争中立于不败之地。 记住精益的核心思想:持续不断使浪费最小化、流动最大化的意识。 从今天开始: 走到现场,用"浪费的眼睛"审视每一道工序、每一个动作、每一处库存。 发现问题,用"改善的双手"立即行动、持续优化、永不满足。 培养团队,用"精益的文化"感染每一个人、激励每一个人、成就每一个人。 凡事总有更好的解决办法! 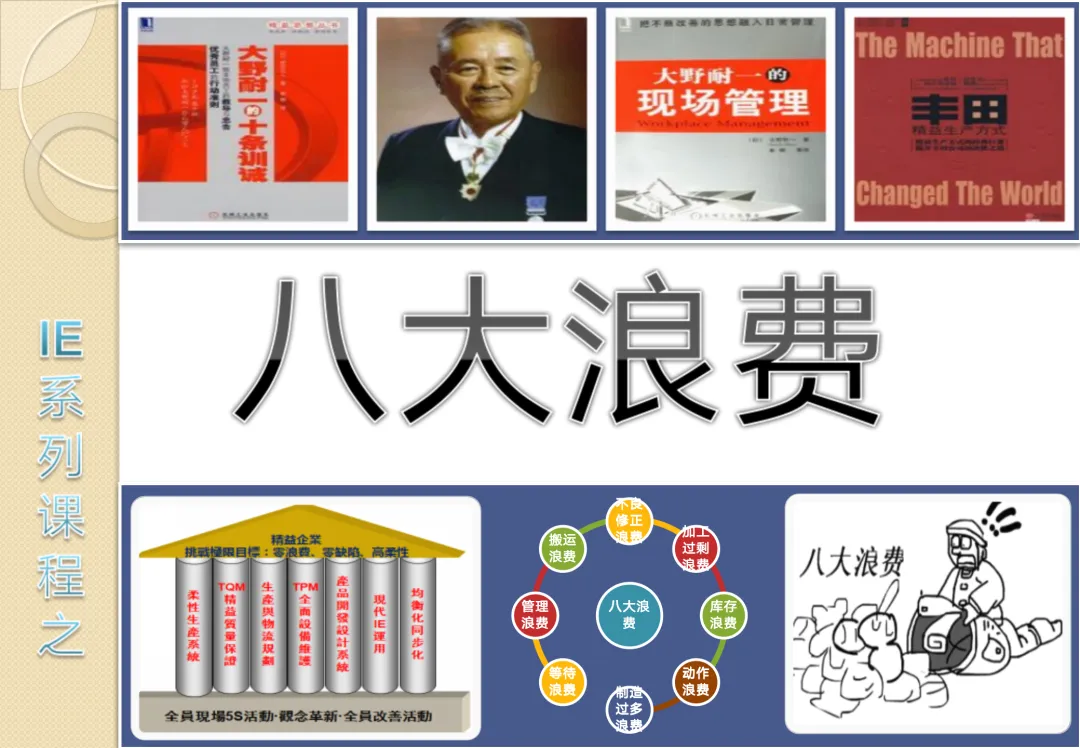
01
02
产品报废。
降价处理。
材料损失。
出货延误取消订单。
信誉下降。
设计不良—— 参数不匹配,可制造性差,不兼容。 工艺设计不合理—— 工艺设计缺陷,检验手段局限。 制造阶段的管理影响产品质量—— 换线频繁,操作不标准,作业员熟练度不高。 使用不合格的零部件产生的质量问题—— 供货商品质控制不力,来料检验遗漏,对不良缺乏认识。 对已发生的不良处理不当—— 处理方法不当,原因追查不彻底,制程能力未提高。
设备及用电、气、油等能源等增加。
放置地、仓库空间增加。
提早耗用原材料,利率负担增加。
搬运、堆积的浪费,管理工时的浪费。
产品贬值。
需要多余的作业时间和辅助设备。
生产用电、气压、油等能源浪费。
管理工时的增加。
不能促进改善。
能否去除次零件的全部或部分?
能否把公差放宽?
能否改用通用件或标准件?
能否改善材料的回收率?
能否改变生产方法?
能否把检验省略掉?
供货商是否适当?
是否确实了解客户的需求?
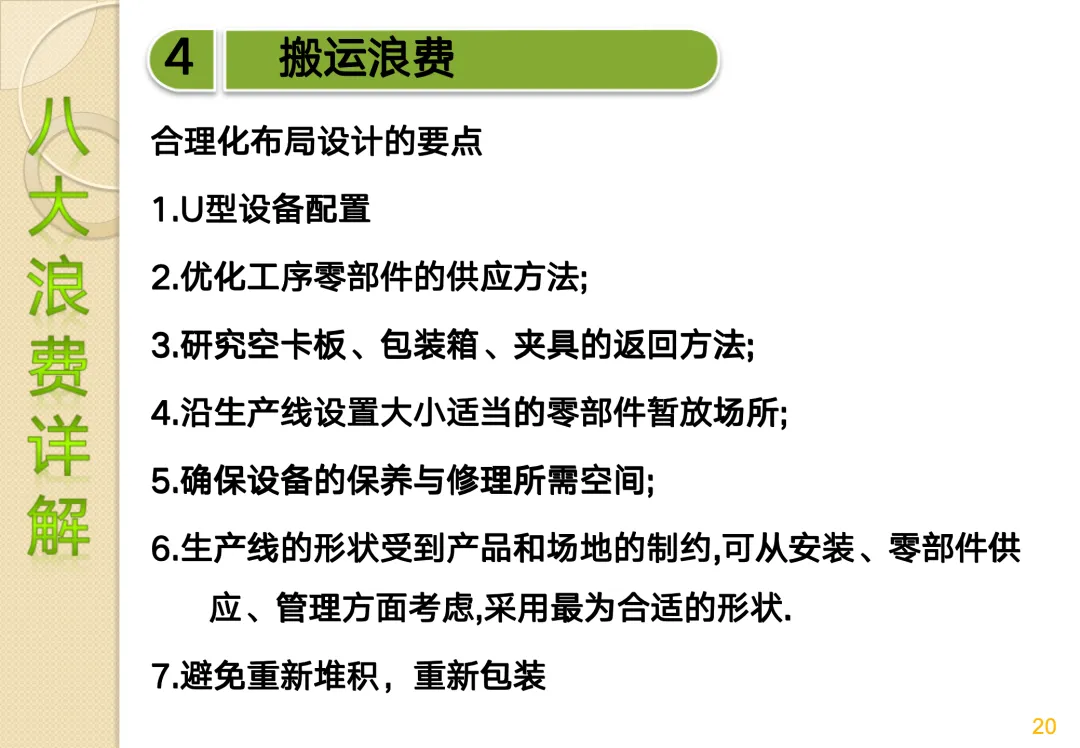
U型设备配置。
优化工序零部件的供应方法。
研究空卡板、包装箱、夹具的返回方法。
沿生产线设置大小适当的零部件暂放场所。
确保设备的保养与修理所需空间。
生产线的形状受到产品和场地的制约,可从安装、零部件供应、管理方面考虑,采用最为合适的形状。
避免重新堆积,重新包装。
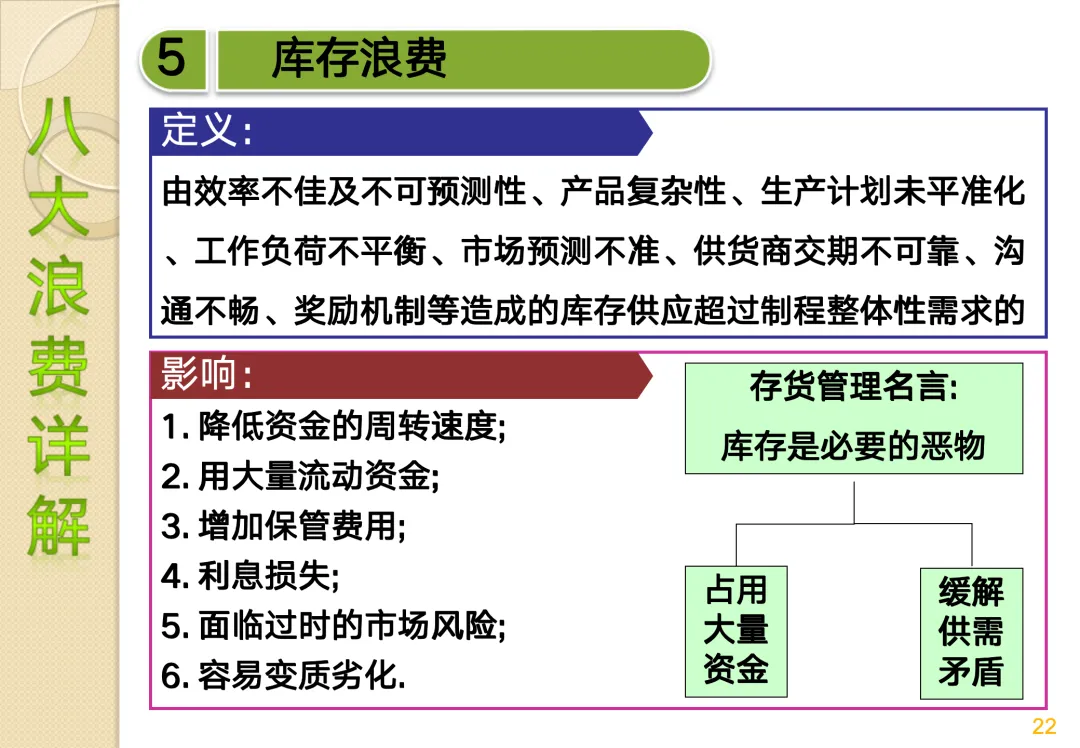
降低资金的周转速度。
占用大量流动资金。
增加保管费用。
利息损失。
面临过时的市场风险。
容易变质劣化。
不大批量生产。
不大批量搬运。
不大批量采购。
生产线机种切换。
时常缺料而使人员、机器闲置。
生产线不平衡,工序间发生等待。
每天的工作量变动很大。
机器设备时常发生故障。
开会等非生产时间占用过多。
共同作业时,劳逸不均衡(人-机、人-人)。
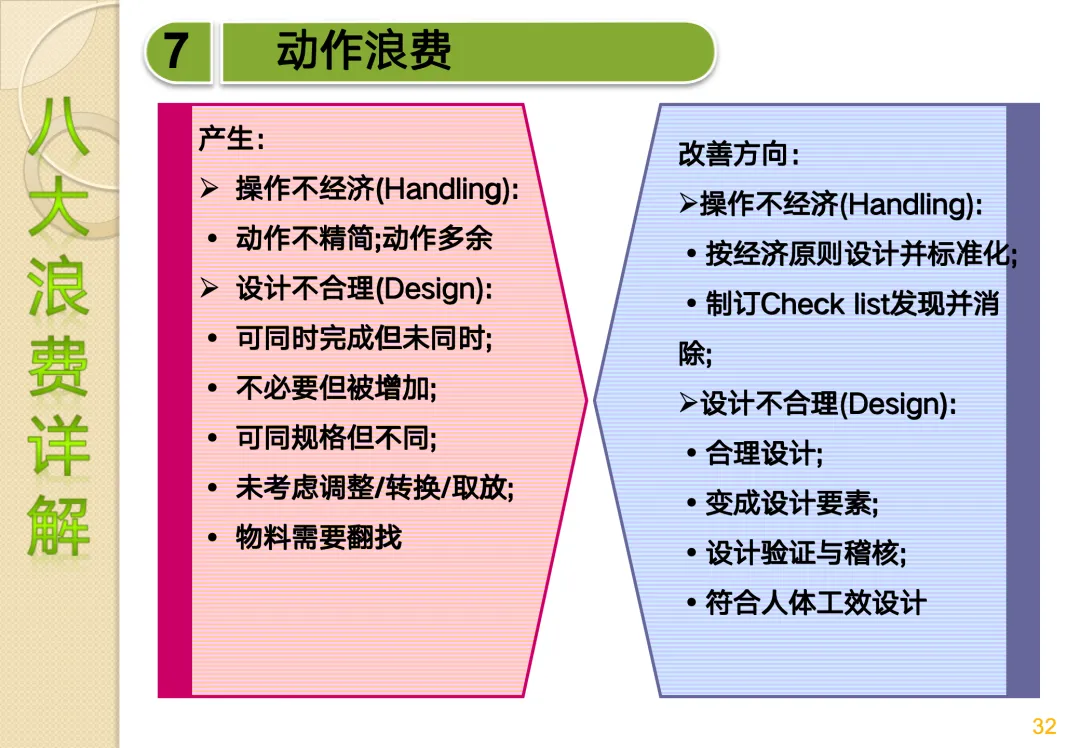
两手空闲的浪费。 单手空闲的浪费。 作业动作停顿的浪费。 作业动作太大的浪费。 左右手交换的浪费。 步行过多的浪费。 转身角度太大的浪费。 移动中变换"状态"的浪费。 不了解作业技巧的浪费。 伸背动作的浪费。 弯腰动作的浪费。 重复动作的浪费。
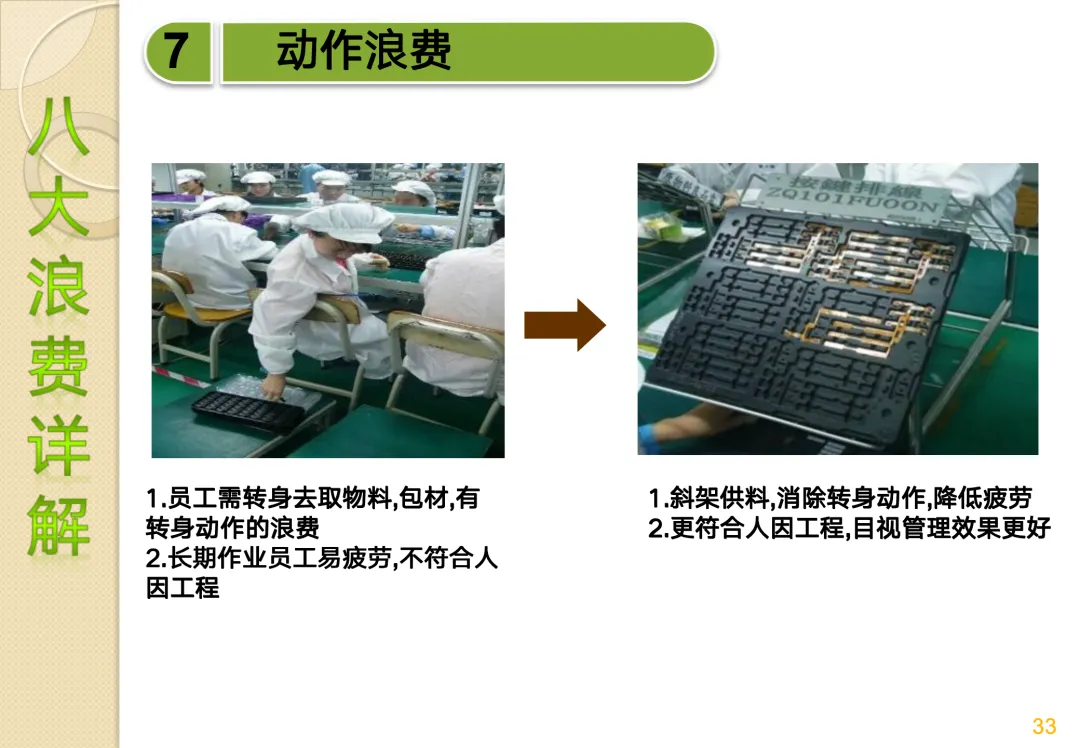
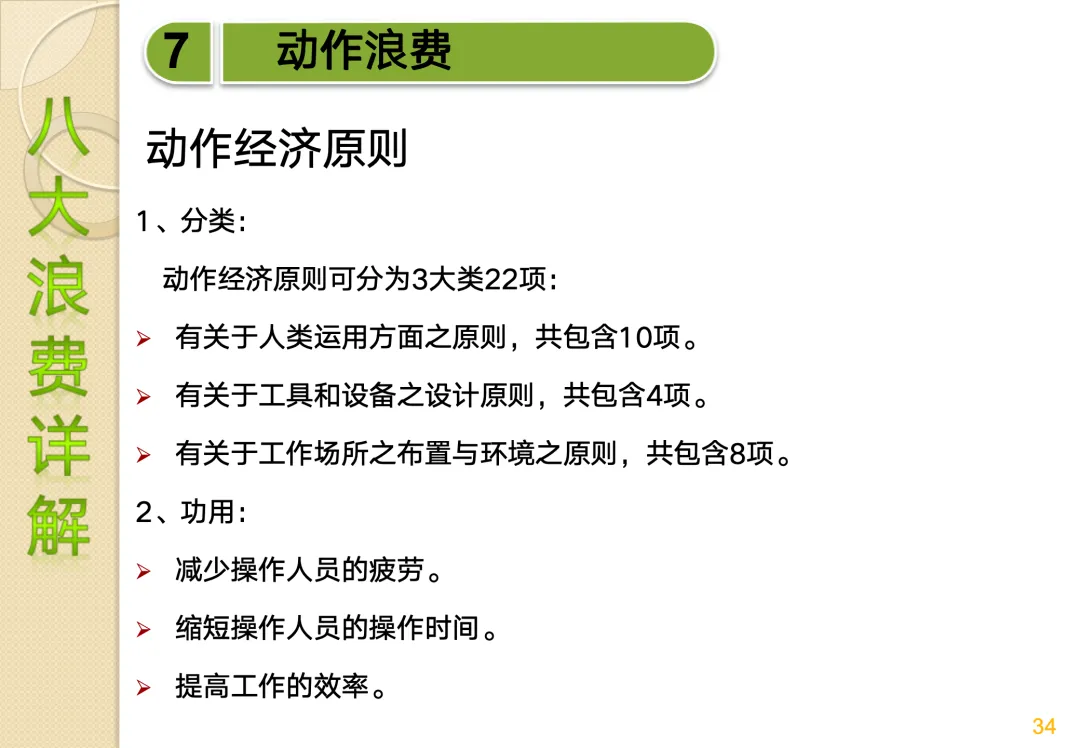
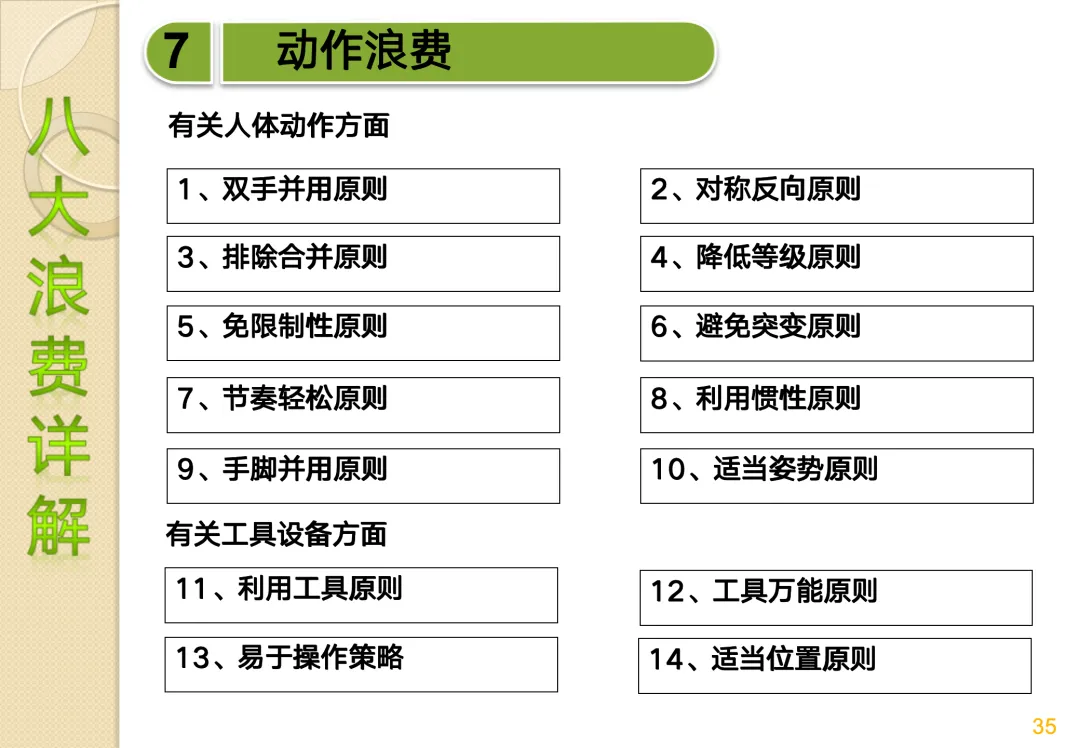
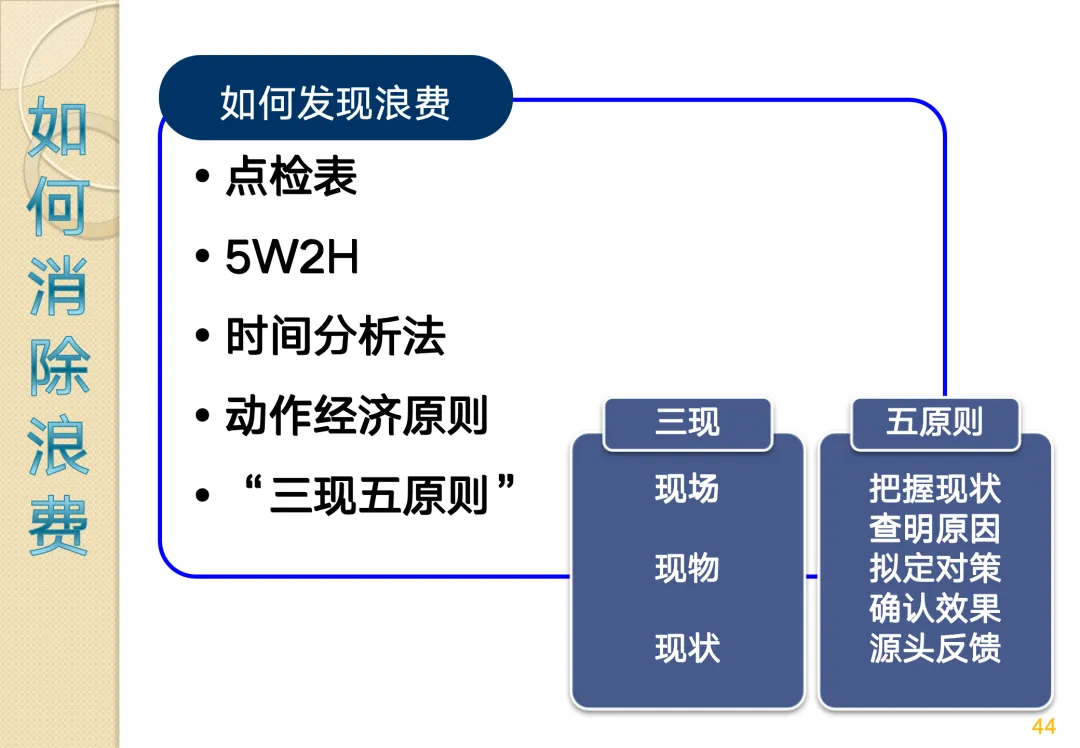
改善方向:操作不经济(Handling):按经济原则设计并标准化。制订Check list发现并消除。设计不合理(Design):合理设计。变成设计要素。设计验证与稽核。符合人体工效设计。案例:斜架供料改善改善前:员工需转身去取物料、包材,有转身动作的浪费;长期作业员工易疲劳,不符合人因工程。改善后:斜架供料,消除转身动作,降低疲劳;更符合人因工程,目视管理效果更好。动作经济原则:动作经济原则可分为3大类22项:有关于人类运用方面之原则,共包含10项:双手并用原则。 对称反向原则。 排除合并原则。 降低等级原则。 免限制性原则。 避免突变原则。 节奏轻松原则。 利用惯性原则。 手脚并用原则。 适当姿势原则。
有关于工具和设备之设计原则,共包含4项:利用工具原则。 工具万能原则。 易于操作策略。 适当位置原则。
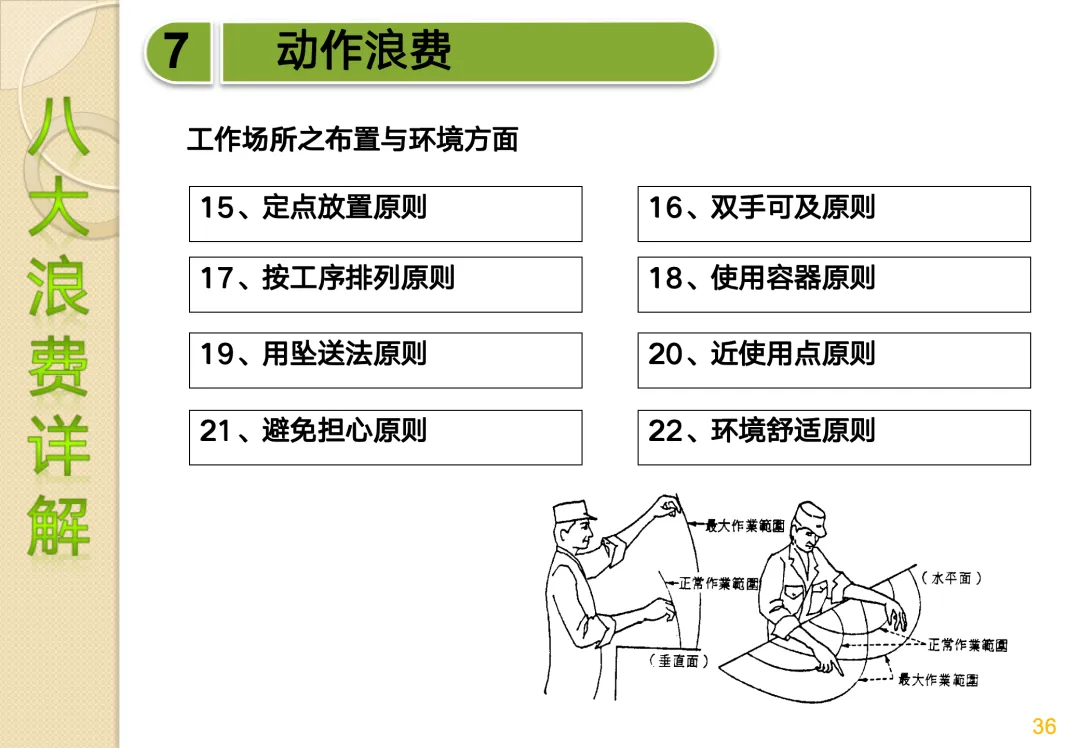
有关于工作场所之布置与环境之原则,共包含8项:定点放置原则。 双手可及原则。 按工序排列原则。 使用容器原则。 用坠送法原则。 近使用点原则。 避免担心原则。 环境舒适原则。
等待上级的指示。
等待下级的汇报。
等待对方的回复。
等待仓库发货。
等待设备维修。
等待检查验收。
等待考核确认。
03
04
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

