IE七大手法实战应用与效能提升培训ppt
- 2026-11-10 13:28:48
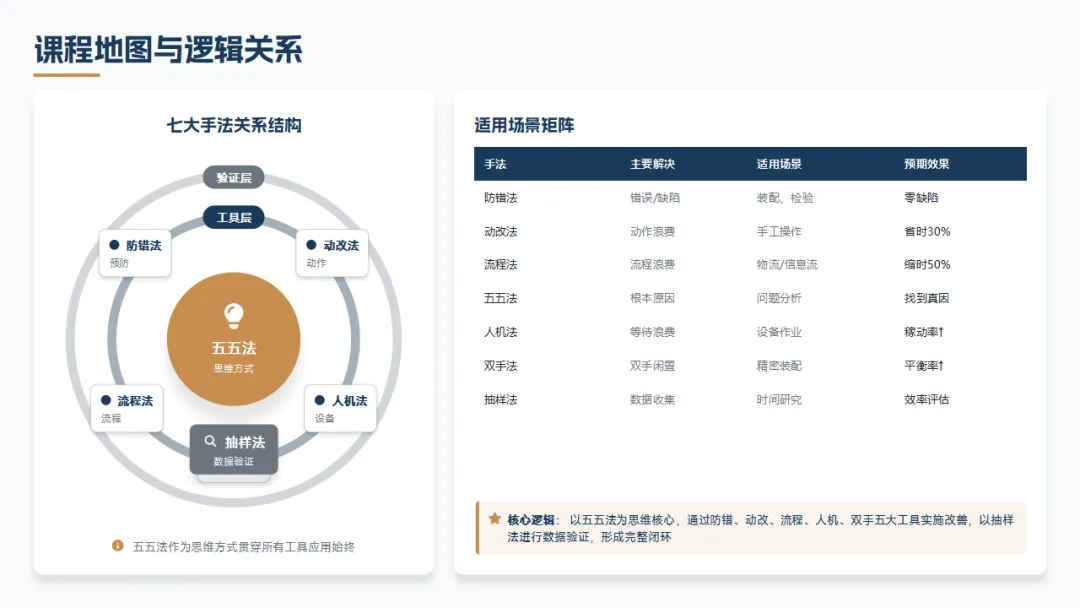
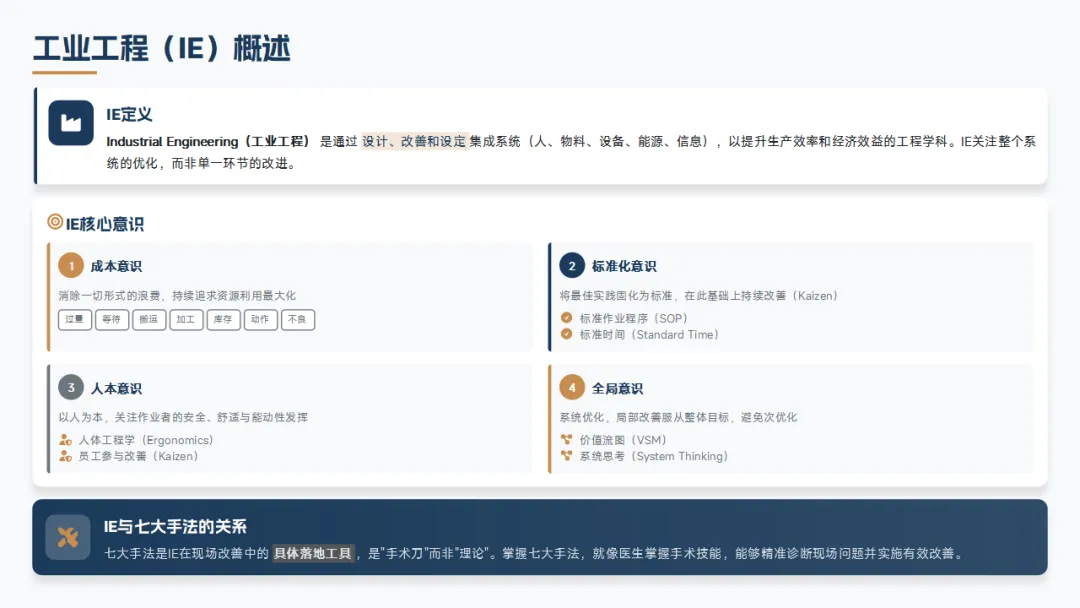
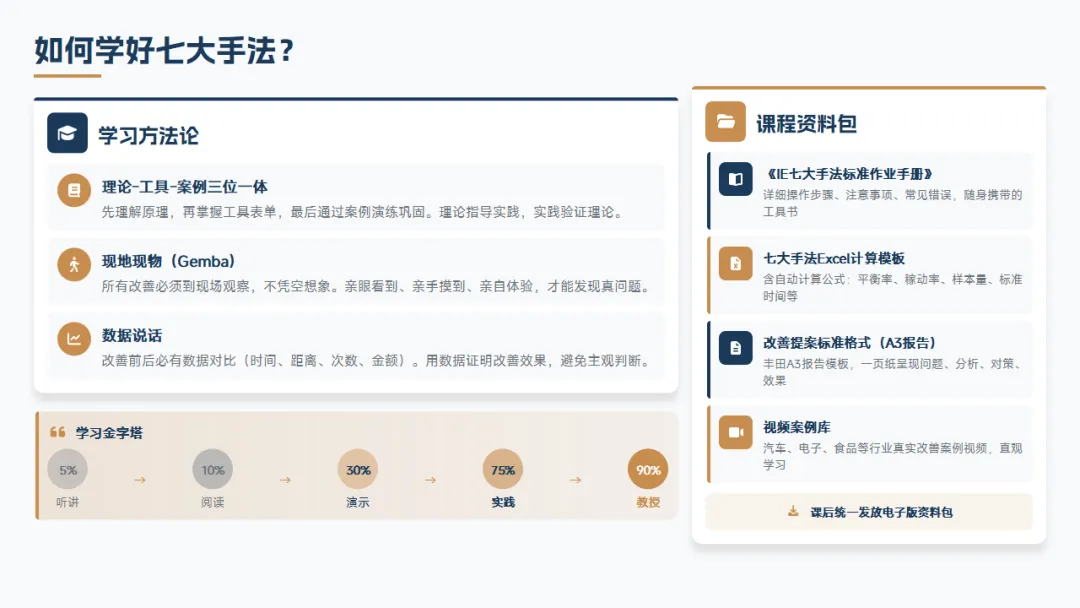
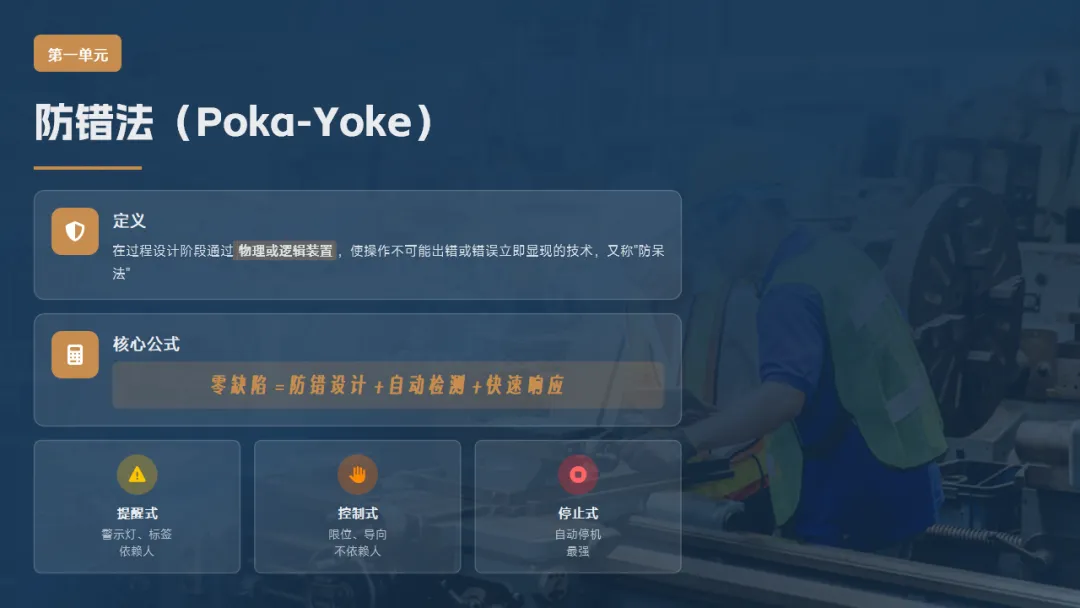
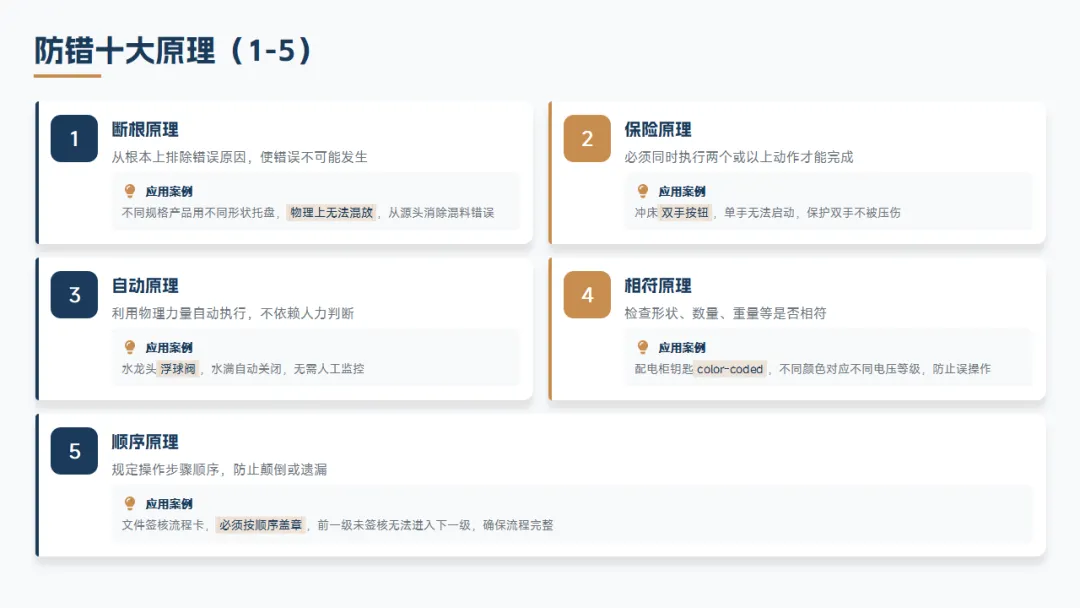
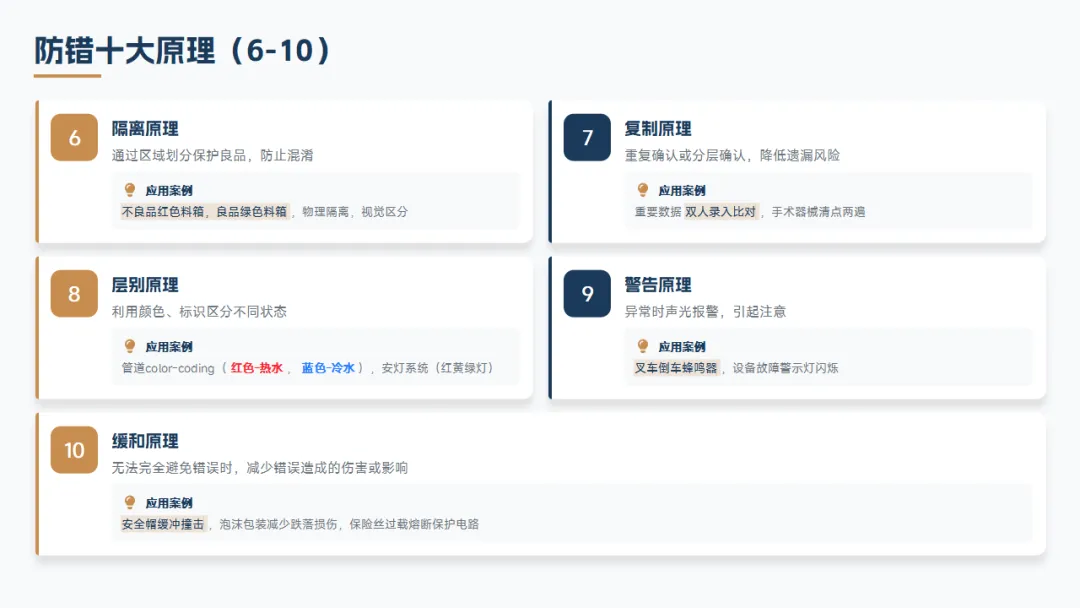
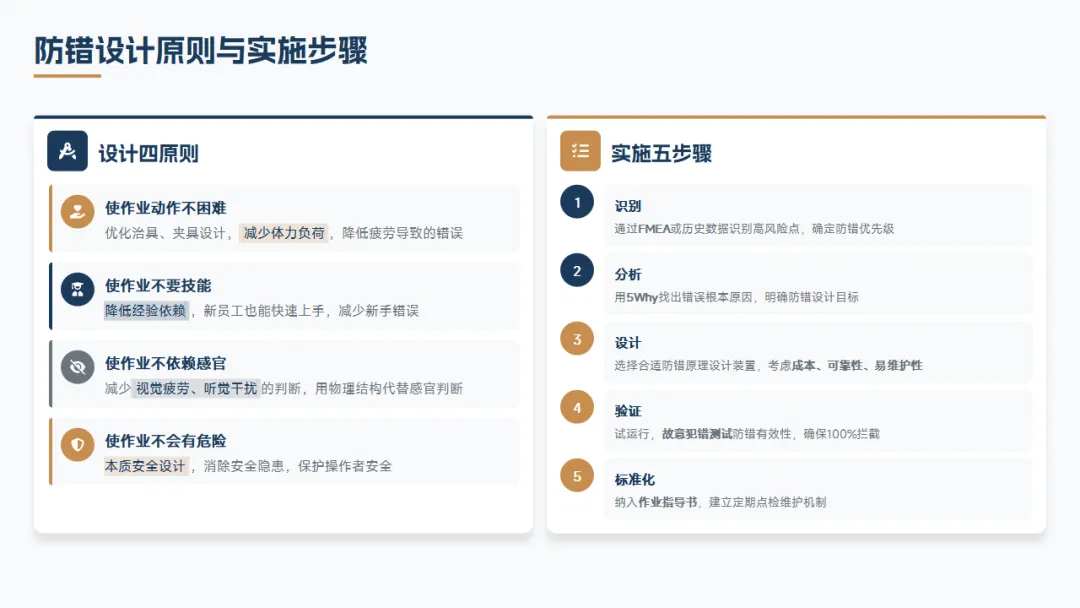
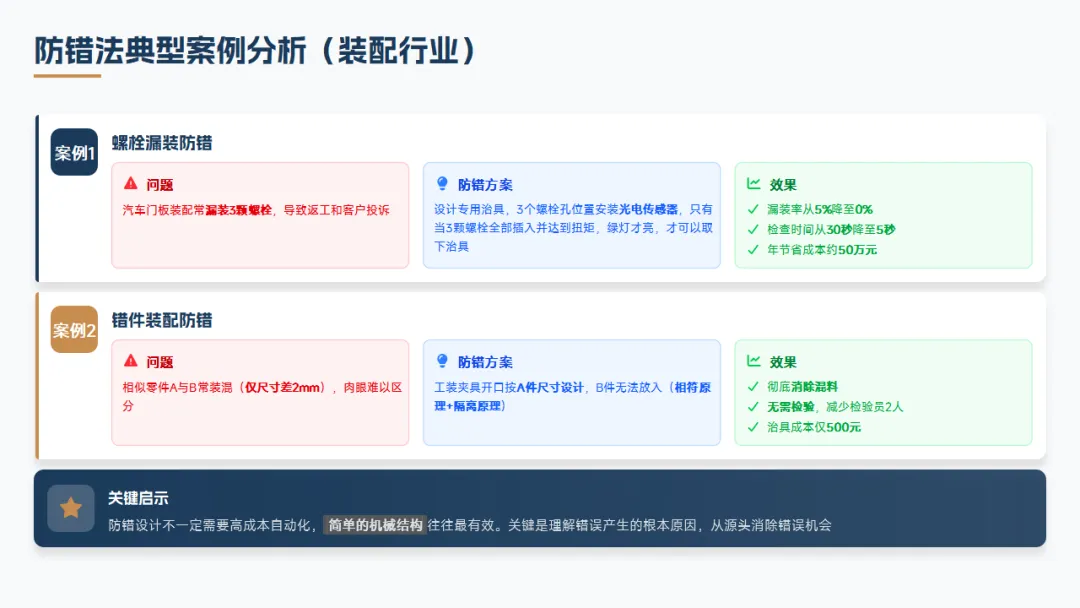
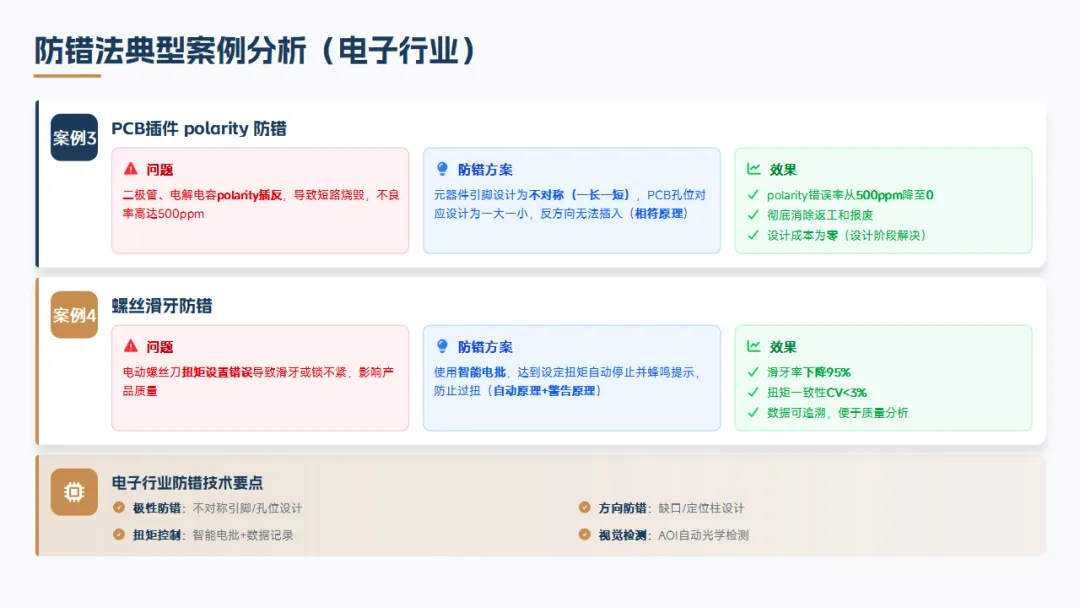
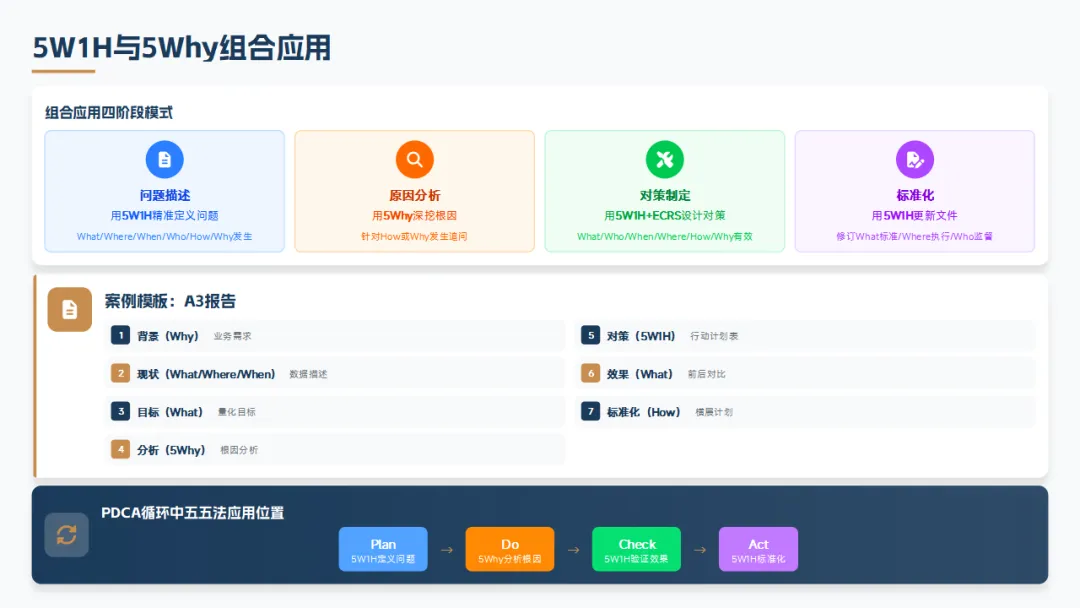
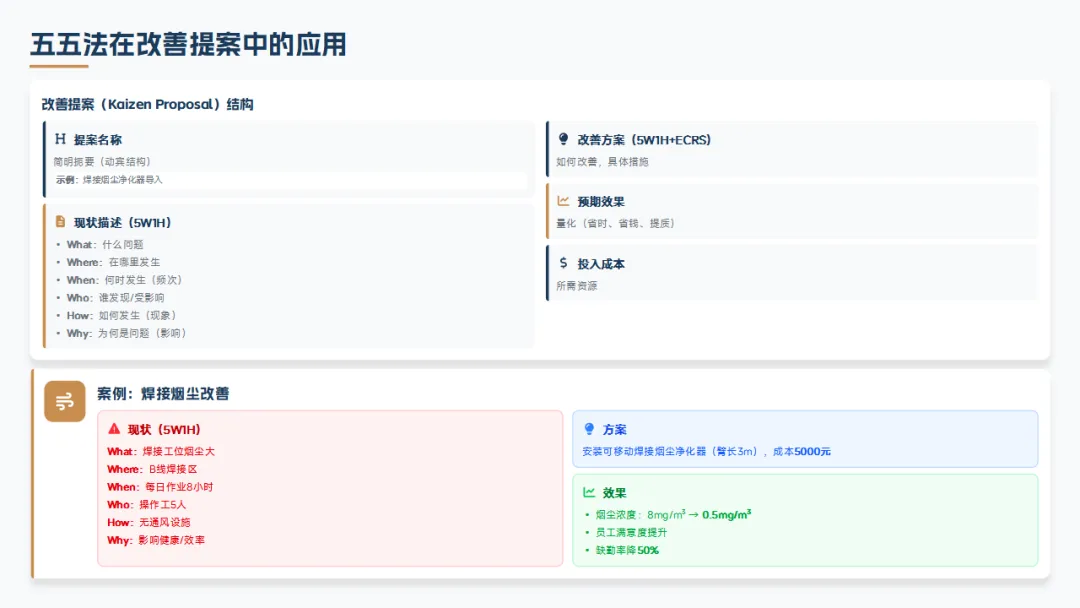
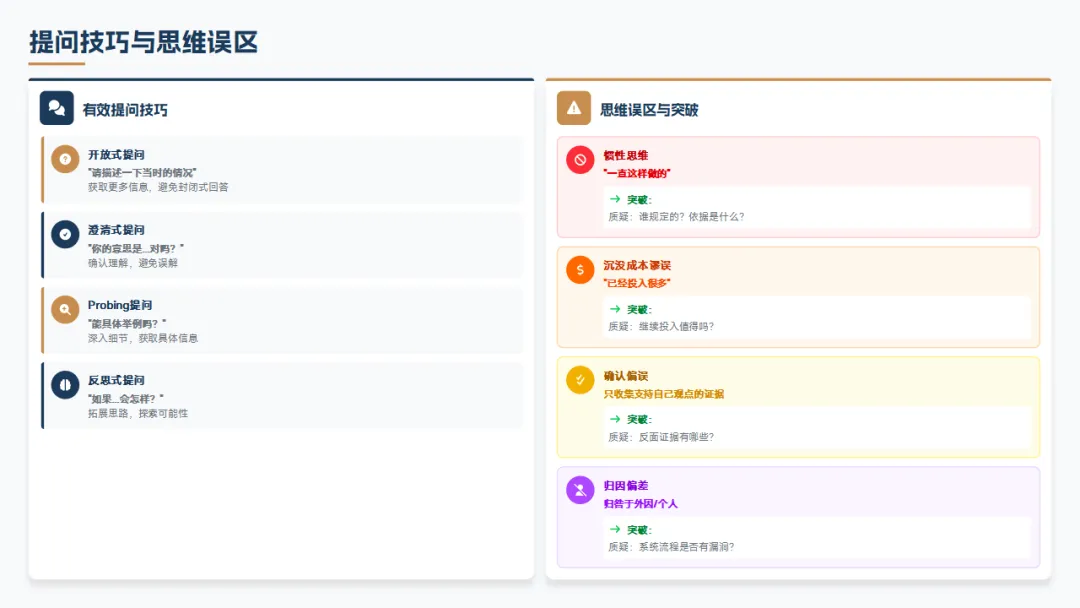
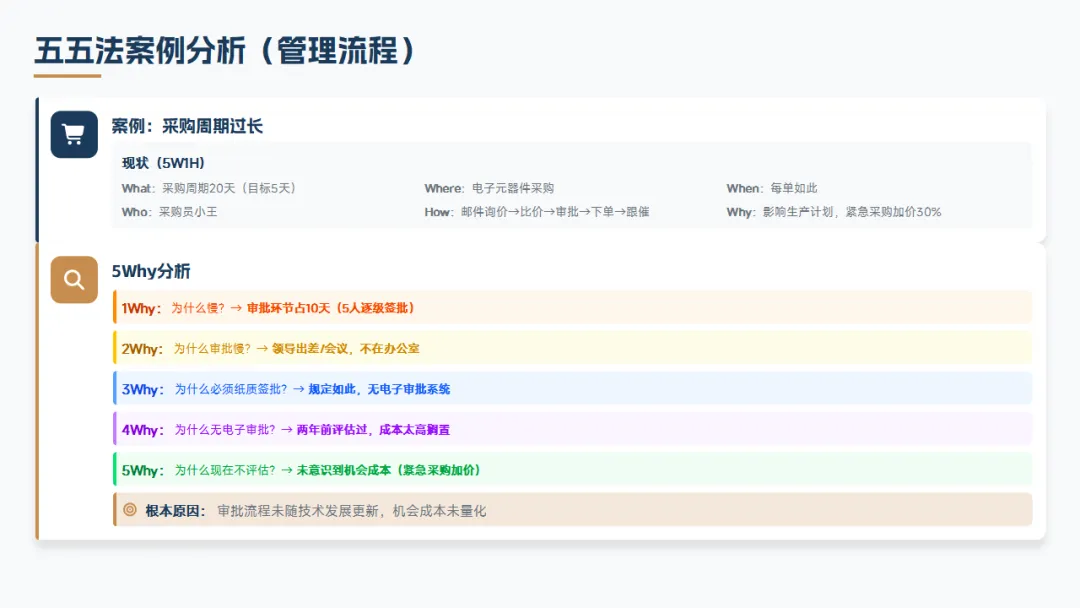
IE七大手法实战应用与效能提升培训ppt工业工程(IE) 在正式进入七大手法之前,我们需要先建立对工业工程的整体认知。这个单元我们会回答三个问题:什么是IE?IE的核心意识是什么?七大手法在IE体系中处于什么位置? IE的定义与本质 IE的官方定义 IE是Industrial Engineering的缩写,中文译为工业工程。国际工业工程师学会给出的定义是:IE是通过设计、改善和设定集成系统(包括人、物料、设备、能源、信息),以提升生产效率和经济效益的工程学科。 注意这里的三个关键词:设计、改善、设定。 IE关注的不是单一环节,而是整个系统的优化。比如,我们不能为了提升某个工位的效率而增加在制品库存,这种局部优化损害整体利益的做法在IE中叫做"次优化",是我们坚决反对的。 IE的四大核心意识 要成为一名合格的IE工程师,必须建立四大核心意识: 第一,成本意识——消除一切形式的浪费 IE认为,任何不增加价值的活动都是浪费。丰田生产方式总结了著名的"七大浪费":过量生产、等待、搬运、过度加工、库存、动作、不良品。IE工程师的眼睛要练成"X光机",能够透视现场,一眼识别这些浪费。 成本意识的核心是持续追求资源利用最大化。同样的投入,能否产出更多?同样的产出,能否投入更少?这是IE工程师时刻要思考的问题。 第二,标准化意识——将最佳实践固化 改善的成果如果不能维持,就会很快回到原点。因此,IE强调标准化。将当前最佳的操作方法固化为标准作业程序(SOP),在此基础上持续改善(Kaizen)。标准化不是终点,而是改善的起点。 标准化包括两个层面:一是标准作业程序,规定做什么、怎么做、做到什么程度;二是标准时间,为每一项作业建立时间基准,用于排产、计件、效率评估。 第三,人本意识——以人为本 IE不是压榨员工的工具,相反,优秀的IE设计应该让工作更轻松、更安全、更舒适。我们关注人体工程学(Ergonomics),确保作业姿势合理、力度适中、环境舒适。我们倡导员工参与改善(Kaizen),因为最了解问题的人是一线操作者。 记住:好的IE设计是"帮人"而不是"整人"。如果一个改善方案让员工更累、更危险,那一定是错误的方案。 第四,全局意识——系统优化 局部改善必须服从整体目标。有时候,某个工位的效率降低,反而能提升整条生产线的产出,这就是系统优化的力量。我们使用价值流图(VSM)看清全局,使用系统思考(System Thinking)避免头痛医头、脚痛医脚。 IE与七大手法的关系 现在我们可以回答:七大手法在IE体系中处于什么位置? 打个比方,IE是一门医学,七大手法就是手术技能。您可以说您懂医学理论,但如果不会开刀,就无法救治病人。七大手法就是IE工程师的"手术刀",是在现场诊断问题、实施改善的具体落地工具。 掌握七大手法,就像医生掌握手术技能,能够精准诊断现场问题,实施有效改善。理论指导实践,实践验证理论,两者缺一不可。 如何学好七大手法? 学习方法论:理论-工具-案例三位一体 学习七大手法的正确姿势是:先理解原理(为什么要这么做),再掌握工具表单(怎么做),最后通过案例演练巩固(实际应用)。三者缺一不可。只学理论会变成空谈家,只学工具会变成机器人,只看案例会变成评论家。 现地现物(Gemba)原则 所有改善必须到现场观察。不凭空想象,不纸上谈兵。亲眼看到、亲手摸到、亲自体验,才能发现真问题。日本质量管理大师今井正明说过:"解决问题的方法就在现场,在现物,在现实。"这就是三现主义。 数据说话原则 改善前后必有数据对比。时间、距离、次数、金额,用数据证明改善效果,避免主观判断。"我觉得快了"不行,必须说"从45秒降到28秒,效率提升38%"。这是IE的专业性所在。 学习金字塔 根据学习金字塔理论: 所以这门课设计了大量实践环节,您不仅要听,还要做,还要教。 课程资料包预告 两天课程结束后,您将获得电子版资料包,包含: 好,IE概述部分就到这里。大家有什么疑问吗?如果没有,我们休息5分钟,接下来进入第一个正式手法——防错法。 防错法(Poka-Yoke) 欢迎进入第一大战术单元——防错法。防错法是七大手法中唯一一个聚焦于"质量预防"的工具,其他手法主要聚焦效率提升,而防错法兼顾质量与效率。我们常说"质量是设计出来的,不是检验出来的",防错法就是这句话的最佳实践。 防错法的定义与核心理念 什么是防错法? 防错法,日文Poka-Yoke,英文Error-proofing或Mistake-proofing,中文也译作"防呆法"。定义是:在过程设计阶段,通过物理或逻辑装置,使操作不可能出错,或者错误立即显现的技术。 注意关键词:过程设计阶段。防错不是在问题发生后去检验,而是在设计阶段就预防。检验只能发现缺陷,防错才能预防缺陷。 核心公式:零缺陷 = 防错设计 + 自动检测 + 快速响应 零缺陷不是口号,是可以通过技术手段实现的。防错设计让错误不发生,自动检测让错误不流出,快速响应让错误影响最小化。 防错的三个层级 防错有三级强度,从弱到强: 设计防错方案时,尽量往高层级走,能用控制式就不用提醒式,能用停止式就不用控制式。 防错法的理论基础 错误 vs 缺陷 这是两个常被混淆的概念,必须厘清: 关键洞察:消除错误即消除缺陷。防错法的本质是从源头消除错误产生的机会,而不是在末端发现缺陷。 人为错误的8大类型 要设计有效的防错,必须了解人会犯什么错: 防错设计原则:针对不同类型的错误,选择相应的防错原理进行设计。 防错十大原理(上) 防错设计有十大经典原理,我们逐条讲解: 原理1:断根原理 从根本上排除错误原因,使错误不可能发生。 应用案例:不同规格的产品使用不同形状的托盘,如A产品用方形托盘,B产品用圆形托盘,物理上无法混放,从源头消除混料错误。这是最强的防错,因为错误"不可能"发生。 原理2:保险原理 必须同时执行两个或以上动作才能完成,增加错误难度。 应用案例:冲床设计双手按钮,必须双手同时按下才能启动,单手无法操作,保护双手不被压伤。电梯门同时感应红外和重量,双重保险。 原理3:自动原理 利用物理力量自动执行,不依赖人力判断。 应用案例:水龙头的浮球阀,水满自动关闭,无需人工监控。马桶水箱也是同样原理。电热水壶水开自动断电。 原理4:相符原理 检查形状、数量、重量等是否相符,不匹配则无法继续。 应用案例:配电柜钥匙color-coded,不同颜色对应不同电压等级,防止误操作。USB接口设计,反插插不进去。SIM卡缺角设计,确保方向正确。 原理5:顺序原理 规定操作步骤顺序,防止颠倒或遗漏。 应用案例:文件签核流程卡,必须按顺序盖章,前一级未签核无法进入下一级,确保流程完整。软件安装向导,不完成上一步无法进入下一步。 防错十大原理(下) 原理6:隔离原理 通过区域划分保护良品,防止混淆。 应用案例:不良品用红色料箱,良品用绿色料箱,物理隔离,视觉区分。医院手术室的无菌区与非无菌区隔离。化学实验室的酸碱分储。 原理7:复制原理 重复确认或分层确认,降低遗漏风险。 应用案例:重要数据双人录入比对,如银行密码、手术器械清点两遍、飞机起飞前 checklist 逐项确认。重要决策需要多人签字。 原理8:层别原理 利用颜色、标识区分不同状态或类别。 应用案例:管道color-coding(红色-热水,蓝色-冷水),安灯系统(红黄绿灯),文件分类标签。这种原理简单但极其有效。 原理9:警告原理 异常时声光报警,引起注意。 应用案例:叉车倒车蜂鸣器,设备故障警示灯闪烁,烟雾报警器,汽车倒车雷达"滴滴"声。注意:警告原理属于提醒式,是较弱的防错,应与其他原理结合使用。 原理10:缓和原理 无法完全避免错误时,减少错误造成的伤害或影响。 应用案例:安全帽缓冲撞击,泡沫包装减少跌落损伤,保险丝过载熔断保护电路,汽车保险杠。这是最后一道防线。 防错设计原则与实施步骤 设计四原则 优秀的防错设计应符合四个原则: 实施五步骤 现场实施防错项目,遵循以下五步: 步骤1:识别(Identify) 通过FMEA(失效模式与影响分析)或历史数据,识别高风险点。哪些工序经常出错?哪些错误造成损失最大?确定防错优先级。 步骤2:分析(Analyze) 用5Why找出错误根本原因。注意,不是找"谁错了",而是找"为什么系统允许这个错误发生"。明确防错设计目标。 步骤3:设计(Design) 选择合适防错原理设计装置。考虑成本、可靠性、易维护性。防错装置本身也可能故障,要有冗余。 步骤4:验证(Verify) 试运行,故意犯错测试防错有效性。用"坏零件"测试,确保100%拦截。测试各种边界情况。 步骤5:标准化(Standardize) 纳入作业指导书(SOP),培训操作者,建立定期点检维护机制。防错装置本身需要TPM(全面生产维护)管理。 防错法典型案例分析(装配行业) 案例1:螺栓漏装防错 问题背景:某汽车门板装配工位,需要装7颗螺栓,经常出现漏装3颗的情况,导致返工和客户投诉。 传统解决方式:增加检验员,全数检查。但检验员也会疲劳、分心,漏检率依然存在。 防错方案:设计专用治具,在3个关键螺栓孔位置安装光电传感器。只有当3颗螺栓全部插入并达到设定扭矩,传感器全部触发,绿灯才亮,此时治具才能取下。如果漏装任何一颗,红灯亮,治具锁死无法取下。 效果数据: 关键启示:这个方案使用了相符原理(螺栓存在性检测)+ 停止式(锁死治具),是高等级的防错。 案例2:错件装配防错 问题背景:某工位装配零件A与零件B,两者外形极其相似,仅尺寸差2mm,肉眼难以区分,经常装混。 防错方案:工装夹具开口按A件尺寸精确设计,B件尺寸略大,无法放入夹具。这使用了相符原理+隔离原理。 效果: 关键启示:防错设计不一定需要高成本自动化,简单的机械结构往往最有效。关键是理解错误产生的根本原因,从源头消除错误机会。 防错法典型案例分析(电子行业) 案例3:PCB插件极性防错 问题背景:电路板插件工位,二极管、电解电容等有极性要求的元件,经常插反,导致短路烧毁,不良率高达500ppm(百万分之五百)。 防错方案:元器件引脚设计为不对称(一长一短),PCB孔位对应设计为一大一小,反方向无法插入。这使用了相符原理。 效果: 关键启示:设计阶段的防错成本最低,效果最彻底。一旦产品量产后再改,成本高昂。DFM(面向制造的设计)必须包含防错设计。 案例4:螺丝滑牙防错 问题背景:电动螺丝刀扭矩设置依赖操作者经验,经常设置错误导致滑牙或锁不紧,影响产品质量。 防错方案:使用智能电批(智能电动螺丝刀),达到设定扭矩自动停止并蜂鸣提示,防止过扭。同时记录每颗螺丝的扭矩数据,可追溯。 效果: 电子行业防错技术要点总结: 防错法典型案例分析(食品/医药行业) 案例5:药品包装缺片检测 问题背景:铝箔包装机偶尔故障,导致药品缺片(少装一片),可能导致患者用药剂量不足,严重后果。 防错方案:在线称重检测系统。每板药品标准重量5.2g,设定下限5.0g,低于此值自动剔除并报警。这使用了相符原理(重量相符)。 效果: 案例6:过敏原原料防错 问题背景:食品厂生产含花生产品和不含花生产品,若混料,可能导致过敏消费者面临生命风险,企业面临法律诉讼。 防错方案:专用管线+专用储罐,物理隔离,接口设计为不同规格(如A产品用A接口,B产品用B接口),无法接错。这使用了层别原理+断根原理。 效果: 食品医药行业特殊要求: 防错法实施常见错误与对策 常见误区 误区1:防错=自动化 错误!简单的机械结构也是防错,如形状防错、颜色防错。防错的关键是"防"不是"自动"。 误区2:防错成本太高 错误!低成本如形状防错往往最有效,设计阶段解决成本最低。一个500元的治具可能省下50万。 误区3:防错后不需要检验 错误!防错装置本身可能失效,需要定期点检。防错+点检才是双重保险。 误区4:防错设计过于复杂 错误!简单可靠是原则,复杂装置故障率更高。KISS原则(Keep It Simple, Stupid)适用于防错。 实施难点与对策 难点1:老员工抵触 常见说法:"我一直这么做没问题,为什么要改?" 对策: 难点2:防错装置失效 防错装置磨损、调整不当,导致防错失效。 对策: 防错法实战演练与工具表单 课堂练习 场景:某工序需要装配4个不同颜色的按钮(红、黄、蓝、绿),目前常装错颜色或漏装。 任务:小组讨论设计3种不同层级的防错方案: 时间:20分钟讨论 + 10分钟分享。 参考答案: 实用工具包 好,防错法单元就到这里。大家有什么问题吗?我们休息15分钟,待会儿进入动改法。 动改法 如果说防错法解决的是"不做错",那么动改法解决的是"做得快、做得省"。动改法全称"动作改善法",研究的是人的操作动作,目标是剔除浪费,制定最经济、有效、省力的动作系列。 动改法的定义与核心思想 定义:通过研究人的操作动作,剔除浪费,制定最经济、有效、省力的动作系列,以提升作业效率。 核心思想:"动作就是成本"。每一次伸手、每一次转身、每一次寻找,都是时间与体力的浪费。动改法就是要把这些浪费砍掉。 三大优化方向: 吉尔布雷斯与动素分析(Therbligs) 动改法的理论基础来自吉尔布雷斯夫妇(Frank & Lillian Gilbreth),他们是IE的开创者之一。 17种基本动素(Therbligs) 吉尔布雷斯将人体动作分解为17种基本动素(Therbligs是其姓氏倒写)。通过识别和消除无效动素,优化有效动素,实现作业效率最大化。 有效动素(8种)——创造价值的动作: 优化目标:消除或减少无效动素,优化有效动素。特别是"持住",它占用一只手但不创造价值,是首要消除对象。 动作经济22原则(上:关于身体使用) 原则1:双手应同时开始并同时结束动作 避免单手作业,双手同步可提升效率30%以上。大脑协调双手同时作业比协调单手连续作业更高效。 原则2:双手动作应对称、反向且同时进行 利用人体自然结构,对称反向比同向省力30%。例如左手拿零件A,右手拿零件B,同时向中间装配。 原则3:手动作应用最低级次 优先使用手指→手腕→手肘→肩膀,越小范围越省力。能用手指就不用腕,能用腕就不用肘。 原则4:动作应流畅连续,避免急剧转向 圆滑曲线比折线更省力,减少急停急起。物料架设计成弧形,而不是直角转折。 原则5:利用重力送料,自动滑入 使用滑槽、漏斗,让物料自动到位。例如成品自动滑入包装箱,无需专门放置。 原则6:利用惯性、动量辅助 避免从零开始加速,利用惯性节省体力。例如锤子敲击,利用挥动的惯性。 原则7:消除手保持物(Holding) 用脚或夹具固定,解放双手进行增值作业。这是最重要的原则之一。手持工件浪费了本该创造价值的双手之一。 原则8:工作地布置应适合坐姿/立姿交替 减少疲劳,提升长时间作业效率。可升降工作台,让员工可以坐站交替。 动作经济22原则(中:关于工作场所布置) 原则9:工具物料应放在固定位置 降低寻找时间,养成习惯后形成条件反射。每个工具都有"家",用完立即归位。 原则10:工具物料应放在靠近操作者处 缩短伸手距离。最佳作业区为肘部为中心40cm半径(正常作业区),最大作业区为70cm(肩部为中心)。 原则11:利用物料重力滑送 使用斜槽、滑道,让物料自动滑入作业位置。 原则12:利用坠送(Drop Delivery) 让完成品自动落入容器,无需专门放置动作。例如冲压件自动落入料箱。 原则13:工具物料应按最佳动作顺序排列 按作业顺序从左到右或从上到下排列,减少选择和寻找。 原则14:应有适当照明(500-750 lux) 避免眩光,充足照明减少视觉疲劳和识别错误。精密作业需要更高照度。 原则15:工作台椅高度应适合操作者 肘高±25mm,避免抬手或弯腰。椅子应可调节。 原则16:工作椅应支持良好姿势 可旋转、移动,腰部支撑,减少疲劳。 人体工程学数据参考: 动作经济22原则(下:关于工具设备设计) 原则17:尽量用夹具固定工件,解放双手 消除"持住"动作,让双手专注于增值作业。例如台虎钳固定工件,双手操作工具。 原则18:尽量组合工具(多功能) 减少工具切换时间。例如组合螺丝刀(一把手柄配多种批头),而不是多把螺丝刀。 原则19:工具手柄应适合手型,增加接触面 减少手部压力,降低疲劳。符合人体工学的把手设计。 原则20:机器操作杆、手轮应少换手、少走动 操作装置应在正常作业区内,伸手可及。 原则21:利用脚踏板代替手操作 脚踏控制夹紧、启动,解放双手。例如缝纫机、冲床。 原则22:利用机械化/自动化 电动工具、自动进给等,提升效率。但注意,自动化的前提是标准化,否则自动化会放大错误。 设计检查点: 动作分析实施步骤 步骤1:选择研究对象 选择标准: 步骤2:记录现行方法 步骤3:严格分析 对每个动作提问: 步骤4:设计新方法 步骤5:实施与标准化 视频分析方法: 严格分析提问技巧(5W1H): PDCA持续改善循环: 动作分析不是一次性的工作,而是持续改善的过程。通过PDCA循环,不断优化作业方法,实现效率的螺旋式提升。 动作分析工具 - 双手操作图 双手操作图是动改法的核心工具,用于记录和分析双手动作。 双手操作图结构: 分析要点: 示例分析: 双手操作图标准格式示例:
从这张图可以清楚看出:右手有长时间闲置,左手有持住浪费。改善方向:用夹具替代左手持住,让右手在左手移动时就开始取螺丝,实现并行作业。 动改法典型案例分析(机械加工) 案例:钻孔作业改善 现状: 动作浪费识别: 改善方案: 改善效果: 动改法典型案例分析(装配作业) 案例:电子元件插件作业改善 现状: 问题分析: 改善方案: 效果: 动改法实战演练与工具 课堂练习 场景:贴标签作业:取标签(桌上60cm处)→拿起产品(左侧)→贴标签→放回产品(右侧)。 任务: 时间:25分钟(15分钟分析+10分钟分享)。 参考答案: 实用工具包: 课后实操建议:选择本岗位一个工序,应用动改法进行改善,提交A3报告。 好,动改法单元结束。我们休息15分钟,接下来进入流程法。 流程法(流程程序分析) 如果说动改法关注的是"单个工位内的动作效率",那么流程法关注的是"工位与工位之间的流程效率"。流程法解决的是搬运、等待、存储等宏观浪费。 流程法的定义与符号系统 定义:以产品或作业流程为对象,通过图表记录搬运、检验、储存、等待、加工等全部过程,发现流程浪费,优化物流与信息流。 五大流程符号(这是国际通用的IE语言): 流程分析的范围与层次 流程分析有三个层次,对应不同管理需求: 宏观流程——价值流图VSM: 中观流程——流程程序分析(本单元重点): 微观流程——作业流程图: 流程程序图绘制方法 绘制五步骤: 步骤1:选择研究对象 步骤2:现场跟随 从头到尾跟随产品或人员,记录每一个步骤。不要凭记忆,要实际走一遍。 步骤3:记录数据 步骤4:绘制图表 左侧符号列,中间距离/时间列,右侧简要说明列。 步骤5:汇总统计 统计总操作次数、总搬运距离、总等待时间,识别主要浪费。 示例格式:
关键发现:在这个例子中,等待时间占79%(30/38,不含存储),是改善的重点。搬运距离15米也有改善空间。 ECRS改善原则 流程改善的核心方法论是ECRS,四个字母代表四种改善方向: E - Eliminate(取消) C - Combine(合并) R - Rearrange(重排) S - Simplify(简化) 5W1H提问技巧与ECRS对应: 布局优化与物流改善 布局类型对比:
物流改善要点: U型单元线优势: 生产线平衡(Line Balancing) 定义:将作业任务分配到各工位,使各工位作业时间趋于一致,消除瓶颈与等待。 关键概念: 平衡率计算公式: Balance Rate = (Σti) / (n × tmax) × 100% 其中:ti = 各工位时间,n = 工位数,tmax = 瓶颈工位时间。 示例:5个工位,时间分别为20、25、30(瓶颈)、22、24秒。 平衡率 = (20+25+30+22+24) / (5×30) = 121/150 = 80.7%,有改善空间。 改善方法: 流程法典型案例分析(机加工车间) 案例:轴类零件加工流程改善 现状流程: 锯床下料 → 车床粗车 → 等待(热处理排队) → 热处理 → 外圆磨 → 检验 → 入库 → 搬运至焊接车间 → 焊接 → 打磨 问题识别: 改善方案(应用ECRS): 效果: 流程法典型案例分析(装配线) 案例:家电装配线平衡改善 现状: 山积图分析: 绘制各工位作业时间柱状图(山积图),识别瓶颈(工位6红色),轻负荷(工位3、9绿色)。 改善过程: 效果: 流程法与VSM结合应用 价值流图(VSM)四步法: 步骤1:选择产品族 用PQ分析(产量-数量分析)选择代表性产品。选择原则:量大、流程代表性强、问题多。 步骤2:绘制现状图 从客户到供应商,逆向绘制。记录信息流(订单、计划)与物流(物料流动),标注数据框(库存量、加工时间、等待时间等)。 步骤3:识别浪费 计算增值比(增值时间÷总Lead Time)。在大多数工厂,这个比例通常<5%,意味着95%的时间都在等待和搬运。 步骤4:设计未来图 基于节拍设计连续流,实现拉动生产(Pull),建立超市(Supermarket)或看板(Kanban)系统。 流程法在VSM中的应用: 关键指标对比:
流程法实战演练与工具 课堂练习 场景:绘制"医院挂号-就诊-检查-取药"流程现状图,识别等待与搬运浪费。 任务: 课后项目建议:选择本车间一条生产线,绘制VSM现状图,识别改善机会。 好,流程法单元结束。休息15分钟,进入五五法。 五五法(5W1H/5Why分析法) 如果说前面的防错、动改、流程是解决"怎么做"的问题,那么五五法是解决"为什么这么做"以及"为什么不那么做"的问题。五五法是七大手法的思维核心,贯穿于所有工具应用始终。 五五法的定义与组成 定义:通过系统化提问(5W1H)和层层深入追问(5Why),打破思维定式,找出问题根本原因,制定根本对策的思考方法。 两大组成部分: 核心理念:"提出正确的问题等于解决了一半的问题"——建筑大师柯比意。 5W1H分析法详解 六维提问矩阵:
提问技巧: 对每个维度先问"现状是什么",再问"理想是什么",最后问"差距如何弥补"。 与ECRS的对应关系: 5Why分析法原理与规则 定义:通过连续追问"为什么",突破表面现象,直达问题根源的分析方法。源于丰田生产方式,由丰田喜一郎和大野耐一发展完善。 实施五规则: 规则1:基于事实 每个回答必须基于数据和事实,而非猜测。不能说"可能是",要说"数据显示"。 规则2:三现主义 到现场(Gemba)、看现物(实际物品)、了解现实(实际情况)。不凭听说,不凭想象。 规则3:向下深挖 沿着因果关系链向下,不平行展开,不跳跃。一个Why问完,基于答案问下一个Why,像剥洋葱一样。 规则4:客观中性 聚焦流程和系统缺陷,不追究个人责任。不问"谁错了",问"为什么系统允许这个错误发生"。 规则5:工具配合 结合鱼骨图展开可能原因,再用5Why验证最可能的根因。 停止标准: 5Why分析步骤与案例(设备故障) 分析六步骤: 步骤1:定义问题 精确描述问题,包括What/Where/When/Who/How。如"3月15日,B线3号机,在加工A产品时,发生停机故障,导致停产2小时"。 步骤2:分解问题 将复杂问题拆分为单元。如将"设备故障"分解为电气、机械、液压、操作等子系统。 步骤3:因果分析(5Why深挖) 层层追问,找到根因。 步骤4:对策制定 针对根因制定对策,而不是针对现象。 步骤5:效果验证 用数据确认对策有效性。 步骤6:标准化 更新文件,防止复发。 案例:停机故障分析 问题:设备停机,故障灯亮。 根本原因:缺乏预防性维护体系(系统缺陷,可改进)。 对策: 5Why分析案例(质量缺陷) 案例:产品表面划痕 问题:客户投诉产品外壳有划痕,不良率5%。 根本原因:来料检验标准缺失(质量控制漏洞)。 对策: 5W1H与5Why组合应用 组合应用四阶段模式: 阶段1:问题描述(5W1H) 用5W1H精准定义问题:What/Where/When/Who/How/Why发生。 阶段2:原因分析(5Why) 针对How或Why发生进行追问,深挖根因。 阶段3:对策制定(5W1H+ECRS) 用5W1H+ECRS设计对策:What/Who/When/Where/How/Why有效。 阶段4:标准化(5W1H) 用5W1H更新文件:修订What标准/Where执行/Who监督。 案例模板:A3报告 A3报告是丰田发明的一页纸问题解决法,结构如下: PDCA循环中五五法应用位置: 五五法在改善提案中的应用 改善提案(Kaizen Proposal)结构: 提案名称:简明扼要(动宾结构),如"焊接烟尘净化器导入"。 现状描述(5W1H): 改善方案(5W1H+ECRS): 如何改善,具体措施,如安装可移动焊接烟尘净化器(臂长3m),成本5000元。 预期效果: 量化(省时、省钱、提质),如:烟尘浓度从8mg/m³降至0.5mg/m³,员工满意度提升,缺勤率降50%。 投入成本:所需资源。 提问技巧与思维误区 有效提问技巧: 开放式提问:"请描述一下当时的情况",获取更多信息,避免封闭式回答(是/否)。 澄清式提问:"你的意思是...对吗?",确认理解,避免误解。 Probing提问(探究式):"能具体举例吗?",深入细节,获取具体信息。 反思式提问:"如果...会怎样?",拓展思路,探索可能性。 思维误区与突破: 惯性思维:"一直这样做的"。 突破:质疑:谁规定的?依据是什么?能否打破? 沉没成本谬误:"已经投入很多,不能改"。 突破:质疑:继续投入值得吗?过去的就让它过去,看未来收益。 确认偏误:只收集支持自己观点的证据。 突破:质疑:反面证据有哪些?主动寻找反例。 归因偏差:归咎于外因/个人。 突破:质疑:系统流程是否有漏洞?聚焦系统改善。 五五法案例分析(管理流程) 案例:采购周期过长 现状(5W1H): 5Why分析: 根本原因:审批流程未随技术发展更新,机会成本未量化。 对策: 五五法实战演练与工具 课堂练习 场景:某生产线近期不良率从2%上升至8%。 任务: 核心提示:五五法是IE七大手法的思维核心,贯穿于所有工具的应用过程中。 好,五五法单元结束。休息15分钟,进入人机法。 人机法(人机配合分析) 人机法研究的是操作者与机器(或自动化设备)的配合关系。在很多工厂,人等着机器,或者机器等着人,这种等待是巨大的浪费。人机法就是消除这种等待,提高设备稼动率与人员效率。 人机法的定义与关键概念 定义:研究操作者与机器(或自动化设备)的配合关系,优化人机作业组合,消除等待时间,提高设备稼动率与人员效率。 关键概念: 人机分析图绘制方法 人机分析图结构: 记录方式: 绘制五步骤: 示例计算: 从这个图可以看出:人有7分钟等待,可以加以利用;机器有2分钟等待,也可以优化。 人机配合改善策略 改善四方向: 方向1:缩短机外时间 在机器自动运转时,完成准备工作(备料、清理、检查)。这样机器停下后立即可以装料,减少机器等待。 方向2:并行作业 一人操作多台机器(多机台看管)。前提是机器自动时间足够长,允许人操作其他机器。 方向3:自动化装卸 使用机械手/自动上下料,消除人工装卸时间,实现24小时运转。 方向4:快速换模(SMED) 将换模时间从内部时间(必须停机)转为外部时间(可以提前准备),减少停机损失。 人机配比计算公式: N = (Tmanual + Twalk) / Tmachine 其中: 示例:人工操作2分钟(装1分钟+卸1分钟),走动0.5分钟,机器运转8分钟。 N = 2.5/8 ≈ 3.2 → 可操作3台(取整数部分,保守操作)。 关键要点: 人机法典型案例分析(机加工) 案例:数控车床加工改善 现状: 问题识别: 改善方案: 详细时间分析: 效果:1人操作2台,产能翻倍,人员利用率提升至85%。 人机法典型案例分析(注塑/冲压) 案例:注塑机多机台看管 现状: 人机配比计算: N = (1.5min + 0.2min走动) / 3min ≈ 0.57 理论上1人可操作1.75台,取整为2台(保守)。 改善方案: 效果:节省2人,设备稼动率从60%提升至85%。 联合作业分析(多人员配合) 定义:当多人(2人以上)共同完成一项工作时,分析各人员配合,消除等待与干涉。 分析工具:联合操作图(Gang Process Chart) 改善案例:设备检修 现状: 改善: 效果: 人机法与自动化决策 自动化四层级:
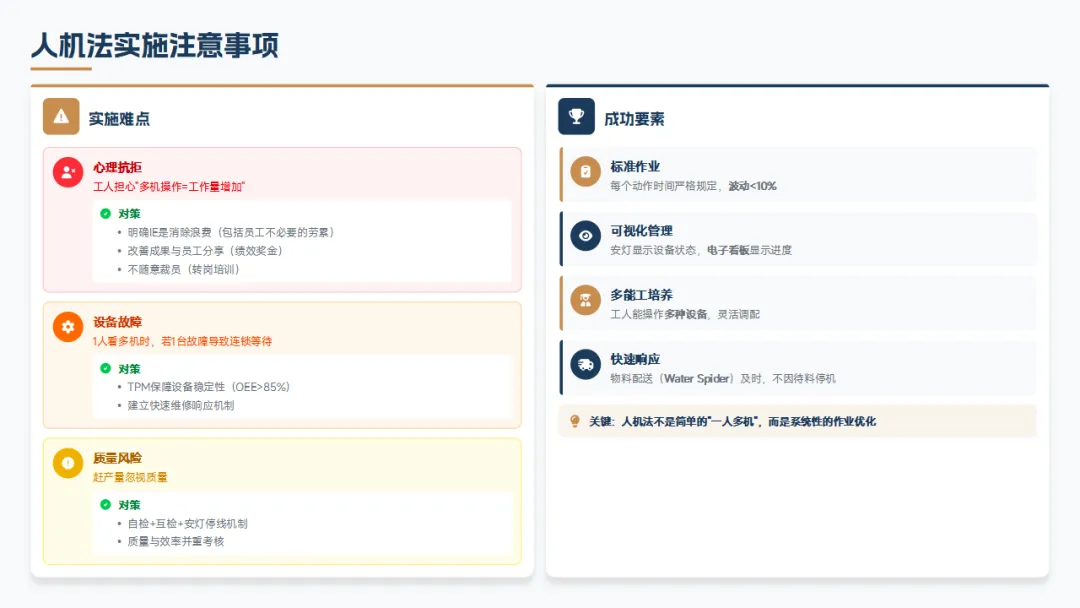
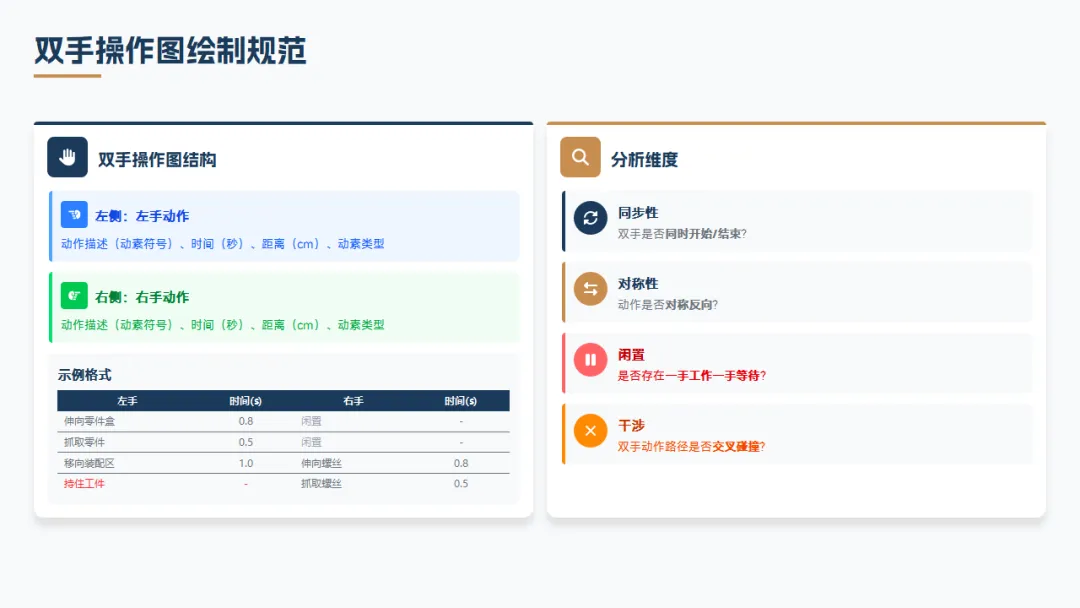
自动化导入决策树: 关键:人机法不是简单的"一人多机",而是系统性的作业优化。不要盲目追求自动化,先做好人机配合优化。 人机法实施注意事项 实施难点与对策: 难点1:心理抗拒 工人担心"多机操作=工作量增加"。 对策: 难点2:设备故障 1人看多机时,若1台故障导致连锁等待。 对策: 难点3:质量风险 赶产量忽视质量。 对策: 成功要素: 人机法实战演练与工具 课堂练习 场景:某测试工位:人工插接测试线(30s)→设备自动测试(120s)→人工记录结果拔线(20s),目前1人1机。 任务: 时间:25分钟(15分钟分析+10分钟分享)。 参考答案: 实用工具包: 课后建议:选择车间一台设备,绘制人机分析图,识别改善机会。 好,人机法单元结束。休息15分钟,进入双手法。 双手法(双手操作分析) 双手法是动改法的进一步深化,专门研究双手(或双脚)的协调配合。很多作业一手忙一手闲,或者双手互相干扰,这都是浪费。双手法追求双手同时、对称、反向作业,达到最高效率。 双手法的定义与与动改法区别 定义:详细记录并分析操作者双手(或双脚)的动作顺序、内容和时间,消除单手等待、双手干涉,实现双手同时对称作业,提升作业平衡率。 与动改法的区别: 适用场景: 双手操作图绘制规范 双手操作图结构: 示例格式:
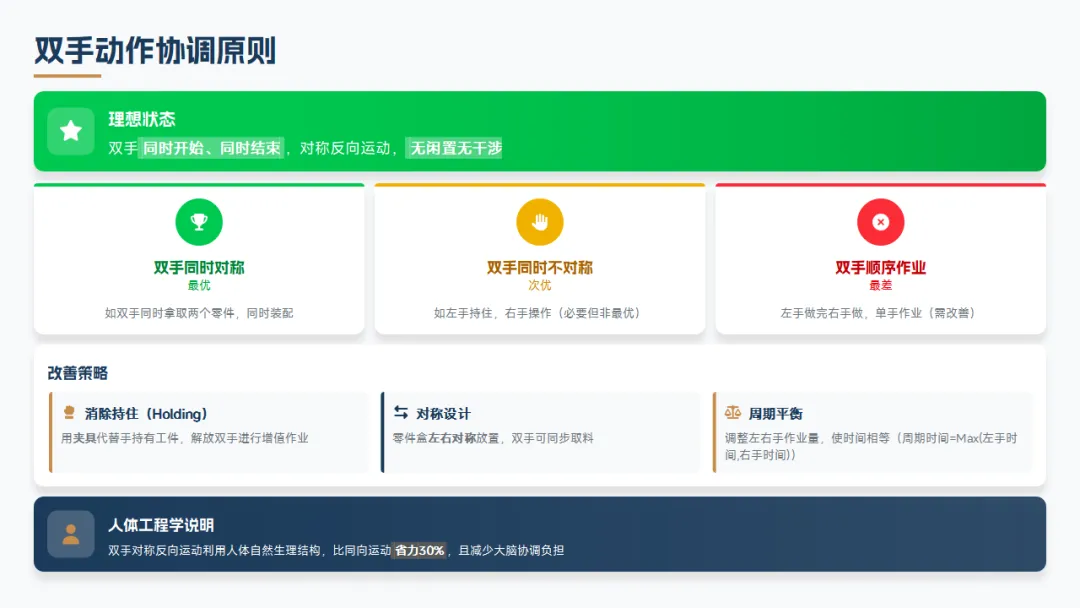
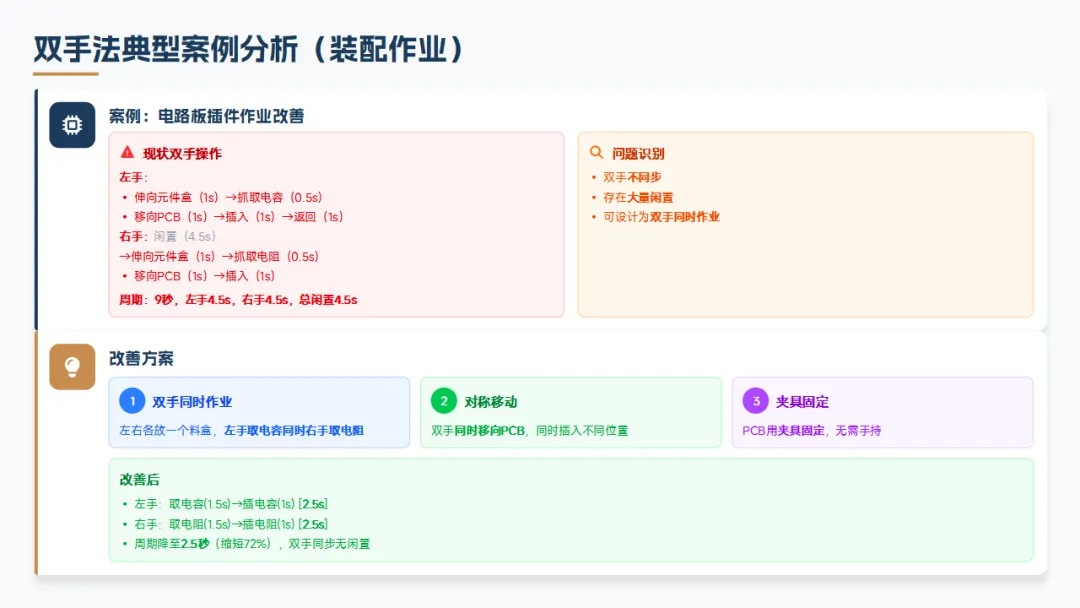
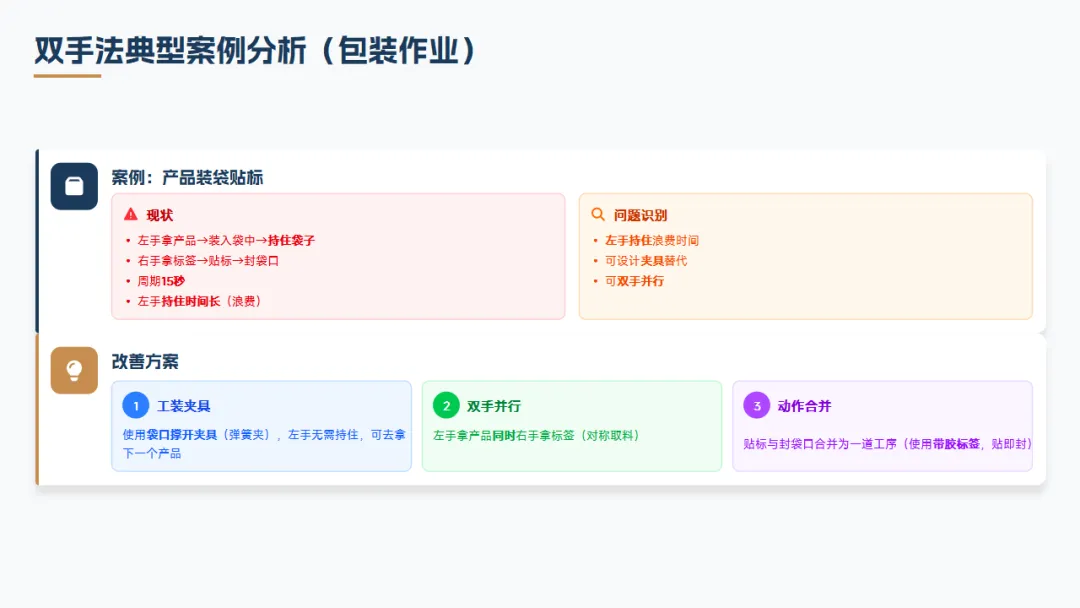
分析维度: 双手动作协调原则 理想状态:双手同时开始、同时结束,对称反向运动,无闲置无干涉。 双手同时对称:最优状态。如双手同时拿取两个零件,同时装配。利用人体自然生理结构,比同向运动省力30%,且减少大脑协调负担。 双手同时不对称:次优状态。如左手持住,右手操作(必要但非最优)。 双手顺序作业:最差状态。左手做完右手做,单手作业(需改善)。 改善策略: 双手法典型案例分析(装配作业) 案例:电路板插件作业改善 现状双手操作: 问题识别: 改善方案: 改善后: 双手法典型案例分析(包装作业) 案例:产品装袋贴标 现状: 问题识别: 改善方案: 效果:周期从15秒降至10秒,效率提升33%,消除左手疲劳。 双手法与治具设计 治具(Jig & Fixture)在双手法中的作用: 案例:螺丝拧紧治具 双脚操作与手脚协调 双脚的作用:双脚通常被忽视,但可用于: 案例:缝纫机操作 双手法与标准作业组合 标准作业(Standard Work)三要素: 双手法在标准作业中的应用: 标准作业书(SOS)制作: 双手法典型案例分析(检验作业) 案例:成品外观检验 现状: 问题识别: 改善方案: 效果:周期从20秒降至12秒,效率提升40%,双手负荷均衡。 双手法实战演练与工具 课堂练习 场景:折纸盒子作业:取纸板→折起四面→粘贴封口→码放。 任务: 时间:25分钟(15分钟分析+10分钟分享)。 参考答案: 实用工具包: 课后建议:选择本岗位一个手工操作工序,应用双手法进行改善。 好,双手法单元结束。休息15分钟,进入最后一个手法——抽样法。 抽样法(工作抽样/Work Sampling) 欢迎回来。最后一个手法是抽样法,也叫工作抽样。它与其他六个手法不同,其他手法是"改善工具",抽样法是"诊断工具"和"验证工具"。它回答两个问题:现在的效率是多少?改善后提升了多少? 抽样法的定义与与秒表测时区别 定义:在较长时间段内,以随机时间点瞬间观察作业者或设备状态,通过统计样本推断整体时间占比,用于测定稼动率、宽放率、标准时间制定。 与秒表测时区别: 核心公式: 工作抽样原理与统计学基础 统计学原理: 样本量计算公式: n = Z² × P(1-P) / e² 其中: 示例:预估设备稼动率P=80%,要求精度±5%,置信度95%。 n = 4×0.8×0.2/0.0025 = 256次。 关键要点: 工作抽样实施步骤(1-4步) 步骤1:明确调查目的 步骤2:定义观测项目与分类 分类必须互斥且穷尽(MECE原则),不能模棱两可。 步骤3:确定观测对象与期间 步骤4:计算样本量与观测时刻 工作抽样实施步骤(5-7步) 步骤5:实施观测 步骤6:数据整理与分析 步骤7:报告与对策 观测记录表示例:
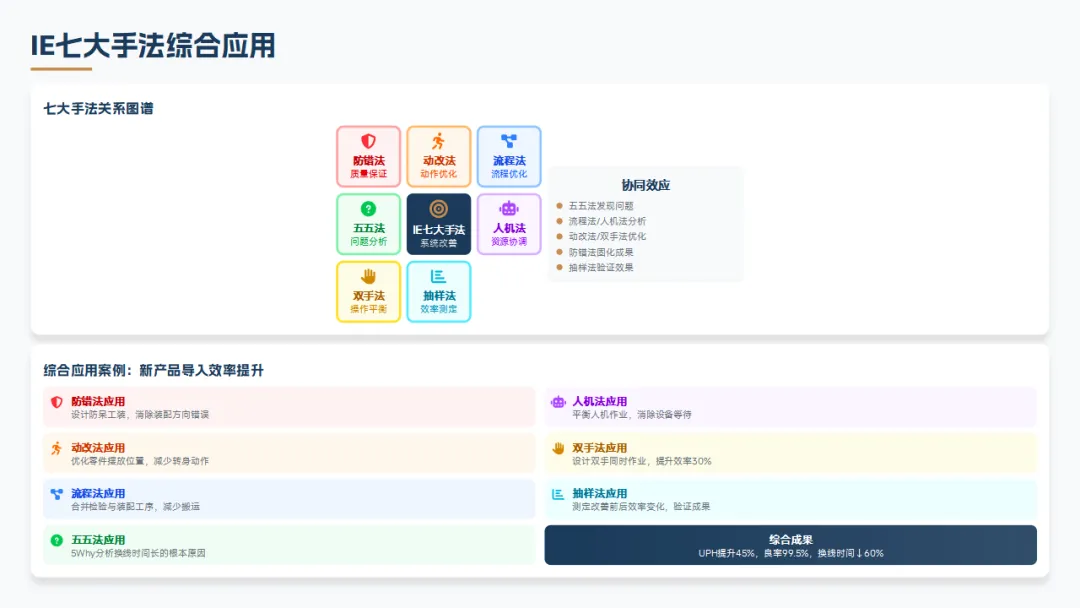
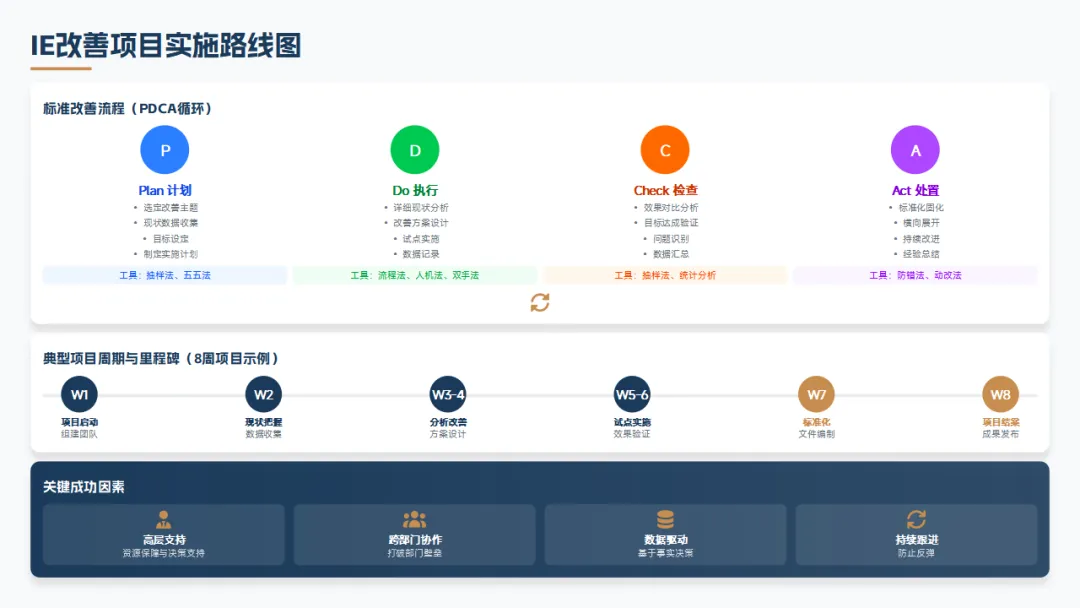
抽样精度与误差控制 精度验证: 观测完成后,需验证实际精度是否达到预设要求: e = Z × √(P(1-P)/n) 常见误差来源: 控制方法: 抽样法与其他手法结合应用 组合应用策略: 抽样法 + 流程法: 先用抽样法发现主要浪费类型(如等待占35%),再用流程法详细分析该流程的瓶颈。 适用:识别瓶颈流程后深入分析。 抽样法 + 人机法: 抽样法测定设备稼动率(如60%),人机法分析人机配合细节,找出40%损失的构成。 适用:提升设备综合效率(OEE)。 抽样法 + 五五法: 抽样法揭示问题现象(如故障率高),五五法追问根本原因(5Why)。 适用:解决重复性异常问题。 抽样法 + 防错法: 抽样法发现操作失误频率(如漏装率5%),防错法设计避免机制。 适用:降低人为失误率。 实战案例:装配线效率提升项目: 项目成果: 抽样法实战演练与工具 实战演练:办公室工作抽样 演练目标:测定行政人员时间分配,识别非增值活动占比。 观测对象:5名行政人员,观测周期1周(5个工作日)。 状态分类: 实施步骤: 专业软件推荐: IE七大手法综合应用 好,七个手法我们都学完了。现在我们要把它们串起来,形成系统性的改善能力。记住,七大手法不是孤立的,它们是一个系统。 七大手法关系图谱 七大手法关系: 五五法(问题分析) ↓ 防错法(质量保证) ← → 动改法(动作优化) ← → 流程法(流程优化) ↓ ↓ ↓ 抽样法(效率测定) ← → 人机法(资源协调) ← → 双手法(操作平衡) 协同效应流程: 五五法发现问题 → 流程法/人机法分析 → 动改法/双手法优化 → 防错法固化成果 → 抽样法验证效果 综合应用案例:新产品导入效率提升 假设一个新产品导入项目,七大手法的应用: 综合成果: IE改善项目实施路线图 标准改善流程(PDCA循环): Plan(计划): 工具:抽样法、五五法。 Do(执行): 工具:流程法、人机法、双手法。 Check(检查): 工具:抽样法、统计分析。 Act(处置): 工具:防错法、动改法。 典型项目周期与里程碑(8周项目示例):
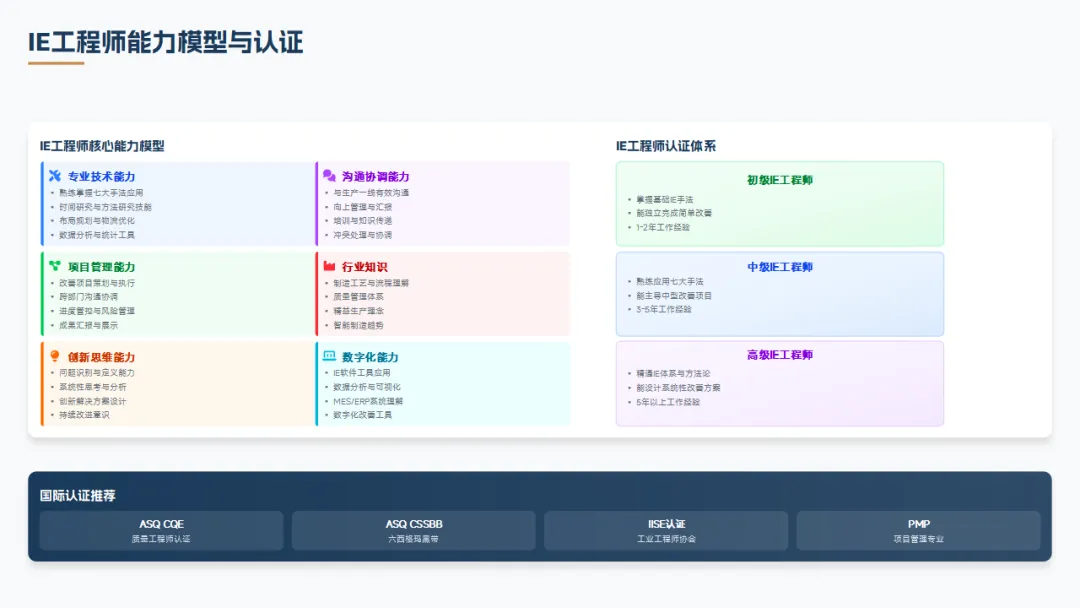
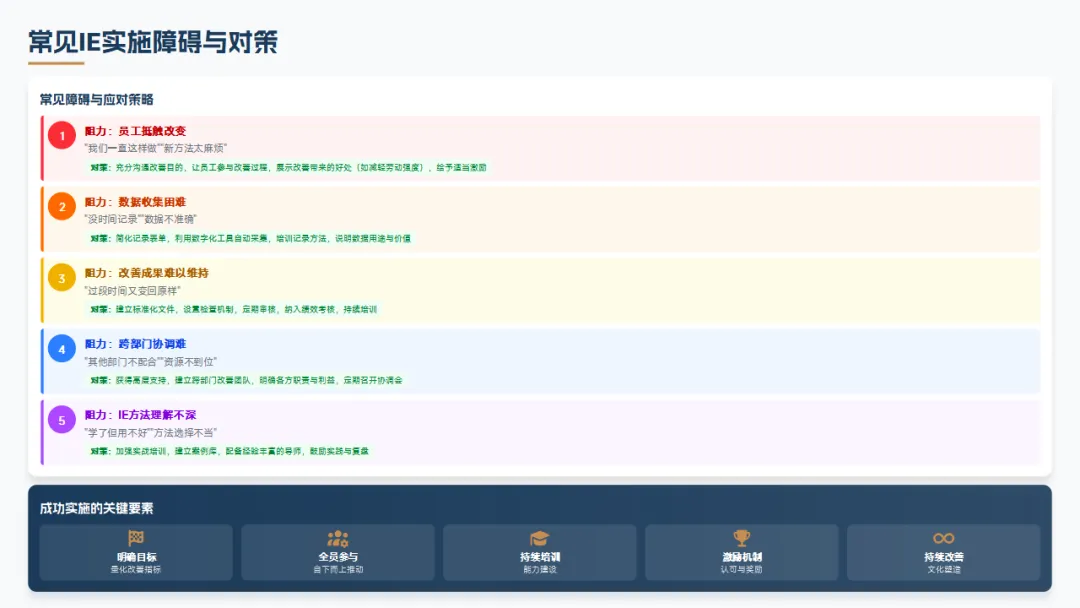
关键成功因素: IE工程师能力模型与认证 IE工程师核心能力模型: 专业技术能力: 项目管理能力: 创新思维能力: 沟通协调能力: 行业知识: 数字化能力: IE工程师认证体系: 初级IE工程师(1-2年): 中级IE工程师(3-5年): 高级IE工程师(5年以上): 国际认证推荐: 常见IE实施障碍与对策 常见障碍与应对策略: 阻力1:员工抵触改变 "我们一直这样做""新方法太麻烦"。 对策: 阻力2:数据收集困难 "没时间记录""数据不准确"。 对策: 阻力3:改善成果难以维持 "过段时间又变回原样"。 对策: 阻力4:跨部门协调难 "其他部门不配合""资源不到位"。 对策: 阻力5:IE方法理解不深 "学了但用不好""方法选择不当"。 对策: 
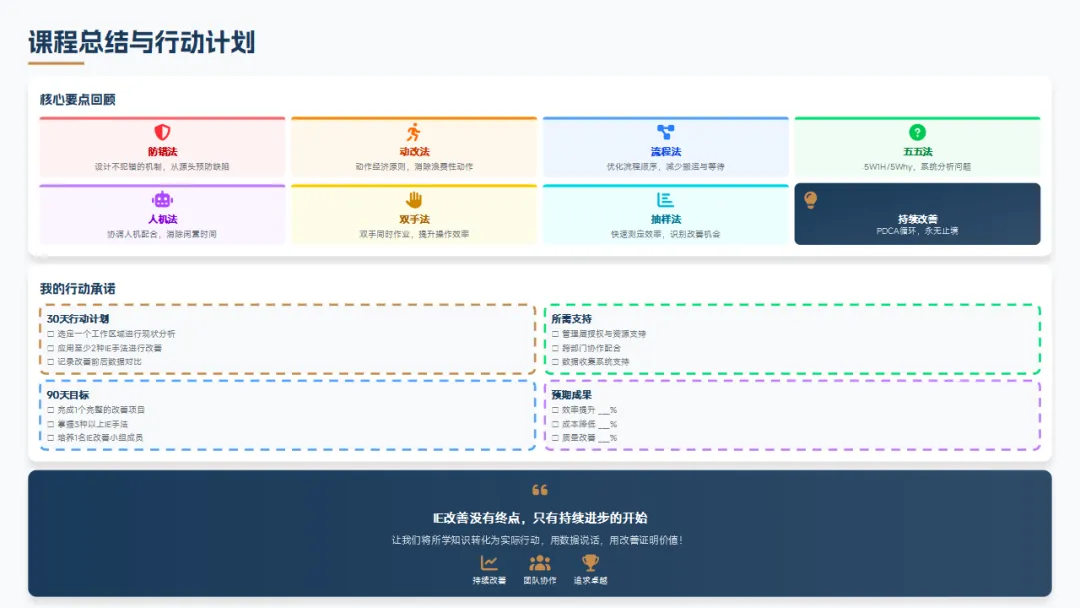
01
设计:对新系统、新工艺、新产品进行规划,使其达到预定目标。
改善:对现有系统持续优化,消除浪费,提升效率。
设定:建立标准,维持成果,确保稳定运行。
听讲,只能记住5%
阅读,能记住10%
观看演示,能记住30%
实践练习,能记住75%
教授他人,能记住90%
《IE七大手法标准作业手册》:随身携带的工具书,含详细操作步骤和常见错误。 七大手法Excel计算模板:含自动计算公式,如平衡率、稼动率、样本量、标准时间等。 改善提案标准格式(A3报告):丰田A3报告模板,一页纸呈现问题、分析、对策、效果。 视频案例库:汽车、电子、食品等行业真实改善案例视频。
02
提醒式:通过警示灯、标签、颜色提醒操作者。这是最低层级,依赖人的注意力,容易失效。 控制式:通过限位、导向、形状匹配等物理结构,使错误操作无法进行。不依赖人的判断,比较可靠。 停止式:一旦发生异常立即自动停机,防止缺陷流出。这是最强制、最可靠的层级。
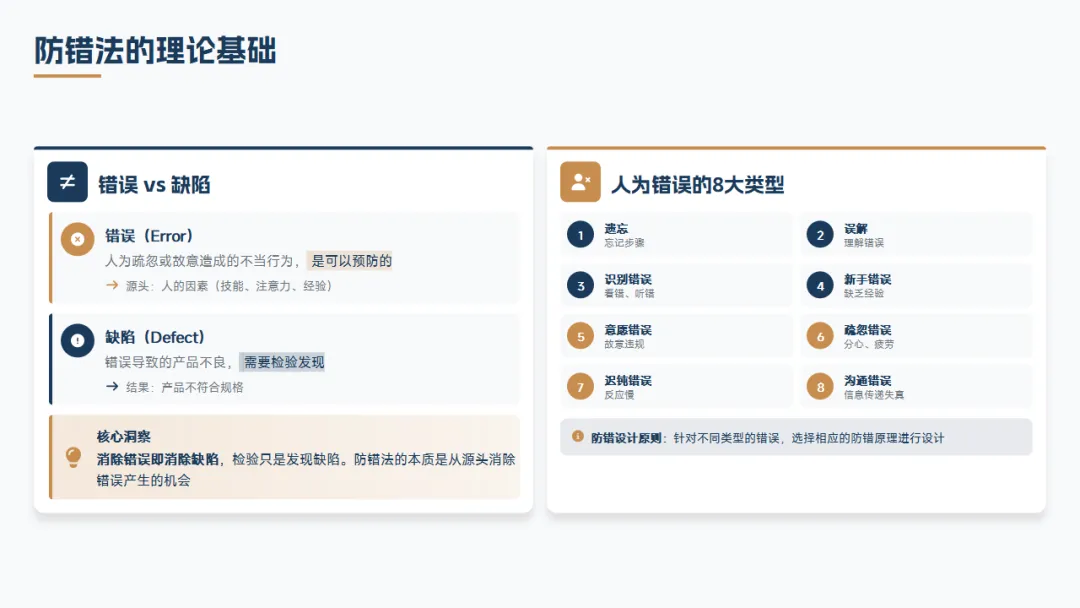
错误(Error):人为疏忽或故意造成的不当行为,是可以预防的。源头在人的因素,如技能不足、注意力不集中、经验缺乏。
缺陷(Defect):错误导致的产品不良,是需要检验才能发现的。结果是产品不符合规格。
遗忘:忘记步骤,如忘记装某个零件。 误解:理解错误,如看错图纸尺寸。 识别错误:看错、听错、感知错误,如拿错相似零件。 新手错误:缺乏经验导致的错误,如实习生操作不当。 意愿错误:故意违规,如为了图快而跳过步骤。 疏忽错误:分心、疲劳导致的错误,如夜班打瞌睡。 迟钝错误:反应慢,如设备异常未能及时停机。 沟通错误:信息传递失真,如交接班信息遗漏。
使作业动作不困难:优化治具、夹具设计,减少体力负荷,降低疲劳导致的错误。 使作业不要技能:降低经验依赖,新员工也能快速上手,减少新手错误。 使作业不依赖感官:减少视觉疲劳、听觉干扰的判断,用物理结构代替感官判断。 使作业不会有危险:本质安全设计,消除安全隐患,保护操作者安全。
漏装率从5%降至0%
检查时间从30秒降至5秒(因为不需要人工检查,防错装置自动完成检查)
年节省成本约50万元(减少返工、索赔、检验员成本)
彻底消除混料
无需检验,减少检验员2人
治具成本仅500元,投资极小
极性错误率从500ppm降至0
彻底消除返工和报废
设计成本为零(在设计阶段解决,不增加现场成本)
滑牙率下降95%
扭矩一致性CV<3%(变异系数)
数据可追溯,便于质量分析
极性防错:不对称引脚/孔位设计
方向防错:缺口/定位柱设计
扭矩控制:智能电批+数据记录
视觉检测:AOI自动光学检测
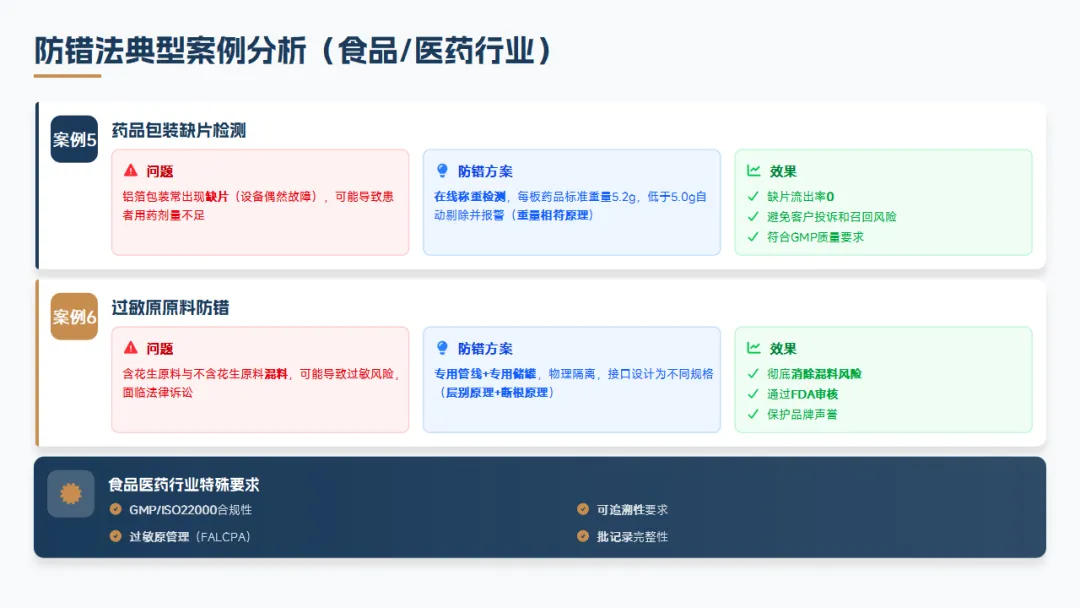
缺片流出率0
避免客户投诉和召回风险
符合GMP质量要求
彻底消除混料风险
通过FDA审核
保护品牌声誉
必须符合GMP/ISO22000
可追溯性要求(批记录)
过敏原管理(FALCPA法规)
批记录完整性
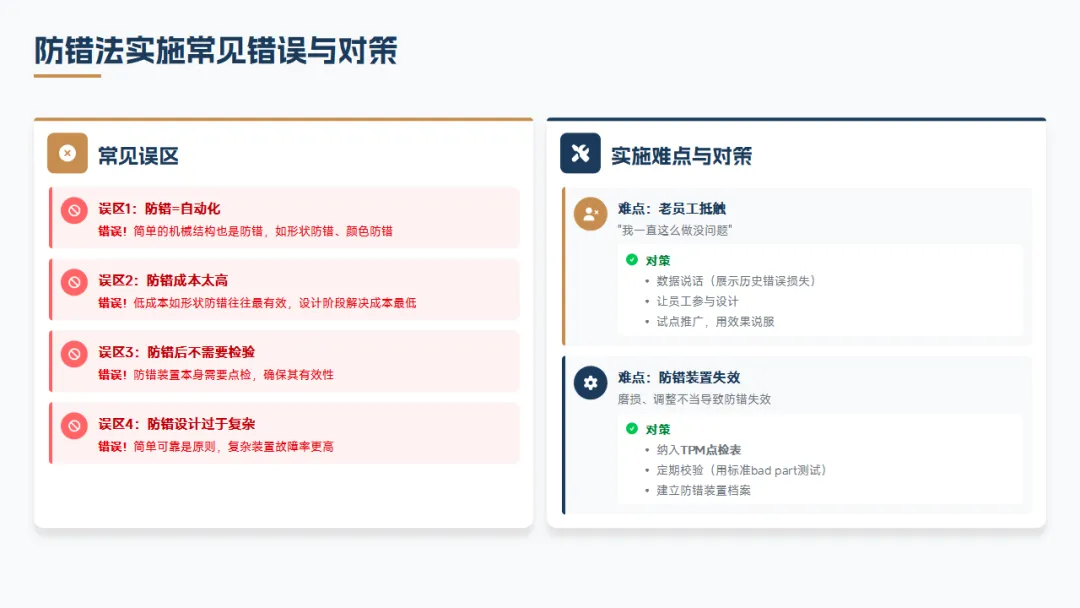
数据说话:展示历史错误损失金额,计算潜在风险。
让员工参与设计:不是"给我做",而是"我们一起做"。
试点推广:选择一个工位试点,用效果说服,不强制全面推广。
纳入TPM点检表:每日点检防错装置有效性。
定期校验:用标准bad part(坏零件)测试,确保100%拦截。
建立防错装置档案:记录所有防错装置位置、原理、维护要求。
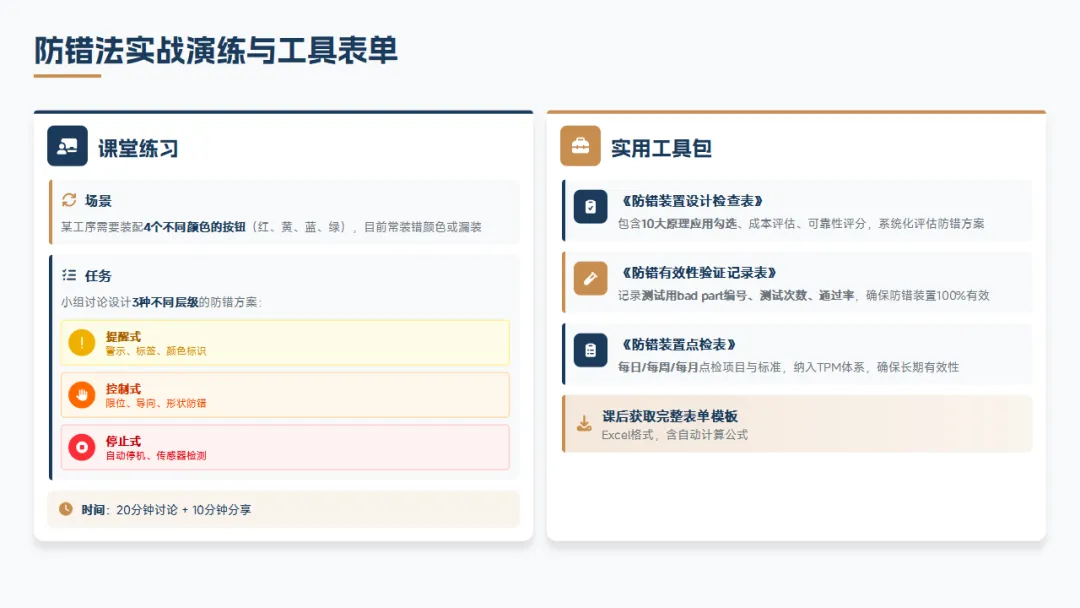
提醒式方案(警示、标签、颜色标识)
控制式方案(限位、导向、形状防错)
停止式方案(自动停机、传感器检测)
提醒式:在料盒上方贴对应颜色标签,安装不同颜色警示灯。
控制式:设计4个不同形状的导向槽,圆形按钮对应圆形槽,方形按钮对应方形槽,无法混装。
停止式:安装光电传感器,检测按钮颜色(或形状),错误时自动停机并报警。
《防错装置设计检查表》:包含10大原理应用勾选、成本评估、可靠性评分,系统化评估防错方案。 《防错有效性验证记录表》:记录测试用bad part编号、测试次数、通过率,确保防错装置100%有效。 《防错装置点检表》:每日/每周/每月点检项目与标准,纳入TPM体系,确保长期有效性。
03
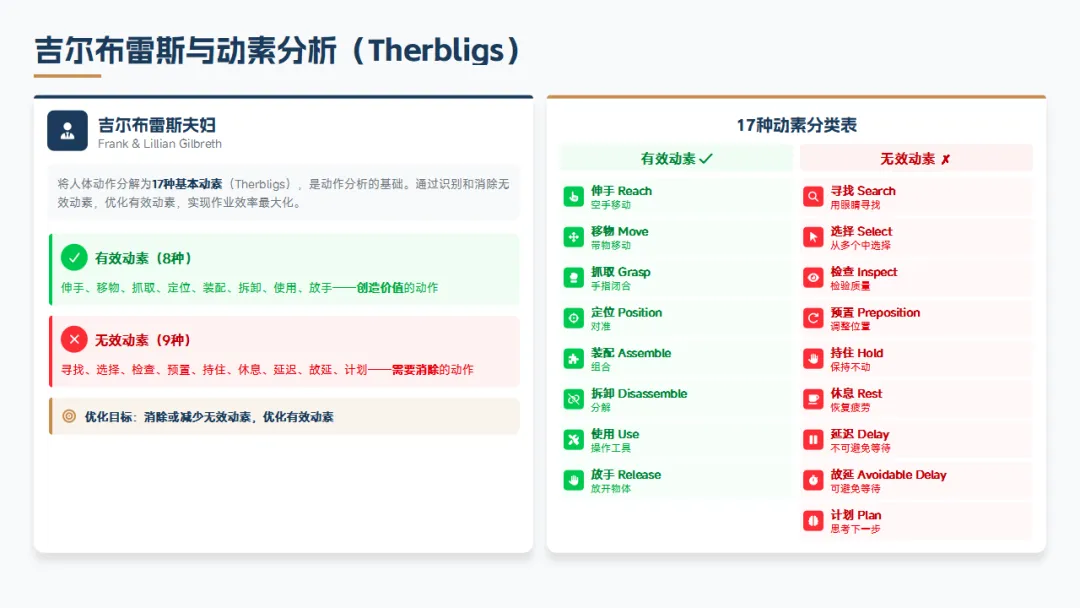
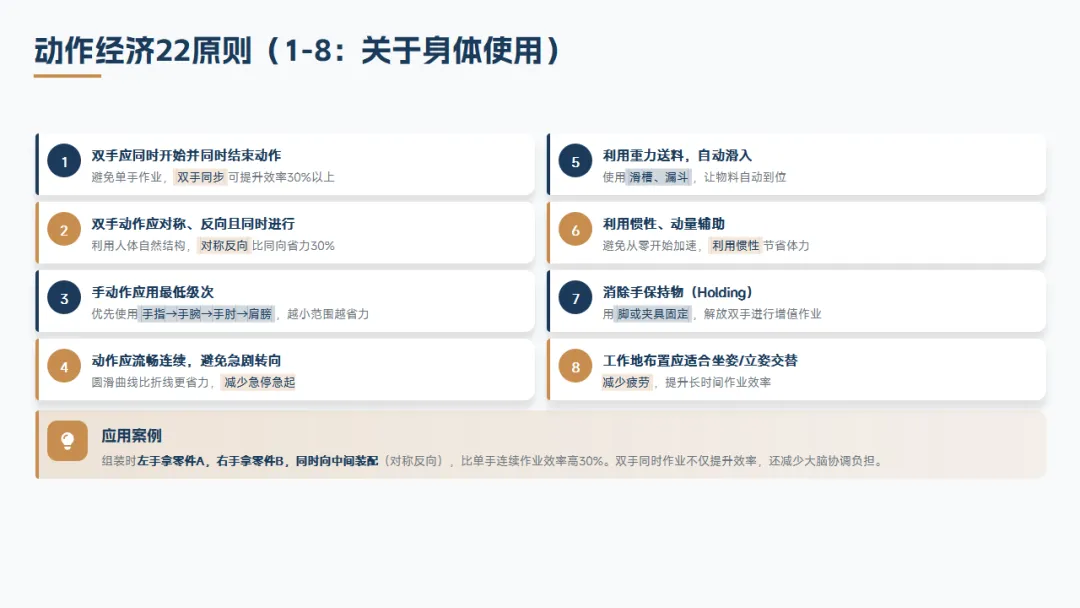
动作数量:越少越好。消除寻找、选择、检验等无效动作。 动作距离:越短越好。缩短伸手、移动的距离。 动作负荷:越轻越好。利用重力、惯性、工具,减少体力消耗。
伸手(Reach):空手移动 移物(Move):带物移动 抓取(Grasp):手指闭合拿取 定位(Position):对准 装配(Assemble):组合 拆卸(Disassemble):分解 使用(Use):操作工具 放手(Release):放开物体无效动素(9种)——需要消除的动作: 寻找(Search):用眼睛寻找 选择(Select):从多个中选择 检查(Inspect):检验质量(非增值) 预置(Preposition):调整位置 持住(Hold):保持不动(如手持工件) 休息(Rest):恢复疲劳(因设计不当导致) 延迟(Delay):不可避免等待 故延(Avoidable Delay):可避免等待 计划(Plan):思考下一步(因设计不当导致)
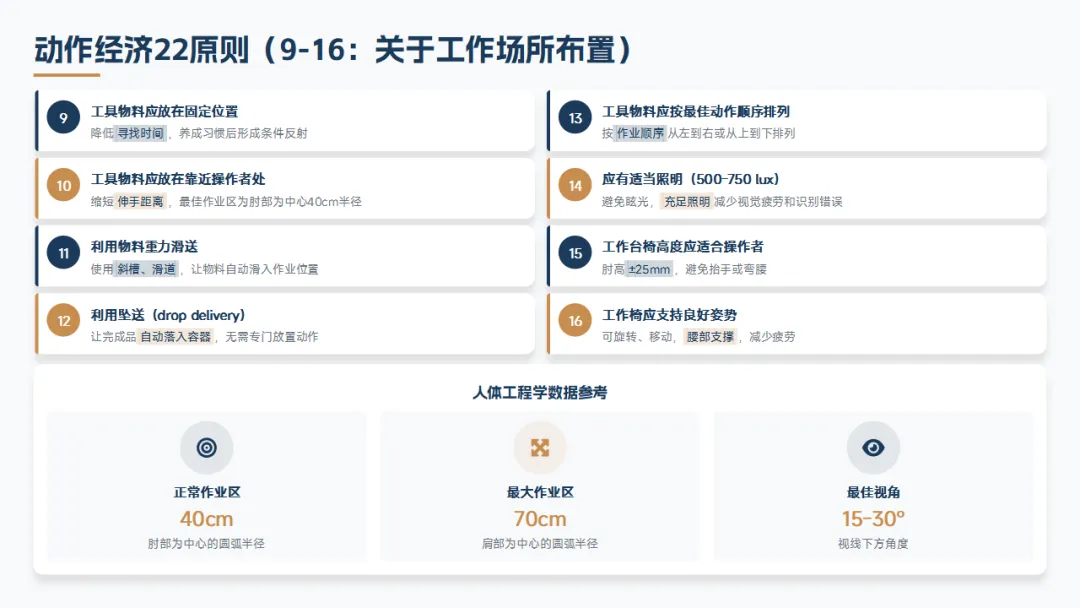
正常作业区:40cm(肘部为中心的圆弧半径)
最大作业区:70cm(肩部为中心的圆弧半径)
最佳视角:15-30°(视线下方角度)
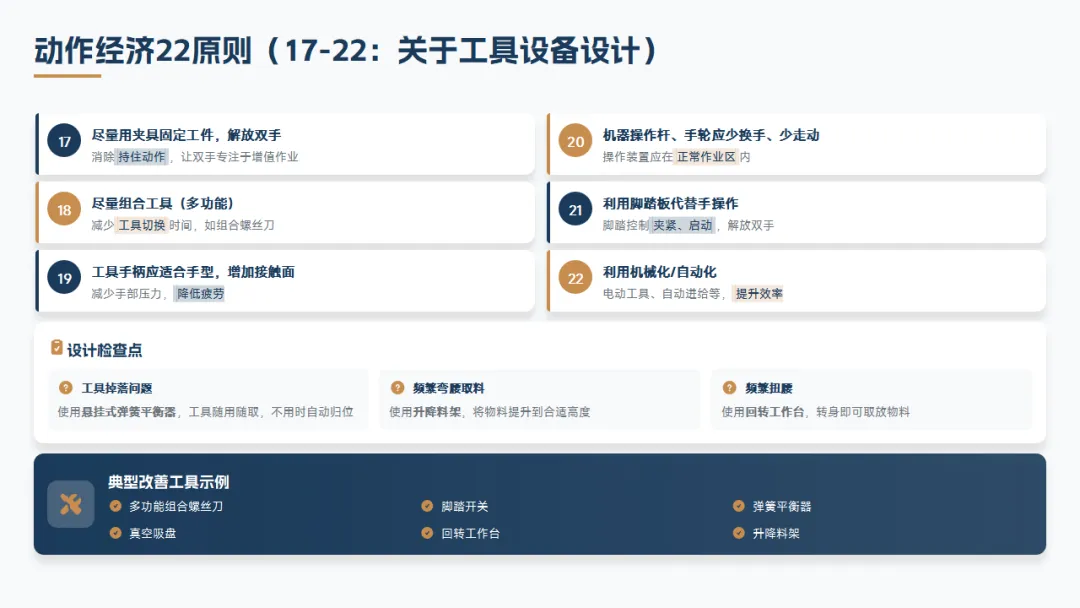
工具掉落问题:使用悬挂式弹簧平衡器,工具随用随取,不用时自动归位。
频繁弯腰取料:使用升降料架,将物料提升到合适高度(肘高)。
频繁扭腰:使用回转工作台,转身即可取放物料,减少腰部扭转。
高重复性作业(每天做很多次)
瓶颈工序(影响产出的工序)
高疲劳度作业(员工抱怨多)
高缺陷率作业(容易出错)
使用动作分析表
左右手动素记录
绘制动作路线图
拍摄视频(两个角度:正视、侧视)
目的是什么?
能否消除?
能否合并?
能否简化?
能否重排?
应用22原则
消除无效动素
缩短距离
计算节省时间
培训操作者
试运行微调
更新SOP
建立时间标准
拍摄角度:正视、侧视两个角度 时间记录:使用秒表或视频分析软件 慢放分析:关键动作逐帧分析(如抓取动作分解为伸手、预张、接触、抓取) 多次测量:至少测量10个周期取平均,排除异常值
Why? 这个动素的目的是什么?
What? 能否用更好的方法实现?
Where? 能否在其他位置完成?
When? 能否与其他动作合并?
Who? 能否由其他人或设备完成?
左侧:左手动作(动作描述、动素符号、时间、距离)
右侧:右手动作(动作描述、动素符号、时间、距离)
中间:时间轴,显示双手同步性,识别闲置(等待)
寻找"一手工作一手闲置"的不平衡
寻找"双手交叉干扰"的碰撞风险
寻找"持住"动作(可设计夹具消除)
改善前:左手持住工件(30秒闲置),右手拧紧螺丝。问题:单手作业,效率低下。
改善后:台虎钳固定工件(消除持住),双手同时操作两把螺丝刀。效果:效率提升50%。
工人从料箱取件(走2步,3秒)
放入夹具(2秒)→钻床钻孔(8秒,自动)
取下放入成品箱(走2步,3秒)
周期时间:45秒(含走动和等待)
走步4步(浪费,原则9、10)
双手未并用(原则1、2)
钻孔时手扶持件(疲劳,原则7)
钻孔时人等待(原则21)
U型布局:将料箱与成品箱放在同侧,转身即可,消除走动(原则9、10)。 转台夹具:一边钻孔,一边装卸,并行作业,消除等待(原则1、2)。 脚踏夹紧:脚踏控制夹具夹紧,双手解放,消除持住(原则7、21)。
新周期时间:28秒(原45秒)
时间缩短38%,效率提升
新日产能:1020件(原640件)
显著降低疲劳度,员工满意度提升
零件盒距离操作者60cm(超出正常作业区)
零件盒未按使用顺序排列(需寻找)
存在寻找动作(无效动素)
单次周期:12秒(其中4秒无效)
伸手距离过长(超出正常作业区40cm)
寻找动作浪费时间(无效动素Search)
移物动作可优化
弧形料架:将零件盒放在弧形料架上,距离调整为30cm(最佳作业区)(原则9、10)。 顺序排列:按装配顺序从左到右排列零件盒,消除选择(原则13)。 重力滑送:成品放入斜槽自动滑入包装箱,消除移物(原则11)。
周期从12秒降至8秒,效率提升33%
消除寻找动作
减少伸手距离50%
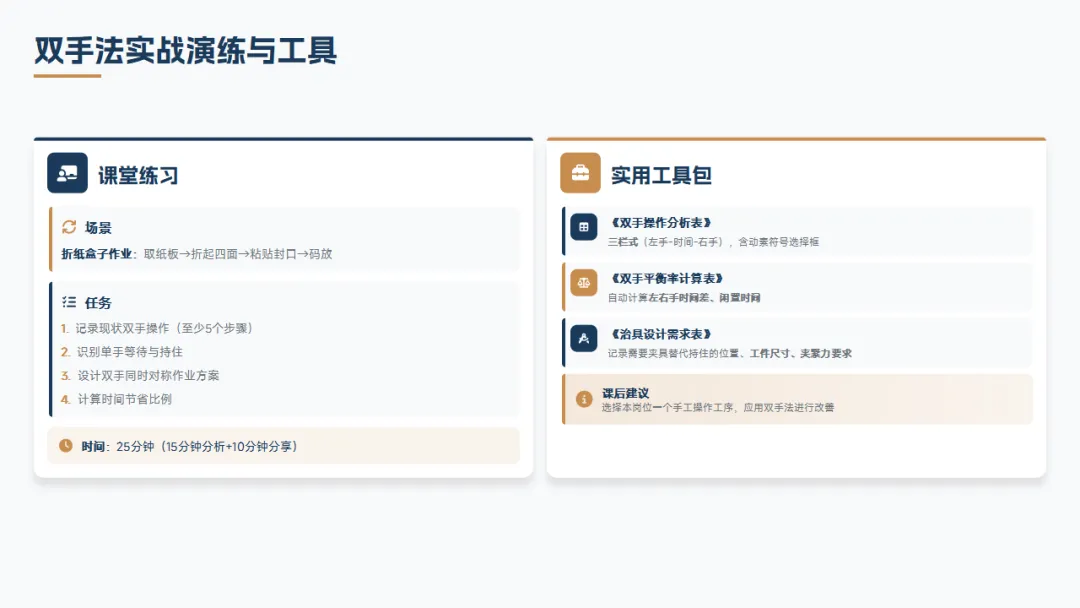
绘制双手操作图 识别浪费(单手等待、距离过长等) 设计改善方案(至少应用3条22原则) 计算改善效果(时间节省比例)
改善前:左手取标签同时右手闲置;左手拿产品同时右手闲置;单手贴标。
改善后(应用原则9、10、1、2、7):
标签放在正前方30cm(原则9、10)
产品在U型布局中,转身可取(原则9)
使用真空吸盘固定产品(原则7)
双手同时撕贴标签(原则1、2)
预计节省40%时间。
《动作经济检查表》:22条原则逐条检查(是/否/改善建议),系统化评估作业方法。 《动作分析记录表》:左右手动作记录、时间测量、距离测量,完整记录现状。 《人体工程学评估表》:姿势评估(OWAS方法)、疲劳度评分,关注员工健康。
04
○ 操作(Operation):价值创造活动,如加工、装配。这是唯一真正增值的环节。
→ 搬运(Transportation):必要浪费,如移动、传送。应尽量减少。
□ 检验(Inspection):必要浪费,如检查、测试。不增值但必要,可通过防错减少。
▽ 储存(Storage):受控储存,如仓库存放。占用空间和资金。
D 等待(Delay):纯粹浪费,如在制品等待加工。应极力消除。
范围:原材料→成品出货全流程
关注:库存点、瓶颈、Lead Time(前置时间)
工具:Value Stream Mapping(价值流图)
周期:通常以天或周为单位
范围:工段/车间级物料流动
关注:搬运、等待、工序衔接
工具:Process Flow Chart(流程程序图)
周期:通常以分钟或小时为单位
范围:单一工序内部操作步骤
关注:动作顺序、双手协调
工具:作业流程图、双手操作图(即动改法内容)
高批量产品(量大,改善收益高)
流程复杂产品(环节多,浪费多)
问题多发流程(投诉多,痛点明显)
距离(搬运):用皮尺或步测
时间(各步骤):秒表或估算
数量(检验批次):每次检验多少件
核心理念:剔除不增值步骤
适用对象:不必要的搬运、等待、检验、存储
案例:取消"入库-出库"环节,实现直送工位
核心理念:将多个步骤合并
适用对象:加工与检验合并(自检),工序间搬运合并(批量搬运改连续流)
案例:检验合并到加工工序,加工完立即自检,不专门送检
核心理念:调整顺序减少搬运
适用对象:工艺流程重排,布局调整
案例:从功能式布局(车床区、铣床区)改为产品式布局(流水线),按工艺流程布置设备
核心理念:简化剩余步骤
适用对象:工具改善、自动化
案例:用手推车搬运改为传送带,再改为机械手
Why → E(取消):为什么要做?能否取消?
What/Who → C(合并):做什么?谁做?能否合并?
Where/When → R(重排):在哪里做?何时做?能否重排?
How → S(简化):怎么做?能否简化?
搬运距离:尽量缩短,理想为0(flow生产,单件流)。 搬运方式:手推车→叉车→传送带→机械手→重力滑槽(成本递增但效率递增)。 搬运批量:单件流(One-piece-flow)最佳,减少在制品(WIP)。
步行距离最短(出入口在同一侧)
一人多机操作
工序间在制品少
灵活应对需求变化(增减人员)
节拍(Takt Time):可用生产时间 ÷ 客户需求量。这是客户需求节奏,是生产的"心跳"。
周期时间(Cycle Time):实际完成一个产品所需时间,由瓶颈工位决定。
平衡率:衡量生产线平衡程度的指标,目标>85%。
分割作业:将瓶颈工位作业分割给轻负荷工位。 改善作业:用动改法、工装改善缩短瓶颈时间。 增加资源:瓶颈工位增加人员或设备(最后一招,成本高)。
搬运6次(浪费)
等待3次(热处理排队、检验排队、入库排队)
入库-出库环节浪费(先进仓再出仓)
实际加工时间仅8小时,Lead Time却达5天
E(取消):取消"入库-出库"环节,热处理后直接转磨床,不入仓。
C(合并):检验合并到磨床后(自检),焊接后打磨改为机器人自动打磨(合并工序)。
R(重排):按工艺流程重新布局,形成U型生产线,连续流。
S(简化):采用滚道传送代替叉车搬运。
Lead Time从5天降至1天
在制品库存减少80%
搬运距离从200米降至20米
10个工位,节拍120秒(客户需求)
各工位时间80-140秒不等
瓶颈在工位6(140秒)
平衡率68%,员工等待严重(工位6忙不过来,其他工位等待)
山积图分析:可视化识别瓶颈。 作业分割:将工位6的"打螺丝"作业(40秒)转移给工位5(原80秒,接收后120秒)。 工装改善:工位6使用电动螺丝刀代替手动,时间从100秒降至60秒。 重排优化:将工位9的部分作业(贴标签20秒)后置到工位10。
各工位时间趋于一致(115-120秒)
平衡率提升至92%
日产能提升18%
现状图绘制依赖流程程序分析技术(记录各步骤时间、库存)。
未来图设计依赖ECRS改善原则(取消、合并、重排)。
实施计划依赖流程优化步骤。
绘制流程现状图(使用标准符号○→□▽D) 统计各步骤时间、距离 应用ECRS设计未来流程 计算改善前后Lead Time对比时间:30分钟(20分钟绘制+10分钟分享)。实用工具包: 《流程程序分析表》:含符号栏、距离/时间栏、改善方案栏。 《Spaghetti Diagram模板》:车间平面图,绘制人员/物料移动路径(像意大利面一样缠绕的线)。 《生产线平衡墙模板》:Excel自动计算平衡率,识别瓶颈。 《VSM现状图绘制指南》:标准符号库、数据框模板。
05
5W1H(六维提问法):目的(Why)、对象(What)、地点(Where)、时间(When)、人员(Who)、方法(How)。用于全面描述与改善。 5Why(层层追问法):连续问5个Why(实际3-10个),用于追溯根本原因。
Why → E(取消)
What/Who → C(合并)
Where/When → R(重排)
How → S(简化)
可改进的控制点:当回答指向流程/系统缺陷,且可以制定具体改进措施时停止。
不可控的外部因素:当回答指向不可控因素(如天气),应转向防范措施。
1Why:为什么停机?→ 过载,保险丝熔断。
2Why:为什么过载?→ 轴承缺油,润滑不足。
3Why:为什么缺油?→ 油泵未吸上油(油位低)。
4Why:为什么油位低?→ 油泵轴磨损,未定期更换。
5Why:为什么未定期更换?→ 无设备点检标准,维护计划缺失。
建立TPM点检表,明确点检项目、周期、责任人。 设定油泵更换周期(根据使用寿命制定预防性更换计划)。 安装低油位报警传感器,提前预警。
1Why:为什么有划痕?→ 装配时与工装夹具摩擦。
2Why:为什么摩擦?→ 夹具定位销磨损,产生毛刺。
3Why:为什么磨损?→ 材质硬度不足(原定HRC60,实际HRC45)。
4Why:为什么硬度不足?→ 供应商热处理工艺参数错误。
5Why:为什么未检出?→ 来料检验(IQC)无硬度测试项目。
短期:更换夹具,全检在库品,处理客户投诉。
长期:IQC增加硬度抽检,供应商审核,夹具材质规格书明确。
背景(Why):业务需求 现状(What/Where/When):数据描述 目标(What):量化目标 分析(5Why):根因分析 对策(5W1H):行动计划表 效果(What):前后对比数据 标准化(How):横展计划
Plan:5W1H定义问题
Do:5Why分析根因
Check:5W1H验证效果
Act:5W1H标准化
What:什么问题(烟尘大)
Where:在哪里发生(B线焊接区)
When:何时发生(每日作业8小时)
Who:谁发现/受影响(操作工5人)
How:如何发生(无通风设施)
Why:为何是问题(影响健康/效率)
What:采购周期20天(目标5天)
Where:电子元器件采购
When:每单如此
Who:采购员小王
How:邮件询价→比价→审批→下单→跟催
Why:影响生产计划,紧急采购加价30%
1Why:为什么慢?→ 审批环节占10天(5人逐级签批)。
2Why:为什么审批慢?→ 领导出差/会议,不在办公室。
3Why:为什么必须纸质签批?→ 规定如此,无电子审批系统。
4Why:为什么无电子审批?→ 两年前评估过,成本太高搁置。
5Why:为什么现在不评估?→ 未意识到机会成本(紧急采购加价)。
导入电子审批系统。
设置审批时限(如24小时必须响应)。
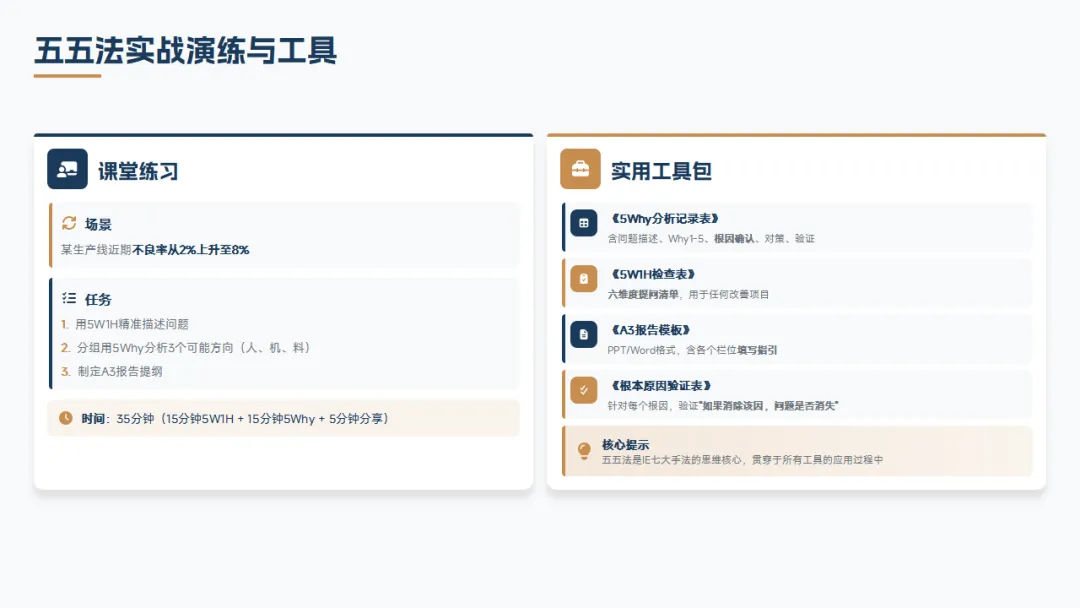
建立紧急采购绿色通道。
用5W1H精准描述问题。 分组用5Why分析3个可能方向(人、机、料)。 制定A3报告提纲。时间:35分钟(15分钟5W1H + 15分钟5Why + 5分钟分享)。实用工具包: 《5Why分析记录表》:含问题描述、Why1-5、根因确认、对策、验证。 《5W1H检查表》:六维度提问清单,用于任何改善项目。 《A3报告模板》:PPT/Word格式,含各个栏位填写指引。 《根本原因验证表》:针对每个根因,验证"如果消除该因,问题是否消失"。
06
人机同步:人与机器同时作业。
人机异步:人作业时机器停止,或机器运转时人等待。
多人多机:一人操作多台设备。
稼动率:设备有效运转占比(实际运转时间÷计划时间)。
利用率:人员有效作业占比(实际操作时间÷总时间)。
空闲率:等待时间占比。
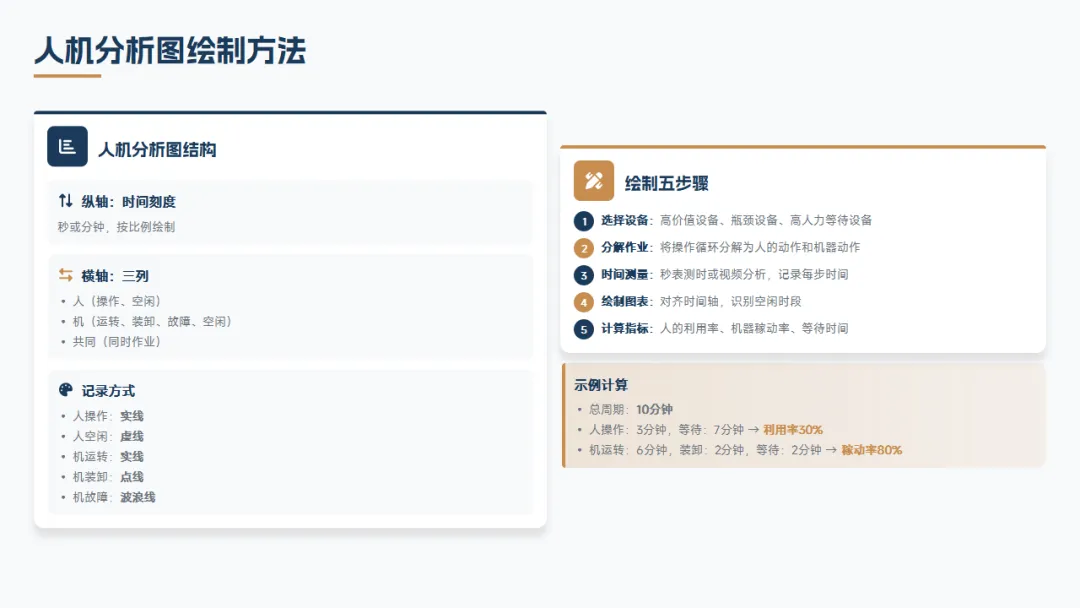
纵轴:时间刻度(秒或分钟,按比例绘制)。
横轴:三列
人(操作、空闲)
机(运转、装卸、故障、空闲)
共同(同时作业)
人操作:实线
人空闲:虚线
机运转:实线
机装卸:点线(装料、卸料时间)
机故障:波浪线
选择设备:高价值设备、瓶颈设备、高人力等待设备。 分解作业:将操作循环分解为人的动作和机器动作。 时间测量:秒表测时或视频分析,记录每步时间。 绘制图表:对齐时间轴,识别空闲时段。 计算指标:人的利用率、机器稼动率、等待时间。
总周期:10分钟
人操作:3分钟,等待:7分钟 → 利用率30%
机运转:6分钟,装卸:2分钟,等待:2分钟 → 稼动率80%
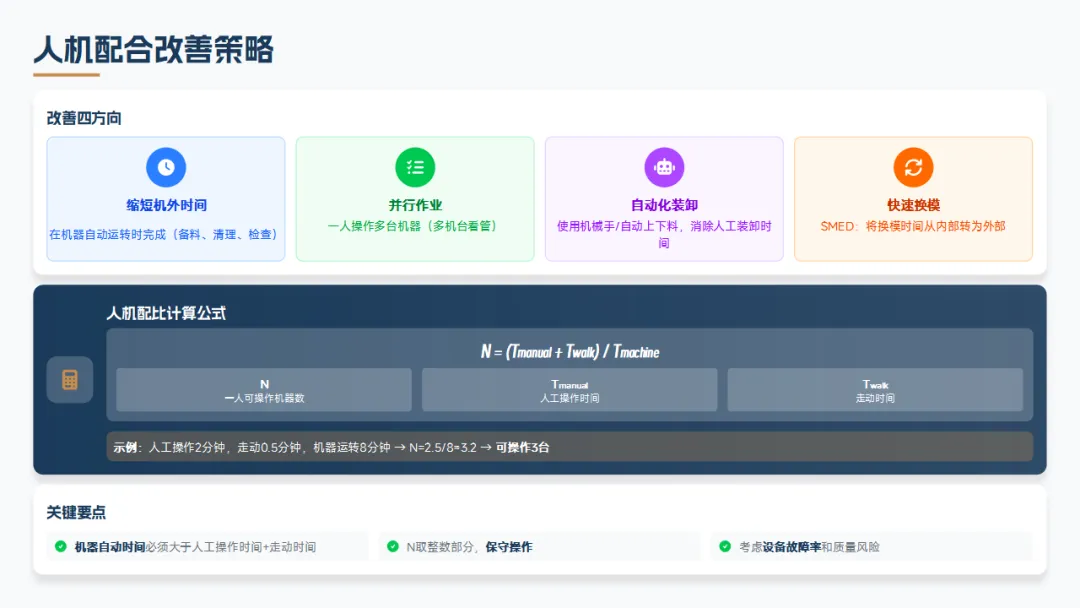
N:一人可操作机器数
Tmanual:人工操作时间(装+卸)
Twalk:走动时间
Tmachine:机器自动运转时间
机器自动时间必须大于人工操作时间+走动时间。
考虑设备故障率和质量风险,N不能算太满。
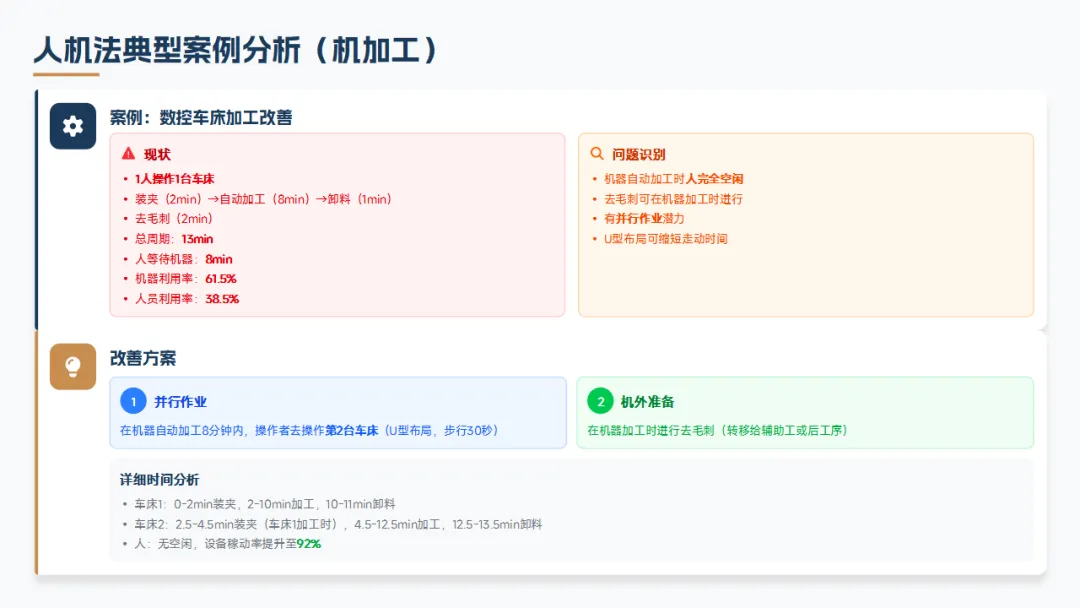
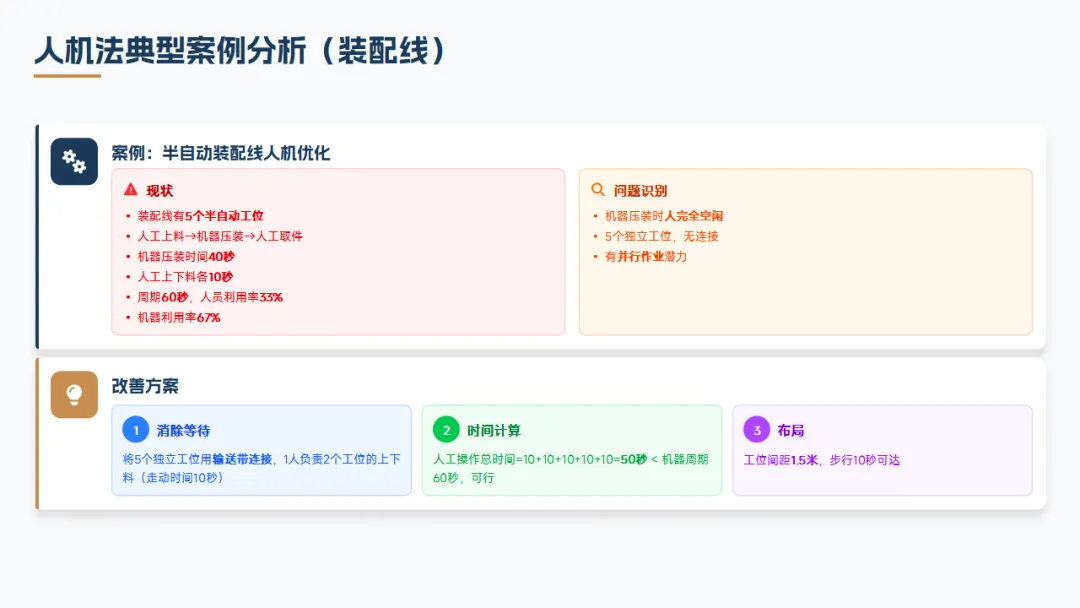
1人操作1台车床
装夹(2min)→自动加工(8min)→卸料(1min)
去毛刺(2min,手动)
总周期:13min
人等待机器:8min(加工时人空闲)
机器利用率:61.5%(8/13)
人员利用率:38.5%(5/13)
机器自动加工时人完全空闲(浪费)
去毛刺可在机器加工时进行
有并行作业潜力
U型布局可缩短走动时间
并行作业:在机器自动加工8分钟内,操作者去操作第2台车床(U型布局,步行30秒)。 机外准备:在机器加工时进行去毛刺(转移给辅助工或后工序)。
车床1:0-2min装夹,2-10min加工,10-11min卸料
车床2:2.5-4.5min装夹(车床1加工时),4.5-12.5min加工,12.5-13.5min卸料
人:无空闲,设备稼动率提升至92%
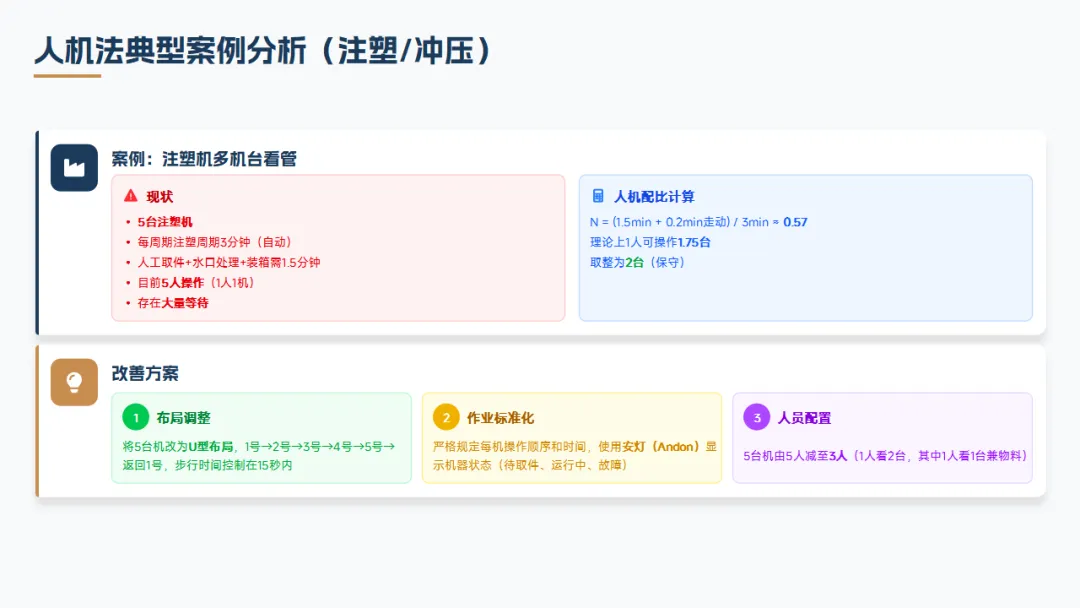
5台注塑机,每周期注塑周期3分钟(自动)
人工取件+水口处理+装箱需1.5分钟
目前5人操作(1人1机)
存在大量等待(机器加工时人空闲)
布局调整:将5台机改为U型布局,1号→2号→3号→4号→5号→返回1号,步行时间控制在15秒内。 作业标准化:严格规定每机操作顺序和时间,使用安灯(Andon)显示机器状态(待取件、运行中、故障)。 人员配置:5台机由5人减至3人(1人看2台,其中1人看1台兼物料)。
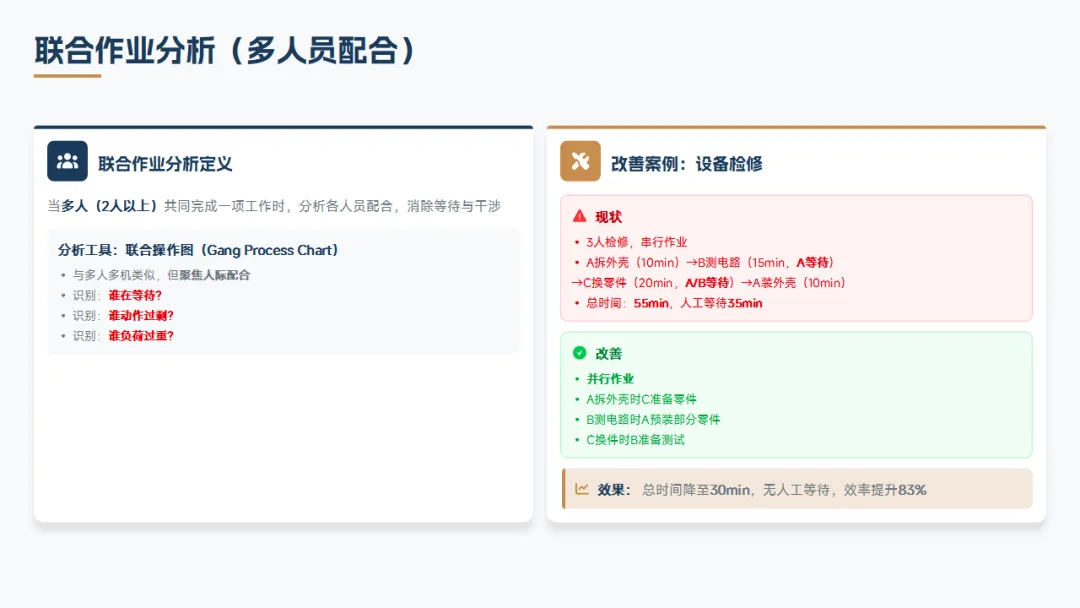
与多人多机类似,但聚焦人际配合。
识别:谁在等待?
识别:谁动作过剩?
识别:谁负荷过重?
3人检修,串行作业
A拆外壳(10min)→B测电路(15min,A等待)→C换零件(20min,A/B等待)→A装外壳(10min)
总时间:55min,人工等待35min(浪费)
并行作业:A拆外壳时C准备零件;B测电路时A预装部分零件;C换件时B准备测试。
总时间降至30min
无人工等待
效率提升83%
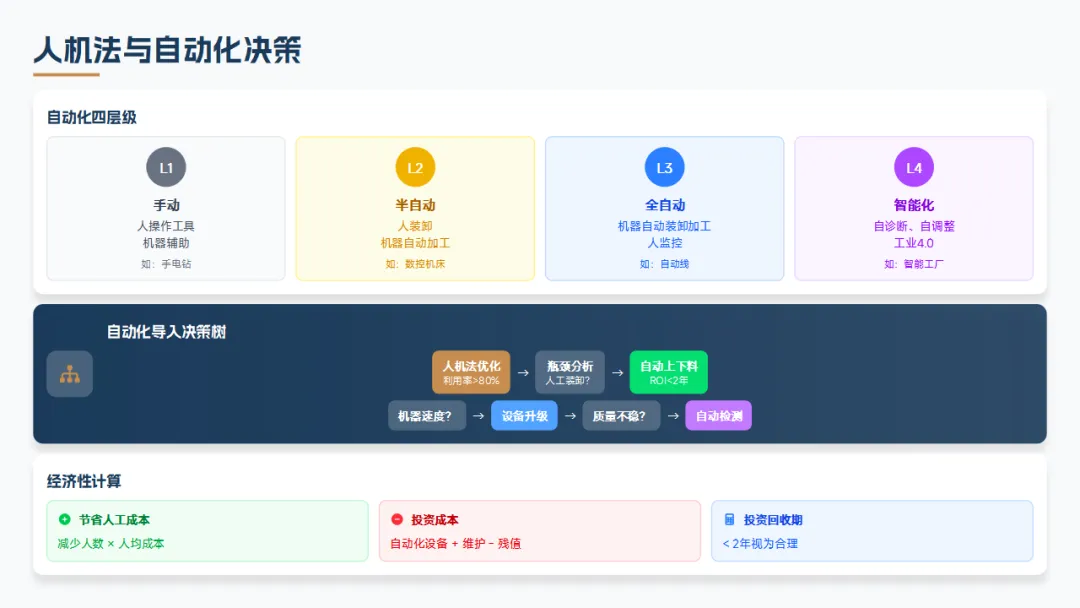
人机法优化:先优化现有人机配合,利用率>80%再考虑自动化。 瓶颈分析:确定瓶颈在人工装卸还是机器速度。 经济性计算:
节省人工成本 = 减少人数 × 人均成本
投资成本 = 自动化设备 + 维护 - 残值
投资回收期 < 2年视为合理
明确IE是消除浪费(包括员工不必要的劳累)。
改善成果与员工分享(绩效奖金)。
不随意裁员(转岗培训,提升技能)。
TPM保障设备稳定性(OEE>85%)。
建立快速维修响应机制(安灯系统)。
培养多能工,灵活调配。
自检+互检+安灯停线机制。
质量与效率并重考核。
首件检验严格把关。
标准作业:每个动作时间严格规定,波动<10%。
可视化管理:安灯显示设备状态,电子看板显示进度。
多能工培养:工人能操作多种设备,灵活调配。
快速响应:物料配送(Water Spider)及时,不因待料停机。
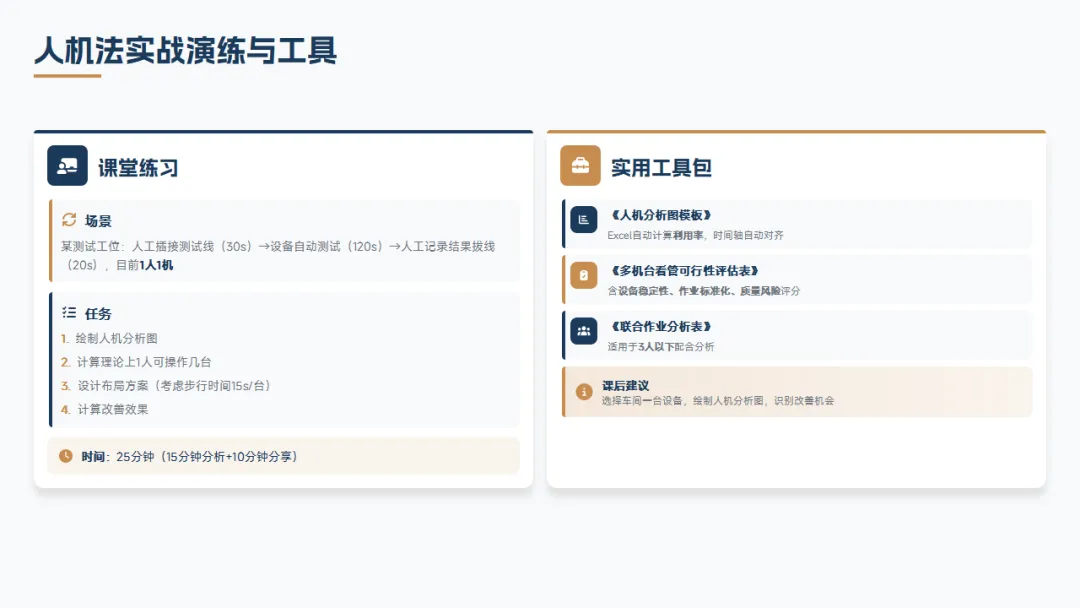
绘制人机分析图。 计算理论上1人可操作几台。 设计布局方案(考虑步行时间15s/台)。 计算改善效果。
人工总时间:30+20=50s
机器时间:120s
N = (50+15)/120 ≈ 0.54 → 可操作1.86台,取整2台。
布局:U型,2台测试设备背靠背,1人站立中间操作。
效果:节省1人,设备稼动率从75%提升至90%。
《人机分析图模板》:Excel自动计算利用率,时间轴自动对齐。 《多机台看管可行性评估表》:含设备稳定性、作业标准化、质量风险评分。 《联合作业分析表》:适用于3人以下配合分析。
07
动改法:关注"动作效率"(距离、数量、负荷)。
双手法:关注"双手平衡"(同步性、对称性、闲置)。
手工装配、包装作业
检验作业
精密装配(需要高度协调)
左侧:左手动作(动作描述、动素符号、时间、距离、动素类型)
右侧:右手动作(动作描述、动素符号、时间、距离、动素类型)
中间:时间轴,显示同步性
同步性:双手是否同时开始/结束? 对称性:动作是否对称反向? 闲置:是否存在一手工作一手等待? 干涉:双手动作路径是否交叉碰撞?
消除持住(Holding):用夹具代替手持有工件,解放双手进行增值作业。 对称设计:零件盒左右对称放置,双手可同步取料。 周期平衡:调整左右手作业量,使时间相等(周期时间=Max(左手时间,右手时间))。
左手:伸向元件盒(1s)→抓取电容(0.5s)→移向PCB(1s)→插入(1s)→返回(1s),合计4.5s
右手:闲置(4.5s)→伸向元件盒(1s)→抓取电阻(0.5s)→移向PCB(1s)→插入(1s)
周期:9秒,左手4.5s,右手4.5s,总闲置4.5s(右手等待左手)
双手不同步(右手等待4.5s)
存在大量闲置
可设计为双手同时作业
双手同时作业:左右各放一个料盒,左手取电容同时右手取电阻。 对称移动:双手同时移向PCB,同时插入不同位置(利用对称反向)。 夹具固定:PCB用夹具固定,无需手持(消除持住)。
左手:取电容(1.5s)→插电容(1s) [2.5s]
右手:取电阻(1.5s)→插电阻(1s) [2.5s]
周期降至2.5秒(缩短72%),双手同步无闲置。
左手拿产品→装入袋中→持住袋子(等待)
右手拿标签→贴标→封袋口
周期15秒
左手持住时间长(浪费)
左手持住浪费时间(Holding)
可设计夹具替代
可双手并行
工装夹具:使用袋口撑开夹具(弹簧夹),左手无需持住,可去拿下一个产品。 双手并行:左手拿产品同时右手拿标签(对称取料)。 动作合并:贴标与封袋口合并为一道工序(使用带胶标签,贴即封)。
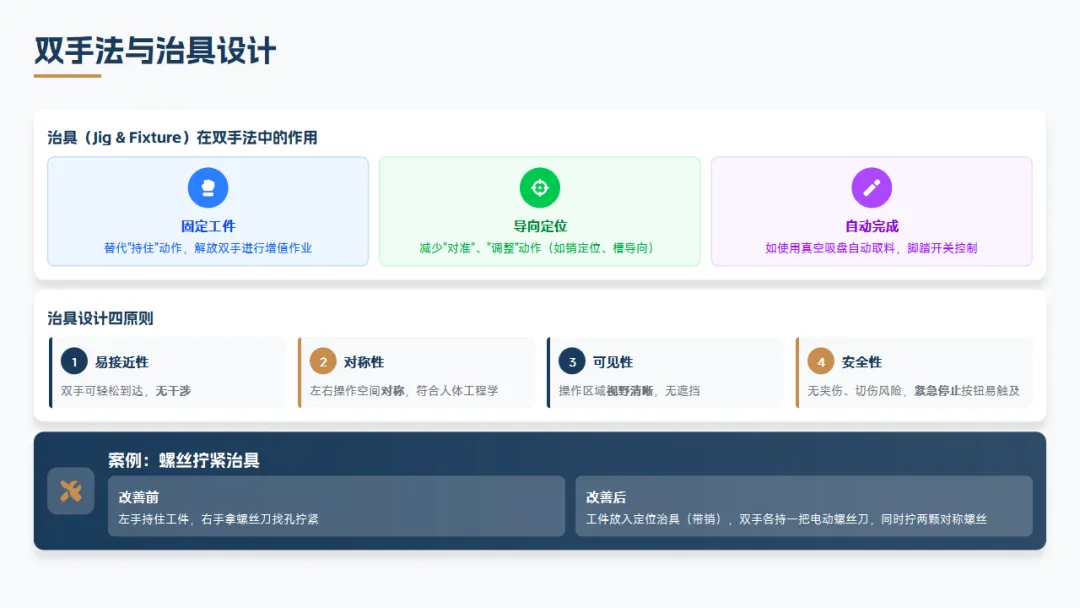
固定工件:替代"持住"动作,解放双手进行增值作业。 导向定位:减少"对准"、"调整"动作(如销定位、槽导向)。 自动完成:如使用真空吸盘自动取料,脚踏开关控制。治具设计四原则: 易接近性:双手可轻松到达,无干涉。 对称性:左右操作空间对称,符合人体工程学。 可见性:操作区域视野清晰,无遮挡。 安全性:无夹伤、切伤风险,紧急停止按钮易触及。
改善前:左手持住工件,右手拿螺丝刀找孔拧紧(单手作业)。
改善后:工件放入定位治具(带销定位),双手各持一把电动螺丝刀,同时拧两颗对称螺丝(双手对称同时)。
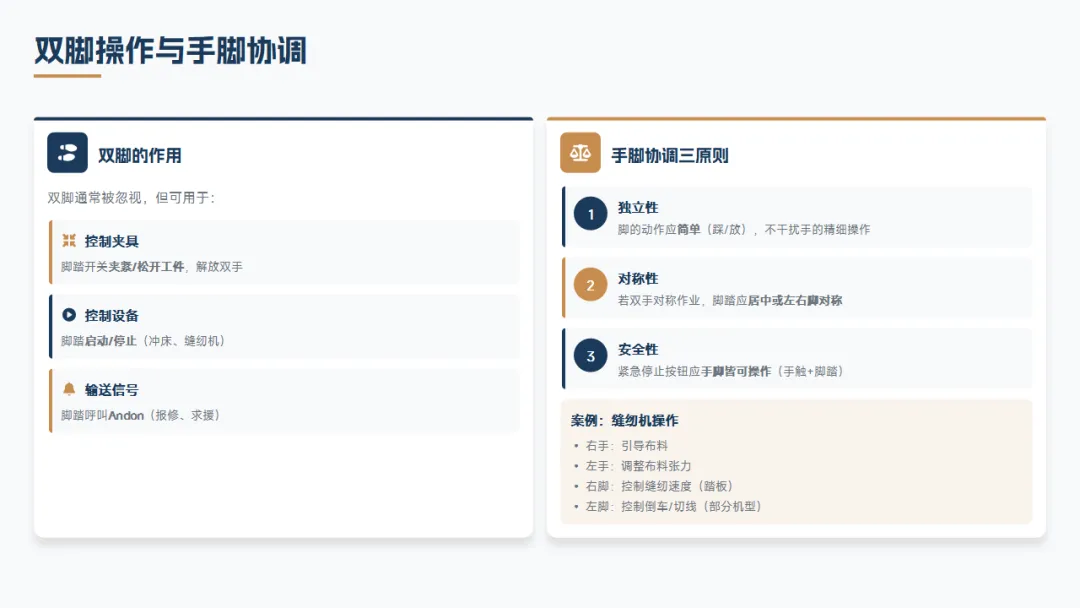
控制夹具:脚踏开关夹紧/松开工件,解放双手。 控制设备:脚踏启动/停止(冲床、缝纫机)。 输送信号:脚踏呼叫Andon(报修、求援)。手脚协调三原则: 独立性:脚的动作应简单(踩/放),不干扰手的精细操作。 对称性:若双手对称作业,脚踏应居中或左右脚对称。 安全性:紧急停止按钮应手脚皆可操作(手触+脚踏)。
右手:引导布料
左手:调整布料张力
右脚:控制缝纫速度(踏板)
左脚:控制倒车/切线(部分机型)
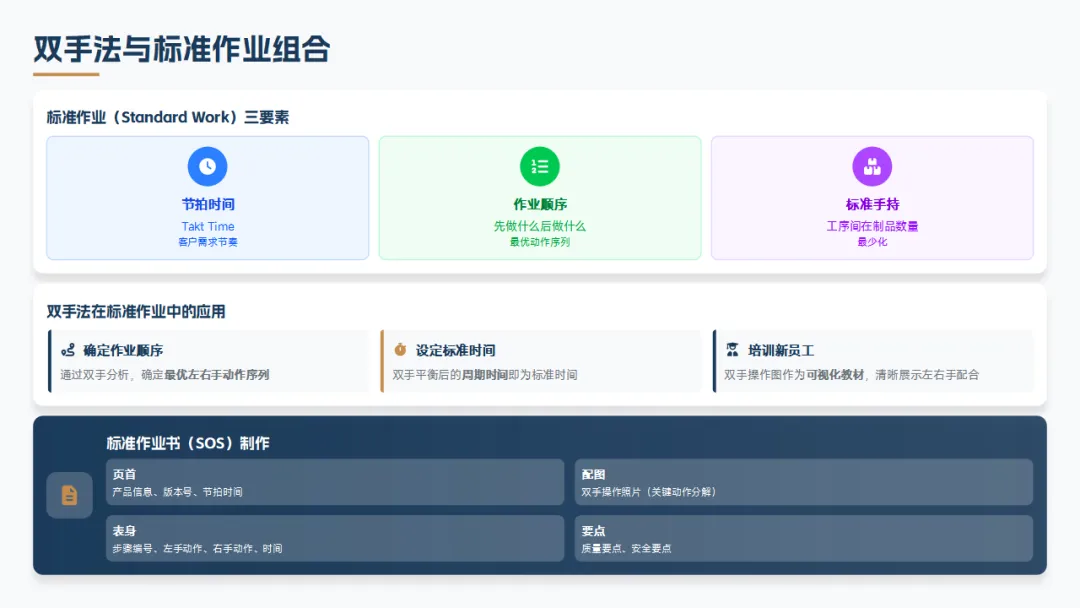
节拍时间(Takt Time):客户需求节奏。 作业顺序:先做什么后做什么,最优动作序列。 标准手持:工序间在制品数量,最少化。
确定作业顺序:通过双手分析,确定最优左右手动作序列。
设定标准时间:双手平衡后的周期时间即为标准时间。
培训新员工:双手操作图作为可视化教材,清晰展示左右手配合。
页首:产品信息、版本号、节拍时间
配图:双手操作照片(关键动作分解)
表身:步骤编号、左手动作、右手动作、时间、要点
要点:质量要点、安全要点
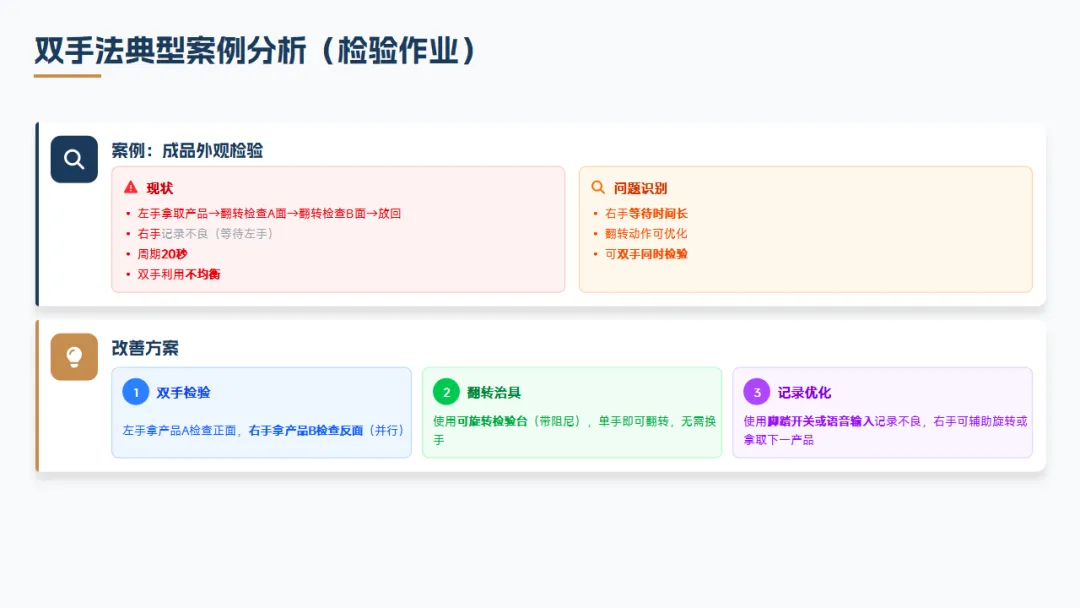
左手拿取产品→翻转检查A面→翻转检查B面→放回
右手记录不良(等待左手)
周期20秒
双手利用不均衡(右手等待时间长)
右手等待时间长
翻转动作可优化
可双手同时检验
双手检验:左手拿产品A检查正面,右手拿产品B检查反面(并行)。 翻转治具:使用可旋转检验台(带阻尼),单手即可翻转,无需换手。 记录优化:使用脚踏开关或语音输入记录不良,右手可辅助旋转或拿取下一产品。
记录现状双手操作(至少5个步骤)。 识别单手等待与持住。 设计双手同时对称作业方案。 计算时间节省比例。
现状:左手取纸板(右手闲)→左手持纸板右手折(不对称)→左手持右手粘(等待)。
改善:
使用半成品料架(重力滑送)
双手同时取两张纸板(对称)
使用夹具固定纸板(消除持住)
双手同时折对称两边(对称反向)
双手同时粘贴(同时)
预计节省:50%时间,双手疲劳度显著降低。
《双手操作分析表》:三栏式(左手-时间-右手),含动素符号选择框。 《双手平衡率计算表》:自动计算左右手时间差、闲置时间。 《治具设计需求表》:记录需要夹具替代持住的位置、工件尺寸、夹紧力要求。
08
秒表测时:连续观测,适合短周期重复作业(如装配工序)。
工作抽样:间断随机观测,适合长周期、不规则作业(如设备维护、办公室工作、多品种小批量生产)。
发生率P:某现象发生次数÷总观测次数
标准时间:总时间×发生率×绩效评比×(1+宽放率)
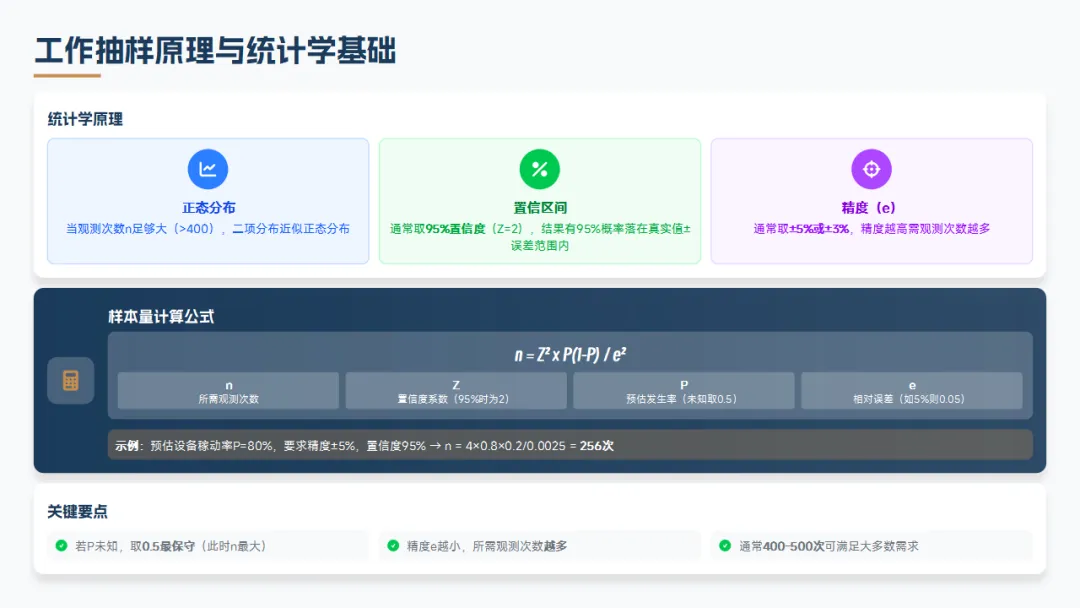
正态分布:当观测次数n足够大(>400),二项分布近似正态分布。
置信区间:通常取95%置信度(Z=2),结果有95%概率落在真实值±误差范围内。
精度(e):通常取±5%或±3%,精度越高需观测次数越多。
n:所需观测次数
Z:置信度系数(95%时为2,99%时为3)
P:预估发生率(未知取0.5最保守)
e:相对误差(如5%则0.05)
若P未知,取0.5最保守(此时n最大)。
精度e越小,所需观测次数越多(平方反比)。
通常400-500次可满足大多数需求。
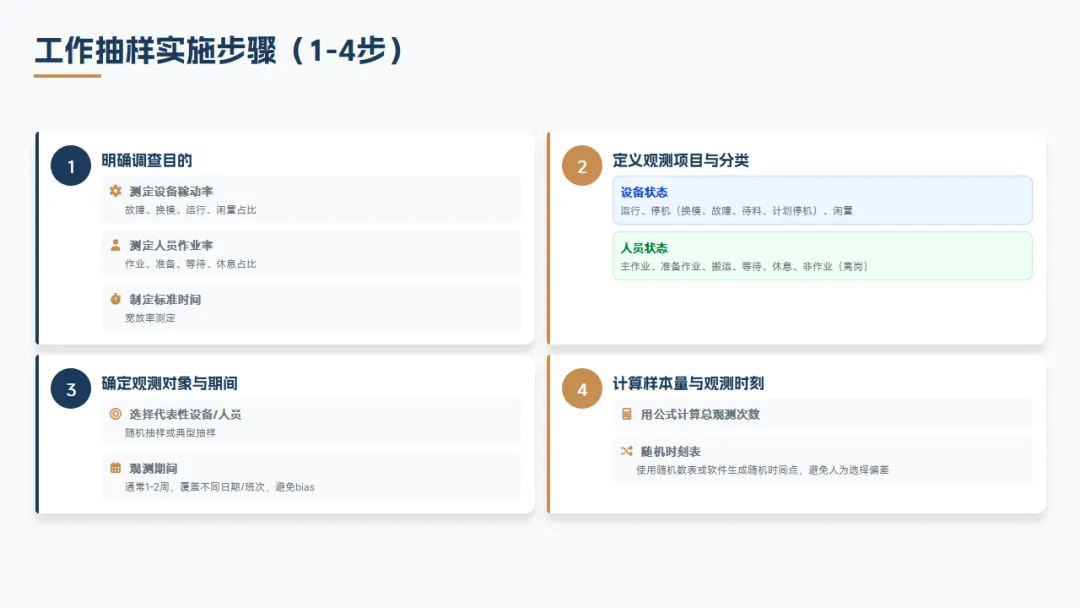
测定设备稼动率:故障、换模、运行、闲置占比。
测定人员作业率:作业、准备、等待、休息占比。
制定标准时间:宽放率测定。
设备状态:运行、停机(换模、故障、待料、计划停机)、闲置。
人员状态:主作业、准备作业、搬运、等待、休息、非作业(离岗)。
选择代表性设备/人员:随机抽样或典型抽样。
观测期间:通常1-2周,覆盖不同日期/班次(早中晚),避免bias(偏差)。不能只测白班不测夜班,不能只测周一不测周末。
用公式计算总观测次数。
随机时刻表:使用随机数表或软件生成随机时间点,避免人为选择偏差(如总爱在整点观测)。
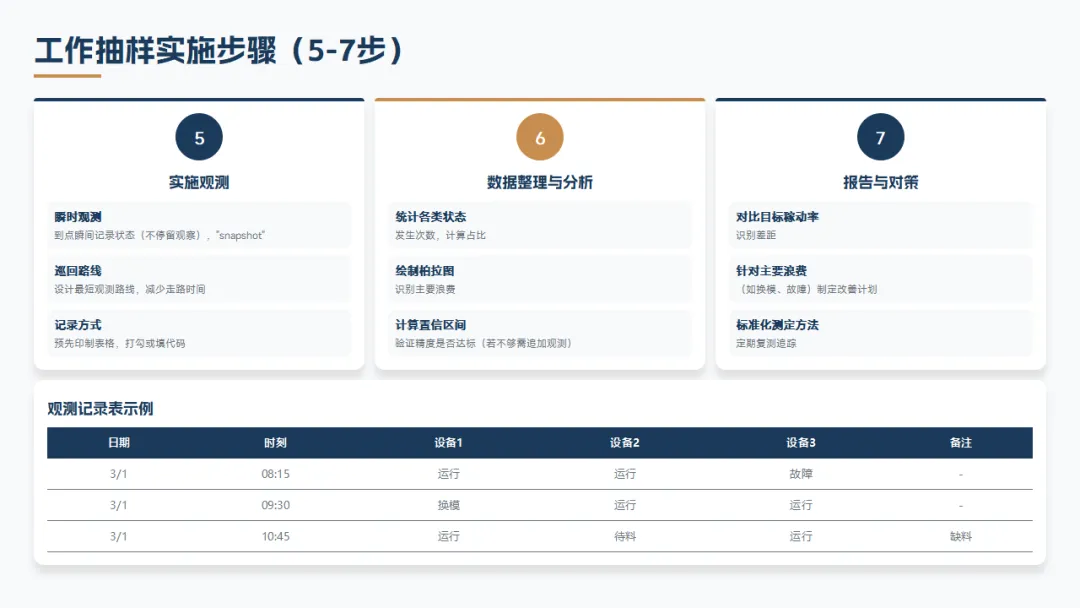
瞬时观测:到点瞬间记录状态(不停留观察),像" snapshot(快照)"一样。
巡回路线:设计最短观测路线,减少走路时间。
记录方式:预先印制表格,打勾或填代码,减少记录时间。
统计各类状态发生次数,计算占比。
绘制柏拉图(Pareto Chart),识别主要浪费。
计算置信区间,验证精度是否达标(若不够需追加观测)。
对比目标稼动率,识别差距。
针对主要浪费(如换模、故障)制定改善计划。
标准化测定方法,定期复测追踪。
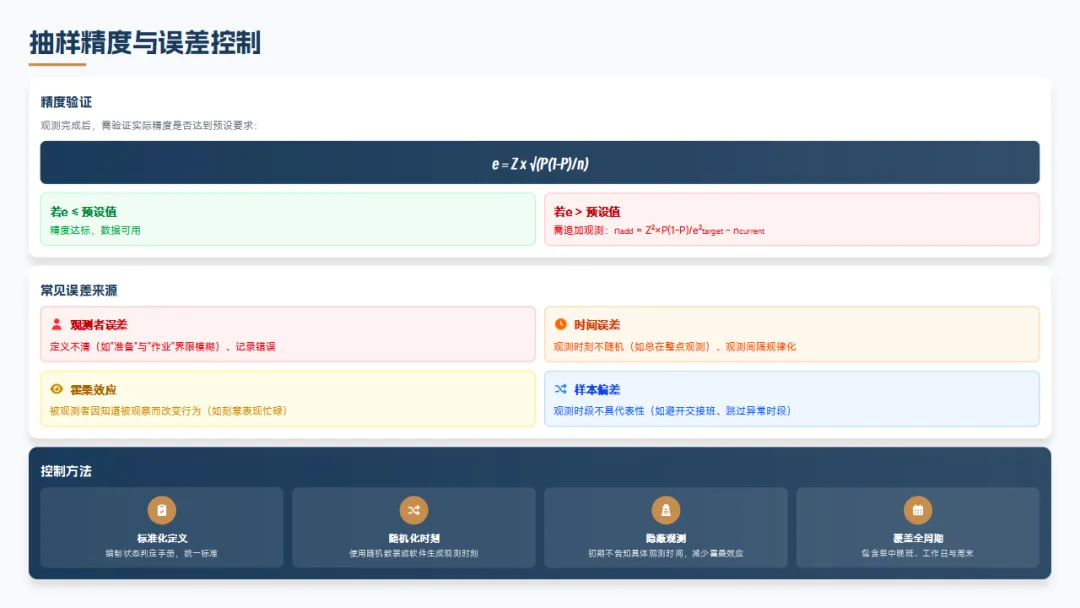
若e ≤ 预设值:精度达标,数据可用。
若e > 预设值:需追加观测,nadd = Z²×P(1-P)/e²target - n_current。
观测者误差:定义不清(如"准备"与"作业"界限模糊)、记录错误。 时间误差:观测时刻不随机(如总在整点观测)、观测间隔规律化(如每小时观测一次)。 霍桑效应:被观测者因知道被观察而改变行为(如刻意表现忙碌)。 样本偏差:观测时段不具代表性(如避开交接班、跳过异常时段)。
标准化定义:编制状态判定手册,统一标准(附照片或视频示例)。
随机化时刻:使用随机数表或软件生成观测时刻。
隐蔽观测:初期不告知具体观测时间,减少霍桑效应。
覆盖全周期:包含早中晚班、工作日与周末。
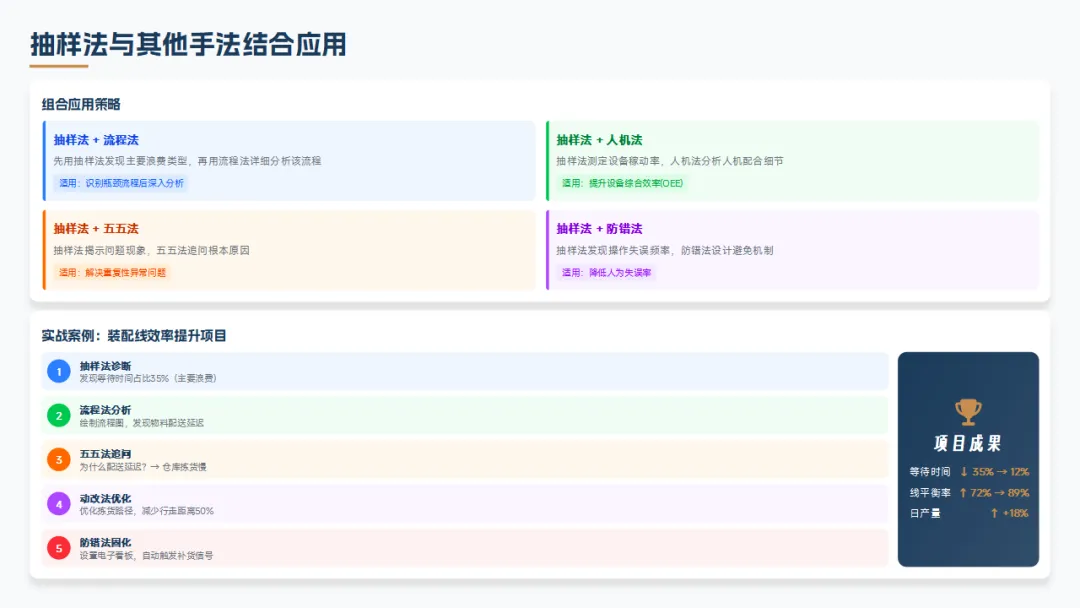
抽样法诊断:发现等待时间占比35%(主要浪费)。 流程法分析:绘制流程图,发现物料配送延迟。 五五法追问:为什么配送延迟?→ 仓库拣货慢(根因)。 动改法优化:优化拣货路径,减少行走距离50%。 防错法固化:设置电子看板,自动触发补货信号。
等待时间从35%降至12%
线平衡率从72%提升至89%
日产量提升18%
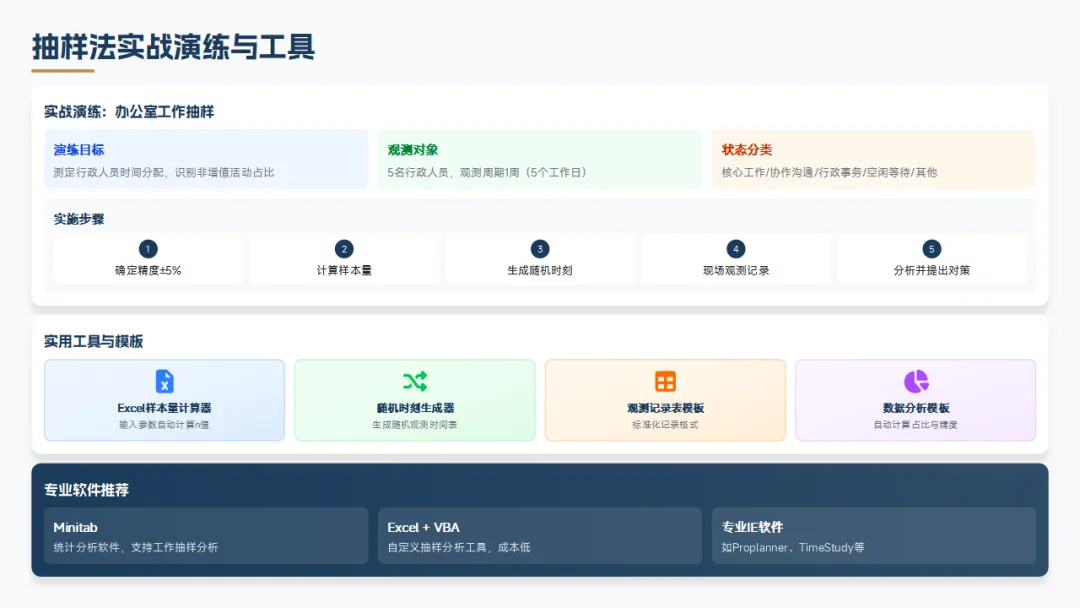
核心工作(增值)
协作沟通(必要)
行政事务(必要浪费)
空闲等待(浪费)
其他
确定精度±5%。 计算样本量(P未知取0.5,n=400)。 生成随机时刻(每天80次,分10轮,每轮8次)。 现场观测记录(瞬时记录)。 分析并提出对策(如会议时间过多则优化会议管理)。实用工具与模板: Excel样本量计算器:输入参数自动计算n值。 随机时刻生成器:生成随机观测时间表。 观测记录表模板:标准化记录格式。 数据分析模板:自动计算占比与精度。
Minitab:统计分析软件,支持工作抽样分析。
Excel + VBA:自定义抽样分析工具,成本低。
专业IE软件:如Proplanner、TimeStudy等。
09
防错法应用:设计防呆工装,确保装配方向正确,消除方向错误。 动改法应用:优化零件摆放位置,减少转身动作,工具放在正常作业区。 流程法应用:合并检验与装配工序,减少搬运距离,U型布局。 五五法应用:5Why分析换线时间长的根本原因(如物料不齐套)。 人机法应用:平衡人机作业,消除设备等待,1人操作2台设备。 双手法应用:设计双手同时作业,提升效率30%。 抽样法应用:测定改善前后效率变化(UPH提升45%),验证成果。
UPH(Units Per Hour,每小时产出)提升45%
良率99.5%
换线时间下降60%
选定改善主题(价值流分析选瓶颈)。
现状数据收集(抽样法)。
目标设定(SMART原则)。
制定实施计划(甘特图)。
详细现状分析(流程法、人机法、双手法)。
改善方案设计(ECRS、防错、动改)。
试点实施(小范围测试)。
数据记录。
效果对比分析(前后数据)。
目标达成验证。
问题识别。
数据汇总。
标准化固化(更新SOP,防错装置)。
横向展开(推广到类似工序)。
持续改进(下一个PDCA)。
经验总结。
高层支持:资源保障与决策支持。
跨部门协作:打破部门壁垒,IE牵头,生产、质量、设备协同。
数据驱动:基于事实决策,不凭感觉。
持续跟进:防止反弹,建立长效机制。
熟练掌握七大手法应用。
时间研究与方法研究技能。
布局规划与物流优化。
数据分析与统计工具(Excel、Minitab)。
改善项目策划与执行。
跨部门沟通协调。
进度管控与风险管理。
成果汇报与展示(A3报告、PPT)。
问题识别与定义能力。
系统性思考与分析。
创新解决方案设计。
持续改进意识。
与生产一线有效沟通(尊重、倾听)。
向上管理与汇报(让老板听懂价值)。
培训与知识传递(教会别人)。
冲突处理与协调。
制造工艺与流程理解(懂工艺才能改善)。
质量管理体系(ISO、TS)。
精益生产理念(Lean)。
智能制造趋势(工业4.0)。
IE软件工具应用(AutoCAD、SketchUp)。
数据分析与可视化(Power BI、Tableau)。
MES/ERP系统理解。
数字化改善工具(Andon、电子看板)。
掌握基础IE手法。
能独立完成简单改善。
在导师指导下工作。
熟练应用七大手法。
能主导中型改善项目。
能培训初级工程师。
精通IE体系与方法论。
能设计系统性改善方案(如建厂布局)。
能指导复杂项目。
ASQ CQE:质量工程师认证。
ASQ CSSBB:六西格玛黑带。
IISE认证:工业工程师协会认证。
PMP:项目管理专业。
充分沟通改善目的(不是裁员,是减轻负担)。
让员工参与改善过程(尊重专业经验)。
展示改善带来的好处(如减轻劳动强度)。
给予适当激励(改善奖金、表彰)。
简化记录表单(一页纸,打勾即可)。
利用数字化工具自动采集(MES、传感器)。
培训记录方法(教他们怎么用)。
说明数据用途(用于改善,不是考核扣钱)。
建立标准化文件(SOP)。
设置检查机制(定期审核)。
纳入绩效考核(维持改善成果)。
持续培训(新员工入职培训)。
获得高层支持(项目启动会,领导站台)。
建立跨部门改善团队(明确各方职责与利益)。
定期召开协调会(每周例会)。
建立共赢机制(改善成果共享)。
加强实战培训(做中学)。
建立案例库(标杆学习)。
配备经验丰富的导师(师徒制)。
鼓励实践与复盘(允许试错)。
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

