气割操作工安全培训ppt
- 2026-11-06 07:37:44
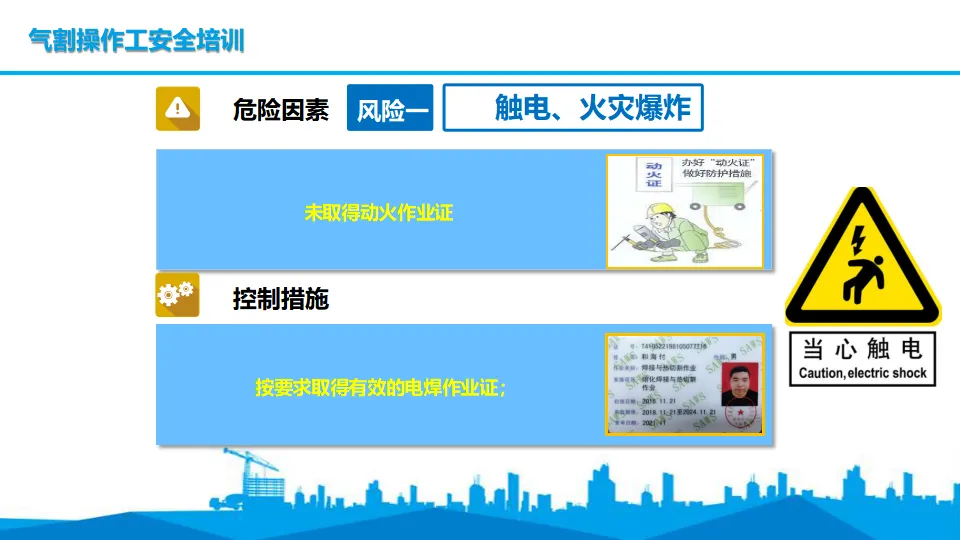
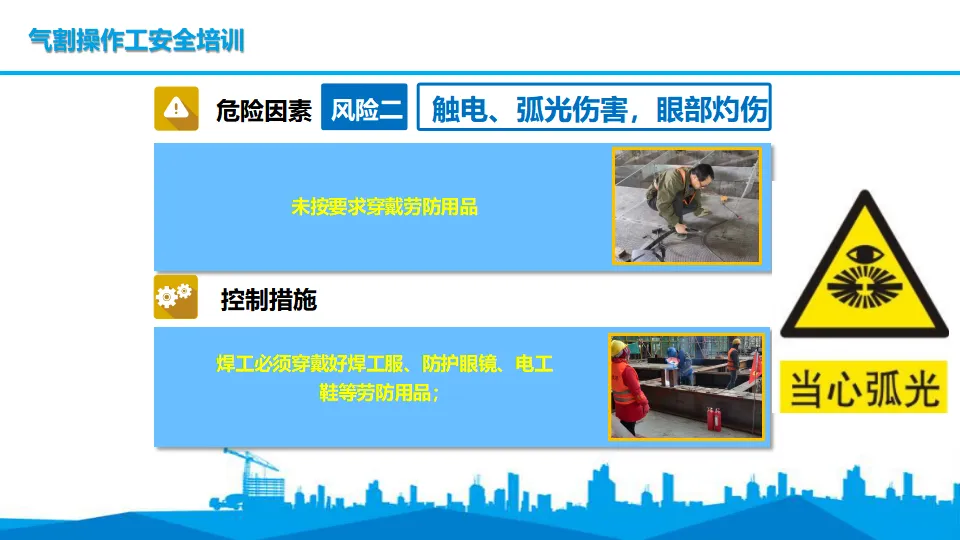
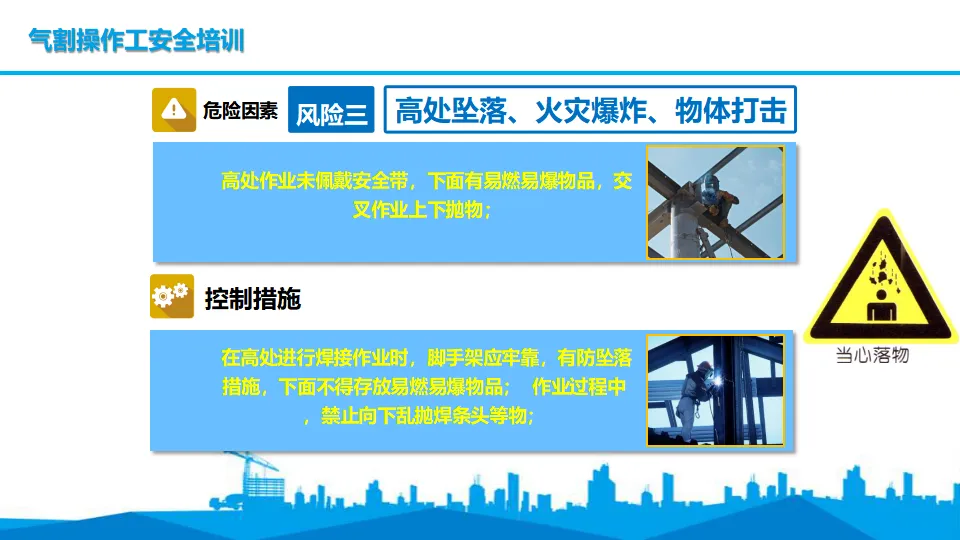
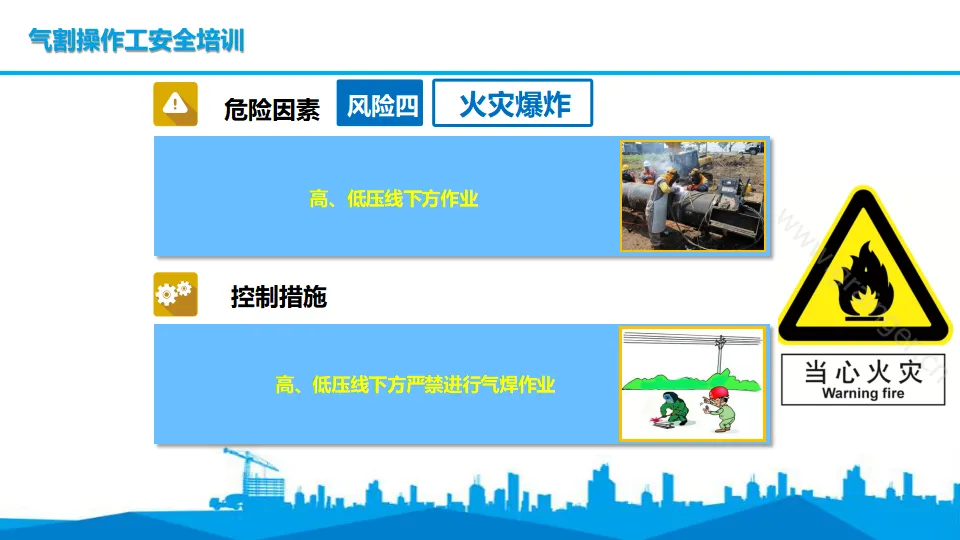
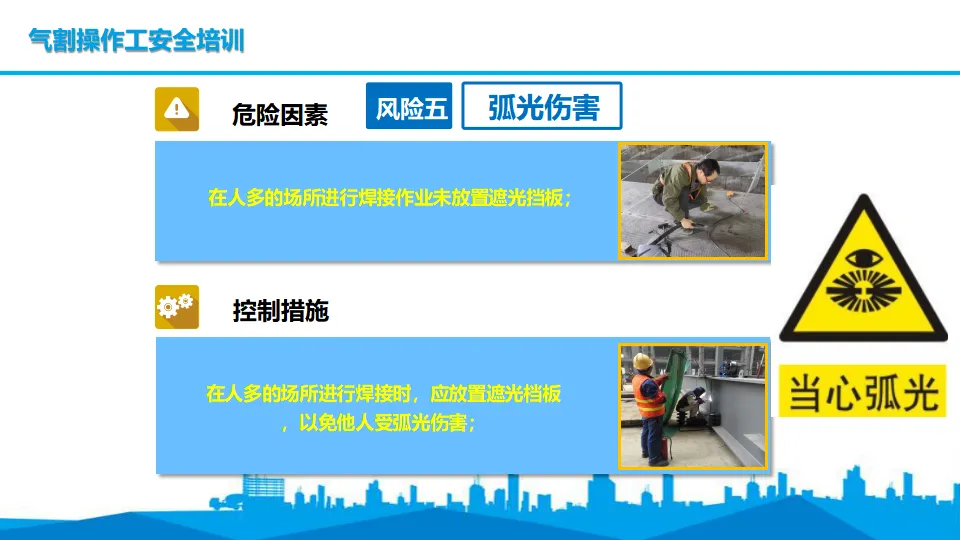
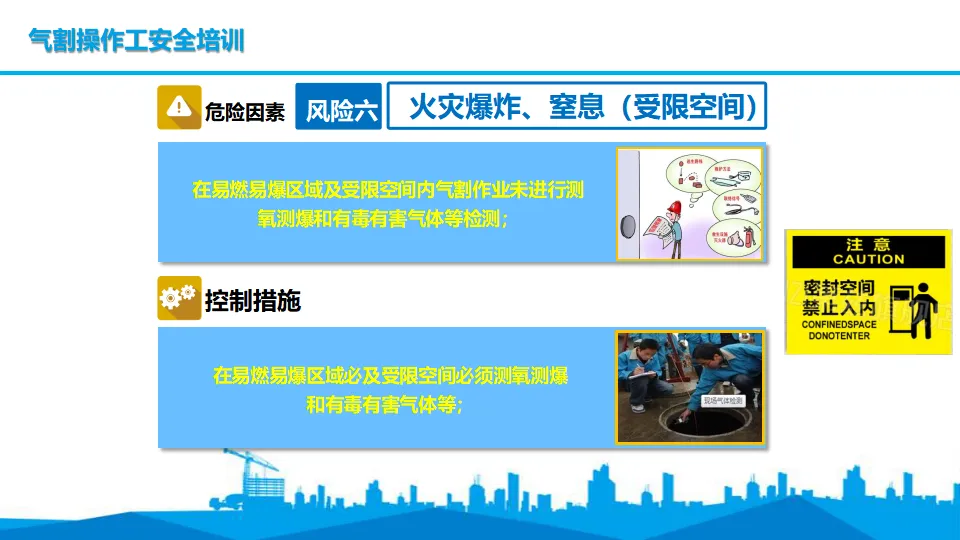
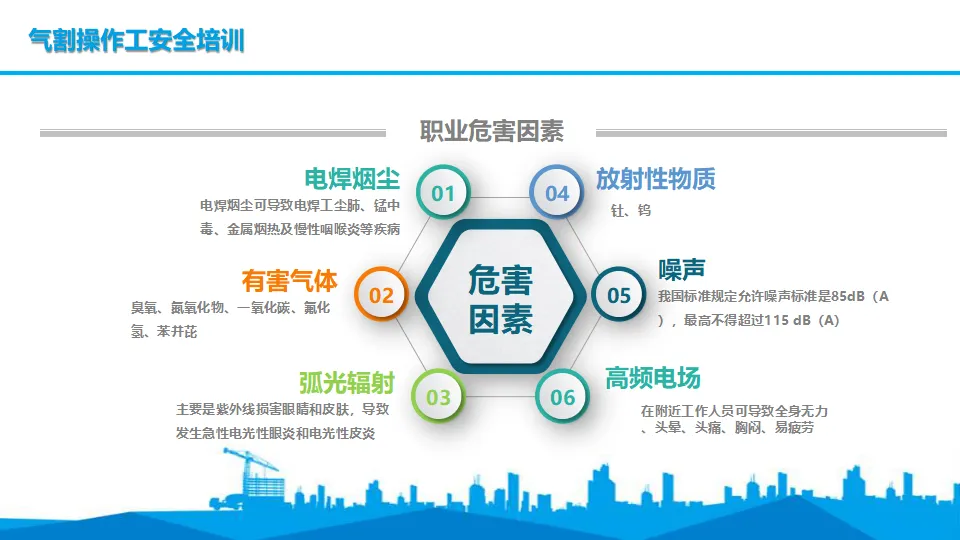
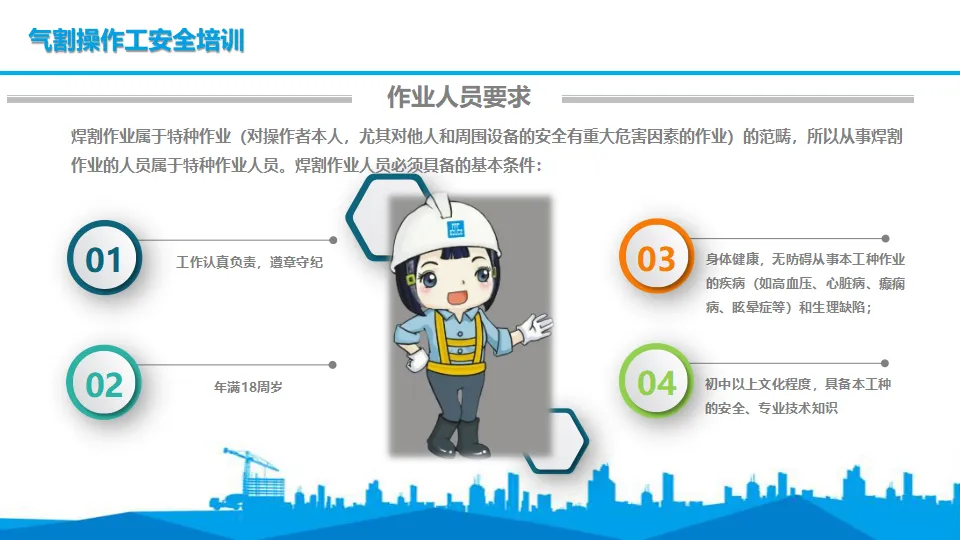
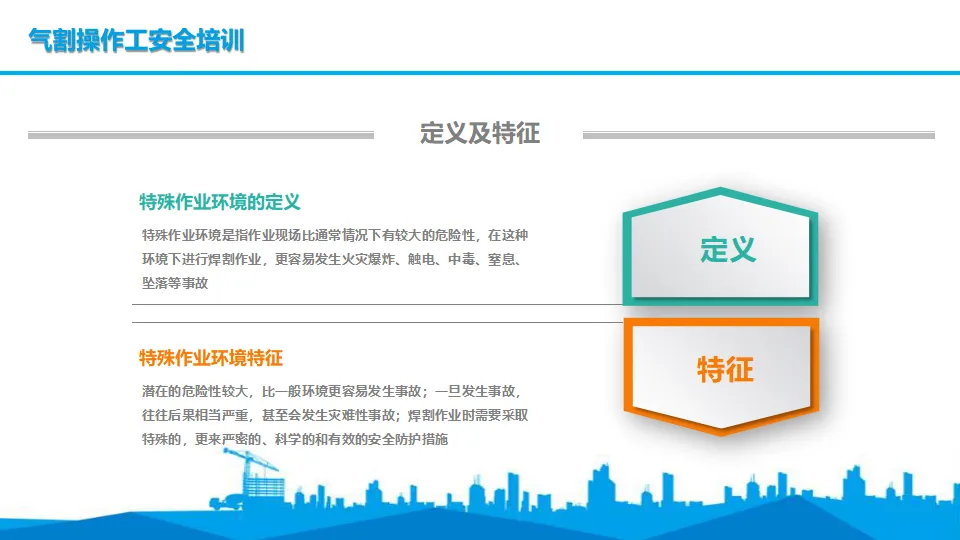
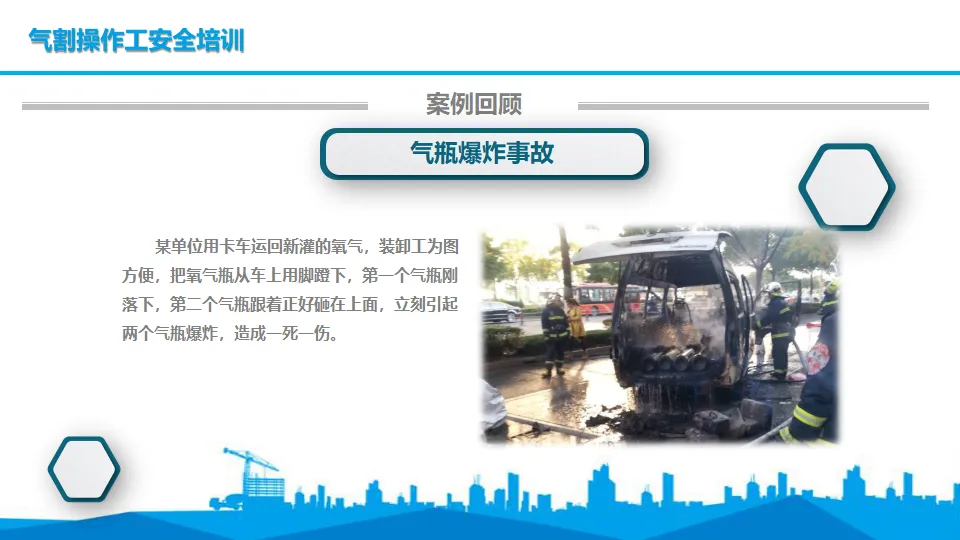
气割操作工安全培训ppt作业风险概述 一、作业风险与危险因素分析 在电焊气割操作中,我们经常面对的是一个多重危险叠加的作业环境。让我们先认清这些危险因素: (一)主要危险因素类别 (二)作业危害后果 这些危险因素在一定条件下会导致: 急性伤害事故: 慢性职业病: 二、主要风险及控制措施详解 让我们具体分析六大类风险及其控制措施: 风险一:触电、火灾爆炸(无证作业) 危险因素:未取得动火作业证(动火作业许可证)。 详细解释: 动火作业证是安全管理的第一道关口。没有动火证意味着: 这相当于在没有任何防护的情况下裸奔。 控制措施: 必须按要求取得有效的动火作业证。办理流程包括: 风险二:触电、弧光伤害、眼部灼伤(防护缺失) 危险因素:未按要求穿戴劳防用品(劳动防护用品)。 详细解释: 气割作业产生的危害: 控制措施: 焊工必须穿戴好全套劳防用品: 风险三:高处坠落、火灾爆炸、物体打击(高处作业违规) 危险因素: 详细解释: 高处气割(2米以上)具有多重风险: 控制措施: 风险四:火灾爆炸(多因素) 这是气割作业最致命的风险,包含多个子项: 子项1:高、低压线下方作业 子项2:消防措施缺失 子项3:气瓶放置不合格 子项4:气管混用与气体用尽 风险五:弧光伤害(公共区域作业) 危险因素:在人多的场所进行焊接作业未放置遮光挡板。 详细解释: 在车间、工地等多人作业场所,如果不设遮光挡板,路过的其他人员会无意中直视弧光或火焰,造成眼睛灼伤。特别是气割与电焊交叉作业时,电焊弧光更强。 控制措施:在人多的场所进行焊接或气割时,应设置遮光挡板(遮光帘),形成独立作业区,以免他人受弧光伤害。挡板高度应超过作业点1.5米以上。 风险六:火灾爆炸、窒息(受限空间) 危险因素:在易燃易爆区域及受限空间内气割作业未进行测氧测爆和有毒有害气体检测。 详细解释: 受限空间(储罐、管道、地下室、船舱)具有特殊性: 控制措施: 三、职业危害因素详解 气割作业人员长期暴露于以下职业危害因素中: 1. 高频电场 虽然气割本身不产生高频电场,但在与电焊配合使用的场合,电焊机的高频引弧装置会产生高频电磁场。 2. 金属烟尘与有毒气体 3. 高温与热辐射 4. 噪声 四、作业人员要求与培训 (一)基本条件 气割作业属于特种作业(对操作者本人,尤其对他人和周围设备的安全有重大危害因素的作业),作业人员属于特种作业人员,必须具备以下基本条件: (二)培训要求 1. 持证上岗制度 上岗前,必须经过安全技术理论和实际操作培训、考核。考核合格取得特种作业操作证(俗称"操作证"、"上岗证")方可上岗作业。无证上岗属于违法行为,企业和个人都将受到处罚。 2. 培训内容 3. 理论与实际结合 培训应实行理论与实际操作相结合的原则,重点提高作业人员: 4. 证件复审制度 (三)作业人员职责 作为气割操作工,你不仅是生产者,更是安全责任人: 五、作业安全管理流程 作业安全管理是一个系统工程,分为四个阶段: (一)个人防护用品(PPE)准备 作业前必须确保以下防护用品齐全有效: (二)作业风险分析(JSA) 作业前必须进行Job Safety Analysis(作业安全分析): (三)作业审批 根据动火区域及危险特性确定作业等级: 审批流程: 只有审批通过,监护人员到位,防护措施完善后方可进行作业。 (四)作业检查 动火前检查: 作业过程中检查: 动火后检查: 气割安全技术 一、气割基本原理 (一)定义 气割(Oxy-fuel Cutting)是利用气体火焰的热能将工件切割处加热到燃点后,以高速喷射的高压氧气气流使金属剧烈燃烧并放出热量,同时将生成的熔渣迅速排除从而形成割缝的方法。 (二)气割三要素 (三)常见气割气体 (四)气割条件(金属可切割性) 并非所有金属都能气割,必须满足三个条件: 常见金属的熔点参考(单位:摄氏度): 二、气割作业气体详解 (一)氧气(O₂) 1. 物理化学性质 2. 氧气与油脂的危险性 高压氧气与油脂、炭粉等易燃物接触,会引起自燃! 3. 氧气与呼吸 4. 工业氧气标准 (二)乙炔(C₂H₂) 1. 基本特性 2. 燃烧特性 3. 爆炸危险性(重点!) 乙炔是极度危险的易燃易爆气体,具有以下爆炸特性: (1)分解爆炸 (2)氧化爆炸 (3)与铜、银等金属反应 (4)与四氯化碳反应 (5)与丙酮的关系 (6)容器形状影响 (三)丙烷(C₃H₈) 1. 基本性质 2. 优点 3. 缺点 4. 改进使用 为克服温度低的缺点,现代工业常采用: (四)液化石油气(LPG) 主要成分:丙烷、丁烷及少量丙烯、丁烯。 三、气割作业工具详解 (一)气瓶——压力容器 1. 氧气瓶 2. 乙炔瓶 3. 液化石油气瓶 4. 丙烷气瓶 (二)减压器(Regulator) 功能: 类型: 安全要求: (三)回火防止器(Flashback Arrestor) 功能: 安装位置: 原理: (四)割炬(Cutting Torch) 功能: 类型: 割嘴(Nozzle): 四、乙炔瓶安全使用"八严禁" 乙炔瓶是气割作业中最大的危险源,必须严格遵守以下八条规定: 一、严禁卧放使用 二、严禁靠近热源和暴晒 三、严禁在地上滚动 四、必须配备减压器和乙炔回火阀 五、瓶阀冻结时严禁火烤 六、必须使用吊篮吊装 七、瓶内气体不得用尽 八、瓶阀应戴安全帽储运 五、氧气瓶安全使用"六严禁" 一、严禁接触油脂 二、严禁与可燃气体混放混运 三、严禁靠近热源和暴晒 四、瓶内气体不得用尽 五、严禁敲击和火烤解冻 六、开启动作要缓慢 六、气割作业地点的安全要求 (一)消防设施 (二)环境清理 (三)通风条件 (四)安全距离 七、气割安全操作规程(详细版) (一)一般规定 1. 持证上岗 2. 气瓶搬运 3. 安全距离 4. 余压保留 5. 严禁同车运输 6. 设备检查 (二)氧气瓶的安全使用细则 1. 合格证书 2. 充装检查 3. 运输安全 4. 瓶阀操作 5. 禁油要求 6. 温度控制 7. 余压保留 (三)乙炔瓶的安全使用细则 1. 防震防撞击 2. 直立使用 3. 连接可靠 4. 缓慢开启 5. 温度限制 6. 解冻方法 7. 回火防止器 (四)液化石油气瓶的安全使用细则 1. 耐油橡胶管 2. 通风要求 3. 远离热源 4. 温水加热 5. 防止窒息 6. 点火顺序 7. 残液处理 (五)丙烷的安全使用细则 1. 培训上岗 2. 回火防止器 3. 存放规定 4. 安全距离 5. 通风阴凉 6. 禁止倾倒敲击 7. 缓慢开启 8. 装置检查 9. 禁油要求 特殊作业环境安全 一、特殊作业环境的定义与特征 定义:特殊作业环境是指作业现场比通常情况下有较大的危险性,在这种环境下进行焊割作业,更容易发生火灾爆炸、触电、中毒、窒息、坠落等事故。 特征: 二、特殊环境分类 1. 火爆毒害烫焊割作业环境 2. 有限空间焊割作业环境 3. 高处焊割作业环境 4. 水下焊割作业环境 5. 恶劣天气条件焊割作业环境 三、火爆毒害烫环境安全措施 (一)防中毒窒息措施 1. 安全隔绝 2. 吹扫置换 3. 气体检测 4. 监护与批准 (二)防灼烫措施 1. 防止高温物料散落 2. 防止熔渣飞溅 3. 禁止触摸 4. 个人防护 (三)防火防爆措施 1. 作业审批 2. 化学品管理 3. 生活区管理 4. 气瓶管理 5. 用电管理 6. 作业前准备 四、高处焊割作业安全措施 (一)防触电措施 1. 停电作业 2. 专人监护 3. 绝缘检查 4. 禁止缠绕 5. 禁用高频 (二)防坠落措施 1. 安全网 2. 安全带 3. 梯子安全 4. 脚手架 5. 恶劣天气 6. 身体健康 (三)防火防爆措施 1. 作业审批 2. 现场监护 3. 消防设施 4. 焊渣防护 (四)防物体打击措施 1. 工具存放 2. 禁止抛物 3. 点焊固定 4. 交叉作业隔离 五、有限空间(受限空间)安全措施 有限空间定义:是指封闭或部分封闭,进出口较为狭窄有限,未被设计为固定工作场所,自然通风不良,易造成有毒有害、易燃易爆物质积聚或氧含量不足的空间。 主要危险: (一)缺氧窒息 (二)火灾爆炸 (三)触电 (四)监护与应急 六、恶劣气象安全措施 (一)雷雨天气 (二)梅雨季节 (三)恶劣天气停工标准 (四)恶臭或强腐蚀环境 (五)照明条件 案例回顾 案例一:乙炔回火火灾事故 事故经过: 某工地主塔施工液压爬架发生乙炔回火火灾事故,现场一片狼藉。当时正在进行气割作业,突然发生回火,火焰沿乙炔管倒燃,引燃了乙炔瓶或附近可燃物,造成严重火灾。 事故原因分析: 1. 安全距离不足 2. 气管漏气 3. 未安装回火阀 4. 违章操作 教训: 案例二:气瓶爆炸事故 事故经过: 某单位用卡车运回新灌的氧气,装卸工为图方便,把氧气瓶从车上用脚蹬下,第一个气瓶刚落下,第二个气瓶跟着正好砸在上面,立刻引起两个气瓶爆炸,造成一死一伤。 主要原因分析: 两个气瓶相互碰撞,压缩气体在氧气瓶碰撞时受到猛烈振动,引起压力升高,使气瓶某处产生的压力超过了该瓶壁的强度极限,即引起气瓶爆炸(物理爆炸)。同时,碰撞产生的火花可能引燃油脂等,引发化学爆炸。 主要预防措施: 1. 严禁野蛮装卸 2. 严禁滚动 3. 轻装轻卸 教训: 气瓶不是普通的"铁罐子",而是高压炸弹。任何野蛮操作都可能引发灾难。方便不能凌驾于安全之上。 
01
易燃易爆物质:乙炔、液化石油气、丙烷等可燃气体,氧气等助燃气体,以及作业现场可能存在的油漆、溶剂、油料等易燃物。这些物质的共同特点是:遇到明火或高温立即燃烧或爆炸。 电气危险:各种等级的电流、电压的电器设备。气割虽然主要使用气体火焰,但现场往往同时存在电焊设备,且气割场所需要照明、通风等电气设备。潮湿环境下的触电风险尤为突出。 压力容器:氧气瓶(15MPa高压)、乙炔瓶(1.5MPa)、液化气瓶(1.6MPa)。这些气瓶都是压力容器,一旦发生物理爆炸或化学爆炸,碎片飞散距离可达数十米,具有极大的杀伤力。 燃料容器:正在切割的油罐、管道、反应釜等,内部可能残留易燃物质,切割时极易发生爆炸。 有毒有害物质:气割过程中,金属在高温下会产生烟尘,某些涂料、镀层(如锌、铅、镉)会产生剧毒烟雾。乙炔本身含有硫化氢、磷化氢等杂质,具有毒性。 物理性危害:弧光辐射(如果与电焊交叉作业)、高频电磁场、噪声、高温辐射等。 特殊作业环境:狭小空间、密闭容器、隧道深处、高空、水坝和水下作业,这些环境加剧了上述危险的程度。
火灾爆炸:气瓶爆炸、可燃气体泄漏爆燃、燃料容器爆炸;
触电:电焊设备漏电、潮湿环境导电、高压线感应电;
烫伤:熔渣飞溅、高温工件接触、回火烧伤;
高处坠落:高处作业无防护、脚手架坍塌;
急性中毒:密闭空间作业吸入有毒气体、缺氧窒息。
焊工尘肺:长期吸入金属烟尘导致肺部纤维化;
慢性中毒:长期接触锰、铅等重金属;
电光性眼炎:紫外线照射导致角膜损伤;
皮肤病:长期接触高温、辐射、化学品。
未进行作业风险分析;
未清理现场可燃物;
未配备消防器材;
未安排监护人;
未通知相关方。
作业申请:由作业负责人填写动火作业申请表,说明作业地点、时间、内容、人员; 风险分析:安全员到现场识别风险,制定控制措施; 措施落实:清理可燃物、配备灭火器、设置警戒区; 审批签字:由主管领导、安全部门、消防部门逐级审批; 作业监护:作业期间专人全程监护; 作业结束验收:检查无余火、无隐患后关闭作业证。
紫外线和红外线:虽然没有电焊那么强烈,但长时间暴露仍会导致电光性眼炎(俗称"打眼"),症状为眼痛、流泪、畏光,如同眼睛里有沙子;
高温辐射:面部皮肤灼伤、脱水;
飞溅物:熔渣温度高达1000℃以上,一旦进入眼睛或接触皮肤,造成严重灼伤。
焊工服:阻燃帆布制成,长袖长裤,不得有破损,纽扣系好,防止熔渣溅入;
防护眼镜:气割专用护目镜,镜片颜色根据电流大小选择(气割一般选用3-5号镜片),不得使用普通墨镜;
面罩:手持式或头戴式,保护面部和颈部;
电焊手套:厚皮革制成,隔热、耐磨,长度应覆盖手腕;
电工鞋(绝缘鞋):防砸、绝缘、防滑,不得使用拖鞋、凉鞋、布鞋;
防尘口罩:在通风不良场所或切割镀锌、镀镉材料时佩戴,防止金属烟尘中毒。
高处作业未佩戴安全带;
下方有易燃易爆物品;
交叉作业上下抛物。
坠落风险:站在不稳定平台、未系安全带、安全带低挂高用;
火灾风险:熔渣向下飞溅,下方如有可燃物,瞬间起火;
物体打击:工具、材料从高处掉落,击中下方人员。
脚手架安全:脚手架必须验收合格,有护栏、有踢脚板、有安全网; 防坠落措施:必须正确佩戴安全带(高挂低用),使用速差防坠器,下方设置安全网; 清理下方:作业点下方半径10米范围内不得存放易燃易爆物品,必要时铺设防火毯、接火盆; 禁止抛物:所有工具、材料必须使用绳索吊运或工具包传递,严禁向下抛掷焊条头、废料。
危险:安全距离不足时,气割炬或气瓶可能触碰电线,或高压线感应电通过金属构件传导,造成触电或电弧引燃。
控制:高、低压线下方严禁进行气焊作业。必须作业时,需停电、验电、接地,并保持足够安全距离(1kV以下≥1.5m,1-10kV≥3m,35kV≥4m,110kV≥5m)。
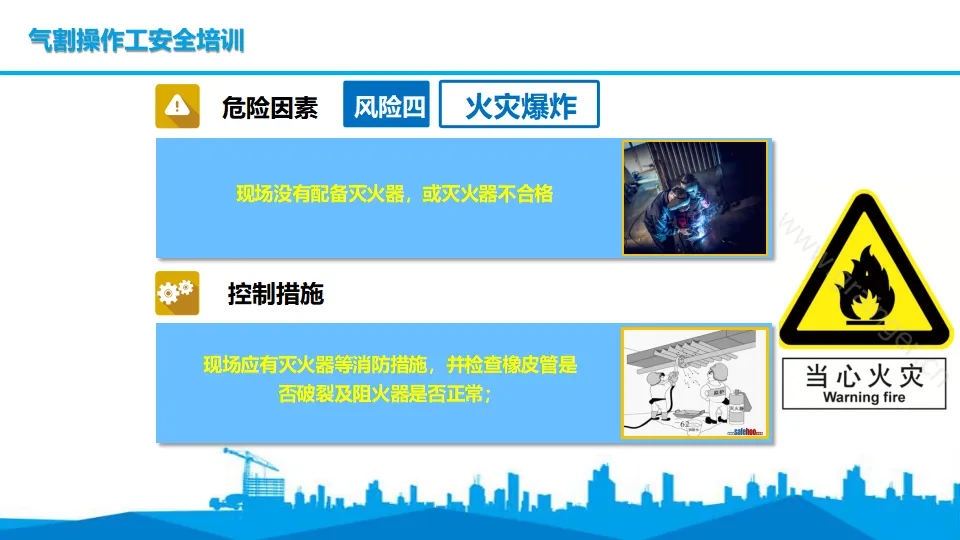
危险:现场没有配备灭火器,或灭火器过期、压力不足、类型不对。
控制:现场必须配备灭火器等消防器材。气割作业应配备干粉灭火器(ABC类)或二氧化碳灭火器,严禁使用泡沫灭火器(会导电且可能扩散可燃液体)。同时检查橡皮管是否破裂(漏气)及阻火器(回火阀)是否正常。
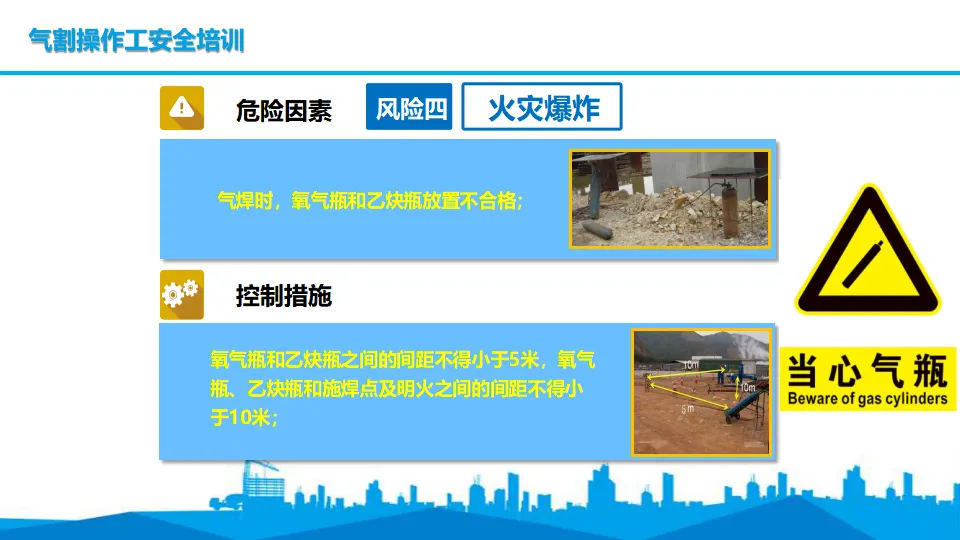
危险:氧气瓶和乙炔瓶间距不足,或距明火距离不足,一旦发生泄漏,瞬间形成爆炸性混合气体。
控制:
氧气瓶和乙炔瓶之间的间距不得小于5米;
氧气瓶、乙炔瓶和施焊点及明火之间的间距不得小于10米;
气瓶应放置在阴凉处,不得在阳光下暴晒,不得靠近热源(暖气片、加热炉)。
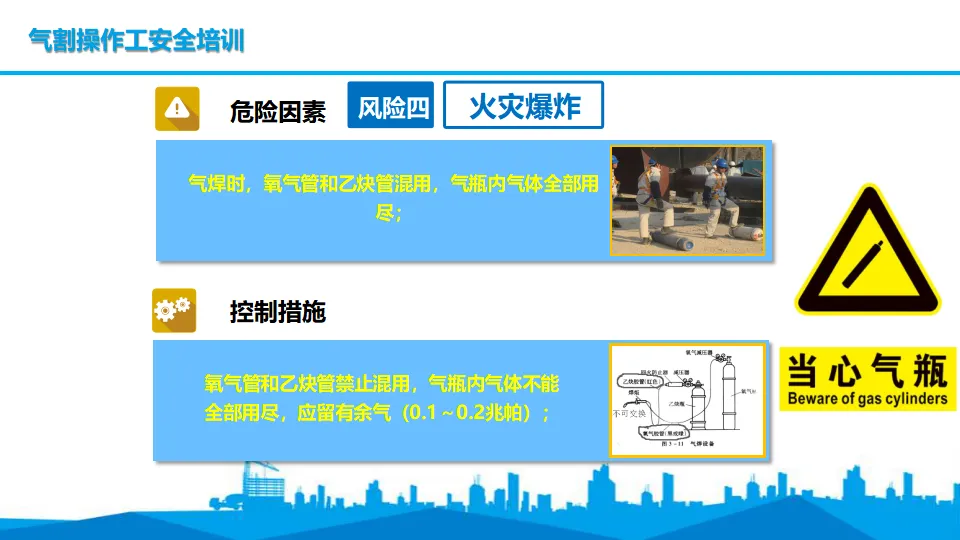
危险:
氧气管和乙炔管混用:氧气高压可能击穿乙炔管,乙炔回火可能进入氧气管;
气瓶内气体全部用尽:空气可能倒灌进入瓶内,形成爆炸性混合气体,下次充气时发生爆炸。
控制:
氧气管(蓝色或黑色)和乙炔管(红色)绝对禁止混用,不得互换使用;
气瓶内气体不能全部用尽,应留有余气:
氧气瓶:0.1~0.2兆帕(MPa)
乙炔瓶:0.03~0.1兆帕(MPa)
留余气的目的:一是防止空气倒灌,二是便于下次充气时鉴别气体性质(通过余气压力判断瓶内是否有异物)。
缺氧:氧气被消耗或置换,氧含量低于18%;
富氧:氧气积聚,氧含量高于23.5%,此时可燃物极易燃烧;
有毒:残留化学品挥发,如一氧化碳、苯系物、硫化氢;
爆炸:可燃气体积聚达到爆炸极限。
必须测氧测爆:作业前30分钟内,使用便携式气体检测仪检测氧气浓度(19.5%-23.5%为合格)、可燃气体浓度(低于爆炸下限的10%为合格)、有毒气体浓度(低于容许浓度);
必须通风:持续机械通风,严禁纯氧通风;
必须监护:外部设专人监护,保持通讯畅通;
必须应急:配备正压式空气呼吸器、救生绳、对讲机。
危害:在附近工作人员可导致全身无力、头晕、头痛、胸闷、易疲劳(神经衰弱综合征)。
防护:减少高频引弧时间,远距离操作,穿戴屏蔽服。
来源:金属在高温下氧化、蒸发;涂层(锌、铅、镉、油漆)分解。
危害:
氧化铁烟尘:焊工尘肺;
氧化锰烟尘:锰中毒(帕金森样症状);
氧化锌烟尘:金属烟热(发热、寒战、咳嗽);
铅、镉:慢性中毒,损害造血系统和肾脏;
氟化物:呼吸道刺激,骨骼损害;
氮氧化物:肺水肿;
一氧化碳:窒息。
防护:通风除尘,佩戴防尘口罩(KN95及以上),定期职业健康体检。
危害:中暑、烫伤、热射病、皮肤老化、白内障。
防护:轮换作业,补充淡盐水,穿戴隔热防护用品,佩戴防护眼镜。
来源:气体喷射、金属敲击、等离子切割(如使用)。
危害:噪声聋。
防护:佩戴耳塞或耳罩。
年龄要求:年满18周岁,且不超过国家法定退休年龄(男60岁,女50/55岁)。未成年人身体发育未完全,老年人反应能力下降,都不适合高风险作业。 身体健康:无妨碍从事本工种作业的疾病和生理缺陷,具体包括:
高血压(高处作业时可能突发脑出血);
心脏病(高空或受限空间可能诱发心绞痛、心梗);
癫痫病(突发抽搐导致坠落或操作失控);
眩晕症(平衡功能障碍,高处作业坠落风险);
色盲(无法识别火焰颜色、安全标志颜色);
恐高症(高处作业禁忌)。
文化程度:初中以上文化程度。必须能读懂安全操作规程、理解技术参数、填写作业记录。 职业素养:工作认真负责,遵章守纪。特种作业容不得半点马虎,一个疏忽可能就是一条人命。
理论培训:安全法规、气割原理、危险因素、事故案例、应急处置;
实操培训:气瓶搬运、减压器安装、割炬调试、点火熄火、直线切割、曲线切割、打孔、清理、应急处理。
安全技术知识(知道什么危险);
安全操作技能(知道怎么防范);
预防各类事故的实际能力(遇到紧急情况知道怎么处理)。
复审周期:特种作业操作证每两年复审一次;
延期条件:连续从事本工种10年以上的,经用人单位进行知识更新教育后,复审时间可延长至每4年1次;
复审内容:安全知识更新、事故案例学习、身体健康检查、违章记录审查。
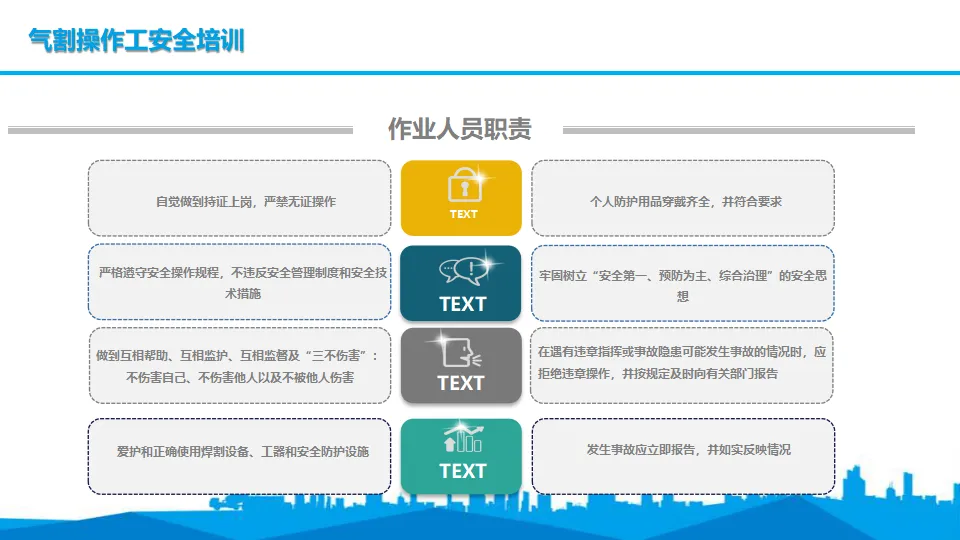
严格执行操作规程:不违章作业,不违反劳动纪律; 正确使用防护用品:按规定穿戴焊工服、防护眼镜、手套、绝缘鞋; 作业前检查:检查气瓶、减压器、割炬、气管是否完好,检查作业环境是否安全; 作业中监护:注意观察火焰状态、气体泄漏、周围环境变化; 作业后清理:清理现场,消除火种,关闭气源,妥善保管工具; 拒绝违章指挥:对强令冒险作业有权拒绝,并向上级报告; 隐患报告:发现事故隐患或不安全因素,立即报告; 应急处理:发生事故立即报告,参与应急救援,保护现场。
头部:安全帽(防止高处坠物、碰撞);
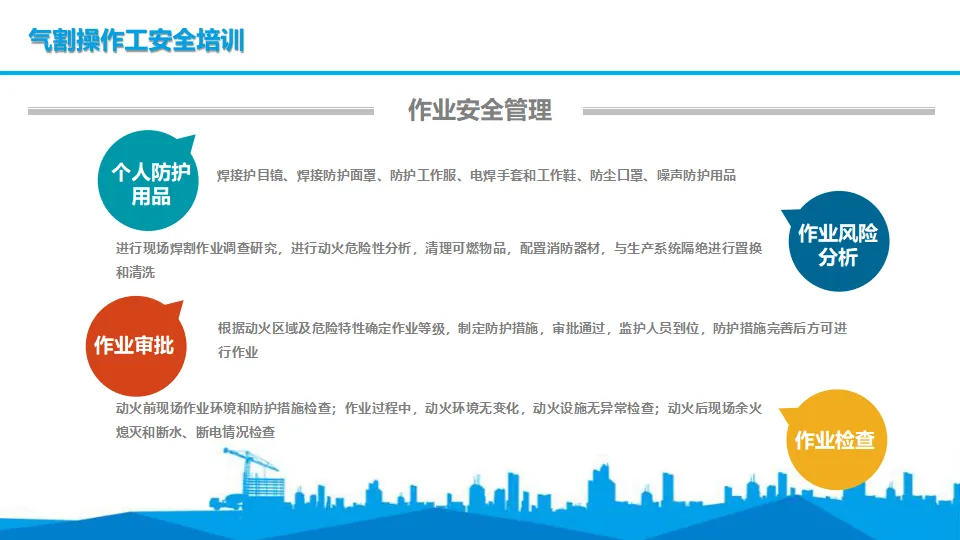
眼面部:焊接护目镜或焊接防护面罩(防弧光、防飞溅);
身体:防护工作服(阻燃帆布,白色或浅色,反射热辐射);
手部:电焊手套(厚皮革,隔热、耐磨、绝缘);
足部:工作鞋(防砸、绝缘、防滑);
呼吸:防尘口罩(防烟尘)、防毒面具(防有毒气体);
听力:耳塞或耳罩(噪声环境)。
现场调查:识别作业环境的风险点; 危险识别:识别火灾、爆炸、触电、坠落等风险; 措施制定:
清理可燃物品(动火半径10-15米内无易燃物);
配置消防器材(至少两具4kg以上干粉灭火器);
与生产系统隔绝(关闭阀门、加盲板、上锁挂牌);
置换和清洗(对燃料容器进行惰性气体置换或水洗);
气体检测(测氧、测爆、测毒)。
特级动火:在运行状态下的易燃易爆生产装置、输送管道、储罐、容器等部位上及其他特殊危险场所的动火作业;
一级动火:在易燃易爆场所进行的除特级动火以外的动火作业;
二级动火:除特级、一级动火以外的非易燃易爆场所的动火作业。
申请→2. 审查→3. 批准→4. 监护→5. 实施。
现场作业环境是否符合要求(无易燃物、通风良好);
防护措施是否到位(灭火器、接火盆、监护人在场)。
动火环境是否变化(突然刮风、下雨、附近泄漏);
动火设施是否异常(气管漏气、气瓶倾倒、割炬回火)。
现场余火是否熄灭(焊渣可能阴燃数小时);
是否断水、断电、断气(关闭气瓶阀、电源)。
02
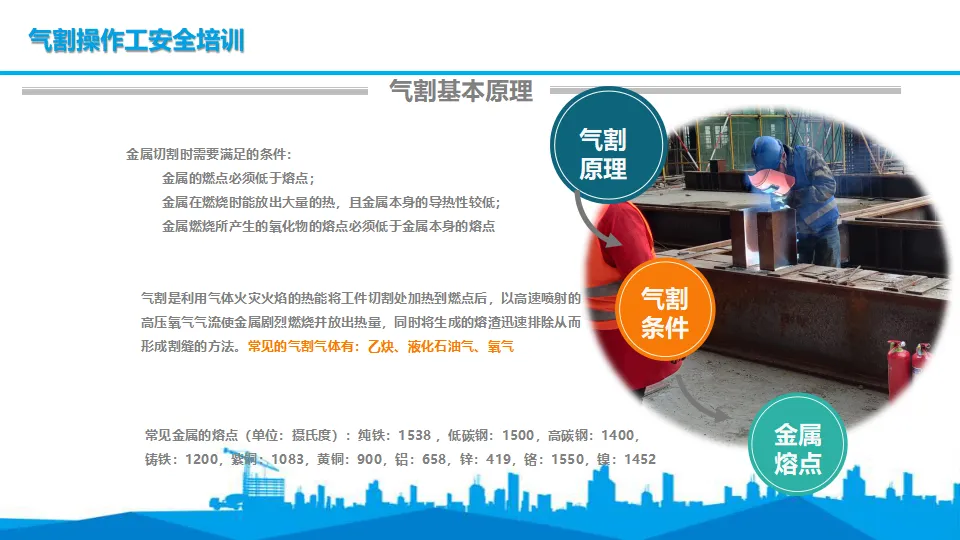
预热:利用可燃气体(乙炔、丙烷、液化气)与氧气混合燃烧产生的高温火焰(2500-3300℃)预热工件; 燃烧:当金属达到燃点(在纯氧中燃烧)时,喷射高压纯氧,使金属剧烈氧化(燃烧); 排渣:高压氧气流将熔融的金属氧化物(熔渣)吹走,形成割缝。
乙炔(C₂H₂):火焰温度最高(3100-3300℃),切割速度快,但易燃易爆,安全性较差;
液化石油气(LPG,主要成分为丙烷、丁烷):火焰温度较低(2500-2800℃),切割速度慢,但安全性高,成本低;
丙烷(C₃H₈):介于两者之间,火焰温度约2800℃,应用广泛;
天然气:掺加添加剂后可用于切割,成本低,环保;
氧气(O₂):助燃气体,不参与燃烧,但支持燃烧。
金属的燃点必须低于熔点:
只有金属在固态下就能燃烧,才能被气割。如果金属先熔化(熔点低于燃点),则会熔化流淌,无法形成割缝。
可气割:纯铁(燃点约1050℃,熔点1538℃)、低碳钢、中碳钢、低合金钢;
不可气割:不锈钢(含铬,熔点低,氧化物熔点高)、铝(熔点658℃,氧化物熔点2050℃,且导热快)、铜(导热快,燃点高)、铸铁(碳含量高,熔点低于燃点)。
金属在燃烧时能放出大量的热,且金属本身的导热性较低:
燃烧放热可以维持切割过程,不需要外部持续大量供热;
导热性低保证热量集中在割缝处,不会迅速散失。
金属燃烧所产生的氧化物的熔点必须低于金属本身的熔点:
这样氧化物才能呈液态被吹走,形成割缝。如果氧化物熔点高于金属(如铝的氧化物Al₂O₃熔点2050℃,远高于铝的658℃),氧化物会覆盖在金属表面,阻碍进一步燃烧。
纯铁:1538
低碳钢:1500
高碳钢:1400(随含碳量升高而降低)
铸铁:1200
紫铜:1083
黄铜:900(铜锌合金)
铝:658
锌:419(镀锌层)
铬:1550(不锈钢成分)
镍:1452(不锈钢成分)
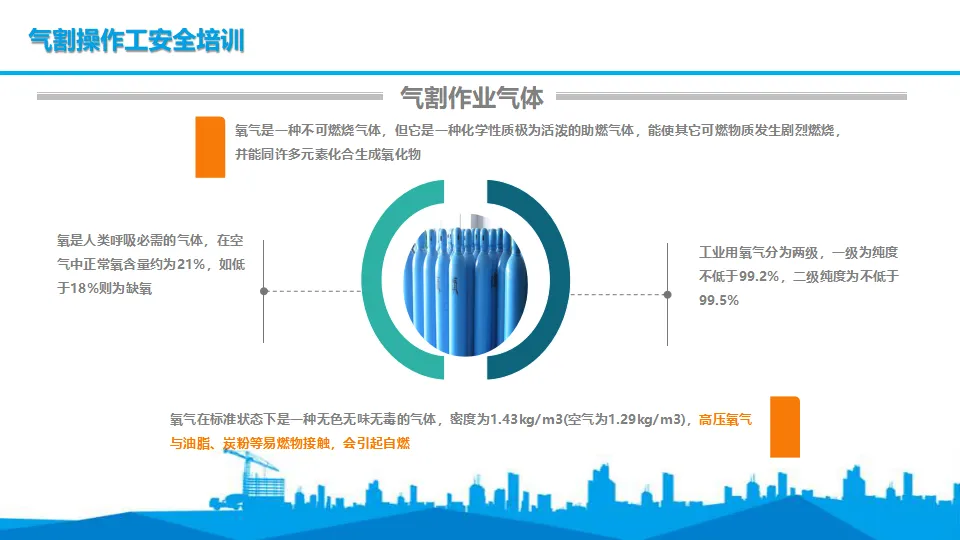
在标准状态下(0℃,1个大气压),氧气是一种无色、无味、无毒的气体;
密度为1.43kg/m³,比空气略重(空气为1.29kg/m³);
氧气是助燃气体,本身不燃烧,但能强烈支持燃烧;
化学性质极为活泼,能与绝大多数元素化合生成氧化物。
原理:高压氧气(特别是纯度高的氧气)与油脂接触时,会发生剧烈的氧化反应,产生大量热量,温度可达燃点以上,导致自燃甚至爆炸。
严禁:用沾有油脂的手套、工具接触氧气瓶阀、减压器、割炬;氧气瓶阀、减压器、胶管不得沾染油脂;不得使用油脂润滑氧气设备。
氧是人类呼吸必需的气体,在空气中正常氧含量约为21%;
如低于18%则为缺氧,会出现头晕、恶心、昏迷,低于6%迅速死亡;
如高于23.5%则为富氧,此时可燃物极易燃烧,火灾危险性急剧增加。
一级:纯度不低于99.2%;
二级:纯度不低于99.5%。
纯度不足会影响切割质量,但过高纯度(如医用氧99.9%)在工业上反而增加成本且无必要。
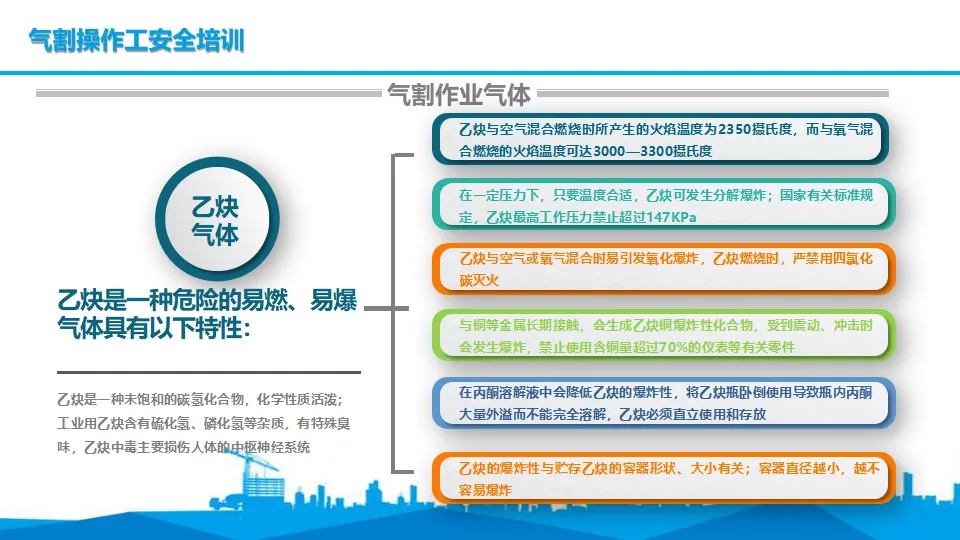
化学式C₂H₂,是一种未饱和的碳氢化合物,化学性质极其活泼;
工业用乙炔因含有硫化氢、磷化氢等杂质,有特殊的臭味(大蒜味或电石味),这正是为了泄漏时便于察觉而特意保留的;
毒性:乙炔中毒主要损伤人体的中枢神经系统,表现为兴奋、多语、头痛、恶心,严重时昏迷。
乙炔与空气混合燃烧时火焰温度为2350℃;
乙炔与氧气混合燃烧的火焰温度可达3000-3300℃,是气割温度最高的燃料气;
燃烧速度快,热量集中。
在一定压力下,只要温度合适,乙炔可发生分解爆炸(不需要氧气参与);
乙炔分子不稳定,在高压或高温下会分解为碳和氢,同时放出大量热量,引起爆炸;
国家标准规定:乙炔最高工作压力禁止超过147kPa(0.147MPa,约1.5公斤压力)。
乙炔与空气混合,爆炸极限为2.5%-81%(范围极宽);
乙炔与氧气混合,爆炸极限为2.8%-93%;
爆炸威力巨大,压力可达初始压力的11-13倍。
乙炔与铜、银、汞等重金属长期接触,会生成乙炔铜(Cu₂C₂)、乙炔银等爆炸性化合物;
这些化合物受到震动、冲击、摩擦时会发生爆炸;
严禁使用含铜量超过70%的仪表、阀门、管件等与乙炔接触!应使用黄铜(铜锌合金,含铜量低于70%)或不锈钢、钢制配件。
乙炔燃烧时,严禁用四氯化碳灭火器灭火!
四氯化碳在高温下会分解产生光气(COCl₂,剧毒)和氯气,且与乙炔反应可能爆炸。
应使用干粉灭火器或二氧化碳灭火器。
工业上为了安全储存乙炔,将乙炔溶解在丙酮中(多孔性填料吸附丙酮,乙炔溶解其中);
丙酮溶解液能显著降低乙炔的爆炸性;
严禁将乙炔瓶卧倒使用!卧倒会导致瓶内丙酮大量外溢,气态乙炔增多,失去丙酮保护,极易爆炸;
必须直立使用和存放。
乙炔的爆炸性与贮存容器的形状、大小有关;
容器直径越小,越不容易爆炸(散热快,压力释放快);
因此乙炔瓶多采用细长形设计。
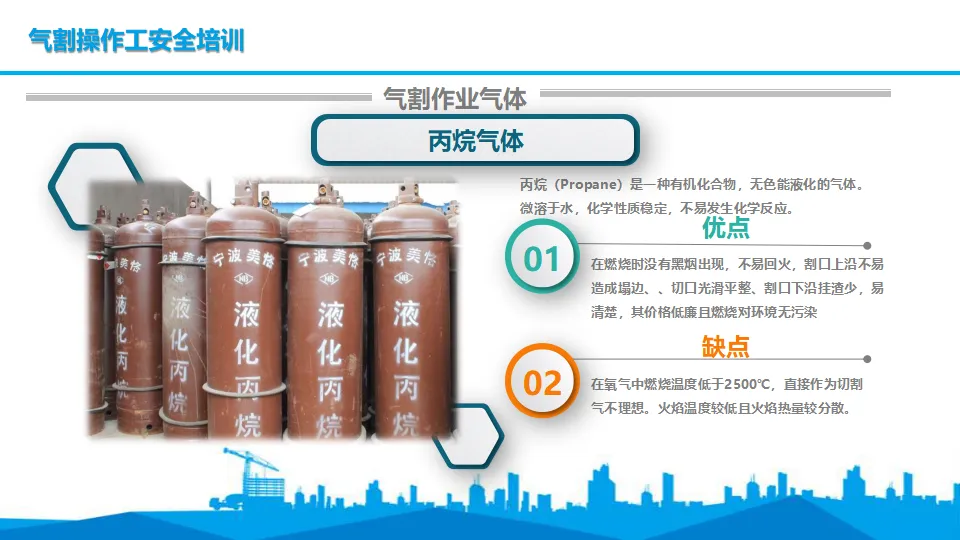
有机化合物,无色能液化的气体;
微溶于水,化学性质相对稳定,不易发生化学反应;
比空气重,泄漏时会向低洼处聚集。
切割质量好:在燃烧时没有黑烟出现,不易回火,割口上沿不易造成塌边,切口光滑平整,割口下沿挂渣少且易清除;
安全性高:爆炸极限较窄(2.1%-9.5%),且比空气重,不易扩散,相对安全;
成本低:价格比乙炔便宜;
环保:燃烧产物相对清洁,对环境污染小。
火焰温度低:在氧气中燃烧温度低于2500℃(实际约2400-2600℃),直接作为切割气不理想;
火焰热量分散:热量不如乙炔集中,预热时间较长,切割速度较慢,切口较宽;
回火风险:虽然比乙炔安全,但仍需安装回火防止器。
丙烷加添加剂(如增效剂)提高火焰温度;
使用专用割嘴(与乙炔割嘴不同,孔径更大);
采用超音速割炬。
比空气重,易向低处流动,易挥发;
爆炸极限约1.5%-9.5%;
对普通橡胶管和衬垫有腐蚀性,必须使用耐油橡胶管;
点火时必须先点燃引火物再开气,不得像乙炔那样先开气后点火(因爆炸极限低,易回火)。
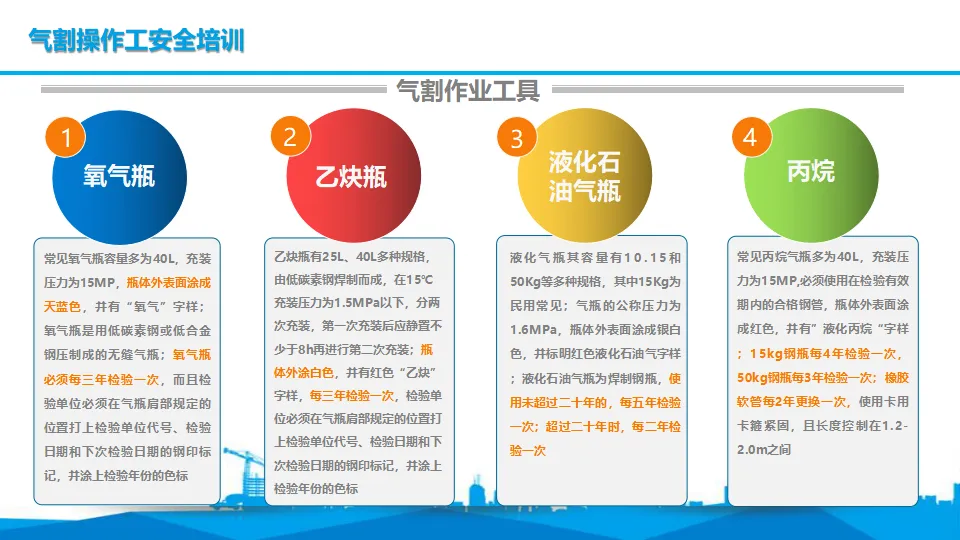
容量:常见40L(容积),也有10L、15L小型瓶;
充装压力:15MPa(150个大气压),属于高压容器;
外观:瓶体外表面涂成天蓝色,并有黑色"氧气"字样;
材质:用低碳素钢或低合金钢压制成的无缝气瓶;
检验周期:每三年检验一次;
标记:检验单位必须在气瓶肩部规定位置打上检验单位代号、检验日期和下次检验日期的钢印标记,并涂上检验年份的色标(如2024年红色,2025年黄色等,各地规定不同)。
规格:25L、40L多种规格;
构造:由低碳素钢焊制而成(焊接瓶,非无缝),内部填满多孔性填料(硅酸钙)和丙酮;
充装压力:15℃时充装压力为1.5MPa以下;
充装方式:分两次充装,第一次充装后应静置不少于8h再进行第二次充装,确保溶解充分;
外观:瓶体外涂白色,并有红色"乙炔"字样;
检验周期:每三年检验一次;
标记:同氧气瓶,肩部钢印+色标。
容量:10kg、15kg、50kg等多种规格,其中15kg为民用最常见;
压力:公称压力为1.6MPa;
外观:瓶体外表面涂成银白色,并标明红色"液化石油气"字样;
材质:焊制钢瓶;
检验周期:
使用未超过20年的,每五年检验一次;
超过20年的,每二年检验一次(超期服役,需加强监控)。
容量:常见40L;
压力:充装压力15MPa;
材质:必须使用在检验有效期内的合格钢管;
外观:瓶体外表面涂成红色,并有"液化丙烷"字样;
检验周期:
15kg钢瓶每4年检验一次;
50kg钢瓶每3年检验一次;
橡胶软管:每2年更换一次,使用卡箍紧固,且长度控制在1.2-2.0m之间(过长易缠绕、漏气,过短操作不便)。
降压:将气瓶内的高压气体(氧气15MPa,乙炔1.5MPa)降至工作压力(氧气0.5-1MPa,乙炔0.05-0.1MPa);
稳压:保持输出气体的压力和流量稳定不变,不受瓶内压力下降和气割用气量波动的影响。
氧气减压器:天蓝色标识,螺纹为右旋(正丝);
乙炔减压器:白色标识,螺纹为左旋(反丝,防止误装),压力表量程较小。
必须定期校验,压力表准确;
不得沾染油脂;
安装前吹除瓶阀出口杂质;
缓慢开启阀门,防止瞬间冲击损坏减压器。
防止使用过程中发生回火(火焰沿气管倒燃);
避免火焰进入气瓶,发生爆炸。
乙炔瓶必须安装干式回火防止器(近年多用,不用水,用金属阻火元件);
也安装在割炬进气口处(近端)。
利用止回阀(防止气体倒流);
利用阻火元件(金属丝网或烧结金属,散热降温,熄灭火焰);
利用爆破片(超压时破裂泄压)。
使氧与乙炔按比例进行混合形成预热火焰;
可以安装或更换割嘴;
调节和控制切割气体流量(预热氧、燃气、切割氧)。
射吸式割炬(最常用):利用氧气喷射形成的负压吸入燃气,适用范围广,压力要求低;
等压式割炬:氧气与燃气压力相等,混合效果好,但要求气源压力稳定。
根据切割厚度选择割嘴号码(孔径大小);
乙炔割嘴与丙烷割嘴不能互换(孔径、角度不同)。
必须直立存放和使用;
卧放会导致丙酮流出,气态乙炔增多,失去溶解保护,极易爆炸。
不得靠近热源(暖气片、加热炉、明火);
不得在阳光下暴晒(温度升高,压力升高,爆炸风险增加);
瓶体表面温度最高不能超过40℃。
应轻装轻放,防止剧烈振动和撞击;
滚动会产生静电火花,或导致瓶内多孔填料破碎,形成爆炸性空洞。
不得直接使用瓶阀放气;
必须使用专用乙炔减压器和回火防止器。
可用40℃以下温水加热解冻;
严禁用火烤、开水烫、铁器敲击。
严禁使用电磁吊、链条直接捆绑吊运(可能撞击、坠落);
应装入吊篮或专用吊架中吊装。
必须留有0.1-0.2MPa的余压;
防止空气倒灌,形成爆炸性混合气。
防止瓶阀被撞断,导致高压气体喷射(瓶阀断裂,气瓶会像火箭一样飞出去,极具杀伤力)。
瓶阀、减压器、胶管不得沾染油脂;
操作者不得戴有油污的手套、工作服操作。
不得与乙炔瓶、液化气瓶混合放在一起或同车运输;
必须保证规定的安全间隔距离(5米以上)。
同乙炔瓶;
必须用吊篮吊装,严禁违规吊装(如直接捆绑、抛掷)。
必须留有0.1-0.2MPa的余压;
防止空气或可燃气体倒流入瓶内。
瓶阀冻结时,可用热水或蒸汽加热解冻;
严禁敲击瓶阀或用火烤。
开启瓶阀时,动作要缓慢,且人应在瓶体一侧,人体和面部应避开出气口及减压器的表盘;
防止高压气体突然喷出伤人,或表盘玻璃破裂伤人。
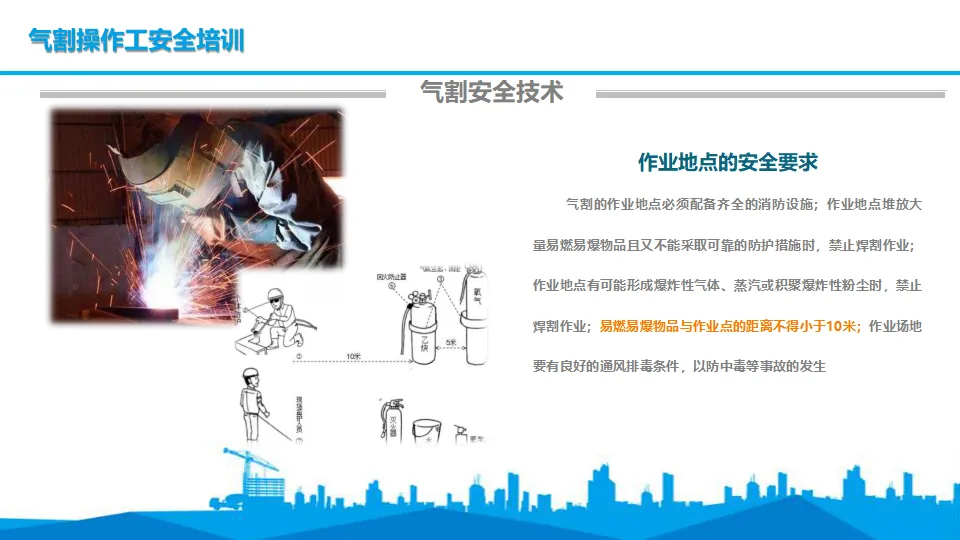
作业地点必须配备齐全的消防设施(灭火器、消防沙、消防锹);
灭火器应放在明显易取处,不得被遮挡。
作业地点堆放大量易燃易爆物品且又不能采取可靠的防护措施时,禁止焊割作业;
作业地点有可能形成爆炸性气体、蒸汽或积聚爆炸性粉尘时,禁止焊割作业;
易燃易爆物品与作业点的距离不得小于10米(水平距离)。
作业场地要有良好的通风排毒条件;
以防止中毒等事故的发生,特别是在室内、地下室、船舱等通风不良场所。
氧气瓶、乙炔瓶与明火距离≥10米;
氧气瓶与乙炔瓶距离≥5米;
气瓶与作业点距离≥10米。
气割作业人员必须经考试合格后取得特种作业操作证方可上岗作业;
证件必须在有效期内,过期未复审视为无证。
在搬运氧气瓶、乙炔瓶时,做好防碰撞措施,避免高温;
严禁抛、滚、滑、碰;
使用专用推车或吊篮运输。
氧气瓶与乙炔瓶之间距离不应小于5米;
气瓶离作业点不得少于10米;
氧气瓶、乙炔瓶与明火距离不得小于10米。
氧气瓶使用到最后表压必须留有0.1-0.2MPa;
乙炔瓶使用到最后表压必须留有0.03MPa以上(防止空气倒灌)。
乙炔瓶、氧气瓶等易燃物品严禁同车运输;
注意防火、防爆,运输车辆应有"危险品"标志。
应经常自查气瓶压力表是否有效,并定期送检(压力表每年校验一次,确保计量准确);
检查气管是否老化、开裂,接头是否牢固。
必须取得合格证书经检验合格后使用;
超期未检、报废瓶严禁使用。
充装氧气瓶时必须首先进行外部检查,检查瓶体是否有缺陷、腐蚀、凹陷;
并认真鉴别瓶内气体,不得随意充装(防止错装其他气体,如氢气,混合后爆炸)。
氧气瓶在运送时必须带上瓶帽、防震圈;
避免相互碰撞,不得与其他可燃物同车运输;
不得将氧气瓶放在地上滚动。
在瓶阀上安装减压器之前,应拧开瓶阀,吹尽气口内杂质(防止灰尘进入减压器);
并轻轻关闭阀门,装上减压器后,要缓慢开启阀门(防止突然升压损坏减压器或造成事故)。
严禁将氧气瓶阀、氧气减压器、焊炬、割炬、氧气胶管等粘上易燃物质和油脂等;
避免引起火灾或爆炸。
夏天使用氧气瓶时,必须放置在阴凉场所,防止暴晒;
冬季严禁放在高温场所(如火炉旁),以防爆炸。
氧气瓶内氧气不能全部用完,最后要留0.1-0.2MPa的氧气;
目的:充氧时鉴别气体性质(是否有异味、压力异常)和防止空气或可燃气体倒流入氧气瓶内。
乙炔瓶不应遭受剧烈振动和撞击,以免引起乙炔瓶爆炸;
搬运时轻装轻卸,严禁抛、滚、滑。
乙炔瓶在使用时应直立放置,不能躺卧,以免丙酮流出,引起燃烧爆炸。
乙炔减压器与乙炔瓶阀的连接必须可靠,严禁在漏气情况下使用;
检查漏气只能用肥皂水,严禁用明火试漏。
开启乙炔瓶阀时应缓慢,不要超过一圈,一般只需开启3/4圈;
防止大量乙炔突然喷出,或减压器损坏。
乙炔瓶体表面温度最高不能超过40℃;
因为温度高会降低丙酮对乙炔的溶解度,而使瓶内乙炔压力急剧增高,有爆炸危险。
当乙炔瓶阀冻结时,不能用明火烘烤;
必要时可用40℃以下的温水解冻。
使用乙炔瓶时,应装置干式回火防止器,以防止回火传入瓶内。
石油气对普通橡胶管和衬垫具有腐蚀性,易造成漏气;
所以必须采用耐油性强的橡胶管和衬垫(如丁腈橡胶)。
石油气比空气重(密度约为空气的1.5倍),易于向低处流动,而且易挥发;
遇到明火会引起燃烧事故,因此使用场地要通风良好,便于空气对流,防止积聚。
石油气瓶内部的压力与温度成正比;
随着温度的升高,气瓶内的压力也增高(温度每升高1℃,压力增加约0.02-0.03MPa);
所以石油气瓶应远离热源和暖气片。
冬季使用石油气瓶可用40℃以下温水加热,严禁火烤或沸水加热。
过量的石油气聚集可致人窒息(虽然石油气本身毒性低,但高浓度会挤占氧气空间);
因此使用时必须注意通风。
石油气点火时,先点燃引火物再开气;
不得先开气后点火(与乙炔不同,乙炔是微开气后点火,但石油气爆炸极限低,先开气易形成爆炸性混合气)。
不得自行倒出石油气残液;
残液中含有重组分,易挥发且易燃易爆,倒残液过程中极易遇火引起火灾;
应由专业人员回收处理。
操作人员应经培训、安全交底后上岗作业。
丙烷气瓶必须安装防回火装置;
回火装置使用时间不能超过半年;
发生回火3次后必须更换防回火装置(回火会损坏阻火元件)。
工作场地存放量符合规定;
丙烷气瓶摆放位置距离高温钢坯的距离应大于20米(丙烷比空气重,高温钢坯可能引燃泄漏的气体)。
与明火间距符合规定,气瓶不得靠近热源;
夏季要防止日光曝晒;
气瓶与明火间距应大于10米;
气瓶壁温应小于60℃;
严禁用温度超过40℃的热源对气瓶加热。
气瓶应放置在通风、阴凉、无腐蚀的专用场所,防止雨淋和日光曝晒;
不应接触有电流通过的导体(防止电腐蚀或电火花)。
禁止对气瓶敲击、碰撞;
阀门冻结时,严禁用火烘烤。
开启气瓶阀门时应小心缓慢的进行,操作者应站在侧面以免气流伤人;
防止阀门损坏或高压气体冲击。
气瓶防回火装置、减压器、压力表、安全帽等安全防护装置必须齐全有效;
皮管应用夹头紧固,气瓶瓶阀、管路不得漏气;
试漏检验是否漏气,可用肥皂水,严禁用明火试漏。
气瓶及瓶阀周围严禁沾染油脂;
不得用沾有油脂及油污的手套、工具去接触氧气瓶;
氧气瓶、乙炔瓶及其减压器等,禁止与油类接触;
操作人员严禁穿戴有油污的工作服和手套;
使用中的乙炔瓶不准倒放(虽然乙炔瓶本身要求直立,但这里再次强调)。
03
潜在危险性较大:比一般环境更容易发生事故; 后果严重:一旦发生事故,往往后果相当严重,甚至会发生灾难性事故; 需要特殊防护:焊割作业时需要采取特殊的、更严密的、科学的和有效的安全防护措施。
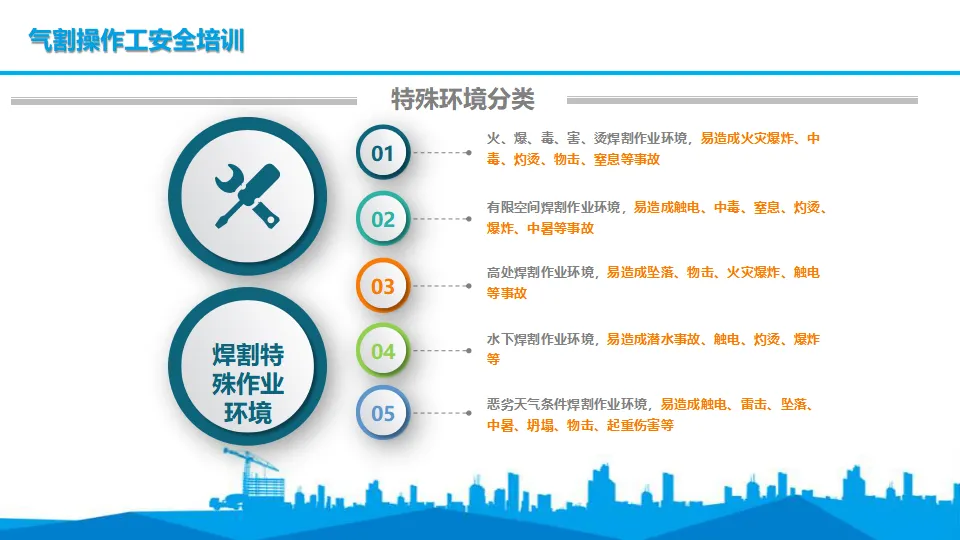
易造成火灾爆炸、中毒、灼烫、物击、窒息等事故;
如油漆车间、化工装置区、加油站、油库。
易造成触电、中毒、窒息、灼烫、爆炸、中暑等事故;
如储罐、反应釜、下水道、船舱、管道。
易造成坠落、物击、火灾爆炸、触电等事故;
如脚手架、屋顶、塔架、平台。
易造成潜水事故、触电、灼烫、爆炸等;
如沉船打捞、水下管线维修。
易造成触电、雷击、坠落、中暑、坍塌、物击、起重伤害等;
如大风、大雨、大雪、高温环境。
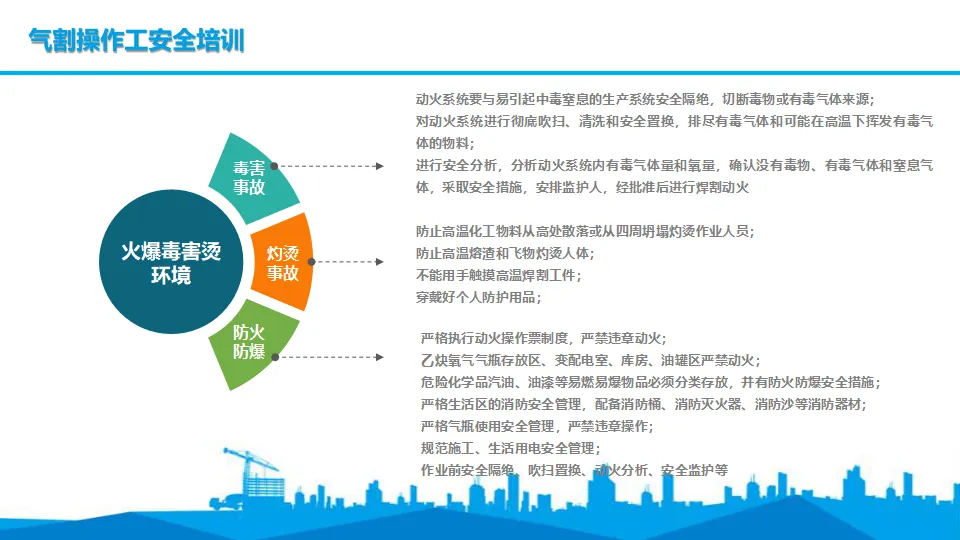
动火系统要与易引起中毒窒息的生产系统安全隔绝;
切断毒物或有毒气体来源(关闭阀门、加盲板、上锁挂牌,严禁以关闭阀门代替盲板)。
对动火系统进行彻底吹扫、清洗和安全置换;
排尽有毒气体和可能在高温下挥发有毒气体的物料;
置换介质:惰性气体(氮气、二氧化碳)、蒸汽或水。
进行安全分析,分析动火系统内有毒气体量和氧量;
确认没有毒物、有毒气体和窒息气体;
氧含量要求:19.5%-23.5%;
有毒气体浓度低于容许浓度(MAC或PC-TWA)。
采取安全措施(通风、个人防护、应急装备);
安排监护人;
经批准后进行焊割动火。
防止高温化工物料从高处散落或从四周坍塌灼烫作业人员;
如切割高温管道、反应釜时,应等待冷却或采取隔热措施。
防止高温熔渣和飞物灼烫人体;
穿戴隔热手套、面罩、阻燃服。
不能用手触摸高温焊割工件;
使用夹具、钩子移动工件。
穿戴好个人防护用品(隔热服、面罩、手套)。
严格执行动火操作票制度,严禁违章动火;
乙炔氧气气瓶存放区、变配电室、库房、油罐区严禁动火。
危险化学品汽油、油漆等易燃易爆物品必须分类存放,并有防火防爆安全措施;
不得与其他物料混存。
严格生活区的消防安全管理,配备消防桶、消防灭火器、消防沙等消防器材;
生活区与作业区分离。
严格气瓶使用安全管理,严禁违章操作(直立、间距、回火阀等)。
规范施工、生活用电安全管理,防止电气火灾。
作业前安全隔绝、吹扫置换、动火分析、安全监护等必须到位。
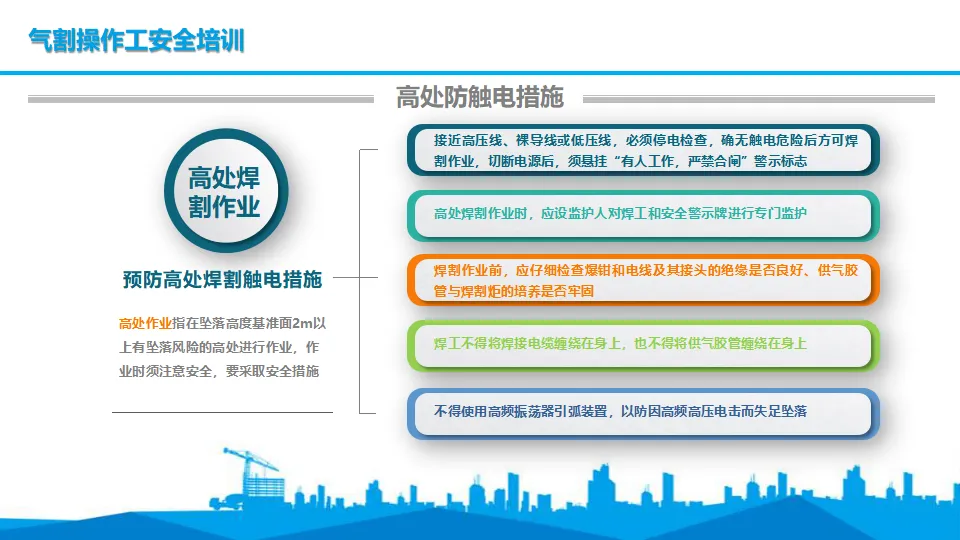
接近高压线、裸导线或低压线,必须停电检查,确无触电危险后方可焊割作业;
切断电源后,须悬挂"有人工作,严禁合闸"警示标志,并上锁。
高处焊割作业时,应设监护人对焊工和安全警示牌进行专门监护;
监护人不得擅离职守。
焊割作业前,应仔细检查焊钳和电线及其接头的绝缘是否良好;
供气胶管与焊割炬的连接是否牢固。
焊工不得将焊接电缆缠绕在身上(一旦触电无法挣脱);
也不得将供气胶管缠绕在身上(一旦漏气或回火,无法迅速脱离)。
不得使用高频振荡器引弧装置(如某些氩弧焊机),以防因高频高压电击而失足坠落。
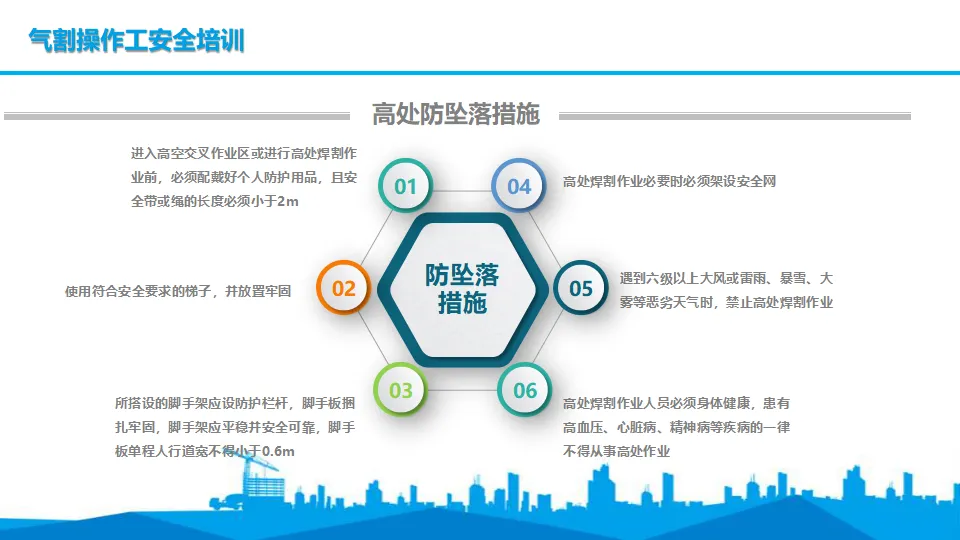
高处焊割作业必要时必须架设安全网(特别是下方有人员或重要设备时)。
进入高空交叉作业区或进行高处焊割作业前,必须配戴好个人防护用品;
且安全带或绳的长度必须小于2米(防止坠落时摆动幅度过大,撞击下方物体);
必须高挂低用。
使用符合安全要求的梯子,并放置牢固;
梯子角度以60-70度为宜,底部应有防滑措施,上部应有固定措施。
所搭设的脚手架应设防护栏杆,脚手板捆扎牢固;
脚手架应平稳并安全可靠;
脚手板单程人行道宽不得小于0.6m。
遇到六级以上大风(风速10.8m/s以上)或雷雨、暴雪、大雾等恶劣天气时,禁止高处焊割作业;
高温环境(35℃以上)应停止高处作业,防止中暑坠落。
高处焊割作业人员必须身体健康;
患有高血压、心脏病、精神病等疾病的一律不得从事高处作业。
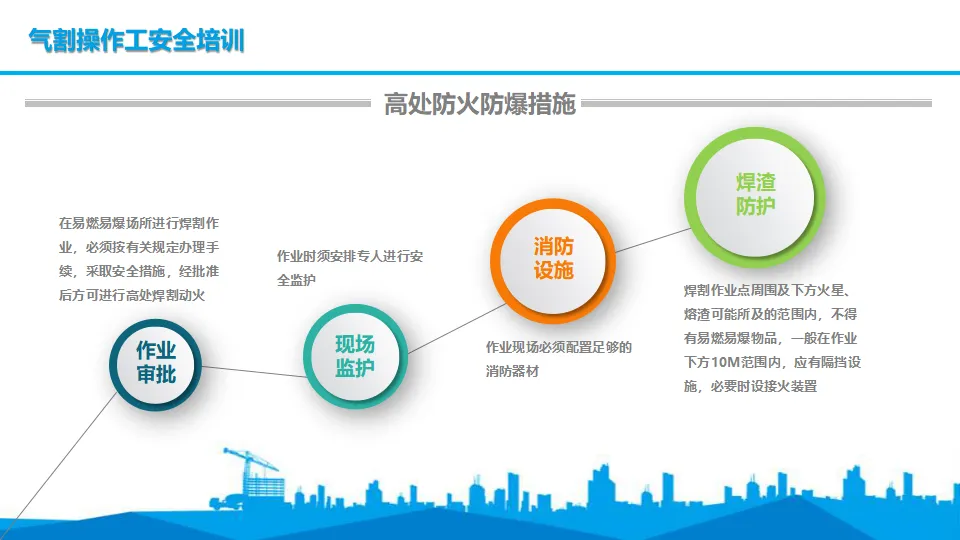
在易燃易爆场所进行焊割作业,必须按有关规定办理手续,采取安全措施,经批准后方可进行高处焊割动火。
作业时须安排专人进行安全监护。
作业现场必须配置足够的消防器材。
焊割作业点周围及下方火星、熔渣可能所及的范围内,不得有易燃易爆物品;
一般在作业下方10米范围内,应有隔挡设施(如防火毯、接火盆);
必要时设接火装置(如金属桶接焊渣)。
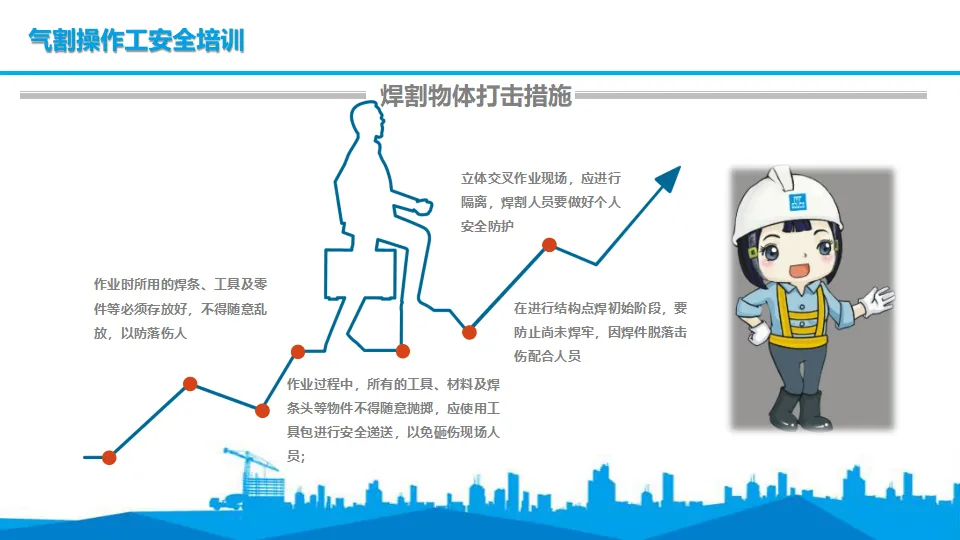
作业时所用的焊条、工具及零件等必须存放好,不得随意乱放,以防坠落伤人;
使用工具包或绳索吊运。
作业过程中,所有的工具、材料及焊条头等物件不得随意抛掷;
应使用工具包进行安全递送,以免砸伤现场人员。
在进行结构点焊初始阶段,要防止尚未焊牢,因焊件脱落击伤配合人员;
点焊应牢固,或采取临时固定措施。
立体交叉作业现场,应进行隔离(设置隔离层、防护棚);
焊割人员要做好个人安全防护(戴好安全帽)。
危害:氧含量低于18%时,人员进入会迅速窒息死亡;
措施:
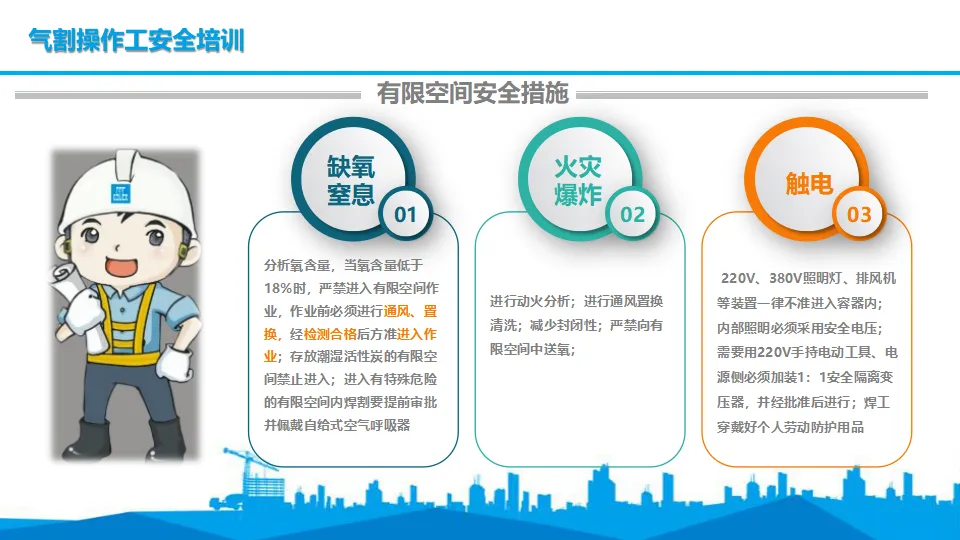
分析氧含量,当氧含量低于18%时,严禁进入;
作业前必须进行通风、置换,经检测合格后方准进入作业;
存放潮湿活性炭的有限空间禁止进入(活性炭吸附氧气,造成缺氧);
进入有特殊危险的有限空间内焊割要提前审批并佩戴自给式空气呼吸器(SCBA),不得使用过滤式防毒面具(缺氧环境下无效)。
危害:可燃气体积聚达到爆炸极限,遇明火爆炸;
措施:
进行动火分析(可燃气体浓度低于爆炸下限的10%);
进行通风置换清洗;
减少封闭性(打开人孔、手孔、料孔、风门、烟门);
严禁向有限空间中送氧(富氧环境极其危险,铁锈都可能自燃)。
危害:潮湿环境、金属容器内触电风险极高;
措施:
220V、380V照明灯、排风机等装置一律不准进入容器内;
内部照明必须采用安全电压(≤12V,特别潮湿或金属容器内≤12V,一般有限空间≤24V或36V);
需要用220V手持电动工具、电源侧必须加装1:1安全隔离变压器(防止高压窜入低压侧),并经批准后进行;
焊工穿戴好个人劳动防护用品(绝缘手套、绝缘鞋)。
外部必须设专人监护,保持通讯畅通(对讲机、安全绳);
入口处应配备应急救援装备(空气呼吸器、救生绳、三脚架、担架);
作业人员应佩戴安全带(救生绳),一旦发生意外可迅速拉出。
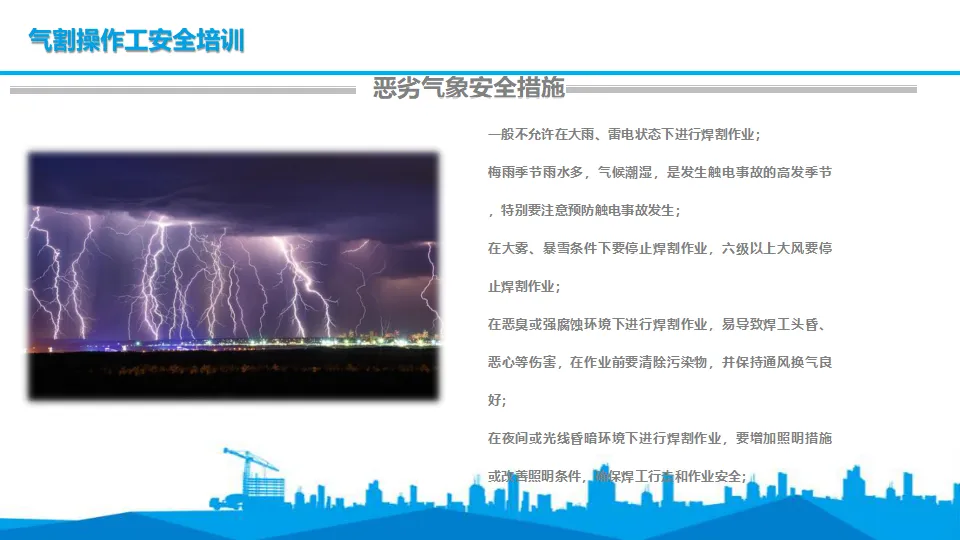
一般不允许在大雨、雷电状态下进行焊割作业;
气瓶、金属结构易遭雷击,引发火灾或爆炸。
梅雨季节雨水多,气候潮湿,是发生触电事故的高发季节;
特别要注意预防触电事故发生;
检查电气设备绝缘,穿戴绝缘防护用品。
在大雾、暴雪条件下要停止焊割作业(能见度低,易发生事故);
六级以上大风(风速≥10.8m/s)要停止焊割作业(特别是高处作业和露天作业,火花飘散距离远,易引发火灾)。
在恶臭或强腐蚀环境下进行焊割作业,易导致焊工头昏、恶心等伤害;
在作业前要清除污染物,并保持通风换气良好;
佩戴防毒面具。
在夜间或光线昏暗环境下进行焊割作业,要增加照明措施或改善照明条件;
确保焊工行走和作业安全,防止踩空、碰撞。
04
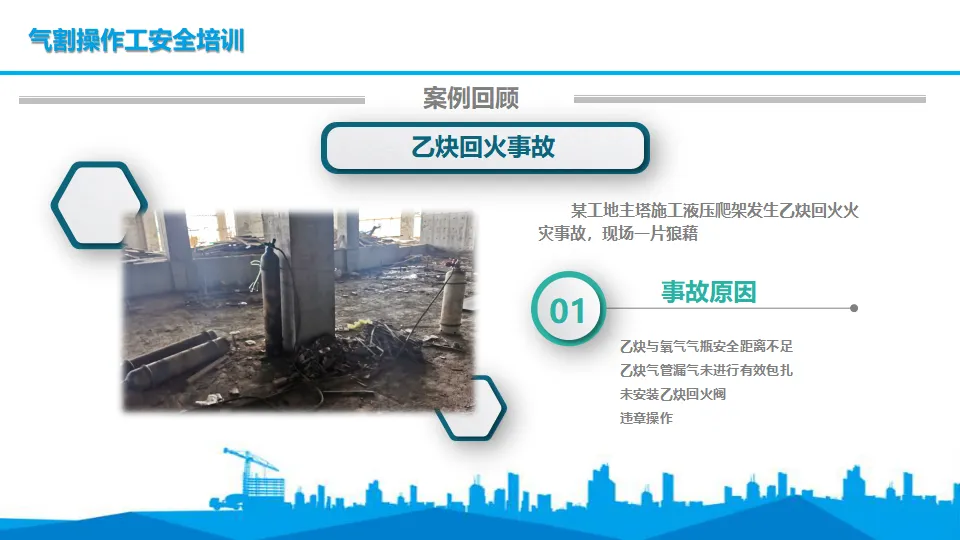
乙炔与氧气气瓶安全距离不足(小于5米);
或者气瓶距作业点距离不足(小于10米)。
乙炔气管漏气未进行有效包扎(用胶布缠、用铁丝拧都不行,必须用专用卡箍或更换气管);
漏气导致局部积聚,遇回火即燃。
这是最关键的原因!未安装乙炔回火阀,或回火阀失效;
回火火焰直接进入瓶内,引发爆炸或大火。
可能包括:倒放气瓶、使用明火检漏、未检查气管等。
必须严格保持安全距离;
气管必须定期检查,发现裂纹、老化立即更换;
必须安装并定期检查回火防止器;
严格执行操作规程,杜绝违章。
搬运氧气瓶时,要避免碰撞和剧烈振动;
要戴好安全帽及防震圈(气瓶上下各一个橡胶圈,缓冲撞击)。
装卸氧气时严禁滚动;
应使用专用推车、吊篮或叉车(带专用夹具)装卸。
必须做到轻装轻放,严禁抛、滑、滚、碰;
装卸人员应接受专业培训,了解气瓶危险性。
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

