5S管理推行实务:从整理到素养培训ppt
- 2026-10-22 08:06:41
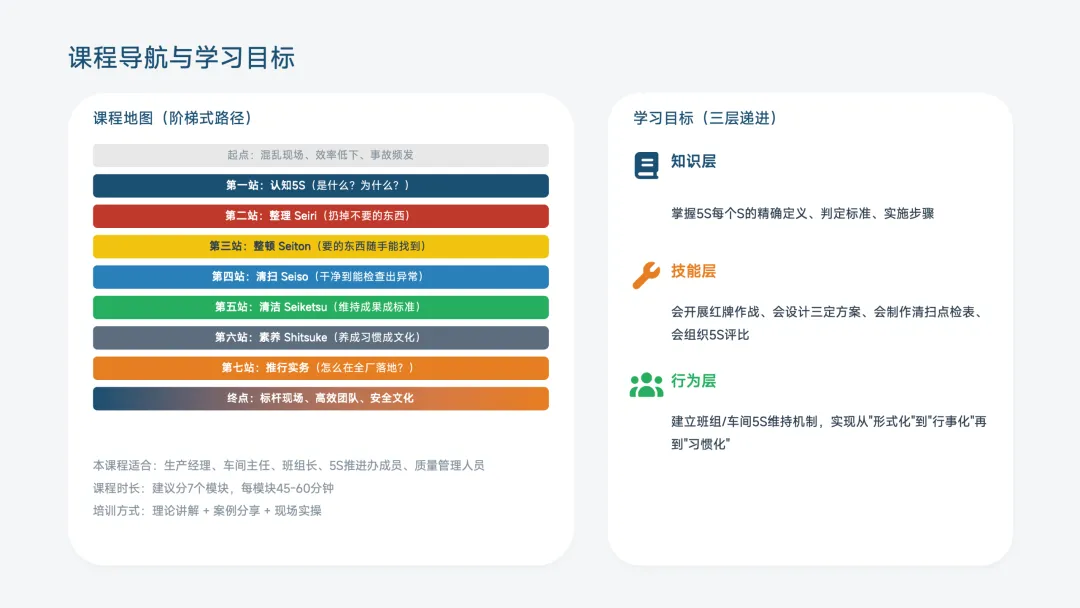
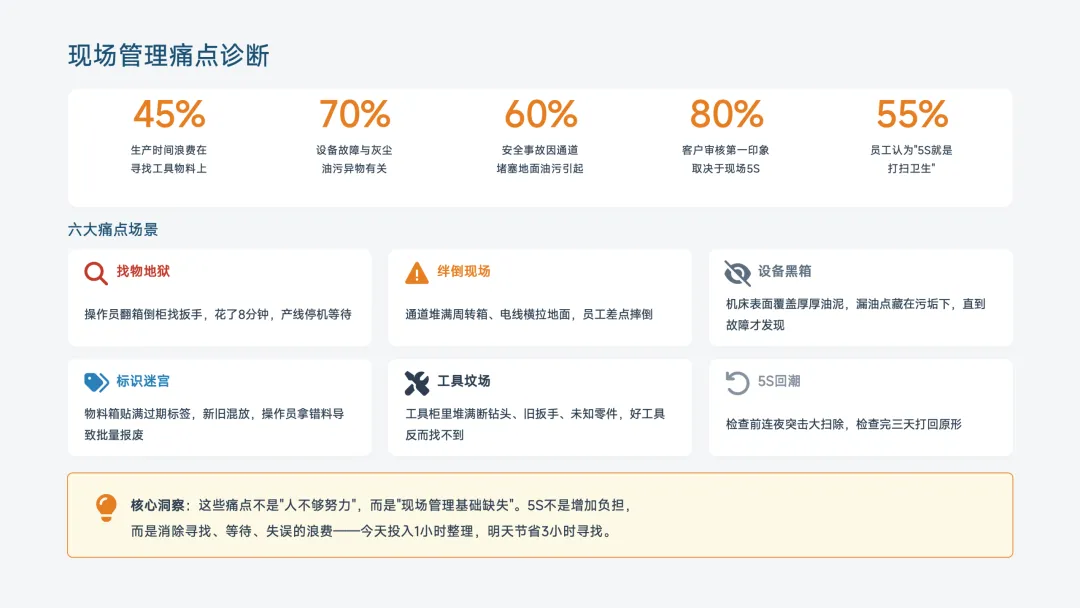
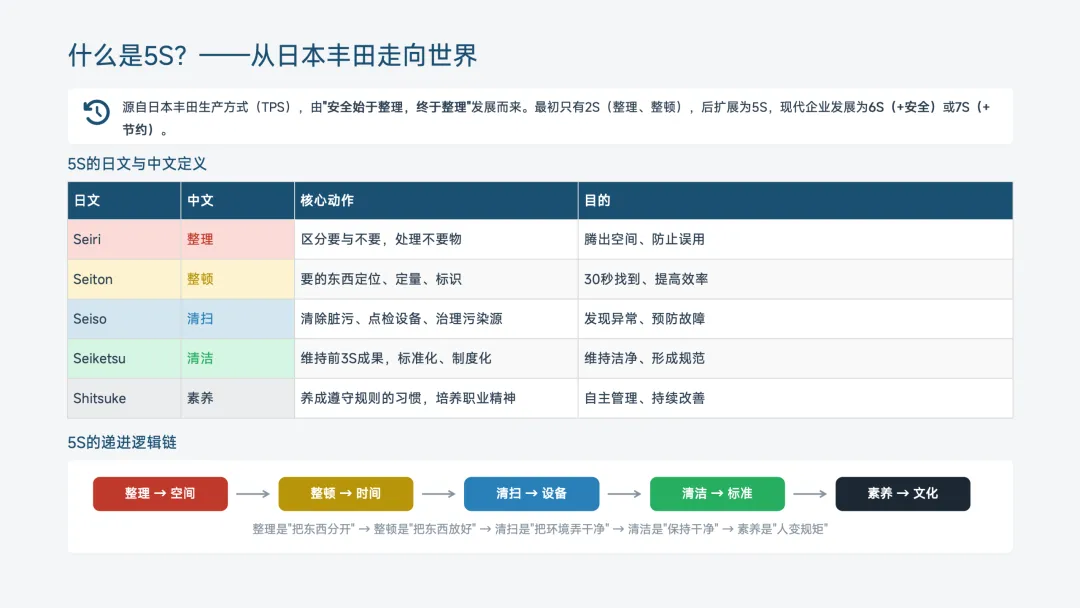
5S管理推行实务:从整理到素养培训ppt我想请大家先闭上眼睛,回忆一下你们车间的现场——不是回忆你希望它成为的样子,而是回忆它现在的真实模样: 当你走进车间,第一眼看到的是什么? 是通道畅通、标识清晰、物品井然有序?还是工具散落一地、物料箱堆成小山、地上有油污和铁屑? 当你的操作员需要一把扳手,他需要多长时间找到? 30秒?3分钟?还是翻箱倒柜找了8分钟,导致整条产线停机等待? 当客户或审核员突然来访,你是自信地带领参观,还是紧张地提前半天安排"大扫除"? 如果这些问题让你感到扎心,那么今天这场培训,就是为你准备的。 我要告诉大家一个数据:45%的生产时间浪费在寻找工具物料上;70%的设备故障与灰尘、油污、异物有关;60%的安全事故因通道堵塞、地面油污引起;80%的客户审核第一印象取决于现场5S。 但更让人担忧的是另一个数据:55%的员工认为"5S就是打扫卫生"。 如果我们的员工这样理解5S,那我们的现场管理就输在了起跑线上。 认知5S:管理之基,改善之母 什么是5S? 5S源自日本丰田生产方式(TPS),由"安全始于整理,终于整理"发展而来。最初只有2S——整理和整顿,后来扩展为5S,现代企业又发展为6S(加安全)或7S(加节约)。 让我们先统一语言,明确每个S的精确定义:
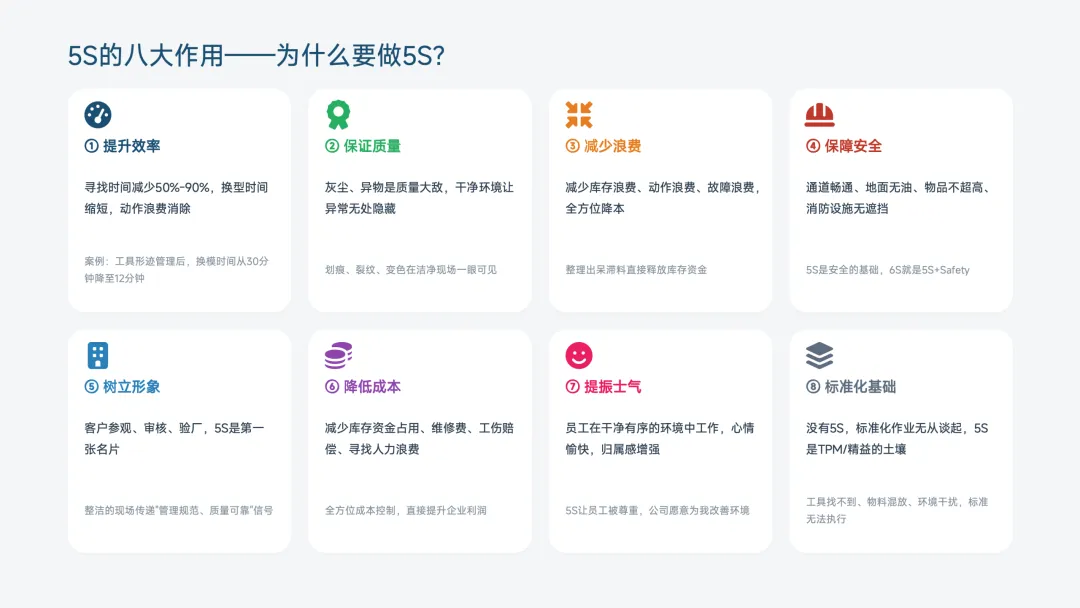
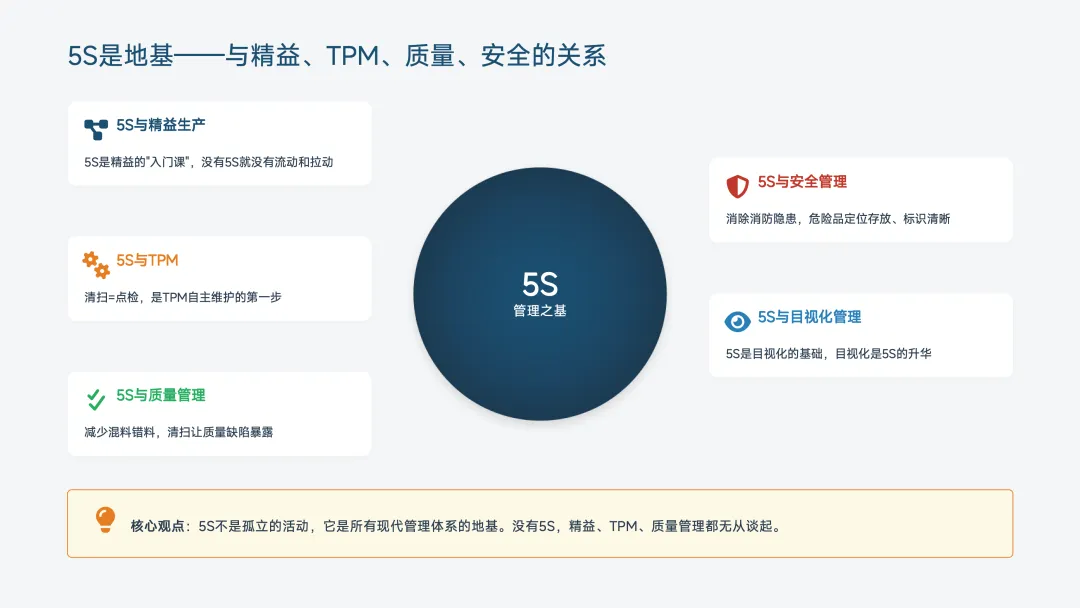
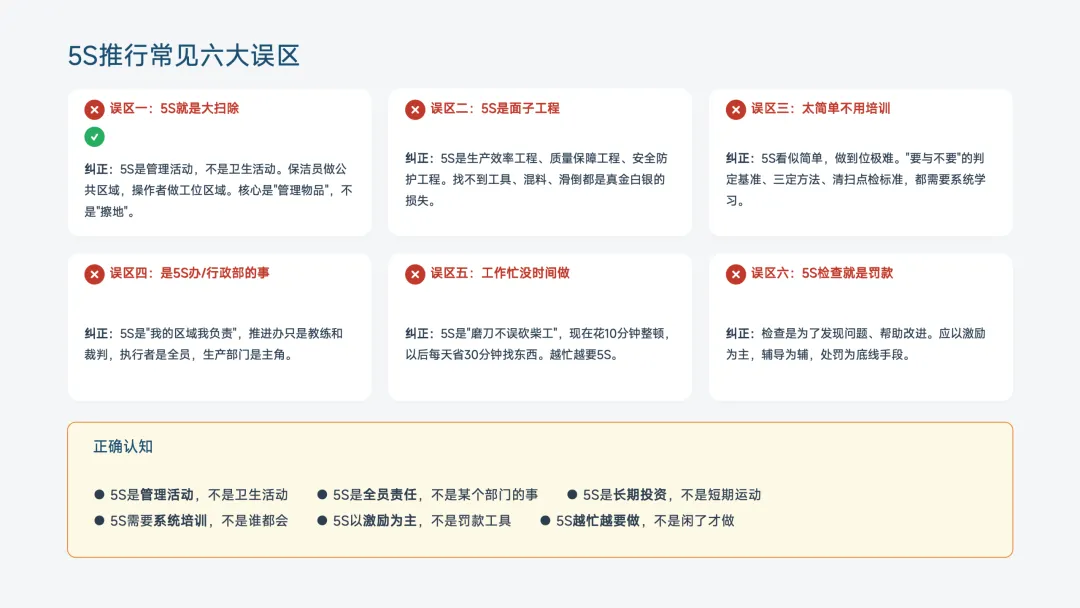
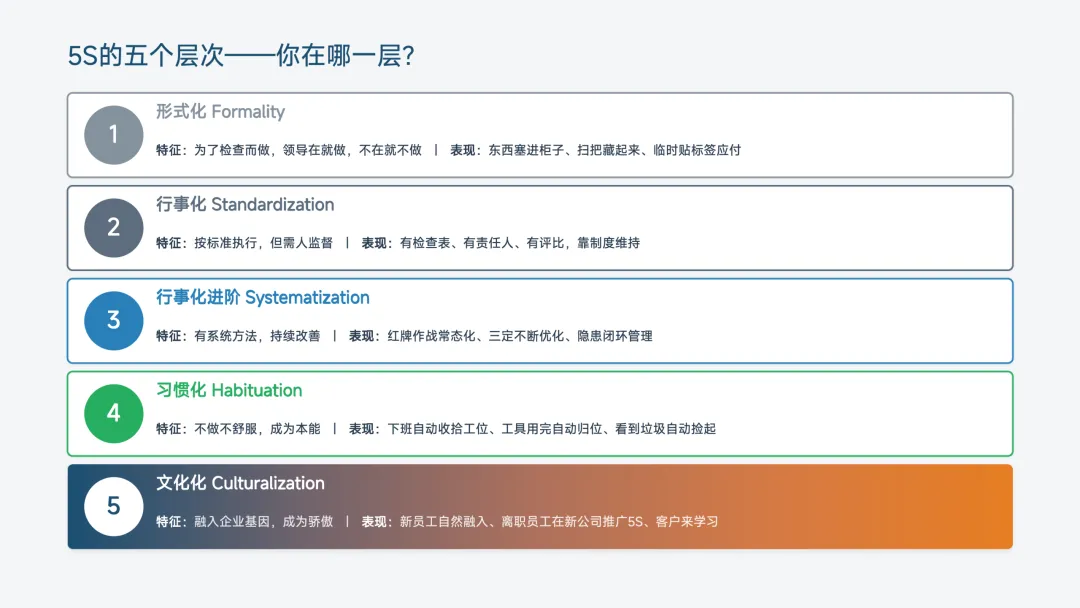
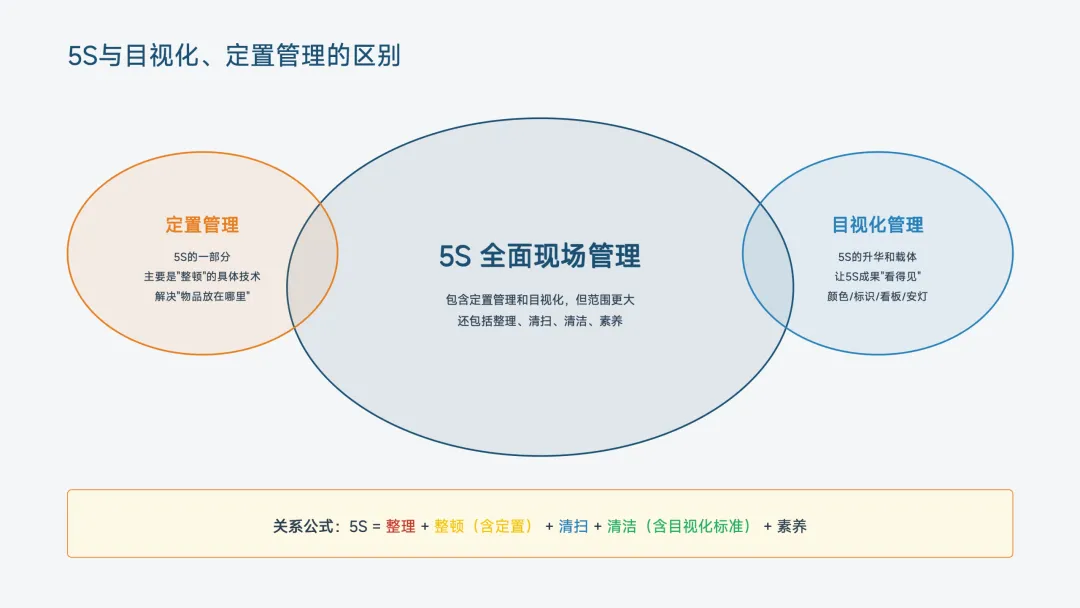
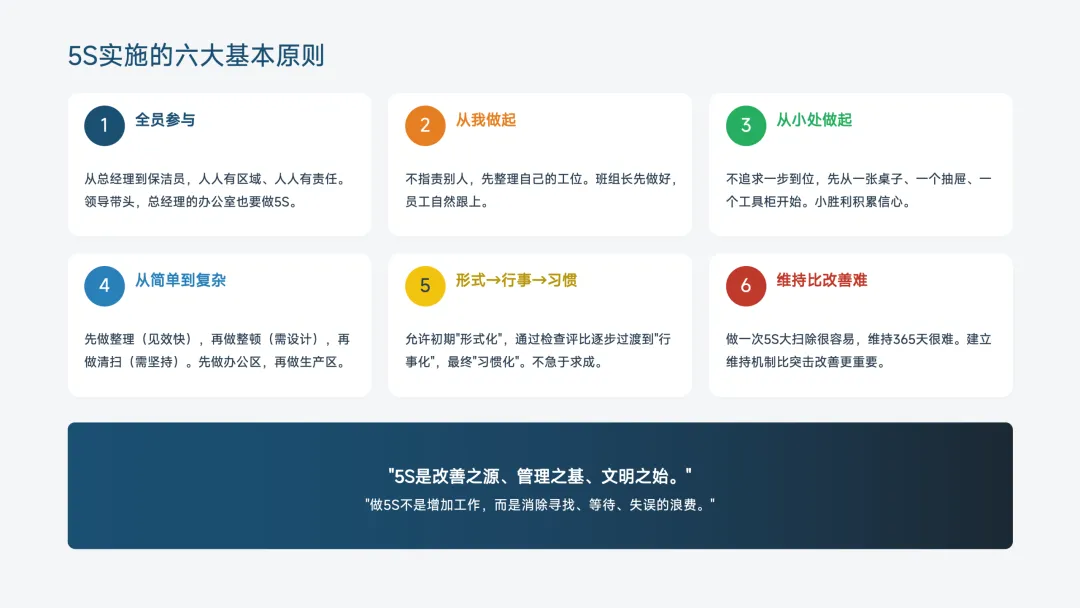
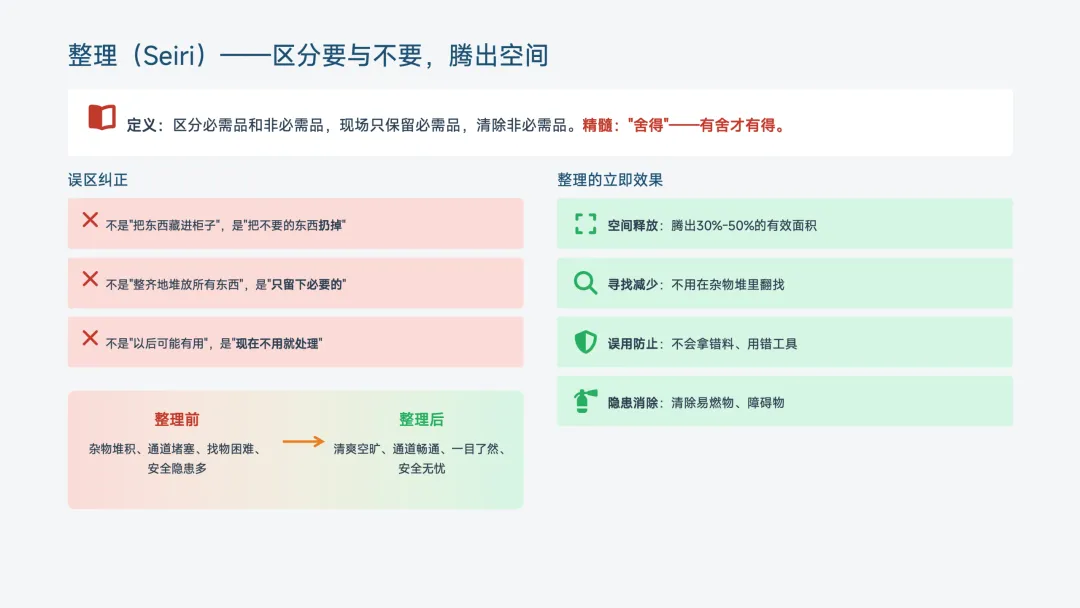
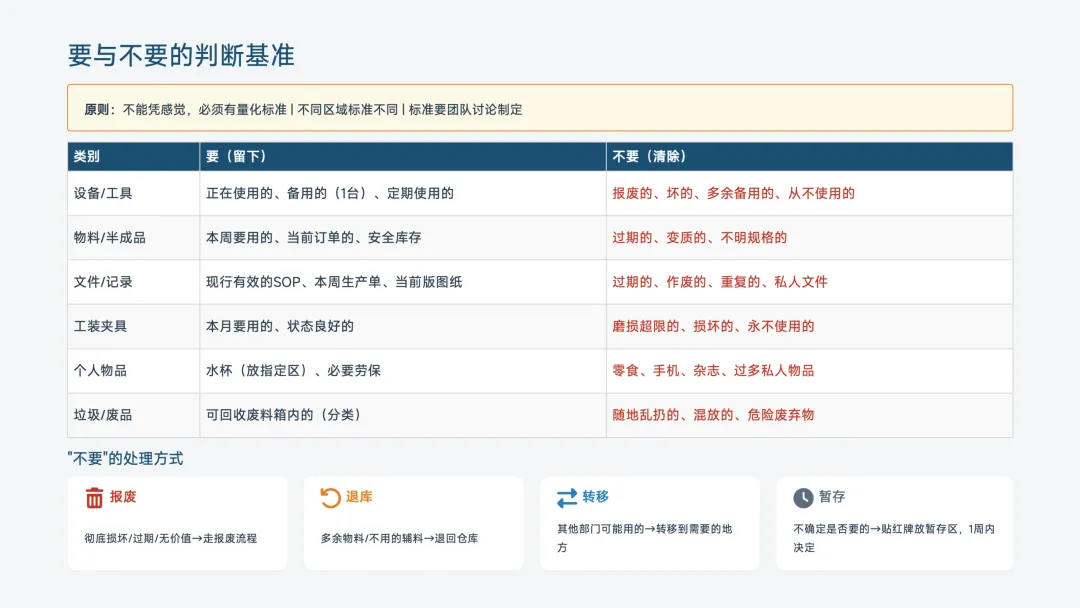
5S的递进逻辑链: 整理 → 腾出空间 → 整顿 → 节省时间 → 清扫 → 保护设备 → 清洁 → 建立标准 → 素养 → 形成文化 整理是"把东西分开",整顿是"把东西放好",清扫是"把环境弄干净",清洁是"保持干净",素养是"人变规矩"。五个S一环扣一环,缺一不可。 5S的八大作用——为什么要做5S? 很多管理者问:"做5S能带来什么好处?值得投入这么多人力物力吗?"答案是:5S不是成本,是投资。它的回报体现在八个方面: 第一,提升效率。 寻找时间减少50%-90%,换型时间缩短,动作浪费消除。 案例:某工厂工具实施形迹管理后,换模时间从30分钟降至12分钟。 第二,保证质量。 灰尘、异物是质量大敌。干净的环境让异常无处隐藏——划痕、裂纹、变色在洁净现场一眼可见。 第三,减少浪费。 减少库存浪费、动作浪费、故障浪费,全方位降本。整理出的呆滞料直接释放库存资金。 第四,保障安全。 通道畅通、地面无油、物品不超高、消防设施无遮挡。5S是安全的基础,6S就是5S+Safety。 第五,树立形象。 客户参观、审核、验厂,5S是第一张名片。整洁的现场传递"管理规范、质量可靠"的信号。 第六,降低成本。 减少库存资金占用、维修费、工伤赔偿、寻找人力浪费。全方位成本控制,直接提升企业利润。 第七,提振士气。 员工在干净有序的环境中工作,心情愉快,归属感增强。5S让员工感到被尊重——公司愿意为我改善环境。 第八,标准化基础。 没有5S,标准化作业无从谈起。5S是TPM、精益生产的土壤。工具找不到、物料混放、环境干扰,标准无法执行。 5S是地基——与其他管理体系的关系 5S不是孤立的活动,它是所有现代管理体系的地基: 核心观点:5S不是孤立的活动,它是所有现代管理体系的地基。没有5S,精益、TPM、质量管理都无从谈起。 5S推行常见六大误区 在推行5S之前,我们必须破除六个根深蒂固的误区: 误区一:5S就是大扫除。 纠正: 5S是管理活动,不是卫生活动。保洁员做公共区域,操作者做工位区域。核心是"管理物品",不是"擦地"。 误区二:5S是面子工程。 纠正: 5S是生产效率工程、质量保障工程、安全防护工程。找不到工具、混料、滑倒都是真金白银的损失。 误区三:太简单不用培训。 纠正: 5S看似简单,做到位极难。"要与不要"的判定基准、三定方法、清扫点检标准,都需要系统学习。 误区四:是5S办/行政部的事。 纠正: 5S是"我的区域我负责",推进办只是教练和裁判,执行者是全员,生产部门是主角。 误区五:工作忙没时间做。 纠正: 5S是"磨刀不误砍柴工",现在花10分钟整顿,以后每天省30分钟找东西。越忙越要5S。 误区六:5S检查就是罚款。 纠正: 检查是为了发现问题、帮助改进。应以激励为主,辅导为辅,处罚为底线手段。 正确认知六句话: 5S的五个层次——你在哪一层? 5S的推行有五个层次,请大家对号入座: 第一层:形式化(Formality)。 特征:为了检查而做,领导在就做,不在就不做。 表现:东西塞进柜子、扫把藏起来、临时贴标签应付。 第二层:行事化(Standardization)。 特征:按标准执行,但需人监督。 表现:有检查表、有责任人、有评比,靠制度维持。 第三层:行事化进阶(Systematization)。 特征:有系统方法,持续改善。 表现:红牌作战常态化、三定不断优化、隐患闭环管理。 第四层:习惯化(Habituation)。 特征:不做不舒服,成为本能。 表现:下班自动收拾工位、工具用完自动归位、看到垃圾自动捡起。 第五层:文化化(Culturalization)。 特征:融入企业基因,成为骄傲。 表现:新员工自然融入、离职员工在新公司推广5S、客户来学习。 你的企业在哪一层? 大部分企业停留在第一层和第二层,少数优秀企业到达第四层,世界级企业到达第五层。 5S与目视化、定置管理的区别 很多人分不清这三者的关系: 5S是全面现场管理, 包含定置管理和目视化,但范围更大,还包括整理、清扫、清洁、素养。 定置管理是5S的一部分, 主要是"整顿"的具体技术,解决"物品放在哪里"。 目视化管理是5S的升华和载体, 让5S成果"看得见",通过颜色、标识、看板、安灯实现。 关系公式:5S = 整理 + 整顿(含定置) + 清扫 + 清洁(含目视化标准) + 素养 5S实施的六大基本原则 第一,全员参与。 从总经理到保洁员,人人有区域、人人有责任。领导带头,总经理的办公室也要做5S。 第二,从我做起。 不指责别人,先整理自己的工位。班组长先做好,员工自然跟上。 第三,从小处做起。 不追求一步到位,先从一张桌子、一个抽屉、一个工具柜开始。小胜利积累信心。 第四,从简单到复杂。 先做整理(见效快),再做整顿(需设计),再做清扫(需坚持)。先做办公区,再做生产区。 第五,形式→行事→习惯。 允许初期"形式化",通过检查评比逐步过渡到"行事化",最终"习惯化"。不急于求成。 第六,维持比改善难。 做一次5S大扫除很容易,维持365天很难。建立维持机制比突击改善更重要。 腾出空间,有舍才有得 整理的定义与精髓 整理(Seiri):区分必需品和非必需品,现场只保留必需品,清除非必需品。 精髓是一个词:"舍得"——有舍才有得。 三个误区纠正: 整理的立即效果: 要与不要的判断基准 整理的核心难点是判断"什么是要的,什么是不要的"。不能凭感觉,必须有量化标准。 不同区域标准不同,标准要团队讨论制定。
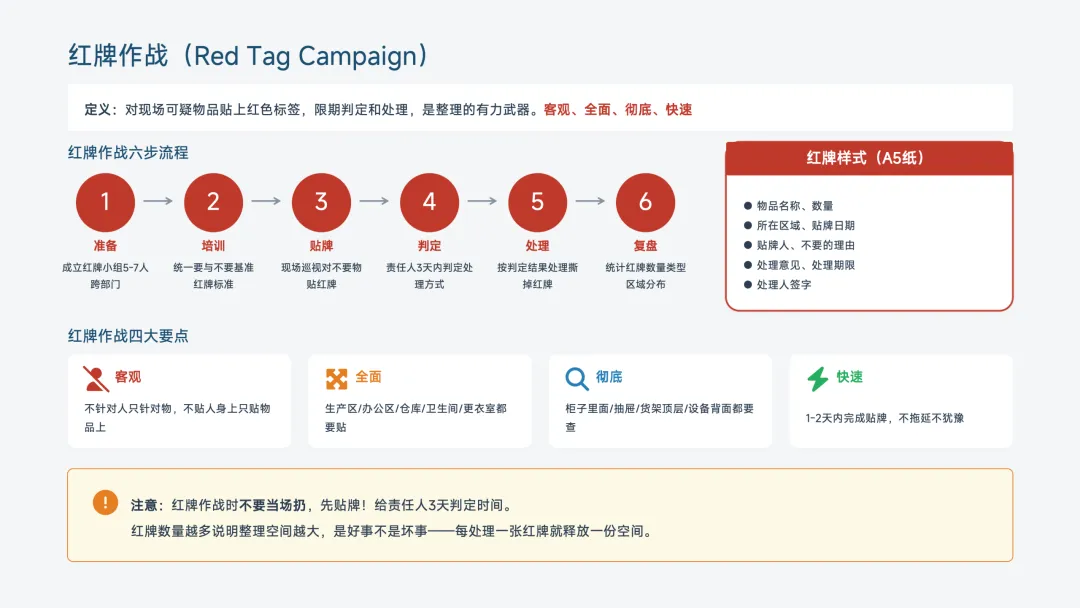
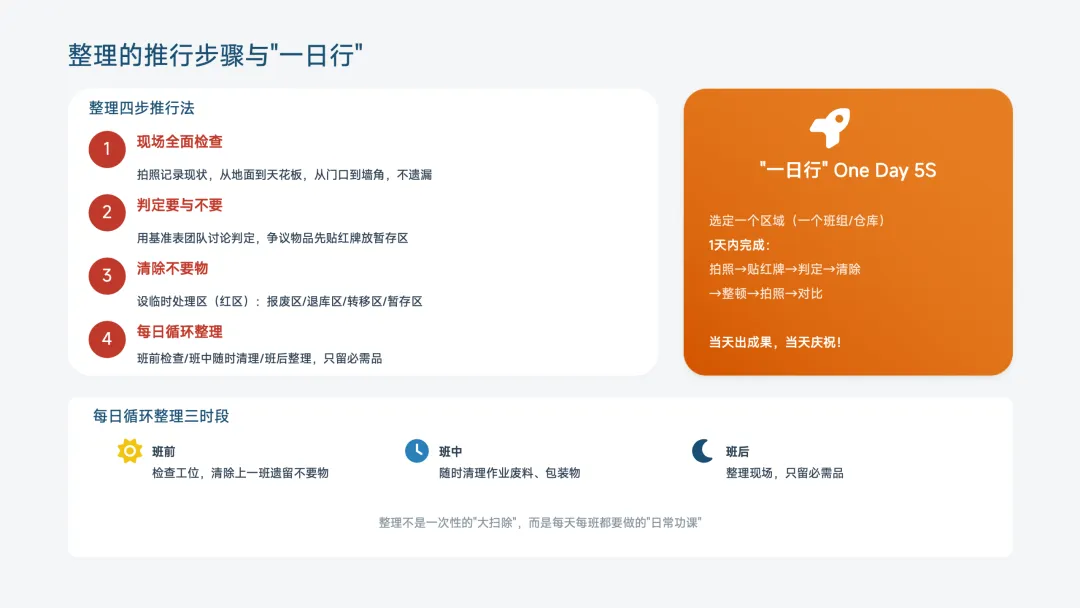
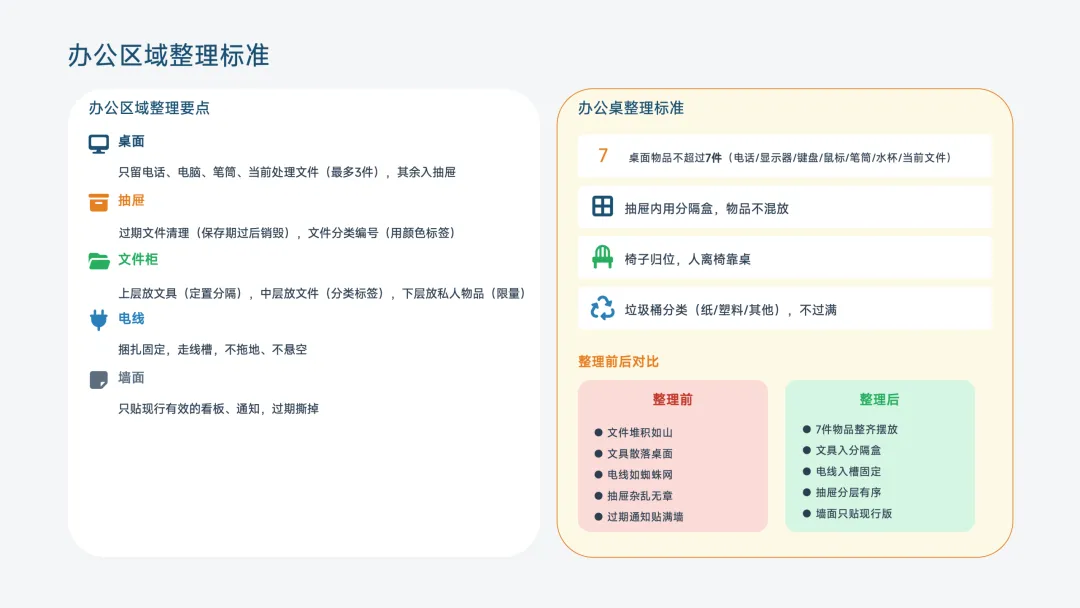
"不要"的处理方式 判定为"不要"的物品,有四种处理方式: 第一,报废。 彻底损坏/过期/无价值→走报废流程。 第二,退库。 多余物料/不用的辅料→退回仓库。 第三,转移。 其他部门可能用的→转移到需要的地方。 第四,暂存。 不确定是否要的→贴红牌放暂存区,1周内决定。 注意: 不要当场扔,先贴红牌!给责任人3天判定时间。 红牌作战(Red Tag Campaign) 红牌作战是整理阶段最有力的武器。 定义: 对现场可疑物品贴上红色标签,限期判定和处理。客观、全面、彻底、快速。 红牌作战六步流程: 第一步:准备。 成立红牌小组5-7人,跨部门组成。 第二步:培训。 统一"要与不要"基准和红牌标准。 第三步:贴牌。 现场巡视,对不要物贴红牌。 第四步:判定。 责任人3天内判定处理方式。 第五步:处理。 按判定结果处理,撕掉红牌。 第六步:复盘。 统计红牌数量、类型、区域分布。 红牌样式(A5纸)内容: 红牌作战四大要点: 客观: 不针对人只针对物,不贴人身上只贴物品上。 全面: 生产区/办公区/仓库/卫生间/更衣室都要贴。 彻底: 柜子里面/抽屉/货架顶层/设备背面都要查。 快速: 1-2天内完成贴牌,不拖延不犹豫。 重要提示: 红牌数量越多说明整理空间越大,是好事不是坏事——每处理一张红牌就释放一份空间。 整理的推行步骤与"一日行" 整理四步推行法: 第一步:现场全面检查。 拍照记录现状,从地面到天花板,从门口到墙角,不遗漏。 第二步:判定要与不要。 用基准表团队讨论判定,争议物品先贴红牌放暂存区。 第三步:清除不要物。 设临时处理区(红区):报废区/退库区/转移区/暂存区。 第四步:每日循环整理。 班前检查/班中随时清理/班后整理,只留必需品。 "一日行"(One Day 5S): 选定一个区域(一个班组/仓库),1天内完成:拍照→贴红牌→判定→清除→整顿→拍照→对比。当天出成果,当天庆祝! 每日循环整理三时段: 整理不是一次性的"大扫除",而是每天每班都要做的"日常功课"。 办公区域整理标准 桌面: 只留电话、电脑、笔筒、当前处理文件(最多3件),其余入抽屉。 抽屉: 上层放文具(定置分隔),中层放文件(分类标签),下层放私人物品(限量)。 文件柜: 过期文件清理(保存期过后销毁),文件分类编号(用颜色标签)。 电线: 捆扎固定,走线槽,不拖地、不悬空。 墙面: 只贴现行有效的看板、通知,过期撕掉。 办公桌整理标准"7原则": 生产现场整理重点 设备周边: 物料区: 工具柜/工具车: 通道/消防区(重点!): 仓库整理——最难的整理战场 仓库是整理最难的区域,因为物品多、批量大、历史遗留多。 仓库整理四步: 第一步:盘点。 先账物盘点,知道有什么、有多少,建立物料清单。 第二步:分类。 按物料类型、使用频率、保质期分类,高频物料放近处。 第三步:清理。 过期物料报废/退货,呆滞料标红启动处理,损坏包装更换。 第四步:标识更新。 清除过期标签,统一新标签格式,一物一签。 仓库"不要物"判定基准: 整理检查表与口诀 整理检查表(红牌作战后验收): 整理口诀: 
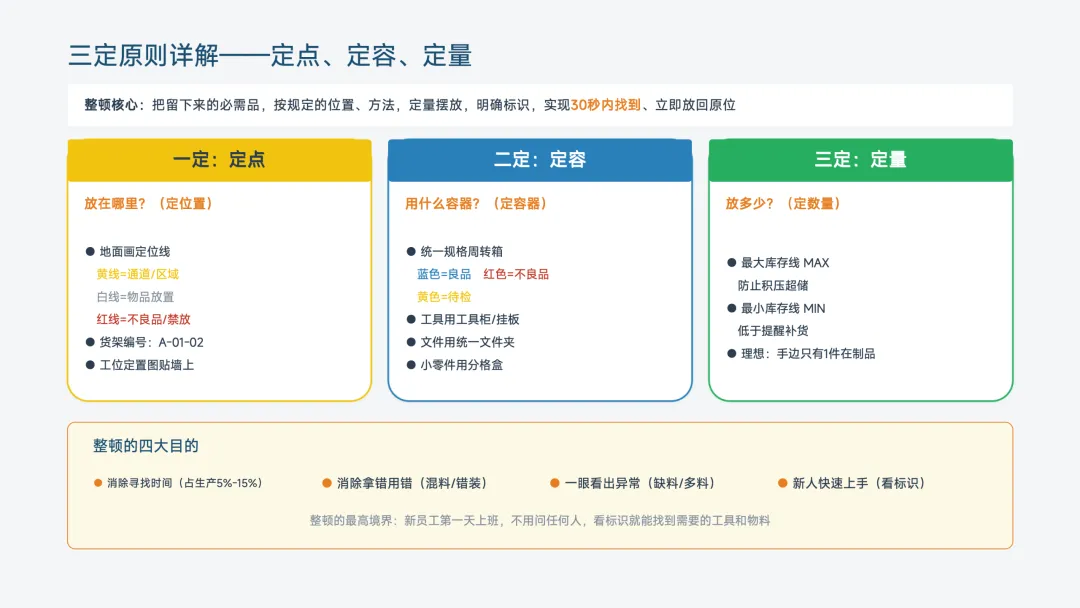
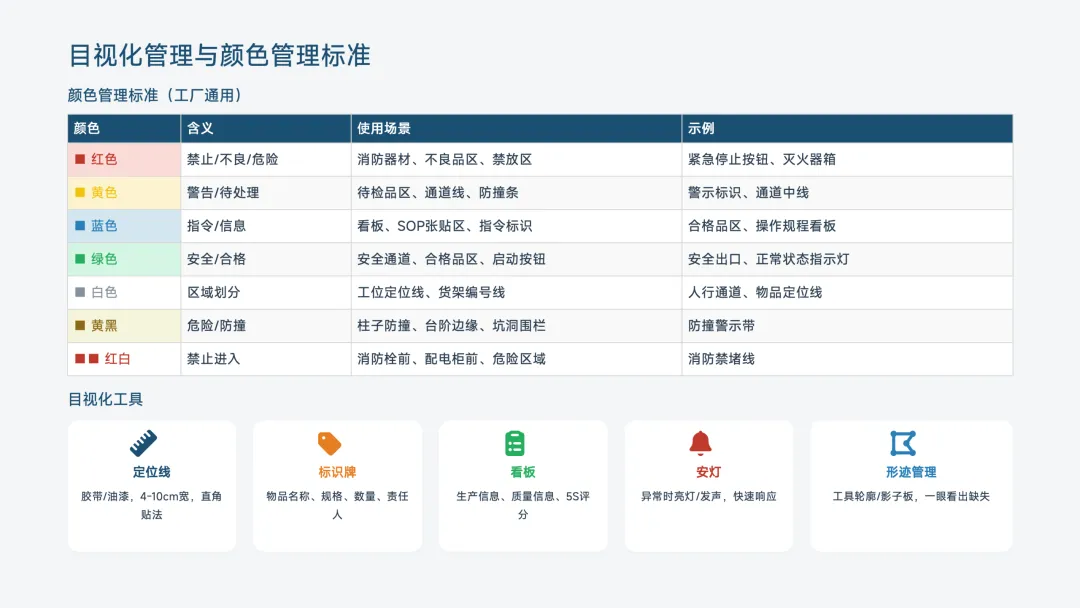
要与不要分清楚,红牌贴上不犹豫;该扔该退该转移,腾出空间好作业。 整理的核心: 不是"整齐地摆放所有东西",而是"只留下必要的东西"。整理的最高境界是——打开柜门、抽屉,里面也是整整齐齐只有必需品。 30秒找到,随手归位 三定原则详解——定点、定容、定量 整顿的核心:把留下来的必需品,按规定的位置、方法,定量摆放,明确标识,实现30秒内找到、立即放回原位。 一定:定点(放在哪里?) 二定:定容(用什么容器?) 三定:定量(放多少?) 整顿的四大目的: 整顿的最高境界: 新员工第一天上班,不用问任何人,看标识就能找到需要的工具和物料。 目视化管理与颜色管理标准 颜色管理是整顿的"视觉语言",全厂必须统一:
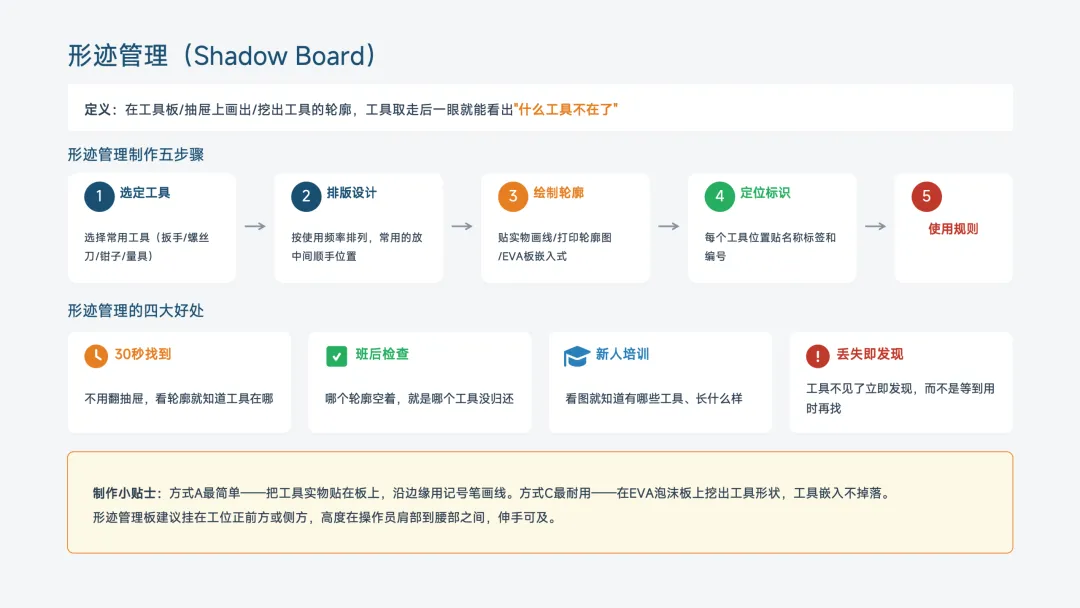
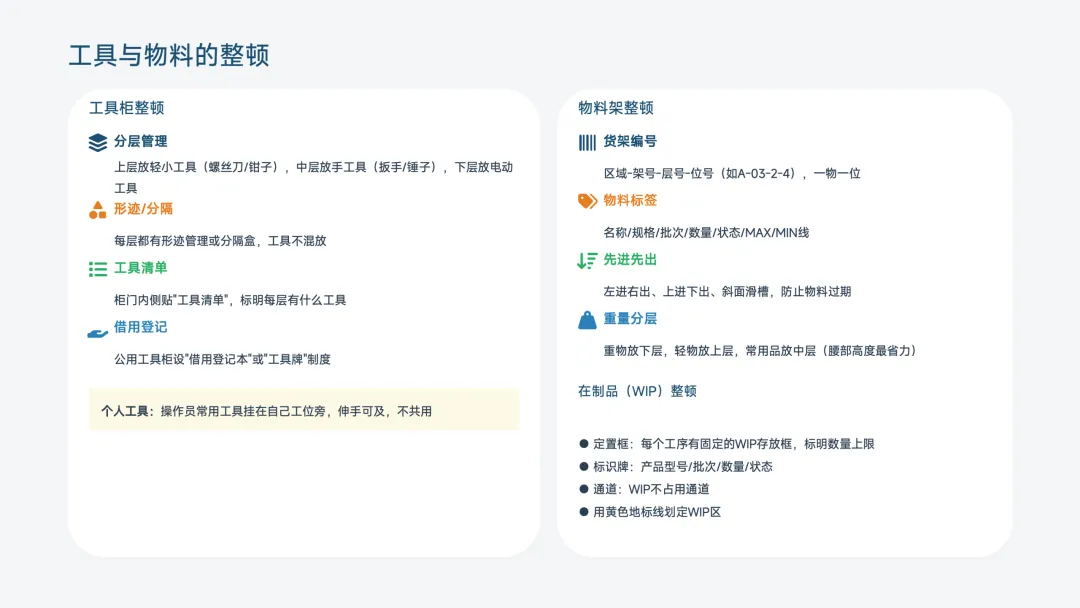
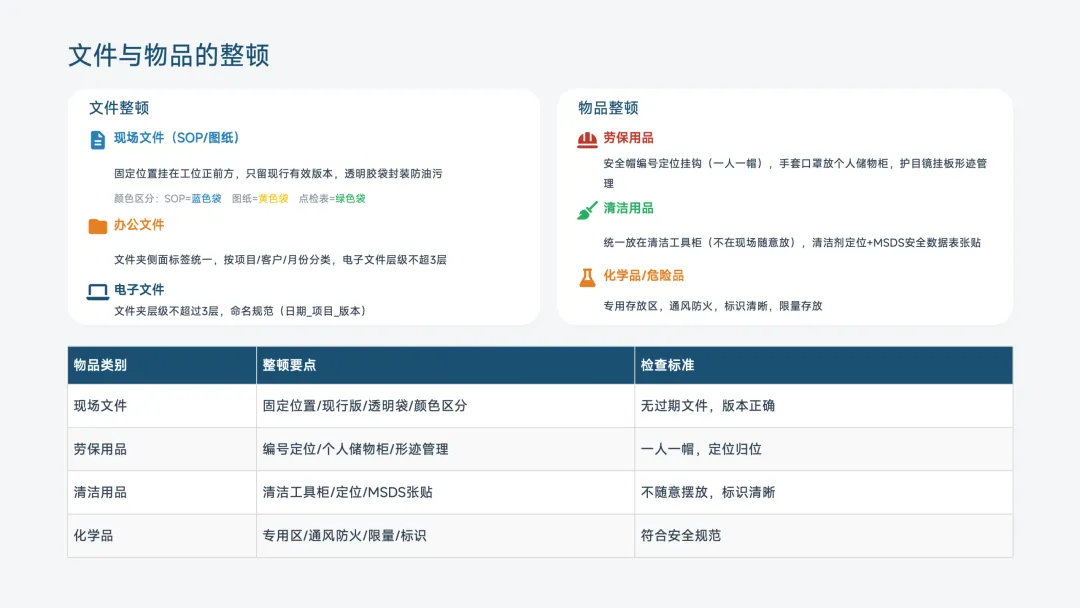
目视化工具: 形迹管理(Shadow Board) 形迹管理是整顿中最直观、最有效的工具之一。 定义: 在工具板/抽屉上画出/挖出工具的轮廓,工具取走后一眼就能看出"什么工具不在了"。 形迹管理制作五步骤: 第一步:选定工具。 选择常用工具(扳手/螺丝刀/钳子/量具)。 第二步:排版设计。 按使用频率排列,常用的放中间顺手位置。 第三步:绘制轮廓。 贴实物画线/打印轮廓图/EVA板嵌入式。 第四步:定位标识。 每个工具位置贴名称标签和编号。 第五步:使用规则。 用毕归位,班组长日检。 形迹管理的四大好处: 制作小贴士: 工具与物料的整顿 工具柜整顿: 物料架整顿: 在制品(WIP)整顿: 文件与物品的整顿
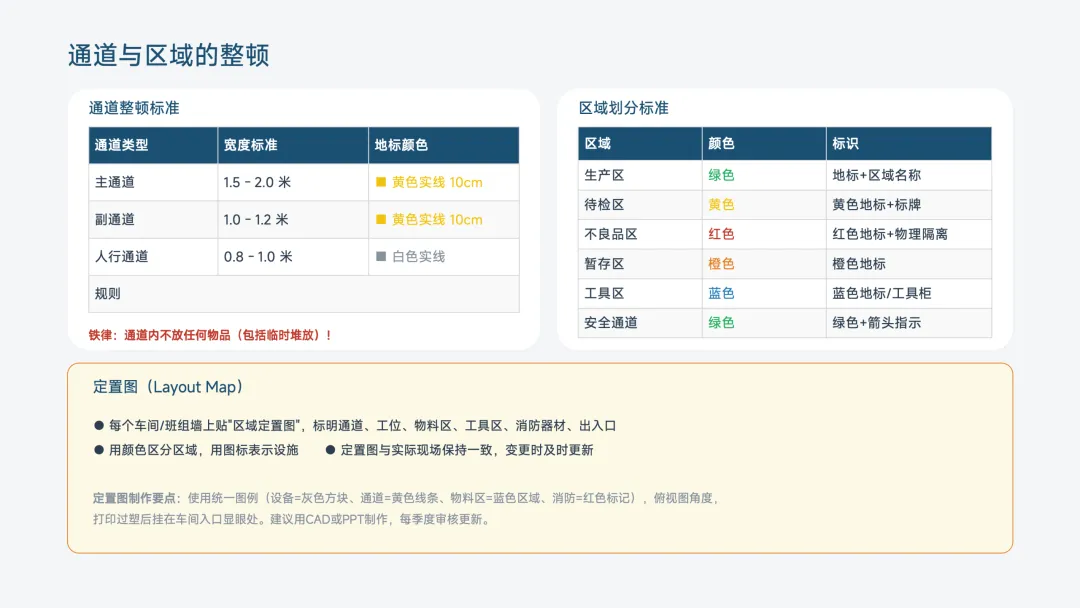
通道与区域的整顿 通道整顿标准:
铁律:通道内不放任何物品(包括临时堆放)! 区域划分标准:
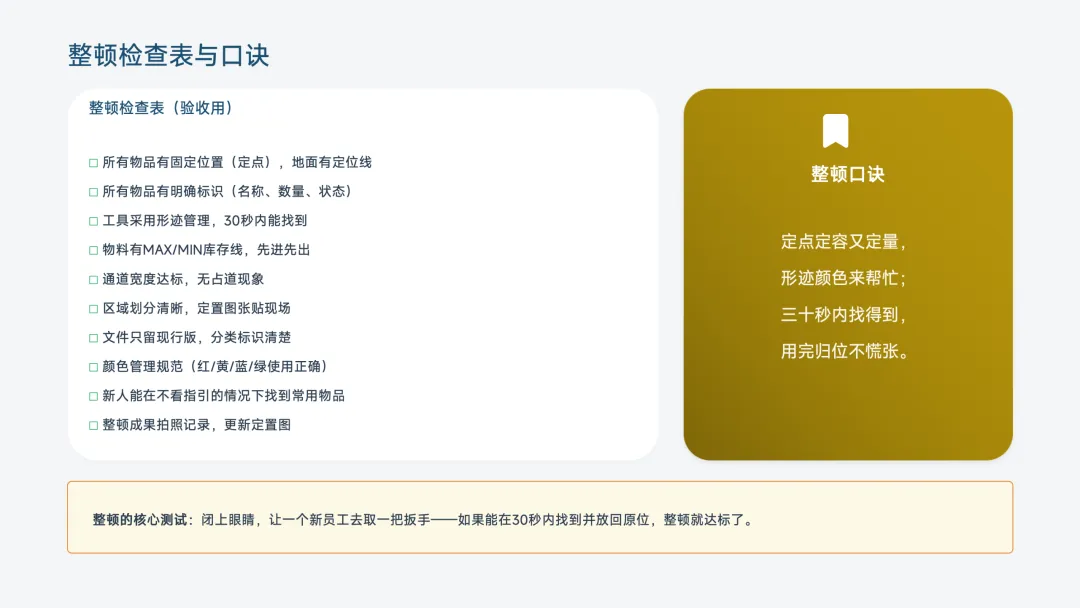
定置图(Layout Map): 定置图制作要点: 使用统一图例(设备=灰色方块、通道=黄色线条、物料区=蓝色区域、消防=红色标记),俯视图角度,打印过塑后挂在车间入口显眼处。建议用CAD或PPT制作,每季度审核更新。 整顿检查表与口诀 整顿检查表(验收用): 整顿口诀: 
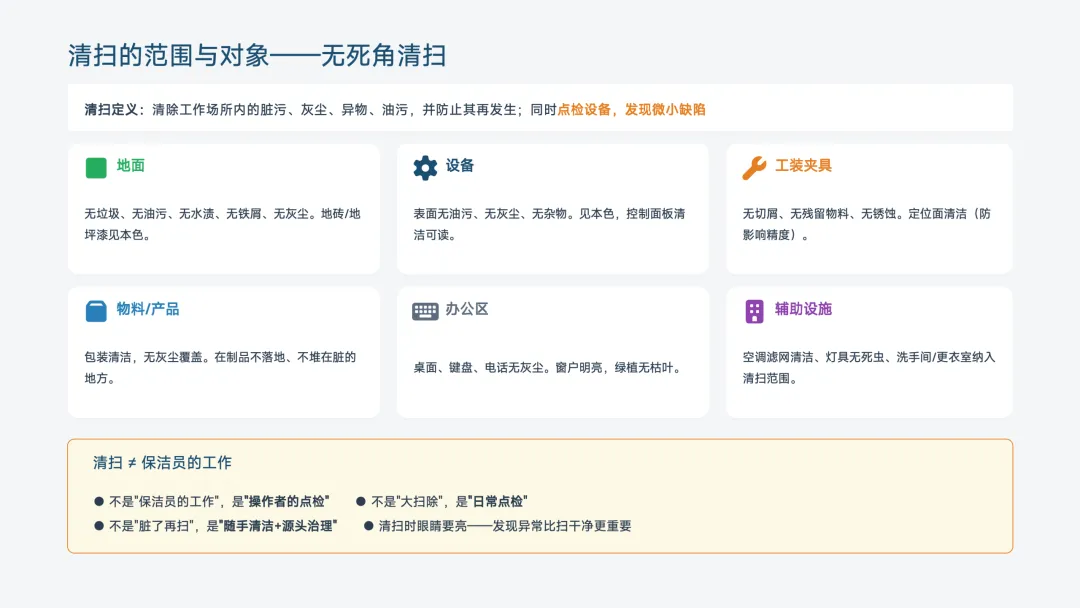
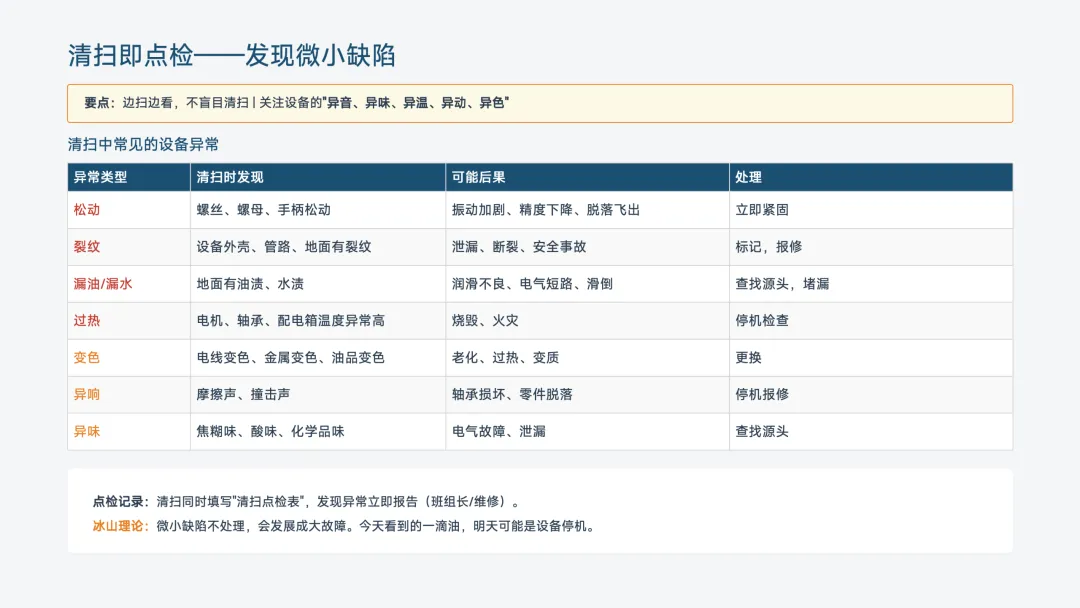
定点定容又定量,形迹颜色来帮忙;三十秒内找得到,用完归位不慌张。 整顿的核心测试: 闭上眼睛,让一个新员工去取一把扳手——如果能在30秒内找到并放回原位,整顿就达标了。 清扫即点检,点检即防故障 清扫的范围与对象——无死角清扫 清扫定义: 清除工作场所内的脏污、灰尘、异物、油污,并防止其再发生;同时点检设备,发现微小缺陷。 清扫范围包括: 清扫 ≠ 保洁员的工作: 清扫即点检——发现微小缺陷 要点: 边扫边看,不盲目清扫。关注设备的"异音、异味、异温、异动、异色"。
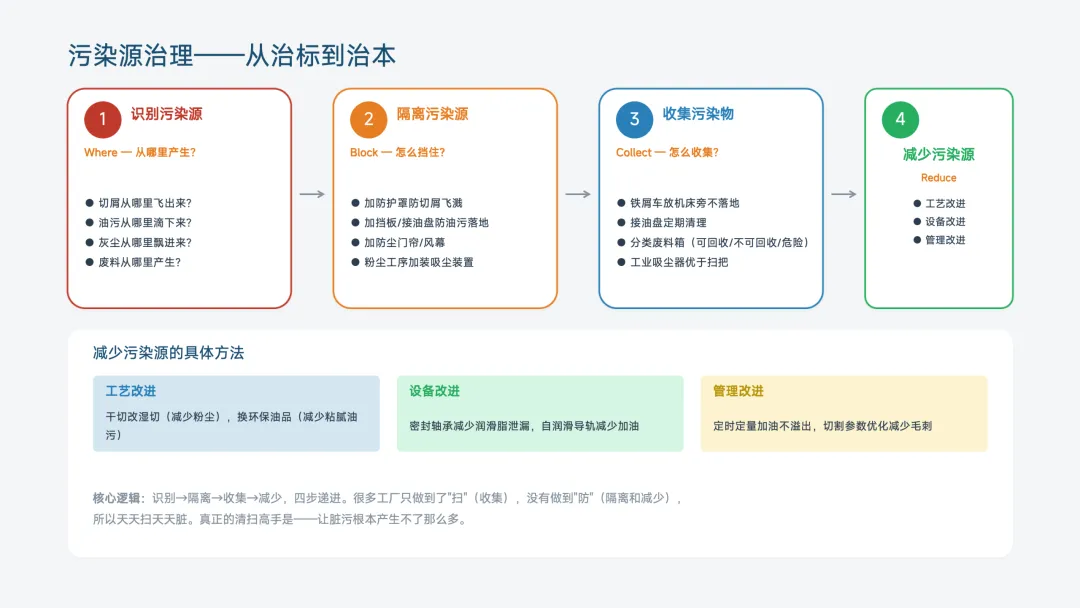
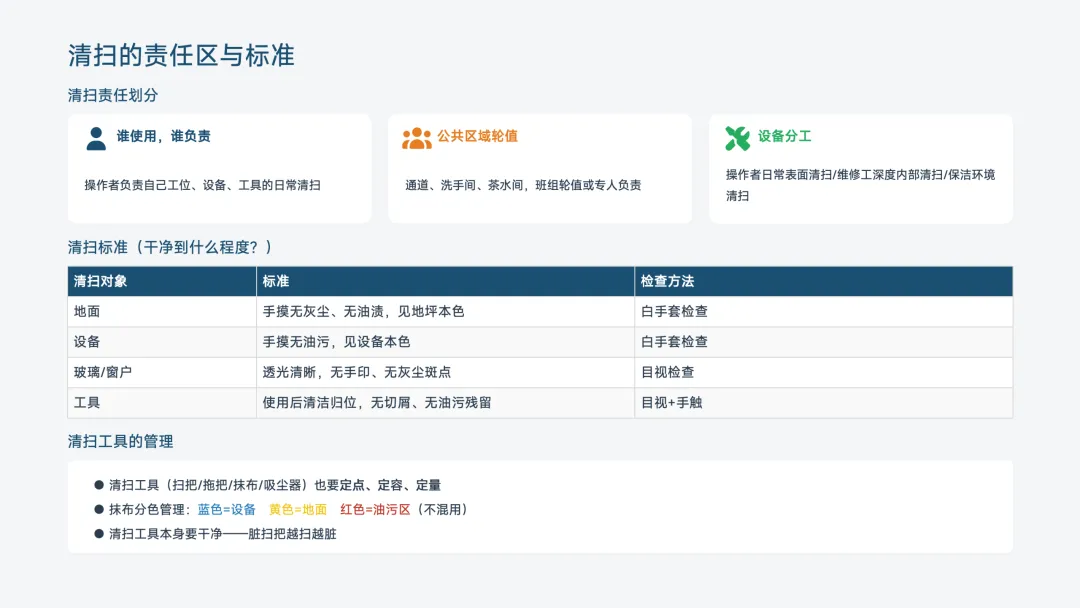
点检记录: 清扫同时填写"清扫点检表",发现异常立即报告(班组长/维修)。 冰山理论: 微小缺陷不处理,会发展成大故障。今天看到的一滴油,明天可能是设备停机。 污染源治理——从治标到治本 真正的清扫高手,不是"扫得干净",而是"让脏污根本产生不了那么多"。四步递进: 第一步:识别污染源(Where)。 第二步:隔离污染源(Block)。 第三步:收集污染物(Collect)。 第四步:减少污染源(Reduce)。 核心逻辑: 识别→隔离→收集→减少,四步递进。很多工厂只做到了"扫"(收集),没有做到"防"(隔离和减少),所以天天扫天天脏。 清扫的责任区与标准 清扫责任划分: 清扫标准(干净到什么程度?):
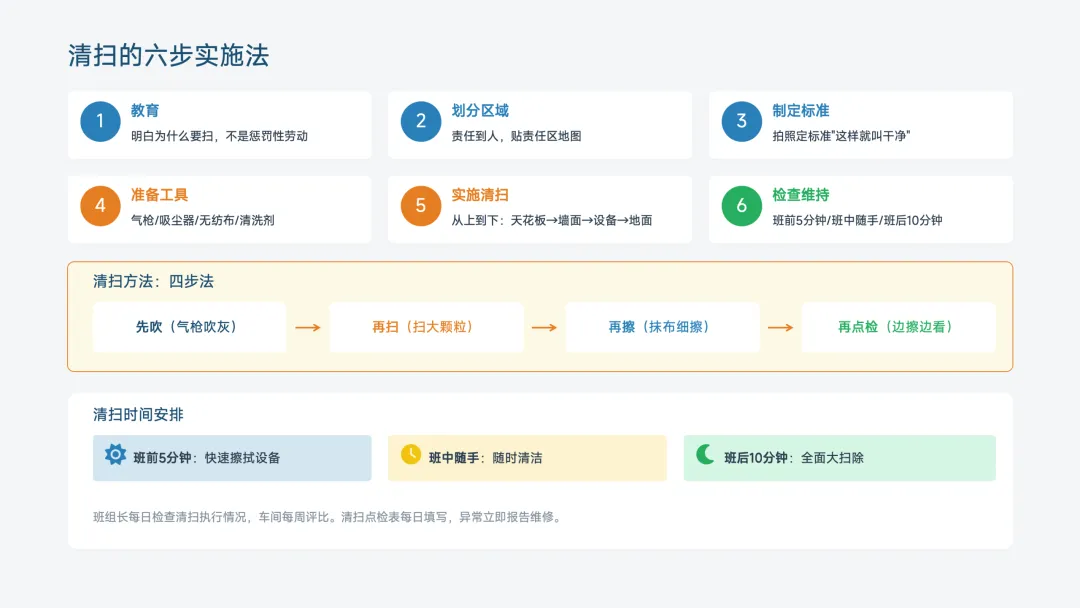
清扫工具的管理: 清扫的六步实施法 第一步:教育。 明白为什么要扫,不是惩罚性劳动。 第二步:划分区域。 责任到人,贴责任区地图。 第三步:制定标准。 拍照定标准"这样就叫干净"。 第四步:准备工具。 气枪/吸尘器/无纺布/清洗剂。 第五步:实施清扫。 从上到下:天花板→墙面→设备→地面。 第六步:检查维持。 班前5分钟/班中随手/班后10分钟。 清扫方法四步法: 清扫时间安排: 班组长每日检查清扫执行情况,车间每周评比。清扫点检表每日填写,异常立即报告维修。 清扫检查表与口诀 清扫检查表(每日/每周): 清扫口诀: 
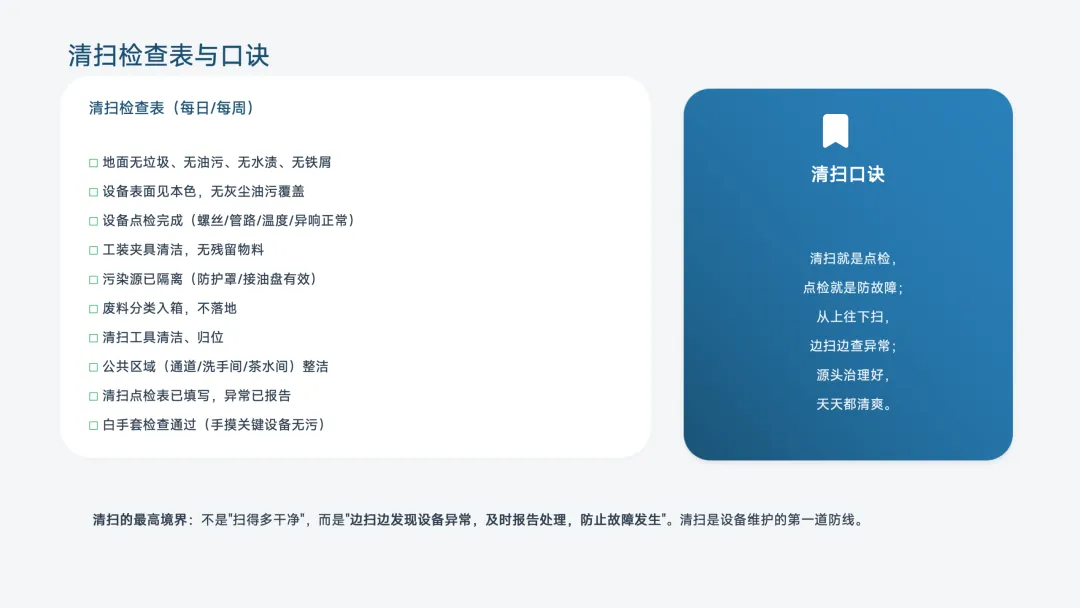
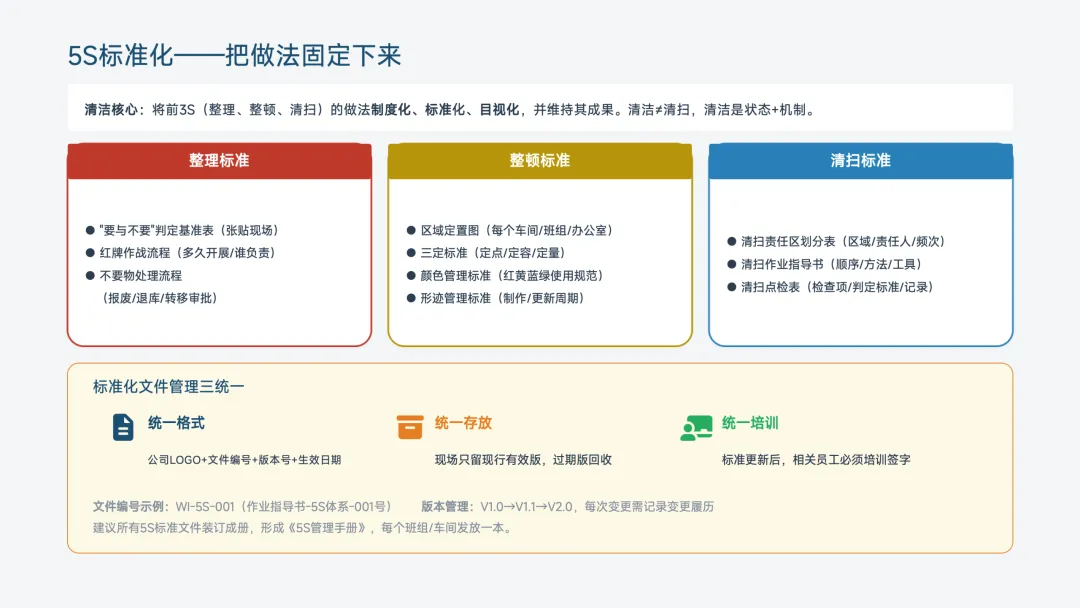
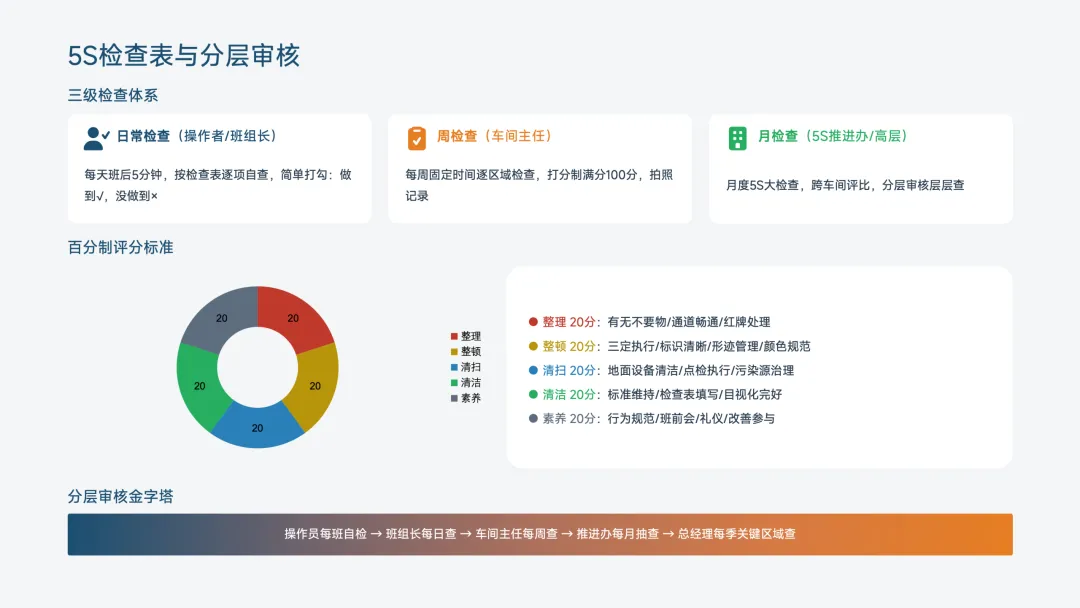
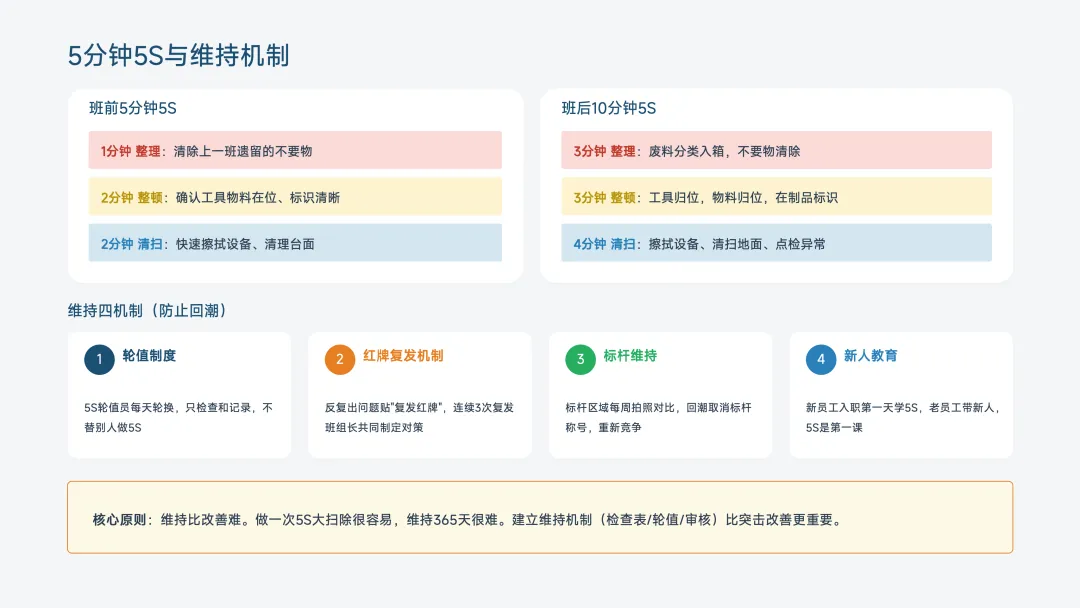
清扫就是点检,点检就是防故障;从上往下扫,边扫边查异常;源头治理好,天天都清爽。 清扫的最高境界: 不是"扫得多干净",而是"边扫边发现设备异常,及时报告处理,防止故障发生"。清扫是设备维护的第一道防线。 维持成果,标准化制度化 5S标准化——把做法固定下来 清洁核心: 将前3S(整理、整顿、清扫)的做法制度化、标准化、目视化,并维持其成果。清洁≠清扫,清洁是状态+机制。 整理标准: 整顿标准: 清扫标准: 标准化文件管理三统一: 文件编号示例: WI-5S-001(作业指导书-5S体系-001号) 版本管理: V1.0→V1.1→V2.0,每次变更需记录变更履历 建议所有5S标准文件装订成册,形成《5S管理手册》,每个班组/车间发放一本。 5S检查表与分层审核 三级检查体系: 日常检查(操作者/班组长): 每天班后5分钟,按检查表逐项自查,简单打勾:做到√,没做到×。 周检查(车间主任): 每周固定时间逐区域检查,打分制满分100分,拍照记录。 月检查(5S推进办/高层): 月度5S大检查,跨车间评比,分层审核层层查。 百分制评分标准: 分层审核金字塔: 操作员每班自检 → 班组长每日查 → 车间主任每周查 → 推进办每月抽查 → 总经理每季关键区域查 5分钟5S与维持机制 班前5分钟5S: 班后10分钟5S: 维持四机制(防止回潮): 第一,轮值制度。 5S轮值员每天轮换,只检查和记录,不替别人做5S。 第二,红牌复发机制。 反复出问题贴"复发红牌",连续3次复发班组长共同制定对策。 第三,标杆维持。 标杆区域每周拍照对比,回潮取消标杆称号,重新竞争。 第四,新人教育。 新员工入职第一天学5S,老员工带新人,5S是第一课。 核心原则: 维持比改善难。做一次5S大扫除很容易,维持365天很难。建立维持机制(检查表/轮值/审核)比突击改善更重要。 清洁检查表与口诀 清洁检查表(维持验收): 清洁口诀: 
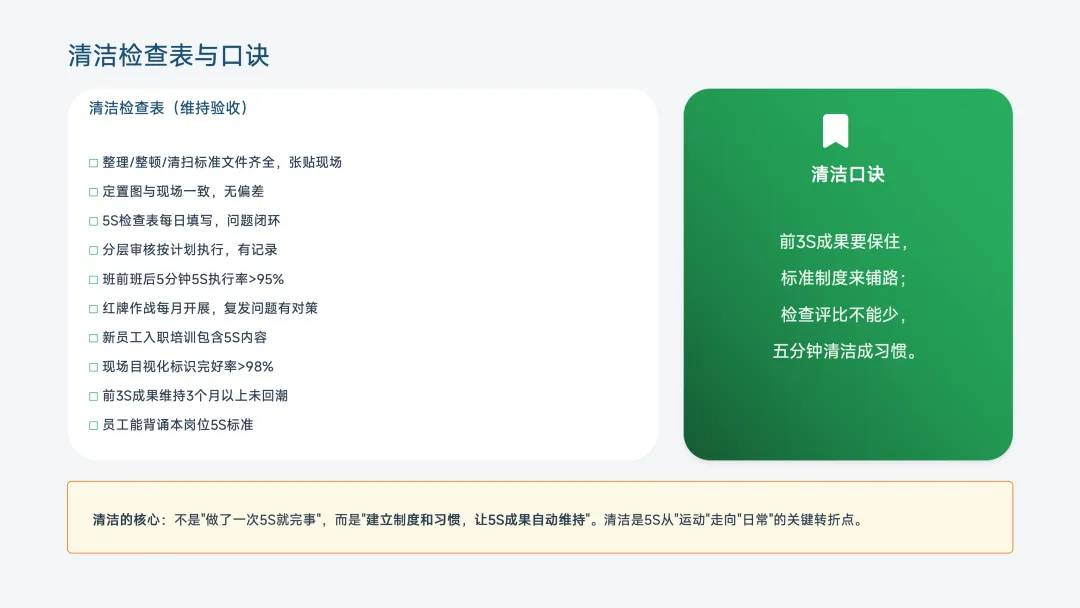
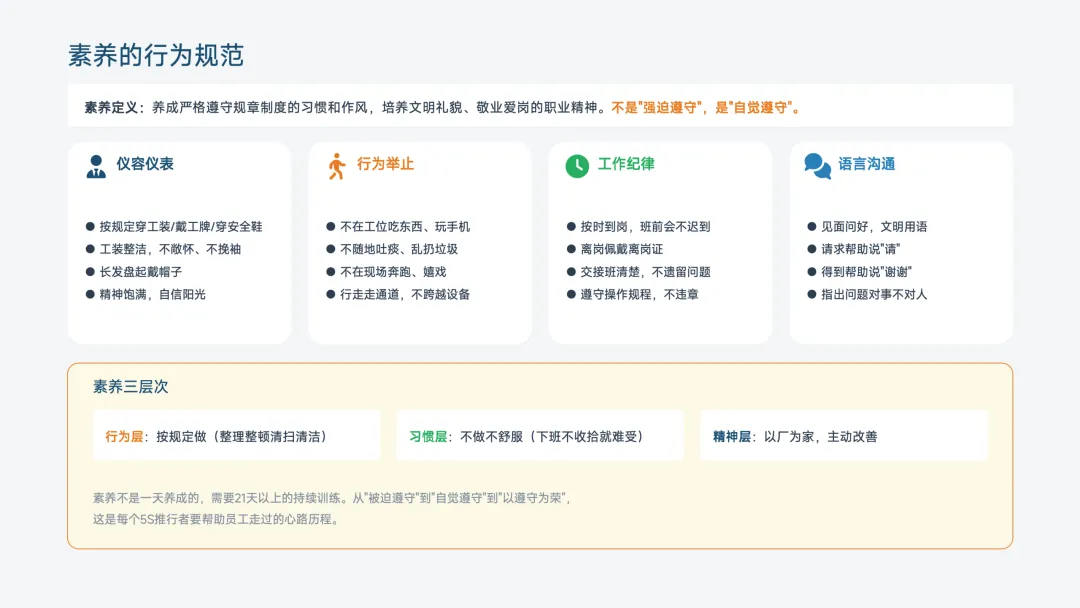
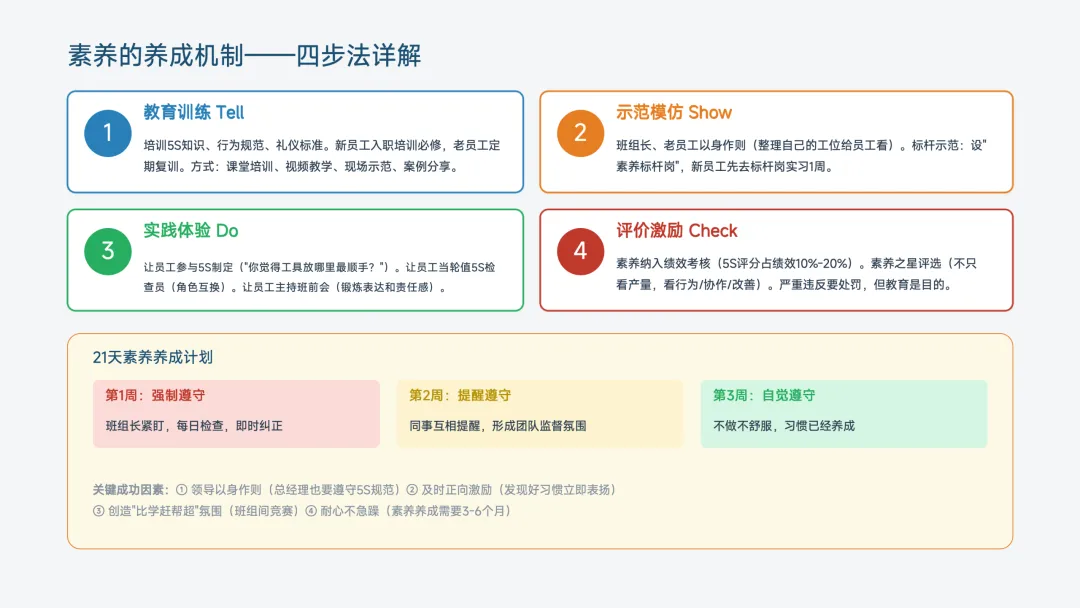
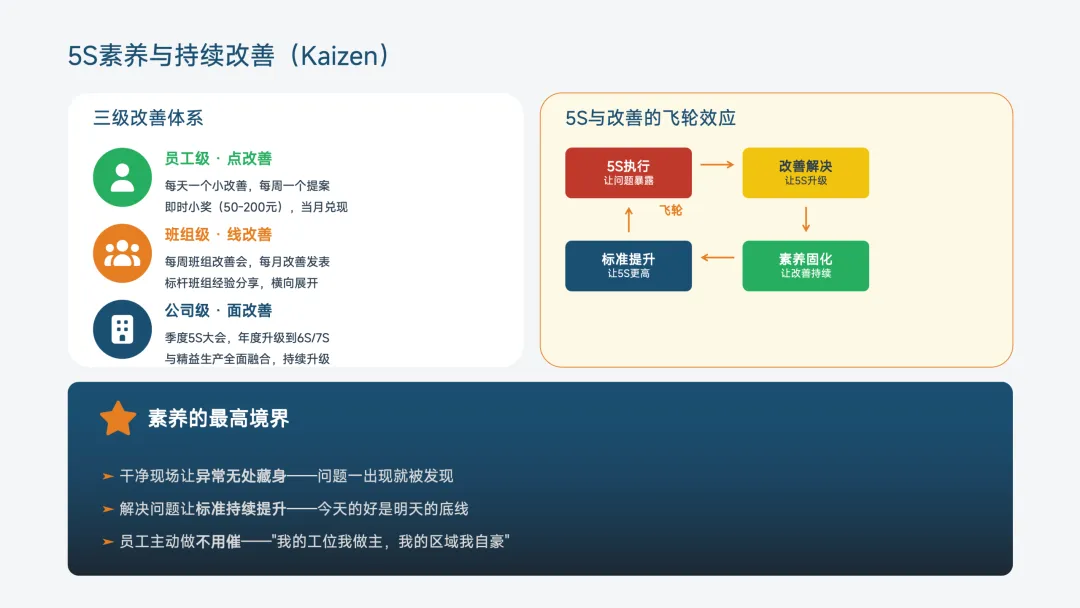
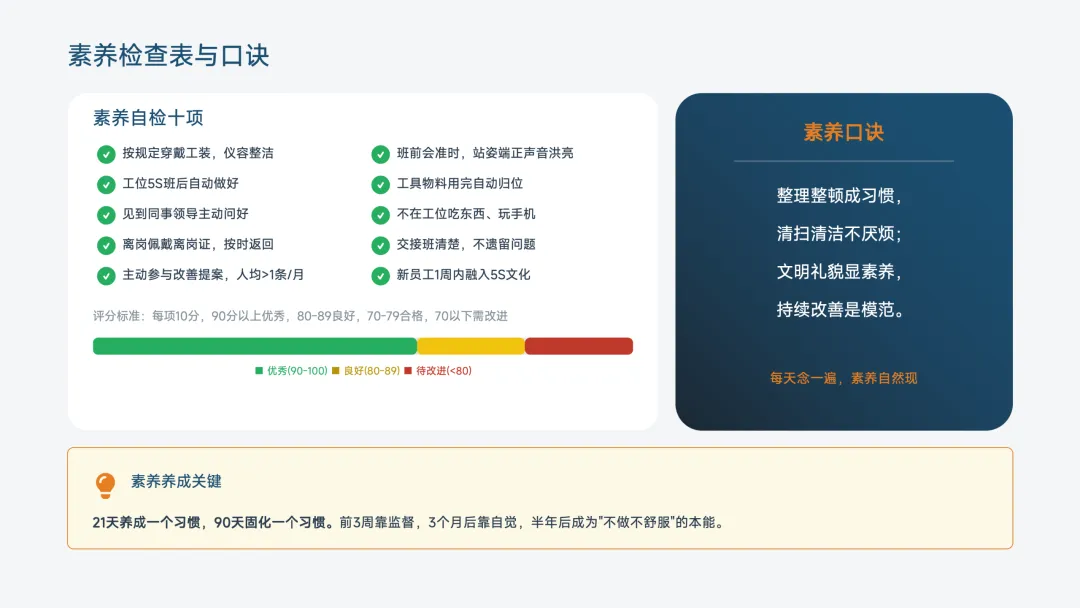
前3S成果要保住,标准制度来铺路;检查评比不能少,五分钟清洁成习惯。 清洁的核心: 不是"做了一次5S就完事",而是"建立制度和习惯,让5S成果自动维持"。清洁是5S从"运动"走向"日常"的关键转折点。 养成习惯,塑造文化 素养的行为规范 素养定义: 养成严格遵守规章制度的习惯和作风,培养文明礼貌、敬业爱岗的职业精神。不是"强迫遵守",是"自觉遵守"。 仪容仪表: 行为举止: 工作纪律: 语言沟通: 素养三层次: 素养不是一天养成的,需要21天以上的持续训练。从"被迫遵守"到"自觉遵守"到"以遵守为荣",这是每个5S推行者要帮助员工走过的心路历程。 三级晨会与5S氛围营造 公司级晨会(月度/季度): 车间级晨会(每周): 班组级晨会(每日10分钟): 班组晨会10分钟标准流程: 晨会5S要点: 礼仪与职业精神 工厂礼仪: 问候礼仪: 早上见面"早上好!"(大声、微笑、眼神交流),下班"辛苦了,明天见!" 参观礼仪: 客户/领导参观时继续作业不围观,被问话时放下工具礼貌回答。 对讲机礼仪: 先自报家门,用语简洁规范("收到"/"明白"/"请讲"),不闲聊不占用频道。 职业精神培养: 素养养成四步法 第一步:教育训练(Tell)。 培训5S知识、行为规范、礼仪标准。新员工入职培训必修,老员工定期复训。方式:课堂培训、视频教学、现场示范、案例分享。 第二步:示范模仿(Show)。 班组长、老员工以身作则(整理自己的工位给员工看)。标杆示范:设"素养标杆岗",新员工先去标杆岗实习1周。 第三步:实践体验(Do)。 让员工参与5S制定("你觉得工具放哪里最顺手?")。让员工当轮值5S检查员(角色互换)。让员工主持班前会(锻炼表达和责任感)。 第四步:评价激励(Check)。 素养纳入绩效考核(5S评分占绩效10%-20%)。素养之星评选(不只看产量,看行为/协作/改善)。严重违反要处罚,但教育是目的。 21天素养养成计划 第1周:强制遵守。 班组长紧盯,每日检查,即时纠正。 第2周:提醒遵守。 同事互相提醒,形成团队监督氛围。 第3周:自觉遵守。 不做不舒服,习惯已经养成。 关键成功因素: 5S素养与持续改善(Kaizen) 三级改善体系: 员工级·点改善: 每天一个小改善,每周一个提案。即时小奖(50-200元),当月兑现。 班组级·线改善: 每周班组改善会,每月改善发表。标杆班组经验分享,横向展开。 公司级·面改善: 季度5S大会,年度升级到6S/7S。与精益生产全面融合,持续升级。 5S与改善的飞轮效应: 5S执行 → 让问题暴露 → 改善解决 → 让5S升级 → 素养固化 → 让改善持续 → 标准提升 → 让5S更高 → 飞轮持续转动 素养的最高境界: 素养检查表与口诀 素养自检十项: 评分标准: 每项10分,90分以上优秀,80-89良好,70-79合格,70以下需改进。 素养口诀: 
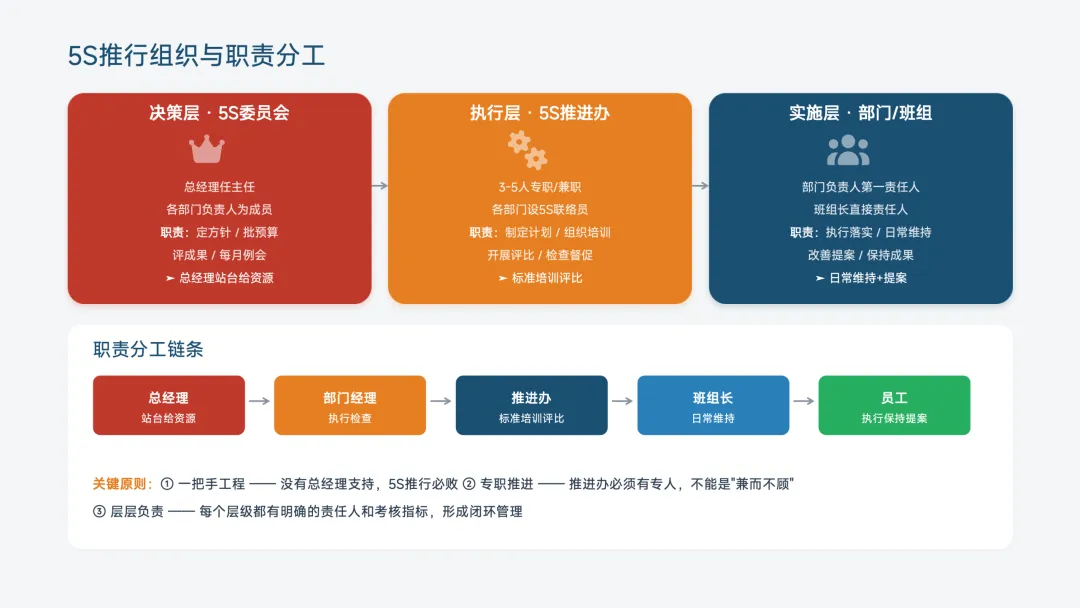
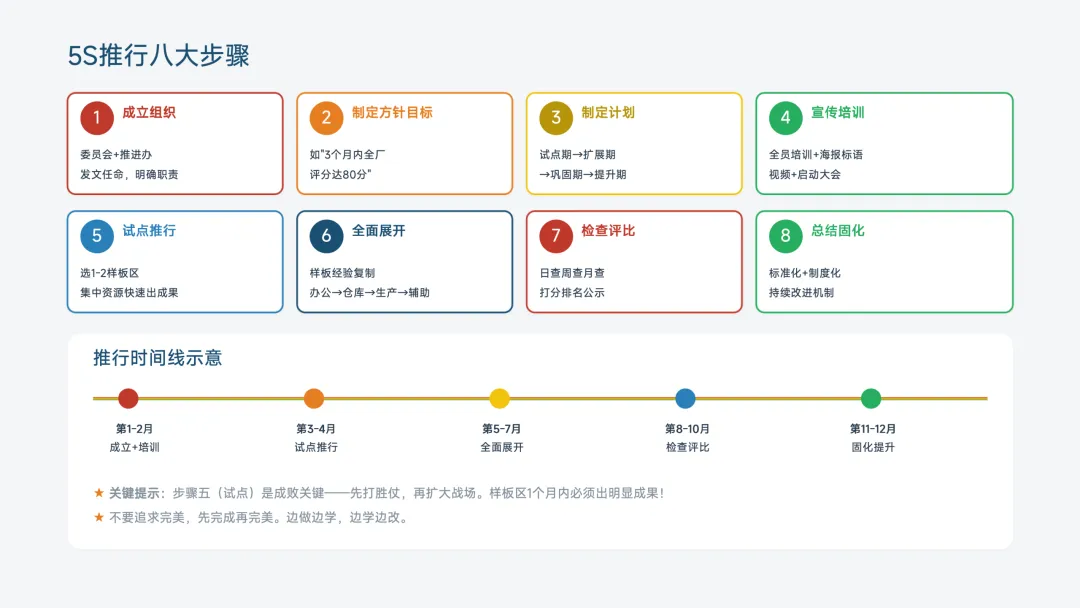
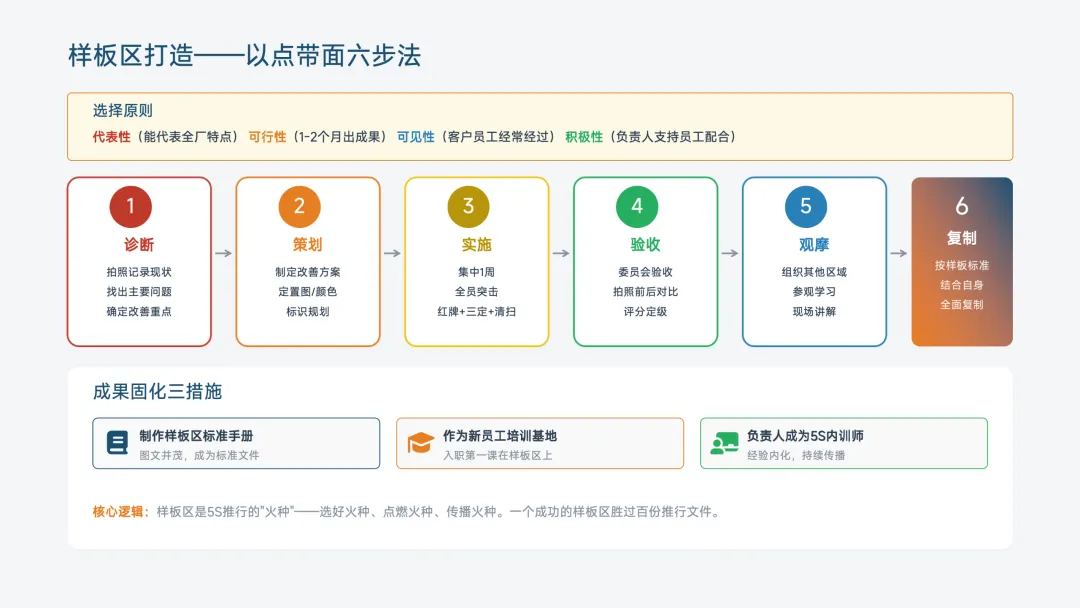
整理整顿成习惯,清扫清洁不厌烦;文明礼貌显素养,持续改善是模范。每天念一遍,素养自然现 素养养成关键: 21天养成一个习惯,90天固化一个习惯。前3周靠监督,3个月后靠自觉,半年后成为"不做不舒服"的本能。 建系统而非搞运动 5S推行组织与职责分工 决策层·5S委员会: 执行层·5S推进办: 实施层·部门/班组: 职责分工链条: 总经理(站台给资源)→ 部门经理(执行检查)→ 推进办(标准培训评比)→ 班组长(日常维持)→ 员工(执行保持提案) 关键原则: 5S推行八大步骤 第一步:成立组织。 委员会+推进办,发文任命,明确职责。 第二步:制定方针目标。 如"3个月内全厂评分达80分"。 第三步:制定计划。 试点期→扩展期→巩固期→提升期。 第四步:宣传培训。 全员培训+海报标语+视频+启动大会。 第五步:试点推行。 选1-2样板区,集中资源快速出成果。 第六步:全面展开。 样板经验复制,办公→仓库→生产→辅助。 第七步:检查评比。 日查周查月查,打分排名公示。 第八步:总结固化。 标准化+制度化+持续改进机制。 推行时间线示意: 关键提示: 步骤五(试点)是成败关键——先打胜仗,再扩大战场。样板区1个月内必须出明显成果!不要追求完美,先完成再完美。边做边学,边学边改。 样板区打造——以点带面六步法 选择原则: 代表性(能代表全厂特点)、可行性(1-2个月出成果)、可见性(客户员工经常经过)、积极性(负责人支持员工配合)。 六步法: 第一步:诊断。 拍照记录现状,找出主要问题,确定改善重点。 第二步:策划。 制定改善方案,定置图/颜色/标识规划。 第三步:实施。 集中1周,全员突击,红牌+三定+清扫。 第四步:验收。 委员会验收,拍照前后对比,评分定级。 第五步:观摩。 组织其他区域参观学习,现场讲解。 第六步:复制。 按样板标准,结合自身,全面复制。 成果固化三措施: 核心逻辑: 样板区是5S推行的"火种"——选好火种、点燃火种、传播火种。一个成功的样板区胜过百份推行文件。 5S评价标准与评分方法
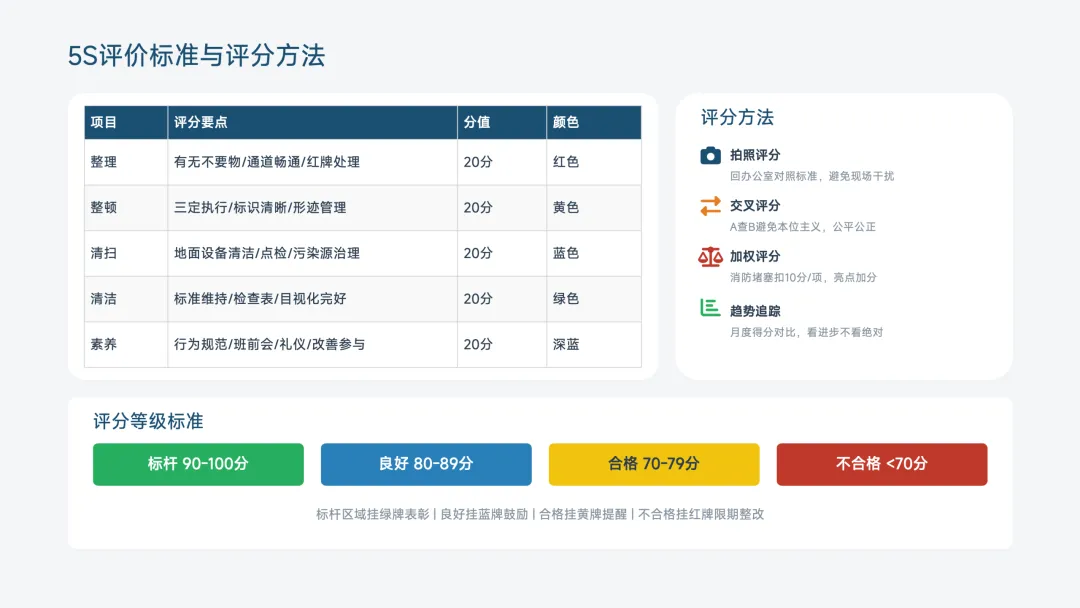
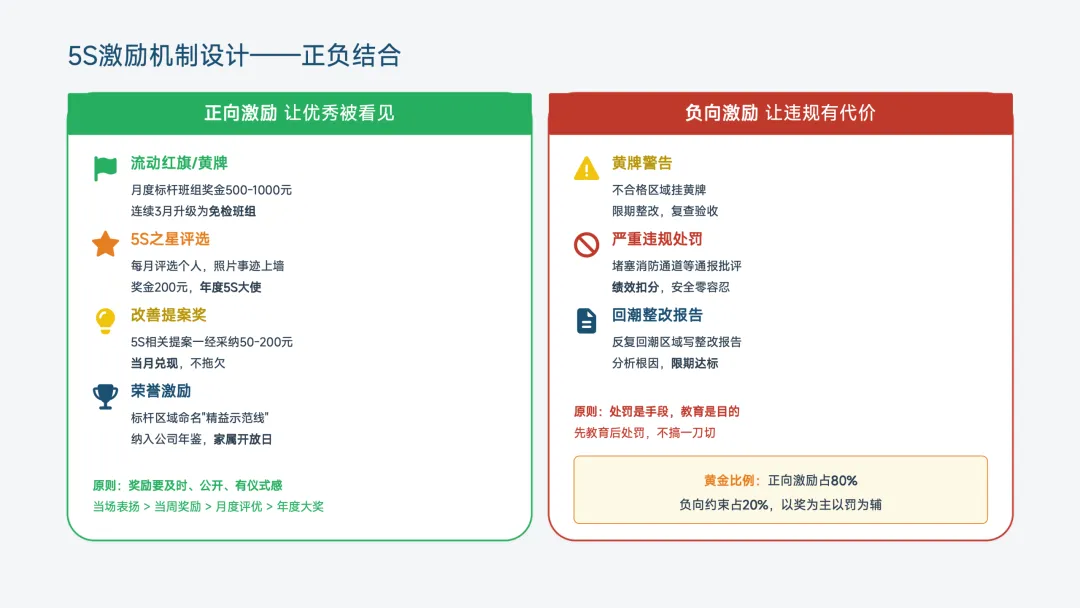
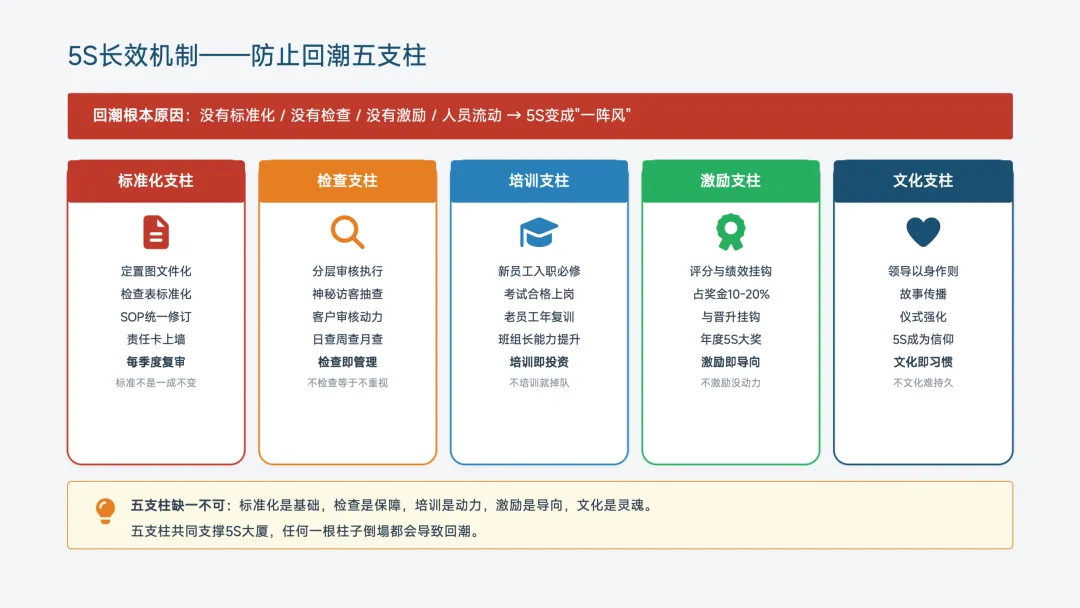
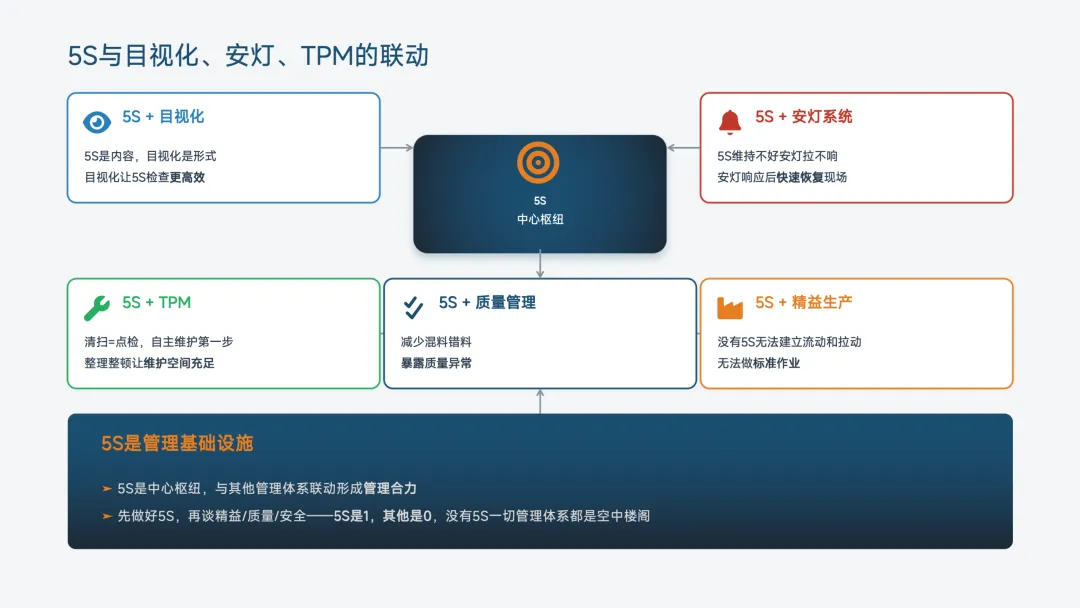
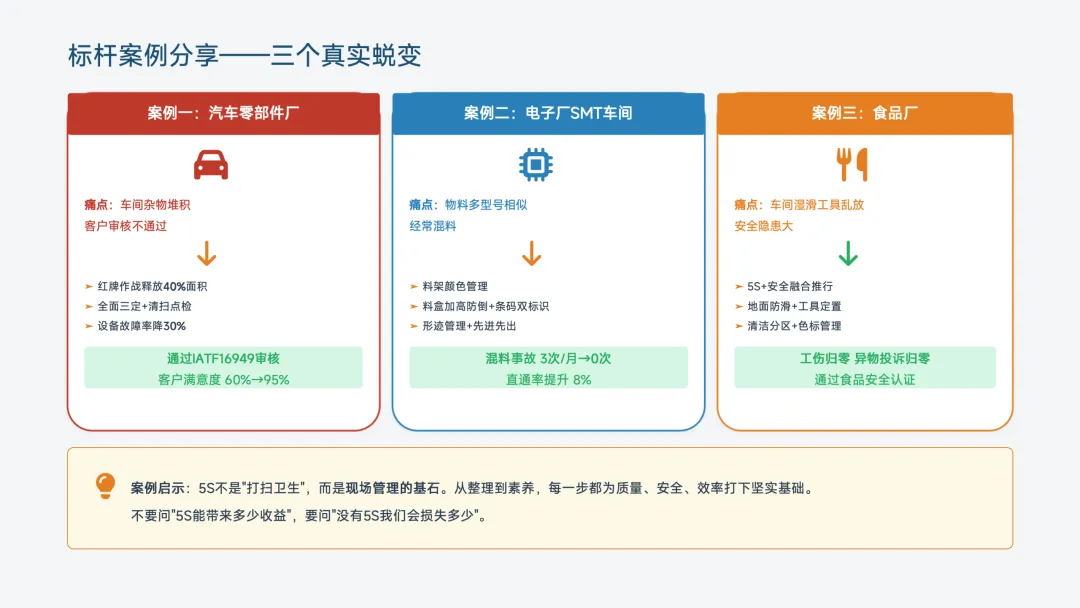
评分方法: 评分等级标准: 5S激励机制设计——正负结合 正向激励(让优秀被看见): 流动红旗/黄牌: 月度标杆班组奖金500-1000元,连续3月升级为免检班组。 5S之星评选: 每月评选个人,照片事迹上墙,奖金200元,年度5S大使。 改善提案奖: 5S相关提案一经采纳50-200元,当月兑现,不拖欠。 荣誉激励: 标杆区域命名"精益示范线",纳入公司年鉴,家属开放日。 原则: 奖励要及时、公开、有仪式感。当场表扬 > 当周奖励 > 月度评优 > 年度大奖。 负向激励(让违规有代价): 黄牌警告: 不合格区域挂黄牌,限期整改,复查验收。 严重违规处罚: 堵塞消防通道等通报批评,绩效扣分,安全零容忍。 回潮整改报告: 反复回潮区域写整改报告,分析根因,限期达标。 原则: 处罚是手段,教育是目的。先教育后处罚,不搞一刀切。 黄金比例: 正向激励占80%,负向约束占20%,以奖为主以罚为辅。 5S长效机制——防止回潮五支柱 回潮根本原因: 没有标准化/没有检查/没有激励/人员流动 → 5S变成"一阵风" 五支柱: 第一支柱:标准化。 定置图文件化、检查表标准化、SOP统一修订、责任卡上墙、每季度复审。标准不是一成不变。 第二支柱:检查。 分层审核执行、神秘访客抽查、客户审核动力、日查周查月查。检查即管理,不检查等于不重视。 第三支柱:培训。 新员工入职必修、考试合格上岗、老员工年复训、班组长能力提升。培训即投资,不培训就掉队。 第四支柱:激励。 评分与绩效挂钩(占奖金10-20%)、与晋升挂钩、年度5S大奖。激励即导向,不激励没动力。 第五支柱:文化。 领导以身作则、故事传播、仪式强化、5S成为信仰。文化即习惯,不文化难持久。 五支柱缺一不可: 标准化是基础,检查是保障,培训是动力,激励是导向,文化是灵魂。五支柱共同支撑5S大厦,任何一根柱子倒塌都会导致回潮。 5S与目视化、安灯、TPM的联动 5S是中心枢纽,与其他管理体系联动形成管理合力: 5S + 目视化: 5S是内容,目视化是形式。目视化让5S检查更高效。 5S + 安灯系统: 5S维持不好安灯拉不响。安灯响应后快速恢复现场。 5S + TPM: 清扫=点检,自主维护第一步。整理整顿让维护空间充足。 5S + 精益生产: 没有5S无法建立流动和拉动,无法做标准作业。 5S + 质量管理: 减少混料错料,暴露质量异常。 5S是管理基础设施。 先做好5S,再谈精益/质量/安全——5S是1,其他是0,没有5S一切管理体系都是空中楼阁。 标杆案例分享——三个真实蜕变 案例一:汽车零部件厂 案例二:电子厂SMT车间 案例三:食品厂 案例启示: 5S不是"打扫卫生",而是现场管理的基石。从整理到素养,每一步都为质量、安全、效率打下坚实基础。不要问"5S能带来多少收益",要问"没有5S我们会损失多少"。 30天5S启动行动计划 第1周:点火周 第2周:示范周 第3周:扩展周 第4周:固化周 关键成功要素: 5S是改善之母、管理之基、素养之始 整理现空间,整顿省时间;清扫除隐患,清洁成标准;素养塑习惯,5S永流传。 三句话送给大家: 第一句: "一屋不扫,何以扫天下;现场不整,何以赢市场。" 第二句: "5S不是额外负担,是消除浪费的投资。" 第三句: "5S最高境界是员工觉得'我的工位真整洁,我真自豪'。" 三个行动承诺: 第一,本周选一个区域做样板。 不用等全厂推行,先从一个班组、一个工位开始。 第二,明天就开始红牌作战。 拿上红牌,去现场贴。贴得越多,改善空间越大。 第三,建立班前班后5分钟机制。 从今天开始,每天班前5分钟、班后10分钟,雷打不动。 5S没有终点,只有连续改善的下一个起点。 从今天开始,从每一件小事开始,让整理成为本能,让整顿成为习惯,让清扫成为点检,让清洁成为标准,让素养成为文化。 让我们一起,打造一目了然、高效安全、持续改善的现场! 
01
5S与精益生产: 5S是精益的"入门课",没有5S就没有流动和拉动。
5S与TPM: 清扫=点检,是TPM自主维护的第一步。
5S与质量管理: 减少混料错料,清扫让质量缺陷暴露。
5S与安全管理: 消除消防隐患,危险品定位存放、标识清晰。
5S与目视化管理: 5S是目视化的基础,目视化是5S的升华。
5S是管理活动,不是卫生活动
5S是全员责任,不是某个部门的事
5S是长期投资,不是短期运动
5S需要系统培训,不是谁都会
5S以激励为主,不是罚款工具
5S越忙越要做,不是闲了才做
02
不是"把东西藏进柜子",是"把不要的东西扔掉"
不是"整齐地堆放所有东西",是"只留下必要的"
不是"以后可能有用",是"现在不用就处理"
空间释放:腾出30%-50%的有效面积
寻找减少:不用在杂物堆里翻找
误用防止:不会拿错料、用错工具
隐患消除:清除易燃物、障碍物
物品名称、数量
所在区域、贴牌日期
贴牌人、不要的理由
处理意见、处理期限
处理人签字
班前: 检查工位,清除上一班遗留不要物。
班中: 随时清理作业废料、包装物。
班后: 整理现场,只留必需品。
桌面物品不超过7件(电话/显示器/键盘/鼠标/笔筒/水杯/当前文件) 抽屉内用分隔盒,物品不混放 椅子归位,人离椅靠桌 垃圾桶分类(纸/塑料/其他),不过满
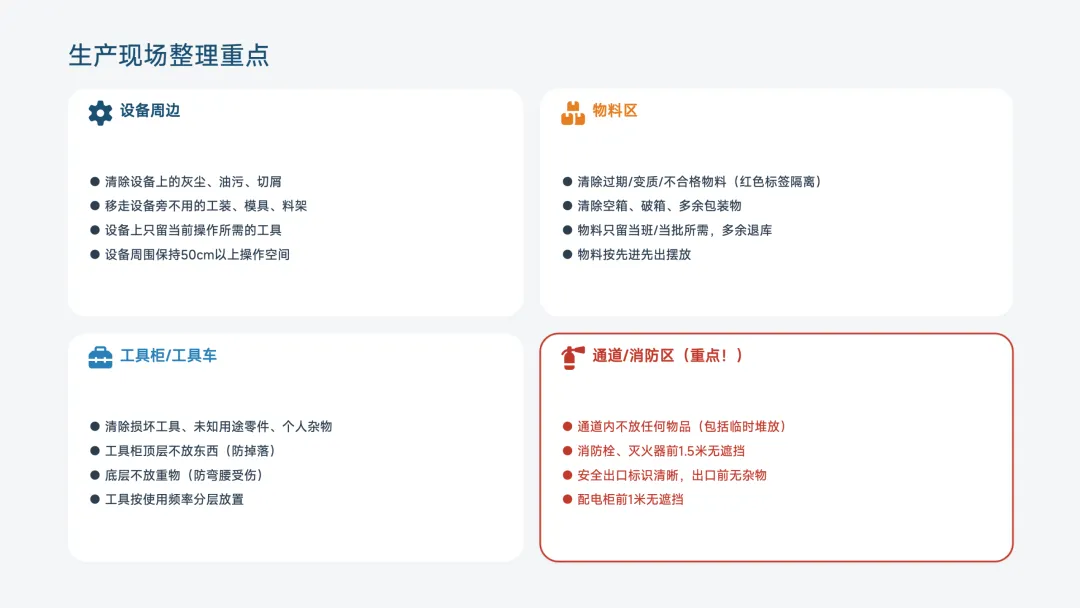
清除设备上的灰尘、油污、切屑
移走设备旁不用的工装、模具、料架
设备上只留当前操作所需的工具
设备周围保持50cm以上操作空间
清除过期/变质/不合格物料(红色标签隔离)
清除空箱、破箱、多余包装物
物料只留当班/当批所需,多余退库
物料按先进先出摆放
清除损坏工具、未知用途零件、个人杂物
工具柜顶层不放东西(防掉落)
底层不放重物(防弯腰受伤)
工具按使用频率分层放置
通道内不放任何物品(包括临时堆放)
消防栓、灭火器前1.5米无遮挡
安全出口标识清晰,出口前无杂物
配电柜前1米无遮挡
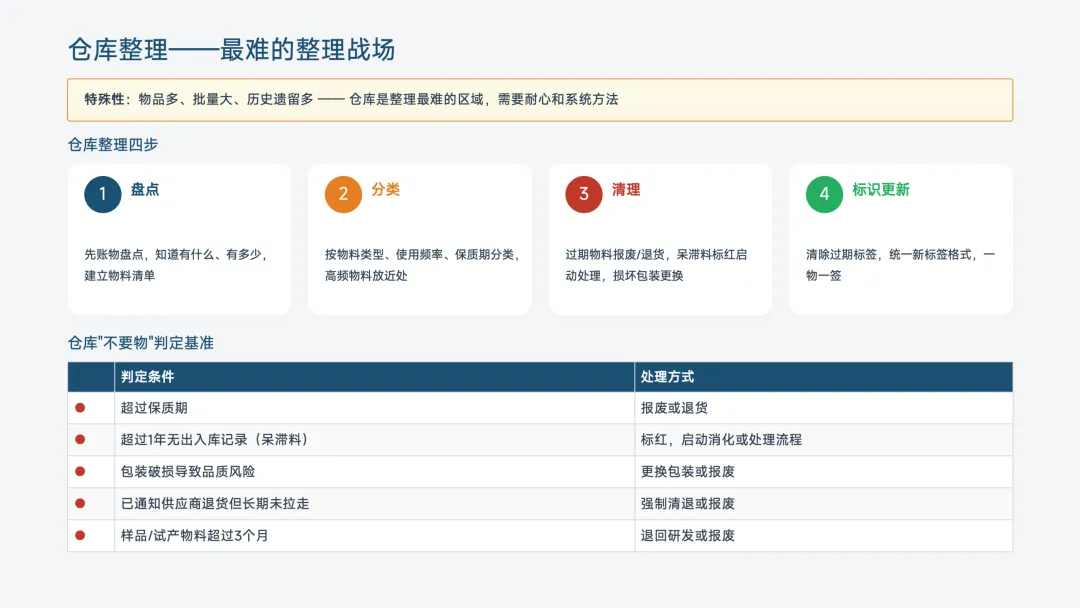
超过保质期 → 报废或退货
超过1年无出入库记录(呆滞料) → 标红,启动消化或处理流程
包装破损导致品质风险 → 更换包装或报废
已通知供应商退货但长期未拉走 → 强制清退或报废
样品/试产物料超过3个月 → 退回研发或报废
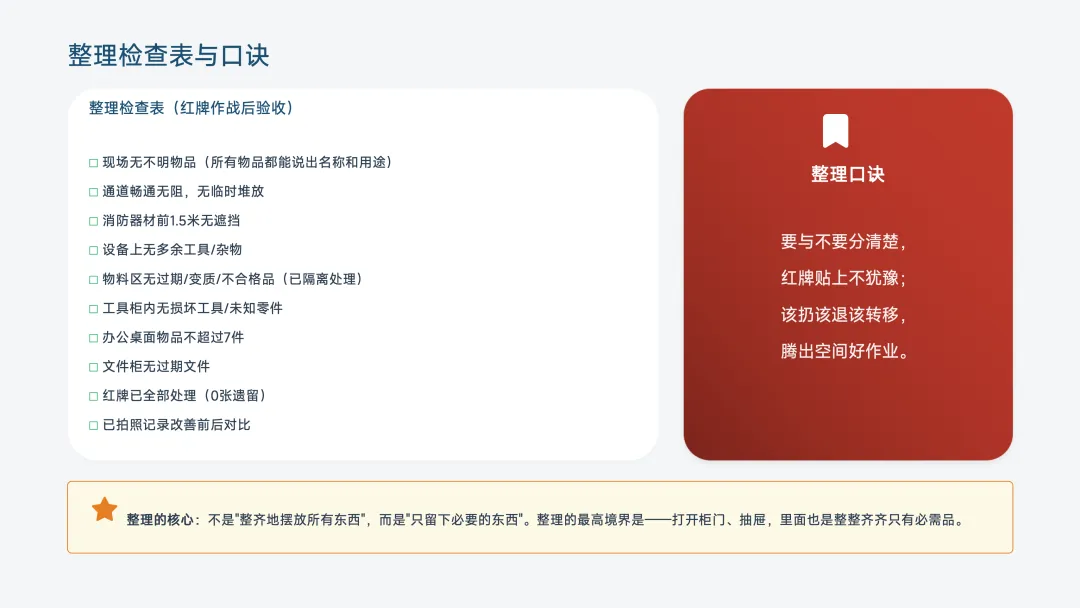
☐ 现场无不明物品(所有物品都能说出名称和用途)
☐ 通道畅通无阻,无临时堆放
☐ 消防器材前1.5米无遮挡
☐ 设备上无多余工具/杂物
☐ 物料区无过期/变质/不合格品(已隔离处理)
☐ 工具柜内无损坏工具/未知零件
☐ 办公桌面物品不超过7件
☐ 文件柜无过期文件
☐ 红牌已全部处理(0张遗留)
☐ 已拍照记录改善前后对比
03
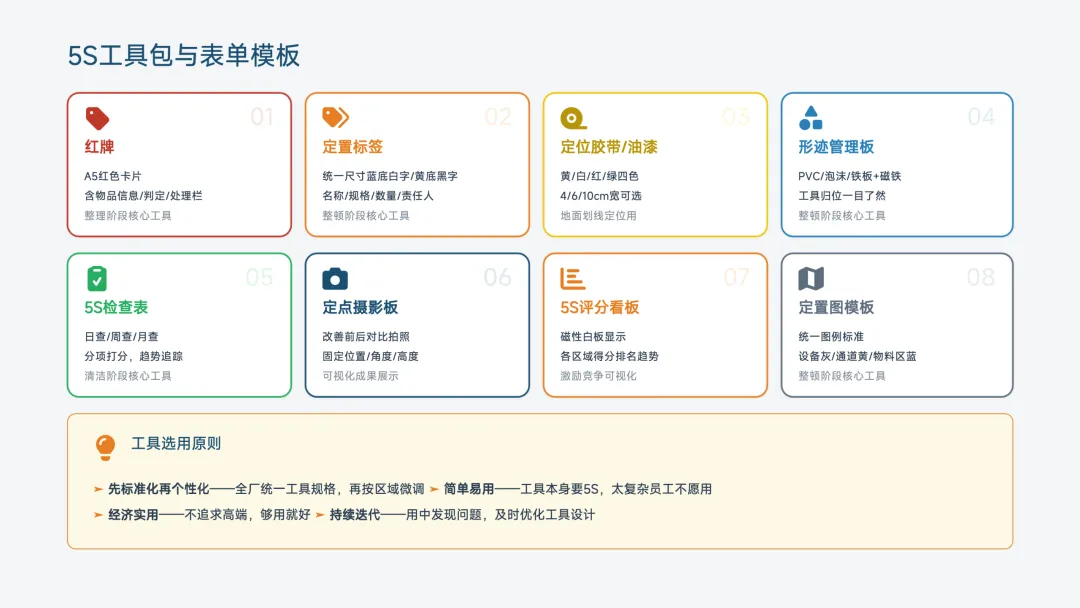
地面画定位线:黄线=通道/区域,白线=物品放置,红线=不良品/禁放
货架编号:A-01-02(区域-架号-层号-位号)
工位定置图贴墙上
统一规格周转箱:蓝色=良品,红色=不良品,黄色=待检
工具用工具柜/挂板
文件用统一文件夹
小零件用分格盒
最大库存线 MAX:防止积压超储
最小库存线 MIN:低于提醒补货
理想:手边只有1件在制品
消除寻找时间(占生产5%-15%) 消除拿错用错(混料/错装) 一眼看出异常(缺料/多料) 新人快速上手(看标识)
定位线: 胶带/油漆,4-10cm宽,直角贴法
标识牌: 物品名称、规格、数量、责任人
看板: 生产信息、质量信息、5S评分
安灯: 异常时亮灯/发声,快速响应
形迹管理: 工具轮廓/影子板,一眼看出缺失
30秒找到: 不用翻抽屉,看轮廓就知道工具在哪。 班后检查: 哪个轮廓空着,就是哪个工具没归还。 新人培训: 看图就知道有哪些工具、长什么样。 丢失即发现: 工具不见了立即发现,而不是等到用时再找。
方式A最简单——把工具实物贴在板上,沿边缘用记号笔画线。
方式C最耐用——在EVA泡沫板上挖出工具形状,工具嵌入不掉落。
形迹管理板建议挂在工位正前方或侧方,高度在操作员肩部到腰部之间,伸手可及。
分层管理: 上层放轻小工具(螺丝刀/钳子),中层放手工具(扳手/锤子),下层放电动工具。
形迹/分隔: 每层都有形迹管理或分隔盒,工具不混放。
工具清单: 柜门内侧贴"工具清单",标明每层有什么工具。
借用登记: 公用工具柜设"借用登记本"或"工具牌"制度。
个人工具: 操作员常用工具挂在自己工位旁,伸手可及,不共用。
货架编号: 区域-架号-层号-位号(如A-03-2-4),一物一位。
物料标签: 名称/规格/批次/数量/状态/MAX/MIN线。
先进先出: 左进右出、上进下出、斜面滑槽,防止物料过期。
重量分层: 重物放下层,轻物放上层,常用品放中层(腰部高度最省力)。
定置框: 每个工序有固定的WIP存放框,标明数量上限。
标识牌: 产品型号/批次/数量/状态。
通道: WIP不占用通道。
用黄色地标线划定WIP区。
每个车间/班组墙上贴"区域定置图",标明通道、工位、物料区、工具区、消防器材、出入口。
用颜色区分区域,用图标表示设施。
定置图与实际现场保持一致,变更时及时更新。
☐ 所有物品有固定位置(定点),地面有定位线
☐ 所有物品有明确标识(名称、数量、状态)
☐ 工具采用形迹管理,30秒内能找到
☐ 物料有MAX/MIN库存线,先进先出
☐ 通道宽度达标,无占道现象
☐ 区域划分清晰,定置图张贴现场
☐ 文件只留现行版,分类标识清楚
☐ 颜色管理规范(红/黄/蓝/绿使用正确)
☐ 新人能在不看指引的情况下找到常用物品
☐ 整顿成果拍照记录,更新定置图
04
地面: 无垃圾、无油污、无水渍、无铁屑、无灰尘。地砖/地坪漆见本色。
设备: 表面无油污、无灰尘、无杂物。见本色,控制面板清洁可读。
工装夹具: 无切屑、无残留物料、无锈蚀。定位面清洁(防影响精度)。
物料/产品: 包装清洁,无灰尘覆盖。在制品不落地、不堆在脏的地方。
办公区: 桌面、键盘、电话无灰尘。窗户明亮,绿植无枯叶。
辅助设施: 空调滤网清洁、灯具无死虫、洗手间/更衣室纳入清扫范围。
不是"保洁员的工作",是"操作者的点检"
不是"大扫除",是"日常点检"
不是"脏了再扫",是"随手清洁+源头治理"
清扫时眼睛要亮——发现异常比扫干净更重要
切屑从哪里飞出来?
油污从哪里滴下来?
灰尘从哪里飘进来?
废料从哪里产生?
加防护罩防切屑飞溅
加挡板/接油盘防油污落地
加防尘门帘/风幕
粉尘工序加装吸尘装置
铁屑车放机床旁不落地
接油盘定期清理
分类废料箱(可回收/不可回收/危险)
工业吸尘器优于扫把
工艺改进: 干切改湿切(减少粉尘),换环保油品(减少粘腻油污)
设备改进: 密封轴承减少润滑脂泄漏,自润滑导轨减少加油
管理改进: 定时定量加油不溢出,切割参数优化减少毛刺
谁使用,谁负责: 操作者负责自己工位、设备、工具的日常清扫。
公共区域轮值: 通道、洗手间、茶水间,班组轮值或专人负责。
设备分工: 操作者日常表面清扫/维修工深度内部清扫/保洁环境清扫。
清扫工具(扫把/拖把/抹布/吸尘器)也要定点、定容、定量。
抹布分色管理: 蓝色=设备,黄色=地面,红色=油污区(不混用)。
清扫工具本身要干净——脏扫把越扫越脏。
先吹(气枪吹灰) 再扫(扫大颗粒) 再擦(抹布细擦) 再点检(边擦边看)
班前5分钟: 快速擦拭设备
班中随手: 随时清洁
班后10分钟: 全面大扫除
☐ 地面无垃圾、无油污、无水渍、无铁屑
☐ 设备表面见本色,无灰尘油污覆盖
☐ 设备点检完成(螺丝/管路/温度/异响正常)
☐ 工装夹具清洁,无残留物料
☐ 污染源已隔离(防护罩/接油盘有效)
☐ 废料分类入箱,不落地
☐ 清扫工具清洁、归位
☐ 公共区域(通道/洗手间/茶水间)整洁
☐ 清扫点检表已填写,异常已报告
☐ 白手套检查通过(手摸关键设备无污)
05
"要与不要"判定基准表(张贴现场)
红牌作战流程(多久开展/谁负责)
不要物处理流程(报废/退库/转移审批)
区域定置图(每个车间/班组/办公室)
三定标准(定点/定容/定量)
颜色管理标准(红黄蓝绿使用规范)
形迹管理标准(制作/更新周期)
清扫责任区划分表(区域/责任人/频次)
清扫作业指导书(顺序/方法/工具)
清扫点检表(检查项/判定标准/记录)
统一格式: 公司LOGO+文件编号+版本号+生效日期
统一存放: 现场只留现行有效版,过期版回收
统一培训: 标准更新后,相关员工必须培训签字
整理 20分:有无不要物/通道畅通/红牌处理
整顿 20分:三定执行/标识清晰/形迹管理/颜色规范
清扫 20分:地面设备清洁/点检执行/污染源治理
清洁 20分:标准维持/检查表填写/目视化完好
素养 20分:行为规范/班前会/礼仪/改善参与
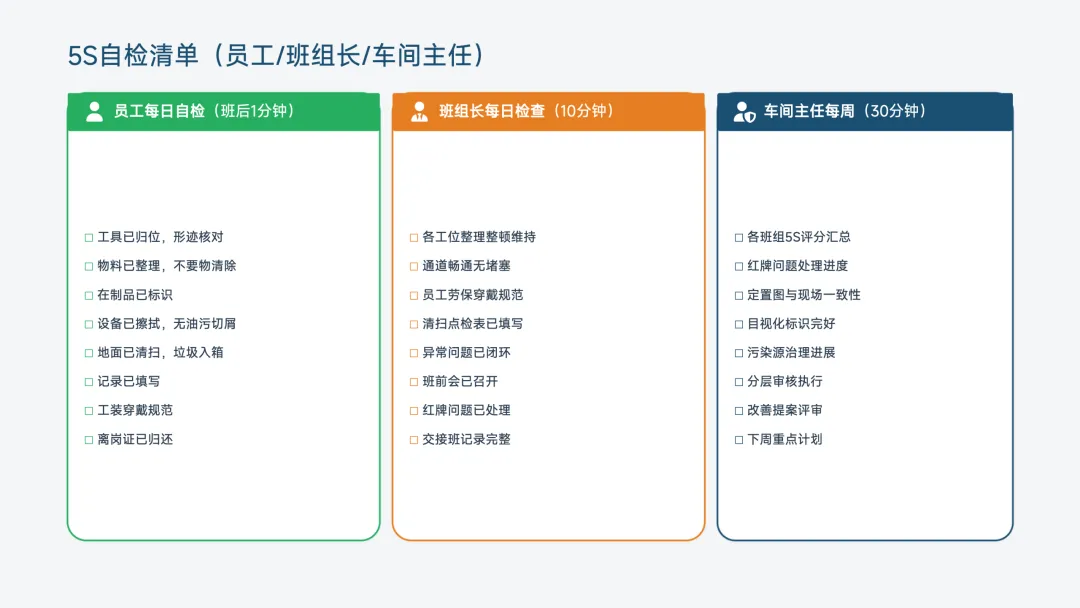
1分钟 整理:清除上一班遗留的不要物
2分钟 整顿:确认工具物料在位、标识清晰
2分钟 清扫:快速擦拭设备、清理台面
3分钟 整理:废料分类入箱,不要物清除
3分钟 整顿:工具归位,物料归位,在制品标识
4分钟 清扫:擦拭设备、清扫地面、点检异常
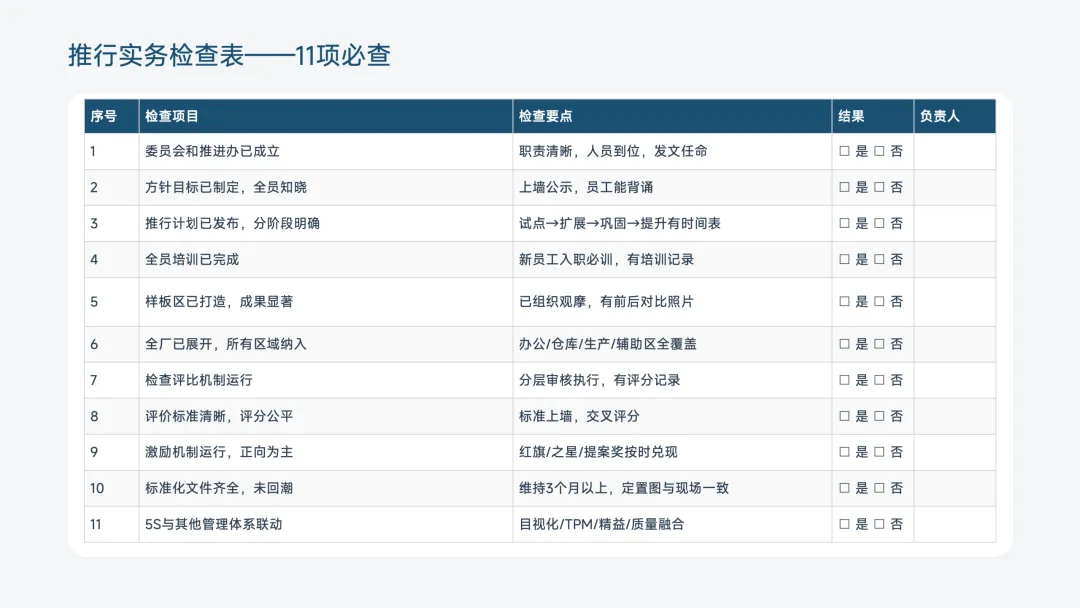
☐ 整理/整顿/清扫标准文件齐全,张贴现场
☐ 定置图与现场一致,无偏差
☐ 5S检查表每日填写,问题闭环
☐ 分层审核按计划执行,有记录
☐ 班前班后5分钟5S执行率>95%
☐ 红牌作战每月开展,复发问题有对策
☐ 新员工入职培训包含5S内容
☐ 现场目视化标识完好率>98%
☐ 前3S成果维持3个月以上未回潮
☐ 员工能背诵本岗位5S标准
06
按规定穿工装/戴工牌/穿安全鞋
工装整洁,不敞怀、不挽袖
长发盘起戴帽子
精神饱满,自信阳光
不在工位吃东西、玩手机
不随地吐痰、乱扔垃圾
不在现场奔跑、嬉戏
行走走通道,不跨越设备
按时到岗,班前会不迟到
离岗佩戴离岗证
交接班清楚,不遗留问题
遵守操作规程,不违章
见面问好,文明用语
请求帮助说"请"
得到帮助说"谢谢"
指出问题对事不对人
行为层: 按规定做(整理整顿清扫清洁)
习惯层: 不做不舒服(下班不收拾就难受)
精神层: 以厂为家,主动改善
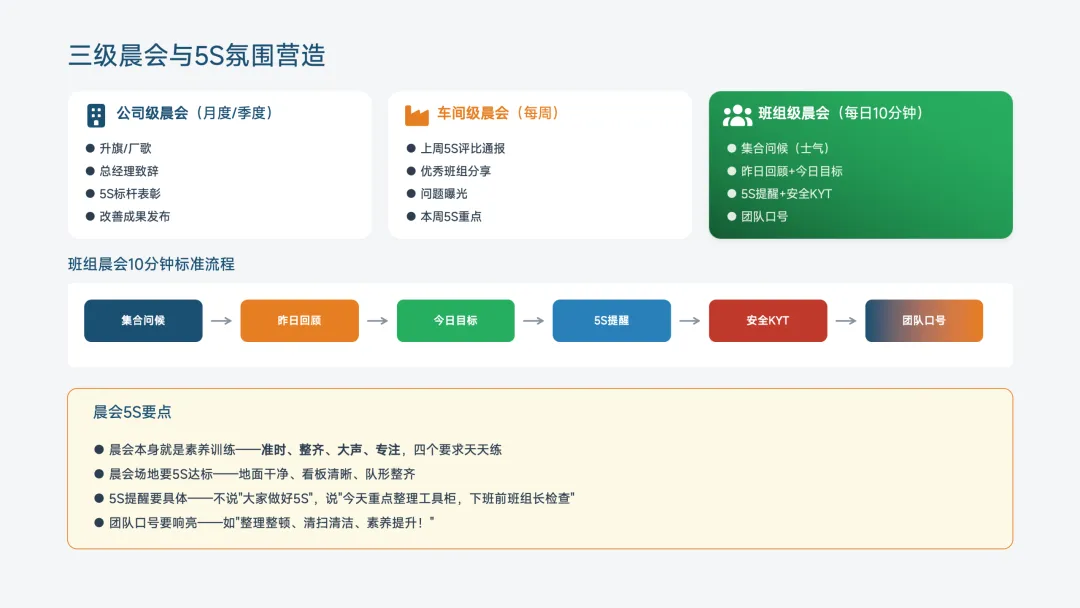
升旗/厂歌
总经理致辞
5S标杆表彰
改善成果发布
上周5S评比通报
优秀班组分享
问题曝光
本周5S重点
集合问候(士气)
昨日回顾+今日目标
5S提醒+安全KYT
团队口号
集合问候 昨日回顾 今日目标 5S提醒 安全KYT 团队口号
晨会本身就是素养训练——准时、整齐、大声、专注,四个要求天天练。
晨会场地要5S达标——地面干净、看板清晰、队形整齐。
5S提醒要具体——不说"大家做好5S",说"今天重点整理工具柜,下班前班组长检查"。
团队口号要响亮——如"整理整顿、清扫清洁、素养提升!"
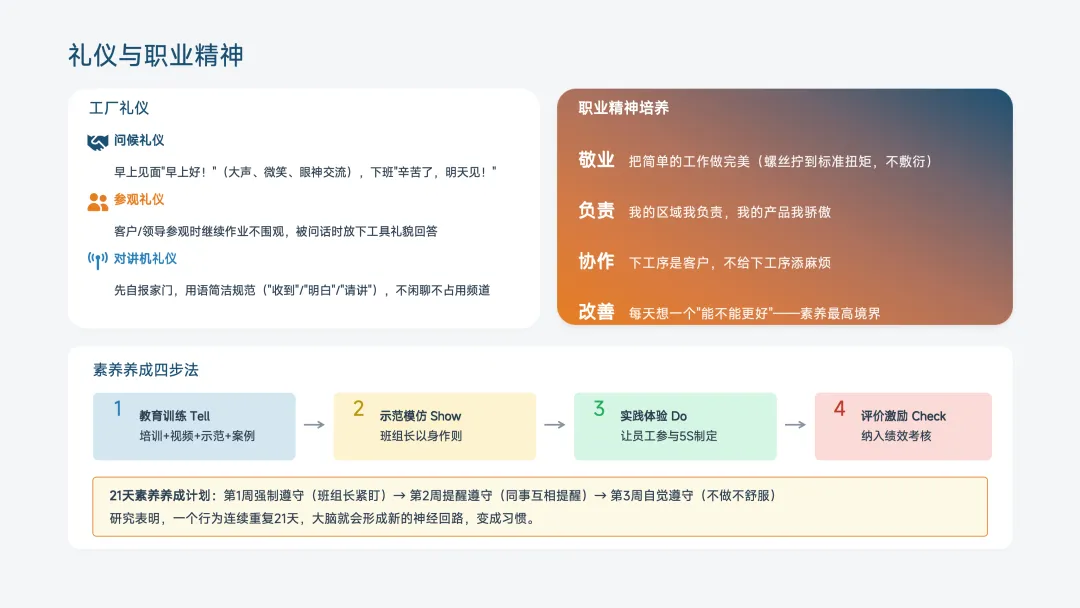
敬业: 把简单的工作做完美(螺丝拧到标准扭矩,不敷衍)
负责: 我的区域我负责,我的产品我骄傲
协作: 下工序是客户,不给下工序添麻烦
改善: 每天想一个"能不能更好"——素养最高境界
领导以身作则(总经理也要遵守5S规范) 及时正向激励(发现好习惯立即表扬) 创造"比学赶帮超"氛围(班组间竞赛) 耐心不急躁(素养养成需要3-6个月)
干净现场让异常无处藏身——问题一出现就被发现
解决问题让标准持续提升——今天的好是明天的底线
员工主动做不用催——"我的工位我做主,我的区域我自豪"
按规定穿戴工装,仪容整洁 班前会准时,站姿端正声音洪亮 工位5S班后自动做好 工具物料用完自动归位 见到同事领导主动问好 不在工位吃东西、玩手机 离岗佩戴离岗证,按时返回 交接班清楚,不遗留问题 主动参与改善提案,人均>1条/月 新员工1周内融入5S文化
07
总经理任主任,各部门负责人为成员
职责:定方针/批预算/评成果/每月例会
关键动作: 总经理站台给资源
3-5人专职/兼职,各部门设5S联络员
职责:制定计划/组织培训/开展评比/检查督促
关键动作: 标准培训评比
部门负责人第一责任人,班组长直接责任人
职责:执行落实/日常维持/改善提案/保持成果
关键动作: 日常维持+提案
一把手工程: 没有总经理支持,5S推行必败 专职推进: 推进办必须有专人,不能是"兼而不顾" 层层负责: 每个层级都有明确的责任人和考核指标,形成闭环管理
第1-2月:成立+培训
第3-4月:试点推行
第5-7月:全面展开
第8-10月:检查评比
第11-12月:固化提升
制作样板区标准手册(图文并茂,成为标准文件) 作为新员工培训基地(入职第一课在样板区上) 负责人成为5S内训师(经验内化,持续传播)
拍照评分: 回办公室对照标准,避免现场干扰
交叉评分: A查B避免本位主义,公平公正
加权评分: 消防堵塞扣10分/项,亮点加分
趋势追踪: 月度得分对比,看进步不看绝对
标杆:90-100分(挂绿牌表彰)
良好:80-89分(挂蓝牌鼓励)
合格:70-79分(挂黄牌提醒)
不合格:<70分(挂红牌限期整改)
痛点: 车间杂物堆积,客户审核不通过
对策: 红牌作战释放40%面积,全面三定+清扫点检,设备故障率降30%
成果: 通过IATF16949审核,客户满意度 60%→95%
痛点: 物料多型号相似,经常混料
对策: 料架颜色管理,料盒加高防倒+条码双标识,形迹管理+先进先出
成果: 混料事故 3次/月→0次,直通率提升 8%
痛点: 车间湿滑工具乱放,安全隐患大
对策: 5S+安全融合推行,地面防滑+工具定置,清洁分区+色标管理
成果: 工伤归零,异物投诉归零,通过食品安全认证
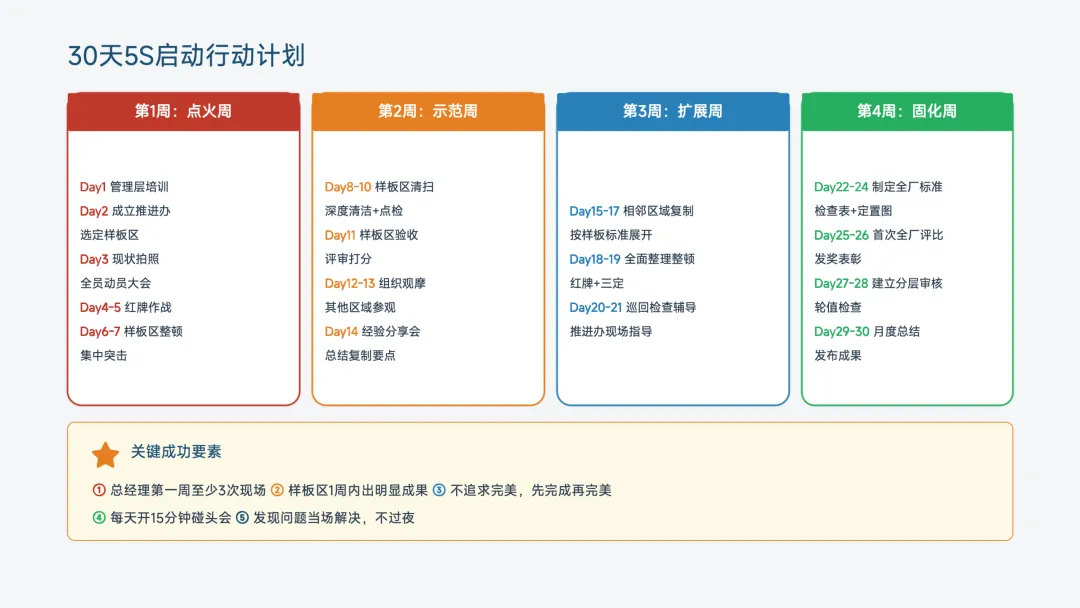
Day1:管理层培训
Day2:成立推进办,选定样板区
Day3:现状拍照,全员动员大会
Day4-5:红牌作战
Day6-7:样板区整顿,集中突击
Day8-10:样板区清扫,深度清洁+点检
Day11:样板区验收,评审打分
Day12-13:组织观摩,其他区域参观
Day14:经验分享会,总结复制要点
Day15-17:相邻区域复制,按样板标准展开
Day18-19:全面整理整顿,红牌+三定
Day20-21:巡回检查辅导,推进办现场指导
Day22-24:制定全厂标准,检查表+定置图
Day25-26:首次全厂评比,发奖表彰
Day27-28:建立分层审核,轮值检查
Day29-30:月度总结,发布成果
总经理第一周至少3次现场 样板区1周内出明显成果 不追求完美,先完成再完美 每天开15分钟碰头会 发现问题当场解决,不过夜
08
本文来自网友投稿或网络内容,如有侵犯您的权益请联系我们删除,联系邮箱:wyl860211@qq.com 。

